3D-Roboter-Schneidmaschine

Preis auf Anfrage Angebot anfordern →

6-Achs-Roboter-Faserlaserzelle für den 3D-Beschnitt von Stanz-, Form- und Biegeteilen: 1–4 kW, Reichweite 2010–3100 mm, ±0,03 mm Wiederholgenauigkeit, Offline-Programmierung.

  • CE / ISO 9001
  • 24-monatige Garantie
  • FOB Qingdao
  • Fern- und Vor-Ort-Support

3D-Roboter-Laserschneidzelle: Übersicht

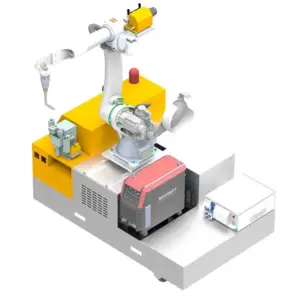
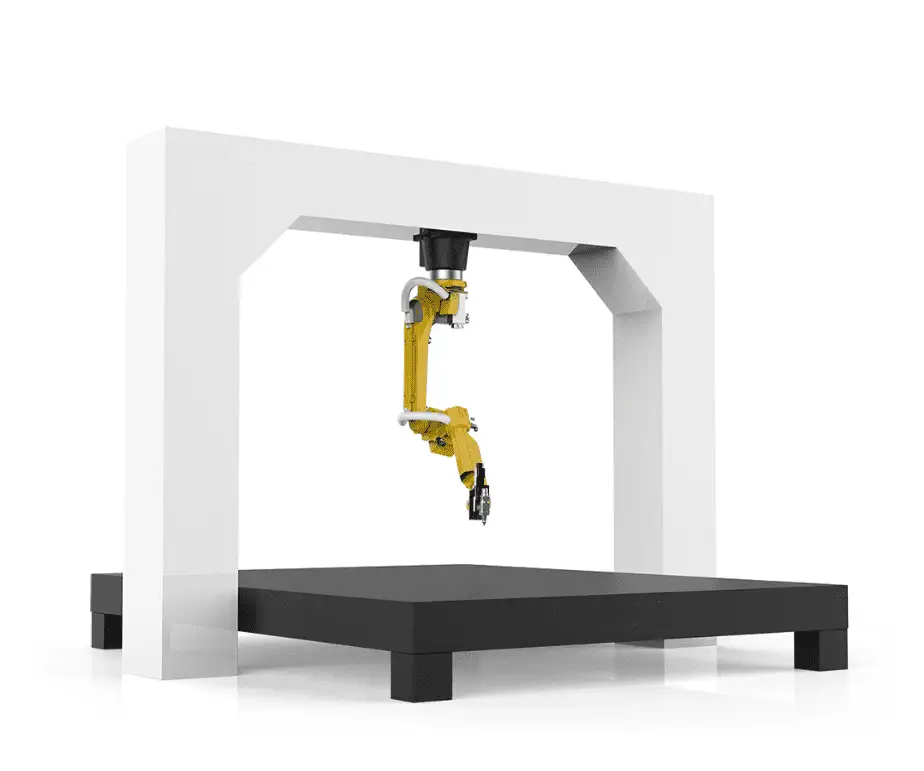
Die 3D-Roboter-Laserzelle kombiniert einen Faserlaser-Schneidkopf mit einem schweren 6-achsigen Industrieroboter. Sie schneidet und bearbeitet Bauteile, die Flachbettanlagen nicht erreichen: Tiefzieh- und Formteile, gebogene Bleche, Wellbleche und sphärische Platten. Damit ersetzt sie Schnittwerkzeuge, manuelles Plasmaschneiden, Schleifen und die Nacharbeit von unregelmäßigen Teilen.

6-achsigerRoboter, Reichweite 2010–3100 mm
1–4 kWFaserlaserquelle
±0,03 mmWiederholgenauigkeit (±0,05 mm Positioniergenauigkeit)
bis zu 30 m/minSchneidgeschwindigkeit, je nach Materialstärke

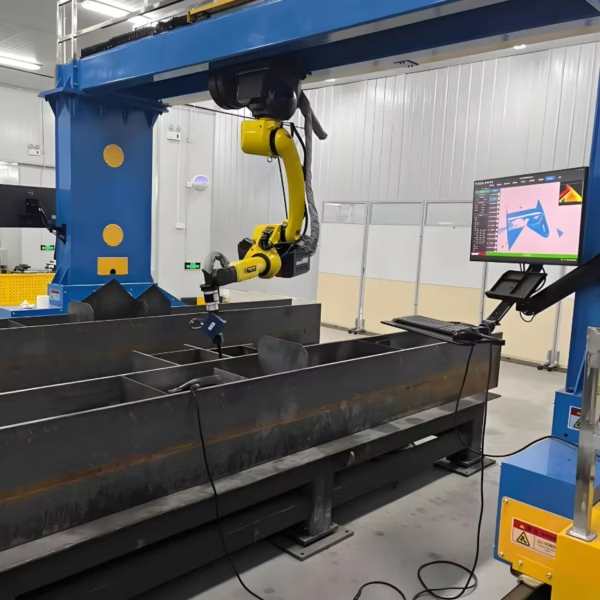
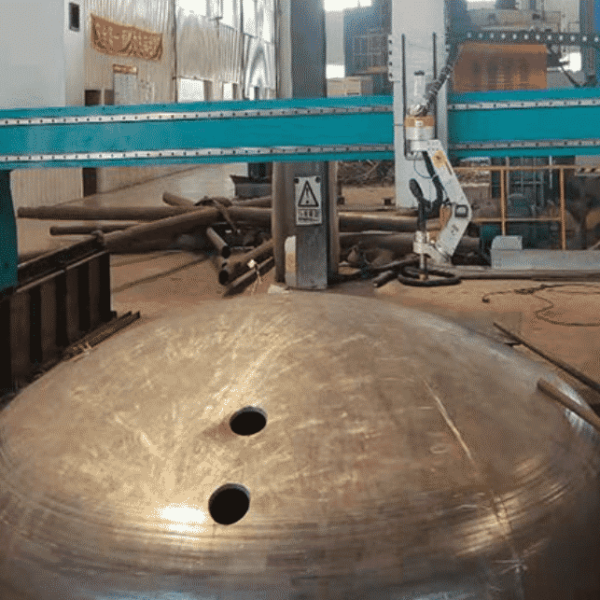
3D-Roboter-Laserschneiden in Aktion

Der Roboter folgt einer 3D-Bahn auf einem Umformteil.

Technische Daten

3D-Roboter-Laserzelle – Standarddaten
WerkstückeUnregelmäßige Bleche, Stanzteile, gebogene Oberflächen
Laserquelle1000–4000 W Faserlaser
RoboterSchwerlast-6-Achs-Roboter; Reichweite 2010–3100 mm
Genauigkeit±0,03 mm Wiederholgenauigkeit, ±0,05 mm Positioniergenauigkeit
HöhensteuerungBerührungslose kapazitive Abstandssensorik
SchneidgeschwindigkeitBis zu 30 m/min, abhängig von Blechdicke und Leistung
Programmierung3D-Offline-Programmierung (OLP), CAD/CAM-Import
ZertifizierungCE, ISO 9001
Garantie24 Monate auf die gesamte Maschine (Verschleißteile ausgenommen)

Wie ein Bauteil programmiert wird

  1. 3D-Modell importieren. Das Bauteilmodell wird in die Offline-Programmierungssoftware geladen.
  2. Bahn generieren. Die Schneidkonturen werden am Modell ausgewählt und die Software berechnet die Roboterbahn sowie die Brennerwinkel.
  3. Simulieren und prüfen. Reichweite und Kollisionen werden in der Simulation überprüft, bevor sich die Anlage bewegt.
  4. Auf der Vorrichtung kalibrieren. Die tatsächliche Bauteilposition wird an das Modell angepasst; die kapazitive Höhenregelung hält den korrekten Abstand beim Schneiden ein.

Vorrichtungen entscheiden über das Ergebnis

Eine 3D-Zelle ist nur so präzise wie die Positionierung des Bauteils. Geformte Teile variieren, weshalb jede Teilefamilie eine passgenaue Vorrichtung benötigt, die sie wiederholgenau fixiert. Planen Sie Vorrichtungen am besten direkt zusammen mit der Zelle und senden Sie uns Ihre Bauteile und Zeichnungen, damit Reichweite, Vorrichtung und Taktzeit vor Ihrer Bestellung geprüft werden können.

Stärken und Grenzen

Stärken

  • Schneidet 3D-Konturen, die Flachbettanlagen nicht erreichen
  • Ersetzt Schnittwerkzeuge und manuelle Nacharbeit
  • Offline-Programmierung sorgt dafür, dass die Zelle weiterproduziert, während neue Teile programmiert werden

Wichtige Einschränkungen

  • Jede Teilefamilie benötigt eine eigene Vorrichtung
  • Programmierkenntnisse unterscheiden sich vom klassischen 2D-Laserschneiden
  • Dickes Flachmaterial wird auf dem Flachbett schneller geschnitten

Häufig gestellte Fragen zum 3D-Roboter-Laser

Für welche Bauteile ist der 3D-Roboter-Laser geeignet?

Stanz-, Form- und Biegeteile wie Automobil-Fahrwerkskomponenten und kundenspezifische Verkleidungen sowie Wellbleche und sphärische Platten.

Wie wird der Roboter programmiert?

Über eine 3D-Offline-Programmierung basierend auf dem CAD-Modell, gefolgt von einer Kalibrierung am realen Bauteil.

Wie groß ist die Reichweite des Roboters?

Die Standardreichweite beträgt je nach Roboter 2010 mm bis 3100 mm.

Welche Laserleistungen stehen zur Verfügung?

1000 W bis 4000 W Faserlaserquellen.

Vergleichen Sie alle Faserlaser-Schneidmaschinen direkt in unserem Auswahlratgeber.

Senden Sie uns Ihr 3D-Modell und Jahresvolumen. Wir prüfen Reichweite, Vorrichtungen sowie Taktzeit und erstellen Ihnen ein maßgeschneidertes Angebot.

Angebot anfordern
Laserschneidmuster

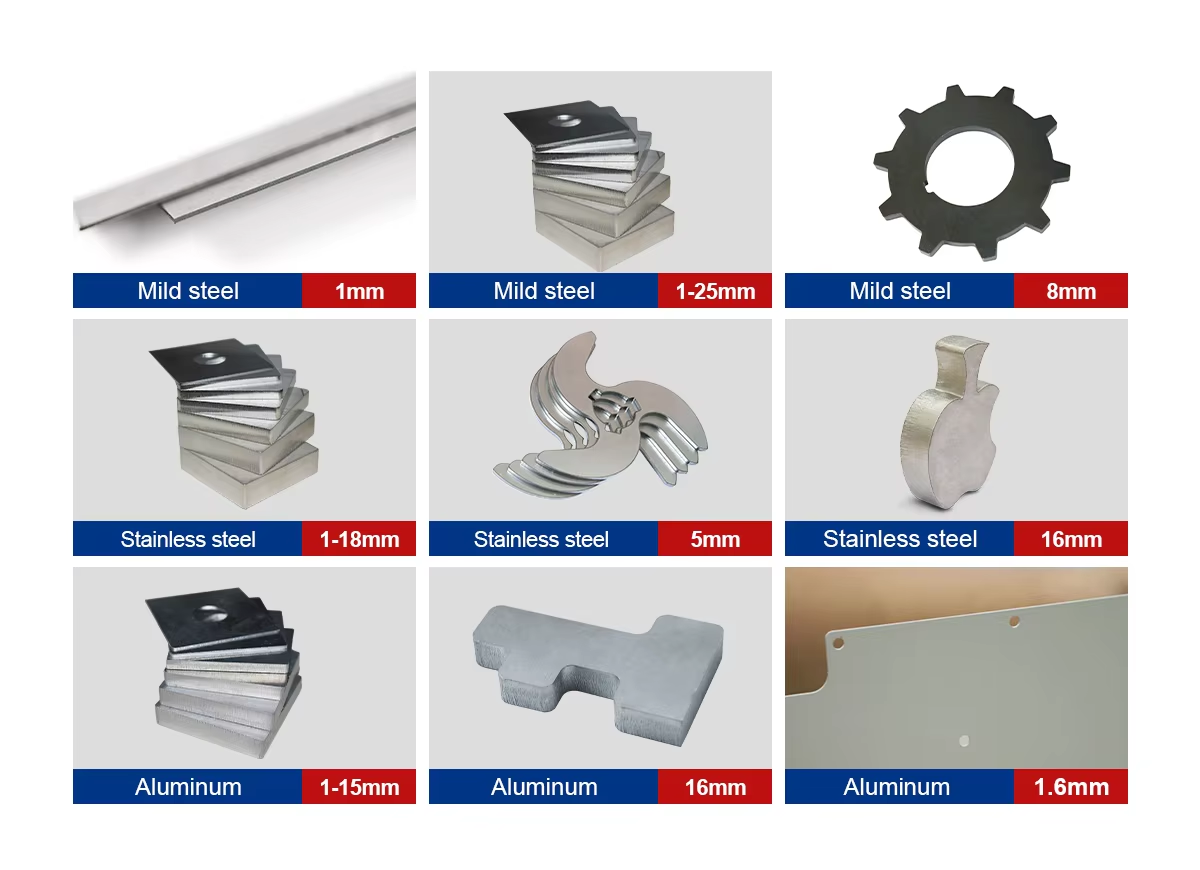
Faserlaser-Schneidmuster in Baustahl und Edelstahl
Musterteile aus Baustahl und Edelstahl. Die schiebbare Schneiddicke hängt von der Leistung der Laserquelle ab; senden Sie uns Ihre Zeichnung für Muster auf Ihrem Material.

Maschinenstruktur: Portal- oder Tischbauweise

Faserlaser-Schneidanlagen sind in zwei Grundbauweisen erhältlich. Die Struktur entscheidet darüber, wie gut die Maschine ihre Genauigkeit bei hoher Beschleunigung und unter der Hitze langer Schneidzyklen beibehält.

Portalstruktur mit getrennten Führungsschienen

Portalstruktur (PCL-Standard)

  • Führungsschienen getrennt vom Schneidtisch: die Hitze aus der Schneidzone geht in den Tisch, nicht in den Rahmen, der die Schienen trägt.
  • Zweiseitiger Antrieb: beide Seiten des Portals werden angetrieben, sodass es bei hoher Beschleunigung im Winkelt bleibt.
  • Offene Seiten: Bleche können von der Seite per Gabelstapler oder Kran geladen werden.
  • Wartung: verschleißte Tischlamellen und Teile werden ausgetauscht, ohne die Schienen zu berühren.
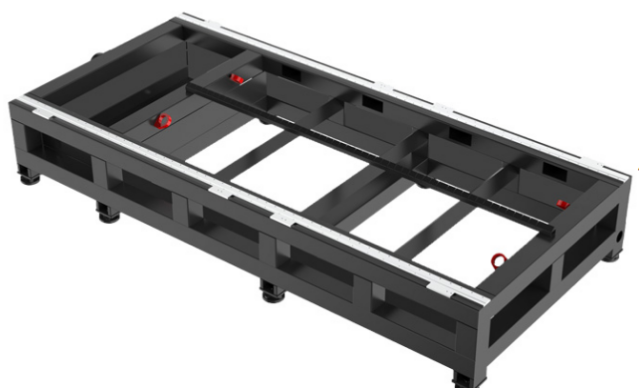
Integriertes geschweißtes Tischbett

Integrierte Tischstruktur

  • Ein geschweißter Grundkörper: Tisch und Führungsschienen ruhen auf demselben Rahmen, was kompakt ist und weniger kostet.
  • Wärme: Die Schnittwärme gelangt in denselben Rahmen, der die Schienen trägt, was bei hoher Leistung und im Dauereinsatz stärker ins Gewicht fällt.
  • Beladung: Geschlossene Seiten machen das Auflegen großer, schwerer Bleche langsamer.
  • Ideal für: Geringere Leistung, kleinere Bleche und begrenzte Budgets.

Bei hoher Leistung und starker Beschleunigung hält die Gantry-Bauweise die Präzisionsteile von der Schnittwärme fern. Deshalb baut PCL seine Faserlaser-Schneidanlagen auf diese Weise.

Maschinenbett: Blechgeschweißt oder rohrgeschweißt

Das Bett trägt das Portal und fängt jede Beschleunigung des Schneidkopfes ab. Seine Konstruktion entscheidet darüber, wie lange die Maschine ihre Genauigkeit beibehält, insbesondere ab 3 kW und bei dickem Blech.

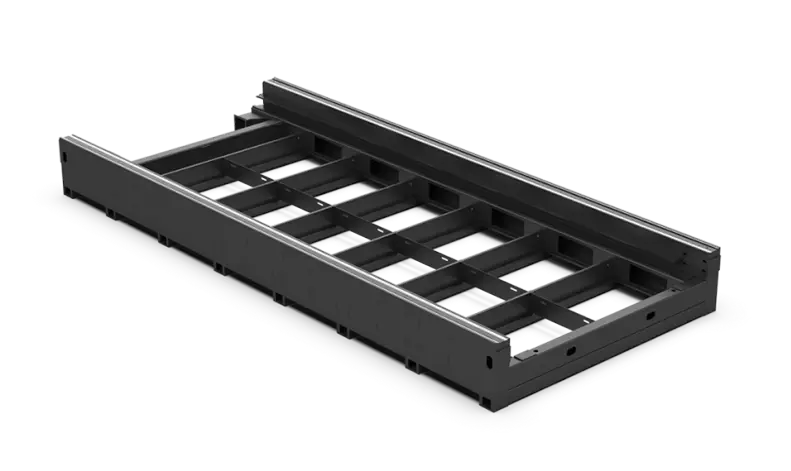
PCL blechgeschweißtes Maschinenbett

Blechgeschweißtes Bett (PCL-Standard)

  • Dicke Stahlbleche: Geschweißt aus 12–16 mm starkem Kohlenstoffstahl; die Masse dämpft Vibrationen bei hoher Beschleunigung.
  • Spannungsarmglühen: Bei ca. 600 °C geglüht und im Ofen langsam abgekühlt, damit Schweißspannungen das Bett später nicht verziehen.
  • In einer Aufspannung bearbeitet: Alle Montageflächen für Schienen und Zahnstangen werden auf einer großen Portalfräsmaschine in einer einzigen Aufspannung gefräst, damit sie exakt parallel bleiben.
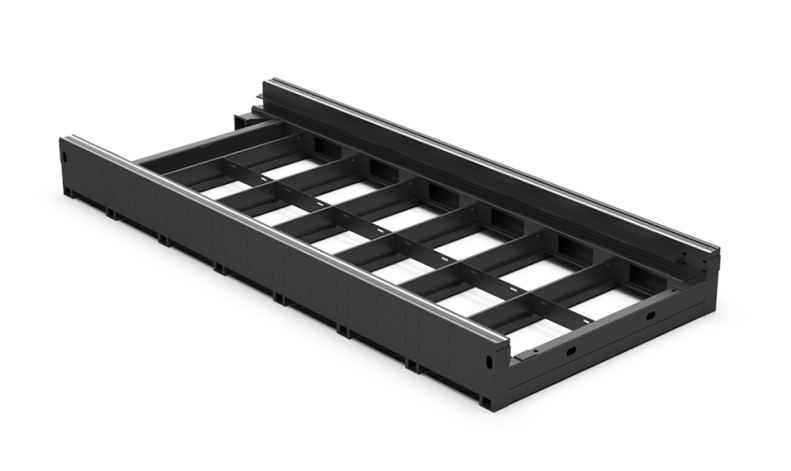
Rohrgeschweißtes Maschinenbett

Rohrgeschweißtes Maschinenbett (Economy-Ausführung)

  • Hohlvierkantrohr: leichter und günstiger, neigt jedoch bei hoher Beschleunigung stärker zu Vibrationen.
  • Dünnere Wandstärke: empfindlicher gegenüber Hitze sowie den Kräften bei schweren Blechen und schnellen Verfahrbewegungen.
  • Ideal für: geringe Leistung und dünne Bleche bei geringen Lasten.

Fragen Sie beim Angebotsvergleich nach der Konstruktion des Maschinenbettes, ob und wie es spannungsarm geglüht wurde und wie die Montageflächen bearbeitet sind. Diese Antworten sagen mehr über die Langzeitgenauigkeit aus als der auf dem Datenblatt genannte Wert.

Weltweite Lieferung & Logistik

Von unserem Werk in Ihre Werkstatt: sichere Verpackung, sorgfältige Handhabung und zuverlässiger internationaler Versand, gefolgt von Installationsunterstützung und Garantieservice.

Exportverpackung einer CNC-Maschine
1ExportverpackungJede Maschine wird gereinigt, vor Rost geschützt, eingewickelt und in einer für den Seetransport ausgelegten Exportverpackung fixiert.
CNC-Maschine in einen Versandrückhaltecontainer verladen und gesichert
2ContainerverladungDie Maschinen werden im Container verladen, verstrebt und gesichert sowie vor dem Versiegeln mit der Packliste abgeglichen.
Frachtschiff für internationale Lieferung
3SeefrachtVersand ab Qingdao oder anderen chinesischen Häfen auf Anfrage. Die Preise werden in der Regel FOB Qingdao angegeben; die Frachtpapiere reisen mit der Ladung.
4Installation & Support
  • Installationsanleitung und Bedienerschulung
  • Vor-Ort-Installation auf Anfrage verfügbar
  • 24 Monate Gewährleistung auf die gesamte Maschine
  • Technischer Remote-Support per Video und Telefon