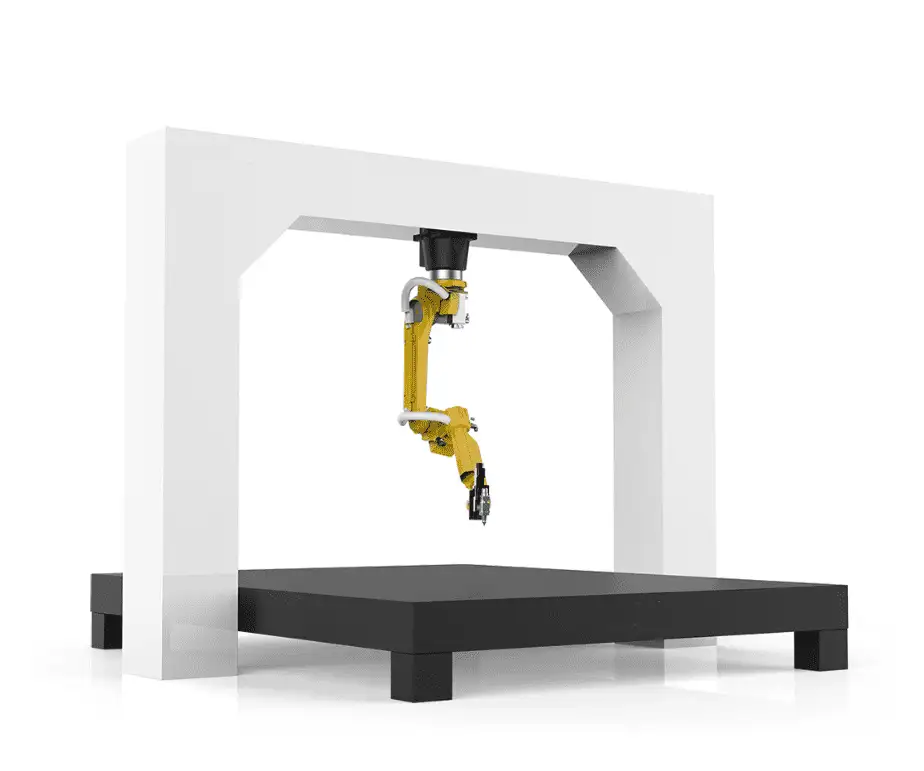
3D robotos vágógép

Ár ajánlatkérésre Árajánlatkérés →

6 tengelyes robotos szálaslézeres cella préselt, idomított és ívelt alkatrészek 3D kontúrozásához: 1–4 kW, hatósugár 2010–3100 mm, ±0,03 mm ismételhetőség, offline programozás.

  • CE / ISO 9001
  • 24 hónapos garancia
  • FOB Qingdao
  • Távoli és helyszíni támogatás
Kategória: Címkék: ,

3D robotos lézervágó cella: Áttekintés

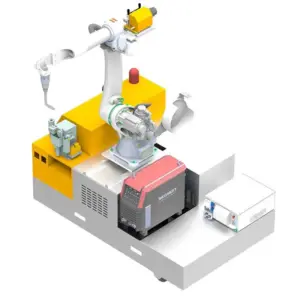
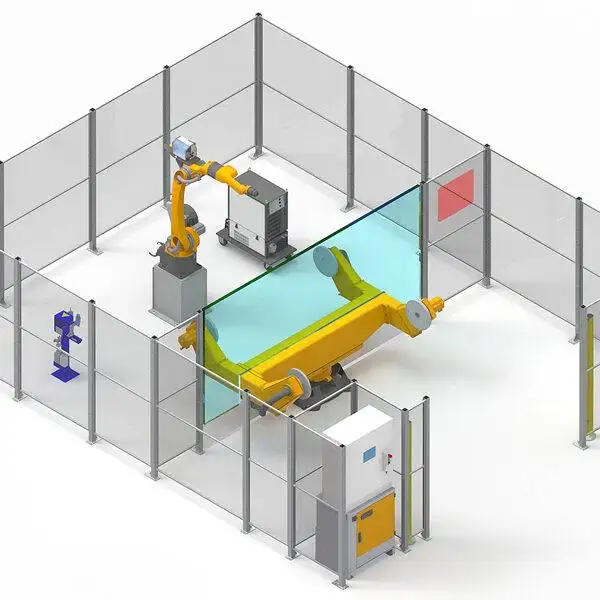
A 3D robotos lézercella egy nagy teherbírású, 6 tengelyes ipari robotra szerelt szálaslézer-vágófejjel dolgozik. Olyan alkatrészeket vág és kontúroz, amelyeket egy síkágyas gép nem képes: préselt és idomított elemeket, ívelt lemezeket, hullámlemezeket és gömbölyű idomokat. Kiváltja a mélyhúzó- és vágószerszámokat, a kézi plazmavágást vagy köszörülést, valamint a szabálytalan alkatrészek kézi utómunkáját.

6 tengelyesrobot, munkatér / hatósugár 2010–3100 mm
1–4 kWszálaslézer-forrás
±0,03 mmismételhetőség (±0,05 mm pozicionálási pontosság)
akár 30 m/minvágási sebesség, vastagságtól függően

3D robotos lézervágás akcióban

A robot egy idomított alkatrészen kövesse a 3D pályát.

Műszaki adatok

3D robotos lézercella – standard adatok
MunkadarabokSzabálytalan lemezek, préselt alkatrészek, ívelt felületek
Lézerforrás1000–4000 W fiber
RobotNagy teherbírású 6 tengelyes; hatósugár 2010–3100 mm
Pontosság±0,03 mm ismételhetőség, ±0,05 mm pozicionálás
MagasságkövetésÉrintésmentes kapacitív szenzoros
Vágási sebességAkár 30 m/min, a vastagságtól és a teljesítménytől függően
Programozás3D offline programozás (OLP), CAD/CAM import
TanúsítványCE, ISO 9001
Garancia24 hónap a teljes gépre (kopóalkatrészek kivételével)

Hogyan történik az alkatrész programozása?

  1. Importálja a 3D modellt. Az alkatrész modelljét betöltik az offline programozószoftverbe.
  2. Generálja a pályát. Kiválasztják a vágási kontúrokat a modellen, a szoftver pedig kiszámítja a robot pályáját és a vágófej dőlésszögeit.
  3. Szimuláció és ellenőrzés. A mozgások előtt szimulációban ellenőrzik a hatósugarat és az ütközésveszélyt.
  4. Kalibrálás a befogón. A valós alkatrész helyzetét hozzáigazítják a modellhez; a kapacitív magasságkövetés tartja a távolságot vágás közben.

A befogók határozzák meg az eredményt

Egy 3D cella csak annyira pontos, amennyire az alkatrész pozicionálása. Az idomított alkatrészek változnak, így minden alkatrészcsaládhoz ismételhetően rögzítő befogószerszám szükséges. Tervezze meg a befogókat a cellával együtt, és küldje el nekünk alkatrészeit és rajzait, hogy a megrendelés előtt ellenőrizhessük a hatósugarat, a befogót és a ciklusoztidőt.

Előnyök és korlátok

Előnyök

  • Olyan 3D kontúrokat vág, amelyeket a síkágyas gép nem ér el
  • Kiváltja a vágószerszámokat és a kézi utómunkát
  • Az offline programozás révén a cella termelésben maradhat új alkatrészek programozása közben is

Fontos korlátok

  • Minden alkatrészcsaládhoz egyedi befogó szükséges
  • A programozási ismeretek eltérnek a 2D lézervágástól
  • A vastag síklemez gyorsabban vágható síkágyas gépen

GYIK a 3D robotos lézervágásról

Milyen alkatrészekhez való a 3D robotos lézer?

Préselt, idomított és ívelt alkatrészekhez, például autóipari alvázrészekhez és egyedi panelekhez, valamint hullám- és gömblemezekhez.

Hogyan programozzák a robotot?

CAD-modellből végzett 3D offline programozással, majd a valós alkatrészen történő kalibrálással.

Mekkora a robot hatósugara?

A standard hatósugár 2010 mm és 3100 mm között mozog a robuttípustól függően.

Milyen lézeres teljesítmény érhető el?

1000 W – 4000 W teljesítményű szálaslézer-források.

Hasonlítsa össze az összes szálaslézer-vágógépet egymás mellett a kiválasztási útmutatónkban.

Küldje el 3D modelljét és az éves darabszámot. Ellenőrizzük a hatósugarat, a befogókat és a ciklusidőt, majd árajánlatot adunk a cellára.

Árajánlat kérése
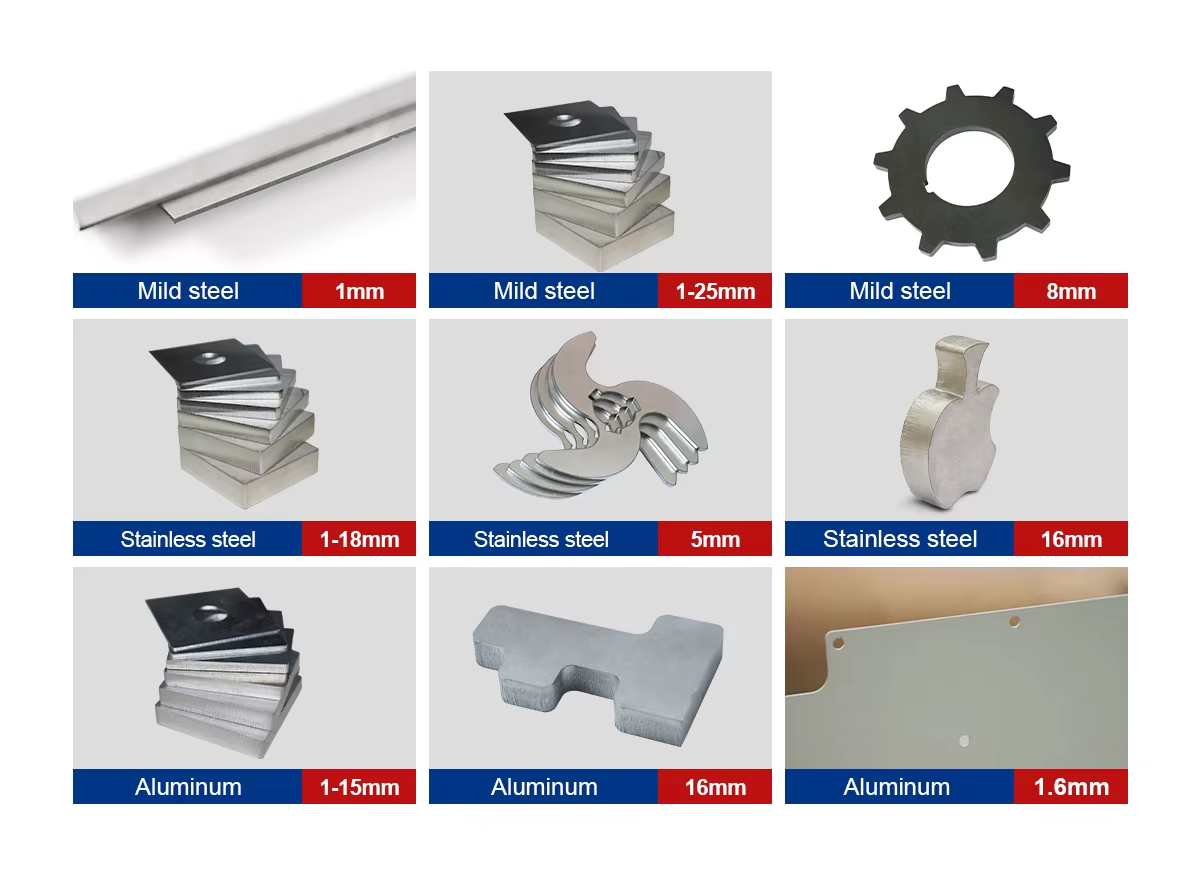
Lézervágási minták

Szálaslézer vágási minták szerkezeti acélban és rozsdamentes acélban
Mintadarabok szerkezeti acélból és rozsdamentes acélból. A vágható vastagság a lézerforrás teljesítményétől függ; küldje el rajzát a saját anyagából készült mintákhoz.

Gépfelépítés: Portál vagy egybeépített asztali kivitel

A szálaslézer vágógépek két alapvető kivitelben készülnek. A szerkezet határozza meg, hogy a gép mekkora pontosságot tart meg nagy gyorsulásnál és a hosszú vágási ciklusok hőterhelése alatt.

Portálszerkezet különálló sínpályával

Portálszerkezet (PCL standard)

  • A vágóasztaltól független sínpálya: a vágási zónából származó hő az asztersszerkezetbe jut, nem a sínpályát tartó vázba.
  • Dupla hajtás: a portál mindkét oldala hajtott, így nagy gyorsulásnál is derékszögben marad.
  • Nyitott oldalak: a lemezek oldalról targonca- vagy daruvilla segítségével is betölthetők.
  • Szerviz: az elhasználódott asztali rácsok és alkatrészek a sínpályák bolygatása nélkül cserélhetők.
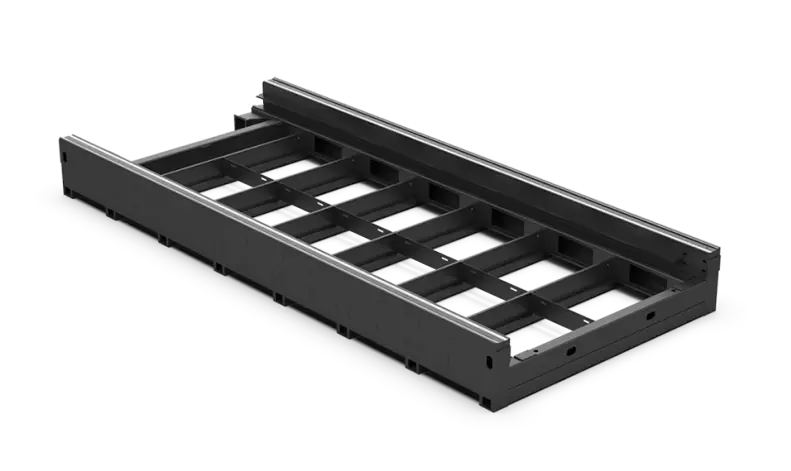
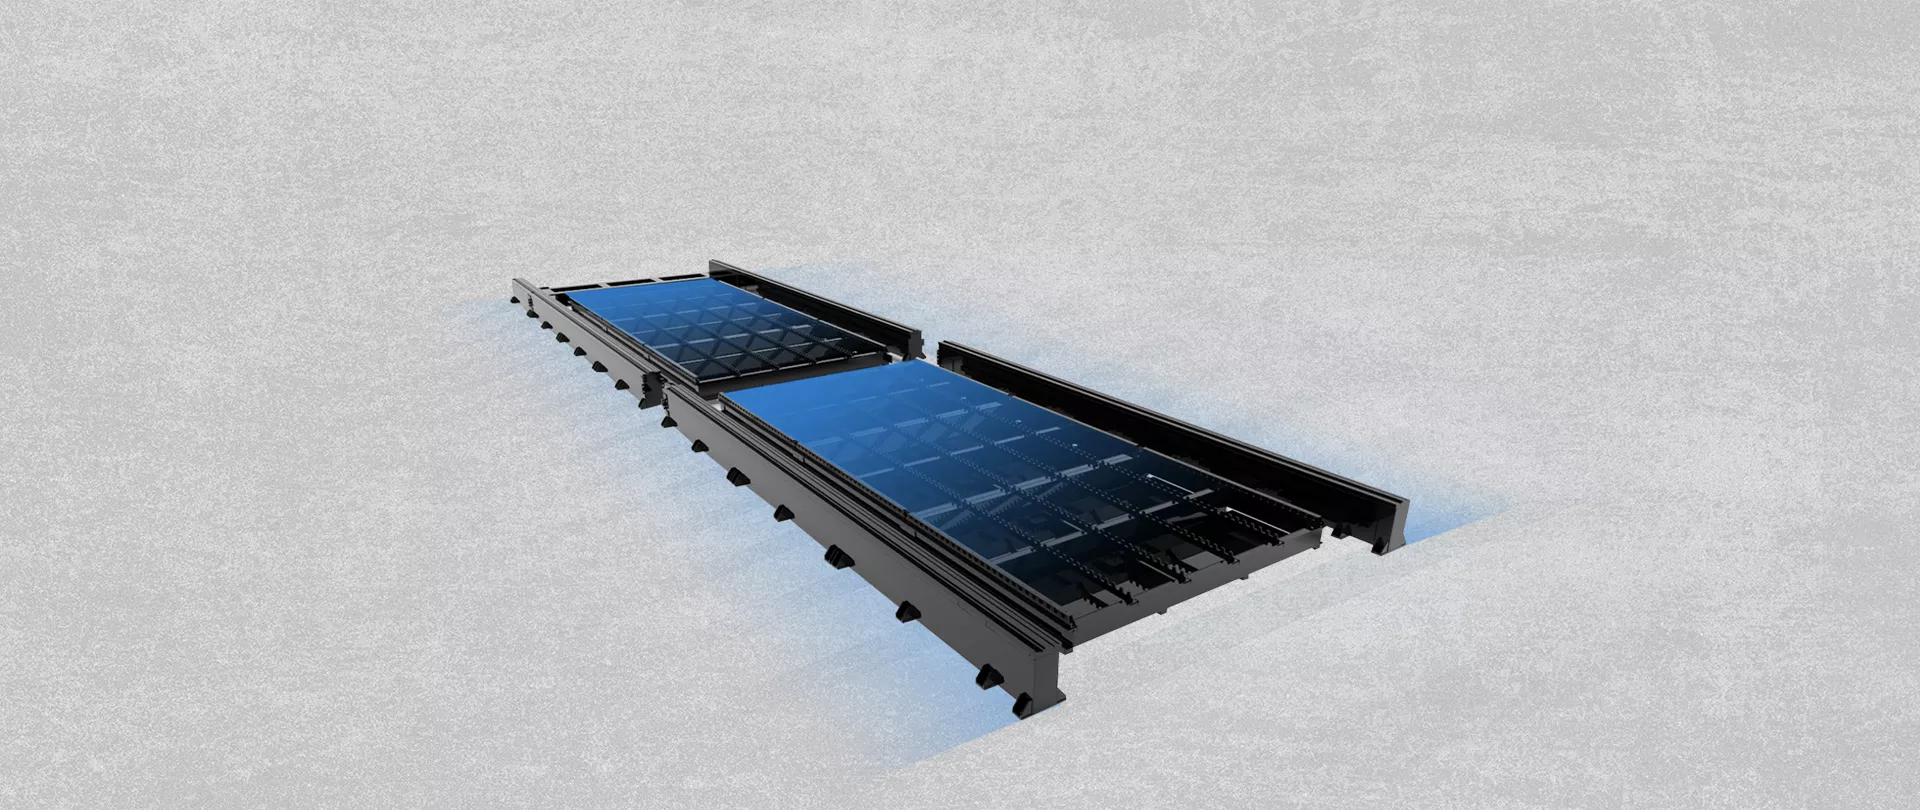
Egybeépített hegesztett asztali gépágy

Beépített asztali szerkezet

  • Egyrészes hegesztett váz: az asztal és a sínek ugyanazon a kereten helyezkednek el, ami helytakarékos és költséghatékony.
  • Hő: a vágási hő ugyanabba a keretbe jut, amely a síneket hordozza, ami nagy teljesítménynél és hosszabb munkáknál számít igazán.
  • Pakolás: a zárt oldalak miatt a nagy, nehéz táblák felrakodása lassabb.
  • Legjobb ide: kisebb teljesítmény, kisebb táblák és korlátozott költségvetés.

Nagy teljesítménynél és nagy gyorsulásnál a portálszerkezet távol tartja a precíziós alkatrészeket a vágási hőtől. Ezért építi a PCL így a szálaslézeres vágógépeit.

Gépágy: Lemezhegesztett vagy csőhegesztett

A gépágy hordozza a portált és viseli a vágófej minden gyorsulását. A felépítése határozza meg, hogy a gép mennyi ideig tartja meg a pontosságát, különösen 3 kW felett és nehéz lemezeknél.

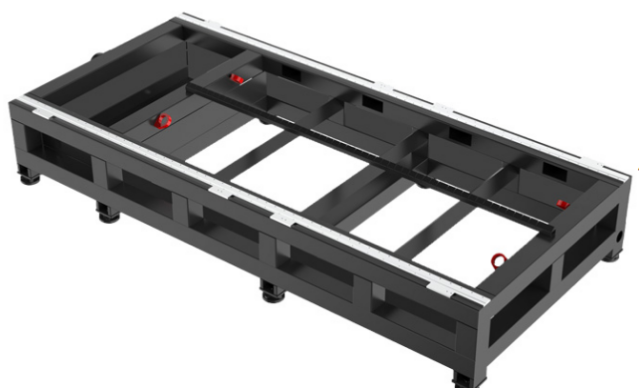
PCL lemezhegesztett gépágy

Lemezhegesztett gépágy (PCL standard)

  • Vastag acéllemez: 12–16 mm-es szénacél lemezből hegesztve; a tömeg elnyeli a rezgéseket nagy gyorsulásnál.
  • Feszültségmentesítés: kb. 600 °C-on izzítva és a kemencében lassan lehűtve, így a hegesztési feszültségek később nem torzítják el a gépágyat.
  • Megmunkálás egy felfogásban: a sínek és fogaslécek minden rögzítési felületét egyetlen felfogásban, nagy portálmarni gépen marják síkra, így azok tökéletesen párhuzamosak maradnak.
Csőhegesztett gépágy

Csőhegesztett ágy (gazdaságos kivitel)

  • Zárt szelvényű zártszelvény: könnyebb és olcsóbb, de nagy gyorsulásnál hajlamosabb a rezgésre.
  • Vékonyabb falak: érzékenyebbek a hőre, valamint a nehéz lemezek és a gyors mozgások hatásaira.
  • Legjobb ide: alacsony teljesítmény és vékony lemez, ahol kisebbek a terhelések.

Árajánlatok összehasonlításakor kérdezze meg, hogyan épül fel a gépágy, hogy feszültségmentesítik-e és hogyan, valamint hogyan történik a felfüggesztési felületek megmunkálása. Ezek a válaszok többet árulnak el a hosszú távú pontosságról, mint az adatlap szerinti pontossági érték.

Globális kiszállítás és logisztika

Gyárunkból az Ön műhelyébe: biztonságos csomagolás, gondos kezelés és megbízható nemzetközi szállítás, amelyet telepítési támogatás és garanciális szerviz követ.

CNC gép export csomagolása
1Export csomagolásMinden gépet megtisztítanak, rozsdavédelemmel látnak el, fóliáznak és rögzítenek a tengeri szállításhoz kialakított export csomagolásban.
CNC gép betöltve és rögzítve a hajózási konténerben
2Konténerbe rakodásA gépeket bepakolják, kitámasztják és rögzítik a konténerben, majd a lepecsételés előtt ellenőrzik a rakományjegyzék alapján.
Konténerszállító hajó a nemzetközi szállításhoz
3Tengeri szállításSzállítás Qingdaóból vagy más kínai kikötőkből kérésre. Az árakat általában FOB Qingdao feltétellel adjuk meg; a szállítási dokumentumok az áruval együtt utaznak.
4Telepítés és támogatás
  • Telepítési útmutató és gépkezelői képzés
  • Helyszíni telepítés kérésre elérhető
  • 24 hónapos garancia a teljes gépre
  • Távoli műszaki támogatás videón és telefonon keresztül