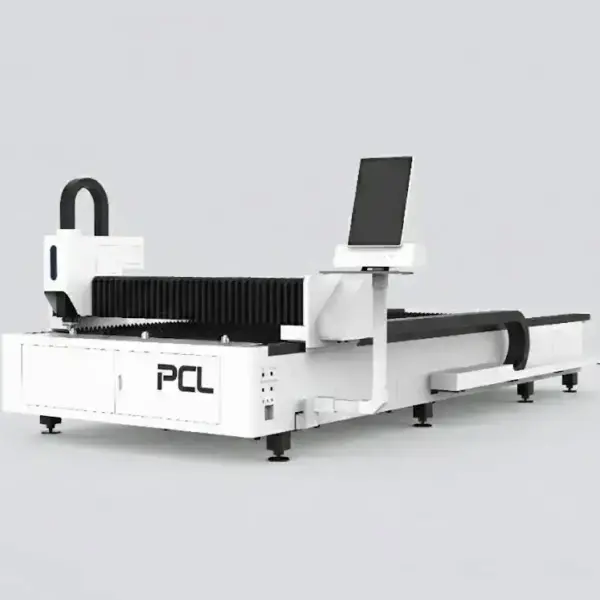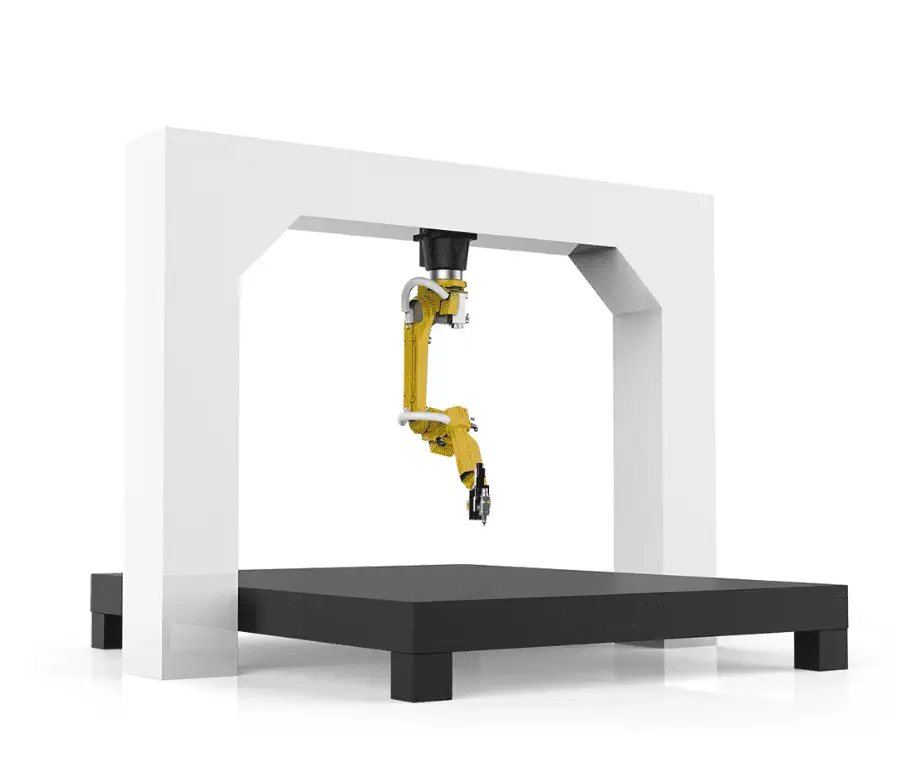
Trójwymiarowa zrobotyzowana wycinarka laserowa

Cena na zapytanie Zapytaj o wycenę →

6-osiowa zrobotyzowana cela laserowa fiber do przycinania 3D elementów tłoczonych, uformowanych i giętych: 1–4 kW, zasięg 2010–3100 mm, powtarzalność ±0.03 mm, programowanie offline.

  • CE / ISO 9001
  • 24-miesięczną gwarancję
  • FOB Qingdao
  • Wsparcie zdalne i na miejscu

Zrobotyzowana cela cięcia laserowego 3D: Przegląd

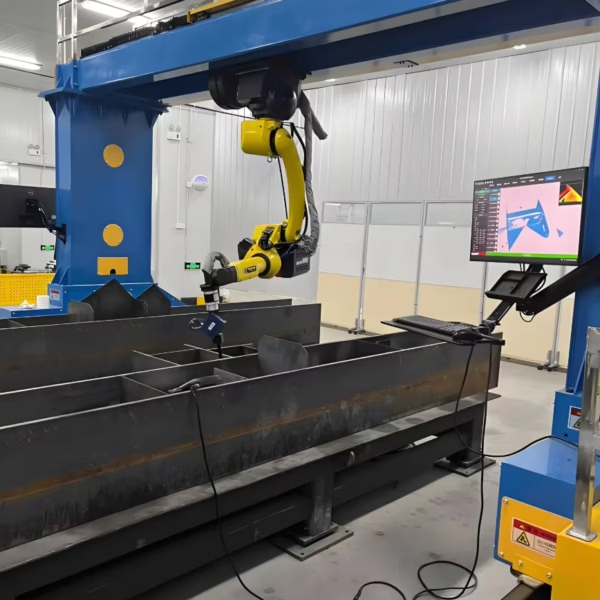
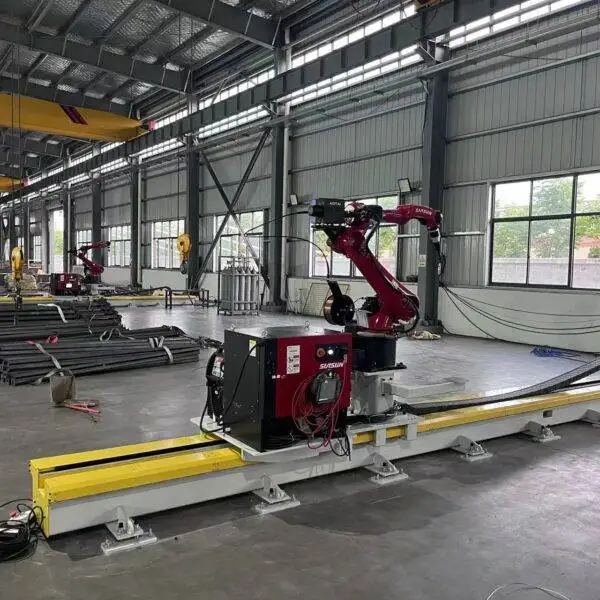
Zrobotyzowana cela laserowa 3D montuje głowicę do cięcia światłowodowego na wytrzymałym, 6-osiowym robocie przemysłowym. Służy do cięcia i przycinania detali, z którymi nie poradzi sobie wycinarka płaska: elementów tłoczonych i kształtowanych, paneli giętych, blach falistych oraz sferycznych. Zastępuje matryce wykrawające, ręczne plazmy lub szlifowanie oraz wykończenie ręczne skomplikowanych detali.

6-osiowyrobot, zasięg 2010–3100 mm
1–4 kWźródło lasera fiber
±0.03 mmpowtarzalność (pozycjonowanie ±0.05 mm)
do 30 m/minprędkość cięcia, w zależności od grubości

Cięcie laserowe 3D z robotem w akcji

Robot podąża ścieżką 3D po uformowanym detalu.

Specyfikacja techniczna

Zrobotyzowana cela laserowa 3D – dane standardowe
DetaleNietypowe blachy, elementy tłoczone, powierzchnie gięte
Źródło laseraŚwiatłowodowe 1000–4000 W
RobotWytrzymały, 6-osiowy; zasięg 2010–3100 mm
DokładnośćPowtarzalność ±0.03 mm, pozycjonowanie ±0.05 mm
Kontrola wysokościBezstykowy czujnik pojemnościowy
Prędkość cięciaDo 30 m/min, w zależności od grubości i mocy
ProgramowanieProgramowanie offline 3D (OLP), import CAD/CAM
CertyfikacjaCE, ISO 9001
Gwarancja24 miesiące na całą maszynę (z wyłączeniem materiałów eksploatacyjnych)

Jak programuje się detal

  1. Zaimportuj model 3D. Model detalu jest ładowany do oprogramowania do programowania offline.
  2. Wygeneruj ścieżkę. Kontury cięcia są wybierane na modelu, a oprogramowanie oblicza ścieżkę robota i kąty palnika.
  3. Symuluj i sprawdź. Zasięg i kolizje są sprawdzane w symulacji przed uruchomieniem ruchu.
  4. Kalibruj na przyrządzie. Rzeczywista pozycja detalu jest dopasowywana do modelu; pojemnościowe czujniki wysokości utrzymują dystans podczas cięcia.

Przyrządy decydują o wyniku

Cela 3D jest dokładnie taka, jak dokładne jest pozycjonowanie detalu. Uformowane elementy różnią się między sobą, dlatego każda rodzina detali wymaga przyrządu, który utrzymuje je w powtarzalny sposób. Zaplanuj przyrządy razem z celą i wyślij nam swoje detale oraz rysunki, aby sprawdzić zasięg, przyrządy i czas cyklu przed złożeniem zamówienia.

Zalety i ograniczenia

Zalety

  • Ciotr kontury 3D, do których wycinarka płaska nie ma dostępu
  • Zastępuje matryce wykrawające i ręczne wykończenie
  • Programowanie offline pozwala celi na produkcję podczas programowania nowych detali

Ograniczenia, o których warto wiedzieć

  • Każda rodzina detali wymaga dedykowanego przyrządu
  • Umiejętności programowania różnią się od cięcia laserowego 2D
  • Grube blachy płaskie są cięte szybciej na wycinarce płaskiej

FAQ – Laser z robotem 3D

Do jakich detali przeznaczony jest laser z robotem 3D?

Do elementów tłoczonych, uformowanych i giętych, takich jak komponenty podwozia samochodowego, panele niestandardowe oraz blachy faliste i sferyczne.

Jak programowany jest robot?

Za pomocą programowania offline 3D na podstawie modelu CAD, a następnie kalibracji na rzeczywistym detalu.

Jaki jest zasięg robota?

Standardowy zasięg wynosi od 2010 mm do 3100 mm w zależności od modelu robota.

Jaka moc lasera jest dostępna?

Źródła światłowodowe o mocy od 1000 W do 4000 W.

Porównaj wszystkie przecinarki laserowe fiber obok siebie w naszym przewodniku wyboru.

Wyślij swój model 3D oraz roczne zapotrzebowanie. Sprawdzimy zasięg, przyrządy oraz czas cyklu i przygotujemy ofertę na celę.

Uzyskaj wycenę
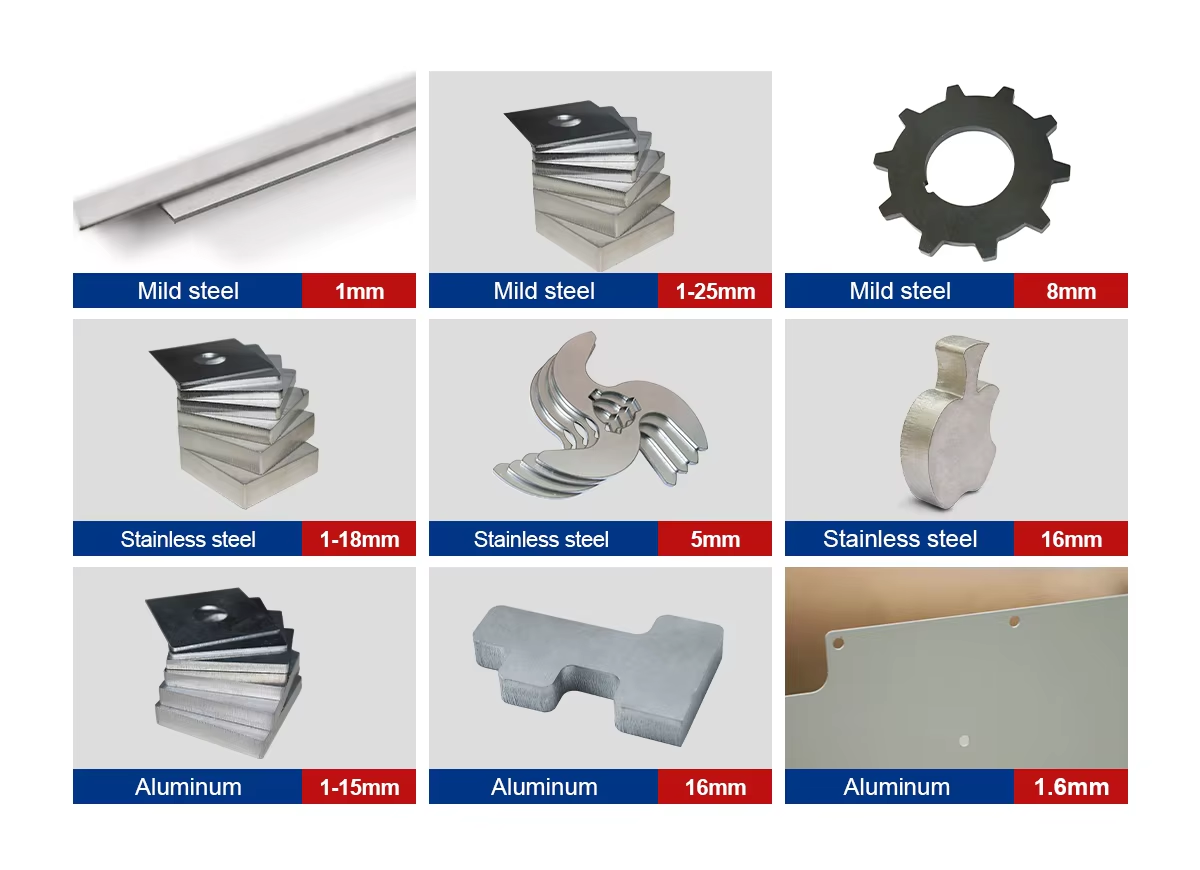
Próbki cięcia laserowego

Próbki cięcia laserem fiber w stali węglowej i nierdzewnej
Próbki części ze stali węglowej i nierdzewnej. Grubość, jaką możesz ciąć, zależy od mocy źródła laserowego; prześlij swój rysunek, aby wykonać próbki na Twoim materiale.

Konstrukcja maszyny: Typ bramowy lub stół kompaktowy

Przecinarki laserowe fiber są budowane w dwóch podstawowych wariantach. Konstrukcja decyduje o tym, jak dobrze maszyna utrzymuje dokładność przy wysokich przyspieszeniach i pod wpływem ciepła podczas długich cykli cięcia.

Konstrukcja bramowa z oddzielnymi prowadnicami

Konstrukcja bramowa (standard PCL)

  • Prowadnice oddzielone od stołu roboczego: ciepło ze strefy cięcia trafia w stół, a nie w korpus, na którym zamontowane są prowadnice.
  • Napęd dwustronny (dual drive): obie strony bramy są napędzane, dzięki czemu zachowuje ona prostopadłość przy wysokich przyspieszeniach.
  • Otwarte boki: arkusze można załadować za pomocą wózka widłowego lub suwnicy z boku.
  • Serwis: zużyte lamele stołu i części można wymienić bez demontażu prowadnic.
Zintegrowane spawane łoże typu stołowego

Zintegrowana konstrukcja biurkowa

  • Jednoczęściowy korpus spawany: stół i prowadnice osadzone są na tej samej ramie, co zapewnia kompaktowość i niższy koszt.
  • Ciepło: ciepło z procesu cięcia oddziałuje bezpośrednio na ramę nośną prowadnic, co ma większe znaczenie przy dużej mocy i długich cyklach pracy.
  • Załadunek: zamknięte boki sprawiają, że załadunek dużych i ciężkich arkuszy trwa dłużej.
  • Najlepsze do: niższych mocy, mniejszych arkuszy i ograniczonych budżetów.

Przy dużej mocy i wysokich przyspieszeniach konstrukcja bramowa odizolowuje elementy precyzyjne od ciepła generowanego podczas cięcia. Właśnie dlatego PCL buduje swoje wycinarki laserowe w ten sposób.

Łoże maszyny: spawane z blach lub profili zamkniętych

Łoże dźwiga bramę i znosi każde przyspieszenie głowicy tnącej. Jego konstrukcja decyduje o tym, jak długo maszyna zachowa swoją dokładność, zwłaszcza przy mocy powyżej 3 kW i obróbce grubych blach.

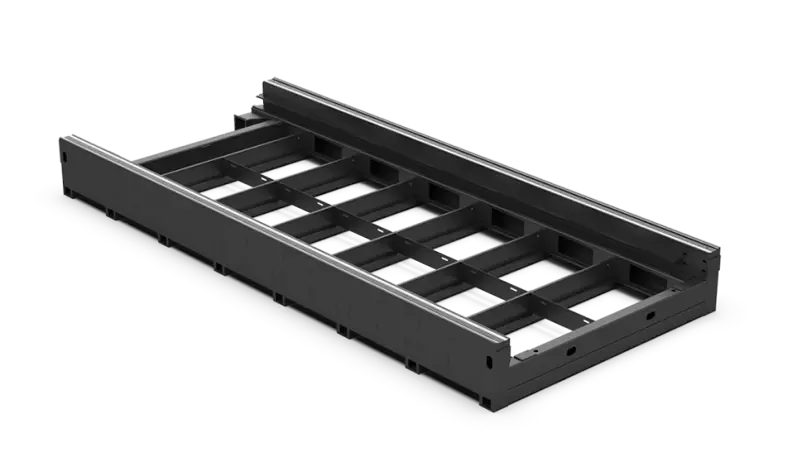
Łoże maszyny PCL spawane z blach

Łoże spawane z blach (standard PCL)

  • Gruba blacha stalowa: spawane z blach ze stali węglowej o grubości 12–16 mm; masa skutecznie tłumi wibracje przy wysokich przyspieszeniach.
  • Odprężanie: wyżarzane w temperaturze około 600 °C i powolnie chłodzone w piecu, dzięki czemu naprężenia spawalnicze nie powodują późniejszych odkształceń łoża.
  • Obróbka w jednym mocowaniu: wszystkie powierzchnie montażowe pod prowadnice i listwy zębate są frezowane na dużej frezarce bramowej w jednym mocowaniu, co gwarantuje ich wzajemną równoległość.
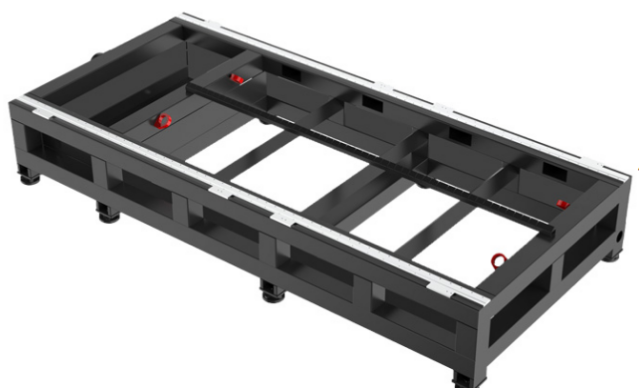
Łoże spawane z profili zamkniętych

Łoże spawane z profili (wersja ekonomiczna)

  • Puste profile kwadratowe: lżejsze i tańsze, ale bardziej podatne na wibracje przy wysokich przyspieszeniach.
  • Cieńsze ścianki: bardziej wrażliwe na ciepło, obciążenia ciężkimi blachami oraz szybkie ruchy.
  • Najlepsze do: niska moc i cienkie blachy, gdzie obciążenia są niewielkie.

Porównując oferty, zapytaj o konstrukcję łoża, czy i w jaki sposób zostało wyżarzone odprężająco oraz jak obrobiono powierzchnie montażowe. Te odpowiedzi mówią więcej o długoterminowej dokładności niż cyfry w karcie katalogowej.

Globalna dostawa i logistyka

Z naszej fabryki do Twojego zakładu: bezpieczne pakowanie, ostrożna obsługa i niezawodna wysyłka międzynarodowa, a także wsparcie przy montażu i serwis gwarancyjny.

Pakowanie eksportowe maszyny CNC
1Pakowanie eksportoweKażda maszyna jest czyszczona, zabezpieczana przed korozją, owijana i mocowana w opakowaniu eksportowym przystosowanym do transportu morskiego.
Maszyna CNC załadowana i zabezpieczona w kontenerze wysyłkowym
2Załadunek do konteneraMaszyny są ładowane, klinowane i zabezpieczane w kontenerze oraz sprawdzane z listą pakową przed zaplombowaniem.
Kontenerowiec do dostaw międzynarodowych
3Transport morskiWysyłka z Qingdao lub innych portów w Chinach na życzenie. Ceny są zazwyczaj podawane na bazie FOB Qingdao; dokumenty wysyłkowe podróżują wraz z ładunkiem.
4Montaż i wsparcie
  • Wskazówki dotyczące montażu i szkolenie operatorów
  • Montaż u klienta dostępny na życzenie
  • 24-miesięczna gwarancja na całą maszynę
  • Zdalne wsparcie techniczne przez wideo i telefon