2-in-1 Blech- und Rohrlaser: Übersicht
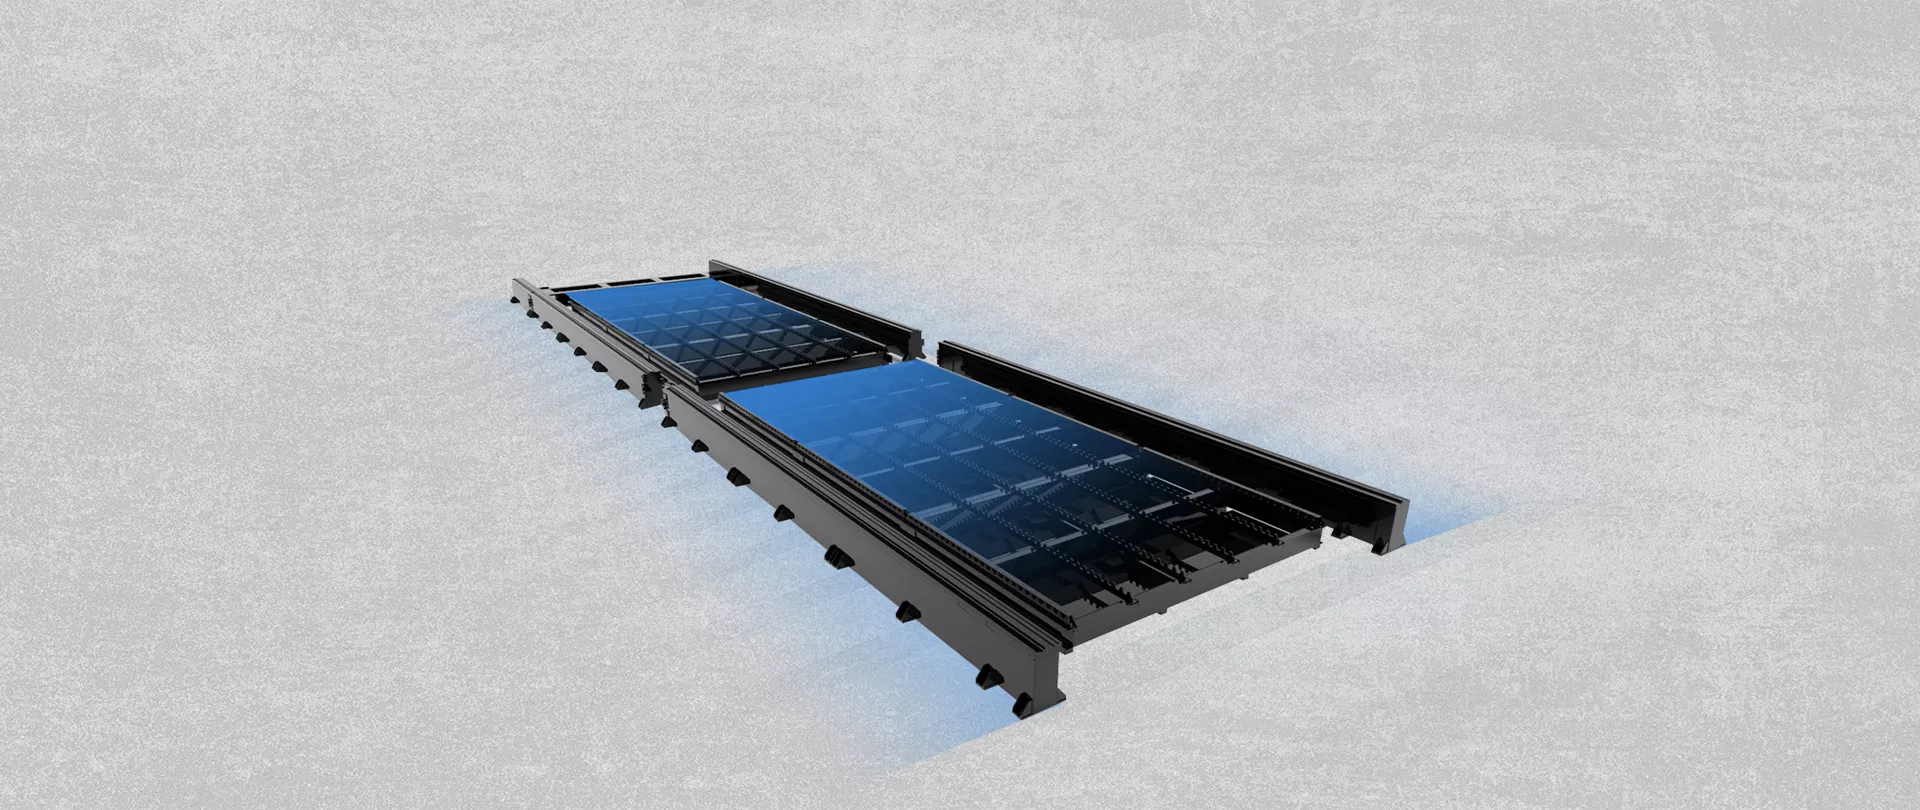
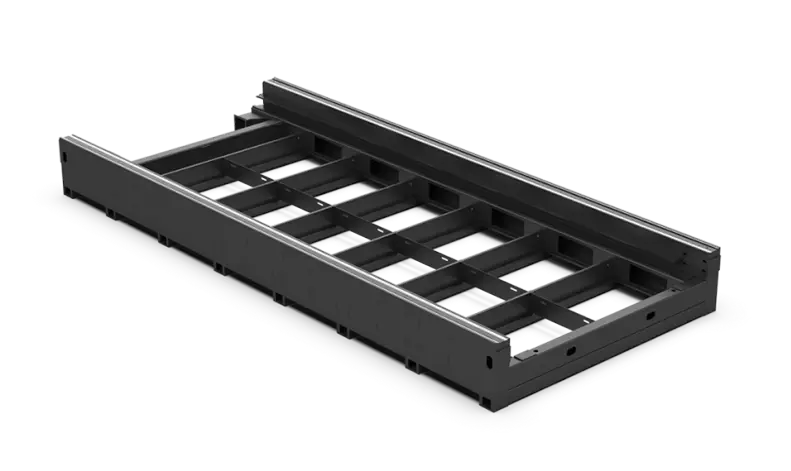
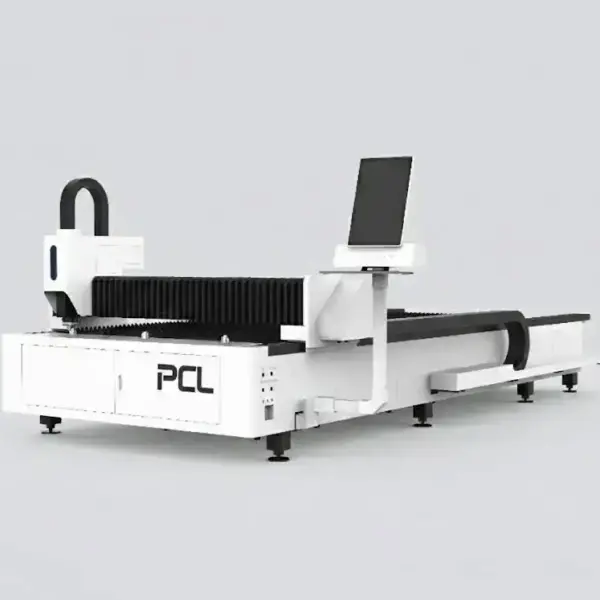
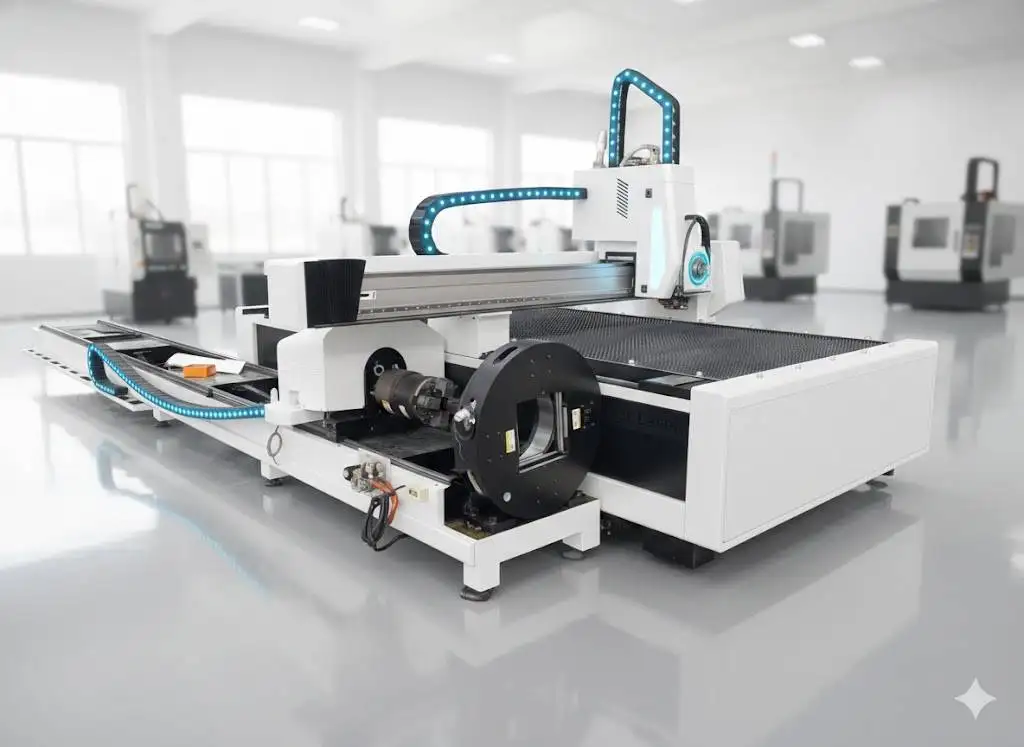
Die 2-in-1-Maschine verfügt über einen Flachbett-Schneidbereich für Bleche und ein pneumatisches Spannfutter für Rohre, die sich eine Strahlquelle und eine Steuerung teilen. Sie eignet sich ideal für Werkstätten, die hauptsächlich Bleche und gelegentlich Rohre schneiden und weder eine zweite Maschine kaufen noch zusätzliches Personal einstellen möchten.
Technische Daten
| Flachbett | 3000 × 1500 mm oder 4000 × 2000 mm |
|---|---|
| Rohre | Ø20–220 mm, 6000 mm Länge; rund, quadratisch, rechteckig, oval |
| Laserquelle | 1–12 kW; Raycus oder IPG |
| Positioniergenauigkeit | ±0,03 mm |
| Max. Beschleunigung | 1,0–1,2 G |
| Rohrspannung | Pneumatisches Spannfutter |
| Zertifizierung | CE, ISO 9001 |
| Garantie | 24 Monate auf die gesamte Maschine (Verschleißteile ausgenommen) |
Was die Leistungsstufen schneiden
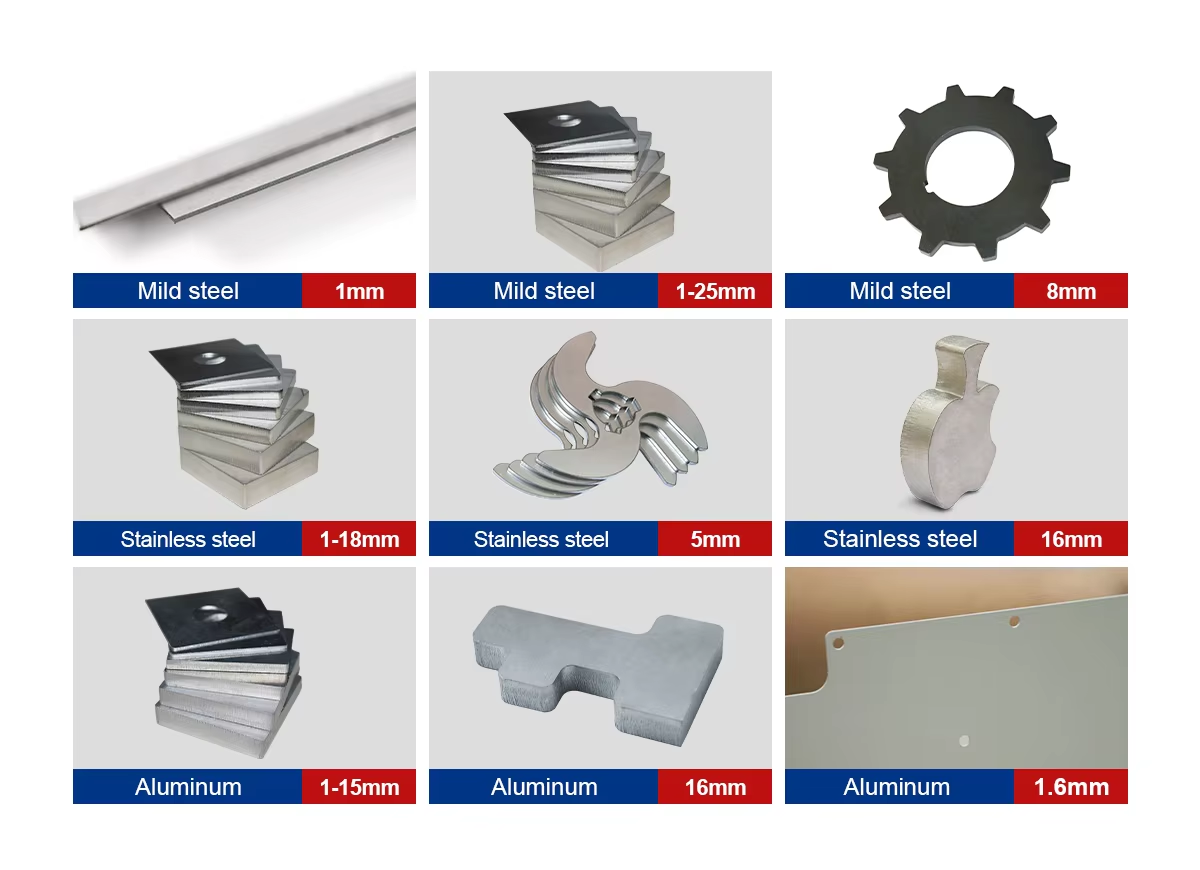
Typische maximale Dicke von 1 kW bis 60 kW; die letzte Spalte zeigt die Leistungen, mit denen dieses Modell ausgerüstet werden kann. Betrachten Sie diese Werte als die absolute Obergrenze und nicht als den täglichen Arbeitsbereich.
| Laserleistung | Baustahl (O₂) | Edelstahl (N₂) | Aluminium (N₂) | Messing (N₂) | Dieses Modell |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | – |
| 60 kW | 200 mm | 150 mm | – | – | – |
Die maximale Dicke stellt eine Obergrenze dar, bei der langsam und mit rauherer Schnittkante geschnitten wird. Planen Sie Ihre tägliche Produktion einige Millimeter darunter und stimmen Sie dies mit der Schnitttabelle der genauen Strahlquelle und des Schneidkopfs in Ihrem Angebot ab.
Typische Schneidgeschwindigkeiten
| Dicke | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5,0 | 3,8–4,2 | – | – |
| 3 mm | 3,6 | 3,2–3,6 | 3,5–4,2 | – |
| 4 mm | 2,5 | 3,0–3,2 | 3,3–3,8 | – |
| 6 mm | 1,4 | 2,2–2,5 | 2,7–3,2 | – |
| 8 mm | 1,2 | 1,8–2,2 | 2,2–2,5 | – |
| 10 mm | 1,0 | 1,0–1,3 | 2,0–2,3 | 2,0–2,3 |
| 12 mm | 0,8 | 0,9–1,0 | 1,9–2,1 | 3,0–3,5 |
| 16 mm | 0,5 | 0,6–0,7 | 1,2–1,4 | 2,8–3,0 |
| 20 mm | – | 0,5–0,55 | 0,6–0,7 | 1,5–1,6 |
| 25 mm | – | – | 0,4–0,5 | 0,8–1,0 |
| Dicke | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4,5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1,5 | 3,0–3,6 | 7–8 | 15–18 |
| 6 mm | 0,8 | 2,0–2,7 | 6–7 | 13–15 |
| 8 mm | – | 1,0–1,2 | 3,5–3,8 | 8–10 |
| 10 mm | – | 0,5–0,6 | 1,6–2,0 | 6,5–7,5 |
| 12 mm | – | – | 1,0–1,2 | 5,0–5,5 |
| 16 mm | – | – | 0,5–0,6 | 2,0–2,3 |
| 20 mm | – | – | 0,2–0,35 | 1,2–1,4 |
Geschwindigkeiten in m/min. Richtwerte für gute Schnittqualität; Kanteneigenschaften, Materialgüte, Gasreinheit und der Schneidkopf beeinflussen diese. Ihr Angebot enthält die Tabelle für die exakte Konfiguration.
Der ehrliche Kompromiss
Eine Strahlquelle und ein Bediener für zwei Aufgaben sind effizient, solange der Rohranteil geringer ist. Die Maschine arbeitet jedoch sequenziell: Während Rohre bearbeitet werden, wartet das Flachbett und umgekehrt. Sobald die Rohrbearbeitung ganze Schichten auslastet oder Sie Rohre über 220 mm beziehungsweise länger als 6 m benötigen, ist ein dedizierter Rohrlaser die bessere Investition.

Einordnung im PCL Lasersortiment
| Modell | Arbeitsbereich | Leistung | Optimal für |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Hohe Leistung auf kompaktem Tisch |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Offener Einzeltisch; Standardformate |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Wechseltisch für hohe Stückzahlen |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Hochleistungs-Blechbearbeitung auf plattenverschweißtem Bett |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Lange Bleche bei geringeren Investitionskosten |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | Großformatige Produktion |
| 2-in-1 Blech & Rohr (diese Maschine) | 3015 oder 4020 + Rohre Ø20–220 mm | 1–12 kW | Blech und Rohr auf einer Maschine |
Häufige Probleme und deren Behebung
| Problem | Mögliche Ursache | Abhilfe |
|---|---|---|
| Rohrteile außerhalb der Position | Rohrverzug oder -drehung nicht kompensiert | Kantenfindung vor dem Schneiden ausführen; Spannbacken prüfen |
| Bartbildung bei Edelstahl oder Aluminium | Vorschub zu hoch, Stickstoffdruck zu gering oder Fokus nicht tief genug | Vorschub verringern oder Druck erhöhen; Fokus bei größerer Dicke nach unten (negativ) verstellen |
| Kein kompletter Durchtritt | Einstich nicht beendet, Fokus beim Sauerstoffschneiden nicht positiv genug, verschmutztes Schutzglas | Einstichzyklen vollständig ablaufen lassen; Fokus in 1-mm-Schritten erhöhen; Schutzglas reinigen oder ersetzen |
| Teile kippen und kollidieren mit dem Kopf | Kleine Teile fallen durch die Auflageleisten | Stege (Micro-Joints) setzen; verschlissene Leisten austauschen; kleine Teile als Letztes schneiden |
Wovon der Preis abhängt
| Komponente | Optionen | Auswirkung |
|---|---|---|
| Laserquelle | Marke (Raycus, IPG, MAX) und Leistung | Der größte Kostenfaktor; höhere Leistung kostet mehr und erfordert einen größeren Kühler und Stromanschluss |
| Schneidkopf | Raytools oder WSX Autofokus | Autofokus und Kollisionsschutz |
| Antrieb | Servomarken, Führungen und Zahnstangen | Langfristige Präzision |
| Maschinenbett | 3015 oder 4020 | Größeres Bett für größere Bleche |
| Rohreinheit | Pneumatisches Spannfutter, Ø20–220 mm × 6 m | Ermöglicht Rohrbearbeitung ohne Zweitmaschine |
Die 2-in-1-Maschine wird auf Anfrage angeboten.
Von der Anfrage zur Produktion
- Teile und Muster. Senden Sie typische Blech- und Rohrteile mit Abmessungen und Materialien.
- Konfiguration. Wir legen Quelle, Kopf, Tisch und Optionen fest und senden einen Aufstellplan mit Platzbedarf, Strom-, Gas- und Absauganschlüssen.
- Bau und Test. Die Maschine wird vor dem Versand montiert und getestet; die Lieferzeit wird im Angebot bestätigt.
- Vorbereitung vor Ort. Ebener Boden, Stromversorgung, Schneidgas, Druckluft und Absaugung müssen bei Ankunft bereitstehen.
- Installation und Schulung. Im Angebot der Maschine enthalten; Bediener lernen Nesting, Schneidparameter, tägliche Prüfungen und einfache Fehlersuche.
- Support. 24 Monate Gewährleistung auf die gesamte Maschine, ausgenommen Verschleißteile.
Bevor Sie bestellen
- Anteil der Blech- und Rohrbearbeitung an Ihrer Arbeitszeit.
- Größtes Rohr und dessen Länge.
- Platzbedarf an der Maschine für 6-m-Rohre.
- Wer die Programmierung für Bleche und Rohre übernimmt.
Wartung
| Wann | Was |
|---|---|
| Täglich | Schutzglas prüfen und reinigen; Zustand und Zentrierung der Düse prüfen; Gasdrücke prüfen. Spannfutterbacken prüfen. |
| Wöchentlich | Schlacke entfernen; Führungen, Zahnstangen und Spannfutter reinigen; Kondensat aus dem Wartungseinheit-Filter ablassen. |
| Regelmäßig | Lamellen austauschen; Führungen und Zahnstangen schmieren; Luftdichtungen des Spannfutters prüfen; Kühlwasser wechseln. |
Sicherheit
Das vom Blech reflektierte Laserlicht ist unsichtbar und kann die Augen schädigen. Daher muss der Schneidbereich eingehaust oder abgesperrt sein und die Türverriegelungen müssen intakt bleiben. Lassen Sie die Absaugung laufen und halten Sie die Filter sauber; Staub im Maschinenbett und in den Filtern kann Feuer fangen, insbesondere nach der Bearbeitung von Aluminium. Halten Sie Sauerstoffausrüstung frei von Öl und Fett und sichern Sie Gasflaschen.
2-in-1-Laser FAQ
Welche Rohre können geschnitten werden?
Ø20–220 mm, bis zu 6000 mm lang, in runden, quadratischen, rechteckigen und ovalen Querschnitten.
Welche Flachbettgrößen gibt es?
3000 × 1500 mm oder 4000 × 2000 mm.
Kann gleichzeitig Blech und Rohr geschnitten werden?
Nein. Es wird zwischen Flachbett und Spannfutter umgeschaltet.
Wann ist ein separater Rohrlaser besser?
Wenn die Rohrbearbeitung die überwiegende Schichtzeit ausfüllt oder Rohre größer als 220 mm bzw. länger als 6 m sind.
Dauert das Umschalten zwischen Blech und Rohr lange?
Die Maschine schaltet zwischen Flachbett- und Spannfuttermodus um; die meiste Zeit entfällt auf das Be- und Entladen von Rohr oder Blech.
Ist die Genauigkeit bei Rohren dieselbe wie bei einem reinen Rohrlaser?
Die Positioniergenauigkeit beträgt ±0,03 mm; bei hohem Rohrvolumen bewältigt ein dedizierter Rohrlaser das Be- und Entladen sowie lange Rohre effizienter.
Vergleichen Sie alle Faserlaser-Schneidmaschinen direkt in unserem Auswahlratgeber.
Teilen Sie uns Ihren Mix aus Blech und Rohr mit. Wir ermitteln, ob sich eine 2-in-1-Lösung oder zwei separate Maschinen für Sie mehr lohnen.
Angebot anfordern