LFP3015: Übersicht
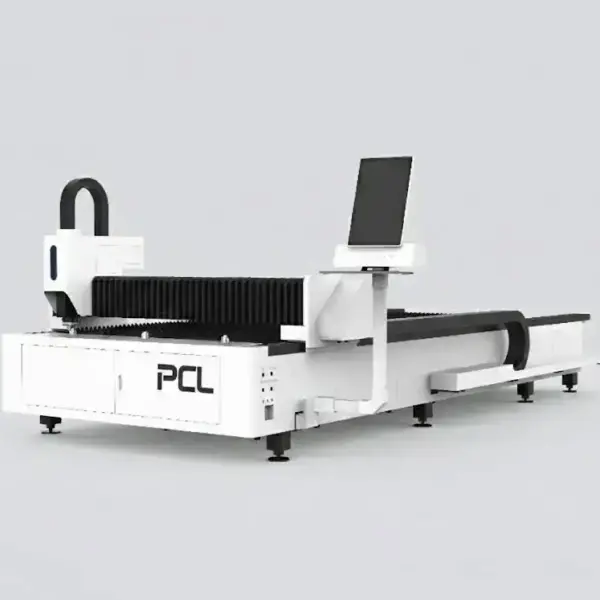
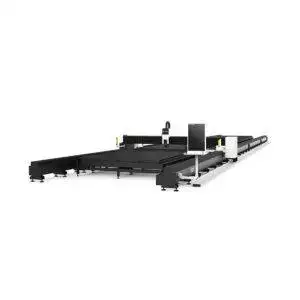
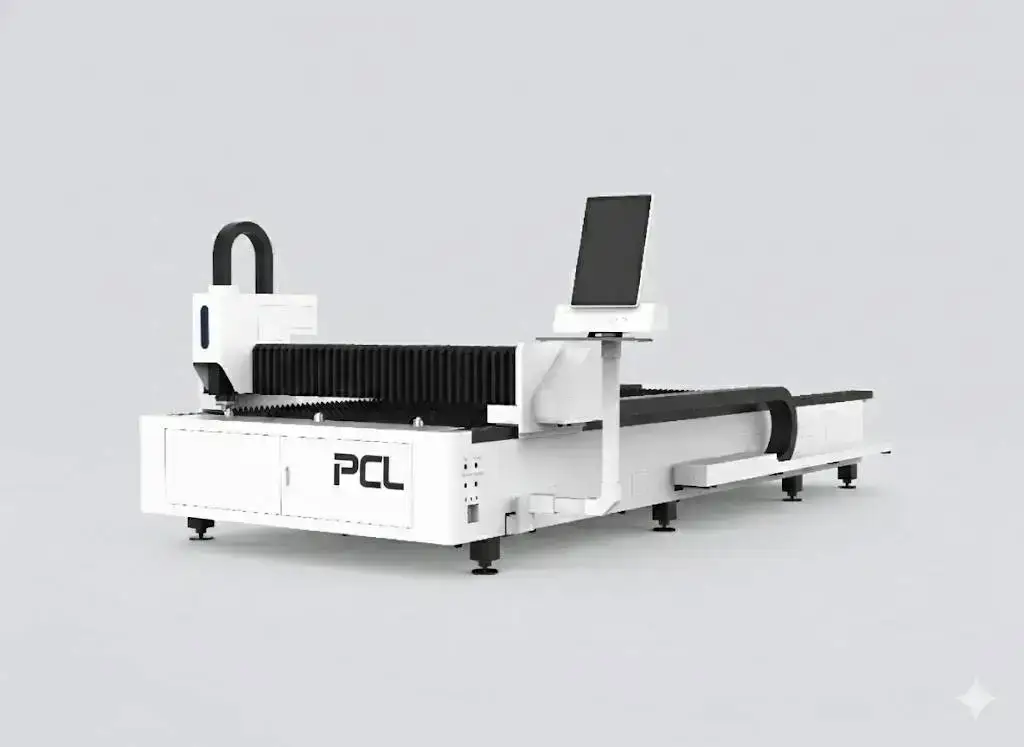
Die LFP3015 ist unsere offene Einzeltisch-Faserlaserschneidmaschine für 3000 × 1500 mm Bleche. Die meisten Kunden kaufen sie als ihren ersten Faserlaser: Sie verarbeitet die bereits lagernden Bleche, benötigt keinen Wechseltisch oder Einhausung und kann mit einer Strahlquelle von 1 kW bis 12 kW konfiguriert werden.
LFP3015 Schneiddemonstration
Die LFP3015 beim Schneiden auf ihrem offenen Tisch.
Technische Daten
| Arbeitsbereich | 3000 × 1500 mm |
|---|---|
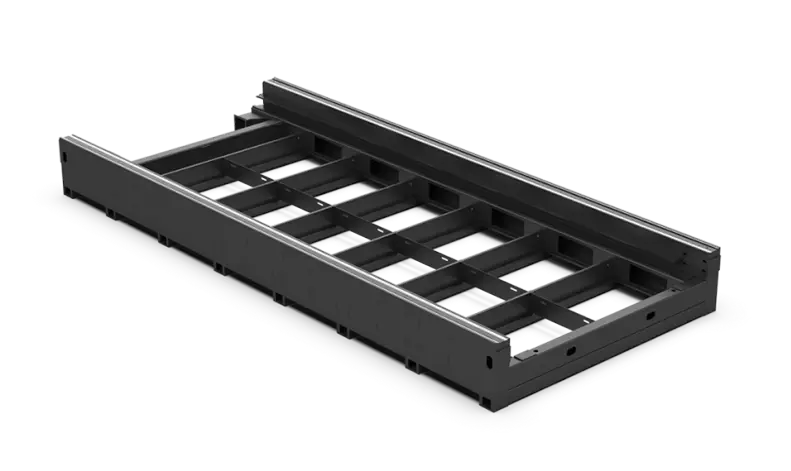
| Bauweise | Offener Rahmen, Einzeltisch |
| Laserquelle | 1–12 kW; Raycus, IPG oder Max |
| Positioniergenauigkeit | ±0,03 mm |
| Max. Verfahrgeschwindigkeit | 100–120 m/min |
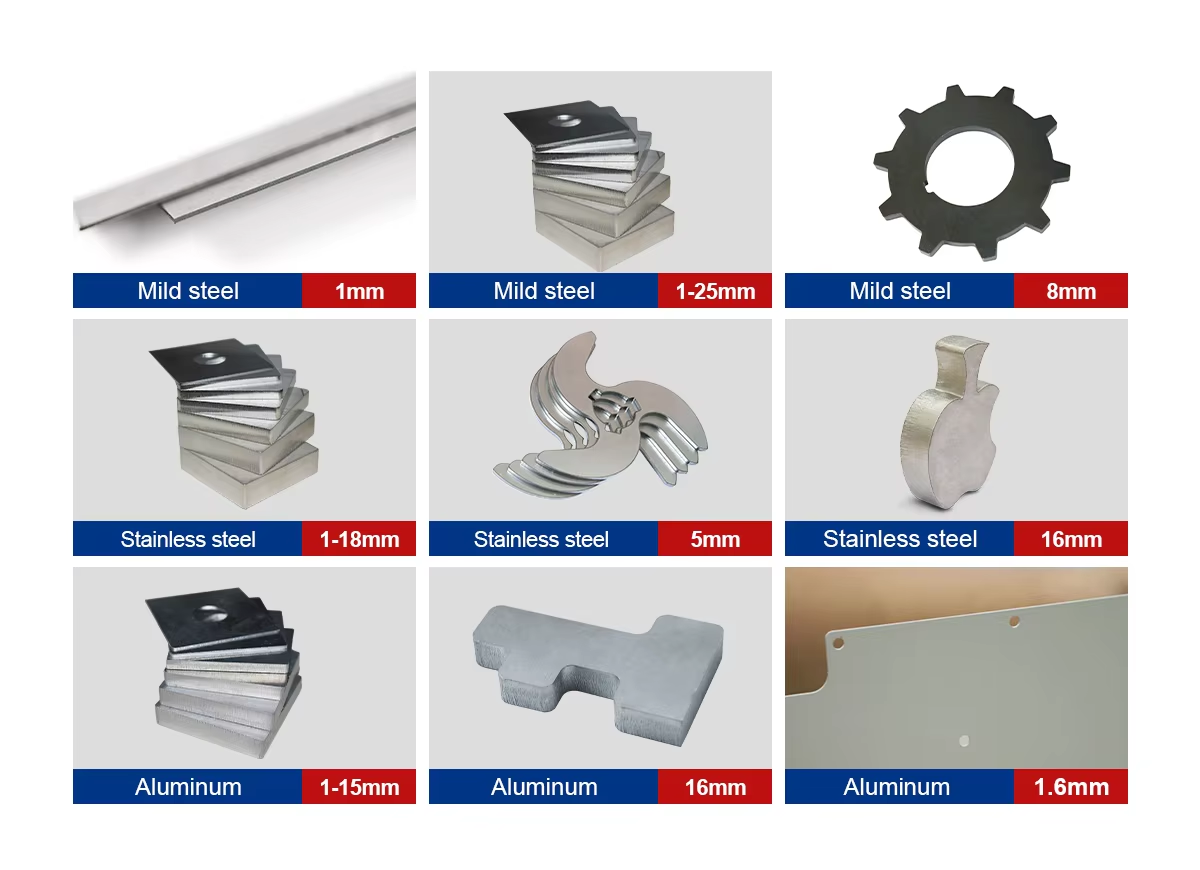
| Materialien | Baustahl, Edelstahl, Aluminium, Messing |
| Preis | 18.000–35.000 USD FOB Qingdao, je nach Strahlquelle und Optionen |
| Zertifizierung | CE, ISO 9001 |
| Garantie | 24 Monate auf die gesamte Maschine (Verschleißteile ausgenommen) |
Was die Leistungsstufen schneiden
Typische maximale Dicke von 1 kW bis 60 kW; die letzte Spalte zeigt die Leistungen, die diese Faserlaserschneidmaschine aufnehmen kann. Betrachten Sie die Zahlen als Obergrenze, nicht als täglichen Arbeitsbereich. Selbst 1,5 kW schaffen etwa 16 mm Baustahl, sodass geringere Leistungen viel Stahlbearbeitung abdecken; die größeren Quellen erhöhen hauptsächlich die Edelstahl- und Aluminiumstärke sowie die Geschwindigkeit.
| Laserleistung | Baustahl (O₂) | Edelstahl (N₂) | Aluminium (N₂) | Messing (N₂) | Dieses Modell |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1,5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | – |
| 60 kW | 200 mm | 150 mm | – | – | – |
Die maximale Dicke ist ein Grenzwert, der langsam und mit rauherer Schnittkante geschnitten wird. Planen Sie die tägliche Produktion ein paar Millimeter darunter und stimmen Sie dies mit der Schnitttabelle der genauen Strahlquelle und des Schneidkopfes in Ihrem Angebot ab.
Typische Schnittgeschwindigkeiten
| Dicke | 1,5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5,0 | 3,8–4,2 | – | – |
| 3 mm | 3,6 | 3,2–3,6 | 3,5–4,2 | – |
| 4 mm | 2,5 | 3,0–3,2 | 3,3–3,8 | – |
| 6 mm | 1,4 | 2,2–2,5 | 2,7–3,2 | – |
| 8 mm | 1,2 | 1,8–2,2 | 2,2–2,5 | – |
| 10 mm | 1,0 | 1,0–1,3 | 2,0–2,3 | 2,0–2,3 |
| 12 mm | 0,8 | 0,9–1,0 | 1,9–2,1 | 3,0–3,5 |
| 16 mm | 0,5 | 0,6–0,7 | 1,2–1,4 | 2,8–3,0 |
| 20 mm | – | 0,5–0,55 | 0,6–0,7 | 1,5–1,6 |
| 25 mm | – | – | 0,4–0,5 | 0,8–1,0 |
| Dicke | 1,5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4,5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1,5 | 3,0–3,6 | 7–8 | 15–18 |
| 6 mm | 0,8 | 2,0–2,7 | 6–7 | 13–15 |
| 8 mm | – | 1,0–1,2 | 3,5–3,8 | 8–10 |
| 10 mm | – | 0,5–0,6 | 1,6–2,0 | 6,5–7,5 |
| 12 mm | – | – | 1,0–1,2 | 5,0–5,5 |
| 16 mm | – | – | 0,5–0,6 | 2,0–2,3 |
| 20 mm | – | – | 0,2–0,35 | 1,2–1,4 |
Geschwindigkeiten in m/min. Typische Werte für qualitativ hochwertiges Schneiden; Kanteneigenschaften, Materialgüte, Gasreinheit und der Schneidkopf beeinflussen diese. Ihr Angebot enthält die Tabelle für die exakte Konfiguration.
Arbeiten mit einem offenen Tisch
Alles ist in Reichweite: Sie können den Schneidkopf beobachten, ein Teil mitten im Auftrag herausziehen und ein Blech seitlich mit einem Gabelstapler auflegen. Der Preis dafür sind Stillstandszeiten, da der Faserlaser wartet, während das Blech abgeräumt und neu beladen wird. Bei Einzelstücken und Kleinserien spielt das kaum eine Rolle. Sobald die Faserlaserschneidmaschine die gleichen Teile in Vollschichten fertigt, rechnet sich die LFP4020 mit einem Wechseltisch eher.
Eine offene Maschine erfordert zudem einen organisierten Bereich um sie herum: eine abgesicherte Zone, damit niemand den Strahlengang kreuzt, sowie eine an das Maschinenbett angeschlossene Absauganlage.
Wo sie sich im PCL Lasersortiment einordnet
| Modell | Arbeitsbereich | Leistung | Ideal für |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Hohe Leistung auf kompaktem Bett |
| LFP3015 (diese Maschine) | 3000 × 1500 mm | 1–12 kW | Offener Einzeltisch; Standardbleche |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Wechseltisch für hohe Stückzahlen |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Hochleistungsschneiden auf plattenverschweißtem Bett |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Lange Bleche bei geringeren Investitionskosten |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | Großformatige Fertigung |
| 2-in-1 Blech & Rohr | 3015 oder 4020 + Rohre Ø20–220 mm | 1–12 kW | Blech und Rohr auf einer Maschine |
Typische Anwendungen
- Buchstaben für Schilder aus Stahl und Aluminium.
- Lüftungskanaleile und Halterungen.
- Schaltschränke und Gehäuse.
- Möbelgestelle.
- Kleinserien für lokale Kunden.
Häufige Probleme und deren Behebung
| Problem | Mögliche Ursache | Abhilfe |
|---|---|---|
| Schlacke bei Edelstahl oder Aluminium | Vorschub zu hoch, Stickstoffdruck zu niedrig oder Fokus nicht tief genug | Vorschub verringern oder Druck erhöhen; Fokus bei größerer Materialstärke nach unten (ins Minus) verstellen |
| Nicht durchgeschnitten | Einstich nicht beendet, Fokus bei Sauerstoffschnitt nicht positiv genug, verschmutztes Schutzglas | Einstichphasen vollständig durchlaufen lassen; Fokus in 1-mm-Schritten erhöhen; Schutzglas reinigen oder austauschen |
| Verbrannte Ecken und kleine Löcher | Hitzestau an Stellen, an denen der Schneidkopf abbremst | Ecken-Leistungsanpassung (Power Ramping) nutzen; Schnittreihenfolge ändern, um die Wärme zu verteilen |
| Teile kippen und stoßen gegen den Kopf | Kleine Teile fallen zwischen die Auflageleisten | Stege (Micro-Joints) setzen; verschlissene Leisten austauschen; kleine Teile als Letztes schneiden |
| Gelbe oder braune Edelstahlkante | Stickstoffreinheit unter 99.99 %, zu geringer Druck, Abstand zu groß oder Undichtigkeit | Mindestens 99.99 % reinen Stickstoff verwenden; Abstand auf ca. 0.5 mm einstellen; 1–2 bar mehr Druck; Verschraubungen auf Leckagen prüfen |
Wovon der Preis abhängt
| Komponente | Optionen | Auswirkung |
|---|---|---|
| Laserquelle | Marke (Raycus, IPG, Max) und Leistung | Der größte Kostenfaktor; höhere Leistung kostet mehr und erfordert einen größeren Chiller sowie stärkere Stromversorgung |
| Schneidkopf | Raytools oder WSX Autofokus | Autofokus und Kollisonsschutz |
| Antrieb | Servomarken, Führungen und Zahnstangen | Langfristige Genauigkeit |
| Tisch | Offener Einzeltisch | Günstigste Variante im Portfolio; kein Wechseltisch |
Der LFP3015 kostet USD 18,000–35,000 FOB Qingdao; die Marke und Leistung der Laserquelle machen den größten Preisunterschied aus.
Von der Anfrage zur Produktion
- Teile und Muster. Senden Sie uns ein paar typische Zeichnungen, Materialien und Dicken; wir schneiden Muster mit der von Ihnen ins Auge gefassten Leistung.
- Konfiguration. Wir legen Quelle, Kopf, Tisch und Optionen fest und senden Ihnen einen Aufstellplan mit Platzbedarf, Strom-, Gas- und Absauganschlüssen.
- Bau und Test. Die Maschine wird vor dem Versand montiert und getestet; die Lieferzeit wird im Angebot bestätigt.
- Vorbereitung am Aufstellort. Ebener Boden, Stromversorgung, Schneidgase, Druckluft und Absaugung müssen bei Ankunft bereitstehen.
- Installation und Schulung. Im Maschinenangebot enthalten; Bediener lernen Nesting, Schneidparameter, tägliche Prüfungen und einfache Fehlersuche.
- Support. 24 Monate Gewährleistung auf die gesamte Maschine, ausgenommen Verschleißteile.
Bevor Sie bestellen
- Ihre Blechformate und ob Sie auch 1250 × 2500 mm große Bleche verarbeiten.
- Dickenmix nach Stunden pro Monat.
- Gase: Druckluft für dünne Bleche, Stickstoff für Edelstahl, Sauerstoff für dickeren Baustahl.
- Platz um das Maschinenbett für eine Einhausung und die Beladung per Gabelstapler.
Wartung
| Intervall | Wartungsarbeit |
|---|---|
| Täglich | Schutzglas prüfen und reinigen; Zustand und Zentrierung der Düse prüfen; Gasdrücke kontrollieren. |
| Wöchentlich | Schlacke von den Auflageleisten entfernen; Staub von Linearführungen und Zahnstangen abwischen; Kühlwasserstand im Chiller prüfen. |
| Regelmäßig | Verschlissene Auflageleisten austauschen; Führungen und Zahnstangen schmieren; Kühlwasser wechseln; Absaugfilter tauschen. |
Sicherheit
Eine offene Maschine verfügt über keine Gehäuseverkleidung um den Strahl. Das vom Blech reflektierte Licht ist unsichtbar und kann zu Augenverletzungen führen. Sperren Sie den Bereich um das Maschinenbett während des Schneidens ab, statten Sie alle Personen im Bereich mit für die Wellenlänge zugelassenen Laserschutzbrillen aus und lassen Sie die Absaugung laufen. Schlacke und Staub im Bett können Feuer fangen, insbesondere nach dem Schneiden von Aluminium; reinigen Sie das Bett regelmäßig und halten Sie einen Feuerlöscher bereit. Sauerstoffflaschen und -leitungen müssen absolut öl- und fettfrei gehalten werden.
Vorteile und Grenzen
Vorteile
- Verarbeitet Standardbleche im Format 1500 × 3000 mm
- Geringste Investitionskosten in diesem Bereich
- Freier Zugang für Beladung und Sichtprüfung
Zu beachten
- Laser wartet während der Beladung
- Erfordert einen abgesicherten Bereich
- Nicht für den unbeaufsichtigten Dauereinsatz ausgelegt
LFP3015 FAQ
Welche Blechformate kann der LFP3015 verarbeiten?
Bleche bis zu 3000 × 1500 mm, das gängige 10 × 5 ft Format.
Wie viel kostet der LFP3015?
USD 18,000–35,000 FOB Qingdao. Die Marke und Leistung der Laserquelle machen den Großteil des Preises aus.
Welche Laserleistung sollte ich wählen?
Wählen Sie nach der Materialstärke, die Sie die meiste Zeit schneiden, nicht nach der dicksten Platte, die Sie vielleicht einmal im Jahr bearbeiten. Vergleichen Sie diese Dicke dann mit den Leistungsdaten der angebotenen Quelle.
Ist der LFP3015 eingehaust?
Nein, er ist offen. Für einen Wechseltisch und höheren Ausstoß verweisen wir auf den LFP4020.
Welches Gas benötige ich für den LFP3015?
Druckluft deckt dünne Kohlenstoffstahl- und Edelstahlbleche günstig ab; Stickstoff sorgt für blanke Edelstahlkanten; Sauerstoff wird für dickeren Baustahl verwendet.
Kann ich die Leistung später aufrüsten?
Die Laserquelle ist eine Hauptkomponente; planen Sie die benötigte Leistung am besten direkt beim Kauf. Sprechen Sie uns vor der Bestellung an, wenn Sie absehbar dickere Bleche schneiden möchten.
Vergleichen Sie alle Faserlaser-Schneidanlagen direkt nebeneinander in unserem Auswahlratgeber.
Teilen Sie uns Ihre Blechformate und den Dickenmix mit. Wir empfehlen Ihnen die passende Laserquelle und erstellen ein Angebot für den LFP3015 mit namentlich genannten Komponentenmarken.
Angebot anfordern