Rohrlaser-Schneidmaschinen
Faserlaser-Rohrschneider für Rund-, Vierkant-, Rechteck- und Ovalrohre von Ø10 bis 360 mm: kompakte, seitlich montierte Großdurchmesser-Modelle mit 1.5–6 kW Strahlquellen und ±0.03 mm Positioniergenauigkeit.
- 5 Modelle
- 5.000 USD FOB Qingdao
- 24 Monate Garantie
- CE ISO 9001
-
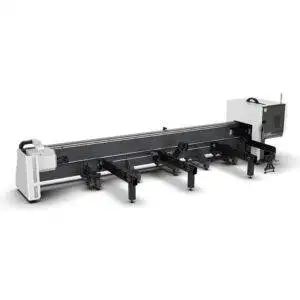
LT120S Rohrlaser-Schneidmaschine
Preis auf Anfrage Details ansehen -
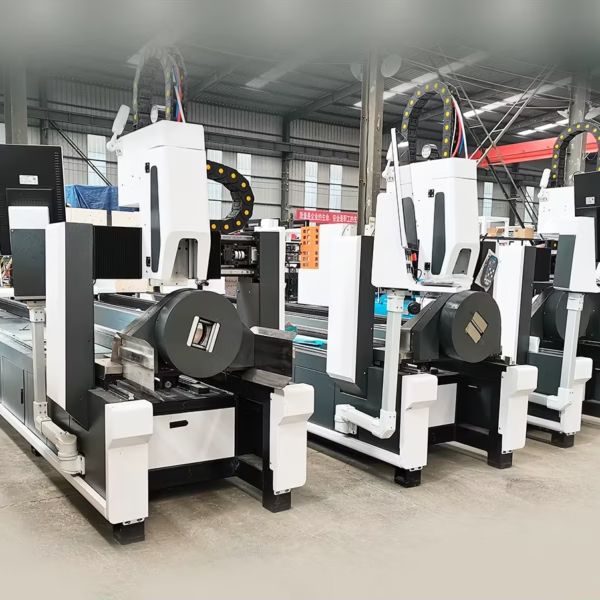
LT240 Laserschneidmaschine
Preis auf Anfrage Details ansehen -
LT240S Rohrlaser-Schneidmaschine
Preis auf Anfrage Details ansehen -
LT360 Rohrlaser-Schneidmaschine
Preis auf Anfrage Details ansehen -
Angebot!
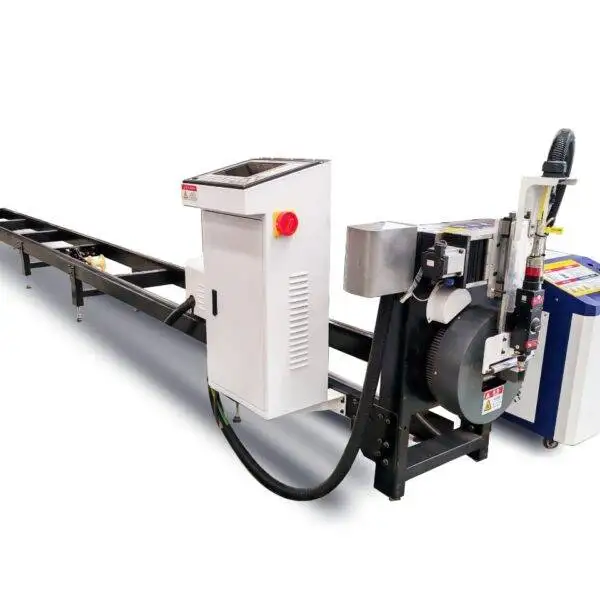
MAK100 Rohrlaser-Schneidmaschine
Ursprünglicher Preis war: $5,500.00$5,000.00Aktueller Preis ist: $5,000.00. Details ansehen
Welcher Rohrlaser passt zu Ihren Rohren?
Ein Rohrlaser wird nach dem größten Rohr, das er spannen kann, dem schwersten Rohr, das er drehen kann, und der Stangenlänge, die er aufnimmt, bemessen. Beginnen Sie mit den Rohren, die Sie am häufigsten schneiden, und prüfen Sie dann das größte.
| Maschine | Rohrgröße | Laserleistung | Hauptmerkmal |
|---|---|---|---|
| MAK100 | Ø10–100 mm; 3 m oder 6 m Länge | 1.5 kW | Kompaktes Einsteigermodell; 150 U/min Spannfutter; Lagergeräte ab USD 5,000 |
| LT120S | Ø120 mm rund, 120 × 120 mm quadratisch; Kohlenstoffstahlwände bis 10 mm | 1.5–3 kW | Seitlich montiertes Bett für Gabelstaplerbeladung; Rohre bis 180 kg |
| LT240 | Ø20–240 mm; rund, quadratisch, rechteckig, oval | 1.5–6 kW | Pneumatische Zentrierspannfutter über den gesamten Hub |
| LT240S | Ø20–240 mm rund, 20–240 mm quadratisch | 1.5–6 kW | Seitlich montiertes Bett; Doppelspannfutter für kurze Reststücke; Rohre bis 200 kg |
| LT360 | Ø20–360 mm; 6 m oder 9 m Länge | 1.5–6 kW | Große Rohrdurchmesser und Profile; 120 U/min |
Alle vier LT-Modelle positionieren auf ±0.03 mm genau. Für Rohre unter 220 mm bei geringem Volumen ist der 2-in-1 Blech- und Rohrlaser eine Alternative. Für schweres Rohr, Träger und Profile mit dicken Wänden oder Schweißfasen beachten Sie den 8-Achsen-Profil-Plasmaschneider und den Rohr-Plasmaschneider.
Beginnen Sie mit einer Anforderungsliste
Schreiben Sie den kleinsten und größten Durchmesser heute und in drei Jahren auf, die dickste Wandstärke für jedes Material, die Merkmale, die Sie schneiden (Böhrungen, Sattelschnitte, Fasen), Ihr Chargenmuster und Ihre Toleranzen in Zahlen. Jede Maschine, die eines dieser Kriterien verfehlt, kann aussortiert werden, bevor Sie die Preise vergleichen.
Was ein Rohrlaser ersetzt
In einer herkömmlichen Rohrbearbeitung läuft ein Teil durch eine Säge, eine Bohrmaschine oder Stanzpresse, eine Ausklinkpresse und eine Entgratstation, mit Mess- und Handhabungsarbeiten dazwischen. Ein Rohrlaser erledigt all dies aus dem 3D-Modell in einer einzigen Aufspannung:
- Quadratschnitte und Gehrungsschnitte in jedem Winkel.
- Bohrungen, Schlitze und Fenster auf jeder Seite.
- Sattelschnitte (Fischmaul) für Rohrzusammenfügungen.
- Schlitz- und Zapfenverbindungen, die Teile ohne Vorrichtungen zum Schweißen positionieren.
- Teilenummern sowie Biege- oder Schweißlinien, die vom Laser markiert werden.
Da die Geometrie direkt aus der Datei stammt, passen die Teile bei der Montage. Werkstätten sehen den größten Gewinn meist nicht in der Schneidzeit, sondern im geringeren Anpassen, weniger Vorrichtungen und weniger Nacharbeit an der Schweißstation.
Seitlich montiertes oder herkömmliches Maschinenbett
Bei LT120S und LT240S ist das Bett zur Seite gedreht. Ein Gabelstapler kann schwere Rohre direkt an der Futtermitte ablegen, anstatt sie von der Stirnseite einfädeln zu müssen, und Schlacke und Funken fallen zu Boden statt auf Führungen und Zahnstangen, wodurch die Führungen sauber bleiben. Das seitlich montierte Layout benötigt zudem weniger Stellfläche. Ein herkömmliches Bett (LT240, LT360) eignet sich für längeres Material und Werkstätten, die eine Bündelbeladung entlang des Bettes planen.
Reststücke: Wo Rohrmaterial verloren geht
Jedes Rohr endet mit einem Stück, das die Spannfutter halten und das der Laser nicht erreichen kann; bei einer herkömmlichen Maschine mit zwei Futtern sind dies typischerweise 100–300 mm, etwa 1.7–5 % eines 6-m-Rohrs. Bei Edelstahl oder Messing ist dieser Rest teuer. Ein Doppelspannfutter-Design wie die LT240S lässt den Kopf zwischen den Futtern schneiden, sodass das unbrauchbare Ende viel kürzer wird. Wenn Sie Angebote vergleichen, fragen Sie jeden Lieferanten nach der Reststücklänge bei Ihren Rohrgrößen und rechnen Sie dies auf Ihren jährlichen Rohrverbrauch hoch.
Das Futter-Layout bestimmt Reststücke und Preis
| Layout | Vorteil | Preisaufwand | Passt für |
|---|---|---|---|
| Zwei Spannfutter | Kompakt, günstiger Preis, einfach zu installieren | Reststück am Ende jedes Rohrs | Dünne und mittlere Rohre, meist unter 1 t, hohe Geschwindigkeit |
| Zwei Spannfutter mit Übergabe | Kopf kann zwischen den Futtern schneiden | Mehr Futtermechanik | Kürzere Reststücke bei mittleren und schweren Rohren |
| Drei Spannfutter | Mittleres Futter fährt weg; Reststück nahe Null | Längere Maschine, mehr Servoachsen, höherer Preis | Gemischter Stahlbau mit schwerem Rohr |
| Vier Spannfutter | Fasen an beiden Enden eines Teils; sehr lange, schwere Rohre | Höchste Kosten und Platzbedarf | Schiffbau, Offshore, Energieanlagen |
Wandstärke und Laserleistung
Die Leistung sollte zur dicksten Wand passen und sie nicht um ein Vielfaches übertreffen: Zusätzliche Kilowatt kosten Geld bei Anschaffung, Strom und Wartung. Eine gängige Daumenregel für Rohrlaser:
| Quellenleistung | Kohlenstoffstahl | Edelstahl | Typische Branchen |
|---|---|---|---|
| 1.5–2 kW | ca. 6 mm | ca. 4 mm | Möbel, Fitnessgeräte, dünnwandige Rohre |
| 3–4 kW | ca. 12 mm | ca. 8 mm | Stahlbau, Baumaschinen, Gerüstbau |
| 6–8 kW | ca. 20 mm | ca. 12 mm | Druckleitungen, Schwermaschinenbau |
Bemessen Sie die Quelle für Ihre dickste Wand mit etwas Reserve, oft 20–30 %, wenn Sie auch Fasen planen oder später dickere Rohre erwarten. Die Diagramme der angebotenen Quelle und ein Probeschnitt auf Ihrem Rohr sind das, was zählt.
Fasen: Auf dem eigenen Rohr prüfen
Schweißfasen am Rohr betragen normalerweise 30–45°. Ein dedizierter Fasenkopf ist stabil, aber teuer in der Wartung; ein Schwenkmechanismus an einem Standardkopf ist billiger, benötigt aber eine Fokuskompensation bei dicken Wänden. Eine „±45°“-Angabe auf dem Papier beweist noch keine schweißfertige Kante: Lassen Sie diese auf Ihrem eigenen Rohr schneiden.
Berechnen Sie die Gesamtkosten
Vergleichen Sie Maschinen anhand des Anschaffungspreises plus laufender Kosten (Strom, Gas, Verschleißteile), Wartung, Stillstandszeiten durch Rüsten und Ausfälle sowie Materialverlust durch Reststücke und Ausschaffung. Eine günstigere Maschine mit langen Reststücken oder eine, die jede Fase an die Drehbank übergibt, kann sich schon nach einem Jahr als teurer erweisen.
Software und Nesting
Die Rohrlaser-Software importiert das 3D-Rohrmodell, wickelt es ab und verschachtelt mehrere Teile auf einer Stangenlänge, wenn möglich mit gemeinsamen Schnittlinien (Common-Line-Cutting). Prüfen Sie, ob sie die Formate Ihrer Konstrukteure importiert, Ihre Profiltypen verarbeitet (rund, quadratisch, rechteckig, oval und bei Bedarf offene Profile) und es dem Bediener ermöglicht, die Bearbeitungsreihenfolge direkt an der Maschine anzupassen.
Wo sich Rohrlaser bezahlt machen
- Möbel- und Ladenbau: Stühle, Tische, Regale und Displaysysteme.
- Fitnessgeräte und Spielplatzgeräte.
- Landmaschinen und Anhänger.
- Automobil- und Motorradrahmen, Auspuff- und Überrollbügelteile.
- Gerüstbau, Handläufe, Geländer und leichter Stahlbau.
Checkliste für den Kauf
- Größte und gängigste Rohrabmessung, Wandstärke und Material.
- Schwerstes Einzerohr und Rohrlänge (6 m, 9 m).
- Profiltypen, einschließlich offener oder Sonderprofile.
- Reststücklänge bei Ihren Rohren.
- Beschickungsart: manuell, Seitenbeschickung oder Bündellader.
- Software-Importformate und Nesting-Funktionen.
- Schnittmuster auf Ihrem eigenen Rohr.
Häufig gestellte Fragen zu Rohrlaser-Schneidmaschinen (FAQ)
Wie fange ich am günstigsten mit dem Rohrlaserschneiden an?
Die MAK100 bearbeitet Rohre von Ø10 bis 100 mm mit einer 1,5 kW Strahlquelle; Standardgeräte werden für 5.000 USD FOB Qingdao angeboten.
Welche Maschine eignet sich für dickwandige Rohre?
Wie groß ist das größte Rohr, das Sie schneiden können?
Die LT360 schneidet Rohre von Ø20 bis 360 mm in 6 m oder 9 m Länge. Für größere oder sehr dicke Rohre ist eine Rohranlagen-Plasmaschneidmaschine meist wirtschaftlicher.
Kann ein Rohrlaser Rechteck- und Ovalrohre schneiden?
Ja. Die LT240 unterstützt Rund-, Vierkant-, Rechteck- und Ovalquerschnitte; Sonderprofile prüfen wir gerne anhand einer Zeichnung.
Können Sie Mustschnitte an meinem Rohr durchführen?
Ja. Senden Sie uns die Zeichnung oder 3D-Datei, die Rohrabmessung und das Material, und wir fertigen Musterteile vor Ihrer Bestellung an.
Senden Sie uns Ihre Rohrabmessungen und Jahresstückzahlen. Wir empfehlen Ihnen ein passendes Modell und erstellen ein Angebot inklusive Reststücklänge und Beschickungsoptionen.
Angebot anfordern