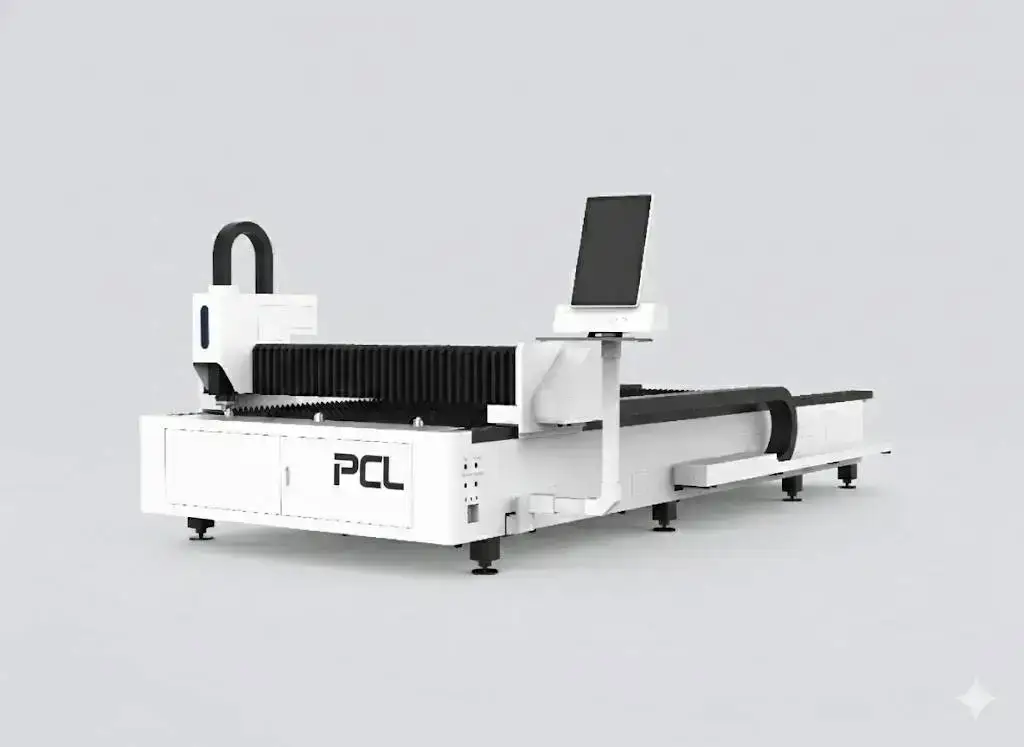
LFH4020: Übersicht
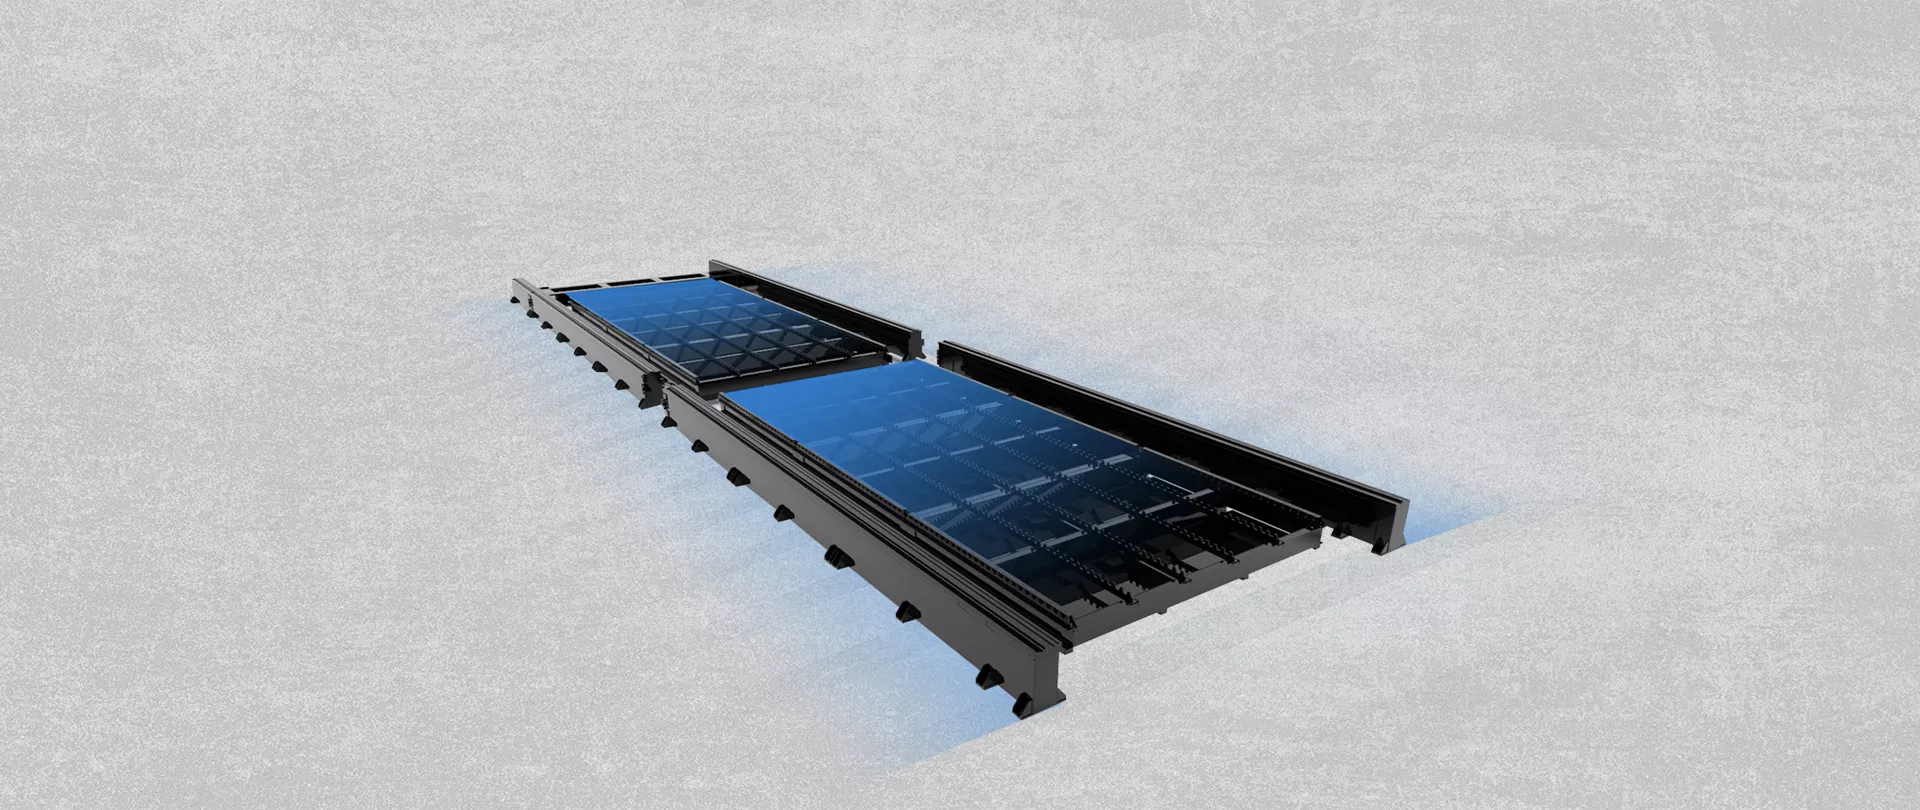
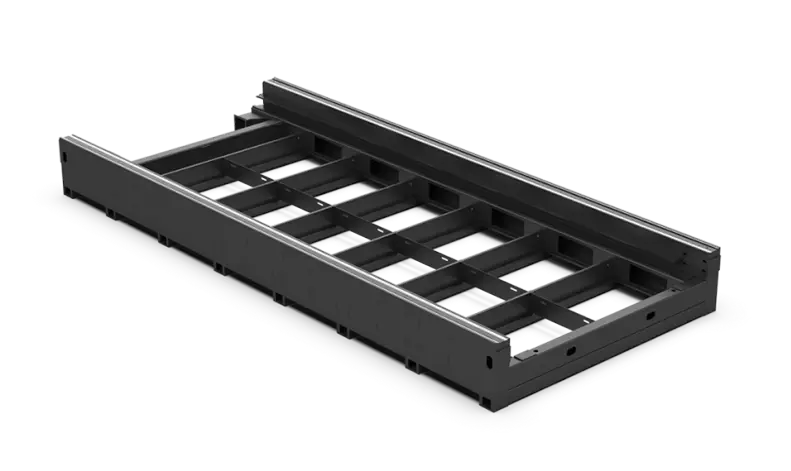
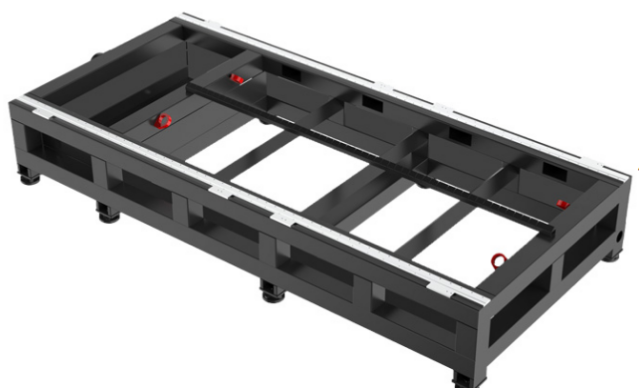
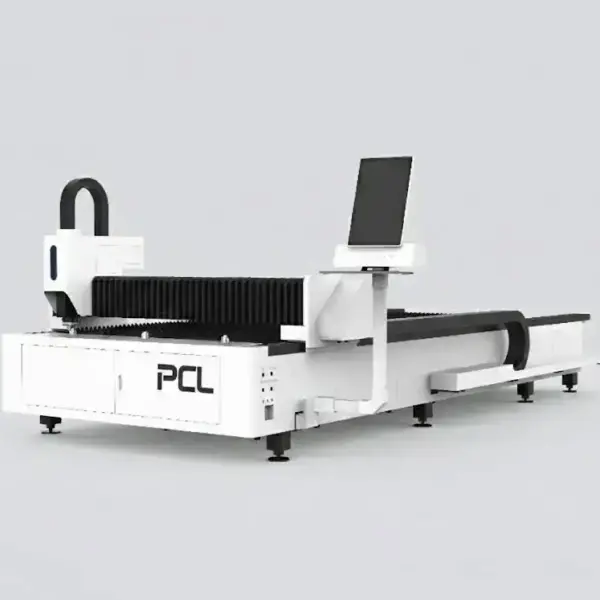
Die LFH4020 ist eine 4000 × 2000 mm Faserlaser-Schneidmaschine für Grobblech. Ihr Maschinenbett ist blechgeschweißt und vor der mechanischen Bearbeitung wärmebehandelt; sie nimmt Laserquellen von 1 kW bis 30 kW auf. Typische Anwender schneiden Schiffbaukomponenten, Grundplatten und Maschinenbau-Teile.

Technische Daten
| Modell | LFH-4020 |
|---|---|
| Arbeitsbereich | 4000 × 2000 mm |
| Laserleistung | 1–30 kW; IPG, Raycus oder MAX |
| Max. Beschleunigung | 1,2–1,5 G |
| Bett | Blechgeschweißt, wärmebehandelt und spannungsarmgeglüht |
| Schneidkopf | Raytools Autofokus |
| Zertifizierung | CE, ISO 9001 |
| Garantie | 24 Monate auf die gesamte Maschine (Verschleißteile ausgenommen) |
Warum Grobblech ein spannungsarmgeglühtes Bett erfordert
Ein geschweißter Grundrahmen steht unter Schweißspannungen. Wird er bearbeitet, ohne diese abzubauen, arbeitet das Material über Monate hinweg langsam nach und die Maschine verliert an Genauigkeit. Grobblech bringt zusätzlich enorme Lasten und Wärme ein. Eine Wärmebehandlung vor der Zerspanung baut diese Spannungen ab, sodass das Maschinenbett seine Geometrie auch beim täglichen, schweren Schneidbetrieb zuverlässig beibehält.
Was die Leistungsstufen schneiden
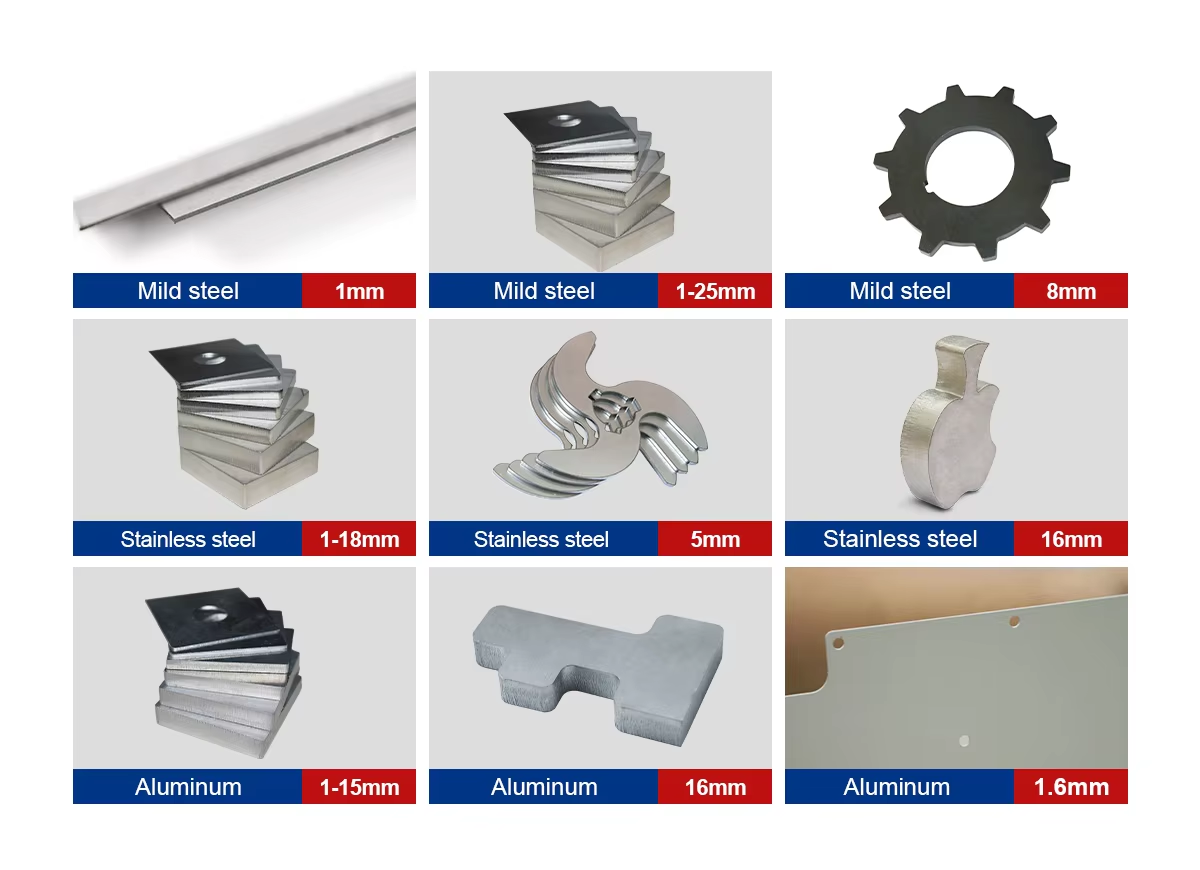
Typische maximale Dicken von 1 kW bis 60 kW; die letzte Spalte zeigt die Leistungen, die diese Maschine aufnehmen kann. Betrachten Sie die Werte als Obergrenze, nicht als täglichen Arbeitsbereich. Baustahl gewinnt zwischen 3 und 6 kW kaum an Dicke (22 bis 25 mm); Edelstahl verdoppelt sich von 10 auf 20 mm. Fragen Sie für 20–30 kW das Diagramm der für Sie angebotenen Laserquelle an.
| Laserleistung | Baustahl (O₂) | Edelstahl (N₂) | Aluminium (N₂) | Messing (N₂) | Dieses Modell |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | ✓ |
| 60 kW | 200 mm | 150 mm | – | – | – |
Die maximale Dicke ist eine Obergrenze, die langsam und mit einer rauere Schnittkante geschnitten wird. Planen Sie die tägliche Produktion ein paar Millimeter darunter und stimmen Sie sich mit der Schneidtabelle der genauen Quelle und des Schneidkopfes in Ihrem Angebot ab.
Typische Schneidgeschwindigkeiten
| Dicke | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Dicke | 1,5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4,5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1,5 | 3,0–3,6 | 7–8 | 15–18 |
| 6 mm | 0,8 | 2,0–2,7 | 6–7 | 13–15 |
| 8 mm | – | 1,0–1,2 | 3,5–3,8 | 8–10 |
| 10 mm | – | 0,5–0,6 | 1,6–2,0 | 6,5–7,5 |
| 12 mm | – | – | 1,0–1,2 | 5,0–5,5 |
| 16 mm | – | – | 0,5–0,6 | 2,0–2,3 |
| 20 mm | – | – | 0,2–0,35 | 1,2–1,4 |
Schnittgeschwindigkeiten in m/min. Typische Werte für eine gute Schnittqualität; Schnittkantenanforderungen, Materialgüte, Gasreinheit und der Schneidkopf beeinflussen diese. Ihr Angebot enthält das Diagramm für die exakte Konfiguration.
LFH4020 oder LFP4020
Gleiche Bettgröße, gleicher Leistungsbereich. Die LFP4020 verfügt zusätzlich über einen Wechseltisch und eignet sich für viele Bleche pro Schicht. Die LFH4020 passt perfekt für grobblechintensive Arbeiten, bei denen jedes Blech lange auf dem Bett verbleibt und ein Tischwechsel weniger ins Gewicht fällt. Senden Sie uns Ihren Materialmix und wir erstellen Ihnen ein direktes Vergleichsangebot.
Wo sie sich in der PCL Laser-Produktreihe einordnet
| Modell | Arbeitsbereich | Leistung | Ideal für |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | High-Power auf kompaktem Bett |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Offener Einzeltisch; Standardbleche |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Doppel-Wechseltisch für hohen Durchsatz |
| LFH4020 (diese Maschine) | 4000 × 2000 mm | 1–30 kW | Hochleistungs-Grobblech auf blechgeschweißtem Bett |
| LFP6020 | 6000 × 2000 mm | 1,5–3 kW | Lange Bleche bei geringeren Investitionskosten |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | Großformatige Produktion |
| 2-in-1 Blech & Rohr | 3015 oder 4020 + Rohre Ø20–220 mm | 1–12 kW | Blech- und Rohrbearbeitung auf einer Maschine |
Häufige Probleme und deren Behebung
| Problem | Mögliche Ursache | Abhilfe |
|---|---|---|
| Einstich-Auswurf bei dickem Blech | Einstufiger Einstich bei Grobblech | Mehrstufigen Einstich verwenden und das Blech zwischen den Einstichen abkühlen lassen |
| Starke Schlackenbildung unter dickem Baustahl | Geschwindigkeit zu hoch, Sauerstoffdruck zu niedrig, Fokus zu negativ, Düse teilweise blockiert | Geschwindigkeit um 5–8 % reduzieren; Sauerstoff auf 0,5–0,7 bar einstellen; Fokus auf +3 bis +4 mm setzen; Düse überprüfen |
| Nicht durchgeschnitten | Einstich nicht abgeschlossen, Fokus bei Sauerstoffschnitten nicht positiv genug, Schutzglas verschmutzt | Alle Einstichphasen abwarten; Fokus in 1-mm-Schritten erhöhen; Schutzglas reinigen oder ersetzen |
| Maßabweichungen über ein langes Blech hinweg | Verschmutzung auf Zahnstangen oder Führungsschienen oder thermische Ausdehnung des Blechs | Führungsschienen und Zahnstangen reinigen; in einer Reihenfolge schneiden, die die Wärmeeinbringung verteilt |
Was den Preis bestimmt
| Komponente | Optionen | Auswirkung |
|---|---|---|
| Laserquelle | Marke (Raycus, IPG, Max) und Leistung | Der größte Einzelposten; höhere Leistung kostet mehr und erfordert einen größeren Kühler sowie stärkere Stromversorgung |
| Schneidkopf | Raytools oder WSX Autofokus | Autofokus und Kollisionsschutz |
| Antrieb | Servomarken, Führungsschienen und Zahnstangen | Langfristige Präzision |
| Bett | Blechgeschweißt, wärmebehandelt | Ausgelegt für Grobblech und Langlebigkeit |
| Leistung | 1–30 kW | Grobblech erfordert höhere Leistung und eine passende Gasversorgung |
Die LFH4020 wird auf Anfrage angeboten.
Von der Anfrage bis zur Produktion
- Teile und Muster. Senden Sie uns Ihre dicksten Bleche und ein typisches Bauteil; wir schneiden ein Muster mit der von Ihnen ins Auge gefassten Leistung.
- Konfiguration. Wir legen Laserquelle, Schneidkopf, Tisch und Optionen fest und senden Ihnen ein Layout mit Stellfläche, Strom-, Gas- und Absauganschlüssen.
- Bau und Test. Die Maschine wird vor dem Versand montiert und getestet; die Lieferzeit wird im Angebot bestätigt.
- Vorbereitung des Aufstellorts. Ebener Boden, Stromversorgung, Gase und Druckluft sowie Absauganlage müssen bei Ankunft bereitstehen.
- Installation und Schulung. Im Angebot der Maschine enthalten; Bediener erlernen Nesting, Schnittparameter, tägliche Prüfungen und einfache Fehlersuche.
- Support. 24 Monate Garantie auf die gesamte Maschine mit Ausnahme von Verschleißteilen.
Bevor Sie bestellen
- Dickstes Blech und die Materialstärke, die Sie am häufigsten bearbeiten.
- Kranlast für die Beschickung schwerer Bleche.
- Sauerstoffversorgung für dickes Baustahl.
- Bodenbelastung und Fundament für eine schwere Maschine.
Wartung
| Wann | Was |
|---|---|
| Täglich | Schutzglas prüfen und reinigen; Zustand und Zentrierung der Düse prüfen; Gasdrücke überprüfen. |
| Wöchentlich | Schlacke entfernen; Führungsschienen und Zahnstangen reinigen; Höhensensor überprüfen. |
| Regelmäßig | Auflagenstege austauschen; Führungsschienen und Zahnstangen schmieren; Kühlwasser und Filter wechseln. |
Sicherheit
Von Blechen reflektiertes Laserlicht ist unsichtbar und kann Augenverletzungen verursachen. Daher muss der Schneidbereich eingehaust oder abgesperrt sein und die Türverriegelungen müssen intakt bleiben. Lassen Sie die Absaugung laufen und halten Sie deren Filter sauber; Staub im Maschinenbett und in den Filtern kann Feuer fangen, insbesondere nach der Bearbeitung von Aluminium. Halten Sie Sauerstoffausrüstung frei von Öl und Fett und sichern Sie Gasflaschen.
Stärken und Grenzen
Stärken
- Wärmebehandeltes Maschinenbett für schwere Bleche
- 1–30 kW
- Hohe Beschleunigung für eine schwere Maschine
Zu beachten
- Wechseltischlos: Beladezeit muss einkalkuliert werden
- Hohe Leistung erfordert einen starken Stromanschluss
- Schwere Bleche erfordern Kranbeladung
LFH4020 FAQ
Welcher Leistungsbereich ist verfügbar?
1 kW bis 30 kW von IPG, Raycus oder MAX.
Was unterscheidet das LFH-Maschinenbett?
Es ist plattenverschweißt und spannungsarm geglüht, wodurch es auch bei schweren Blechen formstabil und präzise bleibt.
Welreiche Materialdicken können geschnitten werden?
Das hängt von der Laserquelle ab. Typische Maxima liegen bei 6 kW bei 25 mm Baustahl und 20 mm Edelstahl sowie bei 12 kW bei jeweils ca. 40 mm. Fragen Sie nach der Schnitttabelle für Ihre gewünschte Quelle.
Kann ich Schnitte in meinem Material sehen?
Ja. Senden Sie uns Ihr dickstes Standardteil für einen Mustercchnitt.
Benötige ich ein spezielles Fundament?
Schwere Maschinen und schwere Bleche erfordern einen ebenen, tragfähigen Hallenboden; wir stellen Ihnen die Fundamentvorgaben zusammen mit dem Layout zur Verfügung.
Welches Gas für dicken Baustahl?
Sauerstoff mit niedrigem Druck; die Materialbibliothek liefert die Werte für jede Dicke.
Vergleichen Sie alle faserlaser-schneidmaschinen direkt in unserem Auswahlratgeber.
Senden Sie uns Ihre schwersten Bleche und Ihren täglichen Materialmix. Wir empfehlen Ihnen die passende Laserquelle und erstellen ein Angebot für die LFH4020.
Angebot anfordern