Faserlaser-Schneidmaschinen
Faserlaser-Schneidanlagen von 3000 × 1200 mm bis 6000 × 2000 mm und 1 kW bis 60 kW, plus eine Kombi-Rohr- und Blechschneidemaschine sowie eine 3D-Roboterzelle, mit einem Einkaufsratgeber basierend auf veröffentlichten Schnittdaten.
- 9 Modelle
- 7.000 – 50.000 USD FOB Qingdao
- 24 Monate Garantie
- CE ISO 9001
-
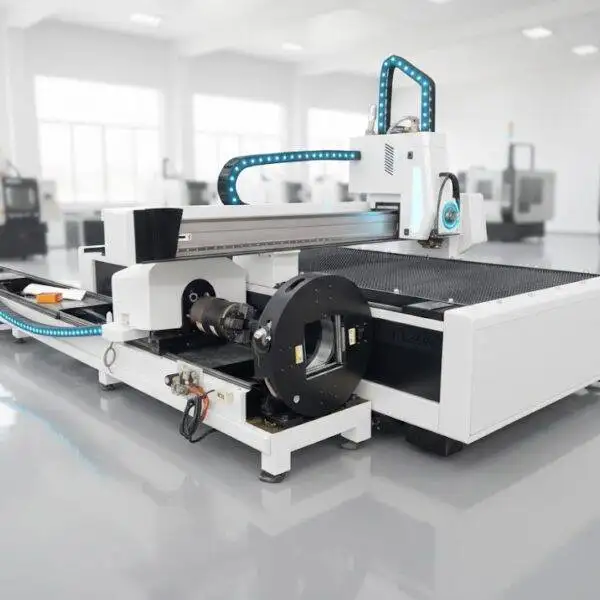
2-in-1 Faserlaser-Schneidmaschine
7.000 – 50.000 USD Details ansehen -
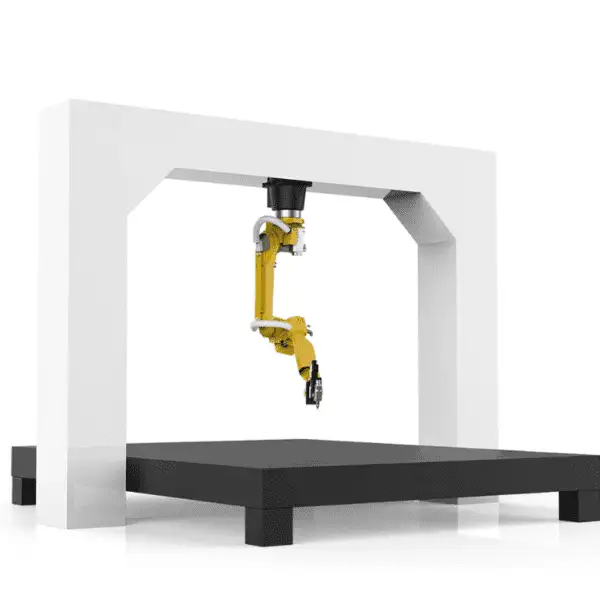
3D-Roboter-Schneidmaschine
Preis auf Anfrage Details ansehen -
GF Faserlaserschneidmaschine
7.000 – 50.000 USD Details ansehen -
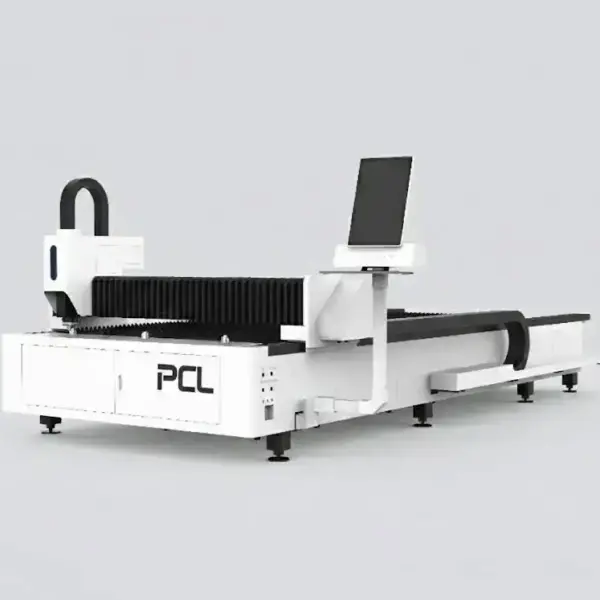
LFH 4020 Faserlaser-Schneidmaschine
7.000 – 50.000 USD Details ansehen -
LFH6020 Faserlaser-Schneidmaschine
7.000 – 50.000 USD Details ansehen -
LFP3015 Faserlaser-Schneidanlage
18.000 – 35.000 USD Details ansehen -
LFP4020
7.000 – 50.000 USD Details ansehen -
LFP6020
7.000 – 50.000 USD Details ansehen -
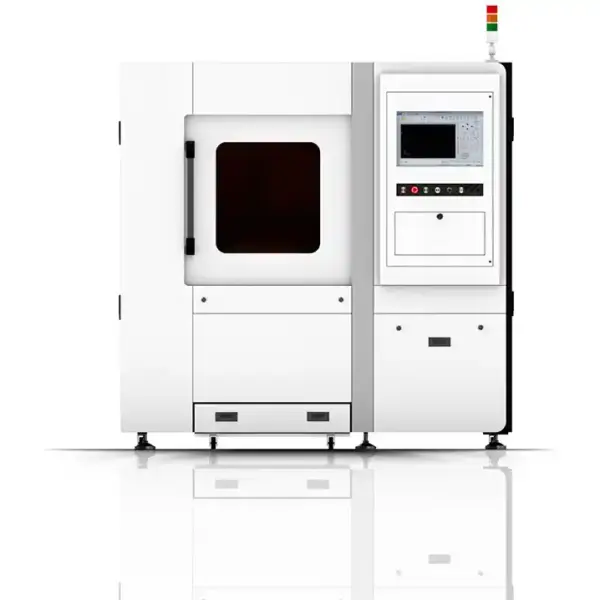
SF6060 Faserlaser-Schneidmaschine
7.000 – 50.000 USD Details ansehen
Beginnen Sie mit Ihren Blechformaten
Die Tischgröße ist die wichtigste Entscheidung, da sie sich später nur schwer ändern lässt. Stimmen Sie sie auf die Formate ab, die Ihr Stahlhändler liefert: 1500 × 3000 mm benötigt einen 3015-Tisch, 2000 × 4000 mm einen 4020-Tisch und 6-m-Bleche oder lange Streifen einen 6020-Tisch. Ein zu kleiner Tisch bedeutet, dass Bleche erst zugeschnitten werden müssen; ein zu großer verschwendet Platz und Geld.
| Maschine | Arbeitsbereich | Leistung | Hinweise |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Hohe Leistung auf kompaktem Tisch; Autofokus-Schneidkopf |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Offener Einzeltisch, 100–120 m/min |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Automatischer Wecheltisch, 15–20 s Tausch |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Plattengeschweißtes, wärmebehandeltes Maschinenbett für dickes Blech |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Offener Einzeltisch für lange Bleche |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 120 m/min, Zweitemperatur-Kühler |
| 2-in-1 Blech- und Rohrlaser | 3015 oder 4020 Tisch + Rohre Ø20–220 mm | 1–12 kW | Flachbett und pneumatisches Spannfutter auf einer Maschine |
| 3D-Roboter-Laserzelle | 6-Achs-Roboter, 2010–3100 mm Reichweite | 1–4 kW | Beschnitt von Form- und Stanzteilen |
| SF6060 | Auf Anfrage | Auf Anfrage | Kompakte, gekapselte Schneidanlage |
Welche Materialstärke schafft welche Laserleistung?
| Laserleistung | Baustahl (O₂) | Edelstahl (N₂) | Aluminium (N₂) | Messing (N₂) |
|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm |
| 60 kW | 200 mm | 150 mm | – | – |
Die maximale Stärke ist eine Obergrenze, bei der langsam und mit rauherer Schnittkante geschnitten wird. Planen Sie die tägliche Produktion einige Millimeter darunter und stimmen Sie dies mit den Schnitttabellen der genauen Quelle und des Schneidkopfs in Ihrem Angebot ab.
Daraus ergeben sich zwei Dinge. Leistung erhöht nicht bei jedem Material gleich stark: Von 3 auf 6 kW ändert sich das Maximum bei Baustahl kaum (22 bis 25 mm), während sich Edelstahl verdoppelt (10 bis 20 mm). Zudem ist das Maximum nicht die sinnvolle Grenze im Alltag, da die Schnittgeschwindigkeit dort nahe an 1 m/min sinkt. Aluminium erreicht bei gleicher Leistung im Allgemeinen etwa 60–70 % der Baustahlstärke.
Faserlaser-Schneidparameter
Drei Einstellungen bestimmen die meisten Schnitte: das Schneidgas, die Fokusposition und die Düse. Sie gehören zusammen, und eine falsche Kombination ist die häufigste Ursache für schlechte Schnittkanten.
| Anwendung | Gas und Druck | Fokus | Düse | Ergebnis |
|---|---|---|---|---|
| Baustahl 1–3 mm, High-Speed | Stickstoff oder Druckluft, 10–14 bar | 0 bis −1 mm | Einfachdüse, kleine Bohrung | Am schnellsten; leichte Bartbildung unten |
| Baustahl ab 2 mm, saubere Kante | Sauerstoff, 0.5–1.6 bar | +3 bis +14 mm (steigt mit der Dicke) | Doppeldüse oder E-Typ | Saubere Schnittfläche; langsamer als Stickstoff bei dünnem Blech |
| Edelstahl, Aluminium, Messing | Stickstoff, 10–20 bar (steigt mit der Dicke) | 0 bis −13 mm (fällt mit der Dicke) | Einfachdüse für dünn, Großbohrung für dick | Glänzende, oxidfreie Kante |
Beim Sauerstoffschneiden wird ein positiver Fokus verwendet, damit sich der Schnittspalt (Kerf) weit genug öffnet, damit das verbrennende Metall entweichen kann. Stickstoff-Schnitte basieren rein auf dem Gasimpuls, weshalb der Fokus tief im Schnittspalt sitzt. Wird eine Maschine von dickem Baustahl auf Edelstahl umgestellt, ohne den Fokus zurückzusetzen, entsteht ein breiter, rauer Schnitt; ein Null- oder Minusfokus bei dickem Baustahl mit Sauerstoff stoppt den Schnitt.
| Dicke | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Dicke | 3 kW | 6 kW | 12 kW |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 2 mm | 16–20 | 20–25 | 35–40 |
| 3 mm | – | 12–14 | 28–33 |
| 4 mm | – | 8–10 | 20–24 |
| 6 mm | – | 5–6 | 10–13 |
| Dicke | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
| Dicke | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 18 | 25–30 | 30–45 | 45–50 |
| 2 mm | 6 | 15–18 | 20–25 | 35–40 |
| 3 mm | 2.5 | 7–8 | 14–16 | 25–30 |
| 5 mm | – | 2.5–3 | 5–6 | 15–18 |
| 6 mm | – | 1.5–2 | 3.5–4 | 12–15 |
| 8 mm | – | 0.6–0.7 | 1.5–2 | 8–10 |
| 10 mm | – | – | 1.0–1.2 | 6–7 |
Geschwindigkeiten in m/min. Typische Werte für qualitativ hochwertiges Schneiden; Kanteneigenschaften, Materialgüte, Gasreinheit und der Schneidkopf beeinflussen diese. Ihr Angebot enthält das Diagramm für die genaue Konfiguration.
Bei einer Maschine mit 6 kW oder mehr wird Baustahl unter ca. 6 mm meist schneller mit Stickstoff oder Druckluft geschnitten, wobei ein leichter Bart in Kauf genommen wird; ab ca. 10 mm oder wenn die Kante bartfrei sein muss, ist Sauerstoff mit positivem Fokus die bessere Wahl. Unter 1 mm wird kein Sauerstoff verwendet.
Einstechen in dickes Blech
Bei dickem Blech ist der Einstich der riskanteste Moment: Wird er in einem Schritt durchgeführt, spritzt geschmolzenes Metall zurück auf die Düse. Dicker Baustahl wird in drei Stufen eingestochen – von einem hohen Abstand bei voller Leistung bis hinunter zur Schnitthöhe mit gepulster Leistung und einem tieferen Fokus –, und der Kopf beginnt erst nach der letzten Stufe zu verfahren. Bei 22 mm Baustahl mit 3 kW dauern die Stufen zusammen mehrere Sekunden. Testen Sie die Einstichparameter am besten zuerst an einem Schrottteil; Oberflächenbeschaffenheit, Sauerstoffreinheit und eine verschmutzte Linse verändern die Zeiten.
Düsentypen
| Typ | Anwendung |
|---|---|
| Einfachdüse (S) | Stickstoff und Druckluft; Universaleinsatz; größere Bohrungen für dickeren Edelstahl und Aluminium |
| Doppeldüse (D) | O Hutschnitt (Sauerstoffschneiden) von Baustahl bei niedriger bis mittlerer Leistung |
| E-Typ | High-Flow-Sauerstoffdüse für 6 kW und aufwärts |
| Großbohrungsdüse (B) | Stickstoff für dicken Edelstahl und Aluminium ab 6 kW |
Ein gleichmäßiger Gasstrom erfordert eine zentrierte, unbeschädigte Düse. Überprüfen Sie die Zentrierung bei jedem Düsenwechsel und ersetzen Sie Düsen mit beschädigter Spitze; eine eingekerbte Spitze führt zu ungleichmäßigem Bart auf einer Seite des Schnitts.
Wenn die Schnittkante nicht stimmt
| Symptom | Mögliche Ursachen | Abhilfe |
|---|---|---|
| Starker Bart unter Baustahl (Sauerstoff) | Vorschub zu hoch, Sauerstoffdruck zu niedrig, Fokus zu negativ, Düse teilweise blockiert | Vorschub um 5–8 % reduzieren; Sauerstoff bei 0.5–0.7 bar halten; Fokus auf +3 bis +4 mm einstellen; Düsenspitze prüfen |
| Gelbe oder braune Edelstahlkante | Stickstoffreinheit unter 99.99 %, geringer Druck, Abstand zu hoch, Gasleck | Mindestens 99.99 % Stickstoff verwenden; Abstand ca. 0.5 mm; 1–2 bar hinzufügen; Verschraubungen auf Dichtheit prüfen |
| Dicker Baustahl nicht durchtrennt | Einstich nicht beendet, Fokus nicht positiv genug, schmutzige Linse | Alle Einstichstufen beenden lassen; Fokus in 1-mm-Schritten erhöhen; Schutzglas reinigen oder ersetzen |
| Qualität variiert über das Blech | Krummes Blech, Schmutz unter dem Blech, verschlissene Zahnstange oder Riemen | Blech ausrichten; Auflageleisten reinigen; Antriebe kalibrieren, wenn die Abweichung reproduzierbar ist |
Sauerstoff, Stickstoff oder Druckluft
| Gas | Anwendung | Kante |
|---|---|---|
| Sauerstoff | Baustahl, besonders ab mittleren Dicken | Oxidschicht an der Kante; vor dem Pulverbeschichten oder Schweißen kritischer Nähte entfernen |
| Stickstoff | Edelstahl, Aluminium; Baustahl, wenn die Kante oxidfrei sein muss | Blanke Kante, schweiß- oder beschichtungsbereit; hoher Gasverbrauch |
| Druckluft | Dünnes Stahl- und Edelstahlblech | Leichte Oxidation; am günstigsten pro Meter, wenn die Luft trocken und ölfrei ist |
Die Drücke unterscheiden sich stark. Sauerstoff läuft mit ca. 0.5–1.6 bar, Stickstoff mit 10–20 bar. Sauerstoff verbrennt zusammen mit dem Laser und benötigt wenig Durchfluss; Stickstoff muss das geschmolzene Metall eigenständig aus der Fuge blasen, daher sind hoher Druck und viel Gas erforderlich. Für eine saubere Edelstahlkante ist Stickstoff mit einer Reinheit von 99.999 % die übliche Spezifikation.
Klären Sie die Gasversorgung, bevor die Maschine eintrifft. Flaschenbündel eignen sich für gelegentliches Stickstoffschneiden; die tägliche Edelstahlbearbeitung rechtfertigt meist einen Liquidtank oder einen Stickstoffgenerator.
Lesen eines Laserspezifikationsblatts
Spezifikationsblätter für 3015-Maschinen auf B2B-Plattformen sehen fast identisch aus: ±0.03 mm Positioniergenauigkeit, ±0.02 mm Wiederholgenauigkeit, 120–150 m/min, 1.5 G, 380 V Drehstrom. Einige geben auf derselben Seite sogar zwei verschiedene Genauigkeitswerte an. Was Maschinen unterscheidet, liegt hinter diesen Zeilen:
| Zeile im Datenblatt | Worauf zu achten ist |
|---|---|
| Positionier- vs. Wiederholgenauigkeit | Die Positioniergenauigkeit (z. B. ±0.03 mm) gibt an, wie nah die Achse an einen Sollpunkt herankommt; die Wiederholgenauigkeit (oft ±0.02 mm) zeigt, wie zuverlässig sie zum selben Punkt zurückkehrt. Fragen Sie nach der Prüfmethode, z. B. ISO 230-2. |
| Max. Geschwindigkeit | In Angeboten werden 100–150 m/min genannt. Das ist der Eilgang zwischen den Schnitten. Die Schnittgeschwindigkeit bei 6 mm Stahl mit 3 kW liegt bei ca. 2 m/min. |
| Beschleunigung | 1.0–1.5 G ist üblich. Sie bestimmt bei dünnen Blechen mit vielen kleinen Konturen die Taktzeit stärker als die Laserleistung. |
| Gewicht | B2B-Angaben nennen oft das Bruttogewikt des Pakets, nicht das Nettogewicht der Maschine. Fragen Sie nach dem Maschinengewicht und der Bodenlast, wenn Sie das Fundament planen. |
| Markennamen | „Raycus/IPG/Max“ oder „Yaskawa/Delta/HCFA“ in einer Liste bedeutet, dass der Verkäufer möglicherweise beliebige davon einbaut. Die Marken in Ihrem Vertrag sind die, die zählen. |
Schnittqualität: Nutzen Sie ISO 9013 auf der Zeichnung
„Gute Kante“ bedeutet für jeden etwas anderes. Die ISO 9013 klassifiziert thermische Schnitte nach Rechtwinkligkeit (Bereiche 1 bis 5) und Rauheit Rz5 (Bereiche 1 bis 4), mit Toleranzen, die mit der Blechdicke wachsen. Wenn Sie die geforderten Bereiche auf Ihrer Zeichnung vermerken, beurteilen Sie und Ihr Lieferant Musterteile nach demselben Maßstab.
Kupfer, Messing und Aluminium
Faserlaser arbeiten bei ca. 1.07 µm, einem Zehntel der CO₂-Wellenlänge, und fokussieren auf einen viel kleineren Punkt. Diese höhere Leistungsdichte ermöglicht das Schneiden von Kupfer und Messing, womit sich CO₂-Laser schwertun. Praktische Regeln für reflektierende Metalle: 10–15 % unter der maximalen Vorschubgeschwindigkeit schneiden, den Einstich vor dem Verfahren vollständig durchgehen lassen, den Fokus nahe der Oberseite halten, Sauerstoff für Kupfer und Stickstoff für Messing verwenden. Konservative Mindestleistungen für Kupfer sind 1 kW für 1 mm, 2 kW für 3 mm und 4 kW für 6 mm.
Gleiches gilt für Stahl: In Vergleichstests an 15 mm Baustahl und 10 mm Edelstahl benötigte ein Faserlaser weniger Leistung als ein CO₂-Laser bei gleicher Schnittgeschwindigkeit, da Stahl dessen Wellenlänge besser absorbiert.
Offener Tisch oder Wechseltisch
Bei einer Maschine mit offenem Einzeltisch (LFP3015, LFP6020) steht der Laser still, während der Bediener Teile entnimmt und das nächste Blech einlegt. Für Prototypen und gemischte Aufträge ist das akzeptabel, und die Maschine kostet weniger. Wenn die Maschine in Vollschichten läuft, summiert sich die Wartezeit; ein Wechseltisch (LFP4020, 15–20 s Wechselzeit) ermöglicht das Beladen während des Schneidens.
Faserlaser, Plasmaschneidanlage oder Rohrlaser
Der Faserlaser bietet die beste Genauigkeit und Kantenqualität bei Blech und Mittelblech. CNC-Plasma kostet pro Millimeter Dicke bei schwerem Baustahl weniger und schneidet Schweißfasen. Wenn Rohre einen großen Anteil Ihrer Teile ausmachen, erledigt ein dedizierter Rohrlaser das Sägen, Bohren und Ausklinken in einem Arbeitsgang; die 2-in-1-Maschine deckt geringere Rohrvolumina ab.
Bevor Sie bestellen
- Blechformate und Ihr Dickenmix nach Material, als Stunden pro Monat.
- Marke und Leistung der Laserquelle samt Schneidtabelle dieser Quelle.
- Einzelner Tisch oder Wechseltisch.
- Im Vertrag fixierte Marken für Schneidkopf, Servo, Führungsschienen und Steuerung.
- Gasversorgung, Stromanschluss, Aufstellfläche und Absauganlage.
- Musterteile nach Ihrer eigenen Zeichnung, bewertet nach ISO 9013 Toleranzbereichen, falls Sie diese anwenden.
Faserlaser-Schneidmaschine FAQ
Welcher Laserschneidanlagen-Typ passt zu einem kleinen Lohnfertiger?
Meist ein 3015 wie der LFP3015: Er nimmt Standard-Bleche im Format 1500 × 3000 mm auf und ist von 1 kW bis 12 kW lieferbar.
Wie dick kann ein 3 kW Faserlaser schneiden?
Typischerweise maximal ca. 22 mm Baustahl mit Sauerstoff und 10 mm Edelstahl mit Nitrogen (Stickstoff) bei sehr geringer Vorschubgeschwindigkeit. Planen Sie für die tägliche Serienfertigung ein paar Millimeter weniger ein und prüfen Sie die Schneidtabelle der angebotenen Laserquelle.
Ist ein Laser mit höherer Leistung immer schneller?
Nein. Bei dünnem Blech wird die Geschwindigkeit durch die Achsbeschleunigung und die Steuerung begrenzt. Mehr Leistung zahlt sich erst ab mittleren Blechdicken aus.
Warum ist das Schneiden mit Stickstoff so teuer?
Stickstoff wird bei einer 3 kW Maschine mit ca. 12–20 bar gefahren und muss die Schmelze allein austragen, daher ist der Verbrauch hoch. Ein Flüssiggastank oder Generator senkt die Kosten pro Kubikmeter.
Kann ein Faserlaser Kupfer und Messing schneiden?
Ja. Als konservative Richtwerte können Sie 1 kW für 1 mm Kupfer und 4 kW für 6 mm einplanen – mit Sauerstoff bei Kupfer und Stickstoff bei Messing.
Können vor der Bestellung Musterteile geschnitten werden?
Ja. Senden Sie uns eine DXF-Datei, das Material und die Dicke, und wir schneiden Muster auf der von Ihnen ins Auge gefassten Konfiguration.
Senden Sie uns Ihre Blechformate und den Dickenmix. Wir empfehlen Ihnen die passende Tischgröße und Laserquelle und erstellen ein Angebot mit namentlicher Nennung jeder Komponentenmarke.
Angebot anfordern