CNC-Plasmaschneidmaschinen
Vom tragbaren Handschneider bis zur 8-Achsen-Profilschneidanlage: Plasmaschneidmaschinen für Bleche, Schweißnahtvorbereitung, Rohre und Stahlbau, gefertigt in Jinan, China, und weltweit geliefert.
- 6 Modelle
- 1.200 – 80.000 USD FOB Qingdao
- 24 Monate Garantie
- CE ISO 9001
-
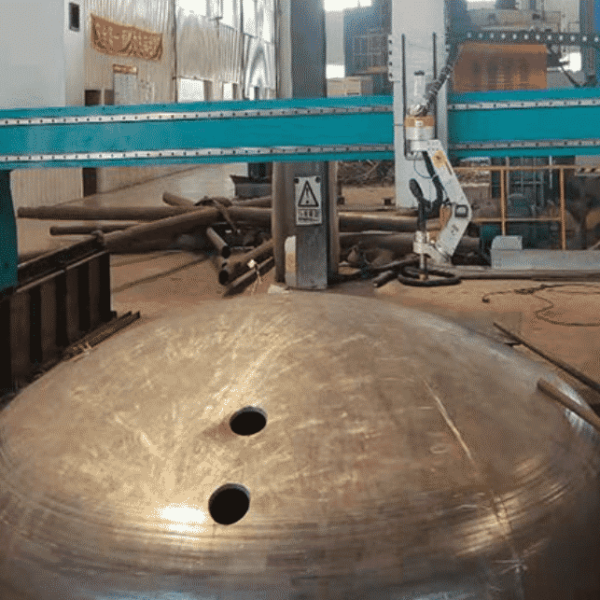
5-Achs-Plasmatschneidmaschine
35.000 – 60.000 USD Details ansehen -
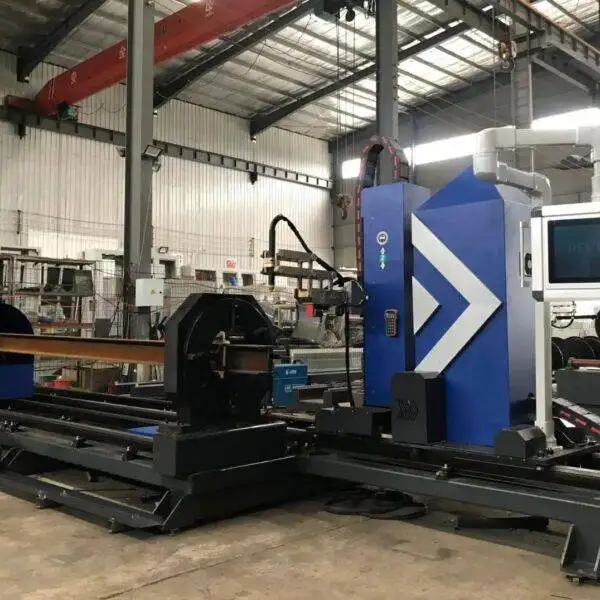
8-Achs-Plasmaschneidmaschine
45.000 – 80.000 USD Details ansehen -
CNC-Portal-Plasmaschneidanlage
2.000 – 15.000 USD Details ansehen -
P3015 Plasmaschneidmaschine
2.000 – 15.000 USD Details ansehen -
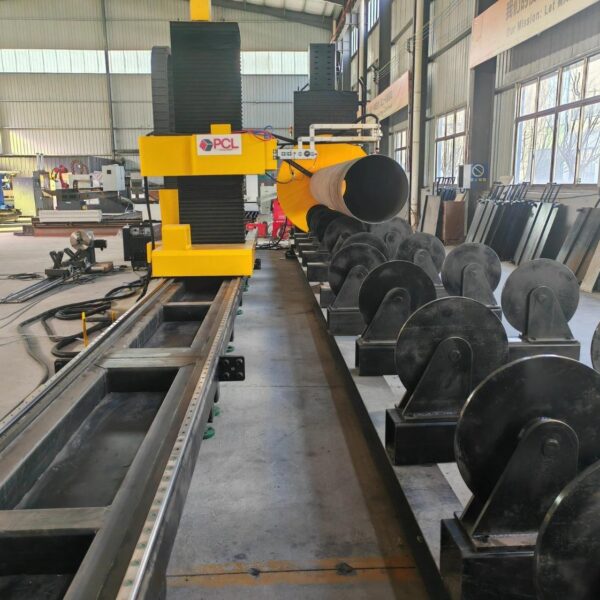
Rohr-Plasmaschneidmaschine
Preis auf Anfrage Details ansehen -
Tragbare Plasmaschneidmaschine
$1,200.00 Details ansehen
Was ist CNC-Plasmaschneiden?
Ein Plasmaschneider erzeugt mithilfe eines Gasstroms einen elektrischen Lichtbogen durch eine enge Düse. Der Lichtbogen erhitzt das Gas, bis es zu Plasma wird – heiß genug, um Stahl zu schmelzen. Der Gasstrahl bläst das geschmolzene Metall dann aus dem Schnitt. Da der Lichtbogen einen Rückweg durch das Werkstück benötigt, eignet sich das Plasmaschneiden für alle elektrisch leitfähigen Metalle: Baustahl, Edelstahl, Aluminium, Kupfer und Messing.
Bei einer CNC-Maschine wird der Brenner von motorisierten Achsen geführt, die einem Schneidprogramm folgen. Ein Höhenregler hält den Brenner durch Messung der Bogenspannung im richtigen Abstand zum Blech, sodass der Schnitt auch bei nicht völlig ebenen Blechen gleichmäßig bleibt. Fasenköpfe fügen Schwenkachsen hinzu, während Rohr- und Profilmaschinen eine Drehbewegung ermöglichen, sodass dasselbe Prinzip flache Bauteile, Schweißvorbereitungen, Rohre und Träger abdeckt.
Wer nutzt Plasmaschneidmaschinen?
| Branche | Typische Bauteile | Eingesetzte Maschinen |
|---|---|---|
| Allgemeiner Metallbau | Konsolen, Flansche, Grundplatten, Laschen | P3015, Portal |
| Stahlbau | Anschlussplatten, Trägerausklinkungen, Bohrungen, Trägerenden | Portal, 8-Achsen-Profil |
| Behälter- und Apparatebau | Gefaste Bleche, Stutzenöffnungen, Rohrabzweige | 5-Achsen-Fase, Rohr |
| Schiffbau und Offshore | Gefaste Paneele, Versteifungen, Profile | 5-Achsen-Fase, 8-Achsen-Profil |
| Rohrleitungs- und Anlagenbau | Sattelstücke, Gehrungen, Durchdringungslöcher | Rohr, 8-Achsen-Profil |
| Land- und Baumaschinenbau | Rahmen, Ausleger, Verschleißplatten | Portal, 5-Achsen-Fase |
| Reparatur und Baustelleneinsatz | Ausschnitte und Anpassungen vor Ort | Tragbarer Plasmaschneider |
Welche Plasmaschneidmaschine benötigen Sie?
Unser Plasmasortiment deckt alles ab – vom tragbaren Handschneider bis zur 8-Achsen-Profilschneidanlage. Orientieren Sie sich zunächst an Ihrem Schneidgut und dann an der benötigten Menge:
| Maschine | Schneidgut | Hauptmerkmal | Preis (FOB Qingdao) |
|---|---|---|---|
| Tragbarer Plasmaschneider | Bleche, manuell oder mit einfacher Führung | Qualitätsschnitt 12–25 mm; AC 220 V / 380 V; 60 % Einschaltdauer | 1.200 USD |
| P3015 Werkbank-Plasmaschneider | Bleche auf kompaktem Werkbankstisch | Integriertes Bett, ±0,05 mm Positioniergenauigkeit, Absaugtisch | 2.000–15.000 USD |
| Portal-Plasmaschneidmaschine | Große Bleche | Zwei-Seiten-Antrieb (Gantry); Plasma- und optionaler Autogenschweißbrenner für 1 mm bis 200 mm+ Blechstärke | 2.000–15.000 USD |
| 5-Achsen-Fasen-Plasmaschneider | Bleche mit Schweißnahtvorbereitung | V-, X-, Y- und K-Fasen; A/B-Schwenkung ±45° (optional ±60°); Lichtbogen-Höhenregelung | 35.000–60.000 USD |
| Rohr-Plasmaschneidmaschine | Rundrohre | Ø 50–1.500 mm (2.000 mm Sonderbau); Wandstärke 1–30 mm; Sattel- und Durchdringungsschnitte | Auf Anfrage |
| 8-Achsen-Profil-Plasmaschneider | Rohre, Vierkantrohre, U-, H- und I-Träger | Fasen bis ±60°; Plasma bis 30 mm und Autogen bis 100 mm; 6 m oder 12 m Länge | 45.000–80.000 USD |
Blech, Fasenschnitt, Rohr oder Profil: Vier Arten des Plasmaschneidens
Flachblechschneiden
Eine Werkbank- oder Portalmaschine bewegt den Brenner in X- und Y-Richtung über ein flaches Blech und schneidet Teile aus einem verschachtelten Layout. Dies ist das Arbeitstier im allgemeinen Metallbau: Konsolen, Flansche, Grundplatten und Maschinenteile. Die P3015 eignet sich für Werkstätten mit begrenztem Platzangebot; die Portalmaschine bewältigt größere und schwerere Bleche.
Fasenschneiden
Dicke Bauteile, die verschweißt werden sollen, erfordern gefaste Kanten. Ein 5-Achsen-Fasenkopf schwenkt den Brenner während des Schneidens, sodass V-, X-, Y- und K-Fasen schweißbereit aus der Maschine kommen. Das entlastet durch den Wegfall separater Schleif- oder Frässchritte und sorgt für konsistente Schweißvorbereitungen.
Rohrschneiden
Ein Rohr-Plasmaschneider dreht das Rohr und führt den Brenner daran entlang, wodurch Sattelstücke, Durchdringungslöcher und Gehrungen präzise geschnitten werden, die manuell nur langsam und ungenau herzustellen wären. Dies ist im Rohrleitungsbau, Druckbehälterbau und Stahlrohrbau gängige Praxis.
Profilschneiden
Ein 8-Achsen-Profilschneider bearbeitet Rund- und Vierkantrohre, U-Profile sowie H- oder I-Träger und übernimmt das Schneiden und Anfasen von Flansch und Steg in einem. Ausgestattet mit einem Plasmabrenner und einem Autogenbrenner in einer Maschine deckt er dünne Wände und schwere Baustahlquerschnitte bis 100 mm ab.
Arbeitsbereich und Tischgröße
Wählen Sie den Arbeitsbereich anhand der von Ihnen eingekauften Blechformate, nicht nach den zugeschnittenen Einzelteilen. Gängige Stahlbleche messen 1,5 m × 3 m, 2 m × 6 m und größer; ein Tisch, der ein volles Blech aufnimmt, spart Schnitt- und Handhabungsaufwand vor dem eigentlichen Schneidprozess. Werkbankmaschinen eignen sich für Werkstätten mit kleineren Blechformaten; Portalmaschinen werden exakt auf die von Ihnen gewünschten Blechbreiten und -längen ausgelegt, und ihre Schienen lassen sich später verlängern. Bei Rohr- und Profilmaschinen sind der maximale Durchmesser bzw. Querschnitt sowie die maximale Einlegelänge die entscheidenden Kenngrößen.
Wie dick kann mit Plasma geschnitten werden?
Jede Plasmaquelle verfügt über zwei Dickenangaben, und Käufer vergleichen oft die falsche. Die Angabe zur Trennschnittstärke bezeichnet das maximale Blech, das der Lichtbogen langsam und mit rauer Kante durchtrennen kann. Die Angabe zur Qualitätsschnittstärke ist die Stärke, die Sie im täglichen Betrieb mit sauberer, rechtwinkliger Kante schneiden können. Als Faustregel gilt: Planen Sie Ihre Maschine für die Qualitätsstärke und kalkulieren Sie diese mit etwa der Hälfte bis zwei Dritteln der Trennschnittstärke ein.
| Blechdicke (Baustahl) | Empfohlenes Verfahren | Maschinen |
|---|---|---|
| Bis ca. 25 mm | Luftplasma oder Industrieplasma | Tragbar, P3015, Portal, 5-Achsen, Rohr, 8-Achsen |
| Ca. 25–30 mm | Industrielle Plasmaquelle | 5-Achsen, Rohr und 8-Achsen mit entsprechender Quelle |
| Über 30 mm | Autogen-Brennstoffdüse (Flamme) | Portal mit Autogenbrenner; 8-Achsen 2-in-1 bis 100 mm |
Die genauen Grenzen hängen von der gewählten Plasmaquelle ab. Senden Sie uns die Angaben zu Ihrem dicksten und am häufigsten verwendeten Blech, und wir legen die passende Quelle für Sie aus.
Luftplasma oder industrielle Plasmaquelle?
Einstiegsmaschinen arbeiten mit Luftplasma: Als Schneidgas dient gewöhnliche Druckluft, die Verschleißteile sind günstig und die Einrichtung ist unkompliziert. Dies eignet sich für Baustahl, Edelstahl und Aluminium in dünnen bis mittleren Materialstärken.
Fasen-, Rohr- und Profilmaschinen nutzen in der Regel eine industrielle Plasmaquelle (wie Hypertherm, Kjellberg oder LGK), die wir passend zu Ihrem Budget auswählen. Eine leistungsstärkere Quelle schneidet dickere Bleche mit höherer Geschwindigkeit und sorgt für rechtwinkligere Kanten – besonders wichtig, wenn Bauteile direkt weitergeschweißt werden.
CNC-Steuerung, Software und Nesting
Steuerung und Software bestimmen, wie schnell ein Bediener von der Zeichnung zum fertigen Bauteil gelangt. Bauteile werden meist in CAD gezeichnet und als DXF-Dateien importiert. Die Nesting-Software ordnet daraufhin möglichst viele Teile auf jeder Platine an, was die Materialkosten direkt senkt. Rohr- und Profilmaschinen nutzen eine spezielle Software, die Durchdringungen, Sattelstücke oder Trägerausklinkungen ohne manuelle Programmierung in einen Schneidpfad umwandelt.
- Brennerhöhenregelung (THC): Hält den Brennerabstand konstant für rechtwinkgige Kanten und hohe Standzeiten der Verschleißteile.
- Anschnitt- und Einstelleinstellungen: Beginnen Sie jeden Schnitt außerhalb des Bauteils, damit der Einstechpunkt im Schrott verbleibt.
- Schneidtabellen: Stromstärke, Geschwindigkeit und Gaseinstellungen für jedes Material und jede Dicke, direkt in der Steuerung hinterlegt.
- Gemeinsame Kanten (Common-Line-Cutting) und Stege: Reduzieren Einstiche und Verfahrwege bei verschachtelten Teilen.
Schnittqualität: Häufige Probleme und Abhilfen
Die meisten Kantenprobleme beim Plasmaschneiden hängen von Geschwindigkeit, Stromstärke, Brennerhöhe oder verschlissenen Verschleißteilen ab und nicht vom Maschinenbett. Diese Tabelle hilft dem Bediener, diese schnell zu beheben:
| Problem | Mögliche Ursache | Abhilfe |
|---|---|---|
| Starke Schlacke an der Unterkante | Zu geringe Schneidgeschwindigkeit oder zu hoher Strom | Geschwindigkeit erhöhen oder Schneidtabelle für die Materialstärke beachten |
| Kleine, harte Schlacke und Nachlaufspuren | Zu hohe Schneidgeschwindigkeit | Geschwindigkeit reduzieren, bis die Nachlaufspuren geradlinig verlaufen |
| Schräge oder unebene Kante | Verschlissene Düse, falscher Abstand oder falsche Schnittrichtung | Düse wechseln, Höhensteuerung prüfen, Außenkonturen im Uhrzeigersinn schneiden |
| Lichtbogen zündet nicht oder bricht ab | Verschlissene Elektrode, zu geringer Luftdruck oder feuchte Luft | Elektrode austauschen sowie Lufttrockner und Druck überprüfen |
| Runde Löcher werden oval oder konisch | Loch zu klein für die Materialstärke oder Geschwindigkeit zu hoch | Lochschneid-Parameter verwenden; sehr kleine Löcher bohren oder lasern |
| Geringe Standzeit der Verschleißteile | Feuchte oder ölhaltige Luft, zu viele Einstiche, zu hoher Abstand | Luft trocknen, Kettenstegschneiden nutzen, Einstichhöhe prüfen |
Schneiden verschiedener Metalle
| Material | Was zu beachten ist |
|---|---|
| Baustahl | Das Hauptmaterial für das Plasmaschneiden. Dicker Baustahl kann auf Portalanlagen und 8-Achsen-Maschinen auch mit einem Autogen-Schneidbrenner bearbeitet werden. |
| Edelstahl | Lässt sich gut mit Plasma schneiden; die Kante muss vor dem Schweißen möglicherweise nachgearbeitet werden, wenn Optik oder Korrosionsbeständigkeit wichtig sind. |
| Aluminium | Schneidet schnell; es ist mit einer raueren Kante als bei Stahl zu rechnen und der Tisch sollte von Aluminiumstaub frei gehalten werden. |
| Kupfer und Messing | Mit Plasma möglich; da sie Wärme schnell abfördern, sollten langsamere Geschwindigkeiten und ein höherer Strom verwendet werden. |
Absaugung: Absaugtisch oder Wassertisch?
Plasmaschneiden erzeugt Rauch und feinen Staub, weshalb jede Maschine eine passende Absaugung benötigt.
- Absaugtisch: Ein Ventilator zieht den Rauch nach unten durch den Tisch in ein Filtersystem. Das hält die Werkstatt sauber und hält die Werkstücke trocken. Die P3015 verfügt über einen integrierten Absaugtisch.
- Wassertisch: Das Blech liegt knapp über oder im Wasser, was Staub bindet und Lärm sowie Wärmeverzug reduziert. Die Teile kommen nass heraus und das Wasser erfordert regelmäßige Wartung.
- Bei großen Portalmaschinen saugt eine Sektionen-Absaugung die Luft gezielt nur unter dem gerade aktiven Schneidbereich ab, was Ventilatorenenergie spart.
Laufende Kosten
- Verschleißteile: Elektroden und Düsen verschleißen bei jedem Einstich. Sie sind nach dem Strom die größten laufenden Kosten, fragen Sie daher die Verschleißteilpreise am besten direkt mit dem Maschinenpreis an.
- Gase: Druckluftplasma benötigt einen Kompressor mit trockener, ölfreier Luft; in der Industrie werden teilweise auch Sauerstoff oder Stickstoff eingesetzt. Autogenschneiden erfordert Sauerstoff und Brenngas.
- Strom: Prüfen Sie Spannung und Phasen Ihres Stromnetzes vor der Bestellung gegen die Angaben der Plasmaquelle.
- Wartung: Halten Sie Fühtungen und Zahnstangen sauber, prüfen Sie die Brennerhöhenregelung und tauschen Sie verschlissene Verschleißteile rechtzeitig aus, bevor sie die Schnittkante ruinieren.
Wartungsplan
| Intervall | Tätigkeit |
|---|---|
| Jede Schicht | Verschleiß von Elektrode und Düse prüfen; Luftfilter entwässern; Schlacke von den Auflageleisten des Tisches entfernen |
| Wöchentlich | Fühtungen und Zahnstangen reinigen; Brennerkabel und Schläuche prüfen; Abstandssensorik prüfen |
| Monatlich | Fühtungen und Zahnstangen schmieren; Rechtwinkligkeit des Portals sowie Riemen- oder Getriebespiel prüfen; Absaugfilter reinigen |
| Jährlich | Antriebe und Schaltschrank inspizieren; Wartung der Plasmaquelle gemäß Herstellerangaben durchföhren |
Sicherheit beim Plasmaschneiden
- Augenschutz mit dem korrekten Schutzstufenfaktor tragen; der Lichtbogen strahlt intensives Ultraviolettlicht ab.
- Schalten Sie die Absaugung oder den Wassertisch bei jedem Schnitt ein; Plasmarauch enthält feine Metallpartikel.
- Die Maschine muss geerdet sein und das Blech muss mit der Werkstückklemme verbunden werden.
- Halten Sie brennbare Materialien vom Tisch fern und stellen Sie einen Feuerlöscher in die Nähe.
- Gehörschutz beim Schneiden mit hohen Strömen tragen, insbesondere wenn kein Wassertisch verwendet wird.
Plasma oder Faserlaser?
| Faktor | Plasmaschneiden | Faserlaser-Schneiden |
|---|---|---|
| Optimaler Dämmenbereich | Mittlere und dicke Bleche | Dünne und mittlere Bleche |
| Kantenqualität | Gut; leichte Schräge an der Kante | Sehr fein und rechtwinklig |
| Fasen- und Rohrschneiden | Weit verbreitet auf 5-Achsen-, Rohr- und Profilanlagen | Möglich, allerdings mit höheren Kosten verbunden |
| Investition | Geringer | Höher |
Wenn die Mehrheit Ihrer Teile aus dünnem Blech mit feinen Konturen besteht, werfen Sie einen Blick auf unsere Faserlaser-Schneidmaschinen. Für dicke Bleche, Fasen, Rohre und Träger ist Plasma meist die wirtschaftlichere Wahl.
Was den Preis einer Plasmaschneidmaschine bestimmt
| Kostenfaktor | Wie er den Preis beeinflusst |
|---|---|
| Maschinentyp | Kompakt- und Tischmaschinen kosten am wenigsten; 5-Achsen-Fasen- und 8-Achsen-Profilmaschinen am meisten |
| Arbeitsbereich | Größere Tische und längere Rohr- oder Profilbetten erfordern mehr Stahl und längere Führungen |
| Plasmaquelle | Marke und Stromstärke bestimmen die Schneidstärke und Kantenqualität |
| Fasenkopf | Ein 5-Achsen-Kopf macht einen großen Anteil des Preises aus, erspart Ihnen jedoch manuelle Schweißvorbereitungen |
| Autogenbrenner | Fügt die Option zum Autogenschneiden für dicken Baustahl hinzu |
| Absaugung | Absaugtisch oder Wassertisch sowie die Filteranlage |
| Software | Nesting- und CAM-Software für Blech-, Rohr- oder Profilbearbeitung |
Lieferung, Installation und Schulung
Maschinen werden seetauglich verpackt und auf Wunsch von Qingdao oder anderen chinesischen Häfen verschifft, wobei die Preise FOB Qingdao angegeben werden. Tischmaschinen werden weitgehend Vormontiert geliefert und sind kurz nach der Ankunft einsatzbereit; Portal-, Fasen-, Rohr- und Profilmaschinen erfordern die Ausrichtung der Fahrschienen und eine Inbetriebnahme. Installationsunterstützung und Bedienerschulungen sind auf Wunsch vor Ort oder per Fernwartung verfügbar, und jede Maschine verfügt über eine 24-monatige Garantie inklusive technischem Support aus der Ferne.
Checkliste für den Kauf
Senden Sie uns diese Details, damit wir Ihnen direkt beim ersten Mal die passende Maschine anbieten können:
- Die Materialien, die Sie schneiden, sowie die jeweils dickste und gängigste Materialstärke.
- Die Blechgröße, die Sie einkaufen, oder den größten Rohrdurchmesser, das Profil und die Länge.
- Ob Ihre Teile Schweißfasen benötigen.
- Typische Teile: Senden Sie uns eine Zeichnung oder eine DXF-Datei.
- Tägliches Produktionsziel und Anzahl der Schichten.
- Stromversorgung (Spannung, Phasen, Frequenz) und verfügbare Druckluft.
- Bestimmungshafen, falls Sie Unterstützung beim Transport benötigen.
Häufig gestellte Fragen zu Plasmaschneidmaschinen
Wie kann man am günstigsten in das CNC-Plasmaschneiden einsteigen?
Mit einer Tischmaschine wie der P3015 oder einem kleinen Portal mit Luftplasmaquelle. Beide beginnen bei ca. 2.000 USD FOB Qingdao, je nach Konfiguration.
Kann Plasma Edelstahl und Aluminium schneiden?
Ja. Plasma schneidet jedes elektrisch leitfähige Metall, einschließlich Baustahl, Edelstahl, Aluminium und Kupfer.
Benötige ich eine 5-Achsen-Maschine?
Nur dann, wenn Ihre Werkstücke Schrägkanten für Schweißnähte benötigen. Ein 5-Achsen-Kopf schneidet V-, X-, Y- und K-Fasen in einem Durchgang; für rechtwinklige Kanten reicht eine Standard-X-Y-Maschine aus.
Wie dick können Ihre Plasmaschneidanlagen schneiden?
Qualitätsschnitte mit der mobilen Einheit liegen bei 12–25 mm. Der 8-Achsen-Profilschneider schneidet bis zu 30 mm mit Plasma und bis zu 100 mm mit dem Autogenbrenner. Der genaue Wert hängt von der jeweiligen Plasmaquelle ab.
Welche Plasmaquellen können verbaut werden?
Hypertherm-, Kjellberg- und LGK-Quellen können in die Fasen-, Rohr- und Profilmaschinen integriert werden, passend zu Ihrer Blechdicke und Ihrem Budget ausgewählt.
Wie wird die Maschine versendet?
Die Maschinen werden für den Seetransport verpackt und auf Wunsch von Qingdao oder anderen chinesischen Häfen verschifft. Tisch-Maschinen werden weitgehend vorderst montiert geliefert.
Welche Garantie gewähren Sie?
24 Monate auf die gesamte Maschine, ausgenommen Verschleißteile, inklusive technischem Remote-Support.
Plasma oder Laser: Was soll ich kaufen?
Laser für dünne Bleche mit feinen Details; Plasma für dicke Platten, Fasen, Rohre und Profile bei geringerer Investition.
Welche Stromversorgung benötigt eine CNC-Plasmabrennmaschine?
Tragbare Einheiten laufen mit AC 220 V oder 380 V. Industrielle Plasmaxquellen benötigen in der Regel einen Dreiphasenanschluss; nennen Sie uns Ihre Spannung und Frequenz und wir stimmen die Quelle darauf ab.
Kann ein Plasmaschneider Schrägschnitte an Rohren ausführen?
Ja. Der 8-Achs-Profilschneider schrägt Rohre, Tuben und Träger bis zu ±60° an, und die Rohrschneidemaschine bewältigt Sattelstücke und Durchdringungslöcher.
Wie lange halten Verschleißteile beim Plasma?
Das hängt von der Stromstärke, der Anzahl der Einstiche und der Luftqualität ab. Trockene, saubere Luft und weniger Einstiche durch gemeinsame Schnittkanten (Common-Line-Cutting) sorgen für eine deutlich längere Lebensdauer von Elektroden und Düsen.
Welches Dateiformat verwendet die Maschine?
Teile werden üblicherweise in CAD gezeichnet und als DXF-Dateien importiert; die Nesting-Software erstellt das Schneidprogramm.
Senden Sie uns Ihre Plattenformate und -dicken. Wir empfehlen Ihnen die passende Maschine und Plasmaquelle und erstellen ein Angebot ab Qingdao (FOB).
Angebot anfordern