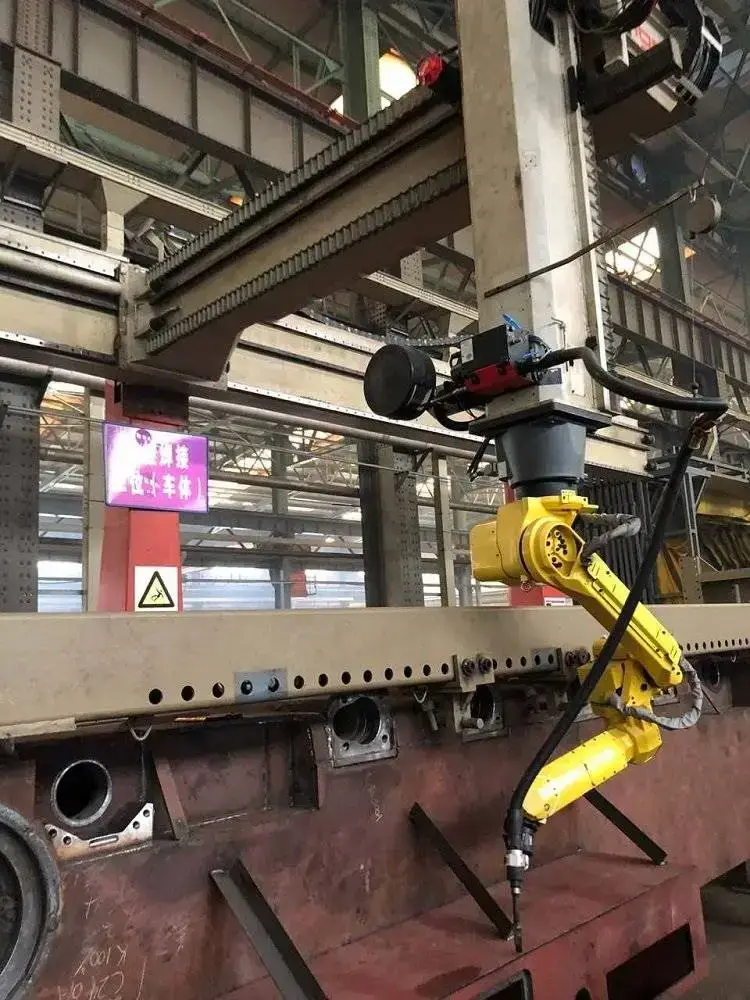
CWR500A Ausleger-Schweißroboter: Übersicht
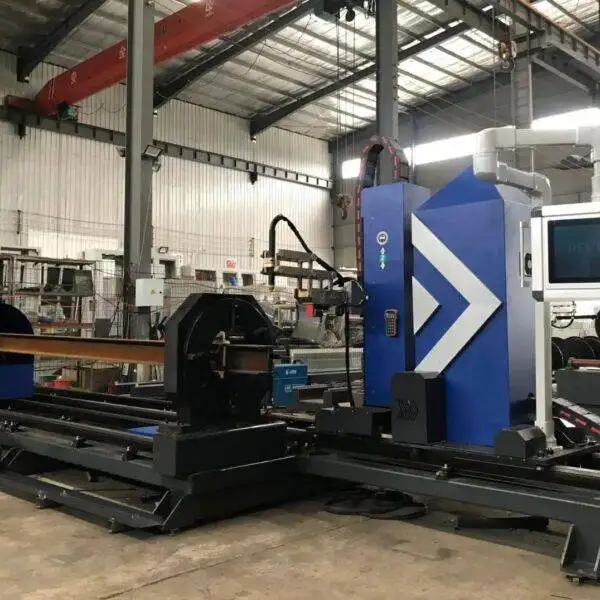
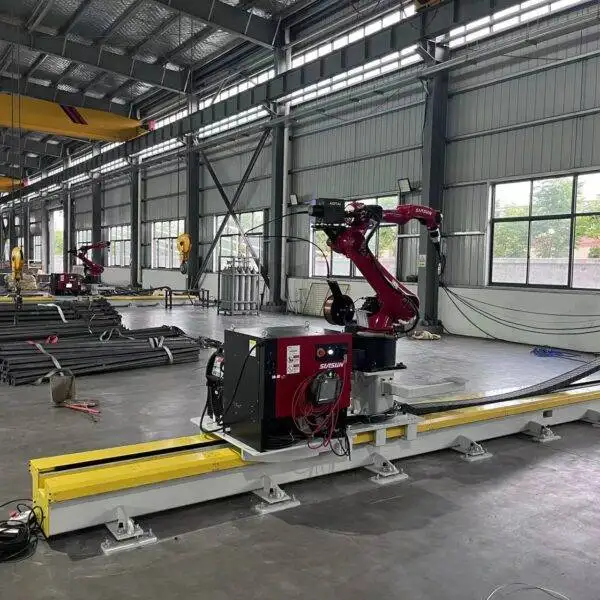
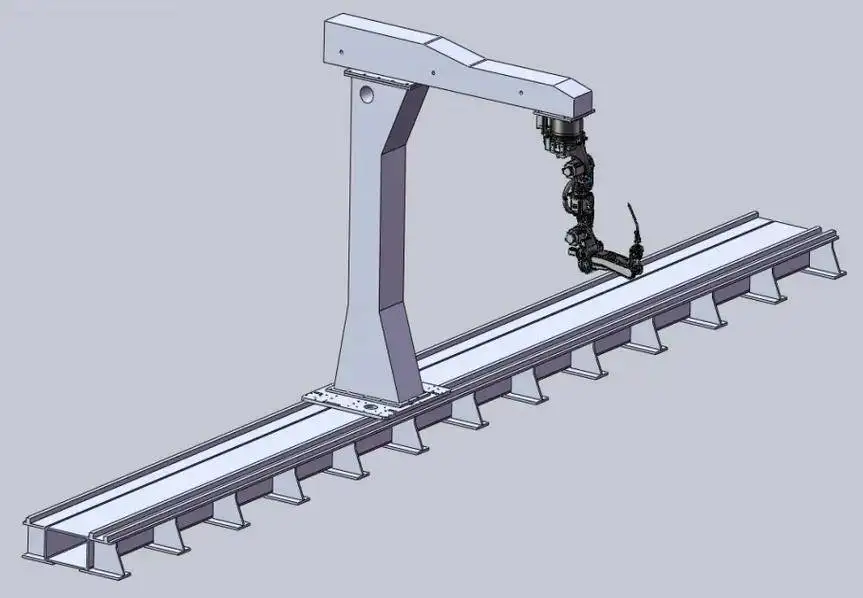
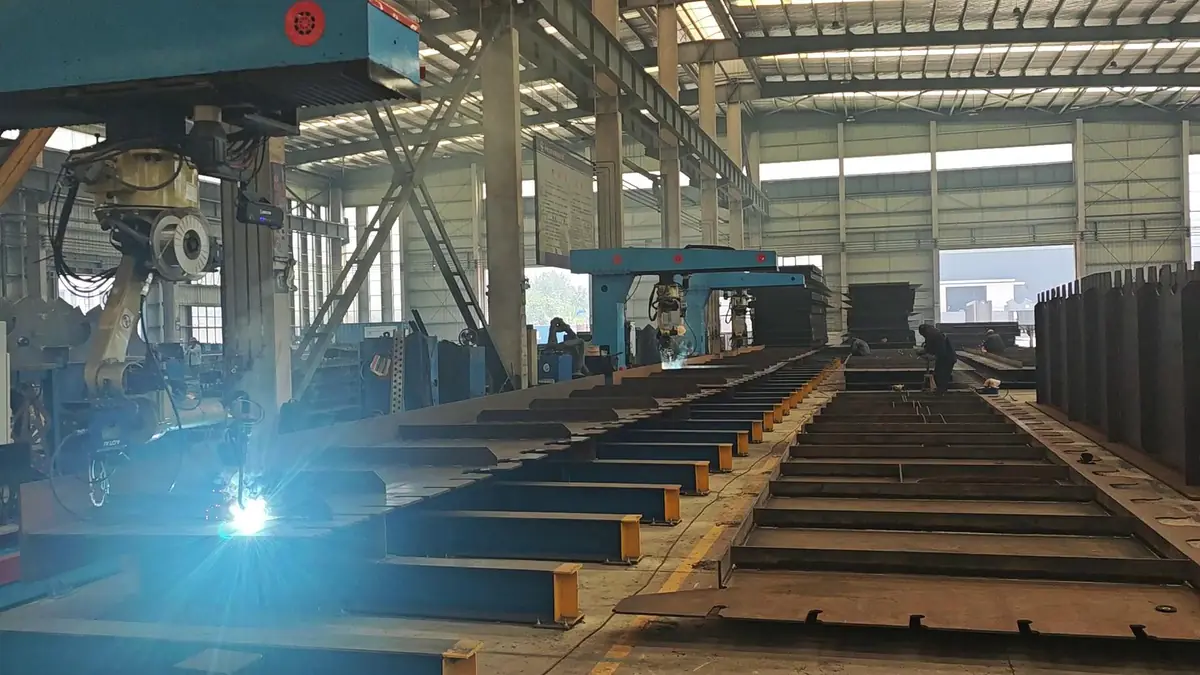
Der CWR500A ist ein schienengeführter Ausleger-Schweißroboter für lange und breite Stahlbaukomponenten. Eine einzelne Stütze trägt einen horizontalen Arm mit dem Schweißroboter, und die Stütze verfährt auf einer Bodenschiene, sodass der Roboter die Schweißnähte über die gesamte Länge von Brückenblechen, H-Trägern, Kastenträgern und schweren Blechbaugruppen erreichen kann. Er arbeitet mit dem intelligenten Schweißsystem FSWELD, das Schweißpfade ohne manuelles Teachen plant und den Schweißprozess an tatsächliche Spaltmaße anpasst.
Die Auslegerkonstruktion hält die Vorderseite und die abgewandte Seite des Arbeitsbereichs frei. Das ist in Werkstätten wichtig, in denen Teile per Hallenkran angeliefert werden: Sie können eine 12 Meter lange Blecheinheit direkt auf das Schweißbett absetzen, ohne sie durch einen geschlossenen Portalrahmen fädeln zu müssen.
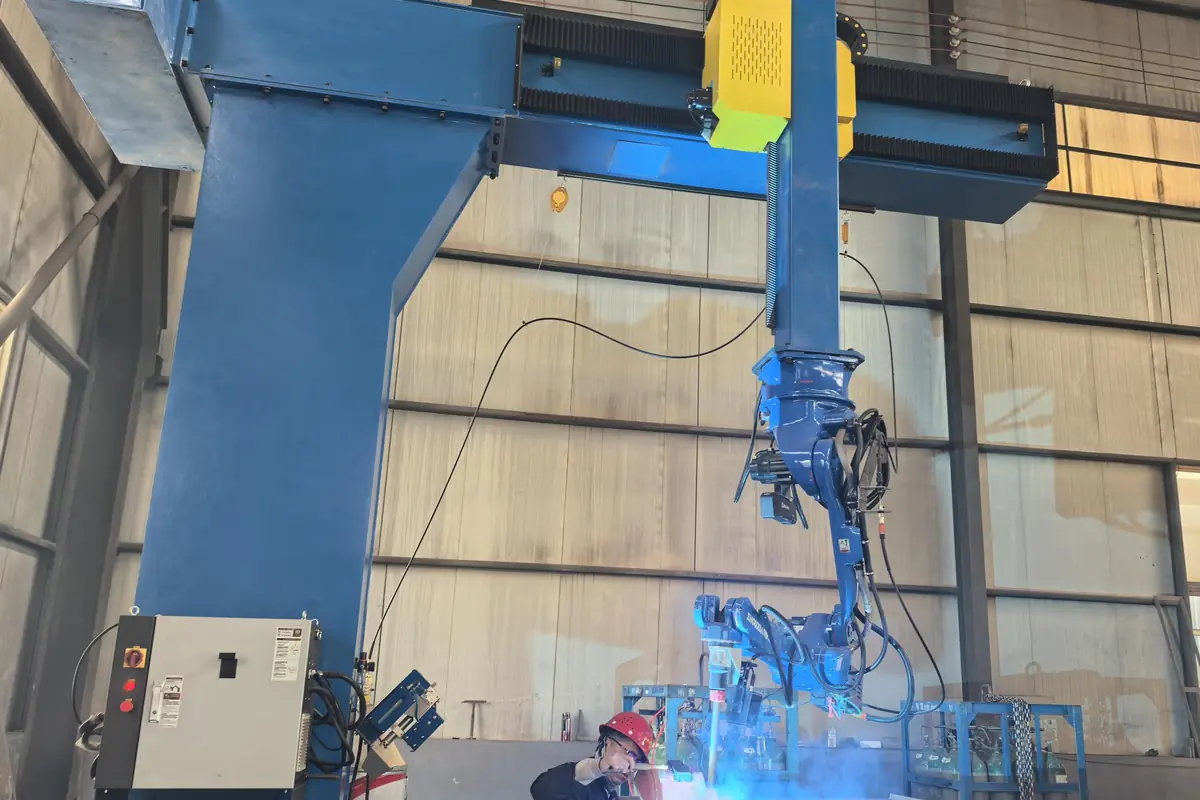
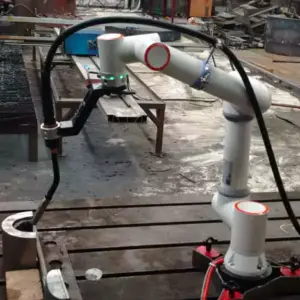
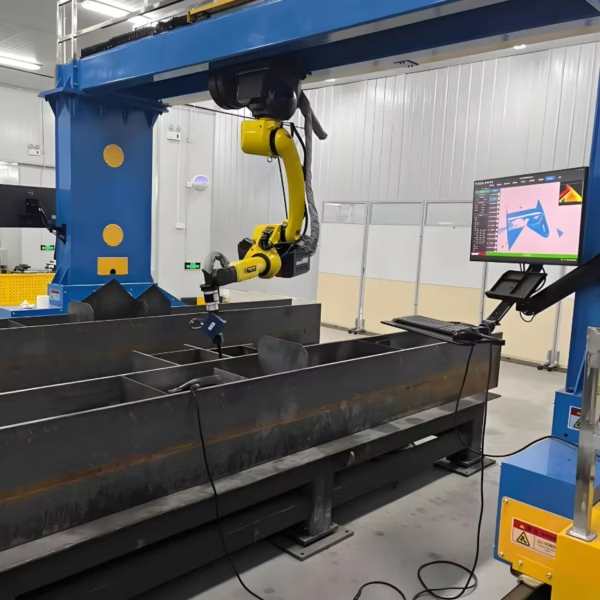
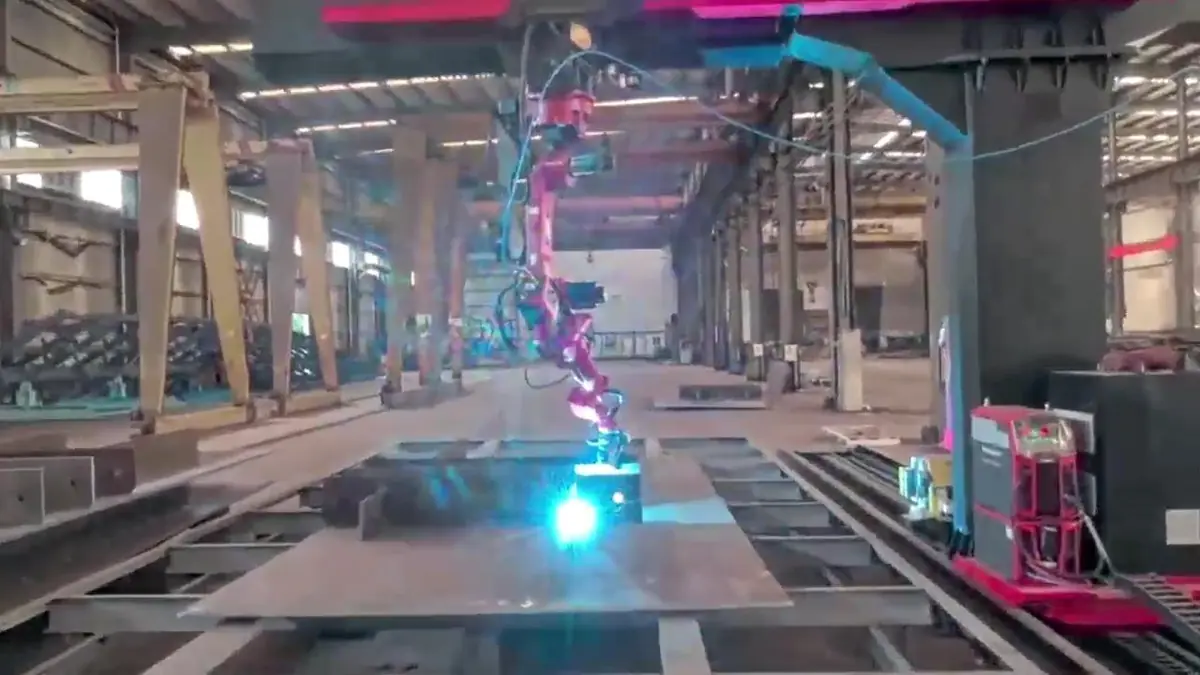
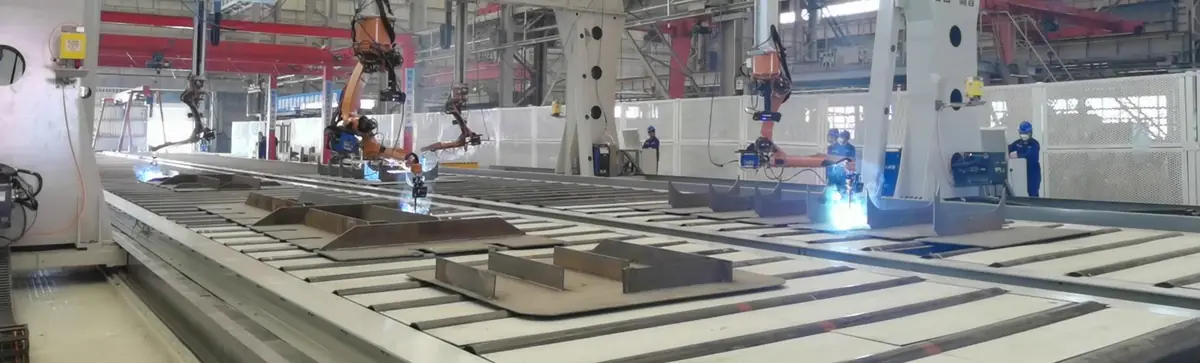
Ausleger-Schweißroboter in Aktion
Nahtverfolgung und kontinuierliches Schweißen an Stahlbaukomponenten.
Technische Daten
| Modell | CWR500A |
|---|---|
| Achskonfiguration | 7-Achsen-, 8-Achsen- oder 9-Achsen-Modelle (6-Achsen-Schweißroboter plus externe Achsen) |
| Roboterarmlänge | 2000 mm, anpassbar |
| Arbeitsbreite | Bis zu 3,5 m beim 8-Achsen-Ausleger, deckt die meisten Ober-, Unter- und Stegblecheinheiten ab |
| Bodenschienenlänge | 9 m oder 12 m Standard; 9–23 m konfiguriert auf das längste Teil |
| Wiederholgenauigkeit | ±0,05 mm |
| Sensorik | 3D-Laservision, Punktwolken-Scanning, Echtzeit-Nahtverfolgung |
| Steuerungssoftware | Intelligentes FSWELD-Schweißsystem: teachenfreie Pfadgenerierung, Experten-Prozessbibliothek, Produktdaten |
| Schweißverfahren | MIG / MAG / TIG / Tandem-Draht; massiver Fülldraht und Fülldraht; mehrlagig, mehrlagig |
| Schweißstromquelle | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller oder andere auf Anfrage |
| Programmierung | 3D-Modellimport, 2D-zu-3D-Konvertierung, Punktwolken-Rückwärtsmodellierung vor Ort, Ein-Klick-Tekla-Splitting, Offline-Programmierung |
| Mehrroboter-Layouts | Zwei Roboter auf einer gemeinsamen Schiene oder einem gemeinsamen Ausleger; vier Roboter auf gegenüberliegenden Auslegern |
| Schweißnormen | Verfahren können nach ISO, AWS D1.1 und Klassifikationsgesellschaftsregeln (ABS, LR, CCS) qualifiziert werden |
| Zertifizierung | CE, ISO 9001 |
| Lieferzeit | 20–45 Tage je nach Konfiguration |
| Garantie | 24 Monate auf die gesamte Maschine (Verschleißteile ausgenommen) |
Wie der teachenfreie Arbeitsablauf funktioniert
Herkömmliche Roboterprogrammierung bedeutet das Verfahren des Brenners zu jedem Punkt jeder Naht. Bei Einzelteilen und Kleinserien im Stahlbau dauert das länger als das eigentliche Schweißen. FSWELD ersetzt dies durch einen modellbasierten Arbeitsablauf:
- 3D-Modell abrufen. Importieren Sie das 3D-Konstruktionsmodell, konvertieren Sie eine 2D-Zeichnung in etwa zwei Minuten in 3D, splitten Sie eine Tekla-Baugruppe mit einem Klick auf oder scannen Sie das Teil vor Ort und erstellen Sie das Modell aus der Punktwolke, wenn keine Zeichnung vorhanden ist.
- Mehrere Teile auf einmal laden. Platzieren Sie Teile mit dem Kran auf dem Bett. Sie müssen nicht ausgerichtet sein: Das Vision-System lokalisiert jedes Teil und seine genaue Position. Teile, die das System zuvor geschweißt hat, werden wiedererkannt, was etwa 10 Minuten Suchzeit einspart.
- Alle Nähte mit einem Klick generieren. Die Software extrahiert jede Naht, weist den passenden Prozess aus der Expertenbibliothek zu und plant einen kollisionsfreien Pfad, einschließlich enger Bereiche wie Mannloch-Nähte neben Versteifungen.
- Mit Live-Korrektur schweißen. Die Nahtverfolgung folgt der echten Fuge. Wo der Spalt 3–6 mm beträgt, schaltet das System auf eine Wurzelfülllage gefolgt von einer Decklage um. Lichtbogenzeit, Lagen und Ausstoß werden für tägliche Berichte protokolliert.
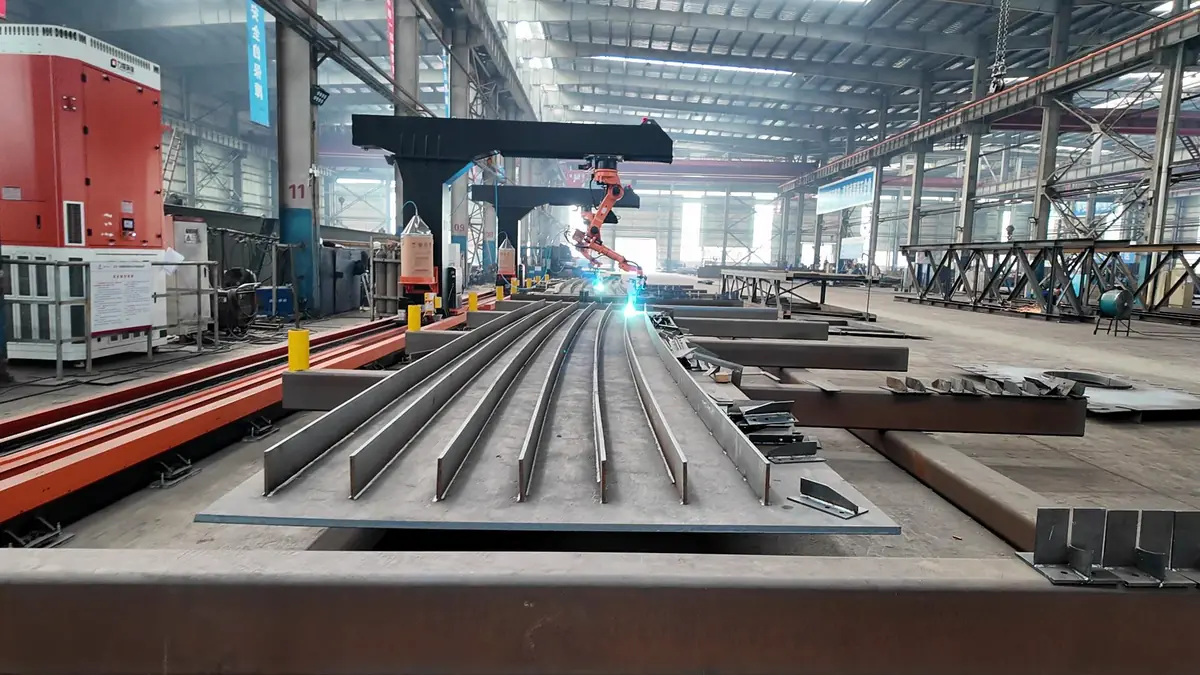
Vier Wege zum Schweißmodell
| Methode | Was Sie benötigen | Am besten geeignet für |
|---|---|---|
| 3D-Modellimport | Die 3D-Konstruktionsdatei des Teils | Werkstätten, die bereits in 3D konstruieren |
| 2D-zu-3D-Konvertierung | Eine 2D-Zeichnung; ca. 2 Minuten im Büro | In 2D gezeichnete T-Rippen, Schotte und Blecheinheiten |
| Tekla Ein-Klick-Split | Die Tekla-Baugruppendatei | In Tekla modellierte Stahlbau- und Brückenprojekte |
| Punktwolken-Rückwärtsmodellierung | Nichts; der Roboter scannt das Teil | Teile ohne Zeichnungen, Reparaturen, breite Bleche |
Weitspaltschweißen: Warum es wichtig ist
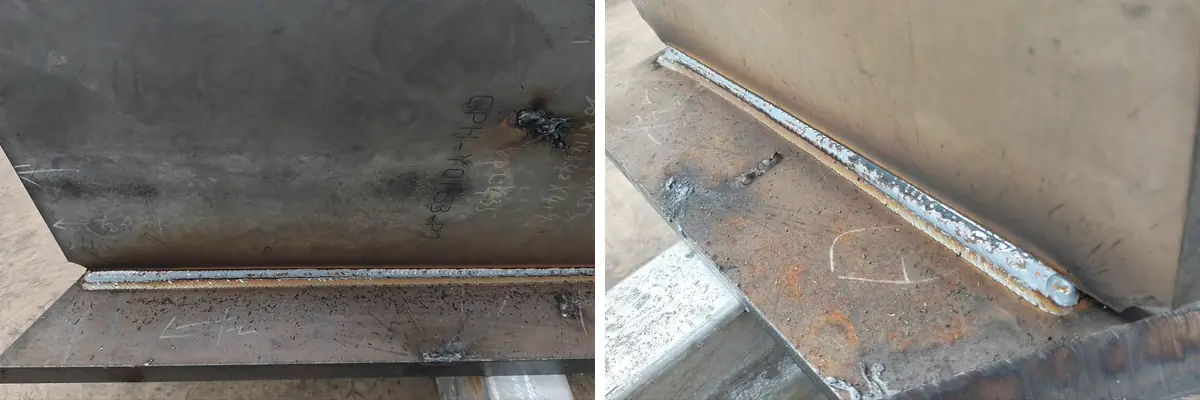
Die reale Passform ist nie perfekt. Bei Brückenblecheinheiten können 20–50 % der Fugen Spalten von mehr als 3 mm aufweisen. Ein Standard-Roboterprogramm schweißt diese mit denselben Parametern wie eine enge Fuge, was zu Durchbränden und schlechter Raupenform führt, und die Fuge muss dann ausgeklinkt und manuell nachgearbeitet werden.
Der CWR500A misst den Spalt mit seinem Vision-System. Wenn er einen 3–6 mm Spalt findet, wendet er automatisch eine adaptive Wurzelfülllage und dann eine Decklage an, ganz ohne manuellen Eingriff. Fugen, die ein Roboter normalerweise nicht schweißen könnte, werden schweißbar, und Schlosser verbringen weniger Zeit mit dem engen Heften.
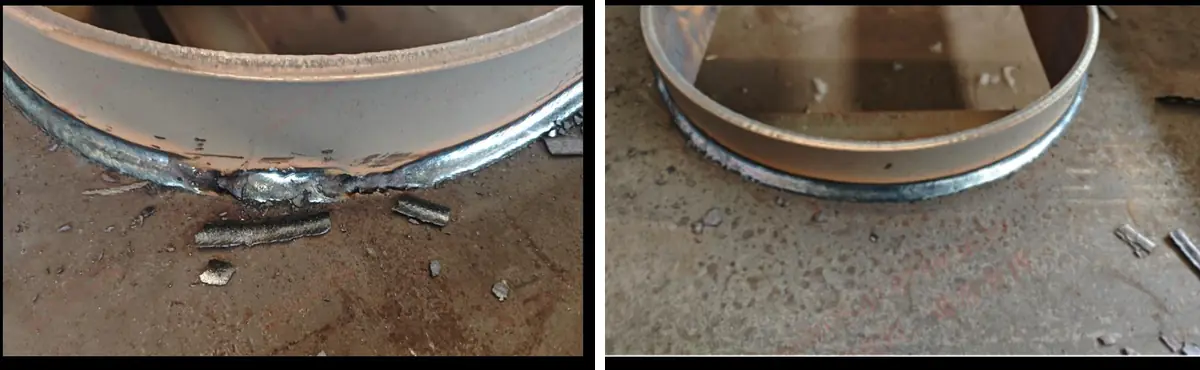
Typische Werkstücke und Branchen
Werkstücke
- Brückendeckblecheinheiten: Ober-, Unter- und Stegbleche
- T-Rippen (einschließlich 12 m gebogener T-Rippen) und Schotte
- Kastenträger und Kastenträger-Oberflächennähte
- H-Träger und schwere Blechbaugruppen
- Brückengeländer und Hebeösen
Branchen
- Brückenbau
- Stahlbau
- Schiffbau und Offshore
- Druckbehälter und LNG-Anlagen
- Windkrafttürme
- Baumaschinen
Praxisergebnisse von Brückenbauern
Ergebnisse, die in Brückenbau-Werkstätten mit FSWELD-gesteuerten Ausleger-Schweißstationen aufgezeichnet wurden:
- Etwa 120 m Schweißnaht pro Maschine und Tag, bis zu 150 m, bei einem 7:00–23:00-Schichtbetrieb.
- Ein Bediener überwacht drei Maschinen, wobei sich zwei Bediener in den Schichten abwechseln.
- Ein 9-Achsen-Ausleger zum Schweißen der Oberflächennähte von Kastenträgern und eine 8-Achsen-Station zum Schweißen asymmetrischer Querträger auf Basis eines Scans, ganz ohne Zeichnung.
- Eine 18 m × 9 m große Vier-Roboter-Station, bei der die Aufgaben automatisch zugewiesen werden, sodass alle vier Roboter gemischte Teile nahezu gleichzeitig fertigstellen.
- Unregelmäßige Grundplatten, die ohne vorheriges Ausrichten aufgelegt werden.
Die richtige Konfiguration wählen
Auswahl zwischen 7, 8 und 9 Achsen
Alle Modelle nutzen denselben 6-Achsen-Schweißroboter; die zusätzlichen Achsen erweitern die Reichweite des Roboters. Wählen Sie entsprechend der Größe Ihrer Werkstücke und der Anzahl der Seiten mit Schweißnähten: Längere Teile erfordern eine längere Fahrschiene, breitere Plattenelemente benötigen die Ausleger-Reichweite des 8-Achsen-Modells, und Teile mit Nähten an mehreren Seiten profitieren vom 9-Achsen-Layout. Senden Sie uns Ihre Bauteilzeichnungen und wir empfehlen Ihnen die passende Konfiguration und Schienenlänge.
Ausleger-, Portal-, schienengebundene und mobile Systeme im Vergleich
| System | Stärke | Wählen Sie dies bei |
|---|---|---|
| Ausleger (diese Maschine) | Vorne und hinten offen für Kranbeschickung; 3,5 m Reichweite | Lange Plattenelemente, H-Träger und Kastenträger, die per Kran geladen werden |
| Portalschweißroboter | Deckt einen vollständigen Rechteckbereich ab, z. B. 12 m × 4 m | Sehr breite Bauteile wie Schiffbau Sektionen und Trailerrahmen |
| Schienengebundener 7-Achsen-Roboter | Kompakte Ein-Roboter-Linie mit 3D-Scannen | Stahlbaukomponenten ähnlicher Größe |
| Mobiler Schweißroboter | Fährt zum Werkstück; keine Schiene erforderlich | Teile, die zu groß oder schwer sind, um sie zu einer Station zu bewegen |
| Roboter-Schweißarbeitsplatz | Positionierer dreht das Teil in den optimalen Schweißwinkel | Kleinere Teile in Wiederholserien |
Was den Preis eines Ausleger-Schweißroboters bestimmt
Es gibt keinen festen Listenpreis, da jede Station individuell auf die zu schweißenden Teile abgestimmt wird. Dies sind die Faktoren, die den Angebotspreis nach oben oder unten beeinflussen, sortiert nach ihrer Auswirkung:
| Kostenfaktor | Optionen | Auswirkung auf den Preis |
|---|---|---|
| Anzahl der Roboter | 1, 2 (gemeinsame Schiene oder Ausleger) oder 4 | Der größte Einzelfaktor; jeder zusätzliche Roboter fügt einen vollständigen Roboterarm, eine Stromquelle und ein Brennerpaket hinzu |
| Achsenkonfiguration | 7, 8 oder 9 Achsen | Jede externe Achse erfordert zusätzliche Antriebe, Führungen und Steuerungsintegration |
| Schienenlänge | 9–23 m | Längere Schienen bedeuten mehr Stahlkonstruktion, Zahnstangen und Installationsaufwand |
| Schweißstromquelle | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Importierte Marken kosten mehr; lokale Marken sind in einigen Regionen einfacher zu warten |
| Sensorik und Software | Nahtverfolgung, 3D-Laservision, Punktwolken-Modellierung, Tekla-Splitting, Offline-Programmierung | Teachenfreie Funktionen hängen von dem gewählten Vision- und Softwarepaket ab |
| Verfahren | Einzeldraht oder Tandem-Doppeldraht | Tandemschweißen erfordert eine zweite Stromquelle und einen Doppelbrenner |
| Service | Vor-Ort-Installation und Schulung | Wird separat angeboten, dauert vor Ort normalerweise etwa eine Woche |
Um ein präzises Angebot zu erhalten, senden Sie uns die Zeichnungen oder Fotos Ihrer größten und gängigsten Teile, die Blechdicken, das Material sowie Ihr tägliches Produktionsziel. Wir bieten FOB Qingdao an.
Lieferung, Installation und Support
- Konfiguration und Zeichnungen. Unsere Ingenieure bestimmen anhand Ihrer Bauteilzeichnungen die Achsanzahl, Schienenlänge sowie das Schweißverfahren und stimmen den Platzbedarf und das Layout mit Ihnen ab.
- Produktion und Werksprüfung. Die Lieferzeit beträgt je nach Konfiguration 20–45 Tage. Vor dem Versand wird die Station vormontiert und im Testbetrieb geschweißt.
- Vorbereitung vor Ort. Bereiten Sie einen ebenen Hallenboden für die Schiene, den Stromanschluss sowie die Schutzgasversorgung vor. Stimmen Sie die Fundamentanforderungen mit unseren Ingenieuren ab, bevor die Maschine eintrifft.
- Installation und Schulung. Die Vor-Ort-Installation und Bedienerschulung dauern in der Regel etwa eine Woche und werden separat angeboten. Bediener lernen die Beschickung, das Scannen, die Bahnprüfung sowie die tägliche Wartung.
- Kundendienst und Support. 24 Monate Gewährleistung auf die gesamte Maschine (ausgenommen Verschleißteile) mit technischem Remote-Support bei Software- und Verfahrensfragen.
Vorteile und Einschränkungen
Vorteile
- Kein Punkt-für-Punkt-Teachen: Programme basieren auf Modellen, Zeichnungen oder Scans
- Schweißt 3–6 mm Spalten automatisch, ohne durchzubrennen
- Ein Bediener kann zwei bis drei Stationen überwachen
- Offenes Ausleger-Layout ideal für die Beschickung mit Hallenkran
- Wiederholteile werden erkannt und greifen auf bestehende Programme zurück
- Produktionsdaten für jeden Durchgang, jede Maschine und jede Schicht
Einschränkungen
- Erfordert Stellfläche für die Schiene und Kranzugang zum Arbeitsbereich
- Spalten, die den adaptiven Bereich von 3–6 mm überschreiten, sollten weiterhin beim Heften korrigiert werden
- Bei dünnen Blechen führt Laserschweißen in der Regel zu weniger Verzug
- Für kleine Teile in hohen Stückzahlen ist ein Arbeitsplatz mit Positionierer schneller und kostengünstiger
- Für kleine, gemischte Losgrößen ohne Vorrichtungen ist eine Kobot-Schweißstation schneller eingerichtet
Referenztabelle für Drahtdurchmesser beim MAG-Schweißen
Typische Strombereiche für das MAG-Vollkuppeldrahtschweißen. Die Prozessbibliothek des Roboters wählt die Parameter automatisch aus, aber diese Tabelle hilft Ihnen bei der Planung von Drahtvorräten und Blechdicken.
| Draht Ø | Kurzlichtbogen (A) | Grostruftropfenbogen (A) | Sprühlichtbogen (A) | Typische Blechdicke |
|---|---|---|---|---|
| 0.8 mm | 40–120 | 120–170 | 170–200 | 0.8–4.0 mm |
| 1.0 mm | 60–140 | 140–190 | 190–300 | 2.0–8.0 mm |
| 1.2 mm | 80–180 | 180–240 | 240–400 | ab ca. 4 mm |
| 1.6 mm | 130–220 | 220–280 | 280–500 | ab ca. 8 mm |
Der Kurzlichtbogen arbeitet bei ca. 14–22 V, der Tropfenübergang bei ca. 22–26 V (Spritzerbereich, den es zu vermeiden gilt) und der Sprühlichtbogen über 26 V.
Sehen Sie sich alle Schweißroboter an, um Ausleger-, Portal-, Mobil- und Kobotsysteme direkt miteinander zu vergleichen.
Ausleger-Schweißroboter FAQ
Benötige ich einen Roboterprogrammierer, um den CWR500A zu bedienen?
Nein. Die Schweißbahnen werden aus einem 3D-Modell, einer konvertierten 2D-Zeichnung, einer Tekla-Datei oder einem Scan des Bauteils generiert. Der Bediener legt die Teile ein, startet den Scan und prüft das Ergebnis. Die meiste Arbeit lässt sich im Büro vorbereiten.
Was passiert, wenn die Spaltmaße nicht konstant sind?
Das Vision-System misst jede Fuge ein. Spalte von 3–6 mm werden mit einer adaptiven Wurzellage und anschließender Füll- und Decklage geschweißt. Größere Spalte sollten beim Heftvorgang korrigiert werden.
Kann er Bauteile ohne Zeichnungen schweißen?
Ja. Der Roboter scannt das Bauteil, erstellt aus der Punktwolke ein 3D-Modell und plant die Nähte. Das Modell wird gespeichert, sodass dasselbe Teil ohne erneuten Scan von Grund auf nochmals geschweißt werden kann.
Wie lang kann die Fahrschiene sein?
Standard-Schienen sind 9 m und 12 m lang. Schienen von 9 bis 23 m werden passend für Ihr längstes Werkstück konfiguriert, und zwei Roboter können sich eine Schiene oder einen Ausleger teilen.
Welche Schweißstromquellen kann ich wählen?
Aotai, Megmeet, Panasonic, Lincoln Electric und Miller sind gängige Optionen; andere Marken sind auf Anfrage möglich, beispielsweise zur Abstimmung auf bereits in Ihrer Werkstatt vorhandene Maschinen.
Erfüllen die Schweißnähte AWS D1.1 oder Klassifikationsgesellschaften?
Schweißverfahren können nach ISO, AWS D1.1 und den Richtlinien von Klassifikationsgesellschaften wie ABS, LR und CCS qualifiziert werden. Die Verfahrensprüfung erfolgt für Ihre spezifischen Verbindungen und Werkstoffe.
Wie lange ist die Lieferzeit und was umfasst die Installation?
Die Lieferzeit beträgt je nach Konfiguration 20–45 Tage. Die Vor-Ort-Installation und Bedienerschulung dauern in der Regel etwa eine Woche und werden separat angeboten. Die Maschine hat eine 24-monatige Garantie (Verschleißteile ausgenommen) sowie einen technischen Remote-Support.
Wie viele Bediener benötigt eine Ausleger-Schweißstation?
Ein Bediener kann zwei bis drei Stationen überwachen, da die Programme aus Modellen oder Scans generiert werden und der Roboter vollkommen ohne Teachen schweißt.
Passt die Anlage zu einem bestehenden Hallenkran und Hallenlayout?
Der Einarm-Ausleger hält die Vorder- und Rückseite des Auflagetischs frei, sodass Werkstücke bequem mit Ihrem vorhandenen Hallenkran geladen werden können. Wir planen Schienenlänge und Tisch genau passend zu Ihrer Hallenschiff-Geometrie.
Senden Sie uns eine Zeichnung oder ein Foto Ihrer Bauteile. Unsere Ingenieure empfehlen Ihnen die passende Achskonfiguration, Schienenlänge sowie den Schweißprozess und erstellen ein Angebot ab Qingdao (FOB).
Konfiguration und Angebot anfordern