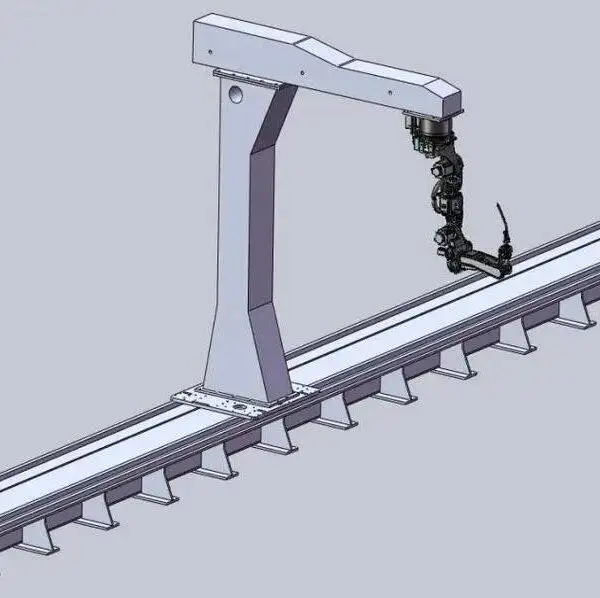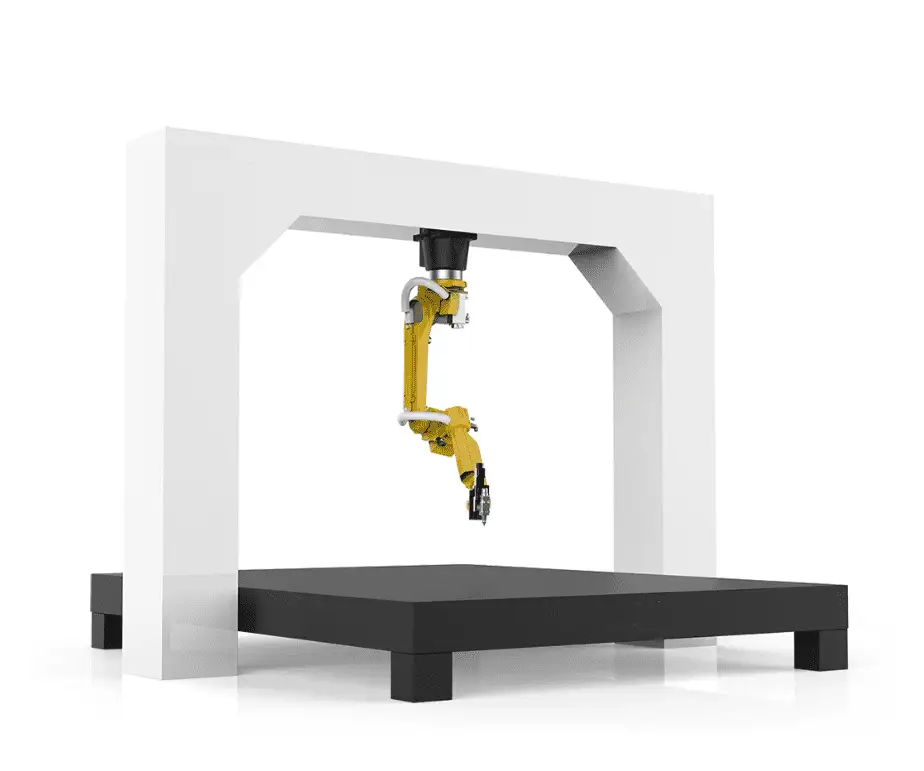
3D робот для лазерной резкий

Цена по запросу Запросить цену →

Комплекс волоконной лазерной резки на базе 6-осевого робота для 3D-обрезки штампованных, формованных и изогнутых деталей: 1–4 кВт, вылет 2010–3100 мм, повторяемость ±0,03 мм, автономное программирование.

  • CE / ISO 9001
  • гарантию 24 месяца
  • FOB Циндао
  • Удаленная и выездная поддержка

Роботизированный комплекс лазерной 3D-резки: Обзор

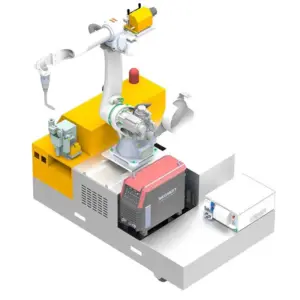
Роботизированная 3D-система лазерной резки объединяет волоконную лазерную режущую головку и мощный 6-осевой промышленный робот. Она режет и обрезает детали, недоступные для листорезных станков: штампованные и формованные изделия, изогнутые панели, рифленые и сферические листы. Она заменяет вырубные штампы, ручную плазменную резку или зачистку, а также ручную доработку деталей сложной формы.

6 осейробот, вылет 2010–3100 мм
1–4 кВтволоконный лазерный источник
±0,03 ммповторяемость (±0,05 мм точность позиционирования)
до 30 м/минскорость резки в зависимости от толщины

Роботизированная 3D-резка в работе

Робот движется по 3D-траектории на формованной детали.

Технические характеристики

Роботизированный комплекс 3D-резки – стандартные параметры
Обрабатываемые деталиДетали сложной формы, штамповка, изогнутые поверхности
Лазерный источникВолоконный, 1000–4000 Вт
РоботПромышленный 6-осевой; вылет 2010–3100 мм
ТочностьПовторяемость ±0,03 мм, позиционирование ±0,05 мм
Контроль высотыБесконтактный емкостной датчик
Скорость резкиДо 30 м/мин, в зависимости от толщины и мощности
Программирование3D автономное программирование (OLP), импорт CAD/CAM
СертификацияCE, ISO 9001
Гарантия24 месяца на весь станок (за исключением расходных материалов)

Как создается программа обработки детали

  1. Импорт 3D-модели. Модель детали загружается в софт для автономного программирования.
  2. Генерация траектории. На модели выбираются контуры реза, после чего софт рассчитывает траекторию движения робота и углы наклона резака.
  3. Симуляция и проверка. Зоны досягаемости и возможные столкновения проверяются в симуляторе еще до запуска движений в реале.
  4. Калибровка по оснастке. Реальное положение детали сопоставляется с моделью; емкостной датчик высоты поддерживает зазор в процессе резки.

Оснастка определяет результат

Точность работы 3D-комплекса напрямую зависит от точности базирования детали. Поскольку форма штамповок может немного отличаться, для каждого семейства деталей нужна своя фиксирующая оснастка. Продумывайте оснастку заранее и присылайте нам ваши чертежи и детали — мы проверим рабочую зону, оснастку и время цикла еще до заказа оборудования.

Плюсы и минусы

Преимущества

  • Резка пространственных 3D-контуров, недоступных плоскостным станкам
  • Замена вырубных штампов и ручной доработки
  • Автономное программирование позволяет не останавливать комплекс во время подготовки новых программ

Ограничения

  • Для каждого семейства деталей требуется своя оснастка
  • Навыки программирования отличаются от привычной 2D-резки листового металла
  • Толстый плоский лист выгоднее и быстрее резать на обычном планшетном станке

Часто задаваемые вопросы по 3D лазерной резке роботом

Для каких деталей применяется 3D робот-лазер?

Для штампованных, формованных и изогнутых деталей (например, элементов автомобильного шасси, заказных панелей), а также рифленых и сферических листов.

Как программируется робот?

С помощью 3D автономного программирования на основе CAD-модели с последующей калибровкой по реальной детали.

Какой вылет у робота?

Стандартный вылет составляет от 2010 до 3100 мм в зависимости от модели робота.

Какая мощность лазера доступна?

Волоконные источники мощностью от 1000 Вт до 4000 Вт.

Сравните все станки для волоконной лазерной резки в нашем удобном руководстве по выбору.

Пришлите свою 3D-модель и годовой объем. Мы проверим вылет, оснастку, время цикла и подготовим коммерческое предложение.

Запросить расчет
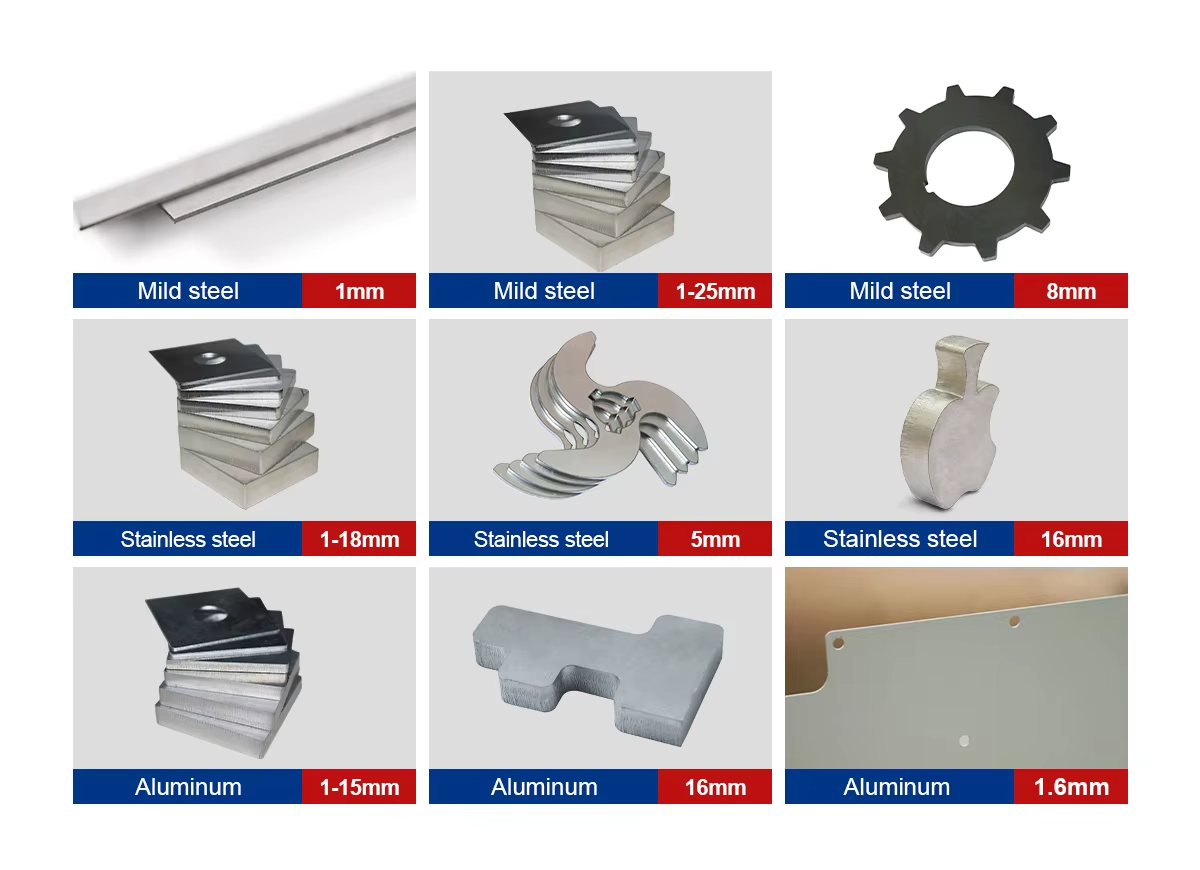
Образцы лазерной резки

Образцы резки углеродистой и нержавеющей стали на волоконном лазере
Детали из углеродистой и нержавеющей стали. Толщина резки зависит от мощности лазерного источника; отправьте ваш чертеж для резки образцов из вашего материала.

Конструкция станка: портальная или консольная (стол

Установки волоконной лазерной резки имеют два основных типа конструкции. От этого зависит, насколько хорошо станок сохраняет точность при высоких ускорениях и нагреве во время длительной работы.

Портальная конструкция с раздельными направляющими

Портальная конструкция (стандарт PCL)

  • Направляющие установлены отдельно от стола: тепло из зоны резки уходит в стол, а не в станину, на которой закреплены направляющие.
  • Двухприводной приход: обе стороны портала имеют привод, что исключает перекос при высоких ускорениях.
  • Открытые боковые стороны: листы можно загружать сбоку с помощью вилочного погрузчика или крана.
  • Обслуживание: изношенные ламели стола и расходники заменяются без затрагивания направляющих.
Интегрированная сварная станина столового типа

Интегрированная конструкция стола

  • Единый сварной корпус: станина и направляющие смонтированы на общем основании, что обеспечивает компактность и снижает стоимость.
  • Нагрев: тепло от резки передается на ту же раму, на которой закреплены направляющие, что критично при высокой мощности и длительной работе.
  • Загрузка: закрытые боковины замедляют загрузку крупных и тяжелых листов.
  • Лучше всего подходит для: невысокой мощности, небольших листов и ограниченного бюджета.

При высокой мощности и интенсивном ускорении портальная конструкция защищает прецизионные узлы от зоны термического влияния. Именно поэтому компания PCL проектирует свои станки волоконной лазерной резки именно так.

Станина станка: сварная из листов или из труб

Станина несет на себе портал и воспринимает все нагрузки от ускорения режущей головы. От ее конструкции зависит, как долго станок сохранит точность, особенно при мощности выше 3 кВт и при работе с толстым листовым металлом.

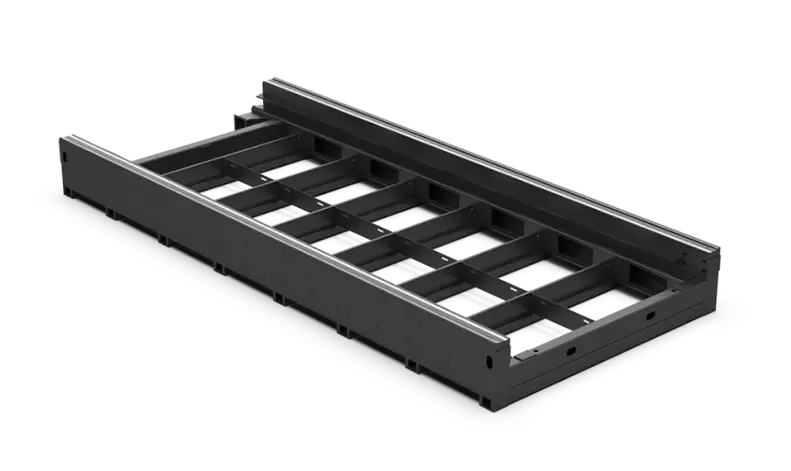
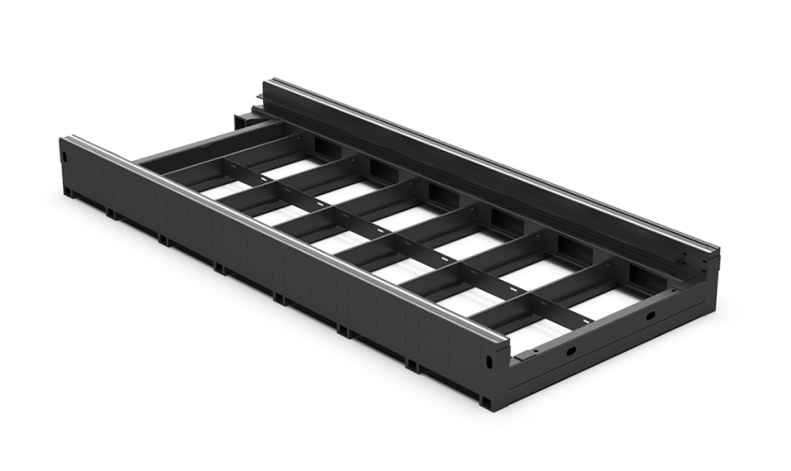
Цельносварная станина PCL из листового металла

Станина из листового металла (стандарт PCL)

  • Толстая сталь: сварена из листов углеродистой стали толщиной 12–16 мм; масса станины эффективно гасит вибрации при высоких ускорениях.
  • Снятие напряжений: отжиг при температуре около 600 °C с последующим медленным охлаждением в печи предотвращает деформацию станины в процессе эксплуатации.
  • Механическая обработка за один установ: все посадочные места под рельсы и зубчатые рейки фрезеруются на крупногабаритном портальном станке за один зажим, что гарантирует их строгую параллельность.
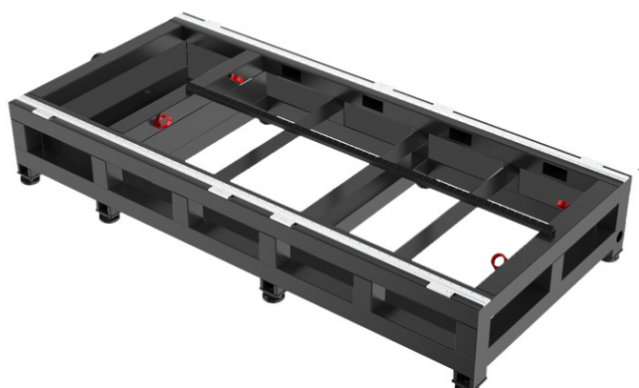
Станина, сваренная из труб

Станина из труб (эконом-исполнение)

  • Полая квадратная труба: легче и дешевле, но более склонна к вибрациям при высоких ускорениях.
  • Тонкие стенки: более чувствительны к нагреву, нагрузкам от тяжелых листов и быстрым перемещениям.
  • Лучше всего подходит для: малая мощность и тонкий лист, где нагрузки невелики.

При сравнении коммерческих предложений уточняйте конструкцию станины, метод снятия внутренних напряжений и способ фрезеровки посадочных мест. Эти ответы скажут о долговечности точности больше, чем цифры в техническом паспорте.

Международная доставка и логистика

От нашего завода до вашего цеха: надежная упаковка, бережная погрузка и безопасная доставка, а также шефмонтаж и гарантийное обслуживание.

Экспортная упаковка станка с ЧПУ
1Экспортная упаковкаКаждый станок очищается, защищается от коррозии, упаковывается и фиксируется в экспортной таре, рассчитанной на морскую перевозку.
Станок с ЧПУ погружен и закреплен в морском контейнере
2Загрузка в контейнерСтанки загружаются, раскрепляются и фиксируются в контейнере, а перед опломбированием проверяются по упаковочному листу.
Контейнеровоз для международных перевозок
3Морская доставкаОтправка из Циндао или других портов Китая по запросу. Цены обычно указываются на условиях FOB Циндао; транспортные документы отправляются вместе с грузом.
4Монтаж и поддержка
  • Шефмонтаж, пусконаладка и обучение операторов
  • Выезд инженеров на предприятие по запросу
  • Гарантия 24 месяца на весь станок
  • Оперативная техподдержка по видеосвязи и телефону