GF3012: Übersicht
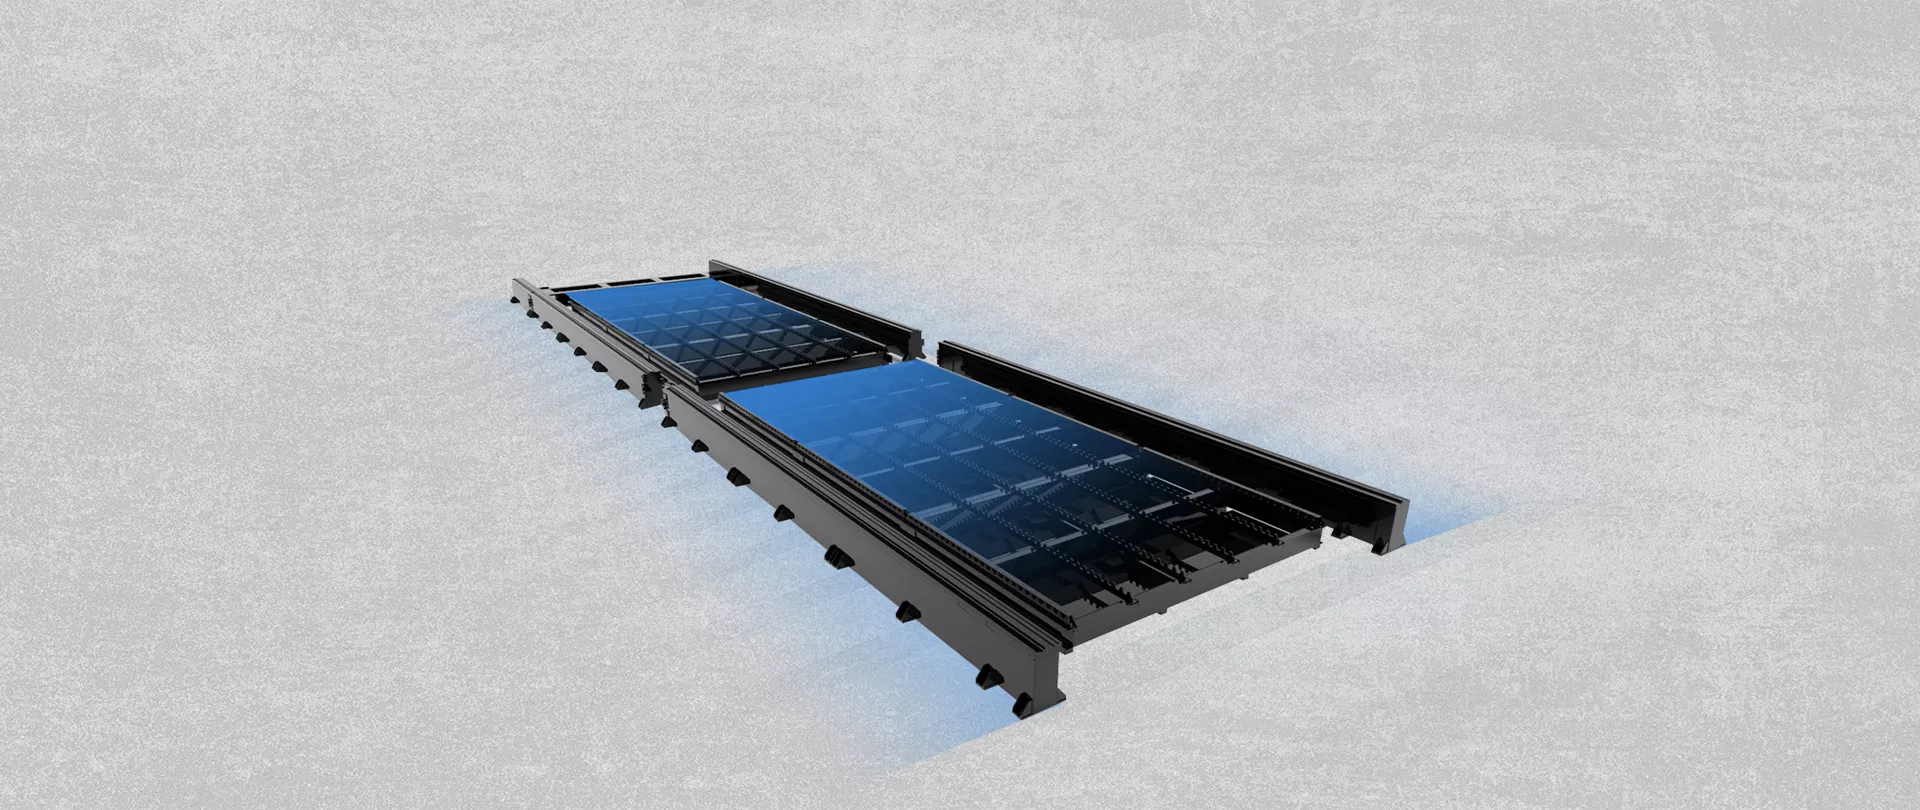
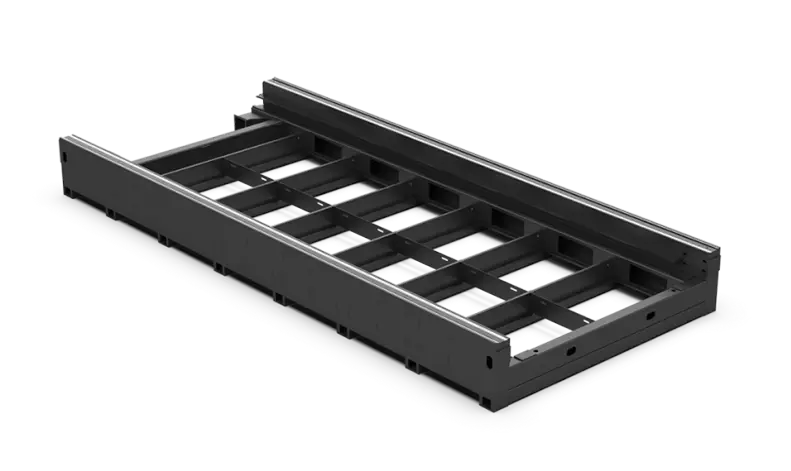
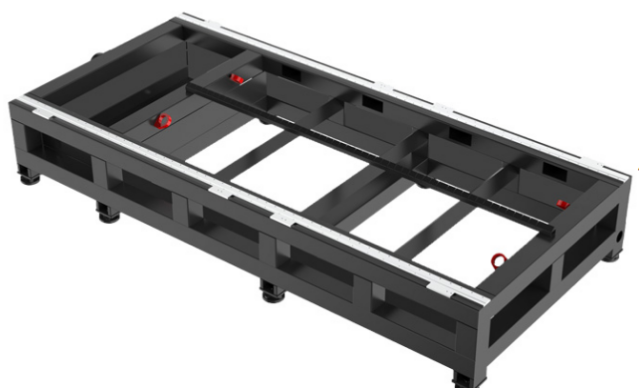
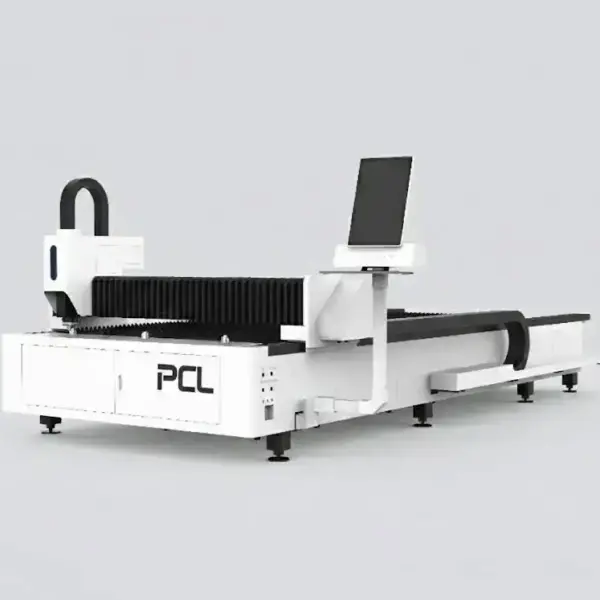
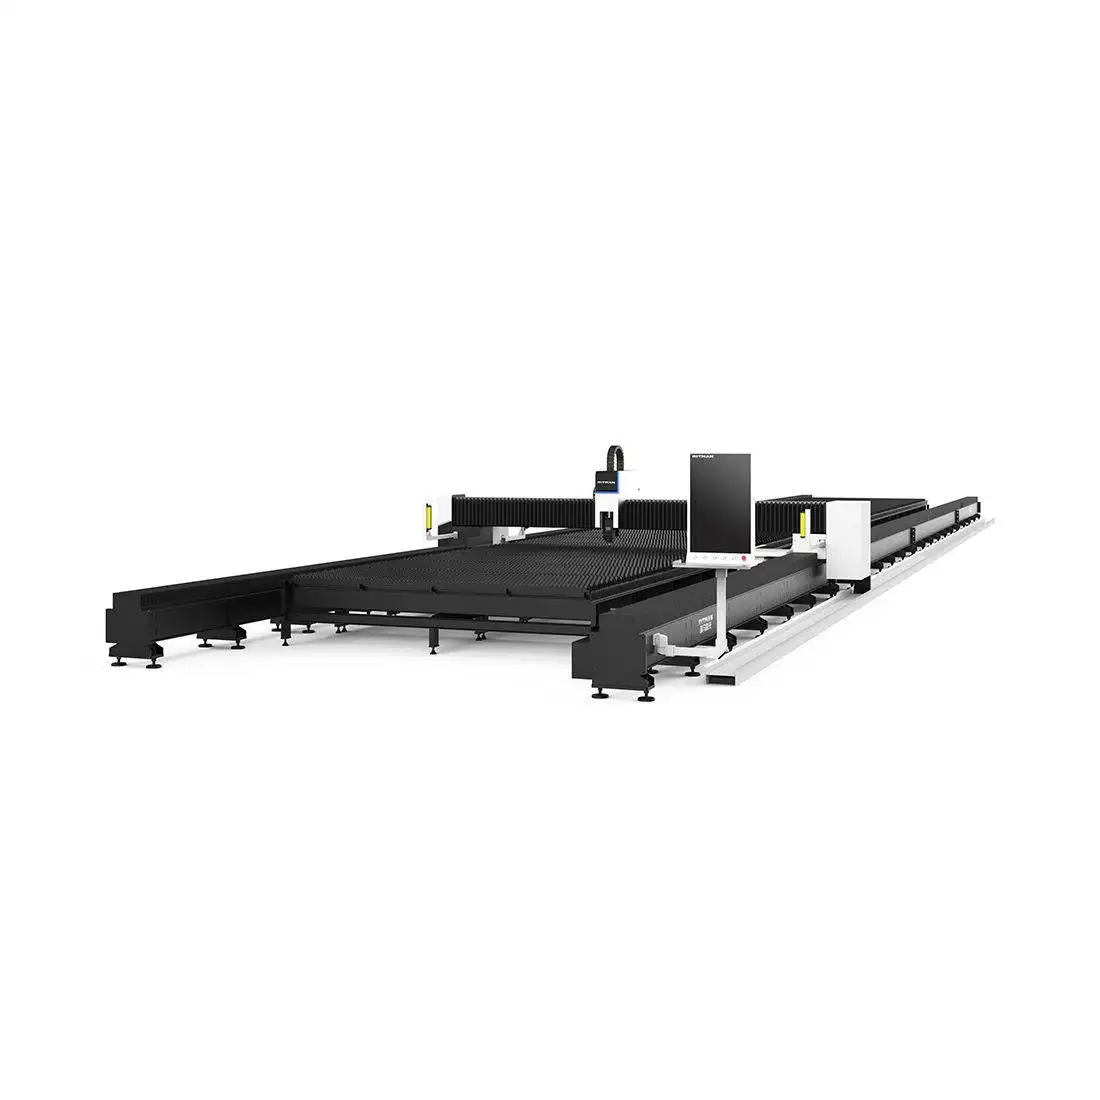
Die GF3012 vereint eine Hochleistungs-Faserstrahlquelle von 6 kW bis zu 60 kW mit einem kompakten 3000 × 1200 mm großen Maschinentisch. Sie ist ideal für Betriebe, die dicke Bleche in kleine bis mittlere Teile schneiden und die volle Leistung benötigen, ohne den Platzbedarf einer 4020er- oder 6020er-Maschine. Der Antrieb basiert auf einem Autofokus-Schneidkopf, Servoantrieben von Yaskawa oder Fuji und Linearführungen von Hiwin.

Technische Daten
| Arbeitsbereich | 3000 × 1200 mm |
|---|---|
| Laserleistung | 6–60 kW Faserlaser |
| X/Y-Positioniergenauigkeit | ±0.03 mm |
| Max. Verfahrgeschwindigkeit | 100 m/min |
| Schneidkopf | Raytools oder WSX Autofokus |
| Antrieb | Yaskawa oder Fuji Servomotoren, Hiwin-Linearführungen |
| Dateiformate | AI, BMP, PLT, DXF, DST und weitere |
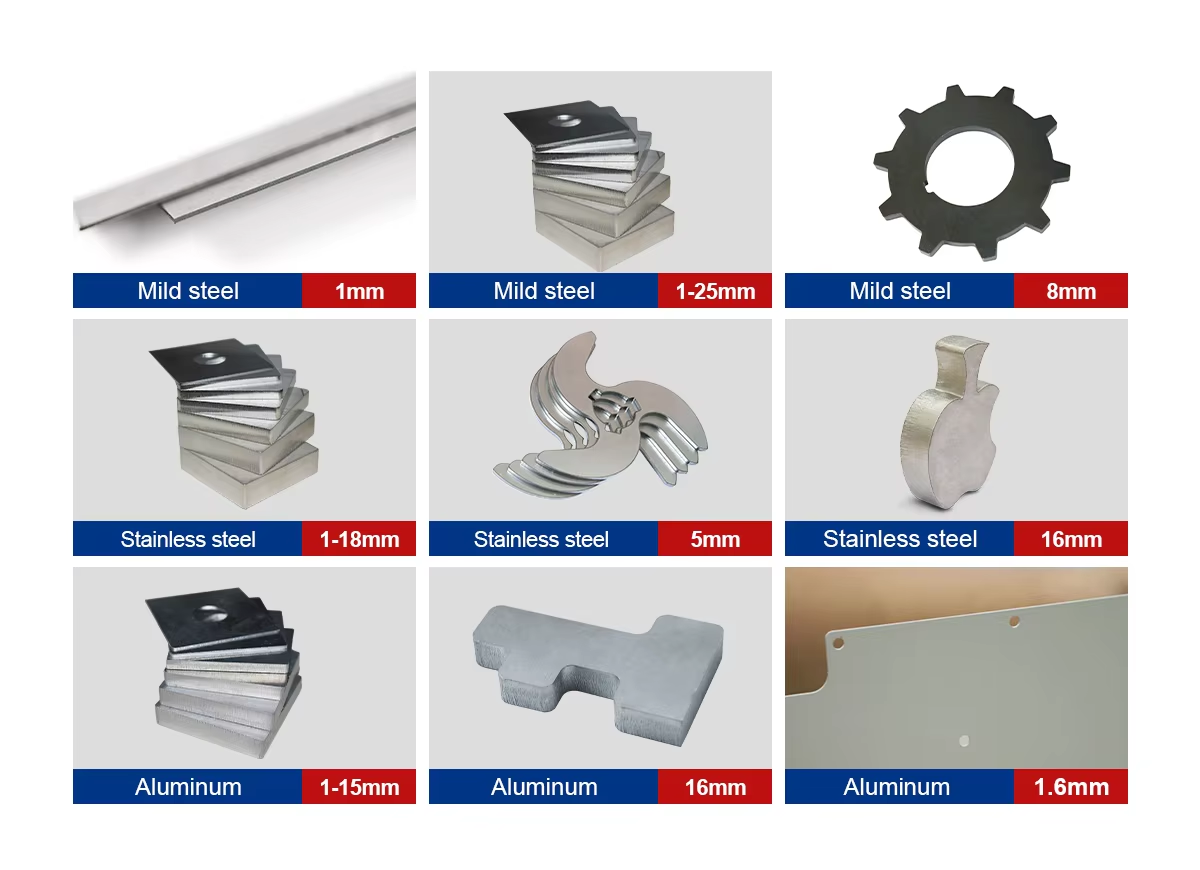
| Materialien | Baustahl, Edelstahl, Aluminium, Messing |
| Zertifizierung | CE, ISO 9001 |
| Garantie | 24 Monate auf die gesamte Maschine (Verschleißteile ausgenommen) |
Was die verschiedenen Leistungsklassen schneiden
Typische maximale Dicke von 1 kW bis 60 kW; die letzte Spalte kennzeichnet die Leistungen, mit denen diese Maschine ausgerüstet werden kann. Betrachten Sie diese Werte als Obergrenze und nicht als täglichen Arbeitsbereich. Mit diesen Leistungsstufen ist die GF3012 eine echte Dickblech-Maschine. Bei dünnen Blechen bringen die zusätzlichen Kilowatt kaum Vorteile, da dort die Beschleunigung den Takt angibt.
| Laserleistung | Baustahl (O₂) | Edelstahl (N₂) | Aluminium (N₂) | Messing (N₂) | Dieses Modell |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | – |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | – |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | – |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | – |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | – |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | ✓ |
| 60 kW | 200 mm | 150 mm | – | – | ✓ |
Die maximale Dicke stellt das absolute Limit dar; hierbei wird langsam und mit einer raueren Schnittkante geschnitten. Planen Sie Ihre tägliche Produktion einige Millimeter darunter ein und stimmen Sie dies anhand der Schnitttabelle der jeweiligen Strahlquelle und des Kopfes in Ihrem Angebot ab.
Typische Schneidgeschwindigkeiten
| Dicke | 6 kW | 12 kW |
|---|---|---|
| 3 mm | 3.5–4.2 | – |
| 4 mm | 3.3–3.8 | – |
| 6 mm | 2.7–3.2 | – |
| 8 mm | 2.2–2.5 | – |
| 10 mm | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 1.2–1.4 | 2.8–3.0 |
| 20 mm | 0.6–0.7 | 1.5–1.6 |
| 25 mm | 0.4–0.5 | 0.8–1.0 |
| Dicke | 6 kW | 12 kW |
|---|---|---|
| 1 mm | 40–50 | 50–60 |
| 2 mm | 25–30 | 40–45 |
| 3 mm | 15–18 | 30–35 |
| 5 mm | 7–8 | 15–18 |
| 6 mm | 6–7 | 13–15 |
| 8 mm | 3.5–3.8 | 8–10 |
| 10 mm | 1.6–2.0 | 6.5–7.5 |
| 12 mm | 1.0–1.2 | 5.0–5.5 |
| 16 mm | 0.5–0.6 | 2.0–2.3 |
| 20 mm | 0.2–0.35 | 1.2–1.4 |
Geschwindigkeiten in m/min. Richtwerte für qualitativ hochwertige Schnitte; Kantenanforderungen, Materialgüte, Gasreinheit und der Schneidkopf beeinflussen diese Werte. Ihr Angebot enthält die Schnitttabelle für die exakte Konfiguration.
Hohe Leistung auf kompaktem Tisch
Dicke Blechteile wie Flansche, Halterungen, Grundplatten und Maschinenkomponenten sind oft handlich. Wenn Sie diese auf einem 3012er-Tisch schneiden, nutzen Sie die volle Strahlquelle, ohne für eine 4- oder 6-Meter-Maschine zu bezahlen und den entsprechenden Platz vorzuhalten. Drei Faktoren skalieren mit der Leistung und nicht mit der Tischgröße: der Kühler, der Stromanschluss und die Gasversorgung. Planen Sie diese entsprechend Ihrer Wunsch-Strahlquelle und organisieren Sie einen Hallenkran für schwere Bleche.
Die Tischbreite von 1200 mm nimmt 1250 × 2500 mm große Bleche problemlos direkt auf. Wenn Sie Standardformate von 1500 × 3000 mm verarbeiten, werfen Sie einen Blick auf die LFP3015 oder die 4020er-Modelle.
Warum der Autofokus bei Dickblech entscheidend ist
Dicke Bleche werden in mehreren Stufen eingestochen, wobei jede Stufe ihre eigene Fokuslage und Höhe erfordert. Beim Sauerstoffschneiden wird der Fokus mit zunehmender Blechdicke weiter nach oben verschoben. Der Autofokus-Schneidkopf übernimmt diese Parameter direkt aus dem Schneidprogramm, sodass der Bediener keine Linsen für jeden Auftrag manuell verstellen muss und Einstiche sowie Schnitte jedes Mal aufs Neue perfekt gelingen.
Wo sich die Anlage im PCL-Lasersortiment einordnet
| Modell | Arbeitsbereich | Leistung | Ideal für |
|---|---|---|---|
| GF3012 (diese Maschine) | 3000 × 1200 mm | 6–60 kW | Hohe Leistung auf kompaktem Tisch |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Offener Einzeltisch; Standardformate |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Wechseltisch für hohe Stückzahlen |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Hochleistungs-Blechbearbeitung auf plattenverschweißtem Bett |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Lange Bleche bei geringerem Investment |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | Großformatige Serienfertigung |
| 2-in-1 Blech & Rohr | 3015 oder 4020 + Rohre Ø20–220 mm | 1–12 kW | Blech- und Rohrbearbeitung auf einer Maschine |
Häufige Herausforderungen und wie man sie löst
| Problem | Typische Ursache | Maßnahme |
|---|---|---|
| Einstech-Auswurf bei dickem Blech | Einstufiges Einstechen bei starkem Blech | Verwenden Sie mehrstufiges Einstechen und lassen Sie das Blech zwischen den Einstichen abkühlen |
| Starke Schlackenbildung unter dickem Baustahl | Geschwindigkeit zu hoch, Sauerstoffdruck zu niedrig, Fokus zu negativ, Düse teilweise blockiert | Geschwindigkeit um 5–8 % reduzieren; Sauerstoff auf 0,5–0,7 bar halten; Fokus auf +3 bis +4 mm einstellen; Düse überprüfen |
| Nicht durchgeschnitten | Einstich nicht beendet, Fokus bei Sauerstoffschnitten nicht positiv genug, verschmutztes Schutzglas | Alle Einstichphasen beenden lassen; Fokus in 1-mm-Schritten anheben; Schutzglas reinigen oder ersetzen |
| Schlacke unter Edelstahl oder Aluminium | Geschwindigkeit zu hoch, Stickstoffdruck zu niedrig oder Fokus nicht tief genug | Geschwindigkeit verringern oder Druck erhöhen; Fokus bei wachsender Dicke nach unten (negativ) verschieben |
Was den Preis bestimmt
| Komponente | Optionen | Auswirkung |
|---|---|---|
| Laserquelle | Marke (Raycus, IPG, Max) und Leistung | Der größte Posten; höhere Leistung kostet mehr und erfordert einen größeren Chiller und Stromanschluss |
| Schneidkopf | Raytools oder WSX Autofokus-Kopf | Autofokus und Kollisonsschutz |
| Antrieb | Servo-Marke, Führungen und Zahnstangen | Langfristige Präzision |
| Leistung | 6–60 kW | Die Quelle macht den Großteil des Preises aus; höhere Leistung erfordert zudem einen größeren Chiller, Stromanschluss und Gasversorgung |
Der GF3012 wird auf Anfrage angeboten.
Von der Anfrage zur Produktion
- Teile und Muster. Senden Sie Ihre dicksten Teile und Materialien; wir schneiden Muster mit der von Ihnen ins Auge gefassten Leistung.
- Konfiguration. Wir legen Quelle, Kopf, Tisch und Optionen fest und senden ein Layout mit Angaben zu Stellfläche, Strom-, Gas- und Absauganschlüssen.
- Bau und Test. Die Maschine wird vor dem Versand montiert und getestet; die Lieferzeit wird im Angebot bestätigt.
- Vorbereitung des Standorts. Ebener Boden, Stromversorgung, Assistenzgase und Druckluft sowie Absaugung müssen bei Ankunft bereitstehen.
- Installation und Schulung. Im Angebot der Maschine enthalten; Bediener lernen Nesting, Schneidparameter, tägliche Prüfungen und einfache Fehlersuche.
- Support. 24 Monate Gewährleistung auf die gesamte Maschine, ausgenommen Verschleißteile.
Bevor Sie bestellen
- Dickstes Blech und die Dicke, die Sie am häufigsten schneiden.
- Kran zum Be- und Entladen schwerer Bleche.
- Stromversorgung, Chiller und Gasversorgung für die gewählte Quelle.
- Blechformate: Der Tisch nimmt 1250 × 2500 mm direkt auf.
Wartung
| Wann | Was |
|---|---|
| Täglich | Schutzglas prüfen und reinigen; Zustand und Zentrierung der Düse prüfen; Gasdrücke kontrollieren. |
| Wöchentlich | Schlacke entfernen; Lamellen und Führungsschienen reinigen; Abstandssensor prüfen. |
| Regelmäßig | Lamellen ersetzen; Schienen und Zahnstangen schmieren; Chiller-Wasser und Absaugfilter wechseln. |
Sicherheit
Von der Blechoberfläche reflektiertes Laserlicht ist unsichtbar und kann die Augen verletzen. Daher muss der Schneidbereich eingehaust oder eingezäunt sein und die Türverriegelungen müssen intakt bleiben. Halten Sie die Absaugung in Betrieb und deren Filter sauber; Staub im Bett und in den Filtern kann Feuer fangen, insbesondere nach der Bearbeitung von Aluminium. Halten Sie Sauerstoffanlagen frei von Öl und Fett und sichern Sie Gasflaschen gegen Umfallen.
GF3012 FAQ
Wie groß ist der Arbeitsbereich des GF3012?
3000 × 1200 mm.
Welche Leistungsoptionen gibt es?
Faserlaser-Quellen von 6 kW bis zu 60 kW.
Wie dick kann geschnitten werden?
Typische Maxima liegen bei 6 kW bei 25 mm Baustahl und 20 mm Edelstahl, bei 12 kW bei etwa 40 mm für beide Werkstoffe und bei 20–60 kW bei deutlich mehr. Die tägliche Produktion läuft einige Millimeter unter dem Maximum.
Welche Dateiformate können eingelesen werden?
Unter anderem AI, BMP, PLT, DXF und DST.
Warum hohe Leistung auf einem 3012-Tisch?
Teile aus dickem Blech sind oft klein. Der kompakte Tisch bietet Ihnen die volle Laserleistung ohne die Kosten und den Platzbedarf einer 4-m- oder 6-m-Maschine.
Was erfordert hohe Leistung am Aufstellort?
Einen größeren Stromanschluss, einen auf die Quelle abgestimmten Chiller und eine Gasversorgung für den hohen Verbrauch; die Aufstellzeichnung listet diese für Ihre Konfiguration auf.
Vergleichen Sie alle Faserlaser-Schneidmaschinen direkt in unserem Auswahlführer.
Senden Sie uns Ihre dicksten Teile und Materialien. Wir schlagen Ihnen die passende Laserleistung vor und erstellen ein Angebot für den GF3012.
Angebot anfordern