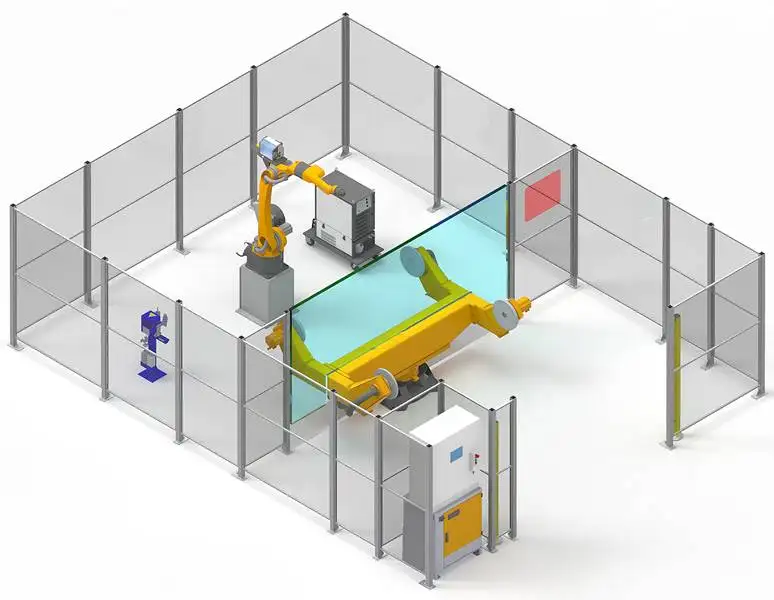
Роботизированный сварочный комплекс: Обзор
Роботизированный сварочный комплекс объединяет 6-осевой сварочный робот и позиционер, который поворачивает изделие таким образом, чтобы каждый шов выполнялся в оптимальном положении — как правило, в нижнем или в лодочку. Это стандартное решение для серийных деталей, от небольших автомобильных кронштейнов до тяжелых металлоконструкций массой в несколько тонн.
Позиционер синхронизирован с контроллером робота, поэтому деталь вращается одновременно со сваркой. Кольцевые швы варятся за один непрекращающийся проход, а многосторонние детали обрабатываются без повторного закрепления.
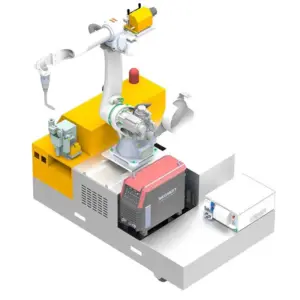
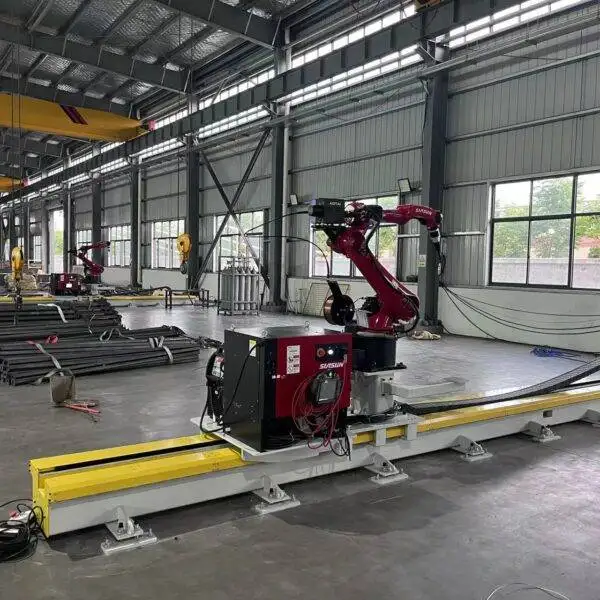
Сварочный робот в работе
Позиционер поворачивает деталь, пока робот ведет сварку.
Технические характеристики
| Робот | 6-осевой сварочный робот |
|---|---|
| Типы позиционеров | Одноосевой, L-образный (двухосевой) или C-образный |
| Грузоподъемность позиционера | От 500 до 5000 кг и более |
| Привод позиционера | Волновые редукторы (RV), синхронизированные с контроллером робота |
| Напольный рельс | Опционально, для длинных деталей |
| Программирование | Офлайн-программирование или безобучающее (в зависимости от задачи) |
| Поиск шва | Лазерное отслеживание шва или трекинг по дуге (опции) |
| Процессы сварки | MIG / MAG / TIG; сплошная и порошковая проволока |
| Источник питания для сварки | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller или другие под заказ |
| Сварочные стандарты | Техпроцессы аттестуются по ISO, AWS D1.1 и правилам классификационных обществ (ABS, LR, CCS) |
| Сертификация | CE, ISO 9001 |
| Срок изготовления | 20–45 дней в зависимости от комплектации |
| Гарантия | 24 месяца на всю машину (кроме расходников) |
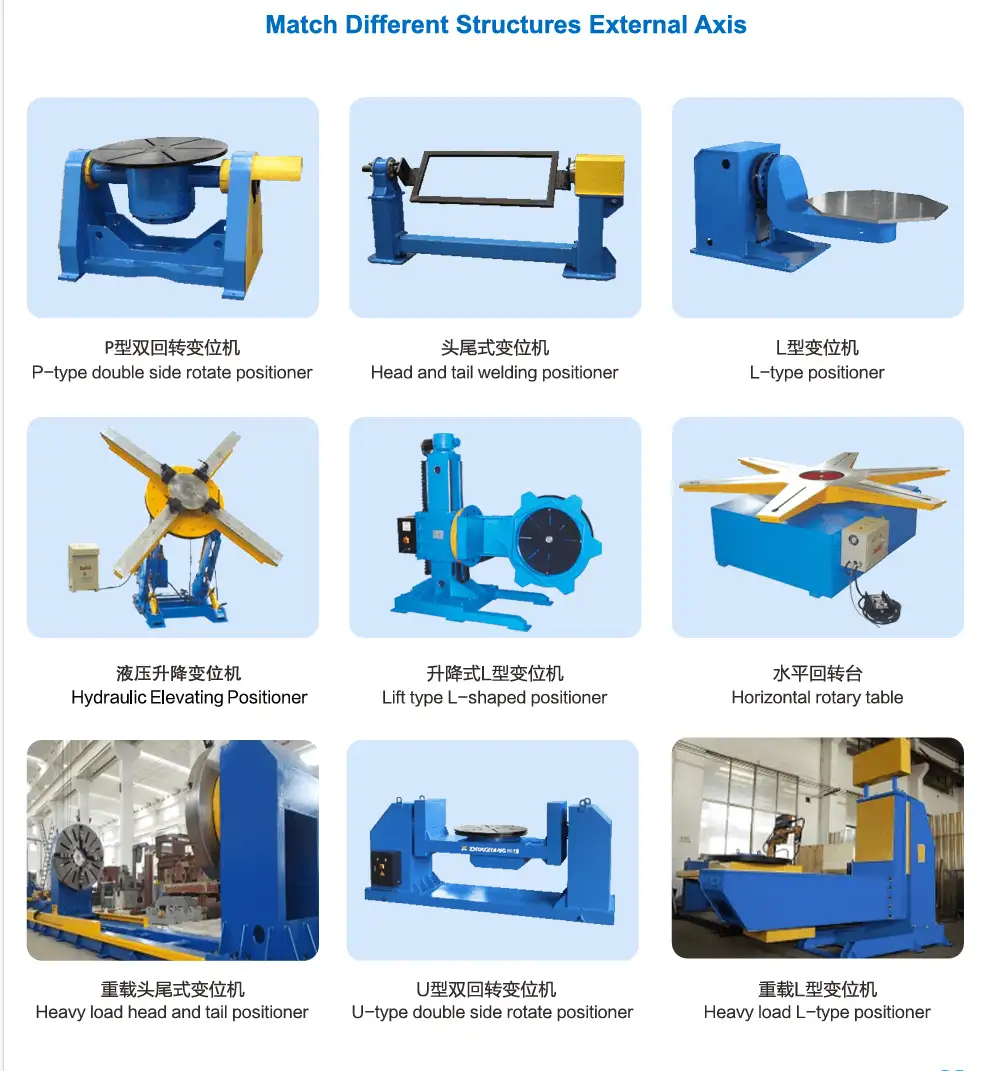
Выбор позиционера
| Тип | Движение | Типичные детали |
|---|---|---|
| Одноосевой | Вращает деталь вокруг одной горизонтальной оси | Длинные детали, такие как балки, рамы и валы |
| L-образный (двухосевой) | Наклоняет и вращает деталь | Короба, кронштейны и детали со швами на нескольких гранях |
| C-образный | Вращает деталь внутри C-образной рамы | Детали, требующие доступа по всей длине, например рамные конструкции и стрелы |
Как работает роботизированный комплекс
- Установите и зажмите деталь в оснастке. При серийном производстве используется фиксированная оснастка на позиционере, поэтому каждая деталь встает в точности на свое место.
- Выполните программирование один раз. Создайте управляющую программу автономно по 3D-модели или используйте функцию прямого обучения (там, где это применимо).
- Сварите в наилучшем положении. Позиционер поворачивает деталь так, чтобы робот выполнял сварку в нижнем или горизонтальном положении, что обеспечивает идеальный провар и красивый шов.
- Повторите процесс. Для каждой следующей детали оператору нужно лишь загрузить ее, зажать и запустить цикл.
Типичные изделия и отрасли
Изделия
- Автомобильные кронштейны и мелкие сборочные единицы
- Стрелы и рамы дорожно-строительной техники
- Детали сельскохозяйственных машин
- Металлоконструкции весом в несколько тонн
- Валы, трубы и цилиндрические детали
Преимущества роботизированной ячейки
- Оптимальное сварочное положение для каждого шва
- Непрерывная сварка по круговому контуру
- Быстрый цикл на серийных деталях
- Фиксация заготовки в неизменном положении
- Компактность по сравнению с портальными системами
Сравнение с другими сварочными роботами
| Система | Преимущество | Выбирайте, когда |
|---|---|---|
| Консольный сварочный робот CWR500A | Открытая зона спереди и сзади для крана; вылет 3.5 м | Длинные листовые заготовки, двутавровые балки и коробчатые балки, загружаемые краном |
| Портальный сварочный робот | Обслуживает большую площадь, например 12 м × 4 м | Крупногабаритные детали, такие как секции судов и рамы прицепов |
| Рельсовый 7-осевой сварочный робот | Компактная линия с одним роботом и 3D-сканированием | Металлоконструкции схожих размеров |
| Мобильный сварочный робот | Перемещается к заготовке; рельсы не нужны | Детали слишком велики или тяжелы для доставки на пост |
| Роботизированный сварочный комплекс (эта машина) | Позиционер поворачивает деталь под лучший угол сварки | Партии серийных деталей весом до нескольких тонн |
| Кобот-сварочный пост | Обучение ручным вводом, работа без ограждений после оценки рисков | Мелкосерийное производство и частая смена номенклатуры |
Из чего складывается цена роботизированного сварочного комплекса
Большинство комплексов стоят в пределах 18 000–30 000 USD (FOB Циндао). Итоговая стоимость конфигурации зависит от:
| Ценовой фактор | Опции | Влияние на стоимость |
|---|---|---|
| Позиционер | Одноосевой, L-образный или C-образный; 500–5000 кг+ | Большая грузоподъемность и число осей увеличивают цену |
| Напольный рельс | С рельсом или без | Увеличивает рабочую зону для длинных деталей |
| Поиск шва | Лазерное отслеживание, трекинг по дуге | Требуется при разбросе зазоров в стыках |
| Программирование | Офлайн или безобучающее | Безобучающие системы сокращают время программирования новых деталей |
| Сварочный источник | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Импортные бренды дороже; местное оборудование проще обслуживать в ряде регионов |
| Оснастка | Под семейство деталей | Проектируется индивидуально под ваши изделия, рассчитывается отдельно |
| Сервис | Шеф-монтаж и обучение на месте | Рассчитывается отдельно, обычно около недели на площадке |
Для получения коммерческого предложения отправьте чертежи или фотографии деталей, их вес, материал и планируемый годовой объем выпуска.
Доставка, монтаж и поддержка
- Конфигурация и чертежи. Наши инженеры подбирают позиционер, оснастку и технологический процесс по вашим деталям.
- Производство и заводские испытания. Срок изготовления составляет 20–45 дней в зависимости от конфигурации. Перед отгрузкой система собирается и проходит тестовую сварку.
- Подготовка площадки. Подготовьте ровный пол, подвод электропитания и защитного газа, а также продумайте ограждение безопасности вокруг рабочей зоны.
- Монтаж и обучение. Выездной монтаж и обучение операторов обычно занимают около недели и рассчитываются отдельно. Операторы осваивают программирование, ежедневную работу и регламентное обслуживание.
- Послепродажная поддержка. Гарантия 24 месяца на всю машину, за исключением расходных материалов, с удаленной технической поддержкой по вопросам ПО и технологического процесса.
Рекомендации по проектированию оснастки
В роботизированном комплексе оснастка влияет на качество сварки ничуть не меньше, чем сам робот. Хорошая оснастка отвечает нескольким простым правилам:
- Базируйте каждую деталь по тем же конструктивным базам, которые указаны на чертеже.
- Располагайте прижимы вне зоны движения горелки и сварочной дуги.
- Обеспечьте быструю и интуитивно понятную установку детали, исключающую ошибку монтажа.
- Проектируйте узел с учетом стабильности зазоров в стыке: робот в точности повторяет то, что задано оснасткой.
- Обеспечьте свободный доступ горелки под оптимальным углом сварки после поворота позиционера.
Типичные проблемы и способы их решения в комплексе
Сварка серийных деталей — это стихия роботизированного комплекса, но только если решены следующие задачи:
| Проблема | Типичная причина | Как система решает эту задачу |
|---|---|---|
| Сварочное положение никогда не бывает идеальным | Деталь закреплена на плоском столе | Позиционер поворачивает деталь так, чтобы швы выполнялись в нижнем или горизонтальном положении |
| Зазор в стыке плавает от партии к партии | Погрешности предварительной резки и гибки | Оснастка фиксирует положение, а система лазерного или дугового слежения корректирует траекторию |
| На кольцевых швах видны следы пуска и остановки | Ручное перепозиционирование | Позиционер вращается синхронно с роботом для выполнения одного непрерывного шва |
| Позиционер с трудом удерживает тяжелую деталь | Центр тяжести сильно смещен от оси вращения | Грузоподъемность подбирается с учетом как веса, так и вылета центра тяжести |
| Робот простаивает во время загрузки | Однопостовая компоновка | Двухпостовая схема позволяет загружать одну деталь, пока варится другая |
Перед покупкой: чек-лист для выбора комплекса
Эти ответы определяют тип позиционера, оснастки и компоновки:
- Чертежи деталей, вес и центр тяжести.
- Годовая программа и размер партий.
- Требуемое время цикла на деталь.
- Швы, требующие кантования: круговые, многосторонние или вертикальные.
- Необходимость одного или двух постов.
- Доступная площадь пола для установки защитного ограждения.
- Подвод электроэнергии, защитного газа и вытяжной вентиляции.
Ежедневное и периодическое техническое обслуживание
| Интервал | Задача |
|---|---|
| Каждую смену | Очищайте сопло от брызг; проверяйте токопроводящий наконечник и заменяйте его при износе отверстия; проверяйте подачу проволоки и ее запас; контролируйте расход защитного газа |
| Еженедельно | Проверяйте кабели и шланги горелки на предмет износа; проверяйте газовые соединения на утечки; очищайте станцию очистки горелки или блок удаления брызг при их наличии |
| Ежемесячно | Очищайте брызги с оснастки и установочных штырей; проверяйте контакт заземления позиционера; контролируйте износ прижимов |
| Ежегодно | Обслуживайте редукторы позиционера и робота в соответствии с регламентом производителей |
Соблюдайте рекомендации производителей робота и источника питания в отношении сроков замены смазки редукторов и батарей. Делайте резервные копии программ робота и сварочных технологических карт после каждого изменения.
Безопасность
- Оградите рабочую зону защитным периметром и заблокируйте двери концевыми выключателями, подключенными к контроллеру робота.
- Используйте световые барьеры со стороны загрузки, если операторы загружают детали, пока робот варит на соседней позиции.
- Защитите операторов от излучения сварочной дуги защитными экранами в зоне загрузки.
- Предусмотрите вытяжную вентиляцию над позиционером или позади него.
Типичные компоновки ячеек
| Компоновка | Принцип работы | Область применения |
|---|---|---|
| Одинарный позиционер | Один позиционер перед роботом: загрузка, сварка, выгрузка | Большая длительность сварки детали или мелкосерийное производство |
| Два поста | Два позиционера или стола: робот варит на одном, пока на втором идет загрузка | Серийные детали, где загрузка занимает значительную часть цикла |
| Позиционер с напольным рельсом | Робот перемещается по дополнительной напольной рельсовой направляющей для обработки габаритных деталей | Длинные рамы и балки, превышающие зону досягаемости робота |
Преимущества и ограничения
Преимущества
- Каждый шов в оптимальном для сварки положении
- Наибыстрейший цикл для повторяющихся деталей
- Работа с деталями от небольших кронштейнов до конструкций массой в несколько тонн
- Доступный ценовой диапазон 18 000–30 000 долларов США
Ограничения
- Требуется изготовление оснастки под каждое семейство деталей
- Детали длиннее зоны обслуживания позиционера и рельса лучше обрабатывать на портальном или консольном сварочном роботе
- Для очень малых серий с частой переналадкой пост сварки с коботом настраивается быстрее
- Требуется зона с защитным ограждением
Справочник диаметров проволоки для полуавтоматической (MAG) сварки
Типичные диапазоны токов для сварки сплошной проволокой в среде защитных газов. Процессная база данных выбирает параметры автоматически, но эта таблица поможет при планировании запаса проволоки и толщины металла.
| Диаметр проволоки | Короткая дуга (А) | Крупнокапельный перенос (А) | Струйный перенос (А) | Толщина металла |
|---|---|---|---|---|
| 0.8 мм | 40–120 | 120–170 | 170–200 | 0.8–4.0 мм |
| 1.0 мм | 60–140 | 140–190 | 190–300 | 2.0–8.0 мм |
| 1.2 мм | 80–180 | 180–240 | 240–400 | от ~4 мм |
| 1.6 мм | 130–220 | 220–280 | 280–500 | от ~8 мм |
Перенос короткого замыкания происходит при напряжении около 14–22 В, крупнокапельный перенос — при 22–26 В (зоне повышенного разбрызгивания, которой следует избегать), а струйный перенос — при напряжении выше 26 В.
Часто задаваемые вопросы о роботизированных сварочных комплексах
Какой позиционер мне нужен?
Одноосевые позиционеры подходят для длинных деталей, таких как балки и валы; L-образные позиционеры удобны для коробок и многосторонних деталей; C-образные позиционеры обеспечивают полный доступ к рамам и стрелам со всех сторон. Грузоподъемность составляет от 500 кг до более чем 5000 кг.
Двигается ли позиционер во время работы робота?
Да. Позиционер синхронизирован с контроллером робота, поэтому кольцевые и криволинейные швы выполняются за один непрерывный проход.
Сколько стоит роботизированный сварочный комплекс?
Большинство конфигураций стоят в пределах 18 000–30 000 долларов США на условиях FOB Циндао, в зависимости от выбранного позиционера, рельса и систем поиска шва.
Подходит ли комплекс для небольших партий?
Он лучше всего подходит для серийных повторов. Для очень малых партий с частой сменой номенклатуры быстрее запрограммировать кобот.
Будут ли сварные швы соответствовать стандартам AWS D1.1?
Технологические процессы сварки могут быть аттестованы в соответствии с требованиями ISO, AWS D1.1 и правил классификационных обществ, таких как ABS, LR и CCS, для ваших конкретных соединений и материалов.
Каков срок изготовления?
Срок поставки составляет 20–45 дней в зависимости от конфигурации. Установка и обучение занимают около недели на объекте заказчика и рассчитываются отдельно.
Нужна ли мне двухпостовая компоновка?
Двухпостовая схема позволяет оператору устанавливать деталь на одном посте, пока робот варит на другом, что обеспечивает непрерывную работу сварочного оборудования. Для этого требуется большая площадь и второй позиционер или стол; мы рекомендуем этот вариант, когда загрузка занимает существенную долю цикла.
Как выбирается грузоподъемность позиционера?
Исходя из массы детали и удаления ее центра тяжести от оси вращения. Тяжелая деталь с большим вылетом требует большего крутящего момента, чем следует только из ее веса.
Посмотрите все сварочные роботы, чтобы сравнить консольные, портальные, мобильные, комплексные решения и коботы.
Пришлите нам чертежи или фотографии ваших деталей. Мы подберем конфигурацию позиционера, концепцию оснастки и рассчитаем стоимость на условиях FOB Циндао.
Получить конфигурацию и расчет стоимости