Аппараты лазерной резки волоконным лазером
Станки лазерной резки с размером рабочей зоны от 3000 × 1200 мм до 6000 × 2000 мм и мощностью от 1 кВт до 60 кВт, а также комбинированный листотруборез 2-в-1 и 3D-роботизированный комплекс. Руководство по выбору на основе реальных данных резки.
- 9 модели
- 7 000 – 50 000 USD FOB Qingdao
- 24 месяцев гарантии
- CE ISO 9001
-
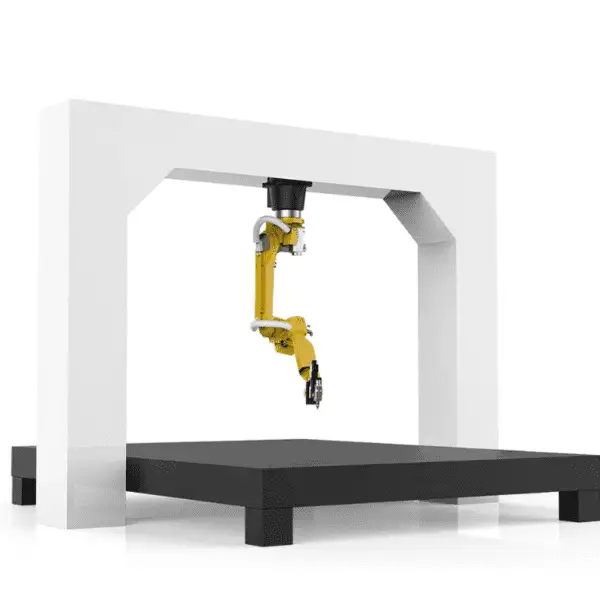
3D робот для лазерной резкий
Цена по запросу Подробнее -
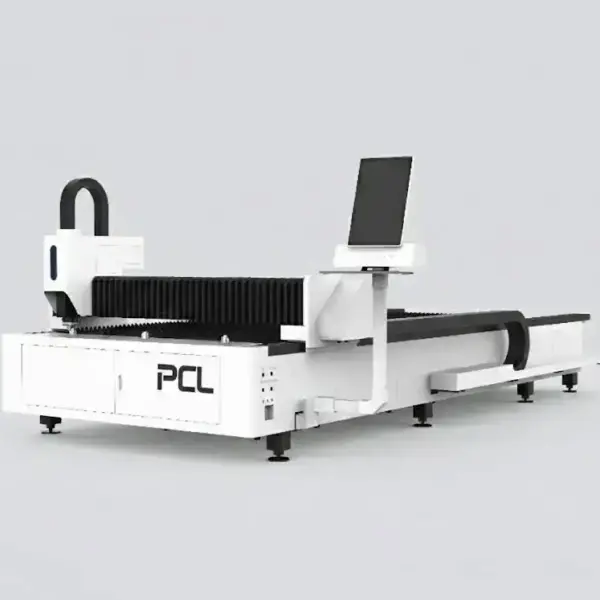
LFP4020
7 000 – 50 000 USD Подробнее -
LFP6020
7 000 – 50 000 USD Подробнее -
Станок для лазерной резной волоконный LFH6020
7 000 – 50 000 USD Подробнее -
Станок для лазерной резчатки волоконного типа LFH 4020
7 000 – 50 000 USD Подробнее -
Станок лазерной резки волоконного типа LFP3015
18 000 – 35 000 USD Подробнее -
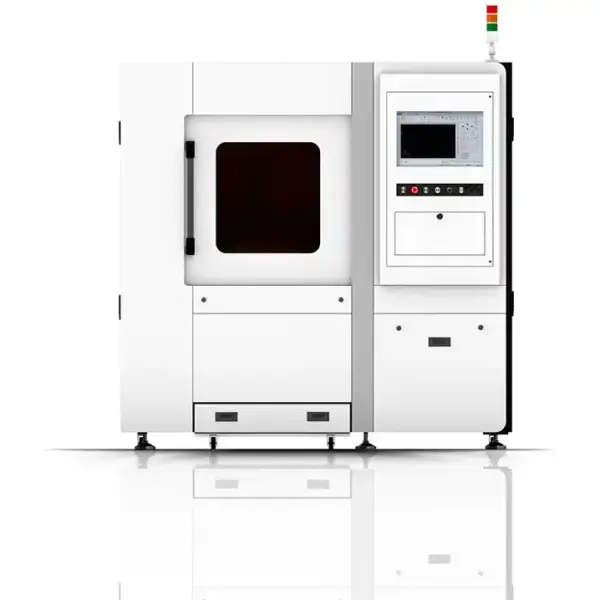
Станок лазерной резки волоконного типа SF6060
7 000 – 50 000 USD Подробнее -
Станок лазерной резки серии GF
7 000 – 50 000 USD Подробнее -
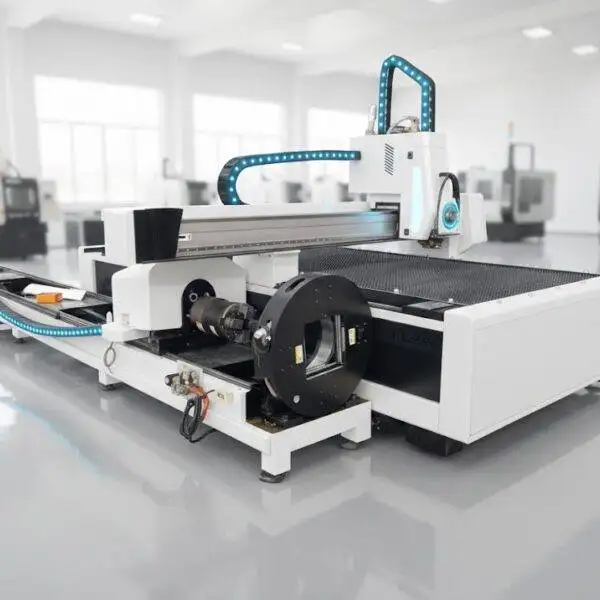
установка волоконной лазерной резки 2 в 1
7 000 – 50 000 USD Подробнее
Начните с размеров приобретаемого металлопроката
Выбор размера рабочей зоны — это первое, с чем нужно определиться, поскольку изменить его в дальнейшем невозможно. Ориентируйтесь на габариты листов, поставляемых вашим металлотрейдером: для листа 1500 × 3000 мм нужен станок 3015, для 2000 × 4000 мм — станок 4020, а для 6-метровых листов или длинных полос — станок 6020. Слишком маленький стол заставит вас предварительно раскраивать лист, а слишком большой — впустую займет площадь цеха и потребует лишних затрат.
| Станок | Рабочая зона | Мощность | Особенности |
|---|---|---|---|
| GF3012 | 3000 × 1200 мм | 6–60 кВт | Высокая мощность при компактной рабочей зоне; автофокусная режущая голова |
| LFP3015 | 3000 × 1500 мм | 1–12 кВт | Открытый одностолешный станок, 100–120 м/мин |
| LFP4020 | 4000 × 2000 мм | 1–30 кВт | Автоматический сменный стол, смена за 15–20 с |
| LFH4020 | 4000 × 2000 мм | 1–30 кВт | Цельносварная станина с термообработкой для толстого листового металла |
| LFP6020 | 6000 × 2000 мм | 1.5–3 кВт | Открытый одностолешный станок для длинномеров |
| LFH6020 | 6000 × 2000 мм | 1–12 кВт | 120 м/мин, двухконтурный чиллер |
| Листотруборез 2-в-1 | Стол 3015 или 4020 + трубы Ø20–220 мм | 1–12 кВт | Совмещение раскроя листового металла и труб с пневмопатроном на одном станке |
| 3D-роботизированный лазерный комплекс | 6-осевой робот, вылет руки 2010–3100 мм | 1–4 кВт | Обрезка объемных штампованных деталей и формовок |
| SF6060 | По запросу | По запросу | Компактный лазерный станок в защитной кабине |
Какую толщину металла режет станок различной мощности?
| Мощность лазера | Углеродистая сталь (O₂) | Нержавеющая сталь (N₂) | Алюминий (N₂) | Латунь (N₂) |
|---|---|---|---|---|
| 1 кВт | 10 мм | 5 мм | 3 мм | 3 мм |
| 1.5 кВт | 16 мм | 6 мм | 4 мм | 3 мм |
| 2 кВт | 20 мм | 8 мм | 6 мм | 5 мм |
| 3 кВт | 22 мм | 10 мм | 8 мм | 6 мм |
| 4 кВт | 25 мм | 12 мм | 10 мм | 8 мм |
| 6 кВт | 25 мм | 20 мм | 16 мм | 12 мм |
| 8 кВт | 40 мм | 30 мм | 30 мм | 16 мм |
| 12 кВт | 40 мм | 40 мм | 40 мм | 16 мм |
| 20 кВт | 80 мм | 100 мм | 60 мм | 20 мм |
| 60 кВт | 200 мм | 150 мм | – | – |
Указанная максимальная толщина является предельной: рез на ней идет медленно, а кромка получается более грубой. Планируйте ежедневное производство с запасом в несколько миллиметров и обязательно сверяйтесь с технологическими картами для конкретного источника и режущей головки из вашего коммерческого предложения.
Следует учитывать два важных фактора. Рост мощности влияет на материалы по-разному: при увеличении с 3 до 6 кВт максимальная толщина углеродистой стали практически не меняется (с 22 до 25 мм), в то время как по нержавейке показатели удваиваются (с 10 до 20 мм). Кроме того, максимум — это еще не рабочий предел, так как скорость резки на предельных толщинах падает ниже 1 м/мин. Алюминий при той же мощности обычно прорезается на глубину порядка 60–70 % от толщины углеродистой стали.
Параметры волоконной лазерной резки
Качество реза на 90% зависит от трех основных настроек: вспомогательного газа, положения фокуса и сопла. Они работают в комплексе, и их несоответствие — главная причина брака на кромке.
| Задача | Газ и давление | Фокус | Сопло | Результат |
|---|---|---|---|---|
| Углеродистая сталь 1–3 мм, высокая скорость | Азот или сжатый воздух, 10–14 бар | От 0 до −1 мм | Одинарное, малый диаметр отверстия | Максимальная скорость; возможен легкий грат снизу |
| Углеродистая сталь от 2 мм, чистая кромка | Кислород, 0.5–1.6 бар | От +3 до +14 мм (увеличивается с ростом толщины) | Двойное или типа E | Чистый торец; ниже скорость, чем на азоте при тонком листе |
| Нержавейка, алюминий, латунь | Азот, 10–20 бар (увеличивается с ростом толщины) | От 0 до −13 мм (уменьшается с ростом толщины) | Одинарное для тонкого, крупное отверстие для толстого | Блестящая кромка без окислов |
При кислородной резке используется положительный фокус, чтобы ширина реза (керф) была достаточной для выхода расплава металла. Азотная резка опирается исключительно на кинетическую энергию струи газа, поэтому фокус заглубляется внутрь материала. Если переключить станок с толстой углеродистой стали на нержавейку без смены настроек фокуса, то на нержавейке получится широкий и грубый рез; в то же время нулевой или отрицательный фокус при кислородной резке толстого углеродистого металла просто остановит процесс.
| Толщина | 1.5 кВт | 3 кВт | 6 кВт | 12 кВт |
|---|---|---|---|---|
| 2 мм | 5.0 | 3.8–4.2 | – | – |
| 3 мм | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 мм | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 мм | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 мм | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 мм | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 мм | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 мм | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 мм | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 мм | – | – | 0.4–0.5 | 0.8–1.0 |
| Толщина | 3 кВт | 6 кВт | 12 кВт |
|---|---|---|---|
| 1 мм | 28–35 | 35–45 | 50–60 |
| 2 мм | 16–20 | 20–25 | 35–40 |
| 3 мм | – | 12–14 | 28–33 |
| 4 мм | – | 8–10 | 20–24 |
| 6 мм | – | 5–6 | 10–13 |
| Толщина | 1.5 кВт | 3 кВт | 6 кВт | 12 кВт |
|---|---|---|---|---|
| 1 мм | 20 | 28–35 | 40–50 | 50–60 |
| 2 мм | 7 | 18–24 | 25–30 | 40–45 |
| 3 мм | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 мм | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 мм | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 мм | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 мм | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 мм | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 мм | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 мм | – | – | 0.2–0.35 | 1.2–1.4 |
| Толщина | 1.5 кВт | 3 кВт | 6 кВт | 12 кВт |
|---|---|---|---|---|
| 1 мм | 18 | 25–30 | 30–45 | 45–50 |
| 2 мм | 6 | 15–18 | 20–25 | 35–40 |
| 3 мм | 2.5 | 7–8 | 14–16 | 25–30 |
| 5 мм | – | 2.5–3 | 5–6 | 15–18 |
| 6 мм | – | 1.5–2 | 3.5–4 | 12–15 |
| 8 мм | – | 0.6–0.7 | 1.5–2 | 8–10 |
| 10 мм | – | – | 1.0–1.2 | 6–7 |
Скорость указана в м/мин. Это типичные значения для качественного реза; требования к кромке, марка материала, чистота газа и состояние режущей головки могут их изменить. В ваше коммерческое предложение будет включена таблица режимов для вашей точной конфигурации.
На станке мощностью 6 кВт и выше углеродистую сталь толщиной до 6 мм обычно быстрее резать с азотом или воздухом, допуская небольшой грат; при толщине свыше 10 мм, или когда кромка должна быть абсолютно чистой от грата, предпочтительнее использовать кислород с положительным фокусом. При толщине менее 1 мм кислород не применяется.
Врезка в толстый лист
На толстом листовом металле врезка — самый ответственный момент: если сделать её в один проход, расплавленный металл выбросит на сопло. Толстую углеродистую сталь врезают в три этапа: начиная с высокого зазора на полной мощности и опускаясь до высоты резки на импульсной мощности с более низким фокусом, причем головка начинает движение только после завершения последнего этапа. На углеродистой стали толщиной 22 мм при мощности 3 кВт все этапы в сумме занимают несколько секунд. Сначала протестируйте параметры врезки на обрезках; состояние поверхности, чистота кислорода и загрязненная линза — все это влияет на время.
Типы сопел
| Тип | Назначение |
|---|---|
| Одинарное (S) | Азот и воздух; общее назначение; увеличенный диаметр отверстия для более толстой нержавеющей стали и алюминия |
| Двойное (D) | Кислородная резка углеродистой стали на низкой и средней мощности |
| E-тип | Высокорасходное кислородное сопло для мощности 6 кВт и выше |
| Увеличенное (B) | Азот для толстой нержавейки и алюминия при мощности 6 кВт и выше |
Для равномерного потока газа требуется отцентрированное, неповрежденное сопло. Проверяйте центровку при каждой замене сопла и заменяйте сопла с поврежденным наконечником; заусенцы на кончике вызывают неравномерный грат с одной стороны реза.
Что делать, если кромка получается некачественной
| Проблема | Возможные причины | Способ устранения |
|---|---|---|
| Сильный грат снизу на углеродистой стали (кислород) | Слишком высокая скорость, низкое давление кислорода, сильно отрицательный фокус, частично забитое сопло | Снизить скорость на 5–8 %; поддерживать давление кислорода 0.5–0.7 бар; установить фокус от +3 до +4 мм; проверить наконечник сопла |
| Желтая или коричневая кромка нержавейки | Чистота азота ниже 99.99 %, низкое давление, слишком большой зазор, утечка газа | Использовать азот чистотой не менее 99.99 %; зазор около 0.5 мм; добавить 1–2 бар; проверить фитинги на утечки |
| Толстая углеродистая сталь прорезана не насквозь | Врезка не завершена, фокус недостаточно положителен, загрязнена линза | Дождаться завершения всех этапов врезки; поднимать фокус с шагом 1 мм; очистить или заменить защитное стекло |
| Качество отличается по всей площади листа | Искривление листа, мусор под листом, изношенная рейка или ремень | Выровнять лист; очистить ламели; откалибровать приводы, если дефект повторяется |
Кислород, азот или воздух
| Газ | Применение | Кромка |
|---|---|---|
| Кислород | Углеродистая сталь, особенно от средних толщин и выше | Оксидная пленка на кромке; удалите ее перед порошковой окраской или сваркой ответственных узлов |
| Азот | Нержавеющая сталь, алюминий; углеродистая сталь, когда кромка должна быть без окислов | Светлая кромка, готова к сварке или покраске; большой расход газа |
| Сжатый воздух | Тонкий углеродистый и нержавеющий лист | Легкое оксидирование; самый дешевый вариант за метр при условии сухого и безмасляного воздуха |
Давление сильно различается. Кислород подается при давлении около 0.5–1.6 бар, азот — 10–20 бар. Кислород горит вместе с лазером и требует небольшого расхода; азот должен самостоятельно выдувать расплавленный металл из реза, поэтому ему нужны высокое давление и большой объем газа. Для получения чистой кромки нержавеющей стали стандартным требованием является азот чистотой 99.999%.
Решите вопрос с источником газа до прибытия станка. Моноблоки с баллонами подходят для периодической резки азотом; ежедневная работа с нержавейкой обычно оправдывает покупку криогенного цистерны-хранилища или азотной станции.
Как читать технические характеристики лазерного станка
Технические паспорта станоков формата 3015 на B2B-площадках выглядят практически одинаково: точность позиционирования ±0.03 мм, точность повторного позиционирования ±0.02 мм, 120–150 м/мин, 1.5 G, 380 В, три фазы. В некоторых документах на одной странице указаны даже два разных показателя точности. Что действительно отличает станки друг от друга, так это то, что скрывается за этими строчками:
| Пункт в техпаспорте | На что обратить внимание |
|---|---|
| Позиционирование и повторное позиционирование | Точность позиционирования (например, ±0.03 мм) — это то, насколько близко ось подходит к заданной точке; повторное позиционирование (часто ±0.02 мм) — насколько точно она возвращается в ту же точку. Уточните, по какому методу испытаний получено это значение, например ISO 230-2. |
| Максимальная скорость | В объявлениях заявляют 100–150 м/мин. Это скорость холостого хода между резами. Скорость резки 6-мм стали при мощности 3 кВт составляет около 2 м/мин. |
| Ускорение | Обычно составляет 1.0–1.5 G. Именно оно определяет время цикла на тонком листе со множеством мелких контуров, даже в большей степени, чем мощность лазера. |
| Масса | В B2B-каталогах часто указывают общий вес груза в упаковке, а не чистый вес станка. Запросите массу самого станка и нагрузку на пол, если вы планируете заливку фундамента. |
| Бренды комплектующих | Надписи вроде «Raycus/IPG/Max» или «Yaskawa/Delta/HCFA» в объявлении означают, что продавец может установить любые из них. Значение имеют только те бренды, которые прописаны в вашем договоре. |
Качество реза: используйте ISO 9013 на чертеже
Понятие «хорошая кромка» у всех разное. Стандарт ISO 9013 классифицирует термическую резку по перпендикулярности (классы от 1 до 5) и шероховатости поверхности Rz5 (классы от 1 до 4), с допусками, которые увеличиваются вместе с толщиной металла. Если вы укажете требуемые классы на чертеже, вы и поставщик будете оценивать образцы по единому критерию.
Медь, латунь и алюминий
Волоконные лазеры работают на длине волны около 1.07 мкм, что в десять раз короче длины волны CO₂-лазеров, и фокусируются в гораздо более пятно меньшего размера. Именно эта более высокая плотность мощности позволяет им резать медь и латунь, с которыми CO₂-лазеры справляются с трудом. Практические правила для отражающих металлов: снижайте скорость подачи на 10–15 % от максимальной, давайте врезке полностью пройти насквозь перед началом движения, держите фокус у самой верхней поверхности, используйте кислород для меди и азот для латуни. Консервативные минимальные значения мощности для меди составляют 1 кВт для 1 мм, 2 кВт для 3 мм и 4 кВт для 6 мм.
То же самое относится и к стали: в сравнительных испытаниях на низкоуглеродистой стали толщиной 15 мм и нержавеющей стали толщиной 10 мм волоконному лазеру потребовалась меньшая мощность, чем CO₂-лазеру, для достижения той же скорости резки, поскольку сталь лучше поглощает его длину волны.
Открытый стол или сменные столы
На станке с открытым одиночным столом (LFP3015, LFP6020) лазер стоит на месте, пока оператор снимает детали и загружает следующий лист. Для прототипов и мелкосерийных задач это приемлемо, а станок стоит дешевле. Когда станок работает на полную смену в производстве, время ожидания накапливается; система сменных столов (LFP4020, смена за 15–20 с) позволяет производить загрузку прямо во время резки.
Волоконный лазер, плазма или лазерный труборез
Волоконный лазер обеспечивает наилучшую точность и качество кромки на листовом металле и средних толщинах. Установка плазменной резки с ЧПУ обходится дешевле в расчете на миллиметр толщины при работе с толстой углеродистой сталью и позволяет резать фаски под сварку. Если трубы составляют большую часть вашей номенклатуры, специализированный лазерный труборез выполняет торцевание, сверление и вырезку пазов за один проход; станок «2 в 1» больше подходит для меньших объемов обработки труб.
Перед оформлением заказа
- Форматы листов и сортамент по толщине в разрезе материалов с разбивкой по часам в месяц.
- Бренд и мощность лазерного источника, а также таблица режимов резки для него.
- Односторонний стол или сменный стол (паллетная сменяемость).
- Бренды режущей головки, сервоприводов, направляющих и системы ЧПУ, прописанные в договоре.
- Газоснабжение, электроподключение, требования к фундаменту/полу и вытяжной вентиляции.
- Контрольные образцы деталей по вашим чертежам, оцениваемые на соответствие классам по стандарту ISO 9013 при его использовании.
Часто задаваемые вопросы о станках лазерной резки волоконным лазером
Какой лазерный станок подойдет для небольшого контрактного производства?
Обычно это модель формата 3015, такая как LFP3015: она рассчитана на стандартные листы 1500 × 3000 мм и может поставляться с источником мощностью от 1 кВт до 12 кВт.
Какую максимальную толщину может резать волоконный лазер мощностью 3 кВт?
Как правило, до 22 мм по углеродистой стали с кислородом и до 10 мм по нержавеющей стали с азотом (на очень низкой скорости). Для серийного производства закладывайте на пару миллиметров меньше и обязательно сверяйтесь с картой резки выбранного источника.
Всегда ли лазер большей мощности режет быстрее?
Нет. На тонком листовом металле скорость ограничена динамикой разгона (ускорением) и возможностями контроллера ЧПУ. Прирост от повышенной мощности раскрывается на средних и больших толщинах.
Почему резка с азотом такая дорогая?
При резке на станке мощностью 3 кВт давление азота составляет около 12–20 бар, и ему приходится самостоятельно выдувать расплав, поэтому расход газа высок. Наличие собственного криогенного газификатора или генератора азота позволяет заметно снизить стоимость кубометра.
Может ли волоконный лазер резать медь и латунь?
Да. В качестве ориентира (минимума) закладывайте 1 кВт на 1 мм меди и 4 кВт на 6 мм; для меди используется кислород, а для латуни — азот.
Можно ли сделать пробный рез образцов перед заказом?
Да. Пришлите DXF-файл, укажите марку материала и толщину, и мы нарежем образцы на конфигурации станка, которую вы рассматриваете.
Пришлите размеры ваших листов и номенклатуру толщин. Мы подберем размер рабочей зоны и мощность источника, а также подготовим коммерческое предложение с указанием брендов всех ключевых компонентов.
Получить расчет