เลเซอร์ตัดแผ่นและท่อ 2-ใน-1: ภาพรวม
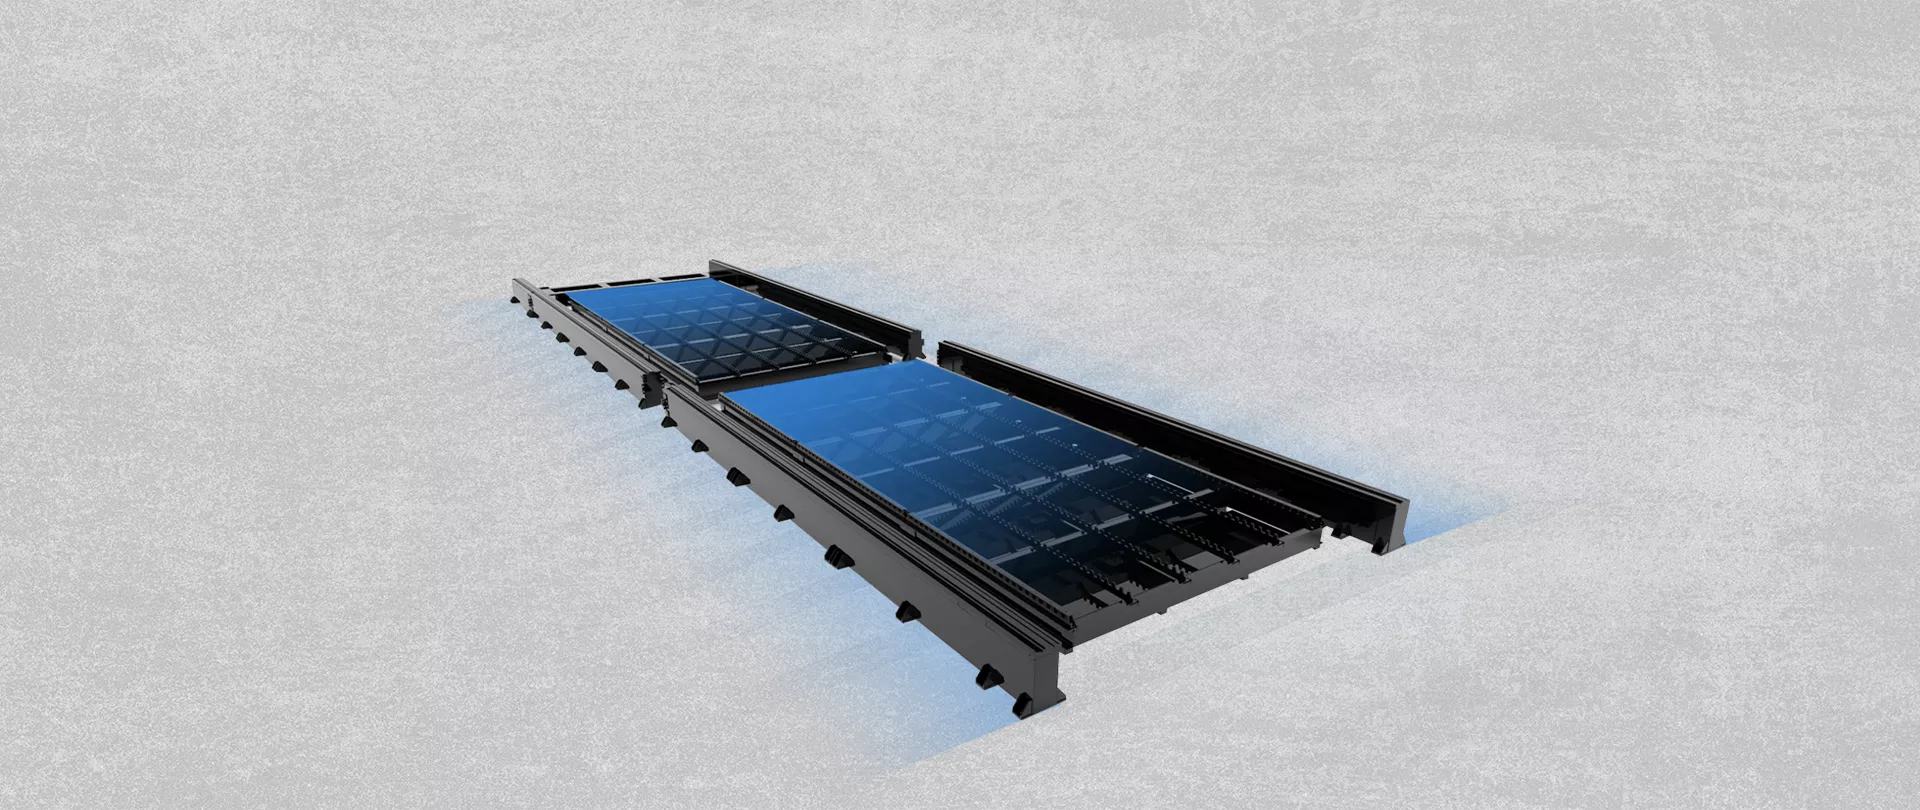
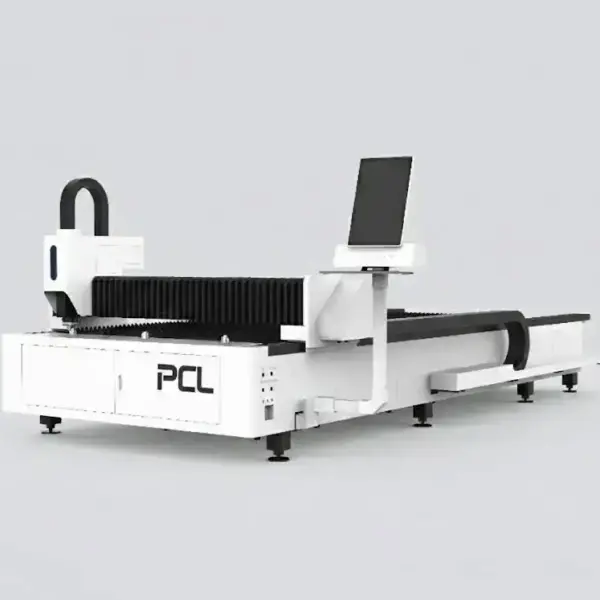
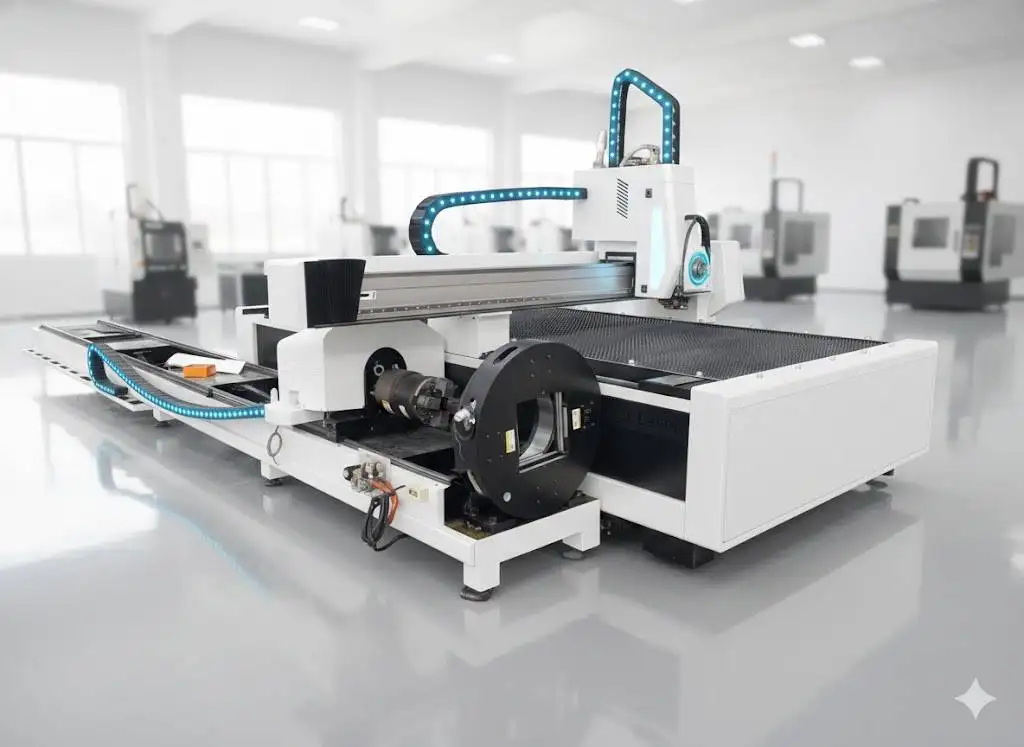
เครื่องจักร 2-ใน-1 นี้มาพร้อมโต๊ะตัดแผ่นเรียบและหัวจับลมสำหรับตัดท่อ โดยใช้แหล่งกำเนิดเลเซอร์และชุดควบคุมเดียวกัน เหมาะสำหรับร้านรับทำที่ตัดแผ่นเป็นหลักและมีงานท่อบ้าง โดยไม่ต้องลงทุนซื้อเครื่องที่สองและเพิ่มพนักงาน
ข้อมูลทางเทคนิค
| โต๊ะตัดแผ่น | 3000 × 1500 มม. หรือ 4000 × 2000 มม. |
|---|---|
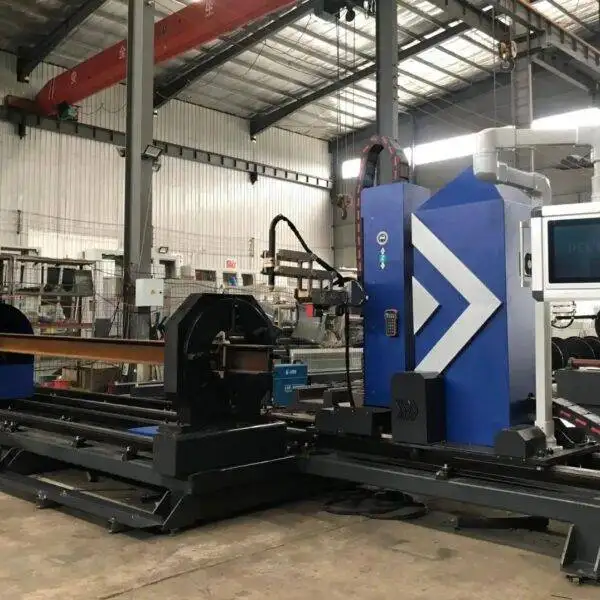
| ท่อ | Ø20–220 มม., ยาว 6000 มม.; ท่อกลม, ท่อเหลี่ยม, ท่อแบน, ท่อรีด |
| แหล่งกำเนิดเลเซอร์ | 1–12 kW; Raycus หรือ IPG |
| ความแม่นยำในการกำหนดตำแหน่ง | ±0.03 มม. |
| ความเร่งสูงสุด | 1.0–1.2 G |
| การจับยึดท่อ | หัวจับลม (Pneumatic chuck) |
| การรับรอง | CE, ISO 9001 |
| การรับประกัน | 24 เดือนสำหรับตัวเครื่องทั้งหมด (ไม่รวมวัสดุสิ้นเปลือง) |
ความหนาที่ตัดได้ตามกำลังไฟแต่ละรุ่น
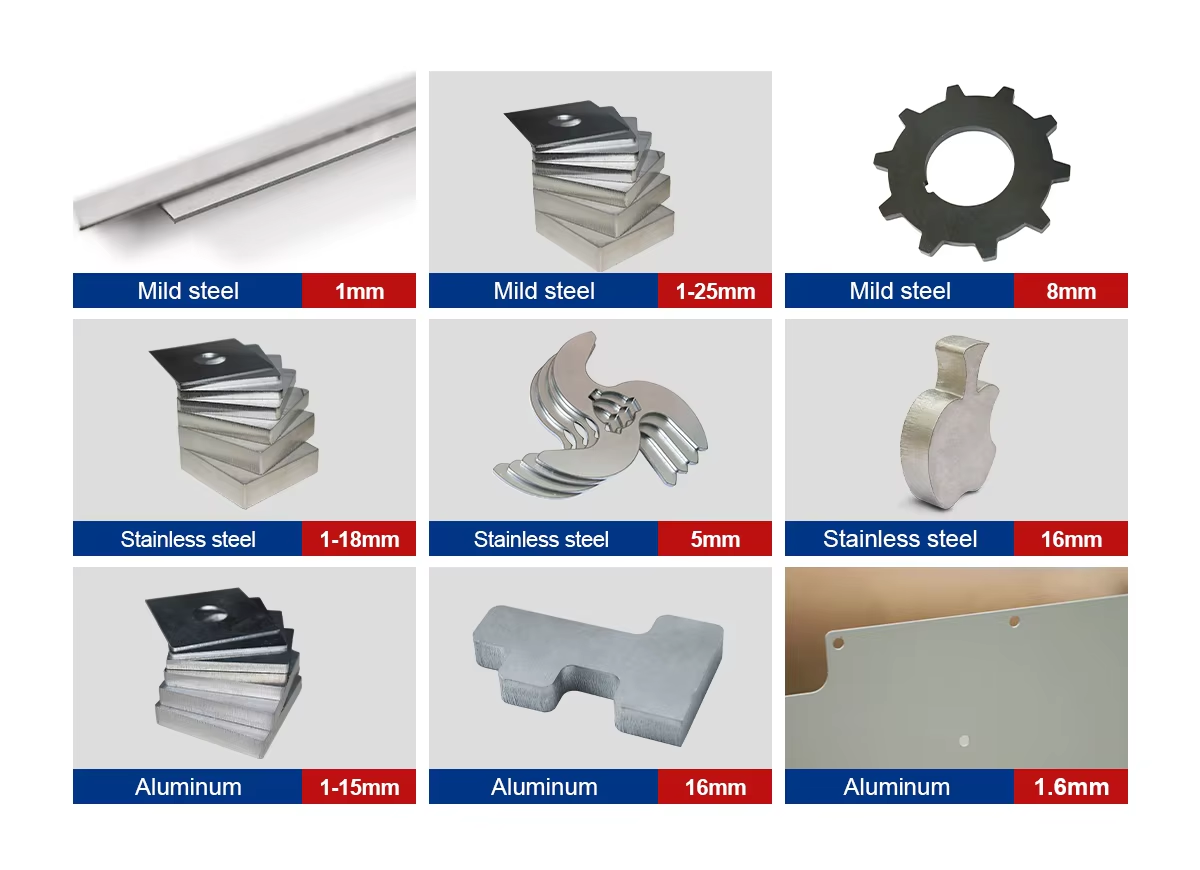
ความหนาสูงสุดทั่วไปตั้งแต่ 1 kW ถึง 60 kW; คอลัมน์สุดท้ายระบุระดับกำลังไฟที่เครื่องรุ่นนี้รองรับ ตัวเลขเหล่านี้ถือเป็นขีดจำกัดสูงสุด ไม่ใช่ช่วงการทำงานปกติในแต่ละวัน
| กำลังไฟเลเซอร์ | เหล็กคาร์บอน (O₂) | สแตนเลส (N₂) | อลูมิเนียม (N₂) | ทองเหลือง (N₂) | รุ่นนี้ |
|---|---|---|---|---|---|
| 1 kW | 10 มม. | 5 มม. | 3 มม. | 3 มม. | ✓ |
| 1.5 kW | 16 มม. | 6 มม. | 4 มม. | 3 มม. | ✓ |
| 2 kW | 20 มม. | 8 มม. | 6 มม. | 5 มม. | ✓ |
| 3 kW | 22 มม. | 10 มม. | 8 มม. | 6 มม. | ✓ |
| 4 kW | 25 มม. | 12 มม. | 10 มม. | 8 มม. | ✓ |
| 6 kW | 25 มม. | 20 มม. | 16 มม. | 12 มม. | ✓ |
| 8 kW | 40 มม. | 30 มม. | 30 มม. | 16 มม. | ✓ |
| 12 kW | 40 มม. | 40 มม. | 40 มม. | 16 มม. | ✓ |
| 20 kW | 80 มม. | 100 มม. | 60 มม. | 20 มม. | – |
| 60 kW | 200 มม. | 150 มม. | – | – | – |
ความหนาสูงสุดเป็นเพียงขีดจำกัด ซึ่งจะตัดได้ช้าและขอบชิ้นงานจะไม่เรียบเนียนเท่าที่ควร แนะนำให้วางแผนการผลิตจริงให้ต่ำกว่านี้สักเล็กน้อย และควรตรวจสอบกับตารางการตัดของแหล่งกำเนิดและหัวตัดรุ่นที่ระบุในใบเสนอราคาของคุณ
ความเร็วในการตัดโดยประมาณ
| ความหนา | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 มม. | 5.0 | 3.8–4.2 | – | – |
| 3 มม. | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 มม. | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 มม. | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 มม. | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 มม. | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 มม. | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 มม. | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 มม. | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 มม. | – | – | 0.4–0.5 | 0.8–1.0 |
| ความหนา | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 มม. | 20 | 28–35 | 40–50 | 50–60 |
| 2 มม. | 7 | 18–24 | 25–30 | 40–45 |
| 3 มม. | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 มม. | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 มม. | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 มม. | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 มม. | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 มม. | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 มม. | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 มม. | – | – | 0.2–0.35 | 1.2–1.4 |
ความเร็วมีหน่วยเป็น ม./นาที เป็นค่ามาตรฐานสำหรับการตัดคุณภาพดี ทั้งนี้ขึ้นอยู่กับข้อกำหนดของขอบชิ้นงาน เกรดวัสดุ ความบริสุทธิ์ของแก๊ส และหัวตัด โดยใบเสนอราคาของคุณจะมีตารางค่าพารามิเตอร์สำหรับเครื่องรุ่นที่ระบุแนบมาด้วย
ข้อดีและข้อจำกัดที่ต้องพิจารณา
การใช้แหล่งกำเนิดและพนักงานควบคุมคนเดียวสำหรับสองงานถือว่าคุ้มค่า หากปริมาณงานท่อมีสัดส่วนน้อยกว่า อย่างไรก็ตาม เครื่องจะทำงานได้ทีละอย่าง: ในขณะที่ตัดท่อ โต๊ะตัดแผ่นจะต้องรอ และในทางกลับกัน หากงานตัดท่อของคุณเริ่มเต็มกะการผลิต หรือต้องการตัดท่อที่มีขนาดใหญ่กว่า 220 มม. หรือยาวกว่า 6 ม. การลงทุนซื้อ เครื่องตัดเลเซอร์ท่อ แยกต่างหากจะเป็นการลงทุนที่คุ้มค่ากว่า

ตำแหน่งของรุ่นนี้ในกลุ่มผลิตภัณฑ์ PCL Laser
| รุ่น | พื้นที่ทำงาน | กำลังไฟ | เหมาะสำหรับ |
|---|---|---|---|
| GF3012 | 3000 × 1200 มม. | 6–60 kW | กำลังสูงบนพื้นที่โต๊ะกะทัดรัด |
| LFP3015 | 3000 × 1500 มม. | 1–12 kW | โต๊ะเดี่ยวแบบเปิด; งานแผ่นมาตรฐาน |
| LFP4020 | 4000 × 2000 มม. | 1–30 kW | โต๊ะสลับอัตโนมัติคู่สำหรับงานปริมาณมาก |
| LFH4020 | 4000 × 2000 มม. | 1–30 kW | งานแผ่นหนากำลังสูงบนโครงสร้างเตียงเชื่อมแผ่นหนา |
| LFP6020 | 6000 × 2000 มม. | 1.5–3 kW | งานแผ่นยาวด้วยงบลงทุนที่เข้าถึงง่าย |
| LFH6020 | 6000 × 2000 มม. | 1–12 kW | การผลิตชิ้นงานขนาดใหญ่พิเศษ |
| เครื่องตัดแผ่นและท่อ 2-ใน-1 (รุ่นนี้) | 3015 หรือ 4020 + ท่อ Ø20–220 มม. | 1–12 kW | ตัดทั้งแผ่นและท่อได้ในเครื่องเดียว |
ปัญหาที่พบบ่อยและวิธีแก้ไข
| ปัญหา | สาเหตุทั่วไป | วิธีแก้ไข |
|---|---|---|
| ชิ้นงานท่อไม่ได้ตำแหน่ง | ท่อโก่งหรือบิดตัวโดยไม่มีการชดเชยค่า | รันฟังก์ชันหาศูนย์กลางท่อก่อนตัด; ตรวจสอบปากจับหัวจับ |
| เกิดสลัก (Dross) ใต้ชิ้นงานสแตนเลสหรืออลูมิเนียม | ความเร็วสูงเกินไป, แรงดันไนโตรเจนต่ำเกินไป หรือโฟกัสไม่ลึกพอ | ลดความเร็วลงหรือเพิ่มแรงดันแก๊ส; ปรับโฟกัสลง (ค่าลบ) ตามความหนาที่เพิ่มขึ้น |
| ตัดไม่ทะลุ | กระบวนการเจาะทะลุไม่เสร็จสิ้น, โฟกัสไม่เป็นบวกพอสำหรับการตัดด้วยออกซิเจน, เลนส์ป้องกันสกปรก | รอให้ทุกขั้นตอนการเจาะทะลุเสร็จสมบูรณ์; เพิ่มระยะโฟกัสทีละ 1 มม.; ทำความสะอาดหรือเปลี่ยนกระจกป้องกันเลนส์ |
| ชิ้นงานกระดกขึ้นและชนกับหัวตัด | ชิ้นงานขนาดเล็กร่วงหล่นระหว่างซี่ระแนงโต๊ะ | ตั้งค่าจุดเชื่อมชิ้นงาน (Micro-joint); เปลี่ยนซี่ระแนงที่สึกหรอ; ตัดชิ้นงานขนาดเล็กเป็นลำดับสุดท้าย |
ปัจจัยที่มีผลต่อราคา
| รายการ | ตัวเลือก | ผลลัพธ์ |
|---|---|---|
| เลเซอร์ซอร์ส | แบรนด์ (Raycus, IPG, Max) และกำลังวัตต์ | ชิ้นส่วนหลักที่มีราคาสูงที่สุด กำลังวัตต์ที่สูงขึ้นจะมีราคาสูงขึ้น และต้องใช้เครื่องทำความเย็น (Chiller) และระบบไฟที่ใหญ่ขึ้น |
| หัวตัด | Raytools หรือ WSX พร้อมระบบโฟกัสอัตโนมัติ | ระบบโฟกัสอัตโนมัติและการป้องกันการชน |
| ชุดขับเคลื่อน | แบรนด์เซอร์โวมอเตอร์, รางเลื่อน และเฟืองสะพาน | ความแม่นยำระยะยาวตลอดอายุการใช้งาน |
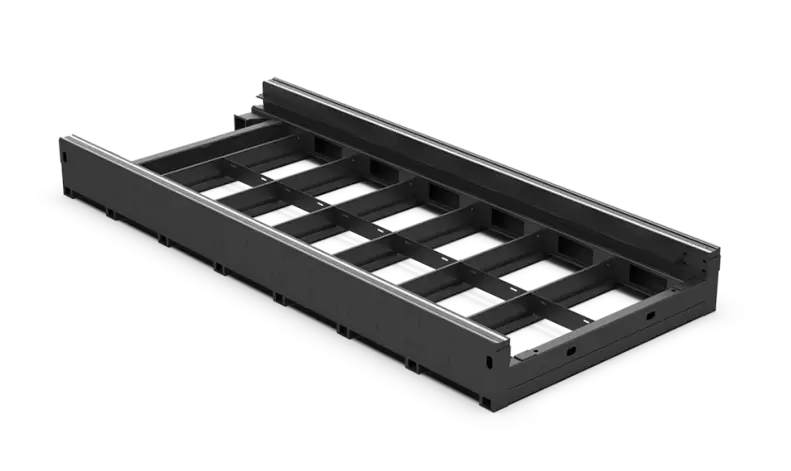
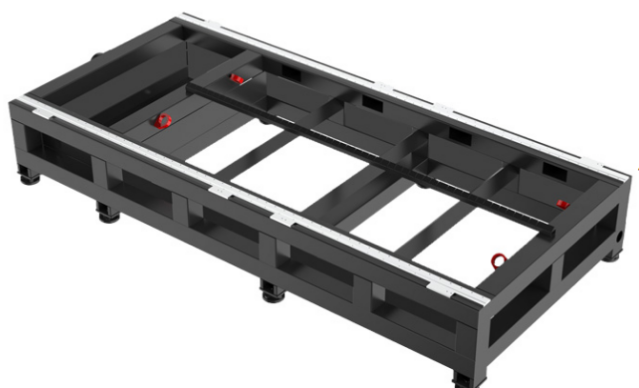
| เตียงเครื่อง | 3015 หรือ 4020 | เตียงขนาดใหญ่สำหรับแผ่นงานที่มีขนาดใหญ่ขึ้น |
| ชุดตัดท่อ | หัวจับลม (Pneumatic chuck), Ø20–220 มม. × 6 ม. | เพิ่มความสามารถในการตัดท่อโดยไม่ต้องซื้อเครื่องจักรเพิ่มอีกเครื่อง |
เครื่องจักรแบบ 2-in-1 สามารถขอใบเสนอราคาได้ตามความต้องการ
จากใบสอบถามสู่กระบวนการผลิต
- ชิ้นงานและตัวอย่าง ส่งแบบชิ้นงานแผ่นและท่อตัวอย่าง พร้อมระบุขนาดและวัสดุ
- การกำหนดค่าสเปค เราจะกำหนดเลเซอร์ซอร์ส หัวตัด โต๊ะ และออปชันเสริม พร้อมส่งแปลนแสดงพื้นที่ติดตั้ง ระบบไฟฟ้า ก๊าซ และจุดต่อระบบดูดควัน
- การประกอบและทดสอบ ประกอบและทดสอบเครื่องจักรก่อนจัดส่ง โดยระยะเวลานำส่งจะระบุยืนยันในใบเสนอราคา
- การเตรียมพื้นที่หน้างาน พื้นเรียบระดับ, ระบบไฟฟ้า, ก๊าซช่วยตัด, ลม 3 บาร์/อัด และระบบดูดควันต้องพร้อมก่อนเครื่องมาถึง
- การติดตั้งและอบรม รวมอยู่ในใบเสนอราคา ผู้ใช้งานจะได้เรียนรู้การจัดเรียง nesting, พารามิเตอร์การตัด, การตรวจสอบประจำวัน และการแก้ไขปัญหาเบื้องต้น
- การสนับสนุน รับประกัน 24 เดือนสำหรับตัวเครื่อง ยกเว้นวัสดุสิ้นเปลือง
ก่อนที่คุณจะสั่งซื้อ
- สัดส่วนงานแผ่นและงานท่อในชั่วโมงการทำงานของคุณ
- ขนาดท่อที่ใหญ่ที่สุดและความยาว
- พื้นที่รอบตัวเครื่องสำหรับท่อยาว 6 เมตร
- ผู้ที่จะรับผิดชอบในการเขียนโปรแกรมงานแผ่นและงานท่อ
การบำรุงรักษา
| เวลา | สิ่งที่ต้องทำ |
|---|---|
| รายวัน | ตรวจสอบและทำความสะอาดกระจกกันรอย, ตรวจสอบสภาพหัวฉีด (Nozzle) และการจัดศูนย์, ตรวจสอบแรงดันท่อก๊าซ และตรวจสอบปากจับของหัวจับ (Chuck jaws) |
| รายสัปดาห์ | กำจัดสลัก (สะเก็ดโลหะ), ทำความสะอาดราง, เฟืองสะพาน และหัวจับ, ระบายน้ำในกรองลม |
| ตามระยะเวลา | เปลี่ยนสแลท (ซี่รองตัด), หล่อลื่นรางและเฟืองสะพาน, ตรวจสอบซีลลมหัวจับ, เปลี่ยนน้ำในเครื่องทำความเย็น (Chiller) |
ความปลอดภัย
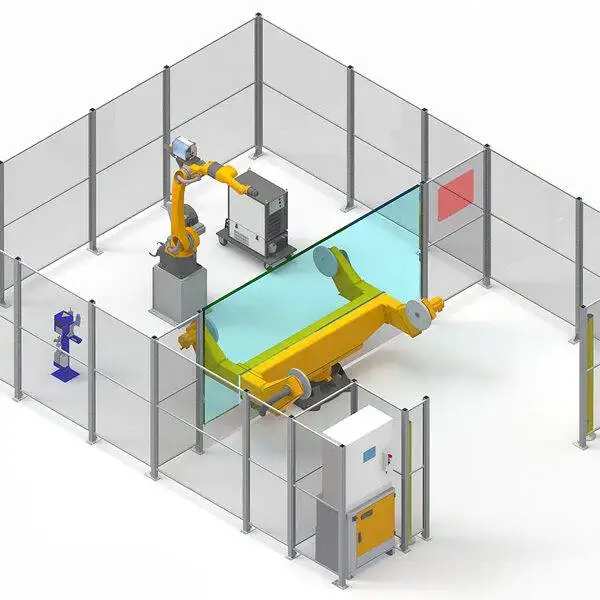
แสงเลเซอร์ที่สะท้อนจากแผ่นโลหะมองไม่เห็นด้วยตาเปล่าและอาจเป็นอันตรายต่อดวงตา ดังนั้นพื้นที่ตัดจึงต้องมีตู้ครอบหรือรั้วกั้น และระบบล็อกประตูต้องทำงานปกติ เปิดระบบดูดควันและทำความสะอาดตัวกรองอยู่เสมอ ฝุ่นละอองในเตียงเครื่องและตัวกรองอาจติดไฟได้ง่าย โดยเฉพาะหลังจากการตัดอลูมิเนียม เก็บอุปกรณ์ออกซิเจนให้ปราศจากคราบน้ำมันและจารบี พร้อมยึดถังแก๊สให้แน่นหนา
คำถามที่พบบ่อยเกี่ยวกับเลเซอร์ 2-in-1
เครื่องนี้สามารถตัดท่ออะไรได้บ้าง?
Ø20–220 มม., ยาวสูงสุด 6000 มม., สำหรับท่อกลม, ท่อเหลี่ยม, ท่อสี่เหลี่ยมผืนผ้า และท่อรีล
มีขนาดโต๊ะตัดราบขนาดใดบ้าง?
3000 × 1500 มม. หรือ 4000 × 2000 มม.
สามารถตัดแผ่นและท่อพร้อมกันได้หรือไม่?
ไม่ได้ เครื่องจะสลับการทำงานระหว่างโต๊ะตัดแผ่นและหัวจับท่อ
เมื่อไหร่จึงควรเลือกใช้เครื่องตัดท่อเฉพาะทาง?
เมื่อปริมาณงานท่อกินเวลาเกือบทุกกะการทำงาน หรือท่อมีขนาดใหญ่กว่า 220 มม. หรือยาวกว่า 6 เมตร
การสลับโหมดระหว่างงานแผ่นและงานท่อใช้เวลานานไหม?
เครื่องจักรจะสลับระหว่างโหมดโต๊ะตัดแผ่นและหัวจับท่อ ซึ่งเวลาส่วนใหญ่จะใช้ไปกับการป้อนท่อหรือแผ่นโลหะเข้าเครื่อง
ความแม่นยำในการตัดท่อเท่ากับเครื่องตัดท่อเฉพาะทางหรือไม่?
ความแม่นยำในการกำหนดตำแหน่งอยู่ที่ ±0.03 มม. สำหรับงานท่อปริมาณมาก เครื่องตัดท่อโดยเฉพาะจะจัดการเรื่องการป้อนและท่อยาวได้ดีกว่า
เปรียบเทียบ เครื่องตัดเลเซอร์ไฟเบอร์ ทุกรุ่นแบบตัวต่อตัวในคู่มือการเลือกซื้อของเรา
บอกสัดส่วนงานแผ่นและงานท่อของคุณให้เราทราบ เราจะช่วยคำนวณว่าเครื่อง 2-in-1 หรือการแยกสองเครื่องจะคุ้มค่ากว่ากัน
ขอใบเสนอราคา