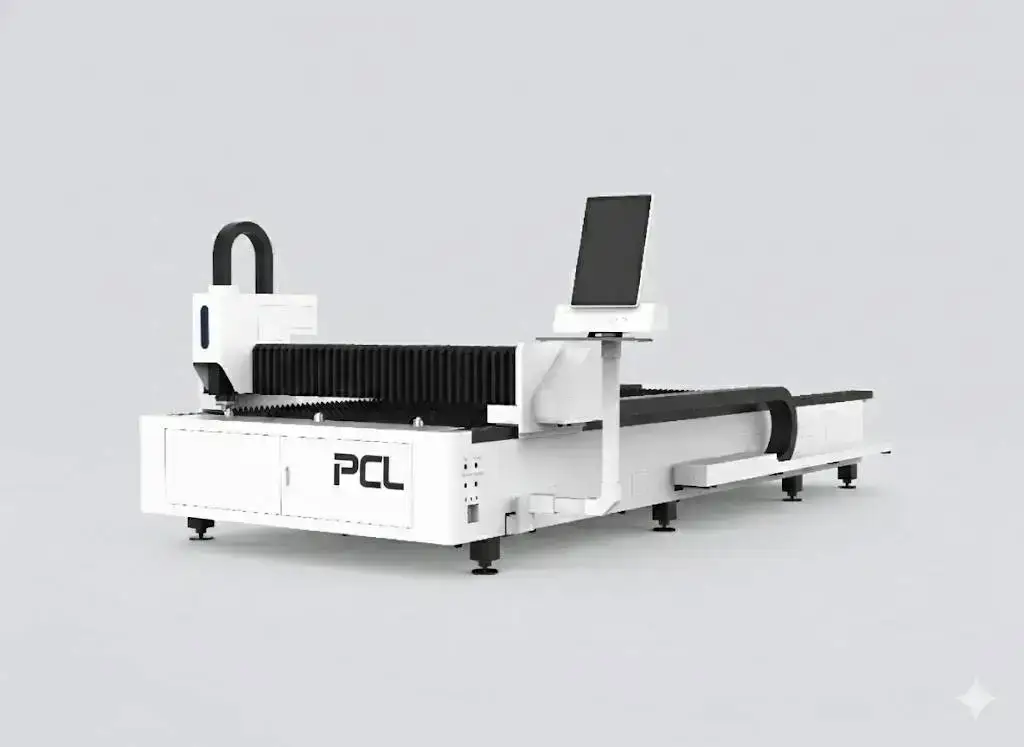
LFH6020: Übersicht
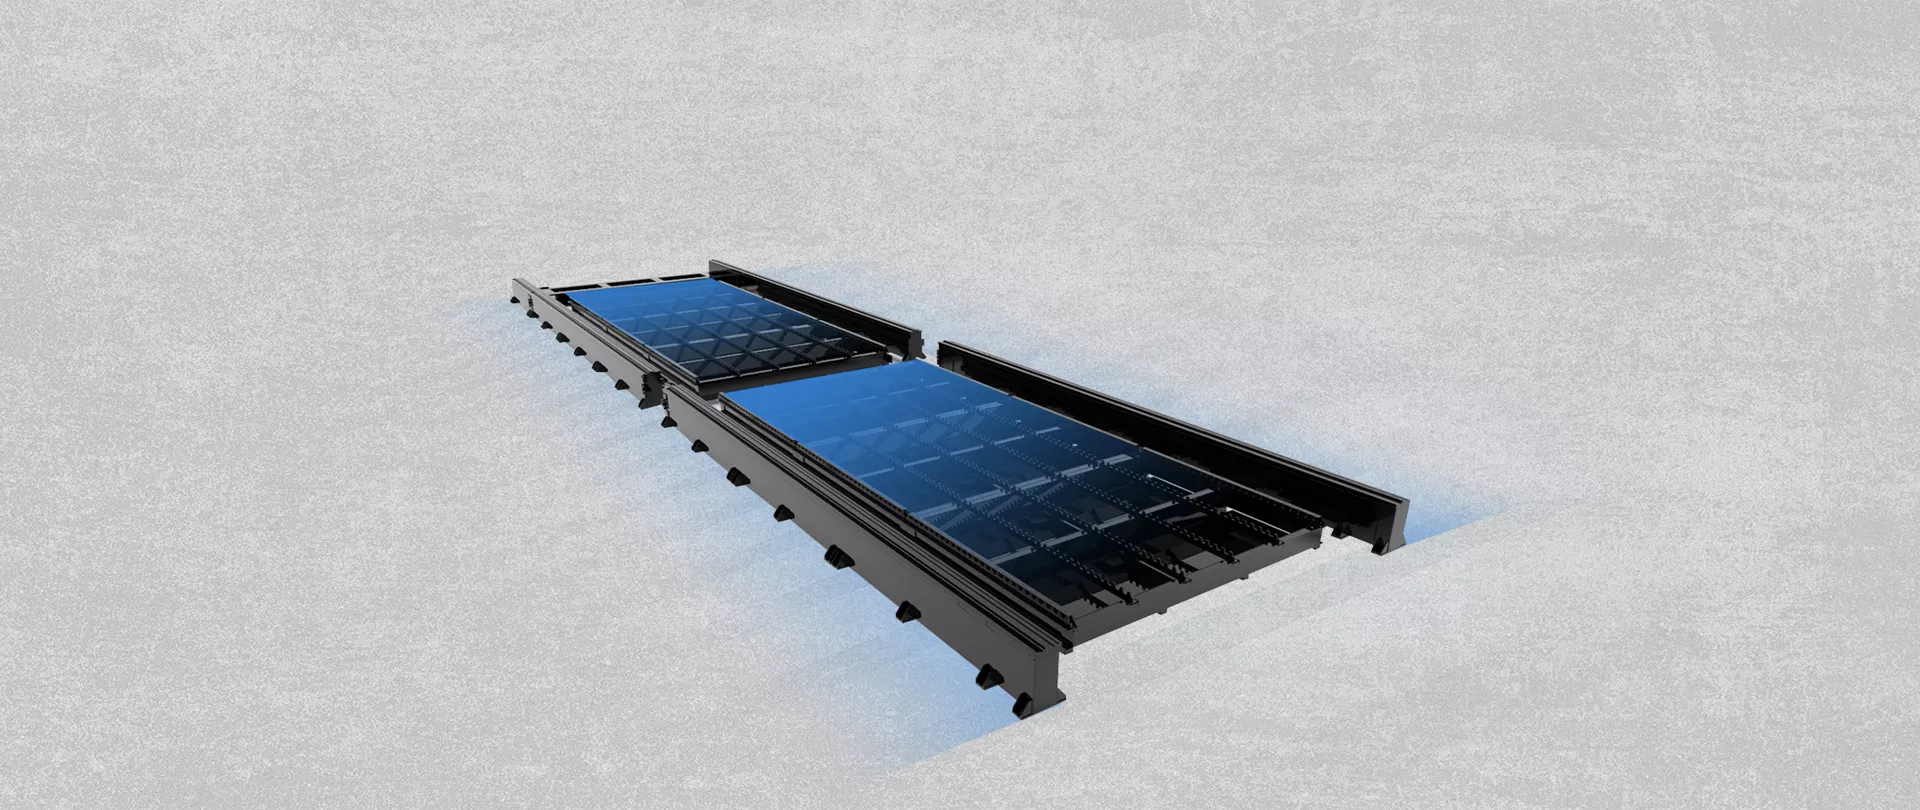
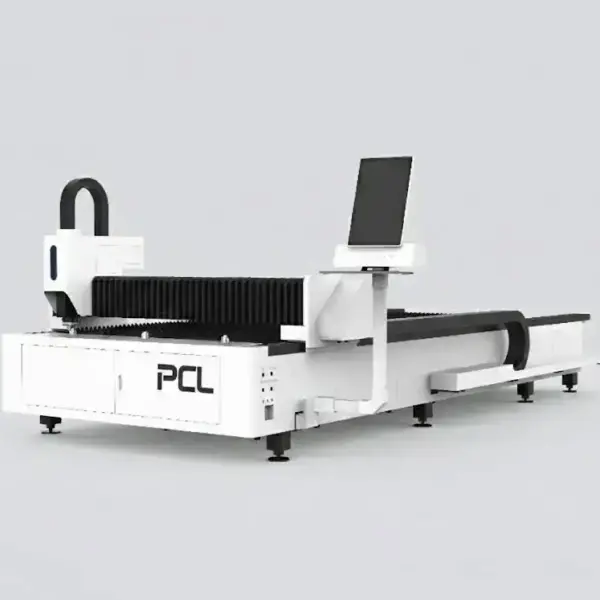
Die LFH6020 ist unsere Faserlaser-Schneidanlage für das Format 6000 × 2000 mm, ausgestattet mit Strahlquellen von 1 kW bis 12 kW, Yaskawa- oder Fuji-Servomotoren, einem Raytools-Autofokus-Schneidkopf, CypCut/FSCUT-Steuerung und einem Zweikreis-Wasserkühler. Sie ist für den Dauereinschnitt von Überformat-Blechen konzipiert.

Technische Daten
| Arbeitsbereich | 6000 × 2000 mm |
|---|---|
| Laserquelle | 1–12 kW; IPG, Raycus oder Max |
| Positioniergenauigkeit | ±0,03 mm/m |
| Max. Verfahrgeschwindigkeit | 120 m/min |
| Antrieb | Yaskawa oder Fuji Servomotoren |
| CNC-Steuerung | CypCut / FSCUT |
| Schneidkopf | Raytools Autofokus |
| Kühlung | Zweikreis-Wasserkühler |
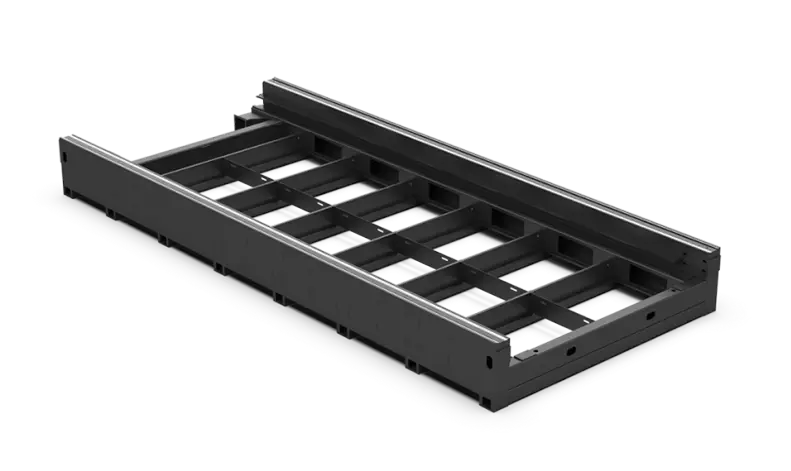
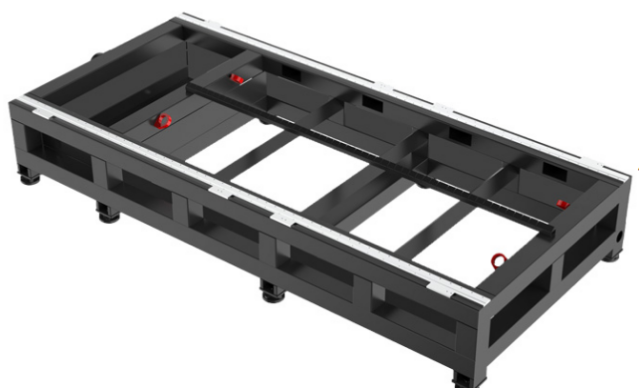
| Maschinenbett | Wärmebehandelt und spannungsarm geglüht |
| Zertifizierung | CE, ISO 9001 |
| Garantie | 24 Monate auf die gesamte Maschine (Verschleißteile ausgenommen) |
Was die Leistungsstufen schneiden
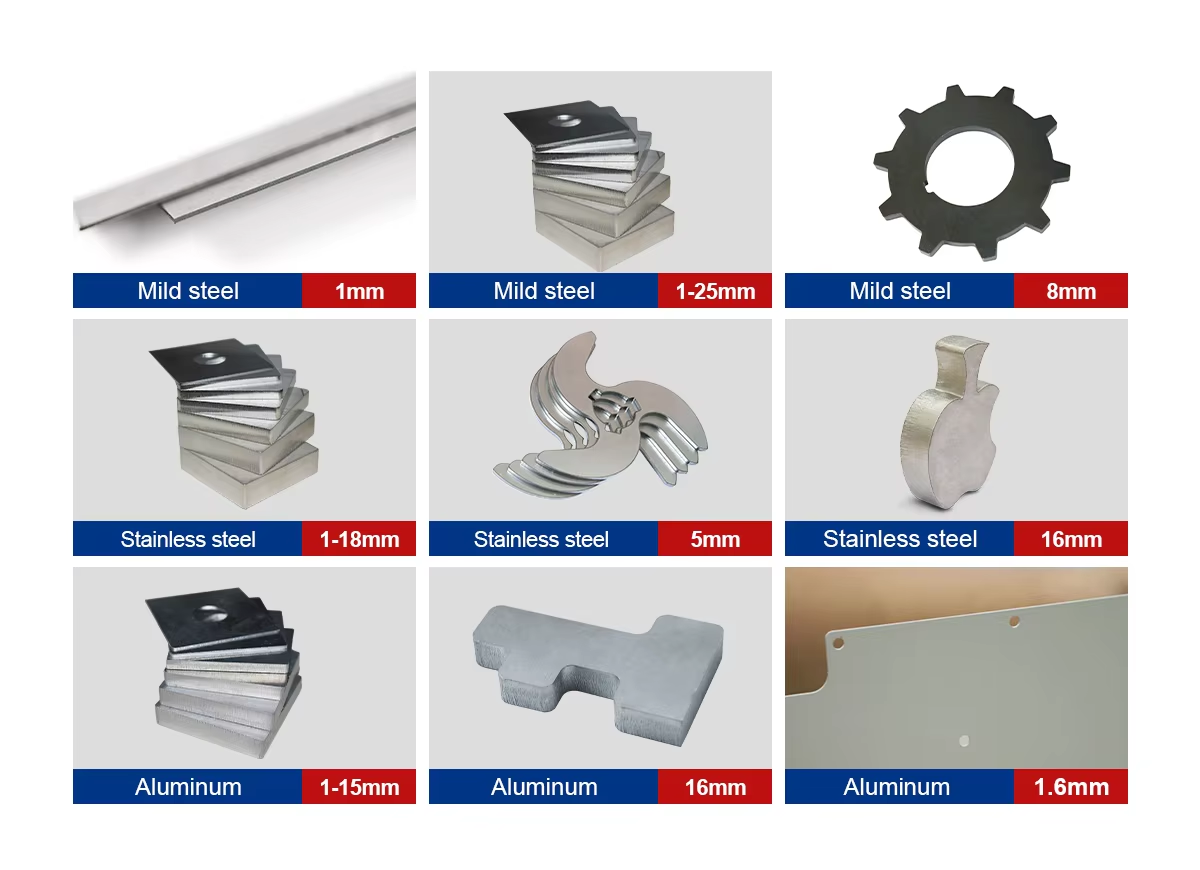
Typische maximale Blechdicken von 1 kW bis 60 kW; die letzte Spalte zeigt die für diese Maschine verfügbaren Leistungen. Betrachten Sie die Werte als Obergrenze, nicht als täglichen Arbeitsbereich.
| Laserleistung | Baustahl (O₂) | Edelstahl (N₂) | Aluminium (N₂) | Messing (N₂) | Dieses Modell |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1,5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | – |
| 60 kW | 200 mm | 150 mm | – | – | – |
Die maximale Dicke ist ein Grenzwert, der langsam und mit rauherer Schnittkante geschnitten wird. Planen Sie die tägliche Produktion ein paar Millimeter darunter und stimmen Sie dies mit der Schnitttabelle der genauen Strahlquelle und des Schneidkopfes in Ihrem Angebot ab.
Typische Schnittgeschwindigkeiten
| Dicke | 1,5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5,0 | 3,8–4,2 | – | – |
| 3 mm | 3,6 | 3,2–3,6 | 3,5–4,2 | – |
| 4 mm | 2,5 | 3,0–3,2 | 3,3–3,8 | – |
| 6 mm | 1,4 | 2,2–2,5 | 2,7–3,2 | – |
| 8 mm | 1,2 | 1,8–2,2 | 2,2–2,5 | – |
| 10 mm | 1,0 | 1,0–1,3 | 2,0–2,3 | 2,0–2,3 |
| 12 mm | 0,8 | 0,9–1,0 | 1,9–2,1 | 3,0–3,5 |
| 16 mm | 0,5 | 0,6–0,7 | 1,2–1,4 | 2,8–3,0 |
| 20 mm | – | 0,5–0,55 | 0,6–0,7 | 1,5–1,6 |
| 25 mm | – | – | 0,4–0,5 | 0,8–1,0 |
| Dicke | 1,5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4,5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1,5 | 3,0–3,6 | 7–8 | 15–18 |
| 6 mm | 0,8 | 2,0–2,7 | 6–7 | 13–15 |
| 8 mm | – | 1,0–1,2 | 3,5–3,8 | 8–10 |
| 10 mm | – | 0,5–0,6 | 1,6–2,0 | 6,5–7,5 |
| 12 mm | – | – | 1,0–1,2 | 5,0–5,5 |
| 16 mm | – | – | 0,5–0,6 | 2,0–2,3 |
| 20 mm | – | – | 0,2–0,35 | 1,2–1,4 |
Geschwindigkeiten in m/min. Richtwerte für qualitativ hochwertige Schnitte; Kantenanforderungen, Materialgüte, Gasreinheit und der Schneidkopf beeinflussen die Ergebnisse. Ihr Angebot enthält die spezifische Tabelle für Ihre Konfiguration.
Hinweise zu den Komponenten
Der Zweikreis-Wasserkühler arbeitet mit zwei Kreisläufen – einen für die Strahlquelle und einen für die Optik im Schneidkopf –, da beide unterschiedliche Temperaturen benötigen; ein Einkreis-Kühler ist hier immer ein Kompromiss. CypCut/FSCUT ist die am weitesten verbreitete Steuerung für chinesische Laserschneidmaschinen, sodass Bediener, die bereits eine Anlage bedient haben, sich sofort zurechtfinden und Nesting-Hilfen leicht verfügbar sind. Das spannungsarme Maschinenbett ist bei einem 6-Meter-Bett noch wichtiger als bei 3 Metern, da sich Maßabweichungen über die Länge summieren.

Einordnung im PCL Laser-Portfolio
| Modell | Arbeitsbereich | Leistung | Optimal für |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Hohe Leistung auf kompaktem Tisch |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Offener Einzeltisch; Standardformate |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Wechseltisch für hohe Stückzahlen |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Hochleistungs-Plattenschneiden auf geschweißtem Bett |
| LFP6020 | 6000 × 2000 mm | 1,5–3 kW | Großformat zu geringeren Investitionskosten |
| LFH6020 (diese Maschine) | 6000 × 2000 mm | 1–12 kW | Großformatige Produktion |
| 2-in-1 Blech & Rohr | 3015 oder 4020 + Rohre Ø20–220 mm | 1–12 kW | Blech- und Rohrbearbeitung auf einer Anlage |
Häufige Probleme und deren Behebung
| Problem | Mögliche Ursache | Abhilfe |
|---|---|---|
| Maßabweichungen über lange Bleche | Verschmutzung auf Zahnstangen oder Führungsschienen bzw. thermische Ausdehnung des Blechs | Schienen und Zahnstangen reinigen; Schnittreihenfolge anpassen, um Wärmeintrag zu verteilen |
| Bartbildung bei Edelstahl oder Aluminium | Vorschub zu hoch, Stickstoffdruck zu gering oder Fokuslage nicht tief genug | Vorschub verringern oder Druck erhöhen; Fokus bei größerer Blechdicke weiter ins Negative verstellen |
| Starke Schlacke bei dickem Baustahl | Vorschub zu hoch, Sauerstoffdruck zu niedrig, Fokus zu weit im Negativen, Düse teilweise verstopft | Vorschub um 5–8 % reduzieren; Sauerstoffdruck bei 0,5–0,7 bar halten; Fokus auf +3 bis +4 mm einstellen; Düse prüfen |
| Einschmelzungen / Ausblasen beim Einstechen in dicke Bleche | Einstechen in einem Schritt bei dickem Material | Mehrstufiges Einstechen verwenden und das Blech zwischen den Einstichen abkühlen lassen |
| Kein kompletter Durchstich | Einstich nicht beendet, Fokus bei Sauerstoffschnitten nicht positiv genug, verschmutztes Schutzglas | Einstichphase vollständig durchlaufen lassen; Fokus in Schritten von 1 mm anheben; Schutzglas reinigen oder ersetzen |
Preisfaktoren
| Komponente | Optionen | Auswirkung |
|---|---|---|
| Laserquelle | Marke (Raycus, IPG, Max) und Leistung | Der größte Kostenfaktor; höhere Leistung kostet mehr und erfordert einen größeren Kühler und Stromanschluss |
| Schneidkopf | Raytools oder WSX Autofokus | Autofokus und Kollisionsschutz |
| Antrieb | Servomarke, Führungen und Zahnstangen | Langlebige Präzision über Jahre hinweg |
| Leistung | 1–12 kW | Höhere Leistung für dicke Bleche und mehr Geschwindigkeit |
| Kühlung | Zwei-Temperatur-Kühler | Genau auf die Quellenleistung abgestimmt |
Der LFH6020 ist auf Anfrage erhältlich.
Von der Anfrage zur Produktion
- Teile und Muster. Senden Sie uns Ihre Blechformate, Stückzahlen und Materialstärken.
- Konfiguration. Wir legen Quelle, Kopf, Tisch und Optionen fest und erstellen einen Aufstellplan mit Platzbedarf, Strom-, Gas- und Absauganschlüssen.
- Bau und Test. Die Maschine wird vor dem Versand montiert und getestet; die Lieferzeit wird im Angebot bestätigt.
- Vorbereitung vor Ort. Ebener Boden, Stromversorgung, Schneidgas, Druckluft und Absaugung müssen bei Ankunft bereitstehen.
- Installation und Schulung. Im Angebot der Maschine enthalten; Bediener lernen Nesting, Schneidparameter, tägliche Checks und einfache Fehlersuche.
- Support. 24 Monate Gewährleistung auf die gesamte Maschine, ausgenommen Verschleißteile.
Bevor Sie bestellen
- Bleche pro Schicht und Materialstärken.
- Kranzugang entlang des 6 m Betts.
- Strom- und Gasversorgung für die gewählte Quelle.
- Bediener mit Vorkenntnissen in CypCut/FSCUT oder Schulungsbedarf.
Wartung
| Intervall | Wartungsarbeit |
|---|---|
| Täglich | Schutzglas prüfen und reinigen; Düsenzustand und Zentrierung prüfen; Gasdrücke prüfen. |
| Wöchentlich | Schlacke entfernen; Führungen und Zahnstangen reinigen; beide Kühlkreisläufe prüfen. |
| Regelmäßig | Auflageroste austauschen; Führungen und Zahnstangen schmieren; Kühlwasser und Filter wechseln; Höhensensor kalibrieren. |
Sicherheit
Das vom Blech reflektierte Laserlicht ist unsichtbar und kann die Augen schädigen. Daher muss der Schneidbereich eingehaust oder eingezäunt sein und die Türverriegelungen müssen intakt bleiben. Halten Sie die Absaugung in Betrieb und die Filter sauber; Staub im Maschinenbett und in den Filtern kann Feuer fangen, insbesondere nach dem Schneiden von Aluminium. Halten Sie Sauerstoffausrüstung frei von Öl und Fett und sichern Sie Gasflaschen.
Stärken und Grenzen
Stärken
- 6 m Bett mit bis zu 12 kW
- Weithin bekannte CypCut/FSCUT Steuerung
- Zwei-Temperatur-Kühler
Zu beachten
- Einzeltisch: Ladezeiten müssen einkalkuliert werden
- Großer Platzbedarf
- Hoher Leistungsbedarf erfordert entsprechenden Anschluss
LFH6020 FAQ
Welcher Leistungsbereich ist verfügbar?
1 kW bis 12 kW von IPG, Raycus oder Max.
Welche Steuerung wird verwendet?
CypCut / FSCUT.
Wie hoch ist die Genauigkeit?
±0,03 mm pro Meter Positioniergenauigkeit, 120 m/min maximale Verfahrgeschwindigkeit.
LFH6020 oder LFP6020?
Der LFP6020 ist die offene, günstigere 6 m Maschine mit 1,5–3 kW. Der LFH6020 verträgt bis zu 12 kW und ist für die Schichtproduktion ausgelegt.
Wie lange dauert das Beladen eines 6 m Blechs?
Das hängt von Ihrem Kran und Personal ab; planen Sie dies in den Zyklus ein, da der Laser während des Beladens wartet.
Können Bediener anderer Maschinen sie bedienen?
In der Regel ja; CypCut/FSCUT ist weit verbreitet und die Schulung deckt die Unterschiede ab.
Vergleichen Sie alle Faserlaser-Schneidmaschinen direkt miteinander in unserem Auswahlratgeber.
Senden Sie uns Ihre Blechformate und Stückzahlen. Wir legen die passende Quelle aus und erstellen Ihnen ein Angebot für den LFH6020.
Angebot anfordern