Laser do blach i rur 2 w 1: Przegląd
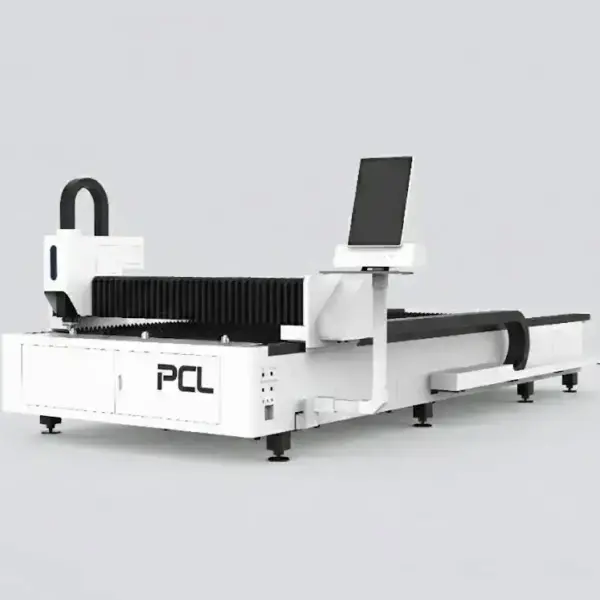
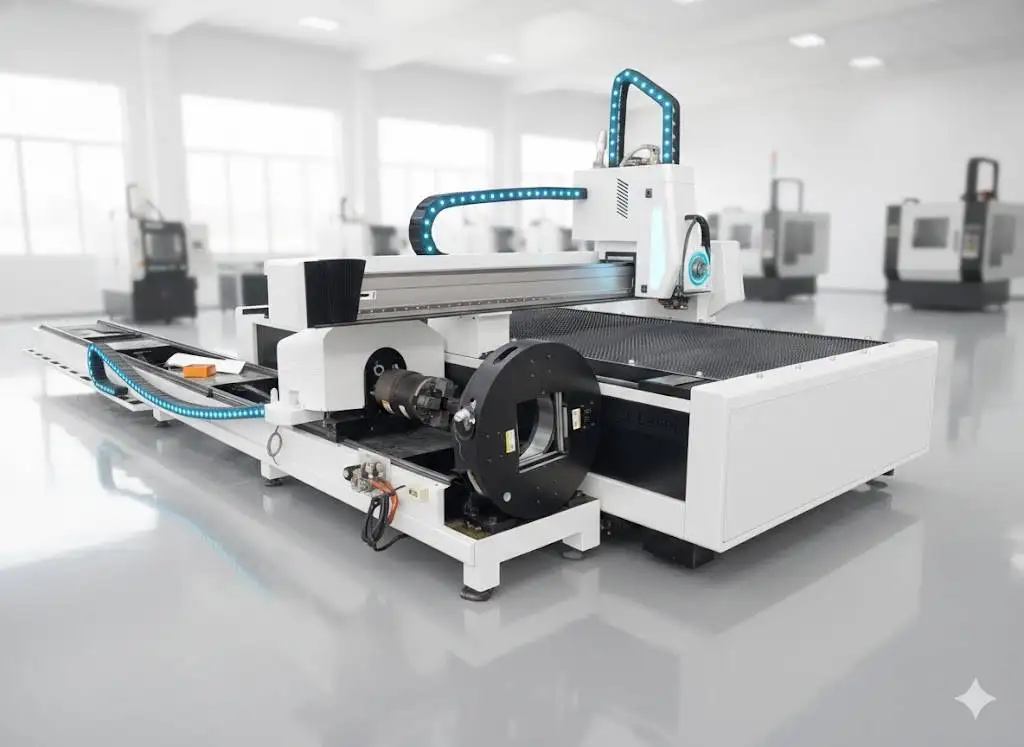
Maszyna 2 w 1 posiada stół do cięcia blach oraz uchwyt pneumatyczny do rur, korzystając z jednego źródła i jednego sterownika. Sprawdza się w warsztatach, które tną głównie blachy i okazjonalnie profile, bez potrzeby zakupu i zatrudniania obsługi do drugiej maszyny.
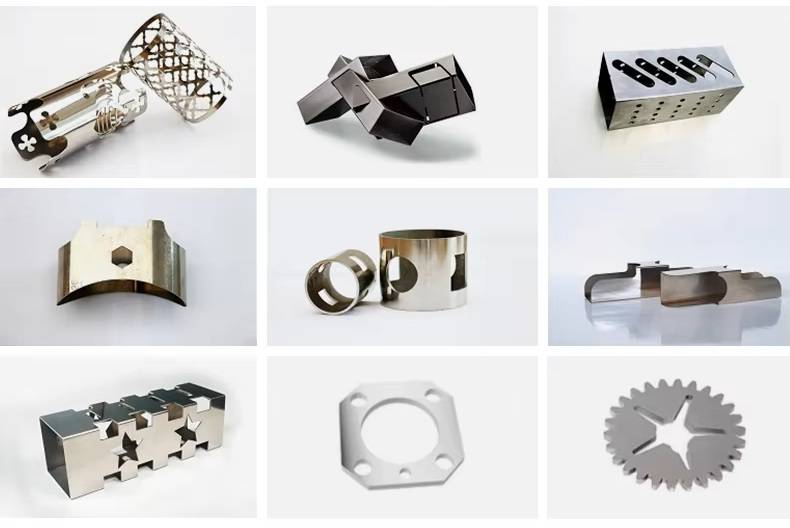
Specyfikacja techniczna
| Stół do blach | 3000 × 1500 mm lub 4000 × 2000 mm |
|---|---|
| Rury | Ø20–220 mm, długość 6000 mm; okrągłe, kwadratowe, prostokątne, owalne |
| Źródło lasera | 1–12 kW; Raycus lub IPG |
| Dokładność pozycjonowania | ±0.03 mm |
| Maks. przyspieszenie | 1.0–1.2 G |
| Mocowanie rur | Uchwyt pneumatyczny |
| Certyfikacja | CE, ISO 9001 |
| Gwarancja | 24 miesiące na całą maszynę (z wyłączeniem materiałów eksploatacyjnych) |
Co tną poszczególne warianty mocy
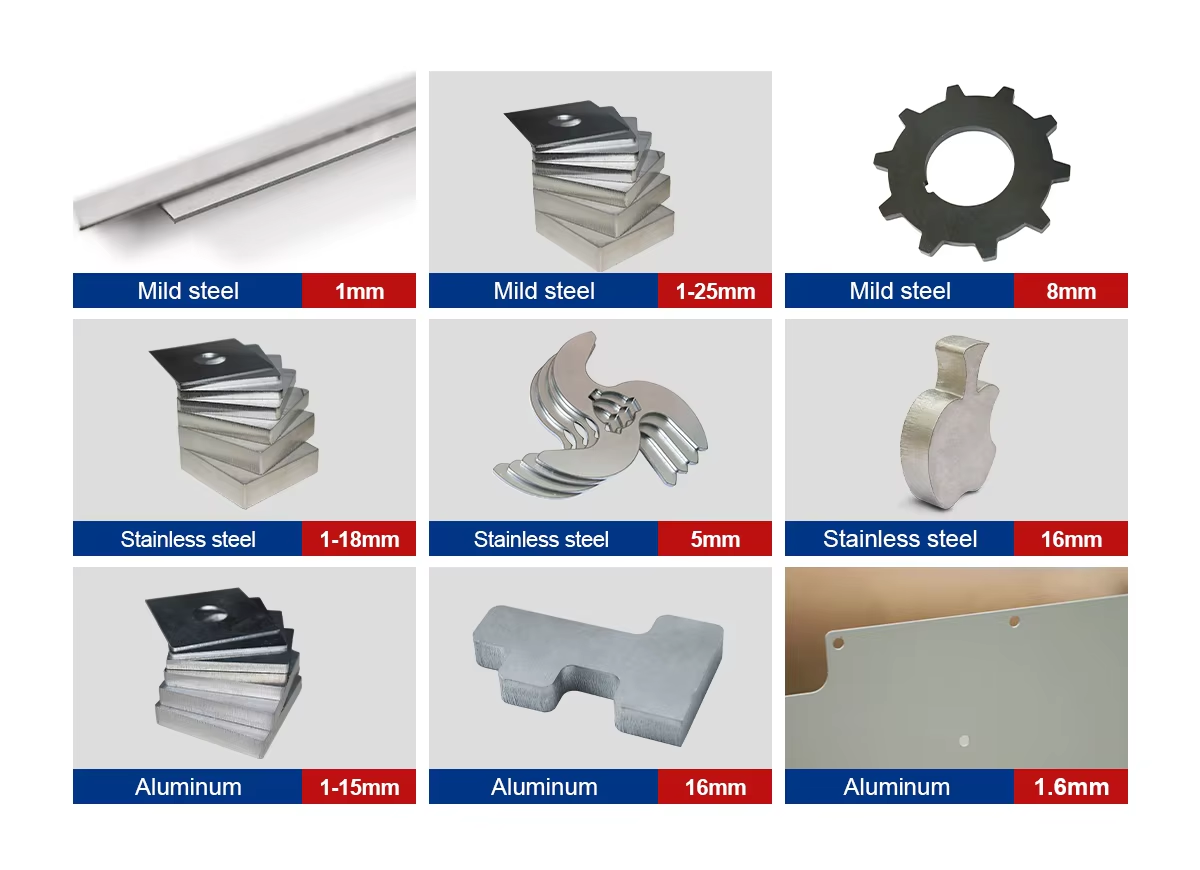
Typowa maksymalna grubość dla mocy od 1 kW do 60 kW; ostatnia kolumna wskazuje moce dostępne dla tego modelu. Traktuj te wartości jako absolutne maksimum, a nie zakres codziennej pracy.
| Moc lasera | Stal węglowa (O₂) | Stal nierdzewna (N₂) | Aluminium (N₂) | Mosiądz (N₂) | Ten model |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | – |
| 60 kW | 200 mm | 150 mm | – | – | – |
Maksymalna grubość to wartość graniczna, cięta wolniej i z mniej gładką krawędzią. Zaplanuj codzienną produkcję z zapasem kilku milimetrów i potwierdź parametry z tablicą cięć dla konkretnego źródła i głowicy w Twojej ofercie.
Typowe prędkości cięcia
| Grubość | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Grubość | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
Prędkości w m/min. Są to typowe wartości dla dobrej jakości cięcia; wymagania co do krawędzi, gatunek materiału, czystość gazu oraz głowica mogą je zmienić. Twoja oferta zawiera tabelę dla konkretnej konfiguracji.
Szczery bilans zysków i strat
Jedno źródło i jeden operator do dwóch zadań to wydajne rozwiązanie, pod warunkiem że obróbka rur stanowi mniejszą część pracy. Maszyna wykonuje jednak czynności po kolei: podczas cięcia rur stół do blach czeka i odwrotnie. Gdy cięcie rur wypełni całe zmiany lub gdy potrzebujesz rur o średnicy powyżej 220 mm albo dłuższych niż 6 m, lepszą inwestycją będzie dedykowana wycinarka laserowa do rur i profili.

Miejsce tego modelu w ofercie laserów PCL
| Model | Obszar roboczy | Moc | Najlepsze do |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Wysoka moc na kompaktowym stole |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Otwarty stół pojedynczy; standardowe arkusze |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Wymienny stół dwupaletowy do produkcji seryjnej |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Grube blachy na łożu spawanym z płyt |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Długie arkusze przy mniejszej inwestycji |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | Produkcja wielkoformatowa |
| Blachy i rury 2 w 1 (ta maszyna) | 3015 lub 4020 + rury Ø20–220 mm | 1–12 kW | Blachy i rury na jednej maszynie |
Najczęstsze problemy i sposoby ich rozwiązania
| Problem | Typowa przyczyna | Co zrobić |
|---|---|---|
| Elementy z rur poza pozycją | Brak kompensacji skrzywienia lub wygięcia rury | Wykonaj bazowanie krawędzi przed cięciem; sprawdź szczęki uchwytu |
| Żużel pod stalą nierdzewną lub aluminium | Zbyt wysoka prędkość, za niskie ciśnienie azotu lub zbyt płytkie ognisko | Zmniejsz prędkość lub zwiększ ciśnienie; opuść ognisko (wartość ujemna) wraz ze wzrostem grubości |
| Brak pełnego przecięcia | Niedokończone przebicie, niewystarczająco dodatnie ognisko przy cięciu tlenem, brudne szkiełko ochronne | Poczekaj na zakończenie wszystkich etapów przebicia; podnieś ognisko w krokach co 1 mm; wyczyść lub wymień szkiełko |
| Detale przechylają się i uderzają w głowicę | Małe elementy spadające między lamelami stołu | Zostaw mikrołącza; wymień zużyte lamele; tnij małe detale na samym końcu |
Co decyduje o cenie
| Element | Opcje | Wpływ |
|---|---|---|
| Źródło laserowe | Marka (Raycus, IPG, Max) i moc | Największa pozycja w koszcie; wyższa moc to wyższa cena oraz większy chiller i zapotrzebowanie na prąd |
| Głowica tnąca | Raytools lub WSX z autofocusem | Autofocus i zabezpieczenie przed kolizjami |
| Napęd | Marka serwonapędów, prowadnice i listwy zębate | Powtarzalna dokładność przez lata |
| Stół | 3015 lub 4020 | Większy stół do większych arkuszy blachy |
| Moduł do rur i profili | Uchwyt pneumatyczny, Ø20–220 mm × 6 m | Umożliwia cięcie rur bez zakupu drugiej maszyny |
Cena maszyny 2 w 1 ustalana jest na zapytanie.
Od zapytania do produkcji
- Detale i próby. Prześlij nam typowe detale z blachy oraz rury wraz z wymiarami i materiałami.
- Konfiguracja. Dobieramy źródło, głowicę, stół i opcje oraz przesyłamy układ z wymaganą powierzchnią, przyłączami prądu, gazu i odciągu.
- Montaż i testy. Maszyna jest składana i testowana przed wysyłką; czas realizacji potwierdzamy w ofercie.
- Przygotowanie fundamentu. Równe posadzka, zasilanie, gazy techniczne i sprężone powietrze oraz odciąg pyłów muszą być gotowe przed dostawą.
- Instalacja i szkolenie. W cenie maszyny; operatorzy uczą się nestingu, parametrów cięcia, codziennych kontroli i prostej diagnozy usterek.
- Wsparcie. 24-miesięczna gwarancja na całą maszynę z wyłączeniem materiałów eksploatacyjnych.
Zanim złożysz zamówienie
- Udział cięcia blach i rur w Twoim czasie pracy.
- Największa rura i jej długość.
- Wolna przestrzeń wokół maszyny na 6-metrowe rury.
- Kto będzie programował detale z blachy i rur.
Konserwacja
| Kiedy | Co |
|---|---|
| Codziennie | Sprawdź i wyczyść szkiełko ochronne; sprawdź stan i centrowanie dyszy; sprawdź ciśnienie gazów. Sprawdź szczęki uchwytu. |
| Co tydzień | Usuń żużel; wyczyść prowadnice, listwy zębate i uchwyt; spuść skropliny z filtra powietrza. |
| Okresowo | Wymień lamele stołu; nasmaruj prowadnice i listwy; sprawdź uszczelnienia pneumatyczne uchwytu; wymień wodę w chillerze. |
Bezpieczeństwo
Promieniowanie laserowe odbite od blachy jest niewidoczne i grozi uszkodzeniem wzroku, dlatego strefa cięcia musi być zamknięta lub ogrodzona, a blokady drzwi muszą być sprawne. Uruchom odciąg i dbaj o czystość filtrów; pył w stole i filtrach może się zapalić, zwłaszcza po obróbce aluminium. Chronić instalację tlenową przed olejem i smarem oraz zabezpieczyć butle z gazem.
FAQ – Laser 2 w 1
Jakie rury można ciąć?
Ø20–220 mm, o długości do 6000 mm, w przekrojach okrągłych, kwadratowych, prostokątnych i owalnych.
Jakie są rozmiary stołów do blach?
3000 × 1500 mm lub 4000 × 2000 mm.
Czy można ciąć blachę i rurę jednocześnie?
Nie. Maszyna przełącza się między stołem do blach a uchwytem do rur.
Kiedy lepsza jest osobna wycinarka laserowa do rur?
Gdy obróbka rur wypełnia większość zmiany lub gdy rury są większe niż 220 mm bądź dłuższe niż 6 m.
Czy przełączanie między blachą a rurą trwa długo?
Maszyna przełącza się w tryb stołu lub uchwytu; większość czasu zajmuje załadunek rury lub arkusza blachy.
Czy dokładność cięcia rur jest taka sama jak na dedykowanej wycinarce?
Dokładność pozycjonowania wynosi ±0,03 mm; przy dużej produkcji rur dedykowana wycinarka lepiej radzi sobie z załadunkiem i długimi elementami.
Porównaj wszystkie laserowe wycinarki światłowodowe do metalu obok siebie w naszym przewodniku.
Powiedz nam, jaki masz mix blach i rur. Obliczymy, czy bardziej opłaca się maszyna 2 w 1, czy dwie osobne.
Uzyskaj wycenę