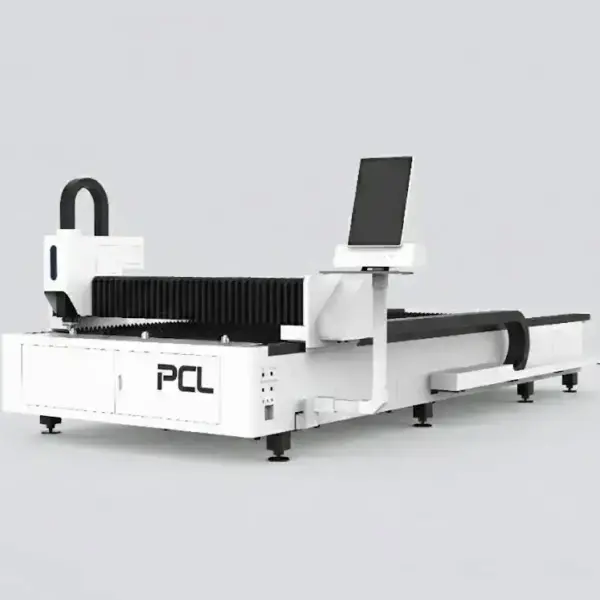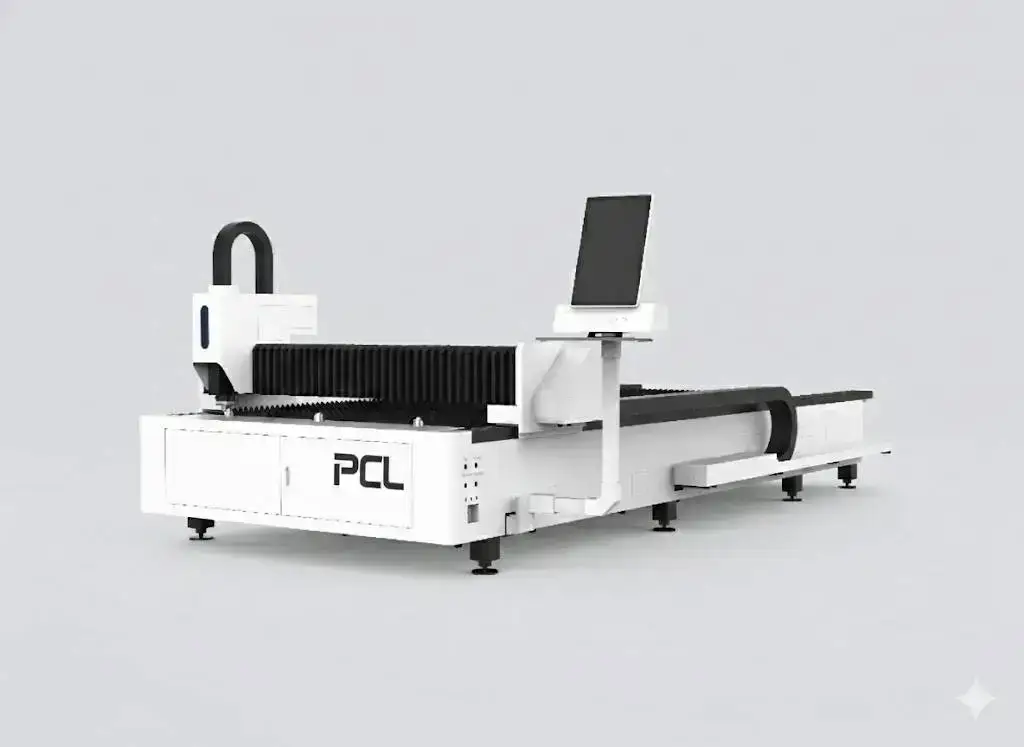
LFP3015: Przegląd
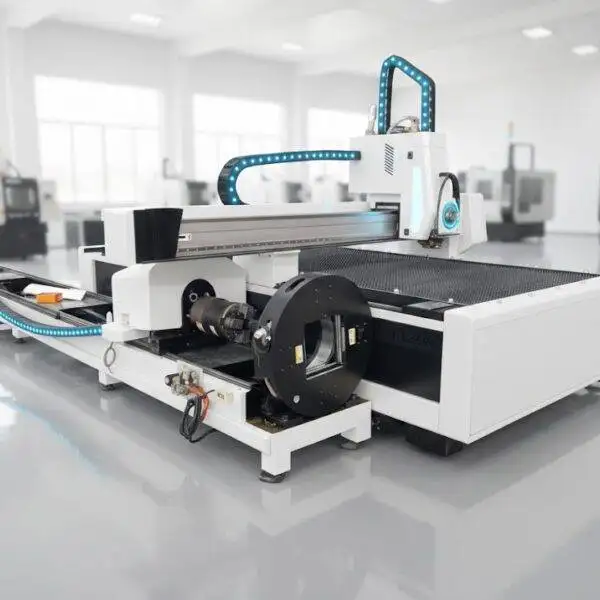
LFP3015 to nasza otwarta wycinarka laserowa z pojedynczym stołem do blach o wymiarach 3000 × 1500 mm. Większość klientów wybiera ją jako swój pierwszy laser: obsługuje standardowe arkusze, nie wymaga stołu wymiennego ani pełnej obudowy, a można ją zamówić ze źródłem o mocy od 1 kW do 12 kW.
Pokaz cięcia LFP3015
Model LFP3015 podczas cięcia na otwartym stole.
Specyfikacja techniczna
| Obszar roboczy | 3000 × 1500 mm |
|---|---|
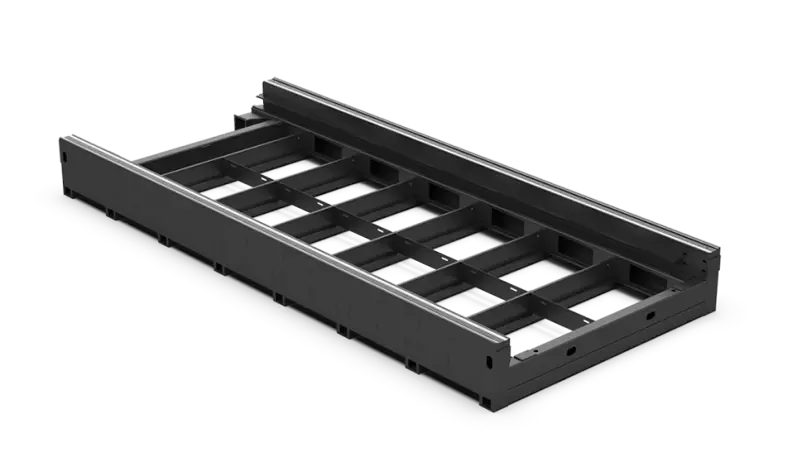
| Konstrukcja | Rama otwarta, stół pojedynczy |
| Źródło lasera | 1–12 kW; Raycus, IPG lub Max |
| Dokładność pozycjonowania | ±0.03 mm |
| Maks. prędkość skojarzona | 100–120 m/min |
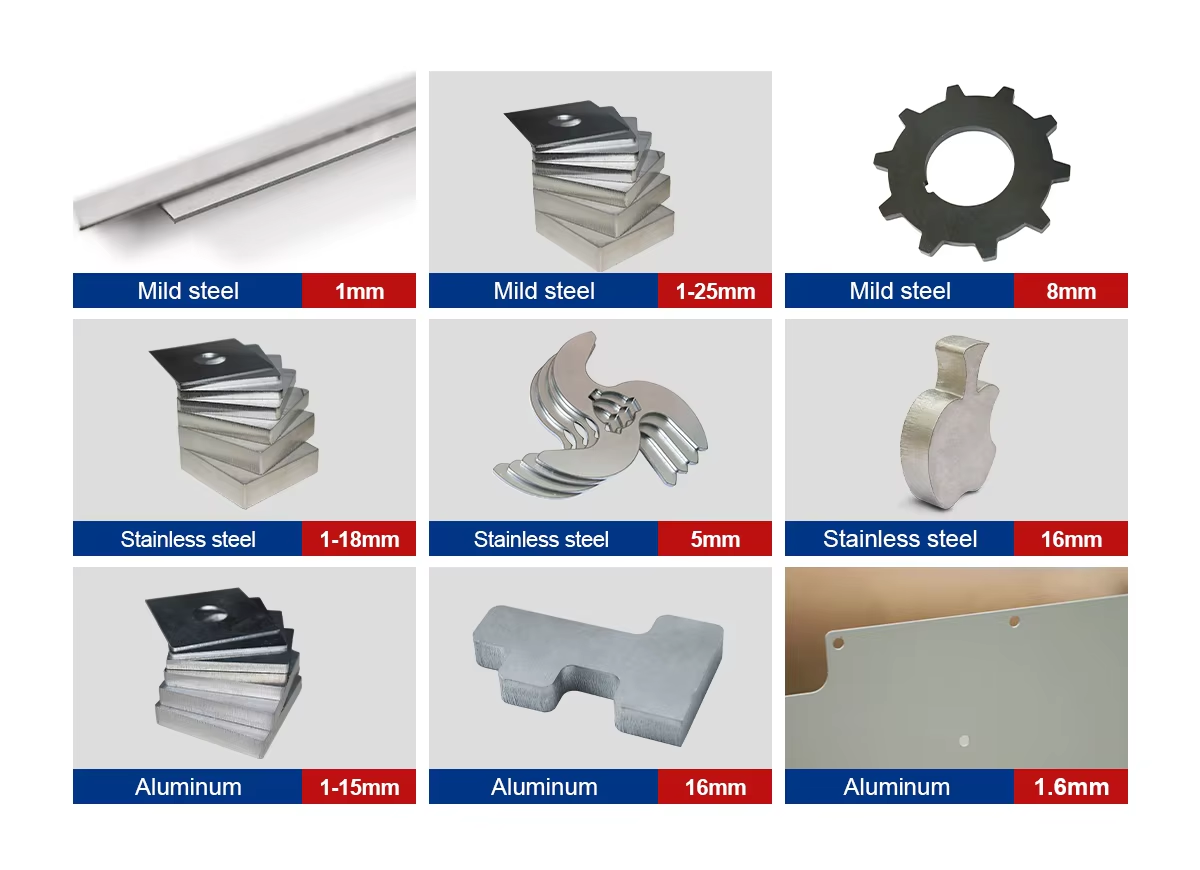
| Materiały | Stal węglowa, stal nierdzewna, aluminium, mosiądz |
| Cena | 18 000–35 000 USD FOB Qingdao, w zależności od źródła i opcji |
| Certyfikacja | CE, ISO 9001 |
| Gwarancja | 24 miesiące na całą maszynę (z wyłączeniem materiałów eksploatacyjnych) |
Co przecinają poszczególne warianty mocy
Typowa grubość maksymalna dla mocy od 1 kW do 60 kW; ostatnia kolumna wskazuje moce obsługiwane przez tę maszynę. Wartości te należy traktować jako górną granicę, a nie codzienny zakres roboczy. Nawet 1.5 kW radzi sobie z blachą stalową o grubości około 16 mm, więc niższe moce pokrywają szeroki zakres prac ze stalą; mocniejsze źródła zwiększają głównie grubość cięcia stali nierdzewnej i aluminium oraz prędkość.
| Moc lasera | Stal węglowa (O₂) | Stal nierdzewna (N₂) | Aluminium (N₂) | Mosiądz (N₂) | Ten model |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | – |
| 60 kW | 200 mm | 150 mm | – | – | – |
Maksymalna grubość to wartość graniczna, cięta wolniej i z bardziej chropowatą krawędzią. Planuj codzienną produkcję z zapasem kilku milimetrów i potwierdź dane z tabelą cięcia dla konkretnego źródła i głowicy w swojej ofercie.
Typowe prędkości cięcia
| Grubość | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Grubość | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
Prędkości w m/min. Typowe wartości dla cięcia dobrej jakości; wymagania dotyczące krawędzi, gatunek materiału, czystość gazu i głowicy mogą je zmienić. Twoja oferta zawiera wykres dla dokładnej konfiguracji.
Praca ze stołem otwartym
Wszystko jest w zasięgu ręki: możesz obserwować głowicę, wyciągnąć detali w trakcie trwania zadania i załadować arkusz wózkiem widłowym z boku. Ceną za to są przestoje, ponieważ laser czeka, aż stół zostanie oczyszczony i ponownie załadowany. Przy produkcji jednostkowej i krótkoseryjnej ma to niewielkie znaczenie. Gdy maszyna wykonuje te same detale przez całą zmianę, LFP4020 ze stołem wymiennym przynosi większe zyski.
Maszyna otwarta wymaga również uporządkowania przestrzeni wokół niej: wydzielonej strefy, aby nikt nie przechodził przez ścieżkę wiązki, oraz odciągu pyłów i oparów podłączonego do stołu.
Miejsce w ofercie laserów PCL
| Model | Obszar roboczy | Moc | Zastosowanie |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Duża moc na kompaktowym stole |
| LFP3015 (ta maszyna) | 3000 × 1500 mm | 1–12 kW | Otwarty stół pojedynczy; standardowe arkusze |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Wymienny stół dwupalety do seryjnej produkcji |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Grube blachy na solidnym, spawanym łożu |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Długie arkusze przy niższych kosztach inwestycji |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | Produkcja wielkoformatowa |
| 2 w 1 do blach i rur | 3015 lub 4020 + rury Ø20–220 mm | 1–12 kW | Blachy i profile na jednej maszynie |
Typowe zastosowania
- Litery reklamowe ze stali i aluminium.
- Elementy kanałów wentylacyjnych i wsporniki.
- Obudowy i panele elektryczne.
- Ramy meblowe.
- Produkcja małoseryjna dla lokalnych klientów.
Najczęstsze problemy i sposoby ich rozwiązywania
| Problem | Główna przyczyna | Rozwiązanie |
|---|---|---|
| Żużel pod stalą nierdzewną lub aluminium | Zbyt wysoka prędkość, za niskie ciśnienie azotu lub nieodpowiednie skupienie wiązki | Zmniejszyć prędkość lub zwiększyć ciśnienie; przesunąć ognisko w dół (wartość ujemna) wraz ze wzrostem grubości |
| Brak pełnego przecięcia | Niedokończone wbięcie, zbyt małe skupienie na plus przy cięciu tlenem, brudne szkiełko ochronne | Poczekać na zakończenie wbijania; zwiększyć ognisko o 1 mm; wyczyścić lub wymienić szkiełko ochronne |
| Przypalone naroża i małe otwory | Gromadzenie się ciepła w miejscach zwolnienia ruchu głowicy | Zastosować regulację mocy w narożach; zmienić kolejność cięcia, aby rozproszyć ciepło |
| Podnoszenie się detali i uderzanie w głowicę | Małe elementy wpadające między szczeliny rusztu | Zostawić mikrołączenia; wymienić zużyte lamele rusztu; małe detale ciąć na samym końcu |
| Żółte lub brązowe krawędzie stali nierdzewnej | Azot o czystości poniżej 99,99%, niskie ciśnienie, zbyt duża odległość dyszy lub nieszczelność | Używać azotu o czystości min. 99,99%; ustawić odległość dyszy na ok. 0,5 mm; zwiększyć ciśnienie o 1–2 bary; sprawdzić szczelność złączek |
Co decyduje o cenie
| Element | Opcje | Wpływ |
|---|---|---|
| Źródło laserowe | Marka (Raycus, IPG, Max) i moc | Największy pojedynczy składnik ceny; większa moc to wyższy koszt oraz większy chiller i zasilanie |
| Głowica tnąca | Autofokus Raytools lub WSX | Automatyczna regulacja ogniska i ochrona przed kolizjami |
| Napęd | Marka serwonapędów, prowadnice i listwy zębate | Precyzja i trwałość na lata |
| Stół | Otwarty stół pojedynczy | Najniższy koszt w serii; brak stołu wymiennego |
Model LFP3015 kosztuje 18 000–35 000 USD FOB Qingdao; marka źródła i jego moc mają największy wpływ na cenę.
Od zapytania do produkcji
- Detale i próby. Wyślij nam kilka typowych rysunków, materiałów i grubości; potniemy próby na mocy, którą rozważasz.
- Konfiguracja. Ustalamy źródło, głowicę, stół i opcje oraz przesyłamy schemat z zapotrzebowaniem na miejsce, prąd, gazy i odciąg.
- Montaż i testy. Maszyna jest składana i testowana przed wysyłką; czas realizacji potwierdzamy w ofercie.
- Przygotowanie miejsca. Równe posadzka, zasilanie, gazy techniczne, sprężone powietrze i odciąg pyłów gotowe przed dostawą.
- Instalacja i szkolenie. W cenie maszyny; operatorzy uzą się oprogramowania do nestingu, parametrów cięcia, codziennych kontroli i prostej diagnozy usterek.
- Wsparcie. 24-miesięczna gwarancja na całą maszynę, z wyłączeniem materiałów eksploatacyjnych.
Przed złożeniem zamówienia
- Format arkuszy oraz czy kupujesz również arkusze 1250 × 2500 mm.
- Zestawienie grubości i miesięczny czas pracy.
- Gazy: sprężone powietrze do cienkich blach, azot do stali nierdzewnej, tlen do grubej stali konstrukcyjnej.
- Przestrzeń wokół łoża na strefę ochronną i załadunek wózkiem widłowym.
Konserwacja
| Kiedy | Co robić |
|---|---|
| Codziennie | Sprawdzić i wyczyścić szkiełko ochronne; sprawdzić stan i centrowanie dyszy; sprawdzić ciśnienie gazów. |
| Co tydzień | Usunąć żużel z lameli; oczyścić pył z prowadnic i listew zębatych; sprawdzić poziom wody w chillerze. |
| Okresowo | Wymienić zużyte lamele; nasmarować prowadnice i listwy; wymienić wodę w chillerze; wymienić filtry w odciągu. |
Bezpieczeństwo
Maszyna otwarta nie posiada obudowy wokół wiązki, a światło odbite od arkusza jest niewidoczne i może uszkodzić wzrok. Podczas cięcia należy odgrodzić strefę wokół łoża, wyposażyć każdą osobę w pobliżu w okulary ochronne o odpowiedniej długości fali oraz włączyć układ odciągu. Żużel i pył w łożu mogą się zapalić, zwłaszcza po cięciu aluminium; należy regularnie czyścić łoże i trzymać w pobliżu gaśnicę. Butle i przewody tlenowe muszą być wolne od olejów i smarów.
Zalety i ograniczenia
Zalety
- Obsługuje standardowe arkusze 1500 × 3000 mm
- Najniższy koszt inwestycji w tej klasie
- Swobodny dostęp do załadunku i kontroli
Ograniczenia
- Laser czeka w trakcie załadunku
- Wymaga wydzielonej strefy ochronnej
- Nieprzystosowany do długiej pracy bez nadzoru
FAQ LFP3015
Jaki rozmiar arkusza obsługuje LFP3015?
Arkusze do 3000 × 1500 mm, czyli standardowy format 10 × 5 stóp.
Ile kosztuje LFP3015?
18 000–35 000 USD FOB Qingdao. Marka źródła i jego moc mają największy wpływ na cenę.
Jaką moc powinienem wybrać?
Wybieraj pod kątem grubości, którą tnie się najczęściej, a nie najgrubszej blachy, jaką potniesz raz w roku. Następnie sprawdź tę grubość w tabeli parametrów wybranego źródła.
Czy model LFP3015 jest obudowany?
Nie, jest to konstrukcja otwarta. Jeśli szukasz wymiennego stołu i większej wydajności, sprawdź model LFP4020.
Jakie gazy są potrzebne do LFP3015?
Sprężone powietrze pozwala na tanie cięcie cienkich blach czarnych i nierdzewnych; azot zapewnia czyste krawędzie stali nierdzewnej; tlen stosuje się do grubszych stali konstrukcyjnych.
Czy w przyszłości można zwiększyć moc lasera?
Źródło to główny komponent maszyny; zaplanuj odpowiednią moc już w momencie zakupu. Skonsultuj się z nami przed zamówieniem, jeśli planujesz przejść na grubsze blachy.
Porównaj wszystkie laserowe wycinarki światłowodowe obok siebie w naszym przewodniku.
Wyślij nam wymiary swoich arkuszy i zestawienie grubości. Dobierzemy odpowiednie źródło i wycenimy model LFP3015 z podaniem marek wszystkich komponentów.
Uzyskaj wycenę