Wytł激光 lasery do cięcia metalu
Wycinarki laserowe fiber od 3000 × 1200 mm do 6000 × 2000 mm oraz od 1 kW do 60 kW, a także maszyna 2 w 1 do blach i profili oraz gniazdo z robotem 3D, wraz z poradnikiem zakupu opartym na opublikowanych parametrach cięcia.
- 9 modele
- 7 000 – 50 000 USD FOB Qingdao
- 24 miesięcy gwarancji
- CE ISO 9001
-
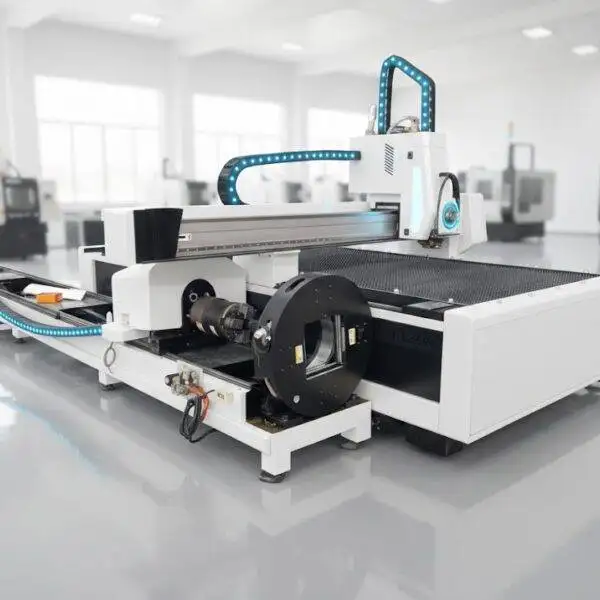
laserowa wycinarka światłowodowa 2 w 1
7 000 – 50 000 USD Zobacz szczegóły -
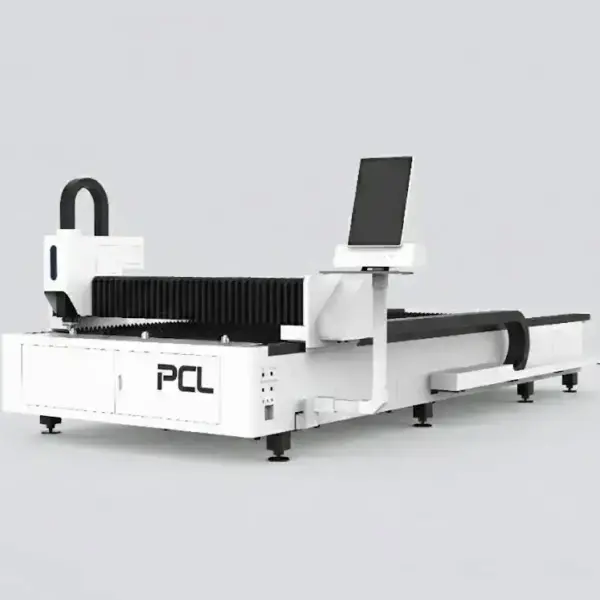
LFP4020
7 000 – 50 000 USD Zobacz szczegóły -
LFP6020
7 000 – 50 000 USD Zobacz szczegóły -
Przecinarka laserowa fiber LFH6020
7 000 – 50 000 USD Zobacz szczegóły -
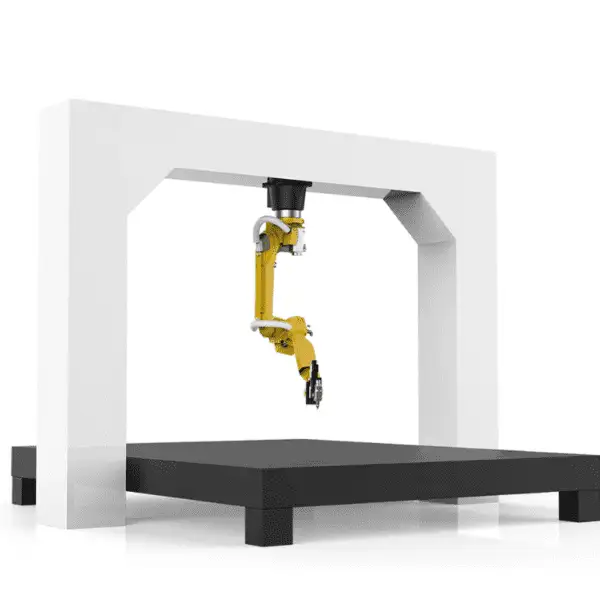
Trójwymiarowa zrobotyzowana wycinarka laserowa
Cena na zapytanie Zobacz szczegóły -
Wycinarka laserowa GF
7 000 – 50 000 USD Zobacz szczegóły -
Wycinarka laserowa światłowodowa LFP3015
18 000 – 35 000 USD Zobacz szczegóły -
Wysokowydajna wycinarka laserowa fiber LFH 4020
7 000 – 50 000 USD Zobacz szczegóły -
Wytłaczarka laserowa fiber SF6060
7 000 – 50 000 USD Zobacz szczegóły
Zacznij od arkuszy, które kupujesz
Rozmiar stołu to pierwsza decyzja, ponieważ najtrudniej ją zmienić w przyszłości. Dopasuj go do arkuszy dostarczanych przez hurtownię stali: 1500 × 3000 mm wymaga stołu 3015, 2000 × 4000 mm stołu 4020, a arkusze 6 m lub długie pasy – stołu 6020. Zbyt mały stół oznacza konieczność wstępnego cięcia blach gilotyną; zbyt duży marnuje przestrzeń roboczą i pieniądze.
| Maszyna | Obszar roboczy | Moc | Uwagi |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Wysoka moc na kompaktowym stole; głowica z autofokusem |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Otwarty stół pojedynczy, 100–120 m/min |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Automatyczny stół wymiany, czas zmiany 15–20 s |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Spawane łoże po obróbce cieplnej do grubych blach |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Otwarty stół pojedynczy do długich arkuszy |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 120 m/min, dwutemperaturowy chiller |
| 2-in-1 sheet & tube | Stół 3015 lub 4020 + rury Ø20–220 mm | 1–12 kW | Stół do blach i uchwyt pneumatyczny na jednej maszynie |
| 3D robot laser cell | Robot 6-osiowy, zasięg 2010–3100 mm | 1–4 kW | Obróbka elementów tłoczonych i kształtowych |
| SF6060 | Na zapytanie | Na zapytanie | Kompaktowa wycinarka w pełnej obudowie |
Jak grube materiały przeciągnie poszczególna moc?
| Moc lasera | Stal węglowa (O₂) | Stal nierdzewna (N₂) | Aluminium (N₂) | Mosiądz (N₂) |
|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm |
| 60 kW | 200 mm | 150 mm | – | – |
Maksymalna grubość to wartość graniczna, przy której cięcie jest wolne i pozostawia ostrzejszą krawędź. Zaplanuj codzienną produkcję z zapasem kilku milimetrów i potwierdź parametry z tabelą cięcia konkretnego źródła i głowicy w Twojej ofercie handlowej.
Wynikają z tego dwa wnioski. Zwiększanie mocy nie wpływa tak samo na każdy materiał: w przedziale od 3 do 6 kW maksymalna grubość stali węglowej prawie się nie zmienia (z 22 do 25 mm), podczas gdy dla stali nierdzewnej rośnie dwukrotnie (z 10 do 20 mm). Ponadto wartość maksymalna nie jest limitem produkcyjnym, ponieważ prędkość w jej pobliżu spada poniżej 1 m/min. Aluminium osiąga zazwyczaj ok. 60–70% grubości stali węglowej przy tej samej mocy.
Parametry cięcia laserem fiber
Trzy ustawienia decydują o jakości większości cięć: gaz roboczy, pozycja ogniska oraz dysza. Muszą być do siebie dobrane, a ich błędna kombinacja to najczęstsza przyczyna słabej jakości krawędzi.
| Zadanie | Gaz i ciśnienie | Ognisko | Dysza | Rezultat |
|---|---|---|---|---|
| Stal węglowa 1–3 mm, wysoka prędkość | Azot lub powietrze, 10–14 bar | 0 do −1 mm | Pojedyncza, mały otwór | Najwyższa prędkość; lekki żużel od spodu |
| Stal węglowa od 2 mm, czysta krawędź | Tlen, 0.5–1.6 bar | +3 do +14 mm (rośnie wraz z grubością) | Podwójna lub typ E | Czysta powierzchnia; wolniej niż azotem na cienkiej blasze |
| Stal nierdzewna, aluminium, mosiądz | Azot, 10–20 bar (rośnie wraz z grubością) | 0 do −13 mm (spada wraz z grubością) | Pojedyncza do cienkich, duży otwór do grubych | Jasna krawędź bez tlenków |
Przy cięciu tlenem stosuje się dodatnie ognisko, aby szczelina cięcia była wystarczająco szeroka i umożliwiała ujście wypalnika. Cięcia azotem opierają się wyłącznie na pędzie gazu, dlatego ognisko znajduje się głęboko w szczelinie. Przestawienie maszyny z grubej stali węglowej na nierdzewną bez ponownego ustawienia ogniska skutkuje szerokim i chropowatym cięciem na nierdzewce; zerowe lub ujemne ognisko na grubej stali węglowej tlenem powoduje zatrzymanie cięcia.
| Grubość | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Grubość | 3 kW | 6 kW | 12 kW |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 2 mm | 16–20 | 20–25 | 35–40 |
| 3 mm | – | 12–14 | 28–33 |
| 4 mm | – | 8–10 | 20–24 |
| 6 mm | – | 5–6 | 10–13 |
| Grubość | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
| Grubość | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 18 | 25–30 | 30–45 | 45–50 |
| 2 mm | 6 | 15–18 | 20–25 | 35–40 |
| 3 mm | 2.5 | 7–8 | 14–16 | 25–30 |
| 5 mm | – | 2.5–3 | 5–6 | 15–18 |
| 6 mm | – | 1.5–2 | 3.5–4 | 12–15 |
| 8 mm | – | 0.6–0.7 | 1.5–2 | 8–10 |
| 10 mm | – | – | 1.0–1.2 | 6–7 |
Prędkości w m/min. Typowe wartości dla cięcia dobrej jakości; wymagania dotyczące krawędzi, gatunek materiału, czystość gazu oraz głowica mogą je zmienić. Twoja oferta zawiera tabelę dla dokładnej konfiguracji.
W przypadku maszyn o mocy 6 kW lub większej, stal węglowa o grubości poniżej ok. 6 mm jest zazwyczaj cięta szybciej przy użyciu azotu lub powietrza, akceptując niewielką żużlowość; powyżej ok. 10 mm lub tam, gdzie krawędź musi być wolna od żużla, lepszym wyborem jest tlen z dodatkowym skupieniem. Poniżej 1 mm tlenu się nie stosuje.
Przebijanie grubej blachy
Na grubej blasze wkuwanie się (piercing) to najbardziej ryzykowny moment: wykonane w jednym kroku powoduje odrzut stopionego metalu w stronę dyszy. Gruba stal węglowa jest przebijana w trzech etapach, od dużej wysokości odniesienia z pełną mocą do wysokości cięcia z mocą impulsową i niższym skupieniem, a głowica zaczyna się poruszać dopiero po ostatnim etapie. Na stali węglowej 22 mm przy 3 kW etapy te trwają łącznie kilka sekund. Ustawienia przebijania przetestuj najpierw na odpadach; stan powierzchni, czystość tlenu oraz brudna soczewka – to wszystko wpływa na czas.
Typy dysz
| Typ | Zastosowanie |
|---|---|
| Pojedyncza (S) | Azot i powietrze; ogólnego przeznaczenia; większe otwory do grubszej stali nierdzewnej i aluminium |
| Podwójna (D) | Cięcie tlenowe stali węglowej przy niskiej i średniej mocy |
| Typu E | Dysza tlenowa o dużym przepływie dla mocy 6 kW i wyższych |
| Z dużym otworem (B) | Azot do grubej stali nierdzewnej i aluminium przy 6 kW i powyżej |
Jednolity przepływ gazu wymaga wycentrowanej, nieuszkodzonej dyszy. Sprawdzaj centrowanie za każdym razem, gdy wymieniasz dyszę, i wymieniaj te z uszkodzoną końcówką; zadzior na końcówce powoduje nierównomierny żużel po jednej stronie cięcia.
Gdy krawędź wychodzi wadliwie
| Objaw | Prawdopodobne przyczyny | Rozwiązanie |
|---|---|---|
| Duży żużel pod stalą węglową (tlen) | Zbyt wysoka prędkość, niskie ciśnienie tlenu, zbyt ujemne skupienie, częściowo zablokowana dysza | Zmniejsz prędkość o 5–8%; utrzymuj tlen na poziomie 0,5–0,7 bara; ustaw skupienie na +3 do +4 mm; sprawdź końcówkę dyszy |
| Żółta lub brązowa krawędź stali nierdzewnej | Czystość azotu poniżej 99,99%, niskie ciśnienie, zbyt wysoka odległość od materiału, wyciek gazu | Używaj azotu o czystości co najmniej 99,99%; odległość ok. 0,5 mm; zwiększ o 1–2 bary; przetestuj szczelność złączek |
| Gruba stal węglowa niedocięta na wylot | Nieukończone przebijanie, zbyt mało dodatnie skupienie, brudna soczewka | Pozwól zakończyć wszystkie etapy przebijania; podnieś skupienie w krokach co 1 mm; wyczyść lub wymień okienko ochronne |
| Jakość różni się na powierzchni arkusza | Wygięta blacha, zanieczyszczenia pod blachą, zużyta listwa zębata lub pas | Wyrównaj blachę; wyczyść ruszty; skalibruj napędy, jeśli różnica się powtarza |
Tlen, azot czy powietrze
| Gaz | Zastosowanie | Krawędź |
|---|---|---|
| Tlen | Stal węglowa, zwłaszcza od średnich grubości wzwyż | Warstwa tlenków na krawędzi; usuń ją przed malowaniem proszkowym lub spawaniem krytycznych złączy |
| Azot | Stal nierdzewna, aluminium; stal węglowa, gdy krawędź musi być wolna od tlenków | Jasna krawędź, gotowa do spawania lub malowania; wysokie zużycie gazu |
| Sprężone powietrze | Cienka blacha węglowa i nierdzewna | Lekkie utlenianie; najtańsze na metr, jeśli powietrze jest suche i wolne od oleju |
Ciśnienia są bardzo różne. Tlen działa przy ok. 0,5–1,6 bara, azot przy 10–20 barach. Tlen spala się razem z laserem i wymaga małego przepływu; azot musi samodzielnie wydmuchać stopiony metal ze szczeliny cięcia (kerf), więc potrzebuje wysokiego ciśnienia i dużo gazu. Do czystej krawędzi stali nierdzewnej standardową specyfikacją jest azot o czystości 99,999%.
Zdecyduj, skąd będzie brany gaz, zanim dotrze maszyna. Wiązki butli są w porządku do okazjonalnego cięcia azotem; codzienna obróbka stali nierdzewnej zazwyczaj uzasadnia zbiornik skroplin lub generator azotu.
Jak czytać specyfikację lasera
Arkusz specyfikacji maszyn 3015 na platformach B2B wygląda niemal identycznie: dokładność pozycjonowania ±0,03 mm, powtórnego pozycjonowania ±0,02 mm, 120–150 m/min, 1,5 G, 380 V trójfazowe. Niektóre podają nawet dwie różne wartości dokładności na tej samej stronie. To, co odróżnia maszyny, kryje się za tymi wierszami:
| Pozycja w specyfikacji | Co sprawdzić |
|---|---|
| Dokładność pozycjonowania a powtórnego pozycjonowania | Pozycjonowanie (np. ±0,03 mm) określa, jak blisko zadanego punktu dociera oś; powtórne pozycjonowanie (często ±0,02 mm) to dokładność powrotu do tego samego punktu. Zapytaj, z jakiej metody testowej pochodzi ta wartość, np. ISO 230-2. |
| Prędkość maksymalna | W ofertach podaje się 100–150 m/min. To prędkość przejazdów szybkich między cięciami. Prędkość cięcia stali 6 mm przy 3 kW wynosi ok. 2 m/min. |
| Przyspieszenie | Powszechne jest 1,0–1,5 G. To ono decyduje o czasie cyklu na cienkiej blasze z wieloma małymi konturami, w większym stopniu niż moc lasera. |
| Waga | Oferty B2B często podają wagę brutto zestawu, a nie wagę maszyny. Poproś o wagę maszyny i nacisk na posadzkę, jeśli planujesz fundament. |
| Nazwy marek | „Raycus/IPG/Max” lub „Yaskawa/Delta/HCFA” w ofercie oznacza, że sprzedawca może zamontować dowolną z nich. Liczą się marki wpisane w Twojej umowie. |
Jakość cięcia: zastosuj normę ISO 9013 na rysunku
„Dobra krawędź” oznacza coś innego dla każdego. Norma ISO 9013 klasyfikuje cięcia termiczne pod kątem prostopadłości (zakresy od 1 do 5) oraz chropowatości powierzchni Rz5 (zakresy od 1 do 4), z tolerancjami rosnącymi wraz z grubością blachy. Umieszczając wymagane zakresy na rysunku, Ty i dostawca oceniacie próbki według tej samej miary.
Miedź, mosiądz i aluminium
Lasery światłowodowe (fiber) pracują na fali o długości ok. 1,07 µm, co stanowi jedną dziesiątą długości fali CO₂, i skupiają wiązkę w znacznie mniejszej plamce. Ta wyższa gęstość mocy pozwala im ciąć miedź i mosiądz, z którymi lasery CO₂ mają problem. Praktyczne zasady dla metali refleksyjnych: tnij 10–15% poniżej maksymalnego posuwu, pozwól przebiciu przejść całkowicie na wylot przed ruchem, trzymaj ognisko w pobliżu górnej powierzchni, używaj tlenu do miedzi i azotu do mosiądzu. Konserwatywne moce minimalne dla miedzi to 1 kW dla 1 mm, 2 kW dla 3 mm i 4 kW dla 6 mm.
To samo dotyczy stali: w testach porównawczych na stali miękkiej 15 mm i stali nierdzewnej 10 mm laser fiber potrzebował mniejszej mocy niż laser CO₂ dla tej samej prędkości cięcia, ponieważ stal lepiej pochłania jego długość fali.
Stół otwarta czy stół wymienny (wymiennik)
Na maszynie z jednym otwartym stołem (LFP3015, LFP6020) laser stoi w miejscu, podczas gdy operator odbiera detale i łagodzi kolejny arkusz. W przypadku prototypów i prac mieszanych jest to akceptowalne, a maszyna tańsza. Gdy maszyna pracuje na pełnych zmianach produkcyjnych, czas oczekiwania sumuje się; stół wymienny (LFP4020, wymiana 15–20 s) pozwala na załadunek w trakcie cięcia.
Laser fiber, plazma czy laser do rur i profili
Laser światłowodowy zapewnia najlepszą dokładność i krawędź na arkuszach i średnich grubościach blach. Przecinarka plazmowa CNC kosztuje mniej w przeliczeniu na milimetr grubości grubej stali węglowej i docina fazy pod spawanie. Jeśli rury stanowią dużą część Twoich detali, dedykowana wycinarka laserowa do rur wykonuje piłowanie, wiercenie i wycinanie otworów w jednym przejściu; maszyna 2 w 1 obsługuje mniejsze wolumeny rur.
Zanim zamówisz
- Formaty blHach i miks grubości według materiału, w przeliczeniu na godziny miesięcznie.
- Marka i moc źródła wraz z tabelą cięcia dla danego źródła.
- Stół pojedynczy lub wymienny.
- Marki głowicy, serwonapędów, prowadnic i sterownika wpisane do umowy.
- Zasilanie gazowe, przyłącze elektryczne, posadzka i odciąg oparów.
- Detale próbne z Twojego rysunku, oceniane pod kątem normy ISO 9013, jeśli z niej korzystasz.
Często zadawane pytania dotyczące wycinarek laserowych
Jaka wycinarka laserowa sprawdzi się w małym zakładzie usługowym?
Zazwyczaj model 3015, taki jak LFP3015: obsługuje standardowe arkusze 1500 × 3000 mm i można go zamówić w wersji o mocy od 1 kW do 12 kW.
Jak grubą blachę może przeciąć laser światłowodowy o mocy 3 kW?
Zazwyczaj do około 22 mm w stali konstrukcyjnej przy użyciu tlenu oraz do 10 mm w stali nierdzewnej przy użyciu azotu jako wartości maksymalne, przy bardzo niskiej prędkości. Do codziennej produkcji zaplanuj kilka milimetrów mniej i sprawdź tabelę cięcia dla oferowanego źródła.
Czy laser o większej mocy jest zawsze szybszy?
Nie. W przypadku cienkich blach prędkość jest ograniczona przez przyspieszenie i układ sterowania. Dodatkowa moc zaczyna się opłacać od średnich grubości wzwyż.
Dlaczego cięcie z użyciem azotu jest takie drogie?
Azot w maszynie o mocy 3 kW podawany jest pod ciśnieniem około 12–20 barów i musi samodzielnie wydmuchać stopiony materiał, przez co zużycie jest duże. Zbiornik gazu lub generator obniża koszt za metr sześcienny.
Czy laser światłowodowy może ciąć miedź i mosiądz?
Tak. Przyjmując konserwatywne minimum, zaplanuj 1 kW dla 1 mm miedzi i 4 kW dla 6 mm, używając tlenu do miedzi i azotu do mosiądzu.
Czy możecie wyciąć detale próbne przed złożeniem zamówienia?
Tak. Prześlij plik DXF, określ materiał i grubość, a my wytniemy próbki na konfiguracji, którą rozważasz.
Prześlij wymiary swoich arkuszy i zestawienie grubości. Dobierzemy rozmiar stołu oraz źródło i przedstawimy ofertę z podaniem marki każdego komponentu.
Poproś o wycenę