Przecinarki plazmowe CNC
Od przenośnych przecinarek ręcznych po 8-osiowe linie do cięcia profili: maszyny plazmowe do blach, ukosowania pod spaw, rur i konstrukcji stalowych, produkowane w Jinan w Chinach i wysyłane na cały świat.
- 6 modele
- 1 200 – 80 000 USD FOB Qingdao
- 24 miesięcy gwarancji
- CE ISO 9001
-
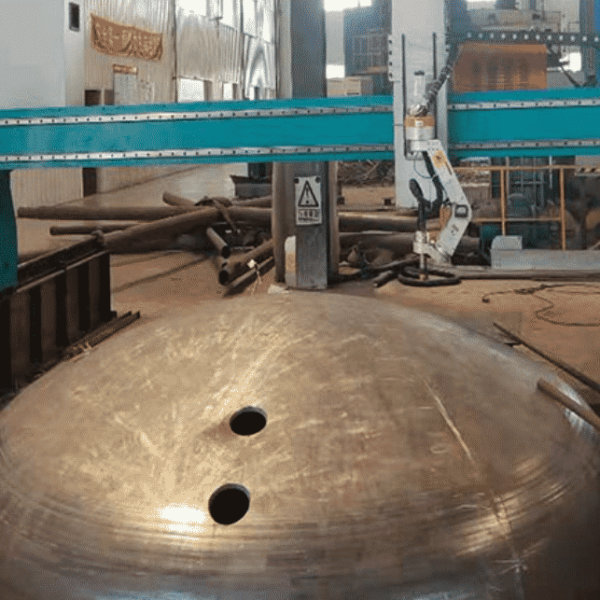
5-osiowa przecinarka plazmowa
35 000 – 60 000 USD Zobacz szczegóły -
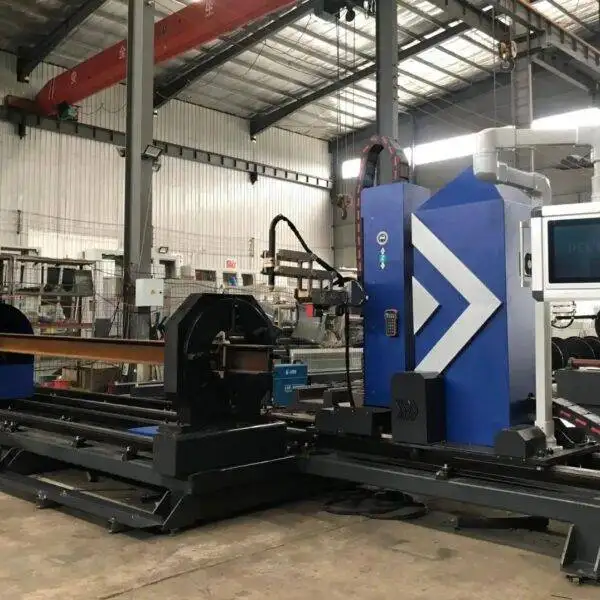
8-osiowa wycinarka plazmowa
45 000 – 80 000 USD Zobacz szczegóły -
bramowa przecinarka plazmowa CNC
2 000 – 15 000 USD Zobacz szczegóły -
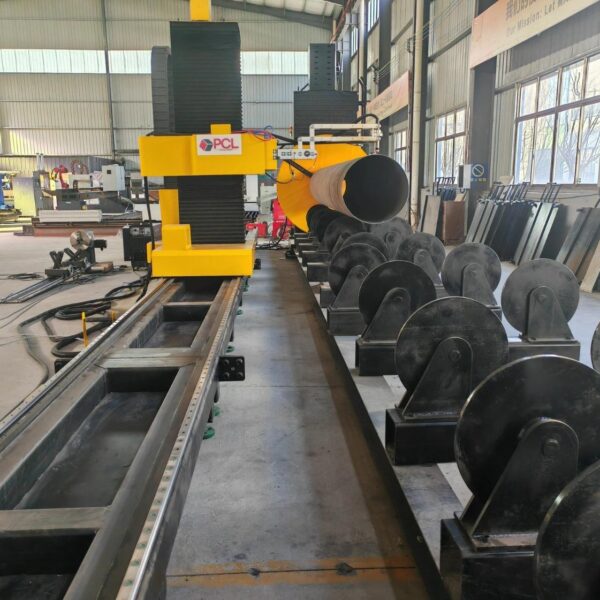
przecinarka plazmowa do rur
Cena na zapytanie Zobacz szczegóły -
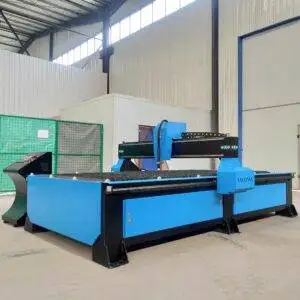
Przecinarka plazmowa P3015
2 000 – 15 000 USD Zobacz szczegóły -
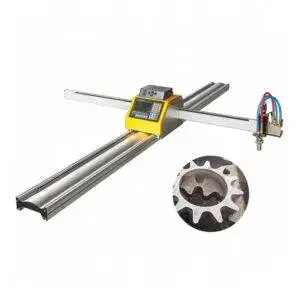
przenośna przecinarka plazmowa
$1,200.00 Zobacz szczegóły
Czym jest cięcie plazmowe CNC?
Przecinarka plazmowa wysyła łuk elektryczny przez wąską dyszę wraz z strumieniem gazu. Łuk nagrzewa gaz, aż staje się on plazmą o temperaturze wystarczającej do stopienia stali, a strumień gazu wydmuchuje stopiony metal z rciny. Ponieważ łuk potrzebuje drogi powrotnej przez obrabiany przedmiot, plazmą można ciąć każdy metal przewodnik prądu: stal węglową, stal nierdzewną, aluminium, miedź i mosiądz.
W maszynie CNC palnik jest prowadzony przez osie napędzane silnikami, które podążają za programem cięcia. Regulator wysokości utrzymuje palnik w odpowiedniej odległości od blachy, mierzając napięcie łuku, dzięki czemu cięcie pozostaje stabilne nawet wtedy, gdy blacha nie jest idealnie płaska. Głowice do ukosowania dodają osie nachylenia, a maszyny do rur i profili dodają obrót, dzięki czemu ta sama zasada obejmuje płaskie detale, przygotowanie do spawania, rury i dwuteowniki.
Kto używa przecinarek plazmowych?
| Branża | Typowe detale | Używane maszyny |
|---|---|---|
| Ogólna produkcja konstrukcyjna | Uchwyty, kołnierze, płyty bazowe, węzły | P3015, brama |
| Konstrukcje stalowe | Płyty węzłowe, wycięcia belek, otwory na śruby, końce belek | Bramowe, 8-osiowe do profili |
| Zbiorniki ciśnieniowe | Blachy ukosowane, otwory pod króćce, odgałęzienia rur | 5-osiowe do ukosowania, do rur |
| Stoczniowe i offshore | Panele ukosowane, usztywnienia, profile | 5-osiowe do ukosowania, 8-osiowe do profili |
| Rurociągi i instalacje przemysłowe | Siodła, cięcia ukośne, otwory pod przyłącza | Do rur, 8-osiowe do profili |
| Maszyny rolnicze i budowlane | Ramy, ramiona, płyty trudnościeralne | Bramowe, 5-osiowe do ukosowania |
| Prace remontowe i montażowe | Wycięcia i modyfikacje na miejscu u klienta | Przenośna przecinarka plazmowa |
Której przecinarki plazmowej potrzebujesz?
Nasza oferta plazmowa obejmuje wszystko, od przenośnej przecinarki ręcznej po 8-osiowe linie do cięcia profili. Zacznij od tego, co tnieć, a potem w jakich ilościach:
| Maszyna | Co tnie | Kluczowe możliwości | Cena (FOB Qingdao) |
|---|---|---|---|
| Przenośna przecinarka plazmowa | Blachy, ręcznie lub po prostej prowadnicy | Wysokiej jakości cięcie 12–25 mm; AC 220 V / 380 V; cykl pracy 60% | 1200 USD |
| Stołowa przecinarka plazmowa P3015 | Blachy na kompaktowym stole typu stołowego | Zintegrowany stół, pozycjonowanie ±0,05 mm, odciąg pyłów i dymu dolny | 2 000–15 000 USD |
| Bramowa przecinarka plazmowa | Duże blachy | Brama z napędem dwustronnym; palnik plazmowy i opcjonalny palnik tlenowy do blach od 1 mm do ponad 200 mm | 2 000–15 000 USD |
| 5-osiowa przecinarka plazmowa do ukosowania | Blachy z ukosowaniem pod spaw | Ukosy V, X, Y i K; wychylenie A/B ±45° (opcjonalnie ±60°); kontrola wysokości łuku elektrycznego | 35 000–60 000 USD |
| Przecinarka plazmowa do rur | Rury okrągłe | Ø50–1500 mm (2000 mm na zamówienie); grubość ścianki 1–30 mm; cięcia siodłowe i pod przyłącza | Na zapytanie |
| 8-osiowa przecinarka plazmowa do profili | Rury, profile zamknięte, ceowniki, dwuteowniki H i I | Ukosy do ±60°; plazma do 30 mm i tlen do 100 mm; długość 6 m lub 12 m | 45 000–80 000 USD |
Blachy, ukosowanie, rury lub profile: cztery rodzaje cięcia plazmowego
Cięcie płaskich blach
Maszyna stołowa lub bramowa porusza palnikiem w osiach X i Y nad płaską blachą i wycina detale z rozplanowanego układu (nestingu). To podstawowy koń pociągowy w ogólnej produkcji: wsporniki, kołnierze, płyty bazowe i części maszyn. Model P3015 sprawdza się w warsztatach o ograniczonej przestrzeni; maszyna bramowa obsługuje większe i cięższe blachy.
Ukosowanie
Grube elementy przeznaczone do spawania wymagają ukosowanych krawędzi. 5-osiowa głowica do ukosowania pochyla palnik podczas cięcia, dzięki czemu ukosy V, X, Y i K wychodzą z maszyny gotowe do spawania. Eliminuje to osobną operację szlifowania lub frezowania i zapewnia powtarzalność przygotowania złącza.
Cięcie rur
Przecinarka plazmowa do rur obrabia rurę, obracając ją i przesuwając wzdłuż niej palnik, co pozwala na wykonywanie siodeł, otworów pod złącza i cięć ukośnych, które ręcznie robi się wolno i niedokładnie. Jest powszechnie stosowana w rurociągach, zbiornikach ciśnieniowych i konstrukcjach z rur.
Cięcie profili
8-osiowa przecinarka do profili obsługuje rury okrągłe i kwadratowe, ceowniki oraz dwuteowniki typu H lub I, tnąc i ukosując zarówno półkę, jak i środnik. Dzięki wyposażeniu w palnik plazmowy oraz palnik tlenowo-paliwowy na jednej maszynie obsługuje cienkie ścianki oraz grube profile ze stali węglowej do 100 mm.
Obszar roboczy i rozmiar stołu
Wybieraj obszar roboczy pod kątem kupowanych blach, a nie wycinanych detali. Standardowe blachy stalowe mają wymiary 1,5 m × 3 m, 2 m × 6 m i większe; stół mieszczący pełną blachę oszczędza czas na cięcie i transport przed dotarciem materiału do maszyny. Maszyny stołowe pasują do warsztatów tnących arkusze i mniejsze blachy; maszyny bramowe są budowane pod określoną przez Ciebie szerokość i długość blachy, a ich tory jezdne można w przyszłości wydłużyć. W przypadku maszyn do rur i profili kluczowymi parametrami są największa średnica lub przekrój oraz maksymalna długość ładunku.
Jak grube materiały może przeciąć plazma?
Cada źródło plazme ma dwa parametry grubości, a klienci często porównują niewłaściwy. Grubość rozdzielająca to maksymalna blacha, jaką łuk może przepalić, choć robi to powwolno i z szorstką krawędzią. Grubość jakościowa to to, co możesz ciąć codziennie z czystą, prostą krawędzią. Zasada kciuka mówi, aby planować maszynę wokół grubości jakościowej i oczekiwać, że będzie ona wynosić mniej więcej połowę do dwóch trzecich grubości rozdzielającej.
| Grubość blachy (stal węglowa) | Zalecany proces | Maszyny |
|---|---|---|
| Do ok. 25 mm | Plazma powietrzna lub przemysłowa | Przenośna, P3015, bramowa, 5-osiowa, do rur, 8-osiowa |
| Ok. 25–30 mm | Przemysłowe źródło plazmy | 5-osiowa, do rur i 8-osiowa z odpowiednim źródłem |
| Powyżej 30 mm | Palnik tlenowy (paliwowy) | Bramowa z palnikiem tlenowym; 8-osiowa 2w1 do 100 mm |
Dokładne ograniczenia zależą od wybranego źródła plazmy. Prześlij nam grubość swoich najgrubszych i najpopularniejszych blach, a my Dobierzemy odpowiednie źródło.
Plazma powietrzna czy przemysłowe źródło plazmy?
Maszyny bazowe korzystają z plazmy powietrznej: gazem tnącym jest zwykłe sprężone powietrze, materiały eksploatacyjne są tanie, a konfiguracja prosta. Sprawdza się przy stali węglowej, stali nierdzewnej oraz aluminium o małych i średnich grubościach.
Maszyny do ukosowania, rur i profili zazwyczaj pracują na przemysłowym źródle plazmy, takim jak Hypertherm, Kjellberg czy LGK, które dobieramy do Twojego budżetu. Mocniejsze źródło tnie grubszą blachę z wyższą prędkością i utrzymuje większą prostopadłość krawędzi, co ma znaczenie, gdy detale trafiają bezpośrednio do spawania.
Sterownik CNC, oprogramowanie i nesting
Sterownik oraz oprogramowanie decydują o tym, jak szybko operator przechodzi od rysunku do gotowych detali. Detale są zazwyczaj rysowane w CAD i importowane jako pliki DXF. Oprogramowanie do nestingu rozmieszcza wtedy jak najwięcej części na każdej blasze, co bezpośrednio obniża koszty materiału. Maszyny do rur i profili korzystają z dedykowanego oprogramowania, które zamienia połączenia, siodła lub wycięcia belek w ścieżkę cięcia bez ręcznego programowania.
- Kontrola wysokości palnika (THC): utrzymuje stałą odległość roboczą dla uzyskania prostej krawędzi i długiej żywotności części eksploatacyjnych.
- Wprowadzenia i ustawienia przebijania: rozpoczynają każde cięcie poza detalem, dzięki czemu ślad po przebiciu pozostaje w odpadek.
- Tablice cięcia: ustawienia prądu, prędkości i gazu dla każdego materiału i grubości, zapisane w sterowniku.
- Cięcie ze wspólną krawędzią i łączenie mostkowe: zmniejszają liczbę przebić i ruchów jałowych przy rozmieszczonych częściach.
Jakość cięcia: częste problemy i ich rozwiązania
Większość problemów z krawędziami podczas cięcia plazmowego wynika z prędkości, prądu, wysokości lub zużytych materiałów eksploatacyjnych, a nie z samej konstrukcji maszyny. Ta tabela pomaga operatorom szybko je rozwiązać:
| Problem | Prawdopodobna przyczyna | Co robić |
|---|---|---|
| Duża ilość żużla na dolnej krawędzi | Zbyt niska prędkość lub za wysoki prąd | Zwiększ prędkość lub skorzystaj z tabeli cięcia dla danej grubości |
| Mały, twardy żużel i linie opóźnienia łuku | Zbyt wysoka prędkość | Zmniejsz prędkość, aż linie opóźnienia się wyprostują |
| Uskoszona lub nierówna krawędź | Zużyta dysza, zły dystans lub niewłaściwy kierunek cięcia | Wymień dyszę, sprawdź kontrolę wysokości, tnij zgodnie z ruchem wskazówek zegara na konturach zewnętrznych |
| Łuk nie chce się zajarzyć lub gaśnie | Zużyta elektroda, niskie ciśnienie powietrza lub wilgotne powietrze | Wymień elektrodę oraz sprawdź osuszacz i ciśnienie powietrza |
| Okrągłe otwory wychodzą owalne lub stożkowe | Otwór za mały jak na tę grubość lub zbyt wysoka prędkość | Użyj ustawień do cięcia otworów; bardzo małe otwory wywierć lub wytnij laserem |
| Krótka żywotność materiałów eksploatacyjnych | Wilgotne lub zaolejone powietrze, zbyt dużo wbić, wysoki dystans | Osusz powietrze, zastosuj cięcie ze wspólną krawędzią, sprawdź wysokość wbicia |
Cięcie różnych metali
| Materiał | Co warto wiedzieć |
|---|---|
| Stal węglowa | Główny materiał do cięcia plazmowego. Grubą stal węglową można również ciąć palnikiem tlenowym na maszynach bramowych i 8-osiowych. |
| Stal nierdzewna | Dobrze się tnie plazmą; krawędź może wymagać oczyszczenia przed spawaniem, jeśli liczy się wygląd lub odporność na korozję. |
| Aluminium | Tnie się szybko; należy spodziewać się bardziej chropowatej krawędzi niż w przypadku stali i dbać o czystość stołu z pyłu aluminiowego. |
| Miedź i mosiądz | Możliwe do cięcia plazmą; szybko odprowadzają ciepło, dlatego należy stosować mniejszą prędkość i wyższy prąd. |
Odciąg dymu: stół wodny czy z odciągiem od dołu?
Cięcie plazmowe wytwarza dym i drobny pył, dlatego każda maszyna potrzebuje systemu ich usuwania.
- Stół z odciągiem od dołu (downdraft): wentylator zasysa dym w dół przez stół do filtra. Utrzymuje warsztat w czystości i pozostawia detale suche. Model P3015 posiada wbudowany stół z odciągiem od dołu.
- Stół wodny: arkusz leży tuż nad wodą lub w wodzie, co wiąże pył oraz zmniejsza hałas i odkształcenia termiczne. Detale wychodzą mokre, a woda wymaga konserwacji.
- W przypadku dużych maszyn bramowych sekcyjny odciąg dymu zasysa powietrze tylko pod aktualnie ciętą sekcją, co oszczędza moc wentylatora.
Koszty eksploatacji
- Materiały eksploatacyjne: elektrody i dysze zużywają się przy każdym wbiciu. Są one największym kosztem eksploatacyjnym zaraz po prądzie, dlatego warto zapytać o ich ceny już przy zakupie maszyny.
- Gaz: plazma powietrzna wymaga kompresora z suchym, bezolejowym powietrzem; źródła przemysłowe mogą również wykorzystywać tlen lub azot. Cięcie tlenowe wymaga tlenu i gazu palnego.
- Zasilanie: przed złożeniem zamówienia sprawdź napięcie i fazy w swojej sieci pod kątem wymagań źródła plazmy.
- Konserwacja: utrzymuj prowadnice i listwy zębate w czystości, sprawdzaj kontrolę wysokości palnika i wymieniaj zużyte materiały eksploatacyjne, zanim zepsują krawędź cięcia.
Harmonogram konserwacji
| Interwał | Zadanie |
|---|---|
| Co zmianę | Sprawdź zużycie elektrody i dyszy; spuść skropliny z filtra powietrza; oczyść stół z żużla |
| Co tydzień | Oczyść prowadnice i listwy zębate; sprawdź przewód palnika i węże; sprawdź czujnik kontroli wysokości |
| Co miesiąc | Nasmaruj prowadnice i listwy; sprawdź prostoliniowość bramy oraz luz na przekładniach lub paskach; oczyść filtr odciągu |
| Co rok | Skontroluj napędy i szafę elektryczną; serwisuj źródło plazmy zgodnie z wytycznymi producenta |
Bezpieczeństwo w strefie cięcia plazmowego
- Noś okulary ochronne o odpowiednim stopniu zaciemnienia – łuk emituje intensywne promieniowanie ultrafioletowe.
- Uruchamiaj odciąg dymu lub stół wodny za każdym razem, gdy maszyna tnie; opary plazmowe zawierają cząstki metalu.
- Uziemij maszynę i podłącz blachę za pomocą zacisku masowego.
- Trzymaj materiały łatwopalne z dala od stołu i miej w pobliżu gaśnicę.
- Stosuj ochronniki słuchu w pobliżu stanowisk cięcia dużymi prądami, zwłaszcza bez stołu wodnego.
Plazma czy laser fiber?
| Czynnik | Cięcie plazmowe | Cięcie laserem fiber |
|---|---|---|
| Optymalny zakres grubości | Blachy średnie i grube | Blachy cienkie i średnie |
| Jakość krawędzi | Dobra; niewielkie ukosowanie krawędzi | Bardzo gładka i prostopadła |
| Cięcie ukosów i rur | Szeroko dostępne na maszynach 5-osiowych, do rur i profili | Możliwe, przy wyższych kosztach |
| Inwestycja | Niższa | Wyższa |
Jeśli większość Twoich detali to cienkie blachy z drobnymi detalami, sprawdź nasze przecinarki laserowe fiber. Do grubych blach, ukosów, rur i beowników plazma jest zazwyczaj bardziej ekonomicznym wyborem.
Co wpływa na cenę przecinarki plazmowej
| Czynnik kosztowy | Jak wpływa na cenę |
|---|---|
| Typ maszyny | Maszyny przenośne i stołowe są najtańsze; 5-osiowe do ukosowania i 8-osiowe do profili są najdroższe |
| Obszar roboczy | Większe stoły oraz dłuższe łoża do rur i profili wymagają więcej stali i dłuższych prowadnic |
| Źródło plazmy | Marka i zakres prądowy określają grubość cięcia i jakość krawędzi |
| Głowica do ukosowania | Głowica 5-osiowa znacznie podnosi cenę, ale eliminuje ręczne przygotowanie krawędzi do spawania |
| Palnik tlenowy | Dodaje możliwość cięcia tlenowego grubej stali węglowej |
| Odciąg | Stół wodny lub odciąg dolny oraz jednostka filtracyjna |
| Oprogramowanie | Oprogramowanie nestingowe i CAM do cięcia blach, rur lub profili |
Dostawa, instalacja i szkolenie
Maszyny są pakowane do transportu morskiego i wysyłane z Qingdao lub innych chińskich portów na życzenie, z cenami podawanymi na bazie FOB Qingdao. Maszyny stołowe są dostarczane w dużym stopniu wstępnie zmontowane i mogą pracować wkrótce po dostarczeniu; maszyny bramowe, do ukosowania, rur i profili wymagają wypoziomowania szyn i uruchomienia. Wskazówki dotyczące instalacji i szkolenie operatora są dostępne na miejscu (na życzenie) lub zdalnie, a każda maszyna objęta jest 24-miesięczną gwarancją ze wsparciem technicznym online.
Lista kontrolna przed zakupem
Wyślij nam te dane, a od razu dobrana zostanie właściwa maszyna:
- Materiały, które tnijesz, oraz ich maksymalna i najpopularniejsza grubość.
- Wymiary kupowanych arkuszy blachy lub największa średnica rury, profilu i długość.
- Czy detale wymagają ukosów pod spawanie.
- Typowe detale: prześlij rysunek lub plik DXF.
- Docelowa dzienna wydajność i liczba zmian.
- Zasilanie (napięcie, fazy, częstotliwość) oraz dostępne sprężone powietrze.
- Port docelowy, jeśli potrzebujesz pomocy z transportem.
FAQ – Przecinarki plazmowe
Jaki jest najtańszy sposób na rozpoczęcie przygody z cięciem plazmowym CNC?
Maszyna stołowa, taka jak P3015, lub niewielka brama ze źródłem plazmy powietrznej. Obie opcje zaczynają się od około 2000 USD FOB Qingdao, w zależności od konfiguracji.
Czy plazma może ciąć stal nierdzewną i aluminium?
Tak. Plazma tnie każdy metal przewodzący prąd, w tym stal węglową, stal nierdzewną, aluminium i miedź.
Czy potrzebuję maszyny 5-osiowej?
Tylko wtedy, gdy Twoje detale wymagają ukosowanych krawędzi pod spawanie. Głowica 5-osiowa wycina ukosy typu V, X, Y i K w jednym przejściu; do prostych krawędzi wystarczystandardowa maszyna X-Y.
Jak grube materiały mogą ciąć Wasze plazmy?
Jakościowe cięcie na urządzeniu przenośnym to 12–25 mm. Przecinarka do profili 8-osiowa tnie do 30 mm plazmą i do 100 mm palnikiem tlenowym. Dokładna wartość zależy od wybranego źródła plazmy.
Jakie źródła plazmy można zamontować?
W maszynach do ukosowania, rur i profili można zamontować źródła Hypertherm, Kjellberg oraz LGK, dobrane odpowiednio do grubości cięcia i budżetu.
Jak wysyłana jest maszyna?
Maszyny są pakowane do transportu morskiego i wysyłane z Qingdao lub innych portów chińskich na życzenie. Maszyny typu stołowego są wysyłane w większości wstępnie zmontowane.
Jakiej gwarancji udzielacie?
24 miesiące na całą maszynę, z wyłączeniem materiałów eksploatacyjnych, wraz ze zdalnym wsparciem technicznym.
Plazma czy laser: co kupić?
Laser do cienkich blach z drobnymi detalami; plazma do grubych blach, ukosowania, rur i profili przy mniejszych nakładach inwestycyjnych.
Jakiego zasilania wymaga wycinarka plazmowa CNC?
Urządzenia przenośne pracują na zasilaniu AC 220 V lub 380 V. Przemysłowe źródła plazmy zazwyczaj wymagają zasilania trójfazowego – podaj nam swoje napięcie i częstotliwość, a my dobierzemy odpowiednie źródło.
Czy przecinarka plazmowa może ukosować rury?
Tak. 8-osiowa wycinarka profilowa ukosuje rury i profile pod kątem do ±60°, a przecinarka do rur obsługuje wycięcia pod siodła i otwory pod kątem.
Jak długo wytrzymują materiały eksploatacyjne do plazmy?
Zależy to od natężenia prądu, liczby nakłuć i jakości powietrza. Suche, czyste powietrze oraz mniejsza liczba nakłuć dzięki cięciu ze wspólną krawędzią znacznie wydłużają żywotność elektrod i dysz.
Jakich formatów plików używa maszyna?
Części są zazwyczaj projektowane w programach CAD i importowane jako pliki DXF; oprogramowanie do nestingu tworzy program cięcia.
Wyślij nam wymiary i grubości swoich blach. Doradzimy odpowiednią maszynę oraz źródło plazmy i przygotujemy wycenę FOB Qingdao.
Uzyskaj wycenę
Maszyny są pakowane do transportu morskiego i wysyłane z Qingdao lub innych portów chińskich na życzenie. Maszyny typu stołowego są wysyłane w większości wstępnie zmontowane.
Jakiej gwarancji udzielacie?
24 miesiące na całą maszynę, z wyłączeniem materiałów eksploatacyjnych, wraz ze zdalnym wsparciem technicznym.
Plazma czy laser: co kupić?
Laser do cienkich blach z drobnymi detalami; plazma do grubych blach, ukosowania, rur i profili przy mniejszych nakładach inwestycyjnych.
Jakiego zasilania wymaga wycinarka plazmowa CNC?
Urządzenia przenośne pracują na zasilaniu AC 220 V lub 380 V. Przemysłowe źródła plazmy zazwyczaj wymagają zasilania trójfazowego – podaj nam swoje napięcie i częstotliwość, a my dobierzemy odpowiednie źródło.
Czy przecinarka plazmowa może ukosować rury?
Tak. 8-osiowa wycinarka profilowa ukosuje rury i profile pod kątem do ±60°, a przecinarka do rur obsługuje wycięcia pod siodła i otwory pod kątem.
Jak długo wytrzymują materiały eksploatacyjne do plazmy?
Zależy to od natężenia prądu, liczby nakłuć i jakości powietrza. Suche, czyste powietrze oraz mniejsza liczba nakłuć dzięki cięciu ze wspólną krawędzią znacznie wydłużają żywotność elektrod i dysz.
Jakich formatów plików używa maszyna?
Części są zazwyczaj projektowane w programach CAD i importowane jako pliki DXF; oprogramowanie do nestingu tworzy program cięcia.
Wyślij nam wymiary i grubości swoich blach. Doradzimy odpowiednią maszynę oraz źródło plazmy i przygotujemy wycenę FOB Qingdao.
Uzyskaj wycenęPotrzebujesz wyceny lub porady technicznej?
Porozmawiaj bezpośrednio z inżynierem PCL przez WhatsApp lub Telegram.
Porozmawiaj z inżynierem
Teraz online – zazwyczaj odpowiada w kilka minutZostaw wiadomość – odpowiemy w ciągu 24 godzin
Cześć! Podaj materiał, grubość i pole robocze – dobierzemy odpowiednią maszynę i prześlemy wycenę.
Napisz na WhatsAppNapisz na TelegramieWolisz e-mail? Wyślij zapytanie o wycenę →