Przecinarki laserowe do rur i profili
Laserowe przecinarki do rur okrągłych, kwadratowych, prostokątnych i owalnych od Ø10 do 360 mm: modele kompaktowe, z bocznym załadunkiem i wielkogabarytowe ze źródłami 1.5–6 kW oraz dokładnością pozycjonowania ±0.03 mm.
- 5 modele
- 5 000 USD FOB Qingdao
- 24 miesięcy gwarancji
- CE ISO 9001
-
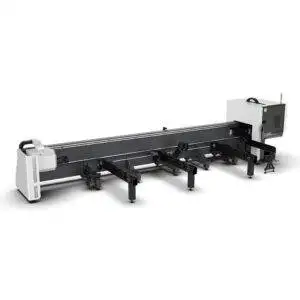
Przecinarka laserowa do rur LT240S
Cena na zapytanie Zobacz szczegóły -
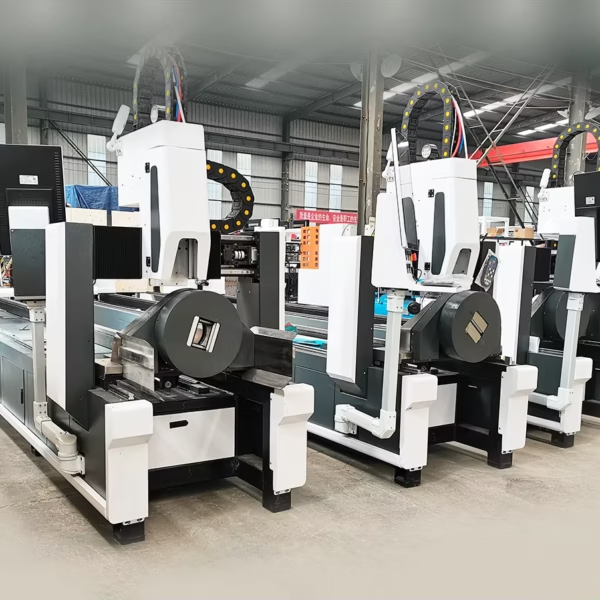
Wielofunkcyjna wycinarka laserowa do rur i profili LT360
Cena na zapytanie Zobacz szczegóły -
Wycinarka laserowa do rur i profili LT120S
Cena na zapytanie Zobacz szczegóły -
Promocja!
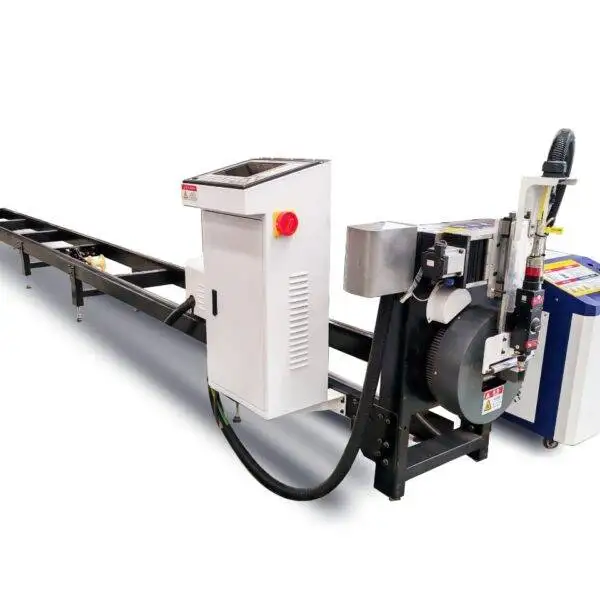
wycinarka laserowa do rur MAK100
Pierwotna cena wynosiła: $5,500.00.$5,000.00Aktualna cena wynosi: $5,000.00. Zobacz szczegóły -
Wycinarka laserowa LT240
Cena na zapytanie Zobacz szczegóły
Która wycinarka laserowa do rur pasuje do Twojego profilu?
Wielkość wycinarki laserowej do rur określa maksymalna średnica chwytanego elementu, największa waga obrabianego materiału oraz długość sztangi, jaką urządzenie może przyjąć. Zacznij od rur, które tniesz najczęściej, a następnie sprawdź największy rozmiar.
| Maszyna | Rozmiar rury | Moc lasera | Kluczowa cecha |
|---|---|---|---|
| MAK100 | Ø10–100 mm; długość 3 m lub 6 m | 1.5 kW | Kompaktowy model budżetowy; uchwyt 150 obr./min; jednostki magazynowe od 5 000 USD |
| LT120S | Ø120 mm okrągła, 120 × 120 mm kwadratowa; ścianki ze stali węglowej do 10 mm | 1.5–3 kW | Łoże montowane z boku do załadunku wózkiem widłowym; rury do 180 kg |
| LT240 | Ø20–240 mm; okrągłe, kwadratowe, prostokątne, owalne | 1.5–6 kW | Pneumatyczne samocentrujące uchwyty o pełnym skoku |
| LT240S | Ø20–240 mm okrągłe, 20–240 mm kwadratowe | 1.5–6 kW | Łoże boczne; podwójne uchwyty do krótkich odpadów; rury do 200 kg |
| LT360 | Ø20–360 mm; długość 6 m lub 9 m | 1.5–6 kW | Rury i profile o dużej średnicy; 120 obr./min |
Wszystkie cztery modele LT pozycjonują z dokładnością do ±0.03 mm. W przypadku rur o średnicy poniżej 220 mm i mniejszych wolumenach alternatywą jest laser 2 w 1 do blach i rur. Do ciężkich rur, bewników i ceowników o grubych ściankach lub ukosowaniach krawędzi sprawdź 8-osiową wycinarkę plazmową do profili oraz wycinarkę plazmową do rur.
Rozpocznij od listy wymagań
Zapisz najmniejszą i największą średnicę dzisiaj oraz za trzy lata, największą grubość ścianki dla każdego materiału, wycinane detale (otwory, cięcia siodłowe, ukosowania), strukturę partii oraz tolerancje w liczbach. Każda maszyna, która nie spełnia chociaż jednego z tych warunków, może zostać odrzucona przed porównaniem cen.
Co zastępuje laser do rur
W konwencjonalnej szatni rur element przechodzi przez piłę, wiertarkę lub wykrawarkę, prasę do nacięć oraz stanowisko do usuwania zadziorów, z mierzeniem i obsługą pomiędzy każdym etapem. Laser do rur wykonuje to wszystko z modelu 3D w jednym mocowaniu:
- Cięcia prostopadłe i pod kątem w dowolnym stopniu.
- Otwory, szczeliny i okna na każdej płaszczyźnie.
- Cięcia siodłowe (typu rybi pysk) do połączeń rura-rura.
- Połączenia na wpust i wypust, które pozycjonują elementy do spawania bez przyrządów.
- Numery części oraz linie gięcia lub spawania oznaczane przez laser.
Ponieważ geometria pochodzi z pliku, części pasują podczas montażu. Warsztaty zazwyczaj zauważają największe zyski nie w samym czasie cięcia, ale w mniejszej liczbie pasowań, mniejszej ilości przyrządów i mniejszej liczbie poprawek na stanowisku spawalniczym.
Łoże boczne czy konwencjonalne
W modelach LT120S i LT240S łoże jest odchylone na bok. Wózek widłowy może umieścić ciężkie rury bezpośrednio w osi uchwytu zamiast wsuwać je od końca, a żużel i iskry spadają na podłogę zamiast na prowadnice i listwy zębate, co utrzymuje prowadniki w czystości. Układ montowany z boku zajmuje również mniej miejsca na podłodze. Łoże konwencjonalne (LT240, LT360) sprawdza się przy dłuższym materiale i warsztatach planujących załadunek wiązkowy wzdłuż łoża.
Odpadki końcowe: Gdzie tracony jest materiał rury
Każda rura kończy się odcinkiem, który trzymają uchwyty i do którego laser nie ma dostępu; w konwencjonalnej maszynie z dwoma uchwytami jest to zazwyczaj 100–300 mm, czyli około 1,7–5% rury o długości 6 m. W przypadku stali nierdzewnej lub mosiądzu ten odpad jest kosztowny. Konstrukcja z dwoma uchwytami, taka jak LT240S, pozwala głowicy ciąć pomiędzy uchwytami, dzięki czemu bezużyteczny koniec staje się znacznie krótszy. Porównując oferty, poproś każdego dostawcę o długość odpadu dla Twoich rozmiarów rur i przelicz to na roczne zużycie rur.
Układ uchwytów decyduje o odpadach i cenie
| Układ | Zysk | Płacona cena | Pasuje do |
|---|---|---|---|
| Dwa uchwyty | Kompaktowa, niższa cena, prosty montaż | Odpad na końcu każdej rury | Cienkie i średnie rury, głównie poniżej 1 t, duża prędkość |
| Dwa uchwyty z przeładunkiem | Głowica może ciąć pomiędzy uchwytami | Bardziej złożona mechanika uchwytów | Krótsze odpadki na rurach średnich i ciężkich |
| Trzy uchwyty | Środkowy uchwyt przesuwa się, odpad bliski zeru | Dłuższa maszyna, więcej osi serwo, wyższa cena | Mieszane prace konstrukcyjno-stalowe z ciężkimi rurami |
| Cztery uchwyty | Ukosy na obu końcach detalu; bardzo długie, ciężkie rury | Najwyższy koszt i zajmowana powierzchnia | Stocznie, offshore, urządzenia energetyczne |
Grubość ścianki a moc lasera
Moc powinna odpowiadać najgrubszej ściance, a nie przewyższać jej z dużym zapasem: dodatkowe kilowatogodziny kosztują przy zakupie, energii elektrycznej i konserwacji. Ogólna zasada kciuka dla laserów do rur:
| Moc źródła | Stal węglowa | Stal nierdzewna | Typowe branże |
|---|---|---|---|
| 1.5–2 kW | około 6 mm | około 4 mm | Meble, sprzęt fitness, rury cienkościenne |
| 3–4 kW | około 12 mm | około 8 mm | Konstrukcje stalowe, maszyny budowlane, rusztowania |
| 6–8 kW | około 20 mm | około 12 mm | Rurociągi ciśnieniowe, ciężkie maszynostrojstwo |
Dobierz moc źródła pod najgrubszą ściankę z pewnym zapasem, często 20–30%, jeśli planujesz również ukosowanie lub spodziewasz się w przyszłości grubszych rur. Liczy się wykres podanego źródła i próbne cięcie na Twojej rurze.
Ukosowanie: Sprawdź na własnej rurze
Ukosy spawalnicze na rurach wynoszą zazwyczaj 30–45°. Dedykowana głowica do ukosowania jest stabilna, ale kosztowna w utrzymaniu; mechanizm przechylający na standardowej głowicy jest tańszy, ale wymaga kompensacji ostrości na grubych ściankach. Wartość „±45°” na papierze nie dowodzi ukosu gotowego do spawania: zleć cięcie na własnej rurze.
Policz całkowity koszt
Porównaj maszyny pod kątem ceny zakupu oraz kosztów eksploatacji (prąd, gazy techniczne, materiały eksploatacyjne), konserwacji, przestojów wynikających ze zmiany przezbrojeń i awarii oraz materiału traconego na odpadach końcowych i złomie. Tańsza maszyna generująca duże odpady końcowe lub taka, która wymaga obróbki każdego ukosu na tradycyjnej tokarni, w skali roku może okazać się znacznie droższa w utrzymaniu.
Oprogramowanie i nesting
Oprogramowanie do cięcia profili importuje model 3D rury, rozkręca go na płaszczyznę i rozmieszcza (nestuje) wiele detali na jednej sztuce materiału, stosując w miarę możliwości cięcia ze wspólną krawędzią. Sprawdź, czy program obsługuje formaty używane przez Twoich konstruktorów, radzi sobie z Twoimi rodzajami profili (okrągłe, kwadratowe, prostokątne, owalne oraz profile otwarte, jeśli są potrzebne) i pozwala operatorowi na zmianę kolejności cięcia detali bezpośrednio przy maszynie.
Gdzie wycinarki laserowe do rur i profili naprawdę się opłacają
- Meble i wyposażenie sklepów: krzesła, stoły, regały i systemy ekspozycyjne.
- Maszyny rolnicze i przyczepy.
- Ramy samochodowe i motocyklowe, układy wydechowe oraz elementy klatek bezpieczeństwa.
- Rusztowania, balustrady, poręcze i lekkie konstrukcje stalowe.
Lista kontrolna przed zakupem
- Największe i najpopularniejsze wymiary rur, grubość ścianki oraz gatunek materiału.
- Masa najcięższej pojedynczej rury oraz długość wsadu (6 m, 9 m).
- Rodzaje profili, w tym ewentualne profile otwarte lub nietypowe.
- Długość odpadu końcowego (końcówki) dla Twoich rur.
- Metoda załadunku: ręczny, boczny lub za pomocą podajnika wiązkowego (bundle loader).
- Formaty importu w oprogramowaniu i funkcje nestingu.
- Próbne cięcia na Twoim własnym materiale.
Często zadawane pytania (FAQ) dotyczące wycinarek laserowych do rur
Jaki jest najtańszy sposób na rozpoczęcie cięcia laserowego rur?
Model MAK100 obsługuje rury o średnicy od Ø10 do 100 mm ze źródłem o mocy 1,5 kW; maszyny ze stanu oferowane są w cenie od 5000 USD FOB Qingdao.
Która maszyna radzi sobie z rurami o grubych ściankach?
Jaka jest największa rura, jaką można przeciąć?
Model LT360 tnie rury o średnicach od Ø20 do 360 mm w odcinkach 6 m lub 9 m. W przypadku większych lub bardzo grubych rur bardziej opłacalna jest zazwyczaj przecinarka plazmowa do rur.
Czy laser do rur może ciąć profile prostokątne i owalne?
Tak. Model LT240 obsługuje profile okrągłe, kwadratowe, prostokątne i owalne; nietypowe kształty warto zweryfikować na podstawie rysunku technicznego.
Czy możecie wykonać cięcia próbne na moich rurach?
Tak. Wyślij nam rysunek lub plik 3D, wymiary rury oraz gatunek materiału, a my wykonamy próbki przed złożeniem zamówienia.
Prześlij nam wymiary swoich rur oraz roczne zapotrzebowanie. Dobierzemy odpowiedni model i przygotujemy wyfertę uwzględniającą długość końcówki odpadu oraz opcje załadunku.
Uzyskaj wycenę