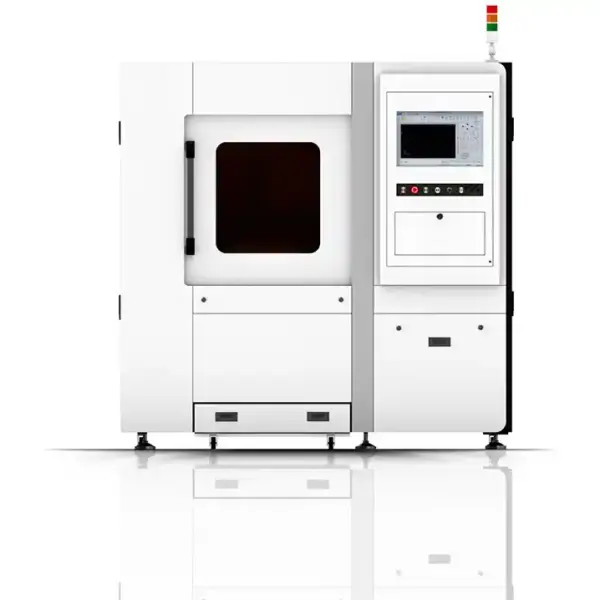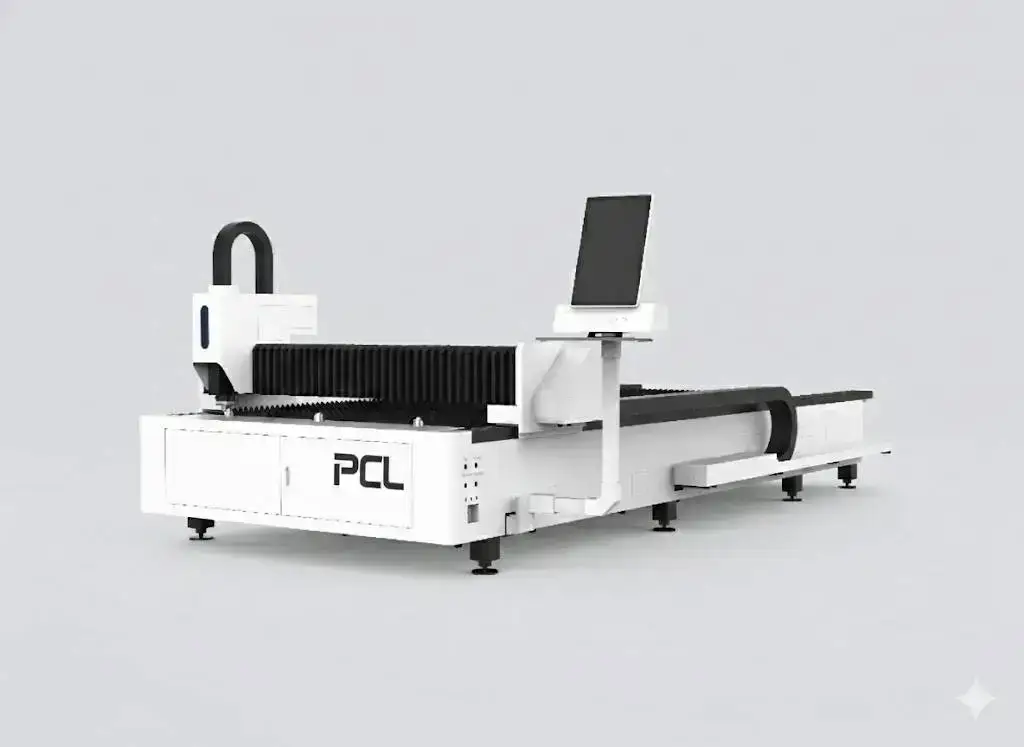
LFH4020: Przegląd
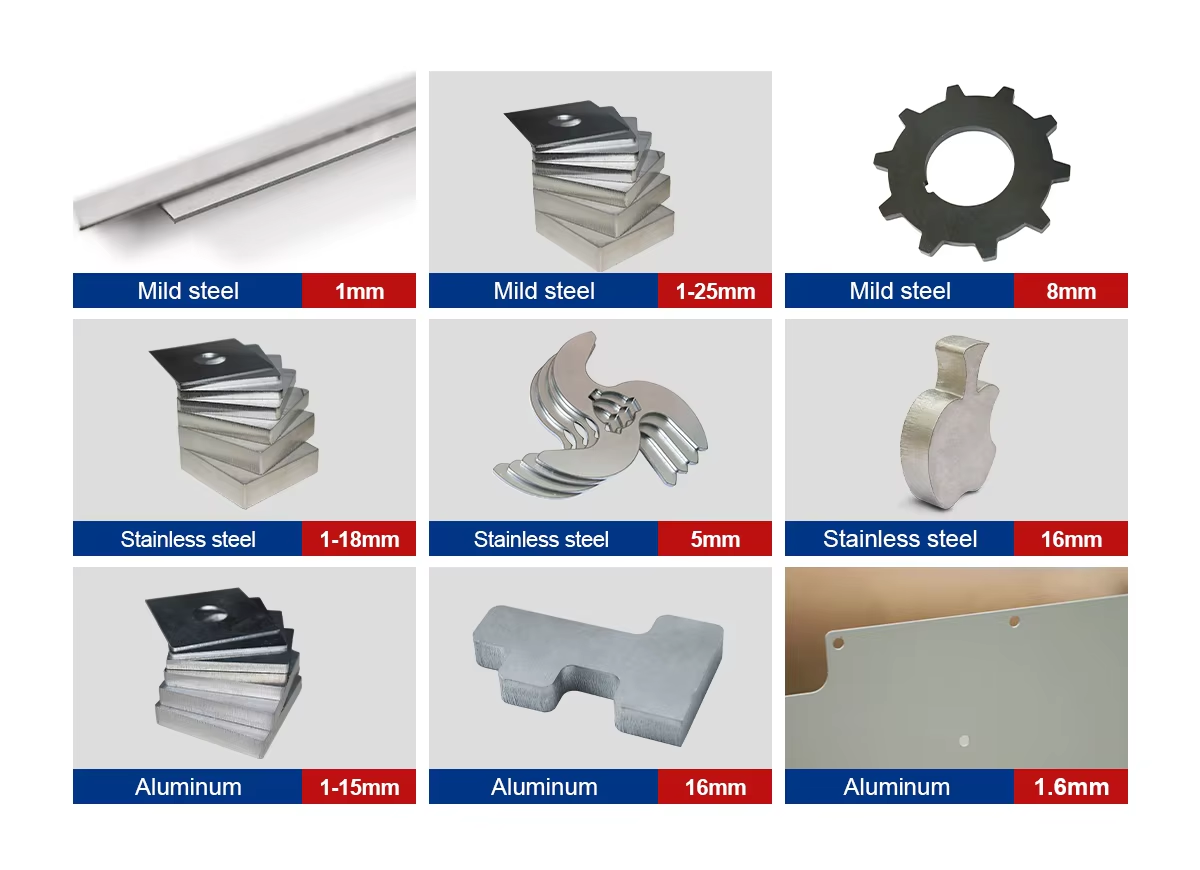
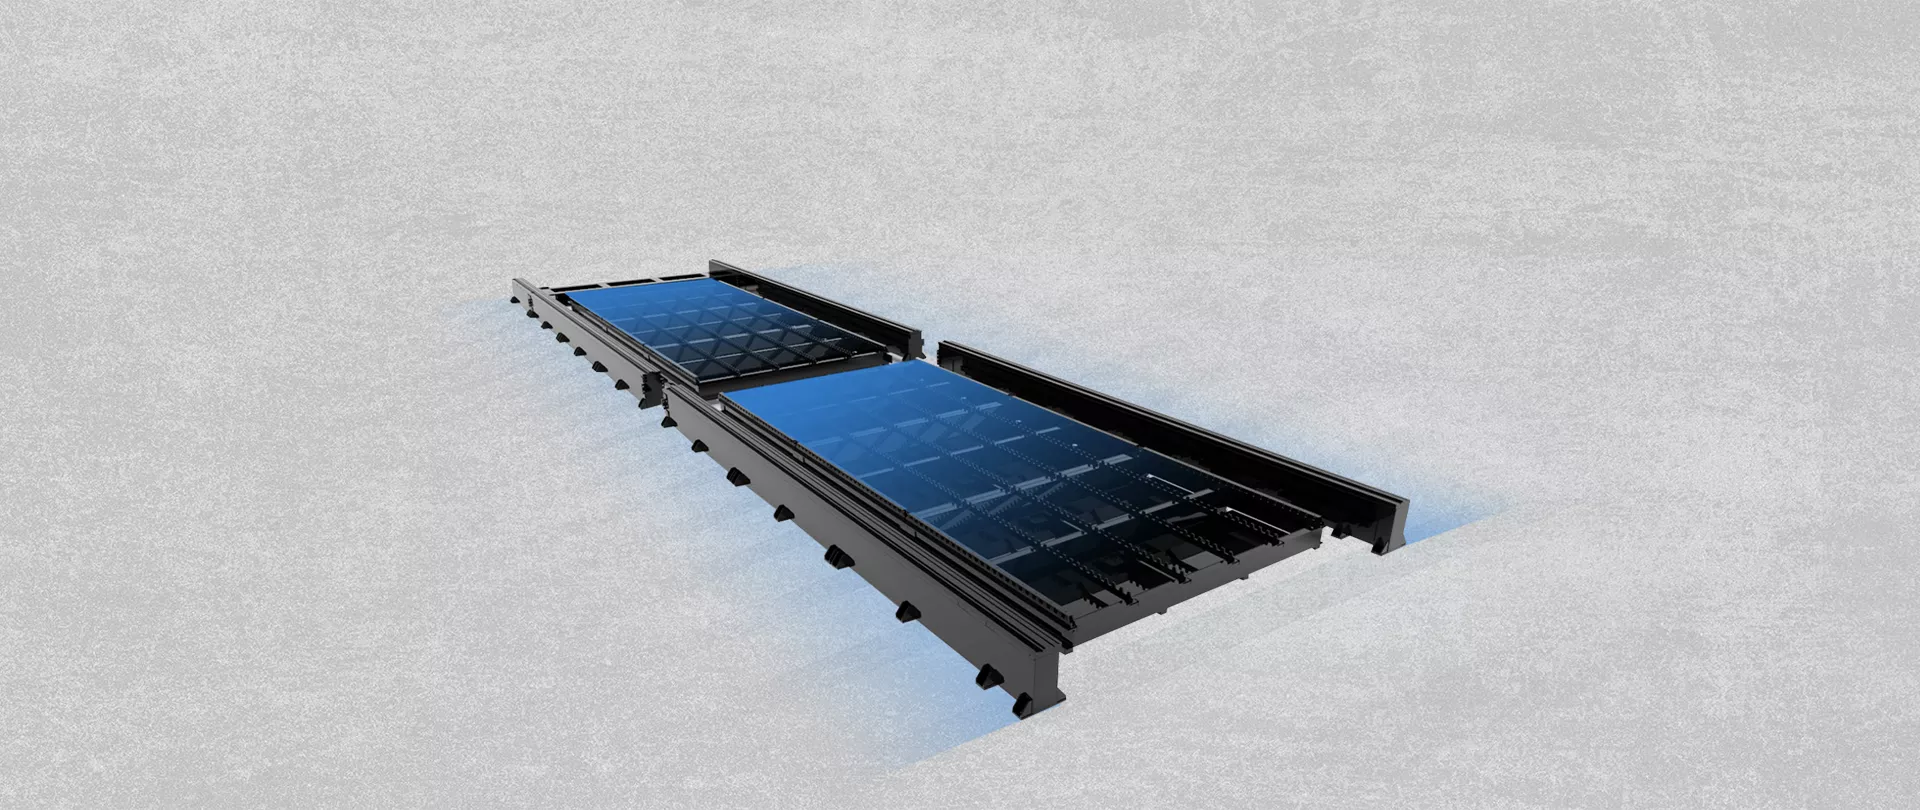
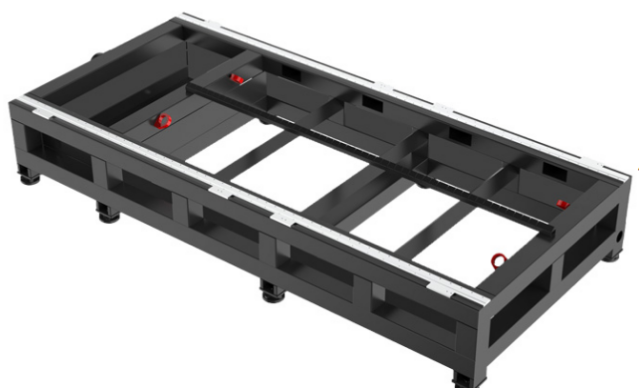
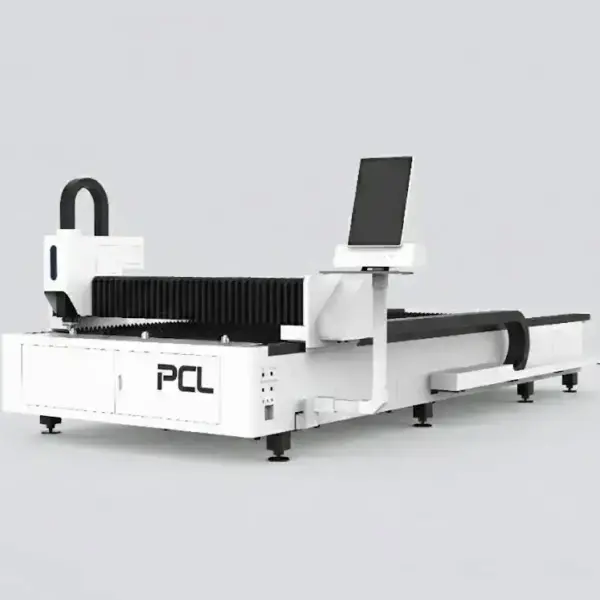
LFH4020 to wycinarka laserowa o polu roboczym 4000 × 2000 mm przeznaczona do obróbki grubych blach. Jej łoże jest spawane z płyt i poddawane obróbce cieplnej przed obróbką skrawaniem, a maszyna obsługuje źródła o mocy od 1 kW do 30 kW. Typowi użytkownicy wycinają części okrętowe, płyty bazowe oraz komponenty maszyn.

Specyfikacja techniczna
| Model | LFH-4020 |
|---|---|
| Obszar roboczy | 4000 × 2000 mm |
| Moc lasera | 1–30 kW; IPG, Raycus lub MAX |
| Maks. przyspieszenie | 1.2–1.5 G |
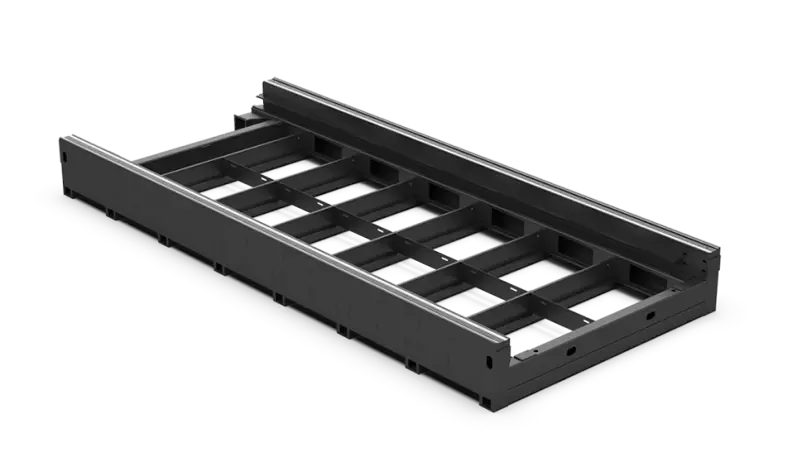
| Łoże | Spawane z płyt, poddane obróbce cieplnej i odprężone |
| Głowica tnąca | Automatyczne skupienie Raytools |
| Certyfikacja | CE, ISO 9001 |
| Gwarancja | 24 miesiące na całą maszynę (z wyłączeniem materiałów eksploatacyjnych) |
Dlaczego grube blachy wymagają odprężonego łoża
Spawana konstrukcja zachowuje naprężenia spawalnicze. Jeśli zostanie poddana obróbce bez ich usunięcia, będzie powoli „pracować” przez miesiące, a maszyna utracie dokładność. Gruba blacha generuje dodatkowe obciążenie i ciepło. Obróbka cieplna przed skrawaniem usuwa te naprężenia, dzięki czemu łoże zachowuje swoją geometrię podczas codziennego, intensywnego cięcia.
Co można ciąć przy poszczególnych mocach
Typowa maksymalna grubość dla mocy od 1 kW do 60 kW; ostatnia kolumna wskazuje moce, jakie ta maszyna może obsłużyć. Wartości te należy traktować jako górną granicę, a nie codzieski zakres roboczy. Stal węglowa zyskuje niewiele na grubości między 3 a 6 kW (od 22 do 25 mm); nierdzewna podwaja grubość z 10 do 20 mm. Dla zakresu 20–30 kW poproś o wykres dla wycenianego źródła.
| Moc lasera | Stal węglowa (O₂) | Stal nierdzewna (N₂) | Aluminium (N₂) | Mosiądz (N₂) | Ten model |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | ✓ |
| 60 kW | 200 mm | 150 mm | – | – | – |
Maksymalna grubość to wartość graniczna, cięta powolniej i z bardziej chropowatą krawędzią. Zaplanuj codzienną produkcję kilka milimetrów poniżej tej wartości i potwierdź parametry z wykresem cięcia dla dokładnej konfiguracji źródła i głowicy w ofercie.
Typowe prędkości cięcia
| Grubość | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Grubość | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
Prędkości w m/min. Typowe wartości dla cięcia dobrej jakości; wymagania dotyczące krawędzi, gatunek materiału, czystość gazu oraz głowica mogą je zmieniać. Twoja oferta zawiera wykres dla dokładnej konfiguracji.
LFH4020 czy LFP4020
Ten sam rozmiar łoża, ten sam zakres mocy. Model LFP4020 posiada stół wymiany i sprawdza się przy obróbce wielu arkuszy na zmianę. LFH4020 jest dedykowany do prac z grubymi blachami, gdzie każdy arkusz pozostaje na łożu przez dłuższy czas, a wymiana stołu ma mniejsze znaczenie. Prześlij swój zestaw detali, a przygotujemy obie oferty porównawcze.
Gdzie znajduje się w ofercie laserów PCL
| Model | Obszar roboczy | Moc | Najlepsze do |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Wysoka moc na kompaktowym łożu |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Otwarty stół pojedynczy; standardowe arkusze |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Podwójny stół wymiany do produkcji seryjnej |
| LFH4020 (ta maszyna) | 4000 × 2000 mm | 1–30 kW | Grube blachy dużej mocy na łożu spawanym z płyt |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Długie arkusze przy mniejszych nakładach inwestycyjnych |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | Produkcja wielkoformatowa |
| 2 w 1 do blach i rur | 3015 lub 4020 + rury Ø20–220 mm | 1–12 kW | Blachy i rury na jednej maszynie |
Typowe problemy i sposoby ich rozwiązywania
| Problem | Zazwyczaj przyczyna | Co zrobić |
|---|---|---|
| Wypalenie przy wkuciu w grubej blasze | Jednostopniowe wkłucie w grubej blasze | Zastosuj wkłucie etapowe i pozwól blasze ostygnąć pomiędzy wkuciami |
| Duża ilość żużla pod grubą stalą węglową | Zbyt wysoka prędkość, niskie ciśnienie tlenu, zbyt ujemne skupienie, częściowo zablokowana dysza | Zmniejsz prędkość o 5–8 %; utrzymaj tlen na poziomie 0,5–0,7 bar; ustaw skupienie na +3 do +4 mm; sprawdź dyszę |
| Brak pełnego przecięcia | Wkłucie niezakończone, skupienie niedostatecznie dodatkowe przy cięciu tlenem, brudna szybka ochronna | Poczekaj na zakończenie wszystkich etapów wkłucia; podnieś skupienie w krokach co 1 mm; wyczyść lub wymień szybkę ochronną |
| Przesunięcie wymiarów na długim arkuszu | Brud na listwach zębatych lub prowadnicach albo rozszerzalność termiczna blachy | Wyczyść prowadnice i listwy zębate; tnij w kolejności rozprowadzającej ciepło |
Co decyduje o cenie
| Element | Opcje | Wpływ |
|---|---|---|
| Źródło lasera | Marka (Raycus, IPG, Max) i moc | Największy pojedynczy element; wyższa moc kosztuje więcej i wymaga większego chilera oraz zasilania |
| Głowica tnąca | Automatyczne skupienie Raytools lub WSX | Automatyczne skupienie i ochrona przed kolizjami |
| Napęd | Marka serwonapędów, prowadnice i listwy zębate | Dokładność przez lata użytkowania |
| Łoże | Spawane z płyt, odprężone cieplnie | Zaprojektowane do grubych blach i długiej żywotności |
| Moc | 1–30 kW | Grube blachy wymagają wyższej mocy i odpowiedniego zapasu gazu |
Model LFH4020 wyceniany jest na zapytanie.
Od zapytania do produkcji
- Części i próbki. Prześlij swoją najgrubszą blachę oraz typowy detal; wytniemy próbkę przy użyciu mocy, którą rozważasz.
- Konfiguracja. Ustalamy źródło, głowicę, stół i opcje oraz wysyłamy układ z wymiarami przestrzeni produkcyjnej, zasilaniem, gazem i przyłączami odciągu.
- Budowa i testy. Maszyna jest montowana i testowana przed wysyłką; czas realizacji jest potwierdzany w ofercie.
- Przygotowanie miejsca. Równe posadzka, zasilanie elektryczne, gaz roboczy i sprężone powietrze oraz odciąg oparów gotowe przed przybyciem.
- Montaż i szkolenie. Wycenione wraz z maszyną; operatorzy użą się nestingu, parametrów cięcia, codziennych kontroli oraz prostej lokalizacji usterek.
- Wsparcie. 24-miesięczna gwarancja na całą maszynę z wyłączeniem materiałów eksploatacyjnych.
Przed złożeniem zamówienia
- Najgrubsza blacha oraz grubość cięta przez większość czasu.
- Udźwig suwnicy do załadunku ciężkich arkuszy.
- Dostawy tlenu do cięcia grubej stali węglowej.
- Obciążenie posadzki i fundament pod ciężką maszynę.
Konserwacja
| Kiedy | Co |
|---|---|
| Codziennie | Sprawdź i wyczyść szkiełko ochronne; sprawdź stan dyszy i centrowanie; sprawdź ciśnienia gazów. |
| Co tydzień | Usuń żużel; wyczyść prowadnice i listwy zębate; sprawdź czujnik wysokości. |
| Okresowo | Wymień lamele (grzebienie stołu); smaruj prowadnice i listwy zębate; wymień wodę w chłodziarce oraz filtry. |
Bezpieczeństwo
Promieniowanie laserowe odbite od blachy jest niewidoczne i może uszkodzić wzrok, dlatego obszar cięcia musi być osłonięty lub ogrodzony, a blokady bezpieczeństwa drzwi muszą być w pełni sprawne. Dbaj o ciągłą pracę odciągu i czystość jego filtrów; pył w stole i filtrach może się zapalić, szczególnie po cięciu aluminium. Chronić instalację tlenową przed olejem i smarem oraz zabezpieczyć butle z gazem.
Zalety i ograniczenia
Zalety
- Łoże wygrzewane do grubych blach
- 1–30 kW
- Wysokie przyspieszenie jak na ciężką maszynę
Ograniczenia do uwzględnienia
- Pojedynczy stół: czas załadunku ma znaczenie
- Wysoka moc wymaga dużego przyłącza elektrycznego
- Grube blachy wymagają załadunku suwnicą
FAQ – LFH4020
Jaki zakres mocy jest dostępny?
Od 1 kW do 30 kW od IPG, Raycus lub MAX.
Co wyróżnia łoże LFH?
Jest spawane z blach i wygrzewane w celu usunięcia naprężeń spawalniczych, co zapewnia stabilność i dokładność przy obróbce grubych blach.
Jak grubą blachę można ciąć?
To zależy od źródła. Typowe maksimum to 25 mm dla stali węglowej i 20 mm dla stali nierdzewnej przy mocy 6 kW oraz ok. 40 mm dla obu materiałów przy mocy 12 kW. Poproś o tabelę parametrów dla wybranego źródła.
Czy mogę zobaczyć cięcie mojego materiału?
Tak. Wyślij swój najgrubszy, typowy detali w celu wykonania próby cięcia.
Czy potrzebuję specjalnego fundamentu?
Ciężkie maszyny i grube blachy wymagają równego, solidnego posadzki; wytyczne fundamentowe przesyłamy wraz z rysunkiem gabarytowym.
Jaki gaz do grubej stali węglowej?
Tlen, pod niskim ciśnieniem; baza danych materiałowych podaje wartości dla każdej grubości.
Porównaj wszystkie wycinarki laserowe fiber obok siebie w naszym przewodniku wyboru.
Prześlij specyfikację swoich najgrubszych blach i dziennego miksu produkcyjnego. Pomożemy dobrać źródło i przygotujemy ofertę na LFH4020.
Uzyskaj wycenę