Szálaslézeres vágógépek
Szálaslézeres vágógépek 3000 × 1200 mm-től 6000 × 2000 mm-ig és 1 kW-tól 60 kW-ig, plusz egy 2 az 1-ben lemez- és csővágó, valamint egy 3D robotcella, közzétett vágási adatokon alapuló beszerzési útmutatóval.
- 9 modellek
- 7 000 – 50 000 USD FOB Qingdao
- 24 hónap garancia
- CE ISO 9001
-
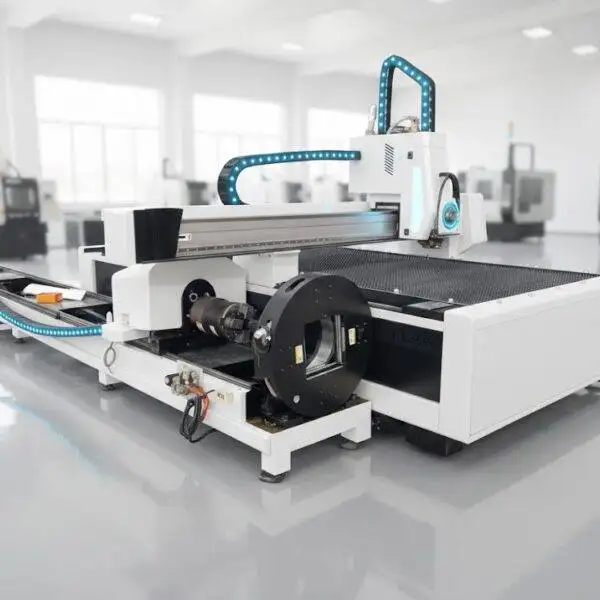
2 az 1-ben szálas lézervágó gép
7 000 – 50 000 USD Részletek -
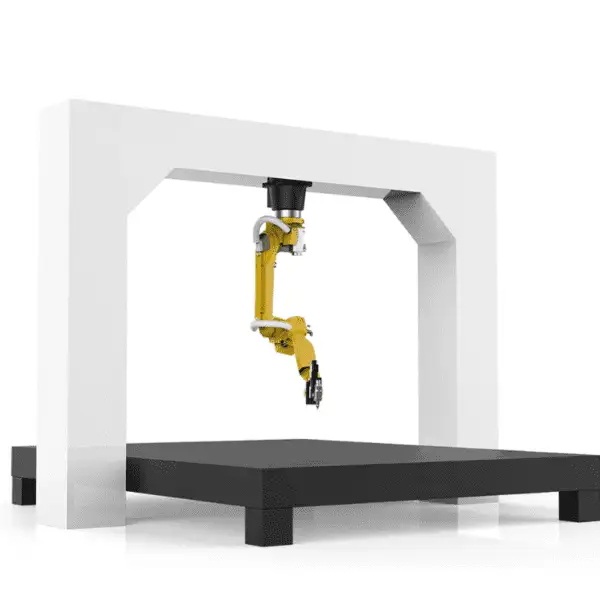
3D robotos vágógép
Ár ajánlatkérésre Részletek -
GF szálas lézeres vágógép
7 000 – 50 000 USD Részletek -
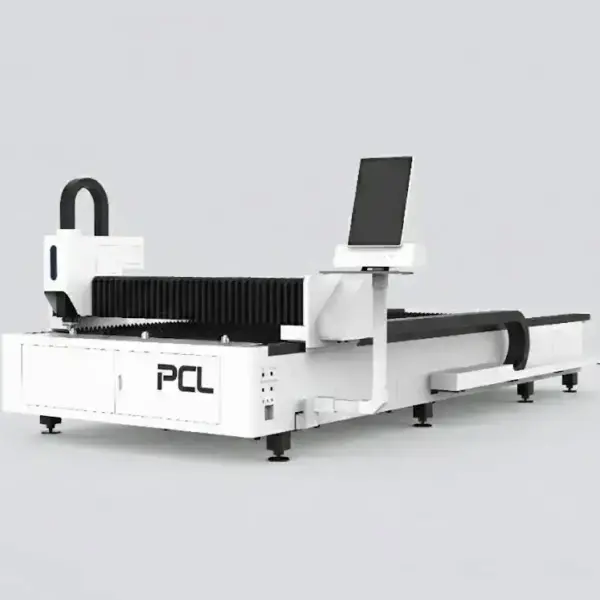
LFH 4020 szálaslézeres vágógép
7 000 – 50 000 USD Részletek -
LFH6020 szálaslézeres vágógép
7 000 – 50 000 USD Részletek -
LFP3015 szálaslézeres vágógép
18 000 – 35 000 USD Részletek -
LFP4020
7 000 – 50 000 USD Részletek -
LFP6020
7 000 – 50 000 USD Részletek -
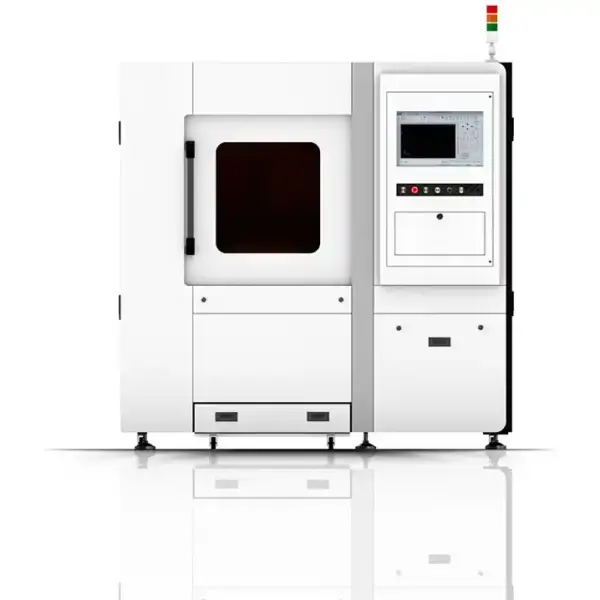
SF6060 szálaslézeres vágógép
7 000 – 50 000 USD Részletek
Kezdje a megvásárolt lemezekkel
Az asztalméret az első döntés, mert ezt a legnehezebb később megváltoztatni. Igazítsa azt acélszállítója által biztosított leméretekhez: a 1500 × 3000 mm-es mérethez 3015-ös asztal, a 2000 × 4000 mm-es mérethez 4020-as asztal, a 6 m-es lemezekhez vagy hosszú szalagokhoz pedig 6020-as asztal szükséges. A túl kicsi asztal előzetes darabolást igényel, a túl nagy pedig leköti a helyet és a tőkét.
| Gép | Munkaterület | Teljesítmény | Megjegyzések |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Nagy teljesítmény kompakt asztalon; autofókuszos vágófej |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Nyitott egymasztalos kivitel, 100–120 m/min |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Automatikus váltóasztal, 15–20 s csereidő |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Lemezhegesztett, hőkezelt gépágy vastag lemezekhez |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Nyitott egymasztalos kivitel hosszú lemezekhez |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 120 m/min, kétkörös ipari hűtő |
| 2 az 1-ben lemez- és csővágó | 3015 vagy 4020 asztal + Ø20–220 mm csövek | 1–12 kW | Sík ágyas és pneumatikus tokmány egy gépen |
| 3D robotlézeres cella | 6 tengelyes robot, 2010–3100 mm kinyúlás | 1–4 kW | Alakított és préselt alkatrészek lézervágása |
| SF6060 | Kérésre | Kérésre | Kompakt, zárt vágógép |
Milyen vastagság vágható az egyes teljesítményekkel?
| Lézerteljesítmény | Szerkezeti acél (O₂) | Rozsdamentes acél (N₂) | Alumínium (N₂) | Sárgaréz (N₂) |
|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm |
| 60 kW | 200 mm | 150 mm | – | – |
A maximális vastagság egy felső határ, amelynél a vágás lassú és durvább élminőségű. A napi termelést érdemes néhány milliméterrel ezen határ alatt tervezni, és egyeztetni kell az árajánlatban szereplő pontos lézerforrás és vágófej vágási táblázatával.
Ebből két dolog következik. A teljesítmény nem növeli az összes anyag vágási képességét egyformán: 3 kW-ról 6 kW-ra növelve a szerkezeti acél maximális vastagsága alig változik (22-ről 25 mm-re), míg a rozsdamentes acélé megduplázódik (10-ről 20 mm-re). Ráadásul a maximális vastagság nem jelenti a gazdaságos határt, mivel az ehhez közeli sebesség jócskán 1 m/min alatt van. Az alumínium azonos teljesítménnyel általában a szerkezeti acél vastagságának körülbelül 60–70%-át éri el.
Szálaslézeres vágási paraméterek
A vágás minőségét három fő beállítás határozza meg: a segédgáz, a fókuszpozíció és a fúvóka. Ezek szorosan összefüggnek, és a nem megfelelő kombináció a rossz vágási él leggyakoribb oka.
| Feladat | Segédgáz és nyomás | Fókusz | Fúvóka | Eredmény |
|---|---|---|---|---|
| Szerkezeti acél 1–3 mm, nagy sebesség | Nitrogén vagy levegő, 10–14 bar | 0 és −1 mm között | Egyes, kis furatú | Leggyorsabb; enyhe sorja az alsó élen |
| Szerkezeti acél 2 mm-től, tiszta él | Oxigén, 0.5–1.6 bar | +3 és +14 mm között (a vastagsággal nő) | Dupla vagy E-típusú | Tiszta vágási felület; lassabb, mint a nitrogén vékony lemeznél |
| Rozsdamentes, alumínium, sárgaréz | Nitrogén, 10–20 bar (a vastagsággal nő) | 0 és −13 mm között (a vastagsággal csökken) | Egyes vékonyhoz, nagy furatú vastaghoz | Fényes, oxidmentes vágási él |
Az oxigénnel történő vágás pozitív fókuszpontot igényel, hogy a vágási rés elegendően széles legyen az égési termékek távozásához. A nitrogénnel végzett vágás kizárólag a gáz lendületére támaszkodik, így a fókusz mélyen a vágási résben helyezkedik el. Ha a gépet vastag szerkezeti acél vágásáról rozsdamentes acélra állítják át anélkül, hogy visszaállítanák a fókuszt, az a rozsdamentes acélon széles, durva vágást eredményez; a nulla vagy negatív fókusz vastag szerkezeti acélnál oxigénnel leállítja a vágást.
| Vastagság | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Vastagság | 3 kW | 6 kW | 12 kW |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 2 mm | 16–20 | 20–25 | 35–40 |
| 3 mm | – | 12–14 | 28–33 |
| 4 mm | – | 8–10 | 20–24 |
| 6 mm | – | 5–6 | 10–13 |
| Vastagság | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
| Vastagság | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 18 | 25–30 | 30–45 | 45–50 |
| 2 mm | 6 | 15–18 | 20–25 | 35–40 |
| 3 mm | 2.5 | 7–8 | 14–16 | 25–30 |
| 5 mm | – | 2.5–3 | 5–6 | 15–18 |
| 6 mm | – | 1.5–2 | 3.5–4 | 12–15 |
| 8 mm | – | 0.6–0.7 | 1.5–2 | 8–10 |
| 10 mm | – | – | 1.0–1.2 | 6–7 |
Sebességek m/perc-ben. Játékszabályok a jó minőségű vágáshoz; az élkövetelmények, az anyagminőség, a gáz tisztasága és a vágófej módosíthatják ezeket. Az Ön árajánlata tartalmazza a pontos konfigurációhoz tartozó táblázatot.
Egy 6 kW-os vagy nagyobb gépen a kb. 6 mm alatti szerkezeti acélt általában gyorsabban lehet vágni nitrogénnel vagy levegővel, elfogadva egy enyhe sorját; kb. 10 mm felett, vagy ahol az élnek sorjamentesnek kell lennie, az oxigén pozitív fókusszal a jobb választás. 1 mm alatt oxigént nem használnak.
Vastag lemez áttörése
Vastag lemeznél az áttörés a legkockázatosabb pillanat: egy lépésben megvalósítva az olvadt fémet visszfújja a fúvókára. A vastag szerkezeti acélt három lépésben törjük át, a nagy távolságtól teljes teljesítménnyel lefelé a vágási magasságig impulzusos teljesítménnyel és alacsonyabb fókusszal, és a vágófej csak az utolsó szakasz után kezd el mozogni. 22 mm-es szerkezeti acélon 3 kW-on a szakaszok együtt több másodpercet vesznek igénybe. Először tesztelje az áttörési beállításokat egy hulladékdarabon; a felület állapota, az oxigén tisztasága és a szennyezett lencse mind megváltoztatják az időzítést.
Fúvóka típusok
| Típus | Használat |
|---|---|
| Egyes (S) | Nitrogén és levegő; általános célú; nagyobb furatok vastagabb rozsdamentes acélhoz és alumíniumhoz |
| Kettes (D) | Szerkezeti acél oxigénnel történő vágása alacsony és közepes teljesítményen |
| E-típus | Nagy áramlású oxigénfúvóka 6 kW-hoz és felette |
| Nagy furatú (B) | Nitrogén vastag rozsdamentes acélon és alumíniumon 6 kW-tól felfelé |
Az egyenletes gázáramláshoz központosított, sértetlen fúvóka szükséges. Ellenőrizze a központosítást minden alkalommal, amikor a fúvókát cseréli, és cserélje ki a sérült hegyű fúvókákat; a sorjás hegy egyenetlen sorját okoz a vágás egyik oldalán.
Ha az él hibás lesz
| Tünet | Valószínű okok | Megoldás |
|---|---|---|
| Erős sorja a szerkezeti acél alatt (oxigén) | Túl nagy sebesség, alacsony oxigénnyomás, túl negatív fókusz, részben eltömődött fúvóka | Csökkentse a sebességet 5–8 %-kal; tartsa az oxigént 0.5–0.7 bar-on; állítsa a fókuszt +3 és +4 mm közé; ellenőrizze a fúvókahegyet |
| Sárga vagy barna rozsdamentes acél él | A nitrogén tisztasága 99.99 % alatt van, alacsony nyomás, túl magas fúvókatávolság, gázszivárgás | Használjon legalább 99.99 %-os nitrogént; a fúvókatávolság kb. 0.5 mm; adjon hozzá 1–2 bar-t; végezzen szivárgásvizsgálatot a csatlakozásokon |
| A vastag szerkezeti acél nincs átvágva | Az áttörés nem fejeződött be, a fókusz nem eléggé pozitív, szennyezett lencse | Hagyja az összes áttörési szakaszt befejeződni; emelje a fókuszt 1 mm-es lépésekben; tisztítsa meg vagy cserélje ki a védőablakot |
| A minőség változik a táblán | Meghajlott lemez, törmelék a lemez alatt, kopott fogasléc vagy szíj | Egyengesse ki a lemezt; tisztítsa meg a lécen lévő rácsokat; kalibrálja a hajtásokat, ha az eltérés ismétlődik |
Oxigén, nitrogén vagy levegő
| Gáz | Használat | Él |
|---|---|---|
| Oxigén | Szerkezeti acél, különösen a közepes vastagságtól felfelé | Oxidréteg az élen; távolítsa el a porszórás vagy a kritikus illesztések hegesztése előtt |
| Nitrogén | Rozsdamentes acél, alumínium; szerkezeti acél, ha az élnek oxidmentesnek kell lennie | Fényes él, hegesztésre vagy bevonatolásra kész; magas gázfogyasztás |
| Sűrített levegő | Vékony szén- és rozsdamentes acéllemez | Enyhe oxidáció; méterenként a legolcsóbb, ha a levegő száraz és olajmentes |
A nyomások nagyon különböznek. Az oxigén kb. 0.5–1.6 bar-on, a nitrogén 10–20 bar-on üzemel. Az oxigén együtt ég a lézerrel, és kevés áramlást igényel; a nitrogénnek magának kell kifújnia az olvadt fémet a vágási résből, ezért nagy nyomásra és sok gázra van szüksége. A tiszta rozsdamentes acél élhez a 99.999 %-os tisztaságú nitrogén a szokásos specifikáció.
Még a gép megérkezése előtt döntse el, honnan származik a gáz. A palackcsomagok megfelelőek az alkalmi nitrogénvágáshoz; a napi rozsdamentes acél megmunkálás általában indokolja a folyékony gáztartályt vagy a nitrogéngenerátort.
Lézerspecifikációs adatlap olvasása
A B2B platformokon szereplő 3015-ös gépek adatlapjai szinte megegyeznek: ±0.03 mm pozicionálás, ±0.02 mm újrapozicionálás, 120–150 m/perc, 1.5 G, 380 V háromfázisú. Néhányan még két különböző pontossági adatot is megadnak ugyanazon az oldalon. Ami elválasztja a gépeket egymástól, az ezen sorok mögött rejtőzik:
| Sor az adatlapón | Mit kell ellenőrizni |
|---|---|
| Pozicionálási és újrapozicionálási pontosság | A pozicionálás (például ±0.03 mm) azt mutatja, hogy a tengely milyen közel kerül az utasított ponthoz; az újrapozicionálás (gyakran ±0.02 mm) azt mutatja, hogy milyen jól tér vissza ugyanarra a pontra. Kérdezze meg, hogy a szám melyik vizsgálati módszerből származik, például ISO 230-2. |
| Max. sebesség | A hirdetések 100–150 m/perc sebességet adnak meg. Ez a vágások közötti gyorsjárat. A vágási sebesség 6 mm-es acélon 3 kW-on kb. 2 m/perc. |
| Gyorsulás | Az 1.0–1.5 G a szokásos. Ez határozza meg a ciklusidőt vékony lemezeken, sok kis kontúrral, inkább, mint a lézer teljesítménye. |
| Súly | A B2B hirdetések gyakran a csomag bruttó súlyát adják meg, nem a gép súlyát. Kérje el a gép súlyát és a talaj terhelését, ha az alapot tervezi. |
| Márkanevek | A hirdetésben szereplő „Raycus/IPG/Max” vagy „Yaskawa/Delta/HCFA” azt jelenti, hogy az eladó bármelyiket beszerelheti. A szerződésben szereplő márkák azok, amelyek számítanak. |
Vágási minőség: használja az ISO 9013 szabványt a rajzon
A „jó él” különböző emberek számára mást jelent. Az ISO 9013 a termikus vágásokat merőlegesség (1-től 5-ig terjedő tartományok) és Rz5 felületi érdesség (1-től 4-ig terjedő tartományok) szerint sorolja be, a lemezvastagsággal növekvő tűrésekkel. Ha a szükséges tartományokat feltünteti a rajzon, Ön és a beszállító ugyanazon mérce alapján ítéli meg a mintadarabokat.
Réz, sárgaréz és alumínium
A szálaslézerek kb. 1.07 µm-en működnek, ami a CO₂ hullámhosszának tizede, és sokkal kisebb pontra fókuszálnak. Ez a nagyobb teljesítménysűrűség teszi lehetővé számukra a réz és a sárgaréz vágását, amivel a CO₂-lézerek nehezen birkóznak meg. Gyakorlati szabályok a fényvisszaverő fémekhez: vágjon a maximális előtolási sebesség alatt 10–15 %-kal, hagyja, hogy az áttörés teljesen átmenjen a mozgatás előtt, tartsa a fókuszt a felső felület közelében, használjon oxigént a rézhez és nitrogént a sárgarézhez. A réz konzervatív minimális teljesítménye 1 kW 1 mm-hez, 2 kW 3 mm-hez és 4 kW 6 mm-hez.
Ugyanez vonatkozik az acélra is: 15 mm-es lágyacélon és 10 mm-es rozsdamentes acélon végzett összehasonlító tesztek során a szálaslézernek kevesebb teljesítményre volt szüksége, mint egy CO₂-lézernek ugyanolyan vágási sebesség mellett, mivel az acél jobban elnyeli a hullámhosszát.
Nyitott asztal vagy csereasztal
Egy nyitott, egymasztalos gépen (LFP3015, LFP6020) a lézer áll, amíg a gépkezelő kiszedi az alkatrészeket és betölti a következő lemezt. Prototípusokhoz és vegyes munkákhoz ez elfogadható, és a gép olcsóbb. Amikor a gép teljes műszakban termel, a várakozási idő összeadódik; egy csereasztal (LFP4020, 15–20 mp-es csere) lehetővé teszi a betöltést vágás közben.
Szálaslézer, plazma vagy csőlézer
A szálaslézer biztosítja a legjobb pontosságot és élt lemezeken és közepes lemezeken. A CNC plazma olcsóbb vastag szerkezeti acél esetén milliméterenként, és vágási élszögeket is készít. Ha a csövek nagy részét teszik ki az alkatrészeknek, egy dedikált csőlézer egy menetben végzi el a fűrészelést, fúrást és kivágást; a 2 az 1-ben gép a kisebb csőmennyiségeket fedi le.
Mielőtt megrendelné
- Táblaméretek és vastagságeloszlás anyagok szerint, havi óraszámban.
- Lézerforrás márkája és teljesítménye az adott forrás vágási táblázatával.
- Egyszeres vagy csere asztal.
- A szerződésben rögzített vágófej, szervomotor, vezérsín és vezérlő márkák.
- Gázellátás, áramellátás, telepítési hely és elszívás.
- Próbadarabok saját rajz alapján, szükség esetén az ISO 9013 szabvány szerint értékelve.
Szálaslézeres vágógép GYIK
Milyen lézeres vágógép illik egy kis lakatosműhelybe?
Általában egy 3015-ös modell, mint például az LFP3015: befogadja a standard 1500 × 3000 mm-es táblákat, és 1 kW-tól 12 kW-ig rendelhető.
Milyen vastag lemezt tud vágni egy 3 kW-os szálas lézer?
Oxigénnel szénacél esetén max. kb. 22 mm-t, nitrogénnel rozsdamentes acél esetén max. 10 mm-t, nagyon alacsony sebességgel. Napi sorozatgyártáshoz érdemes néhány milliméterrel kevesebbel számolni, és ellenőrizni a kiválasztott árajánlatban szereplő forrás paramétereit.
A nagyobb teljesítményű lézer mindig gyorsabb?
Nem. Vékony lemeznél a sebességet a gyorsulás és a vezérlő korlátozza. Az extra teljesítmény a közepes vastagságtól felfelé térül meg.
Miért olyan drága a nitrogénes vágás?
A nitrogén egy 3 kW-os gépen kb. 12–20 bar nyomással dolgozik, és önmagában kell kifújnia az olvadékot, így a fogyasztás magas. Egy tartály vagy gázgenerátor csökkenti a köbméterenkénti költséget.
Vág a szálas lézer rezet és sárgarészt?
Igen. Biztonságos minimumként 1 kW-ot kell számolni 1 mm-es rézhez, és 4 kW-ot 6 mm-eshez, réznél oxigénnel, sárgarésznél nitrogénnel.
Lehet mintát vágatni a megrendelés előtt?
Igen. Küldjön egy DXF rajzot, az anyagminőséget és a vastagságot, mi pedig levágjuk a mintákat a választott konfiguráción.
Küldje el a lemezméreteit és a vastagságösszetételt. Mi javasolunk egy asztamméretet és lézerforrást, és árajánlatot adunk az összes főbb komponens márkájának megjelölésével.
Kérjen árajánlatot