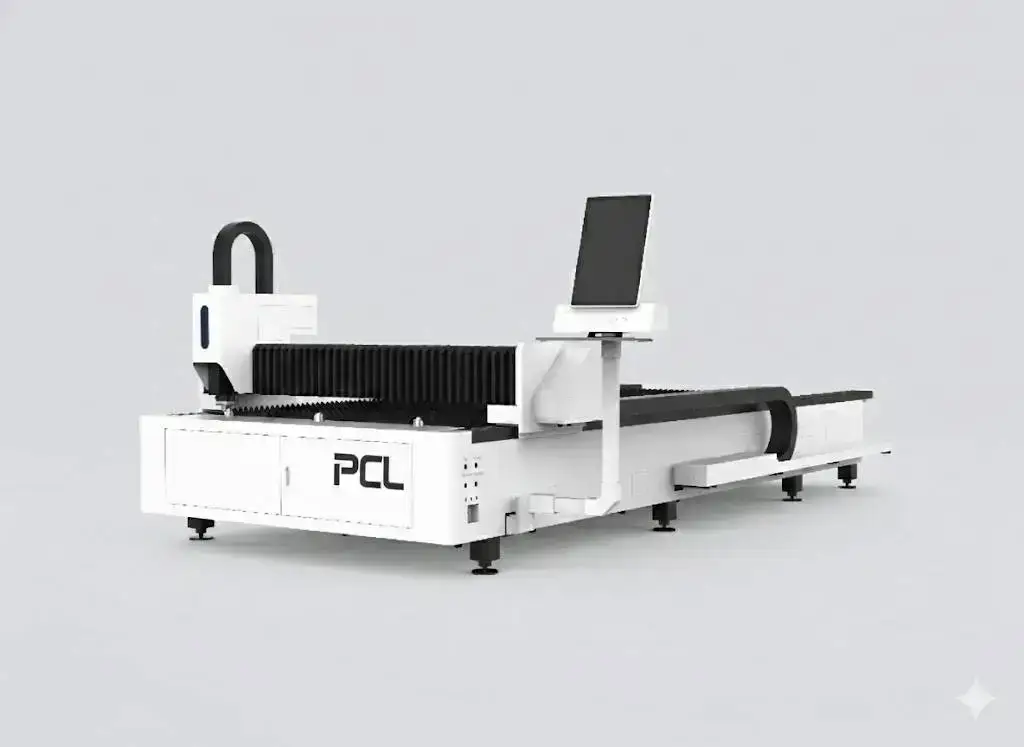
LFH6020: Áttekintés
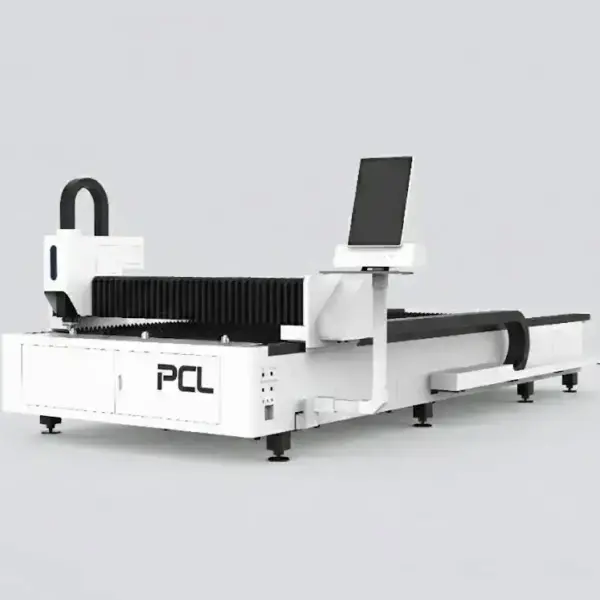
Az LFH6020 a 6000 × 2000 mm-es nagyteljesítményű szálas lézer vágógépünk, 1 kW-tól 12 kW-os forrásokkal, Yaskawa vagy Fuji szervo hajtásokkal, Raytools autofókuszos vágófejjel, CypCut/FSCUT vezérléssel és kettős hőmérsékletű ipari hűtővel. Hosszú táblák egész napos, folyamatos vágására lett tervezve.

Műszaki Adatok
| Munkaterület | 6000 × 2000 mm |
|---|---|
| Lézerforrás | 1–12 kW; IPG, Raycus vagy Max |
| Pozicionálási pontosság | ±0.03 mm/m |
| Max. pozicionálási sebesség | 120 m/min |
| Hajtás | Yaskawa vagy Fuji szervomotorok |
| CNC rendszer | CypCut / FSCUT |
| Vágófej | Raytools autofókuszos |
| Hűtés | Kettős hőmérsékletű vízhűtő |
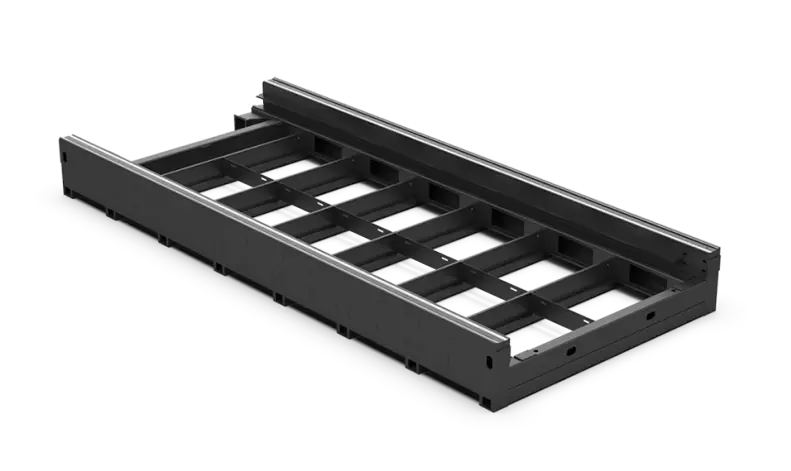
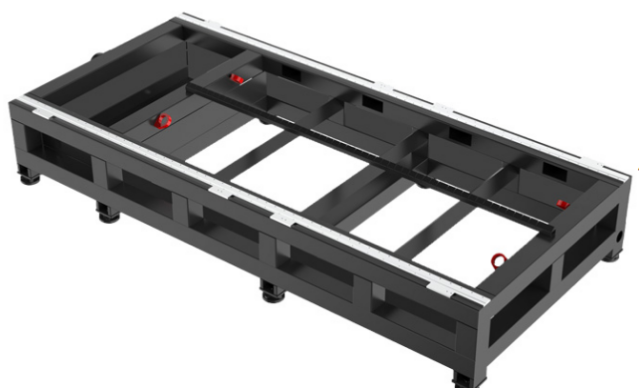
| Gépkeret | Hőkezelt, feszültségmentesített |
| Tanúsítvány | CE, ISO 9001 |
| Garancia | 24 hónap a teljes gépre (a kopóalkatrészek kivételével) |
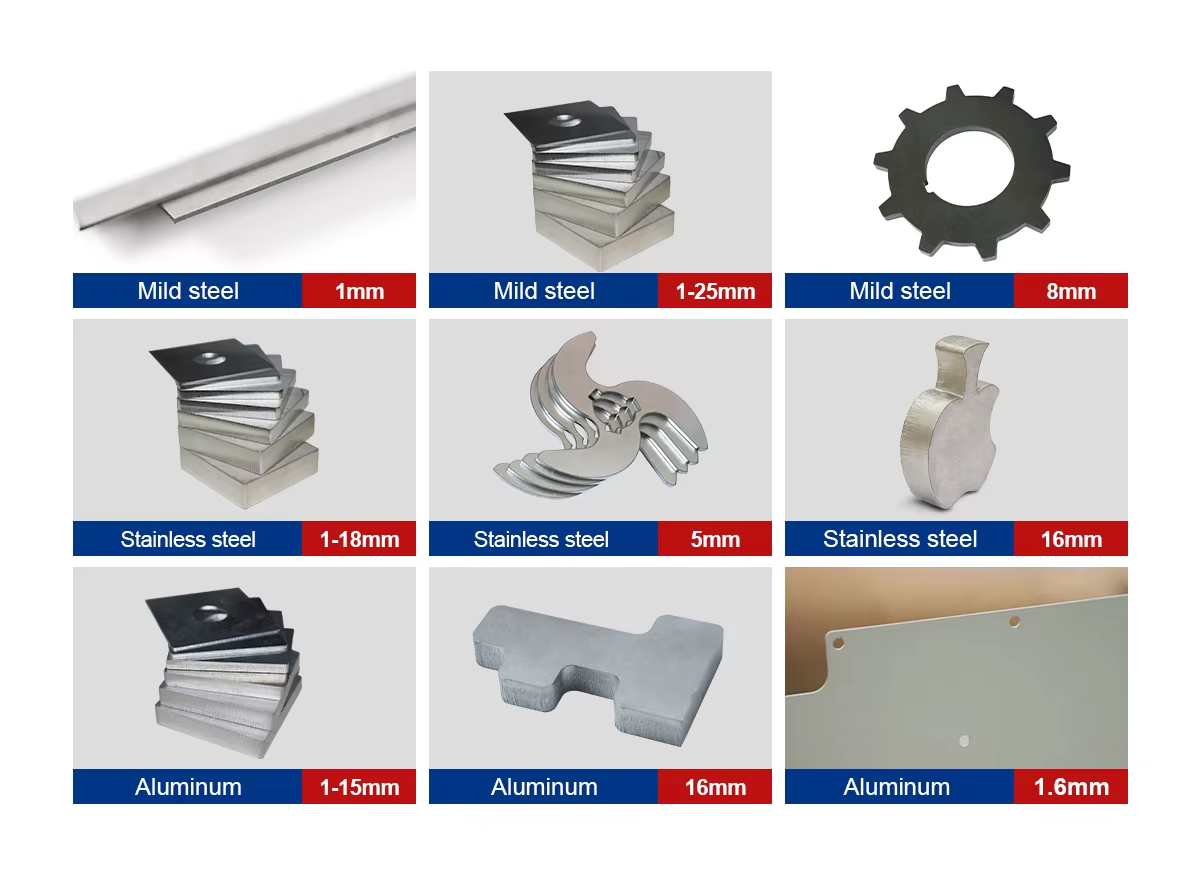
Mit vágnak az egyes teljesítményopciók
Tipikus maximális vastagságok 1 kW-tól 60 kW-ig; az utolsó oszlop jelzi a gép által elérhető teljesítményeket. Az értékek a maximumot jelölik, nem a napi üzemi tartományt.
| Lézer teljesítmény | Szénacél (O₂) | Rozsdamentes (N₂) | Alumínium (N₂) | Sárgaréz (N₂) | Ez a modell |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | – |
| 60 kW | 200 mm | 150 mm | – | – | – |
A maximális vastagság egy abszolút felső határ, amit lassabban és durvább vágási éllel vág a gép. A napi termelést érdemes néhány milliméterrel ez alatt tervezni, és az árajánlatban szereplő pontos forrás és vágófej vágástáblázata alapján véglegesíteni.
Tipikus vágási sebességek
| Vastagság | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Vastagság | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
A sebességek m/min-ben értendők. Tipikus értékek a jó minőségű vágáshoz; az élminőség, az anyagminőség, a gáz tisztasága és a vágófej befolyásolja ezeket. Az árajánlata tartalmazza az adott konfigurációhoz tartozó táblázatot.
Megjegyzések az alkatrészekről
A kettős hőmérsékletű vízhűtő két külön körön fut, az egyik a lézerforrást, a másik a vágófej optikáját hűti, mivel a kettő eltérő hőmérsékletet igényel; az egykörös hűtő csak kompromisszumos megoldás. A CypCut/FSCUT a legelterjedtebb vezérlő a kínai lézer vágógépek piacán, így a gépkezelők, akik már dolgoztak ilyennel, könnyen boldogulnak vele, ráadásul a féskelő (nesting) szoftver használatához is könnyen találni szakembert. A feszültségmentesített gépkeret egy 6 méteres ágynál sokkal fontosabb, mint egy 3 méteresnél, mivel az esetleges torzulások a hosszúsággal növekednek.

Hol helyezkedik el a PCL lézeres termékcsaládban
| Modell | Munkaterület | Teljesítmény | Ajánlott alkalmazás |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Nagy teljesítmény kompakt asztalon |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Nyitott fix asztal; standard táblák |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Váltóasztalos kivitel sorozatgyártáshoz |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Nagyteljesítményű lemezvágás hegesztett gépkereten |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Hosszú táblák alacsonyabb befektetéssel |
| LFH6020 (ez a gép) | 6000 × 2000 mm | 1–12 kW | Nagyméretű ipari gyártás |
| 2 az 1-ben síklézer és csőlézer | 3015 vagy 4020 + csövek Ø20–220 mm | 1–12 kW | Lemez- és csővágás egyetlen gépen |
Gyakori problémák és elhárításuk
| Probléma | Lehetséges ok | Teendő |
|---|---|---|
| Mérettorzulás hosszú lemeznél | Szennyeződés a fogasléceken vagy síneken, esetleg a lemez hőtágulása | Tisztítsa meg a síneket és fogasléceket; olyan vágási sorrendet alkalmazzon, amely oszlatja a hőt |
| Sorja rozsdamentes acél vagy alumínium vágásakor | Túl nagy vágási sebesség, túl alacsony nitrogénnyomás vagy nem elég mély fókusz | Csökkentse a sebességet vagy növelje a nyomást; állítsa lejjebb a fókuszt (negatív irányba) a lemezvastagság növekedésével |
| Erős sorjaképződés vastag szénacél alatt | Túl nagy sebesség, alacsony oxigénnyomás, túl negatív fókusz, részben eltömődött fúvóka | Csökkentse a sebességet 5–8%-kal; tartsa az oxigénnyomást 0,5–0,7 bar értéken; állítson be +3–+4 mm-es fókuszt; ellenőrizze a fúvókát |
| Átszúrási hiba (kifúvás) vastag lemeznél | Egylépéses átszúrás vastag anyagon | Használjon többlépcsős átszúrást, éshagyja lehűlni a lemezt az átszúrások között |
| Nem vágja át teljesen | Az átszúrás nem fejeződött be, oxigénvágásnál a fókusz nem elég pozitív, szennyezett védőüveg | Várja meg, amíg minden átszúrási fázis lefut; emelje a fókuszt 1 mm-es lépésekben; tisztítsa meg vagy cserélje ki a védőüveget |
Mi határozza meg az árat
| Elem | Opciók | Hatás |
|---|---|---|
| Lézerforrás | Márka (Raycus, IPG, Max) és teljesítmény | A legnagyobb tétel; a nagyobb teljesítmény többe kerül, és nagyobb hűtőt, valamint áramellátást igényel |
| Vágófej | Raytools vagy WSX autofókusz | Autofókusz és ütközésvédelem |
| Hajtás | Szervómárka, sínek és fogaslécek | Éveken átívelő pontosság |
| Teljesítmény | 1–12 kW | Nagyobb teljesítmény vastag lemezhez és nagyobb sebességhez |
| Hűtés | Kétkörös hűtő | A forrás teljesítményéhez igazítva |
Az LFH6020 árára egyedi árajánlatot adunk.
Az érdeklődéstől a gyártásig
- Alkatrészek és minták. Küldje el a lemezméreteket, a volument és a vastagságok megoszlását.
- Konfiguráció. Meghatározzuk a forrást, a fejet, az asztalt és az opciókat, majd küldünk egy elrendezési rajzolatot a helyigényről, a teljesítmény-, gáz- és elszívócsatlakozásokról.
- Gyártás és tesztelés. A gépet összeszereljük és teszteljük a kiszállítás előtt; az átfutási időt az árajánlatban megerősítjük.
- Helyszíni előkészítés. Vízszintes padló, áramellátás, segédgáz és sűrített levegő, valamint füstelszívó legyen készen az érkezéskor.
- Telepítés és betanítás. A gép árában; a kezelők elsajátítják a fészkelést (nesting), a vágási paramétereket, a napi ellenőrzéseket és az egyszerű hibakeresést.
- Támogatás. 24 hónapos garancia az egész gépre, a kopóalkatrészek kivételével.
Rendelés előtt
- Lemezek száma műszakonként és vastagságok megoszlása.
- Darus hozzáférés a 6 m-es gépágy mentén.
- Áram- és gázellátás a kiválasztott forráshoz.
- CypCut/FSCUT-ot ismerő kezelők, vagy szükség van-e betanításra.
Karbantartás
| Mikor | Mit |
|---|---|
| Naponta | Ellenőrizze és tisztítsa meg a védőüveget; ellenőrizze a fúvóka állapotát és központosítását; ellenőrizze a gáznyomást. |
| Hetente | Távolítsa el a salakot; tisztítsa meg a síneket és fogasléceket; ellenőrizze mindkét hűtőkört. |
| Időszakosan | Cserélje ki a rácsokat; kenje meg a síneket és fogasléceket; cserélje le a hűtővizet és a szűrőket; kalibrálja a magasságérzékelőt. |
Biztonság
A lemezről visszaverődő lézerfény láthatatlan és károsíthatja a szemet, ezért a vágási területet körbe kell zárni vagy keríteni, és az ajtóreteszeknek működőképesnek kell maradniuk. Járassa az elszívót és tartsa tisztán a szűrőit; a gépágyban és a szűrőkben lévő por meggyulladhat, különösen alumínium után. Az oxigénberendezést tartsa olaj- és zsírmentesen, és rögzítse a gázpalackokat.
Előnyök és korlátok
Előnyök
- 6 m-es gépágy akár 12 kW-tal
- Széles körben ismert CypCut/FSCUT vezérlés
- Kétkörös hűtő
Fontos korlátok
- Egyszeres asztal: a betöltési idő számít
- Nagy helyigény
- A nagy teljesítmény komoly áramellátást igényel
LFH6020 GYIK
Milyen teljesítménytartomány érhető el?
1 kW-tól 12 kW-ig IPG, Raycus vagy Max forrással.
Melyik vezérlőt használja?
CypCut / FSCUT.
Mennyire pontos?
±0,03 mm/méter pozicionálás, 120 m/min maximális összehangolt sebesség.
LFH6020 vagy LFP6020?
Az LFP6020 a nyitott, kedvezőbb árú 6 m-es gép 1,5–3 kW-tal. Az LFH6020 akár 12 kW-os is lehet, és teljes műszakos termelésre lett építve.
Mennyi ideig tart egy 6 m-es lemez betöltése?
Ez a darutól és a személyzettől függ; tervezze be a ciklusidőbe, mert betöltés közben a lézer vár.
Más gépek kezelői is tudják futtatni?
Általában igen; a CypCut/FSCUT széles körben elterjedt, és a betanítás kiterjed a különbségekre.
Hasonlítsa össze az összes szálas lézeres vágógépet egymás mellett a kiválasztási útmutatónkban.
Küldje el a lemezméreteket és a mennyiséget. Méretezzük a forrást és árajánlatot adunk az LFH6020 gépre.
Ajánlatkérés