GF3012: Áttekintés
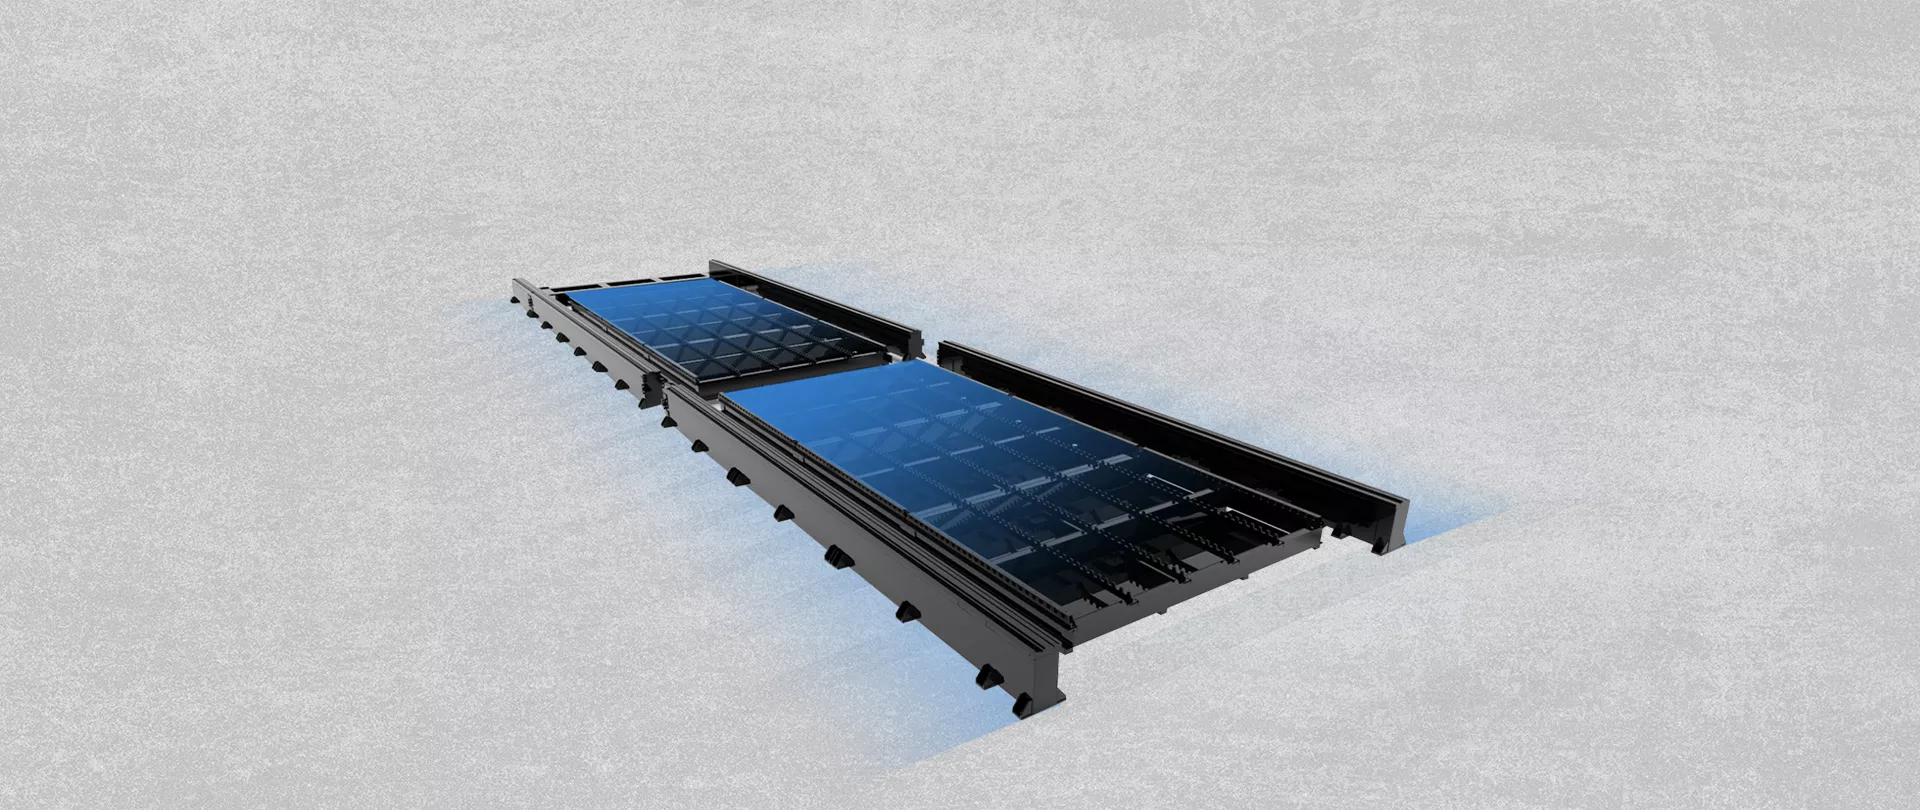
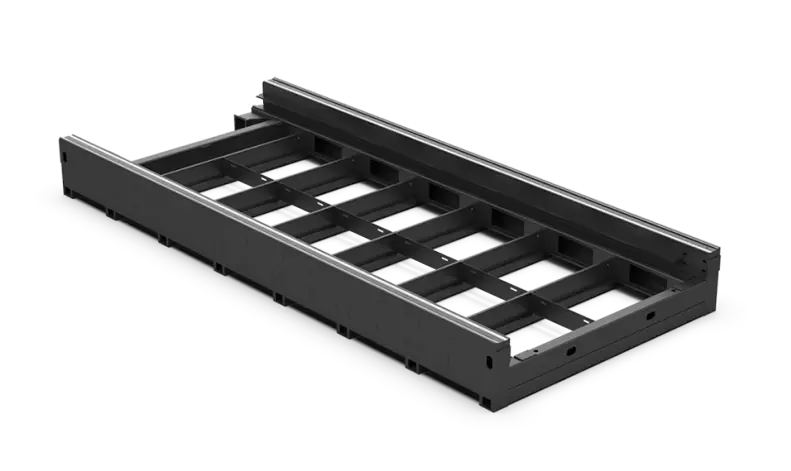
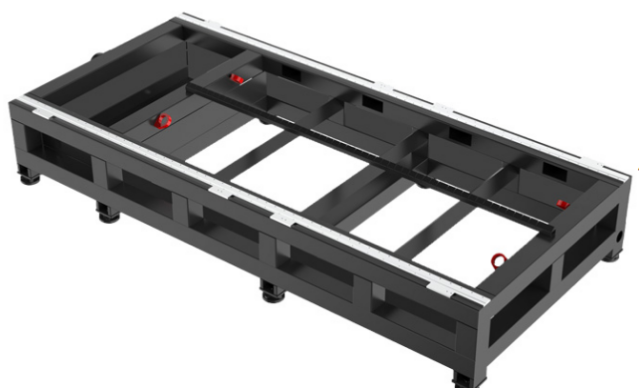
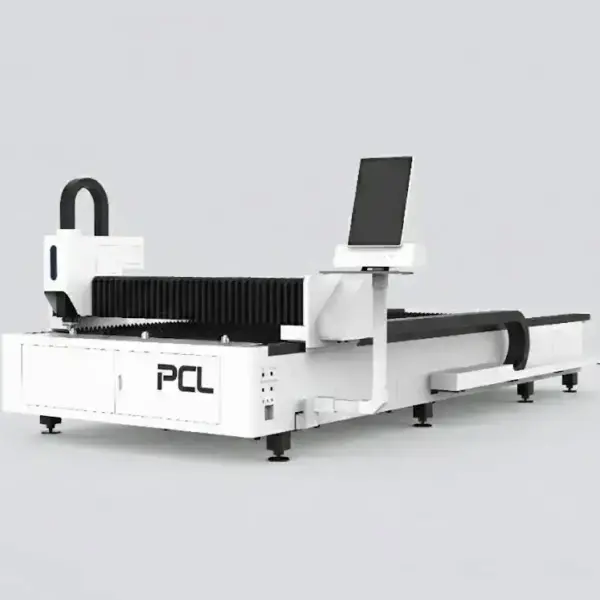
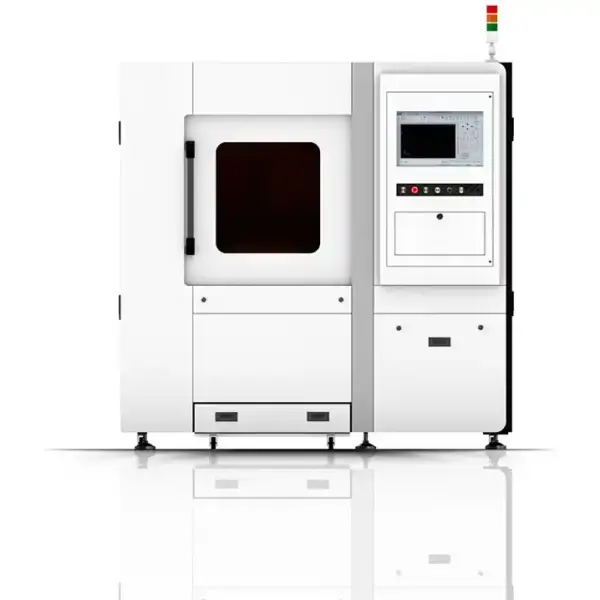
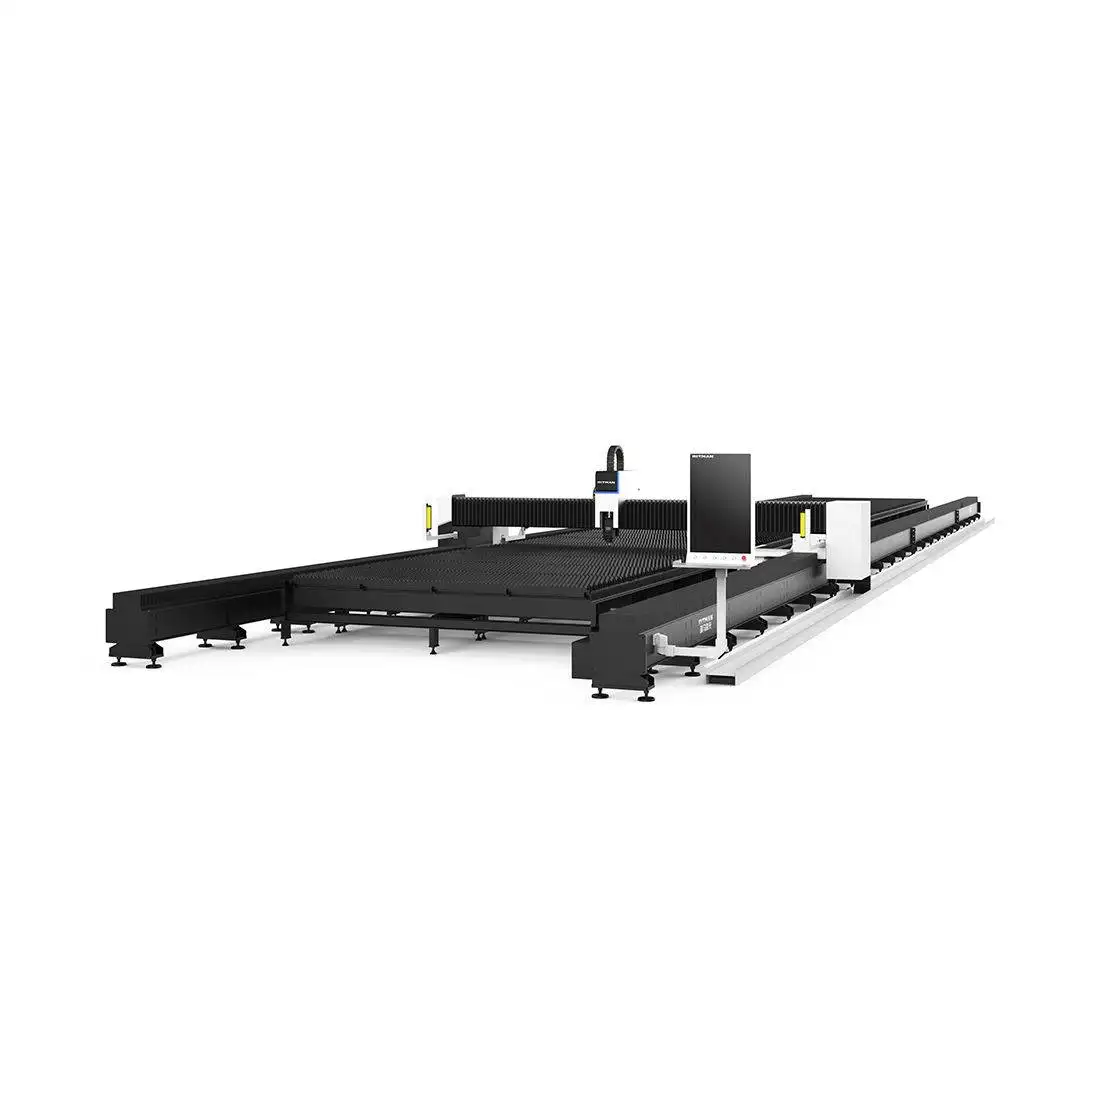
A GF3012 egy nagy teljesítményű szálas lézerforrást (6 kW-tól egészen 60 kW-ig) kínál egy kompakt, 3000 × 1200 mm-es asztalon. Olyan műhelyek számára készült, amelyek vastag lemezeket vágnak kis és közepes alkatrészekké, és a nagy teljesítményt keresik anélkül, hogy egy 4020-as vagy 6020-as gép helyigényére lenne szükségük. A mozgásról az autofókuszos vágófej, a Yaskawa vagy Fuji szervomeghajtók és a Hiwin vezetékek gondoskodnak.

Műszaki adatok
| Munkaterület | 3000 × 1200 mm |
|---|---|
| Lézer teljesítmény | 6–60 kW fiber |
| X/Y pozicionálási pontosság | ±0.03 mm |
| Max. kombinált sebesség | 100 m/min |
| Vágófej | Raytools vagy WSX autofókuszos |
| Meghajtás | Yaskawa vagy Fuji szervomotorok, Hiwin lineáris vezetékek |
| Fájlformátumok | AI, BMP, PLT, DXF, DST és egyebek |
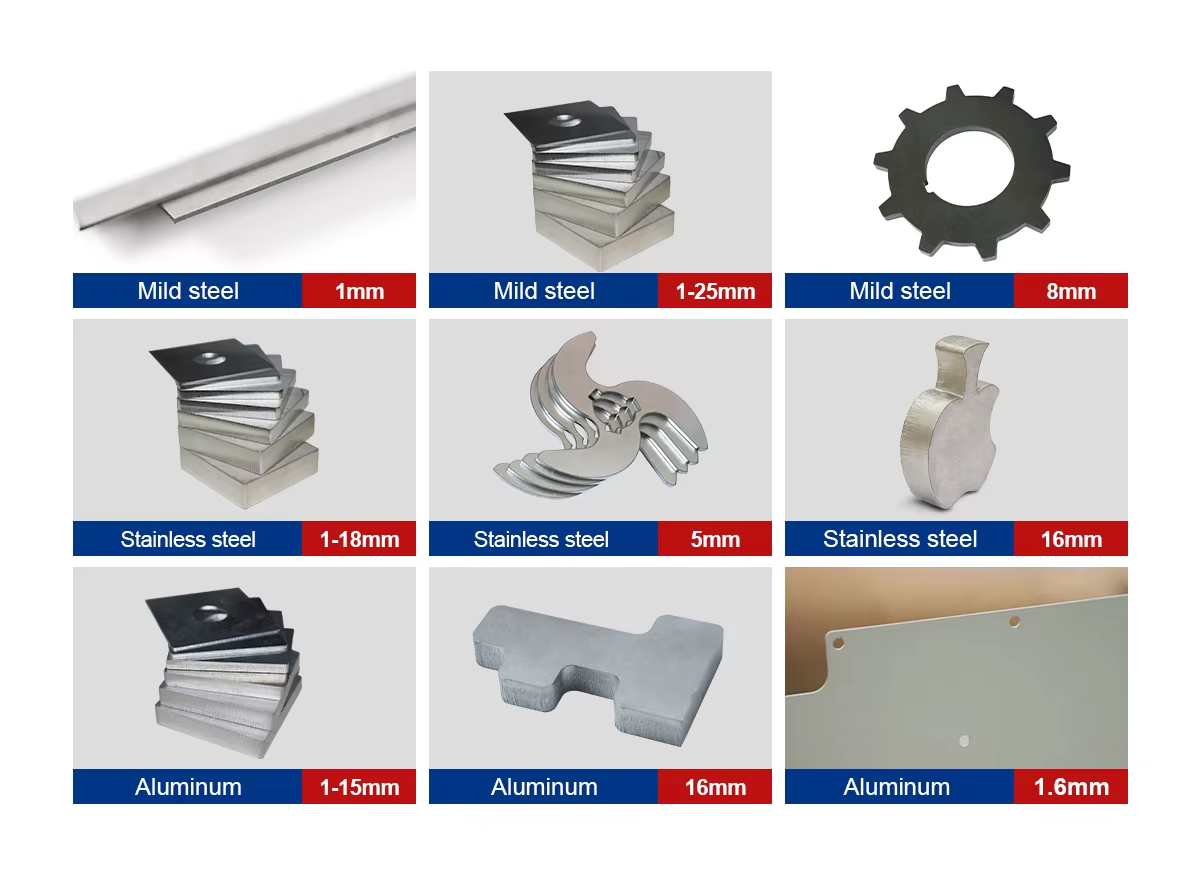
| Alapanyagok | Szénacél, rozsdamentes acél, alumínium, sárgaréz |
| Tanúsítvány | CE, ISO 9001 |
| Garancia | 24 hónap a teljes gépre (fogyóeszközök kivételével) |
Mit vághatunk a különböző teljesítményekkel?
Tipikus maximális vastagság 1 kW-tól 60 kW-ig; az utolsó oszlop jelzi a gép által elérhető teljesítményeket. Ezeket az értékeket maximális határként, nem pedig napi munkatartományként kell kezelni. Ezen a teljesítményszinten a GF3012 egy vastag lemezekhez való gép. Vékony lemeznél a extra kilowattok nem sokat adnak hozzá, mivel ott a gyorsulás diktálja a tempót.
| Lézer teljesítmény | Szénacél (O₂) | Rozsdamentes (N₂) | Alumínium (N₂) | Sárgaréz (N₂) | Ez a modell |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | – |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | – |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | – |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | – |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | – |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | ✓ |
| 60 kW | 200 mm | 150 mm | – | – | ✓ |
A maximális vastagság egy felső határ, lassabb vágással és durvább élminőséggel jár. A napi gyártást tervezze néhány milliméterrel ez alatti értékkel, és egyeztesse az árajánlatban szereplő pontos forrás és fej vágási táblázatával.
Tipikus vágási sebességek
| Vastagság | 6 kW | 12 kW |
|---|---|---|
| 3 mm | 3.5–4.2 | – |
| 4 mm | 3.3–3.8 | – |
| 6 mm | 2.7–3.2 | – |
| 8 mm | 2.2–2.5 | – |
| 10 mm | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 1.2–1.4 | 2.8–3.0 |
| 20 mm | 0.6–0.7 | 1.5–1.6 |
| 25 mm | 0.4–0.5 | 0.8–1.0 |
| Vastagság | 6 kW | 12 kW |
|---|---|---|
| 1 mm | 40–50 | 50–60 |
| 2 mm | 25–30 | 40–45 |
| 3 mm | 15–18 | 30–35 |
| 5 mm | 7–8 | 15–18 |
| 6 mm | 6–7 | 13–15 |
| 8 mm | 3.5–3.8 | 8–10 |
| 10 mm | 1.6–2.0 | 6.5–7.5 |
| 12 mm | 1.0–1.2 | 5.0–5.5 |
| 16 mm | 0.5–0.6 | 2.0–2.3 |
| 20 mm | 0.2–0.35 | 1.2–1.4 |
A sebességek m/min-ben értendők. Ezek tipikus értékek jó minőségű vágáshoz; az élminőség, az anyagminőség, a gáz tisztasága és a fej befolyásolja ezeket. Az árajánlata tartalmazza az adott konfigurációhoz tartozó táblázatot.
Nagy teljesítmény kompakt asztalon
A vastag lemezből készült alkatrészek, mint a karimák, konzolok, talplemezek és gépalkatrészek gyakran kicsik. Ezek vágása egy 3012-es asztalon lehetővé a forrás nagy teljesítményének kihasználását anélkül, hogy meg kellene fizetni és helyet kellene biztosítani egy 4 vagy 6 méteres gépnek. Három dolog skálázódik a teljesítménnyel, nem pedig az asztal méretével: a hűtő, az áramellátás és a gázellátás. Tervezze meg ezeket a választott lézerforráshoz, és gondoskodjon daruról a nehéz lemezekhez.
Az 1200 mm-es szélesség közvetlenül befogadja az 1250 × 2500 mm-es lemezeket. Ha 1500 × 3000 mm-es lemezeket vásárol, tekintse meg az LFP3015 vagy a 4020-as gépeket.
Miért fontos az autofókusz vastag lemeznél?
A vastag lemez áttörése szakaszosan történik, mindegyik saját fókusszal és magassággal, az oxigénnel történő vágás pedig a lemez vastagodásával egyrejebb tolja a fókuszt. Az autofókuszos fej ezeket az értékeket a vágóprogramból veszi át, így a kezelőnek nem kell minden egyes munkához újraállítania a lencséket, és az áttörések, valamint a vágások minden alkalommal azonos minőségűek lesznek.
Hová pozicionálódik a PCL lézeres termékcsaládban?
| Modell | Munkaterület | Teljesítmény | Legjobb alkalmazás |
|---|---|---|---|
| GF3012 (ez a gép) | 3000 × 1200 mm | 6–60 kW | Nagy teljesítmény kompakt asztalon |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Nyitott egyasztalos kivitel; standard táblák |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Váltóasztalos rendszer sorozatgyártáshoz |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Nagy teljesítményű lemezvágás hegesztett géptesten |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Hosszú lemezek alacsonyabb befektetéssel |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | Nagyméretű formátumok gyártása |
| 2 az 1-ben lemez- és csővágó | 3015 vagy 4020 + csövek Ø20–220 mm | 1–12 kW | Lemez- és csővágás egy gépen |
Gyakori problémák és elhárításuk
| Probléma | Szokásos ok | Teendő |
|---|---|---|
| Kezdőpont kiégés vastag lemeznél | Egylépéses előfúrás nehéz lemeznél | Használjon lépcsős előfúrást, és hagyja lehűlni a lemezt az előfúrások között |
| Erős sorja vastag szénacél alatt | Túl nagy sebesség, alacsony oxigénnyomás, túl negatív fókusz, részben eltömődött fúvóka | Csökkentse a sebességet 5–8%-kal; tartsa az oxigént 0,5–0,7 bar-on; állítsa a fókuszt +3 és +4 mm közé; ellenőrizze a fúvókát |
| Nem vágja át | Az előfúrás nem fejeződött be, a fókusz nem elég pozitív oxigénvágásnál, szennyezett védőüveg | Hagyja az összes előfúrási lépést befejeződni; emelje a fókuszt 1 mm-es lépésekben; tisztítsa meg vagy cserélje ki az ablakot |
| Sorja rozsdamentes acél vagy alumínium alatt | Túl nagy sebesség, túl alacsony nitrogénnyomás vagy nem elég mély fókusz | Csökkentse a sebességet vagy növelje a nyomást; mozgassa lefelé (negatív irányba) a fókuszt, ahogy a vastagság nő |
Mi határozza meg az árat
| Tétel | Opciók | Hatás |
|---|---|---|
| Lézerforrás | Márka (Raycus, IPG, Max) és teljesítmény | A legnagyobb egyedi tétel; a nagyobb teljesítmény többe kerül, és nagyobb hűtőt meg tápellátást igényel |
| Vágófej | Raytools vagy WSX autofókusz | Autofókusz és védelem az ütközések ellen |
| Hajtás | Szervó márka, sínek és fogaslécek | Pontosság az évek során |
| Teljesítmény | 6–60 kW | A forrás teszi ki az ár nagy részét; a nagyobb teljesítmény nagyobb hűtőt, áramellátást és gázellátást is igényel |
A GF3012 ára ajánlatkérésre.
Az érdeklődéstől a gyártásig
- Alkatrészek és minták. Küldje el a legvastagabb alkatrészeit és anyagait; mintákat vágunk a megfontolt teljesítménnyel.
- Konfiguráció. Rögzítjük a forrást, a fejet, az asztalt és az opciókat, majd küldünk egy elrendezési rajzot a helyigényről, az áram-, gáz- és elszívócsatlakozásokról.
- Gyártás és tesztelés. A gépet kiszállítás előtt összeszerelik és tesztelik; az átfutási időt az árajánlatban megerősítjük.
- Helyszíni előkészítés. Vízszintes padló, áramellátás, segédgáz és sűrített levegő, valamint füstelszívás készenlétben az érkezés előtt.
- Telepítés és képzés. A géppel együtt árajánlatban; a gépkezelők elsajátítják a fészkelést (nesting), a vágási paramétereket, a napi ellenőrzéseket és az egyszerű hibakeresést.
- Támogatás. 24 hónapos garancia az egész gépére, a kopóalkatrészek kivételével.
Rendelés előtt
- A legvastagabb lemez és a leggyakrabban vágott vastagság.
- Daru a nehéz lemez betöltéséhez.
- Áramellátás, hűtő és gázellátás a választott forráshoz.
- Lemezméretek: az ágy közvetlenül befogadja a 1250 × 2500 mm-es méretet.
Karbantartás
| Mikor | Mit |
|---|---|
| Naponta | Ellenőrizze és tisztítsa meg a védőüveget; ellenőrizze a fúvóka állapotát és központosítását; ellenőrizze a gáznyomást. |
| Hetente | Távolítsa el a salakot; tisztítsa meg a rácsokat és a síneket; ellenőrizze a magasságérzékelőt. |
| Időszakosan | Cserélje ki a rácsokat; kenje meg a síneket és fogasléceket; cserélje ki a hűtővizet és az elszívószűrőket. |
Biztonság
A lemezről visszaverődő lézerfény láthatatlan és sértheti a szemet, ezért a vágási területet körbe kell zárni vagy keríteni, és az ajtóreteszeknek működőképesnek kell maradniuk. Tartsa működésben az elszívót és tisztán a szűrőit; az ágyban és a szűrőkben lévő por meggyulladhat, különösen alumínium után. Tartsa az oxigénberendezést olaj- és zsírmentesen, és rögzítse a gázpalackokat.
GF3012 GYIK
Mekkora a GF3012 munkaterülete?
3000 × 1200 mm.
Milyen teljesítményopciók léteznek?
Szálaslézer-források 6 kW-tól egészen 60 kW-ig.
Milyen vastagságot tud vágni?
A tipikus maximumok 6 kW-nál 25 mm szénacél és 20 mm rozsdamentes acél, 12 kW-nál mindkettőből körülbelül 40 mm, 20–60 kW-nál pedig ennél sokkal több. A napi termelés néhány milliméterrel a maximum alatt fut.
Milyen fájlokat tud olvasni?
Többek között AI, BMP, PLT, DXF és DST.
Miért érdemes nagy teljesítményt tenni egy 3012-es ágyra?
A vastag lemezből készült alkatrészek gyakran kicsik. A kompakt ágy biztosítja a forrás teljesítményét egy 4 vagy 6 méteres gép ára és helyigénye nélkül.
Mit igényel a helyszínen a nagy teljesítmény?
Nagyobb áramcsatlakozást, a forráshoz illeszkedő hűtőt és a nagy fogyasztáshoz szükséges gázellátást; az elrendezési rajz felsorolja ezeket az Ön konfigurációjához.
Hasonlítsa össze az összes szálaslézer-vágógépet egymás mellett a kiválasztási útmutatónkban.
Küldje el a legvastagabb alkatrészeit és anyagát. Javasoljuk a forrás teljesítményét, és árajánlatot adunk a GF3012 gépre.
Ajánlatkérés