Robot Hegesztő Munkaállomás: Áttekintés
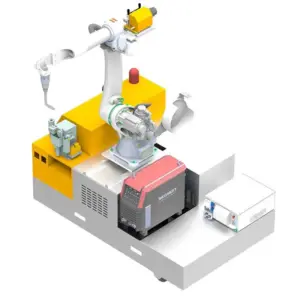
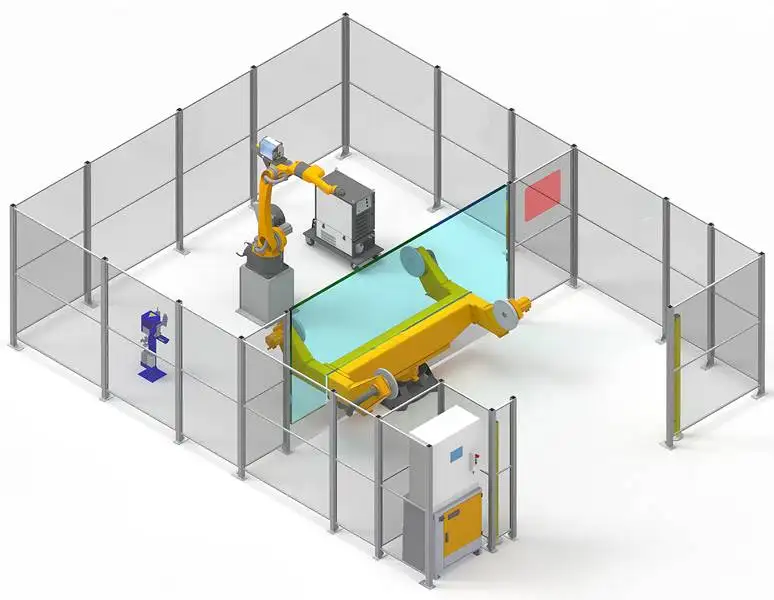
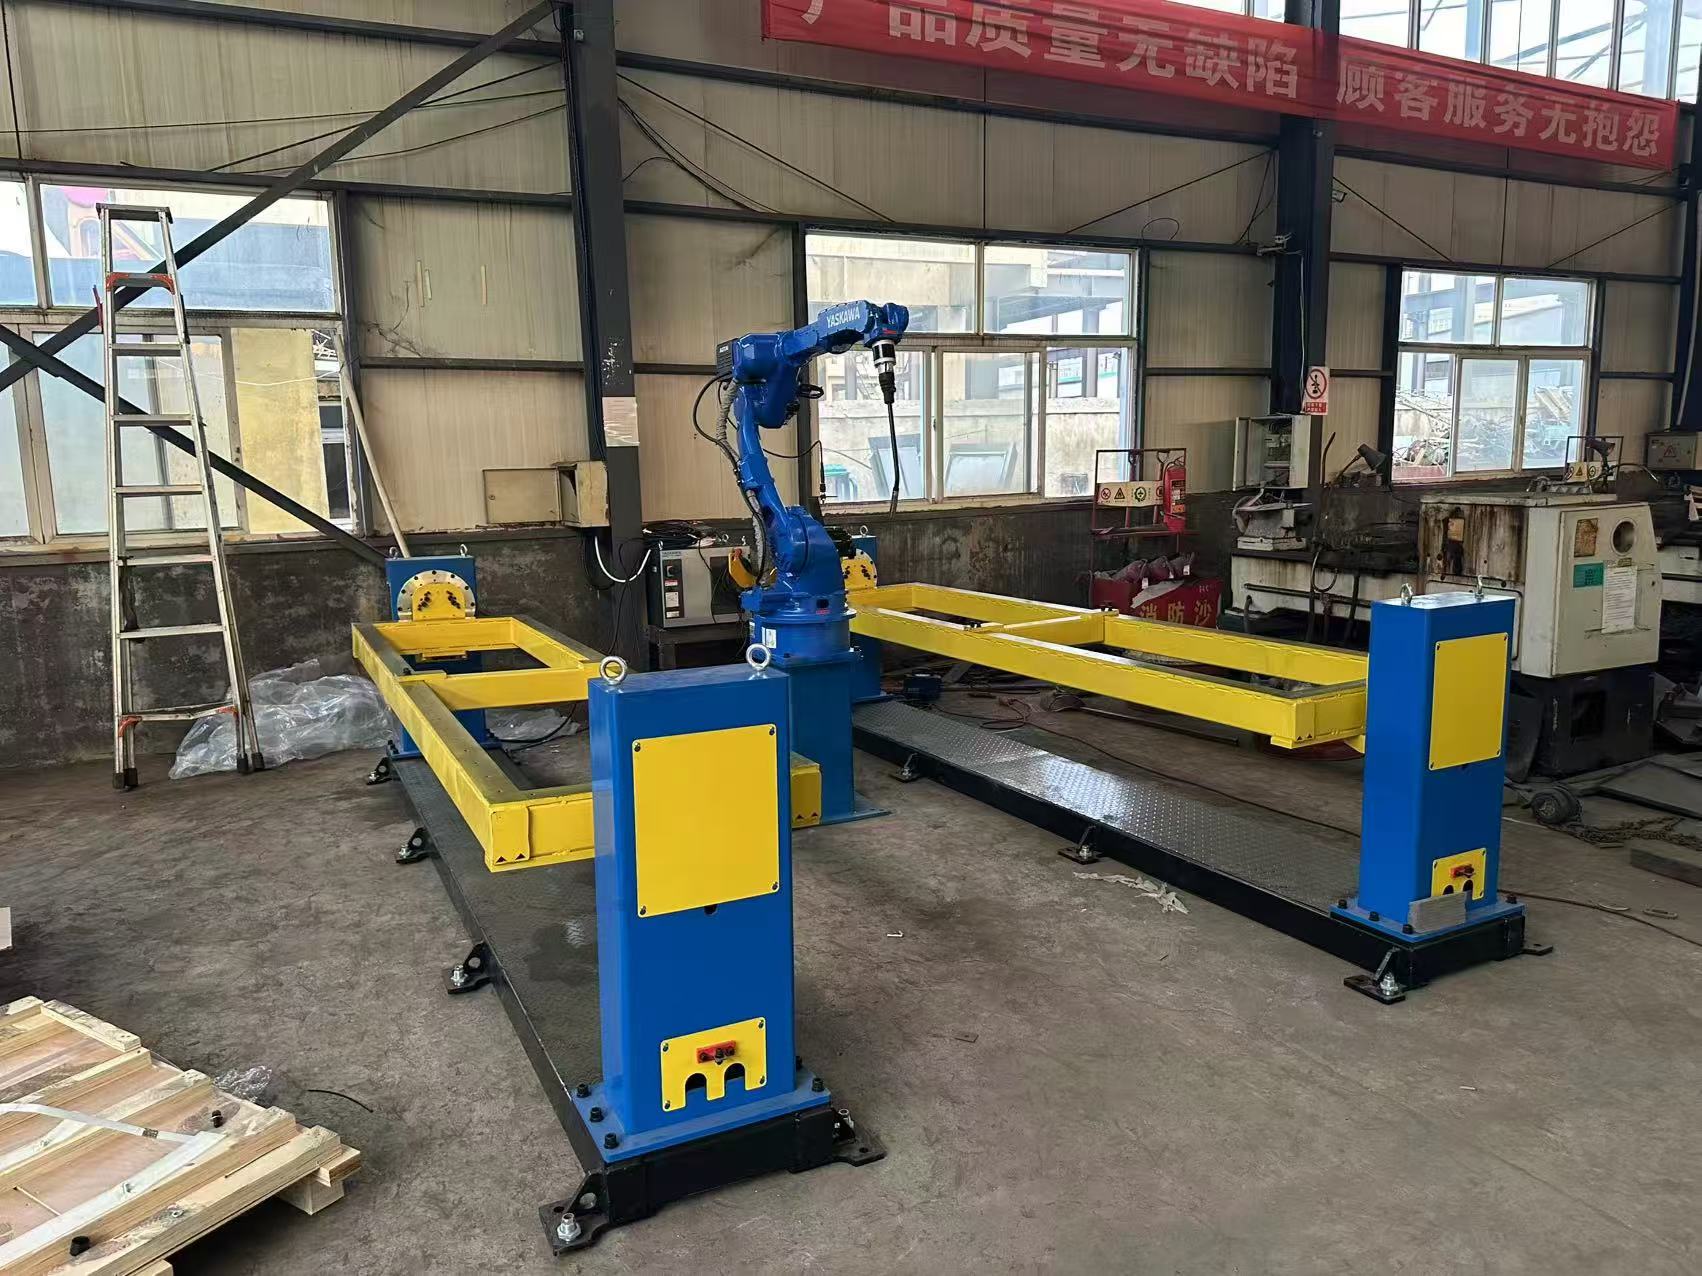
A robot hegesztő munkaállomás egy 6 tengelyes hegesztőrobotot és egy alkatrészforgató pozicionálót egyesít, így minden varrat a legkedvezőbb helyzetben – általában lapos vagy horizontális pozícióban – kerül meghegesztésre. Ez a szabványos választás sorozatgyártású alkatrészekhez, a kis autóipari tartóktól egészen a több tonnás nehéz acélszerkezetekig.
A pozicionáló szinkronizálva van a robotvezérlővel, így az alkatrész forgása közben a robot végzi a hegesztést. A körvarratok egyetlen folyamatos menettel készülnek, a többoldalas alkatrészek pedig újrafogás nélkül hegeszthetők.
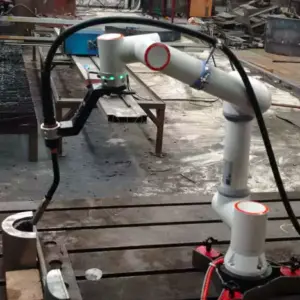
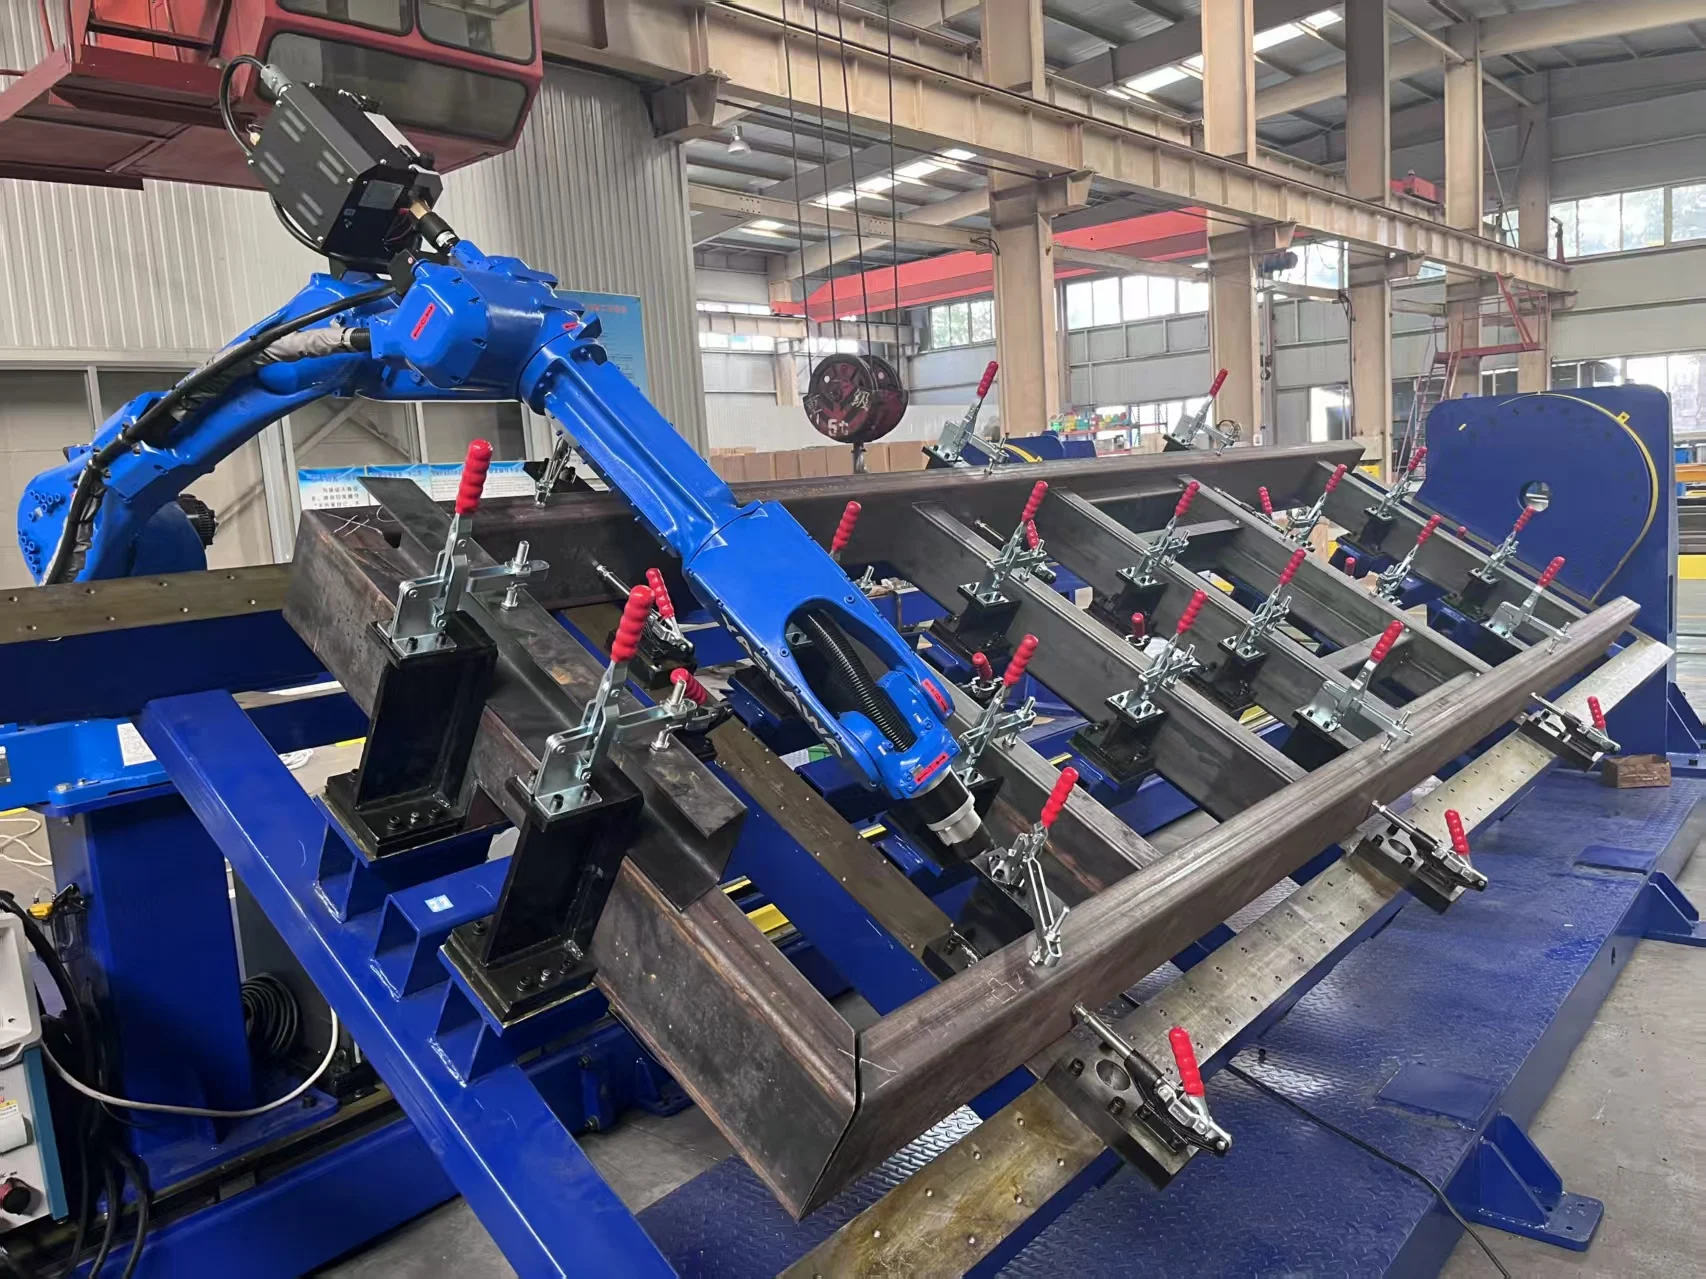
Robot Hegesztő Munkaállomás Működés közben
A pozicionáló forgatja az alkatrészt, amíg a robot hegeszt.
Műszaki Adatok
| Robot | 6 tengelyes hegesztőrobot |
|---|---|
| Pozicionáló típusok | Egytengelyes, L-típusú (kéttengelyes) vagy C-típusú |
| Pozicionáló teherbírása | 500–5000 kg és felette |
| Pozicionáló hajtás | RV hajtóművek, szinkronizálva a robotvezérlővel |
| Földi sín | Opciós, hosszabb alkatrészekhez |
| Programozás | Offline programozás vagy tanításmentes, az alkalmazástól függően |
| Varratkeresés | Lézervarrat-követés vagy ívkövetés (opciók) |
| Hegesztési eljárások | MIG / MAG / TIG; tömör és porbeles huzal |
| Hegesztő áramforrás | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller vagy más igény szerint |
| Hegesztési szabványok | Az eljárások minősíthetők ISO, AWS D1.1 és hajóosztályozó társasági szabályok szerint (ABS, LR, CCS) |
| Tanúsítvány | CE, ISO 9001 |
| Szállítási határidő | 20–45 nap a konfigurációtól függően |
| Garancia | 24 hónap a teljes gépre (kopóalkatrészek kivételével) |
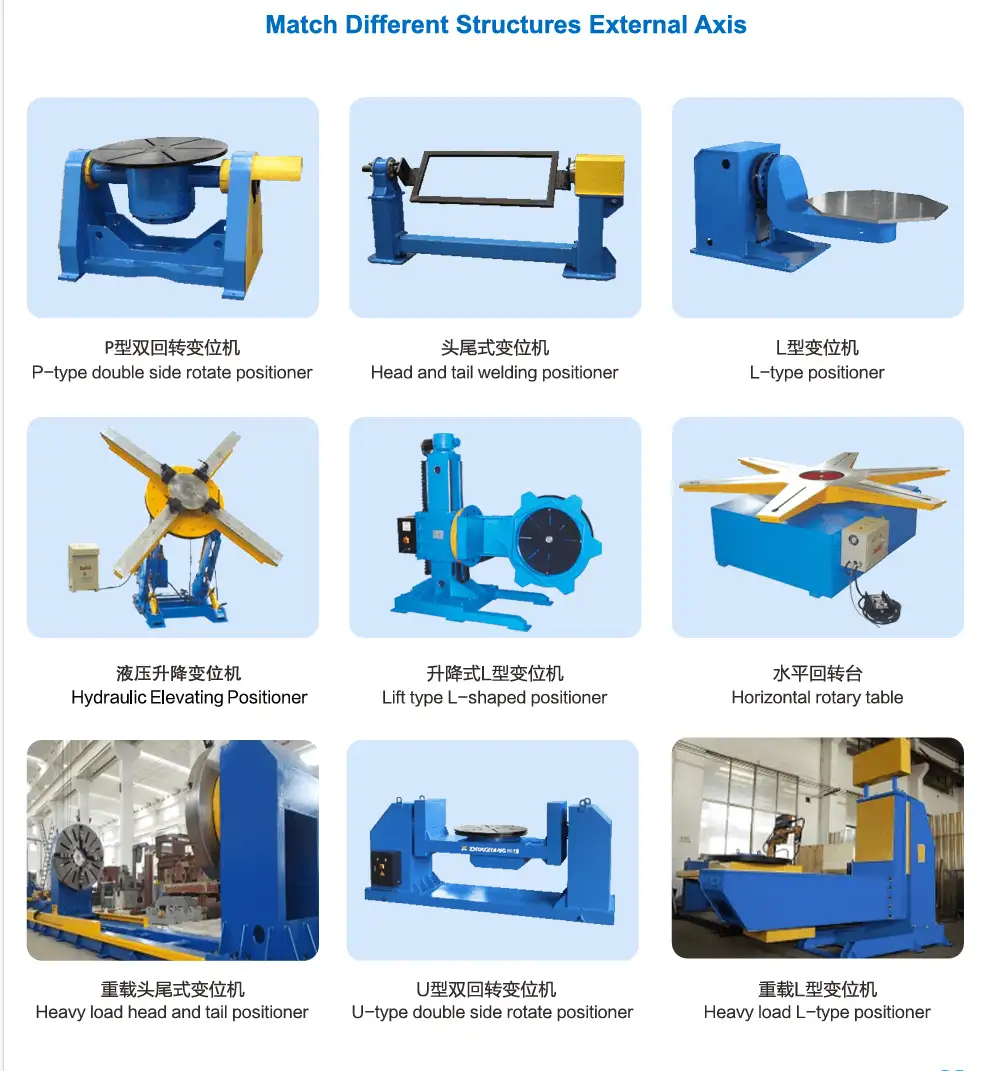
A Pozicionáló Kiválasztása
| Típus | Mozgás | Jellemző alkatrészek |
|---|---|---|
| Egytengelyes | Egy vízszintes tengely körül forgatja az alkatrészt | Hosszú alkatrészek, például tartók, keretek és tengelyek |
| L-típusú (kéttengelyes) | Dönti és forgatja az alkatrészt | Dobozok, tartók és több oldalon varrattal rendelkező alkatrészek |
| C-típusú | Egy C-alakú kereten belül forgatja az alkatrészt | Olyan alkatrészek, amelyek teljes hozzáférést igényelnek a hosszuk mentén, például keretek és gépek gémjei |
Hogyan Üzemel a Munkaállomás
- Az alkatrész befogása a készülékbe. A sorozatgyártású alkatrészek a pozicionálón lévő befogókészüléket használnak, így minden darab ugyanazon a helyen ül.
- Egyszeri programozás. Készítse el a programot offline a 3D modellből, vagy a tanításmentes funkcióval, ahol az alkalmazás ezt lehetővé teszi.
- Hegesztés a legjobb pozícióban. A pozicionáló úgy forgatja az alkatrészt, hogy a robot lapos vagy vízszintes helyzetben hegesszen, ami jobb gyökbefolyást és varratformát biztosít.
- Ismétlés. Minden további alkatrész esetében a gépkezelő csak betölt, befog és indítja a ciklust.
Jellemző Munkadarabok és Iparágak
Munkadarabok
- Autóipari tartók és kis egységek
- Építőipari gépek gémjei és keretei
- Mezőgazdasági gépalkatrészek
- Akár több tonnás acélszerkezeti egységek
- Tengelyek, csövek és kerek alkatrészek
Miért válassza a munkaállomást
- A legjobb hegesztési pozíció minden varrathoz
- Folyamatos körvarratok
- Gyors ciklusidő sorozatgyártásnál
- A befogókészülékek konzisztensek tartják az alkatrész pozícióját
- Kompakt helyigény a kapus rendszerekhez képest
Hogyan Viszonyul Más Hegesztőrobotokhoz
| Rendszer | Előny | Válassza akkor, ha |
|---|---|---|
| Konzolos hegesztőrobot CWR500A | Nyitott elöl és hátul a darus rakodáshoz; 3,5 m kinyúlás | Hosszú lemezegységek, H-tartók és doboztartók darus betöltéssel |
| Kapus hegesztőrobot | Teljes téglalap alakú területet lefed, pl. 12 m × 4 m | Nagyon széles alkatrészek, például hajótest-szekciók és pótkocsikeretek |
| Sínen futó 7 tengelyes hegesztőrobot | Kompakt egynyomtávos sor 3D szkennerrel | Hasonló méretű acélszerkezeti elemek |
| Mobil hegesztőrobot | Oda gurul a munkadarabhoz; nincs szükség sínre | Túl nagy vagy nehéz alkatrészek ahhoz, hogy bármilyen állomásra mozgassák őket |
| Robot hegesztő munkaállomás (ez a gép) | A pozicionáló a legjobb hegesztési szögbe forgatja az alkatrészt | Akár több tonnás sorozatalkatrészek tételekben |
| Kobot hegesztőállomás | Kézzel vezérelt tanítás, kockázatértékelés után kerítés nélkül | Kis, vegyes alkatrészek és gyakori átszerszámozások |
Mi Határozza Meg a Robot Hegesztő Munkaállomás Árát
A legtöbb munkaállomás az USD 18 000 – 30 000 ártartományba esik (FOB Qingdao). Hogy egy konfiguráció hova pozicionálódik, az alábbiaktól függ:
| Költségtényező | Opciók | Hogyan befolyásolja az árat |
|---|---|---|
| Pozicionáló | Egytengelyes, L-típusú vagy C-típusú; 500–5000 kg+ | A nagyobb teherbírás és több tengely többe kerül |
| Földi sín | Vagy anélkül | Növeli a munkatartományt hosszabb alkatrészekhez |
| Varratkeresés | Lézervarrat-követés, ívkövetés | Akkor szükséges, ha az alkatrész-illesztés változó |
| Programozás | Offline vagy tanításmentes | A tanításmentes csökkenti a programozási időt új alkatrészeknél |
| Hegesztő áramforrás | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | A prémium márkák drágábbak; a helyi márkák szervizelése egyes régiókban egyszerűbb |
| Befogókészülékek | Alkatrészcsaládonként | Az Ön alkatrészeihez tervezve; külön árajánlattal |
| Szolgáltatás | Helyszíni telepítés és betanítás | Külön árajánlattal, általában körülbelül egy hét a helyszínen |
Árajánlatért küldjön rajzokat vagy fényképeket az alkatrészeiről, azok súlyáról, az anyagról és a tervezett éves darabszámról.
Szállítás, Telepítés és Támogatás
- Konfiguráció és rajzok. Mérnökeink a munkadarabok alapján kiválasztják a pozicionálót, a befogókat és a technológiát.
- Gyártás és üzemi teszt. Az átfutási idő a konfigurációtól függően 20–45 nap. A rendszert kiszállítás előtt összeszerelik és teszthegesztésnek vetik alá.
- Helyszíni előkészítés. Készítsen elő egy sík padozatot, az elektromos csatlakozást és a védőgázt, valamint tervezze meg a cella körüli biztonsági kerítést.
- Telepítés és képzés. A helyszíni üzembe helyezés és a gépkezelők betanítása általában körülbelül egy hetet vesz igénybe, és erre külön árajánlatot adunk. A kezelők elsajátítják a programozást, a napi kezelést és a rutinszerű karbantartást.
- Értékesítés utáni támogatás. 24 hónapos garancia a teljes gépre, a kopóalkatrészek kivételével, szoftveres és technológiai kérdésekben távoli műszaki támogatással.
Tippek a befogók tervezéséhez
Egy munkaállomáson a befogó, legalább annyira meghatározza a hegesztési minőséget, mint maga a robot. A jó befogók néhány alapvető szabályt követnek:
- Minden alkatrészt ugyanazokhoz a bázis-felületekhez igazítson, amelyeket a rajz is használ.
- Tartsa távol a rögzítőelemeket az égő útjától és a villamos ívtől.
- A berakodás legyen gyors és tévedésbiztos, hogy az alkatrészt csak egyféleképpen lehessen behelyezni.
- Tervezzen állandó illesztési hézagokat; a robot pontosan azt ismétli, amit a befogó ad neki.
- Biztosítson hozzáférést a hegesztőpisztoly számára a legkedvezőbb hegesztési szögben a pozicionáló elfordulása után.
Gyakori problémák és a munkaállomás megoldásai
Az ismétlődő alkatrészek hegesztése az a terület, ahol egy munkaállomás igazán ragyog, de csak akkor, ha ezeket a pontokat megfelelően kezelik:
| Probléma | Tipikus ok | Hogyan kezeli a rendszer |
|---|---|---|
| A hegesztési pozíció sosem ideális | Az alkatrész egy sík asztalra van rögzítve | A pozicionáló elfordítja az alkatrészt, így a varratok lapos vagy vízszintes helyzetben hegeszthetők |
| Az illeszkedés sorozatonként változik | A megelőző vágási és élhajlítási tűrések | A befogók rögzítik a pozíciót; a lézeres varratkövetés vagy ívkövetés korrigálja a többit |
| A körvarratokon látszanak az indító-megállító jelek | Kézi átpozícionálás | A pozicionáló szinkronban forog a robottal egyetlen folyamatos varrat érdekében |
| A pozicionáló nehezen bírja a nehéz alkatrészt | A súlypont messze esik a forgástengelytől | A terhelhetőséget súly és súlyponteltolódás alapján kell kiválasztani |
| A robot várakozik a be- és kirakodás alatt | Egyállomásos kialakítás | A kétállomásos elrendezés lehetővé teszi az egyik alkatrész betöltését, amíg a másikat hegesztik |
Vásárlás előtt: Munkaállomás ellenőrzőlista
Ezek a válaszok határozzák meg a pozicionálót, a befogót és az elrendezést:
- Alkatrészrajzok, súly és súlypont.
- Éves darabszám és sorozatnagyság.
- Célciklusidő alkatrészenként.
- Olyan varratok, amelyeknél az alkatrészt el kell fordítani: körvarratok, többlapú vagy sarokvarratok függőlegesen felfelé.
- Egy vagy két állomásra van-e szükség.
- Rendelkezésre álló alapterület a bekerített cellához.
- Elektromos betáplálás, védőgáz és elszívás.
Napi és időszakos karbantartás
| Intervallum | Feladat |
|---|---|
| Minden műszakban | Tisztítsa meg a gázterelőt és távolítsa el a fröcskölést; ellenőrizze az áram átadó csúcsot, és cserélje ki, ha a furata kopott; ellenőrizze a huzalelőtolást és a huzalkészletet; győződjön meg a védőgáz áramlásáról |
| Hetente | Ellenőrizze a hegesztőkábelek és tömlők kopását; ellenőrizze a gázcsatlakozások tömítettségét; tisztítsa meg a pisztolytisztító állomást vagy fröcskölésgátló egységet, ha van |
| Havonta | Távolítsa el a fröcskölést a befogókról és a báziscsapokról; ellenőrizze a pozicionáló földelését; ellenőrizze a bilincsek kopását |
| Évente | Végezze el a pozicionáló hajtóműveinek és a robotnak a karbantartását a gyártó előírásai szerint |
A hajtóművek zsírozási és akkumulátorcserélési időközei tekintetében kövesse a robot és a hegesztőgép gyártójának kézikönyvét. Minden módosítás után készítsen biztonsági mentést a robotprogramokról és a hegesztési eljárásokról.
Biztonság
- Kerítéssel zárja körül a cellát, és az ajtókat reteszelje össze a robotvezérlővel.
- Használjon fényfüggönyt a betöltési oldalon, ha a gépkezelők akkor töltenek be, amikor a robot a másik állomáson hegeszt.
- Védje a gépkezelőket az ívfénytől a betöltési területen elhelyezett árnyékolókkal.
- Szereljen fel elszívást a pozicionáló fölé vagy mögé.
Tipikus cella elrendezések
| Elrendezés | Hogyan működik | A legalkalmasabb |
|---|---|---|
| Egyetlen pozicionáló | Egy pozicionáló a robot előtt; betöltés, hegesztés, kitöltés | Hosszú hegesztési idők alkatrészenként vagy alacsony darabszám |
| Két állomás | Két pozicionáló vagy asztal; a robot az egyiken hegeszt, amíg a másikat betöltik | Ismétlődő alkatrészek, ahol a betöltés a ciklus nagy részét teszi ki |
| Pozicionáló pályával | A robot egy opcionális talapzati pályán mozog a hosszabb alkatrészek eléréséhez | Hosszú keretek és gémes tartók, amelyek meghaladják a robot kinyúlását |
Előnyök és korlátok
Előnyök
- Minden varrat a legkedvezőbb hegesztési pozícióban
- Leggyorsabb ciklus ismétlődő alkatrészek esetén
- A kis konzoloktól a több tonnás alkatrészekig mindent kezel
- A tipikus 18 000–30 000 USD ársávon belül
Korlátok
- Minden alkatrészcsaládhoz egyedi befogók szükségesek
- A pozicionálónál és a pályánál hosszabb alkatrészeket jobb kapus kialakítású vagy konzolos hegesztőrobottal megmunkálni
- Nagyon kis sorozatok és gyakori váltások esetén egy kobot hegesztőmunkaállomás gyorsabban beállítható
- Bekerített cella szükséges
Huzalméret-referencia MAG-hegesztéshez
Tipikus áramerősség-tartományok tömör huzalos MAG-hegesztéshez. A folyamatkönyvtár automatikusan kiválasztja a paramétereket, de ez a táblázat segít a huzalkészlet és a lemezvastagság megtervezésében.
| Huzal Ø | Rövidzárlatos (A) | Cseppátmenetes (A) | Spray / sugárátmenetes (A) | Tipikus lemez |
|---|---|---|---|---|
| 0.8 mm | 40–120 | 120–170 | 170–200 | 0.8–4.0 mm |
| 1.0 mm | 60–140 | 140–190 | 190–300 | 2.0–8.0 mm |
| 1.2 mm | 80–180 | 180–240 | 240–400 | kb. 4 mm-től |
| 1.6 mm | 130–220 | 220–280 | 280–500 | kb. 8 mm-től |
A rövidzárlatos ív kb. 14–22 V-on, a cseppátmenetes kb. 22–26 V-on (az elkerülendő fröcskölési zóna), a spray-átmenetes pedig 26 V felett működik.
Robotizált hegesztőmunkaállomás GYIK
Milyen pozicionálóra van szükségem?
Az egytengelyes pozicionálók alkalmasak hosszú alkatrészekhez, például gerendákhoz és tengelyekhez; az L-típusú pozicionálók dobozokhoz és többlapú alkatrészekhez valók; a C-típusú pozicionálók teljes hozzáférést biztosítanak keretek és gémes tartók körül. A terhelhetőség 500 kg-tól több mint 5000 kg-ig terjed.
Mozog a pozicionáló, amíg a robot hegeszt?
Igen. A pozicionáló szinkronban van a robotvezérlővel, így a kerületi és ívelt varratok egyetlen folyamatos menettel kerülnek meghegesztésre.
Mennyibe kerül egy robotizált hegesztőmunkaállomás?
A legtöbb konfiguráció 18 000 és 30 000 USD között mozog, FOB Qingdao, a pozicionálótól, a pályától és a varratkeresési opcióktól függően.
Alkalmas kis sorozatokhoz?
Leginkább ismétlődő alkatrészekhez ajánlott. Nagyon kis sorozatok és gyakori váltások esetén egy kobot hegesztőállomás gyorsabban programozható.
Megfelelnek a hegesztések az AWS D1.1 követelményeinek?
A hegesztési eljárások minősíthetők az ISO, az AWS D1.1 és a hajóosztályozási társaságok (például ABS, LR és CCS) előírásai szerint az Ön specifikus kötéseihez és anyagaihoz.
Mennyi az átfutási idő?
Az átfutási idő a konfigurációtól függően 20–45 nap. A telepítés és a betanítás körülbelül egy hetet vesz igénybe a helyszínen, és erre külön árajánlatot adunk.
Szükségem van kétállomásos elrendezésre?
A kétállomásos elrendezés lehetővé teszi, hogy a kezelők az egyik alkatrészt betöltsék, amíg a robot a másikat hegeszti, ami folyamatos hegesztést biztosít. Ehhez nagyobb alapterület és egy második pozicionáló vagy asztal szükséges; akkor ajánljuk, amikor a betöltés a ciklusidő jelentős részét teszi ki.
Hogyan választják ki a pozicionáló teherbírását?
Az alkatrész súlya és a súlypont forgástengelytől mért távolsága alapján. Egy nagy eltolódással rendelkező nehéz alkatrész nagyobb forgatónyomatékot igényel, mint amit önmagában a súlya sejtetne.
Tekintse meg az összes hegesztőrobotot a konzolos, kapus, mobil, munkaállomásos és kobot rendszerek egymás melletti összehasonlításához.
Küldje el alkatrészeiről a rajzokat vagy fényképeket. Javaslatot teszünk a pozicionáló és a befogó koncepciójára, és megadjuk a FOB Qingdao árat.
Kérjen konfigurációt és árajánlatot