CNC Plazmavágó Gépek
A hordozható kézi vágóktól a 8 tengelyes profilvágó sorokig: plazmagépek lemezekhez, hegesztési előkészületekhez, csövekhez és acélszerkezetekhez, Jinanban (Kína) gyártva és világszerte kiszállítva.
- 6 modellek
- 1 200 – 80 000 USD FOB Qingdao
- 24 hónap garancia
- CE ISO 9001
-
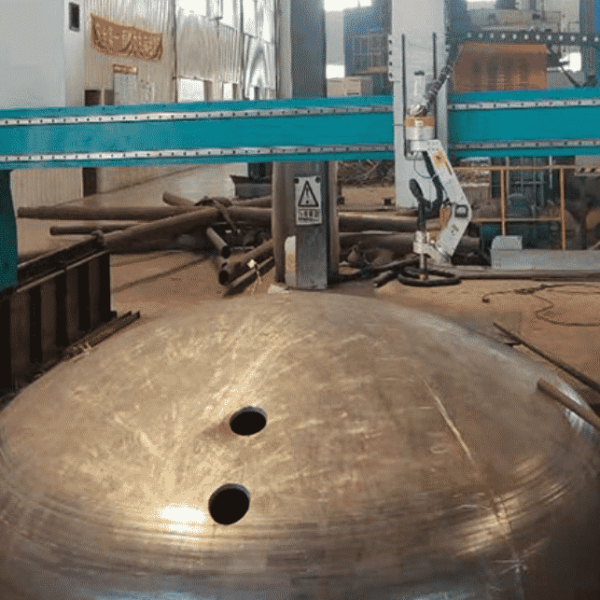
5 tengelyes plazmavágó gép
35 000 – 60 000 USD Részletek -
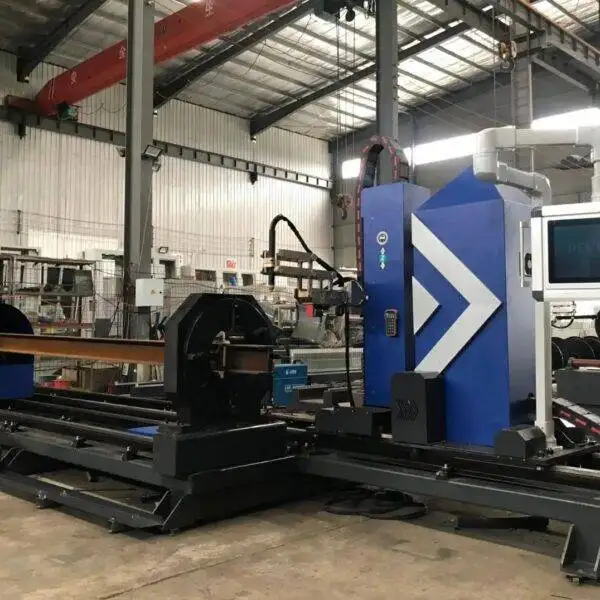
8 tengelyes plazmavágó gép
45 000 – 80 000 USD Részletek -
bakotemplátumos CNC plazmavágó gép
2 000 – 15 000 USD Részletek -
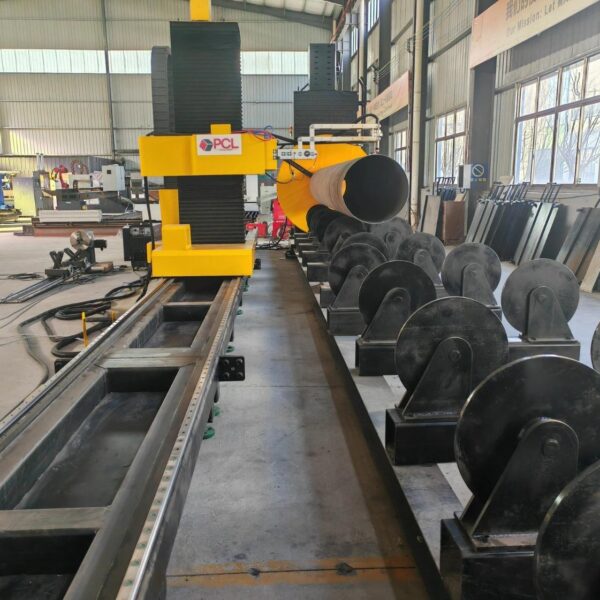
csőplazmavágó gép
Ár ajánlatkérésre Részletek -
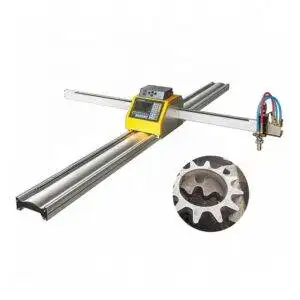
hordozható sűrített levegős plazmavágó gép
$1,200.00 Részletek -
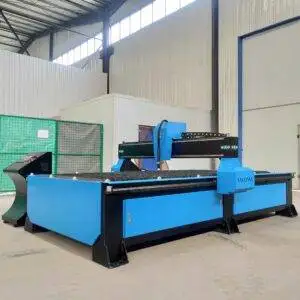
P3015 plazmavágó gép
2 000 – 15 000 USD Részletek
Mi az a CNC plazmavágás?
A plazmavágó elektromos ívet bocsát ki egy szűk fúvókán keresztül, gázárammal kombinálva. Az ív addig hevíti a gázt, amíg az plazmavágásra alkalmas, acél olvasztásához elegendően forró plazmává nem válik, és a gázsugár kifújja az olvadt fémet a vágatból. Mivel az ívnek visszatérési útvonalra van szüksége a munkadarabon keresztül, a plazma bármilyen elektromosan vezető fémet képes vágni: szénacél, rozsdamentes acél, alumínium, réz és sárgaréz.
Egy CNC gépben a fáklyát motoros tengelyek hordozzák, amelyek egy vágási programot követnek. A magasságszabályozó az ívfeszültség mérésével a lemezhez képest megfelelő távolságban tartja a fáklyát, így a vágás még akkor is egyenletes marad, amikor a lemez nem teljesen sík. A ferde vágásra alkalmas fejek dönthető tengelyekkel, míg a cső- és profilgépek forgatással egészülnek ki, így ugyanaz az elv alkalmazható sík alkatrészekre, hegesztési előkészületekre, csövekre és tartókra is.
Kik Használnak Plazmavágó Gépeket?
| Iparág | Tipikus alkatrészek | Használt gépek |
|---|---|---|
| Általános gyártás | Konzolok, karimák, alaplemezek, saroklemezek | P3015, portál |
| Acélszerkezetek | Csatlakozólemezek, tartókivágások, furatok, tartóvégek | Portál, 8 tengelyes profil |
| Nyomástartó edények és tartályok | Ferdevágott lemezek, csőcsonk furatok, csőelágazások | 5 tengelyes élmegmunkáló, cső |
| Hajógyártás és offshore | Ferdevágott panelek, merevítők, profilok | 5 tengelyes élmegmunkáló, 8 tengelyes profil |
| Csővezetékek és üzemi csőhálózatok | Nyeregidomok, gérvágások, metszési furatok | Cső, 8 tengelyes profil |
| Mezőgazdasági és építőipari gépek | Keretek, karok, kopólemezek | Portál, 5 tengelyes élmegmunkáló |
| Javítás és helyszíni munka | Helyszíni kivágások és módosítások | Hordozható plazmavágó |
Milyen Plazmavágó Gépre Van Szüksége?
Plazmaválasztékunk a hordozható kézi vágóktól egészen a 8 tengelyes profilvágó sorokig mindent lefed. Induljon ki abból, hogy mit vág, majd hogy milyen mennyiségben:
| Gép | Mit vág | Főbb képesség | Ár (FOB Qingdao) |
|---|---|---|---|
| Hordozható plazmavágó | Lemez és tábla, kézzel vagy egyszerű megvezetéssel | Minőségi vágás 12–25 mm; AC 220 V / 380 V; 60%-os bekapcsolási idő | 1 200 USD |
| P3015 asztali plazmavágó | Tábla és lemez kompakt asztali kivitelben | Beépített ágy, ±0,05 mm pozicionálás, alsó elszívású füsttelenítés | 2 000–15 000 USD |
| Portál plazmavágó gép | Nagy lemezek | Kétoldali hajtású portál; plazma és opcionális lángvágó fáklya 1 mm-től 200 mm+ lemezekhez | 2 000–15 000 USD |
| 5 tengelyes élmegmunkáló plazmavágó | Hegesztési élletöréssel rendelkező lemez | V, X, Y és K élletörések; A/B lengés ±45° (opcionálisan ±60°); ívfeszültség alapú magasságszabályozás | 35 000–60 000 USD |
| Cső plazmavágó gép | Körszelvényű cső | Ø50–1 500 mm (2 000 mm egyedi); falvastagság 1–30 mm; nyereg- és metszésvágások | Kérésre |
| 8 tengelyes profil plazmavágó gép | Cső, zártszelvény, U-, H- és I-tartók | Élletörések ±60°-ig; plazma 30 mm-ig és lángvágás 100 mm-ig; 6 m vagy 12 m hosszúság | 45 000–80 000 USD |
Lemez, Élkialakítás, Cső vagy Profil: A Plazmavágás Négy Típusa
Síklemez vágás
Az asztali vagy portálgép az X és Y tengely mentén mozgatja a fáklyát egy sík lemez felett, és fészkelési elrendezés alapján vágja ki az alkatrészeket. Ez az általános gyártás igazi igáslova: konzolok, karimák, alaplemezek és gépalkatrészek. A P3015 a korlátozott hellyel rendelkező műhelyekbe illik; a portálgép a nagyobb és nehezebb lemezeket kezeli.
Élletöréses vágás
A meghegesztésre szánt vastag alkatrészek élletörést igényelnek. Az 5 tengelyes élmegmunkáló fej vágás közben dönti a fáklyát, így a V, X, Y és K élletörések hegesztésre készen kerülnek ki a gépből. Ez kiküszöböli a külön csiszolási vagy marási lépést, és konzisztenssé teszi a hegesztési előkészítést.
Csővágás
A cső plazmavágó elforgatja a csövet és mozgatja rajta a fáklyát, így kézzel lassú és pontatlan nyeregidomokat, metszési furatokat és gérvágásokat képes készíteni. Ez gyakori a csővezetékek, nyomástartó edények és szerkezeti csőmunkák terén.
Profilvágás
A 8 tengelyes profilvágó kezeli a kör- és zártszelvényeket, U-tartókat, valamint H- vagy I-tartókat, vágva és élletörve mind a gerincet, mind az övet. Mivel egy gépen belül plazmafáklya és lángvágó fáklya is található, fedi a vékony falakat és a 100 mm-es vastagságú nehéz szénacél szelvényeket is.
Munkaterület és Asztali Méret
A munkaterületet a megvásárolt lemezek, ne pedig a levágott alkatrészek alapján válassza ki. A szokásos acéllemezek 1,5 m × 3 m, 2 m × 6 m vagy nagyobb méretűek; a teljes lemezt befogadó asztal megspórolja a vágást és az anyagmozgatást, mielőtt a lemez a géphez érne. Az asztali gépek a lemezeket és kisebb lapokat vágó műhelyekbe illenek; a portálgépeket az Ön által megadott lemezszélességre és -hosszúságra építik, és a sínjeik később meghosszabbíthatók. Cső- és profilgépek esetében a fontos értékek a legnagyobb átmérő vagy szelvény, valamint a befogandó leghosszabb hossz.
Milyen Vastagságot Képes Vágni a Plazma?
Minden plazmaforrásnak két vastagsági értéke van, és a vásárlók gyakran a rosszat hasonlítják össze. A szétválasztási érték az a legvastagabb lemez, amelyen az ív lassan és durva éllel képes áthatolni. A minőségi vágás értéke az, amit tiszta, derékszögű éllel minden nap vághat. Ökölszabályként tervezze meg a gépét a minőségi érték köré, és számítson arra, hogy az nagyjából a szétválasztási érték fele-kétharmada.
| Lemezvastagság (szénacél) | Ajánlott eljárás | Gépek |
|---|---|---|
| Kb. 25 mm-ig | Levegős vagy ipari plazma | Hordozható, P3015, portál, 5 tengelyes, cső, 8 tengelyes |
| Kb. 25–30 mm | Ipari plazmaforrás | 5 tengelyes, cső- és 8 tengelyes megfelelő forrással |
| 30 mm felett | Oxi-üzemanyagú (láng) fáklya | Portál lángvágó fáklyával; 8 tengelyes 2 az 1-ben 100 mm-ig |
A pontos határok a választott plazmaforrástól függnek. Küldje el nekünk a legvastagabb és leggyakoribb lemezét, mi pedig méretezzük Önnek a forrást.
Levegős Plazma vagy Ipari Plazmaforrás?
A belépő szintű gépek levegős plazmát használnak: a vágógáz közönséges sűrített levegő, a fogyóalkatrészek olcsók és a beállítás egyszerű. Vékony és közepes vastagságú szénacélhoz, rozsdamentes acélhoz és alumíniumhoz illik.
Az élmegmunkáló, cső- és profilgépek általában ipari plazmaforrást futtatnak, mint például a Hypertherm, Kjellberg vagy LGK, amelyeket az Ön költségvetéséhez igazítva szerelünk fel. Az erősebb forrás nagyobb sebességgel vág vastagabb lemezt, és a vágási élt jobban derékszögben tartja, ami akkor fontos, ha az alkatrészek egyenesen a hegesztésbe mennek.
CNC Vezérlő, Szoftver és Fészkelés
A vezérlő és a szoftver határozza meg, hogy a gépkezelő milyen gyorsan jut el a rajzolástól a kész alkatrészekig. Az alkatrészeket általában CAD-ben rajzolják meg, és DXF-fájlként importálják. A fészkelő szoftver ezután minél több alkatrészt elhelyez az egyes lemezeken, ami közvetlenül csökkenti az anyagköltséget. A cső- és profilgépek olyan dedikált szoftvereket használnak, amelyek kézi programozás nélkül alakítják át a metszetet, a nyeregidomokat vagy a tartókivágásokat vágási útvonallá.
- Fáklyamagasság-szabályozás: állandóan tartja a távolságot a derékszögű él és a hosszú fogyóalkatrész-élettartam érdekében.
- Kezdő- és átszúrási beállítások: az alkatrészen kívül indítják az egyes vágásokat, így az átszúrás nyoma a hulladékban marad.
- Vágási táblázatok: áramerősség-, sebesség- és gázbeállítások minden anyaghoz és vastagsághoz, a vezérlőben tárolva.
- Közös élű vágás és áthidalás: csökkenti az átszúrások és az üresjáratok számát a fészkelett alkatrészeken.
Vágási Minőség: Gyakori Problémák és Megoldások
A plazmavágó élproblémáinak nagy része a sebességből, az áramerősségből, a magasságból vagy az elkopott fogyóeszközökből adódik, nem pedig a gépvázból. Ez a táblázat segít a gépkezelőknek gyorsan orvosolni ezeket:
| Probléma | Valószínű ok | Teendő |
|---|---|---|
| Erős sorja az alsó élen | Túl alacsony sebesség vagy túl magas áramerősség | Növelje a sebességet, vagy kövesse a vágási táblázatot az adott vastagsághoz |
| Apró, kemény sorja és lemaradási vonalak | Túl magas sebesség | Csökkentse a sebességet, amíg a lemaradási vonalak ki nemenesednek |
| Ferde vagy egyenetlen él | Kopott fúvóka, rossz alapmagasság vagy helytelen haladási irány | Cserélje ki a fúvókát, ellenőrizze a magasságállítást, külső kontúroknál vágjon az óramutató járásával megegyező irányba |
| A gyújtás nem megy át vagy megszakad | Kopott elktróda, alacsony légnyomás vagy nedves levegő | Cserélje ki az elektródát, és ellenőrizze a légszárítót és a nyomást |
| A kerek lyukak oválisak vagy kúposak lesznek | A lyuk túl kicsi a vastagsághoz képest, vagy túl nagy a sebesség | Használjon lyukvágási beállításokat; a nagyon apró lyukakat fúrja vagy lézerrel vágja |
| Rövid fogyóeszköz-élettartam | Nedves vagy olajos levegő, túl sok kezdőpont (pierce), magas alapmagasság | Szárítsa meg a levegőt, használjon közös élvágást, ellenőrizze a beszúrási magasságot |
Különböző fémek vágása
| Alapanyag | Amit tudni kell |
|---|---|
| Szénacél | A fő plazmavágási alapanyag. A vastag szénacél gépkereten lévő lángvágóval és a 8-tengelyes gépekkel is vágható. |
| Rozsdamentes acél | Jól vágható plazmával; az él tisztítást igényelhet hegesztés előtt, ha a megjelenés vagy a korrózióállóság fontos. |
| Alumínium | Gyorsan vágható; az acélénél durvább élre kell számítani, és a asztalt tisztán kell tartani az alumíniumportól. |
| Réz és sárgaréz | Plazmával lehetséges; gyorsan elvezetik a hőt, ezért lassabb sebességet és nagyobb áramerősséget kell használni. |
Elszívás: rács alatti vagy vízasztal?
A plazmavágás füstöt és finom port termel, így minden géphez szükség van elszívási megoldásra.
- Rács alatti elszívás: egy ventilátor szívja le a füstöt az asztalon keresztül egy szűrőbe. Tisztán tartja a műhelyt, és szárazon hagyja az alkatrészeket. A P3015 beépített rács alatti elszívóasztallal rendelkezik.
- Vízasztal: a lemez a víz felett vagy vízben ül, ami megköti a port, csökkenti a zajt és a hőtágulást. Az alkatrészek vizesen jönnek ki, és a vizet karbantartani kell.
- Nagy gépkeretes gépeknél a szekcionált elszívás csak a vágás alatti zónából szívja a levegőt, ami energiát takarít meg a ventilátornál.
Üzemeltetési költségek
- Fogyóeszközök: az elektródák és a fúvókák minden egyes beszúrásnál kopnak. Az áram után ezek jelentik a legnagyobb üzemeltetési költséget, ezért a gép ára mellett kérjen árajánlatot a fogyóeszközökre is.
- Gáz: a levegős plazmához száraz, olajmentes levegőt biztosító kompresszor szükséges; az ipari források oxigént vagy nitrogént is használhatnak. A lángvágáshoz oxigén és éghető gáz kell.
- Áramellátás: megrendelés előtt ellenőrizze a hálózat feszültségét és fázisait a plazmaforráshoz képest.
- Karbantartás: tartsa tisztán a síneket és fogasléceket, ellenőrizze a fákútmagasság-szabályzót, és cserélje ki a kopott fogyóeszközöket, mielőtt tönkretennék az élt.
Karbantartási ütemterv
| Gyakoriság | Feladat |
|---|---|
| Minden műszakban | Ellenőrizze az elektróda és a fúvóka kopását; ürítse ki a légszűrőt; tisztítsa meg a sorját az asztalllécekről |
| Hetente | Tisztítsa meg a síneket és fogasléceket; ellenőrizze a fákútkábelt és a tömlőket; ellenőrizze a magasságkövetést |
| Havonta | Kenje meg a megvezetéseket és fogasléceket; ellenőrizze a gépkeret derékszögét és a szíj- vagy fogaskerék-holtjátékot; tisztítsa meg az elszívószűrőt |
| Évente | Vizsgálja át a hajtásokat és a villamos szekrényt; végeztesse el a plazmaforrás gyártó által előírt szervizelését |
Biztonság a plazmavágási területen
- Viseljen megfelelő sötétítésű védőszemüveget; a fákúból erős UV-sugárzás árad ki.
- Működtesse az elszívást vagy a vízasztalat a vágás ideje alatt; a plazmafüst finom fémrészecskéket tartalmaz.
- Tartsa a gépet leföldelve, a lemezt pedig csatlakoztatva a munkadarab-csipeszhez.
- Tartsa távol a gyúlékony anyagokat az asztaltól, és tartson kéznél tűzoltókészüléket.
- Használjon hallásvédőt nagy áramerősségű vágás közelében, különösen vízasztal nélkül.
Plazma vagy szálas lézer?
| Tényező | Plazmavágás | Szálas lézeres vágás |
|---|---|---|
| Ideális vastagságtartomány | Közepes és vastag lemez | Vékony és közepes lemez |
| Élminőség | Jó; enyhe élletöréssel | Nagyon finom és merőleges |
| Élletörés és csővágás | Széles körben elérhető 5-tengelyes, cső- és profilvágó gépeken | Lehetséges, magasabb költséggel |
| Beruházás | Alacsonyabb | Magasabb |
Ha alkatrészeinek nagy része finom részletekkel rendelkező vékony lemez, tekintse meg szálas lézer vágógépeinket. Vastag lemezekhez, élletörésekhez, csövekhez és tartókhoz a plazma általában gazdaságosabb választás.
Mi határozza meg egy plazmavágó gép árát?
| Költségtényező | Hogyan befolyásolja az árat |
|---|---|
| Gép típusa | A hordozható és asztali gépek a legolcsóbbak; az 5-tengelyes ferdevágó és a 8-tengelyes profilvágó gépek a legdrágábbak |
| Munkaterület | A nagyobb asztalok és a hosszabb cső- vagy profilágyak több acélt és hosszabb síneket igényelnek |
| Plazmaforrás | A márka és az áramerősség határozza meg a vágási vastagságot és az élminőséget |
| Ferde vágófej | Az 5-tengelyes fej jelentősen megdobja az árat, de feleslegessé teszi a kézi hegesztési előkészítést |
| Lángvágó fáklya | Oxigén-tüzelőanyagos vágást ad a vastag szénacélhoz |
| Elszívás | Rács alatti vagy vízasztal, valamint a szűrőegység |
| Szoftver | Féskelő (nesting) és CAM szoftver lemez-, cső- vagy profilvágáshoz |
Szállítás, telepítés és betanítás
A gépeket tengeri szállításhoz csomagolják, és kérésre Qingdaóból vagy más kínai kikötőkből indítják, a árak FOB Qingdao feltétellel értendők. Az asztali kivitelű gépek nagyrészt előre összeszerelve érkeznek, és az érkezés után hamar üzembe helyezhetők; a gépkeretes, ferdevágó, cső- és profilvágó gépek sínebeállítást és üzembe helyezést igényelnek. Telepítési útmutató és kezelői betanítás biztosított, kérésre a helyszínen vagy távolról, és minden gép 24 hónapos garanciával, valamint távoli műszaki támogatással jár.
Vásárlási ellenőrzőlista
Küldje el nekünk ezeket az adatokat, és elsőre a megfelelő gépre adunk árajánlatot:
- A vágandó anyagok, valamint ezek legnagyobb és leggyakoribb vastagsága.
- A vásárolt lemez mérete, vagy a legnagyobb csőátmérő, szelvény és hossz.
- Szükséges-e élletörés az alkatrészeken a hegesztéshez.
- Tipikus alkatrészek: küldjön egy rajzot vagy egy DXF fájlt.
- Napi gyártási cél és műszakok száma.
- Áramellátás (feszültség, fázisok, frekvencia) és a rendelkezésre álló sűrített levegő.
- Célkikötő, ha segítségre van szüksége a fuvarozáshoz.
Plazmavágó gép – Gyakran Ismételt Kérdések
Mi a legolcsóbb módja a CNC plazmavágás elindításának?
Egy asztali gép, mint például a P3015 vagy egy kisebb gépkeretes kivitel levegős plazmaforrással. Mindkettő kb. 2000 USD-től indul FOB Qingdao áron, a konfigurációtól függően.
Vághat a plazma rozsdamentes acélt és alumíniumot?
Igen. A plazma minden elektromosan vezető fémet átvág, beleértve a szénacélt, a rozsdamentes acélt, az alumíniumot és a rezet is.
Szükségem van 5-tengelyes gépre?
Csak akkor, ha az alkatrészei hegesztéshez ferde éleket igényelnek. Egy 5-tengelyes fej egy menetben vág V, X, Y és K élletöréseket; egyenes élekhez elegendő egy standard X-Y gép.
Milyen vastagságot tudnak vágni a plazmagépeink?
A hordozható egységgel a minőségi vágás 12–25 mm. A 8-tengelyes profilvágó legfeljebb 30 mm-t vág plazmával és akár 100 mm-t a lángvágójával. A pontos érték a plazmaforrástól függ.
Milyen plazmaforrásokat tudnak beépíteni?
A ferdevágó, cső- és profilvágó gépekbe Hypertherm, Kjellberg és LGK források építhetők be, az Ön vastagsági igényeihez és költségvetéséhez igazítva.
Hogyan történik a gép szállítása?
A gépeket tengeri szállításhoz csomagoljuk, és kérésre Qingdao kikötőjéből vagy más kínai kikötőkből indítjuk. Az asztali típusú gépeket nagyrészt előre összeszerelve szállítjuk.
Milyen garanciát vállalnak?
24 hónap a teljes gépre, a kopóalkatrészek kivételével, távoli műszaki támogatással.
Plazma vagy lézer: melyiket válasszam?
Lézert vékony lemezekhez finom részletekkel; plazmát vastag lemezekhez, élletörésekhez, csövekhez és szelvényekhez alacsonyabb beruházási költséggel.
Milyen áramellátás szükséges egy CNC plazmavágóhoz?
A hordozható egységek AC 220 V vagy 380 V feszültséggel működnek. Az ipari plazmaforrások általában háromfázisú betápot igényelnek; adja meg a feszültséget és a frekvenciát, mi pedig illesztjük hozzá a forrást.
Tud a plazmavágó élletörést vágni csövön?
Igen. A 8-tengelyes profilvágó ±60°-ig képes csövek, zártszelvények és tartók élletörésére, míg a csővágó kezelni tudja a nyerges csatlakozásokat és a metszési furatokat.
Meddig bírják a plazma kopóalkatrészek?
Ez az áramerősségtől, a gyújtások számától és a levegő minőségétől függ. A száraz, tiszta levegő és a közös vonalas vágás révén kevesebb gyújtással az elektródák és a fúvókák sokkal tovább bírják.
Milyen fájlformátumot használ a gép?
Az alkatrészeket általában CAD-ben rajzolják és DXF fájlként importálják; a fészkelő (nesting) szoftver készíti el a vágási programot.
Küldje el nekünk lemezméreteit és vastagságait. Mi ajánlunk egy gépet és plazmaforrást, és árajánlatot adunk FOB Qingdao feltételekkel.
Árajánlat kérése