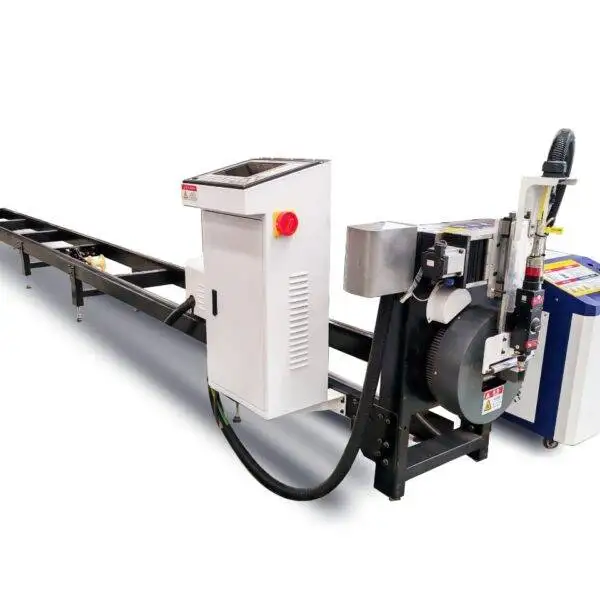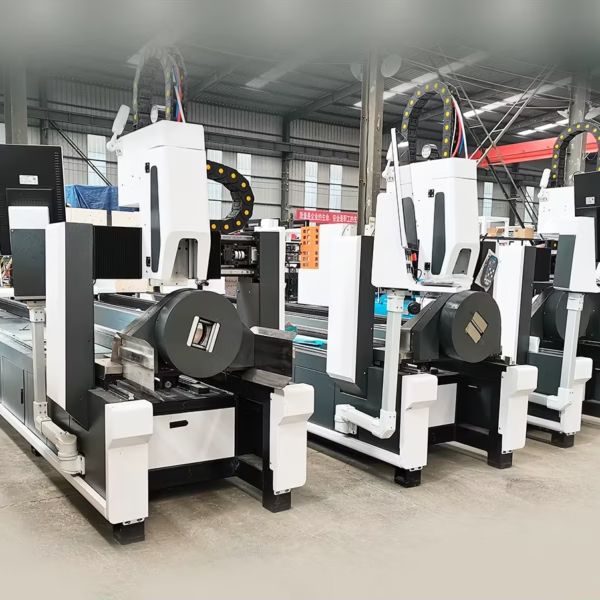
LT240: Übersicht
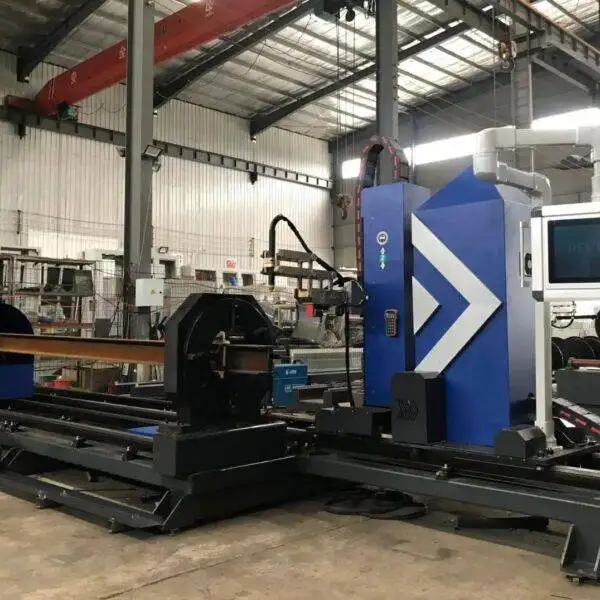
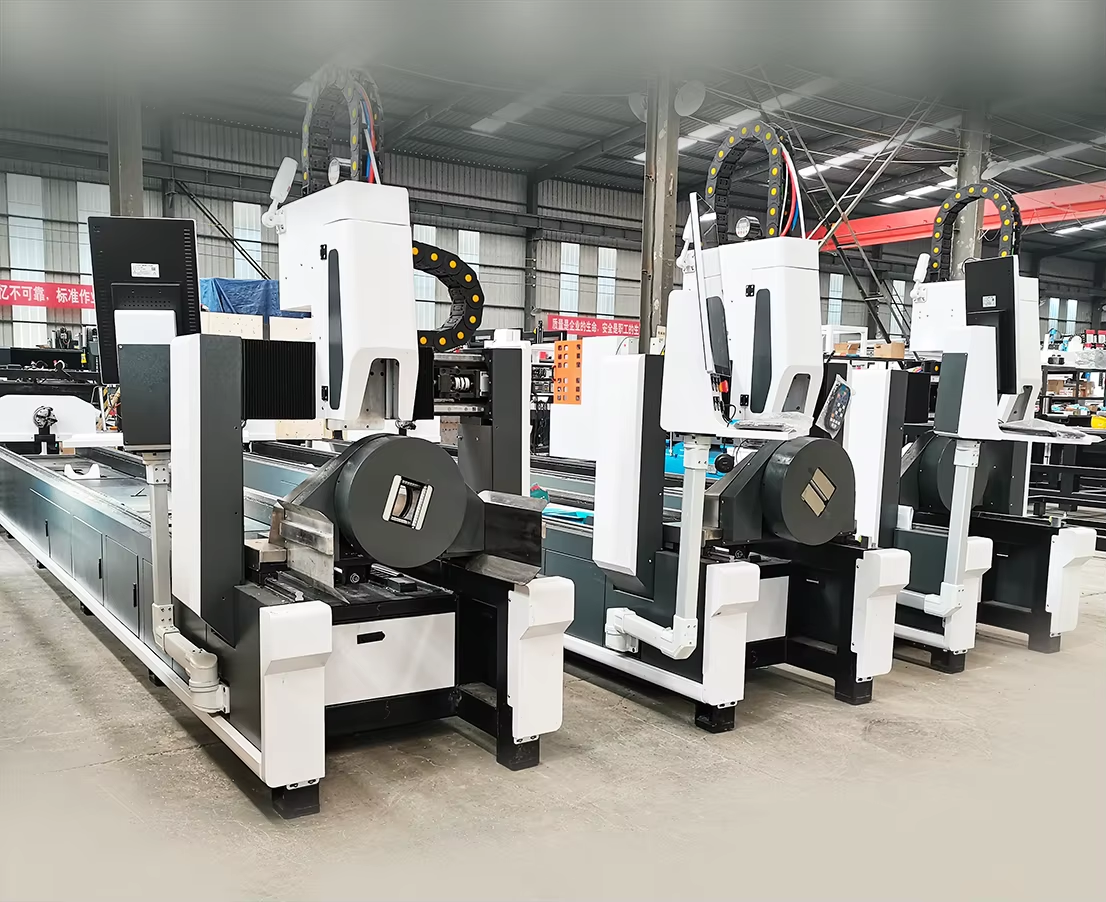
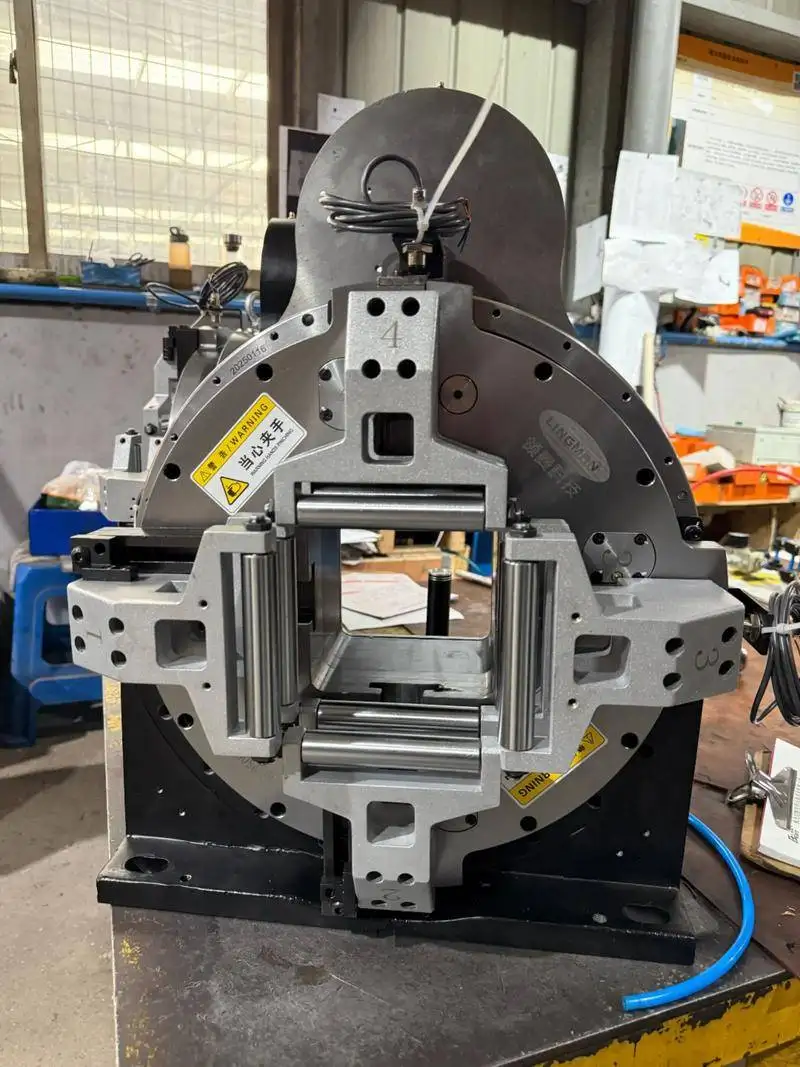
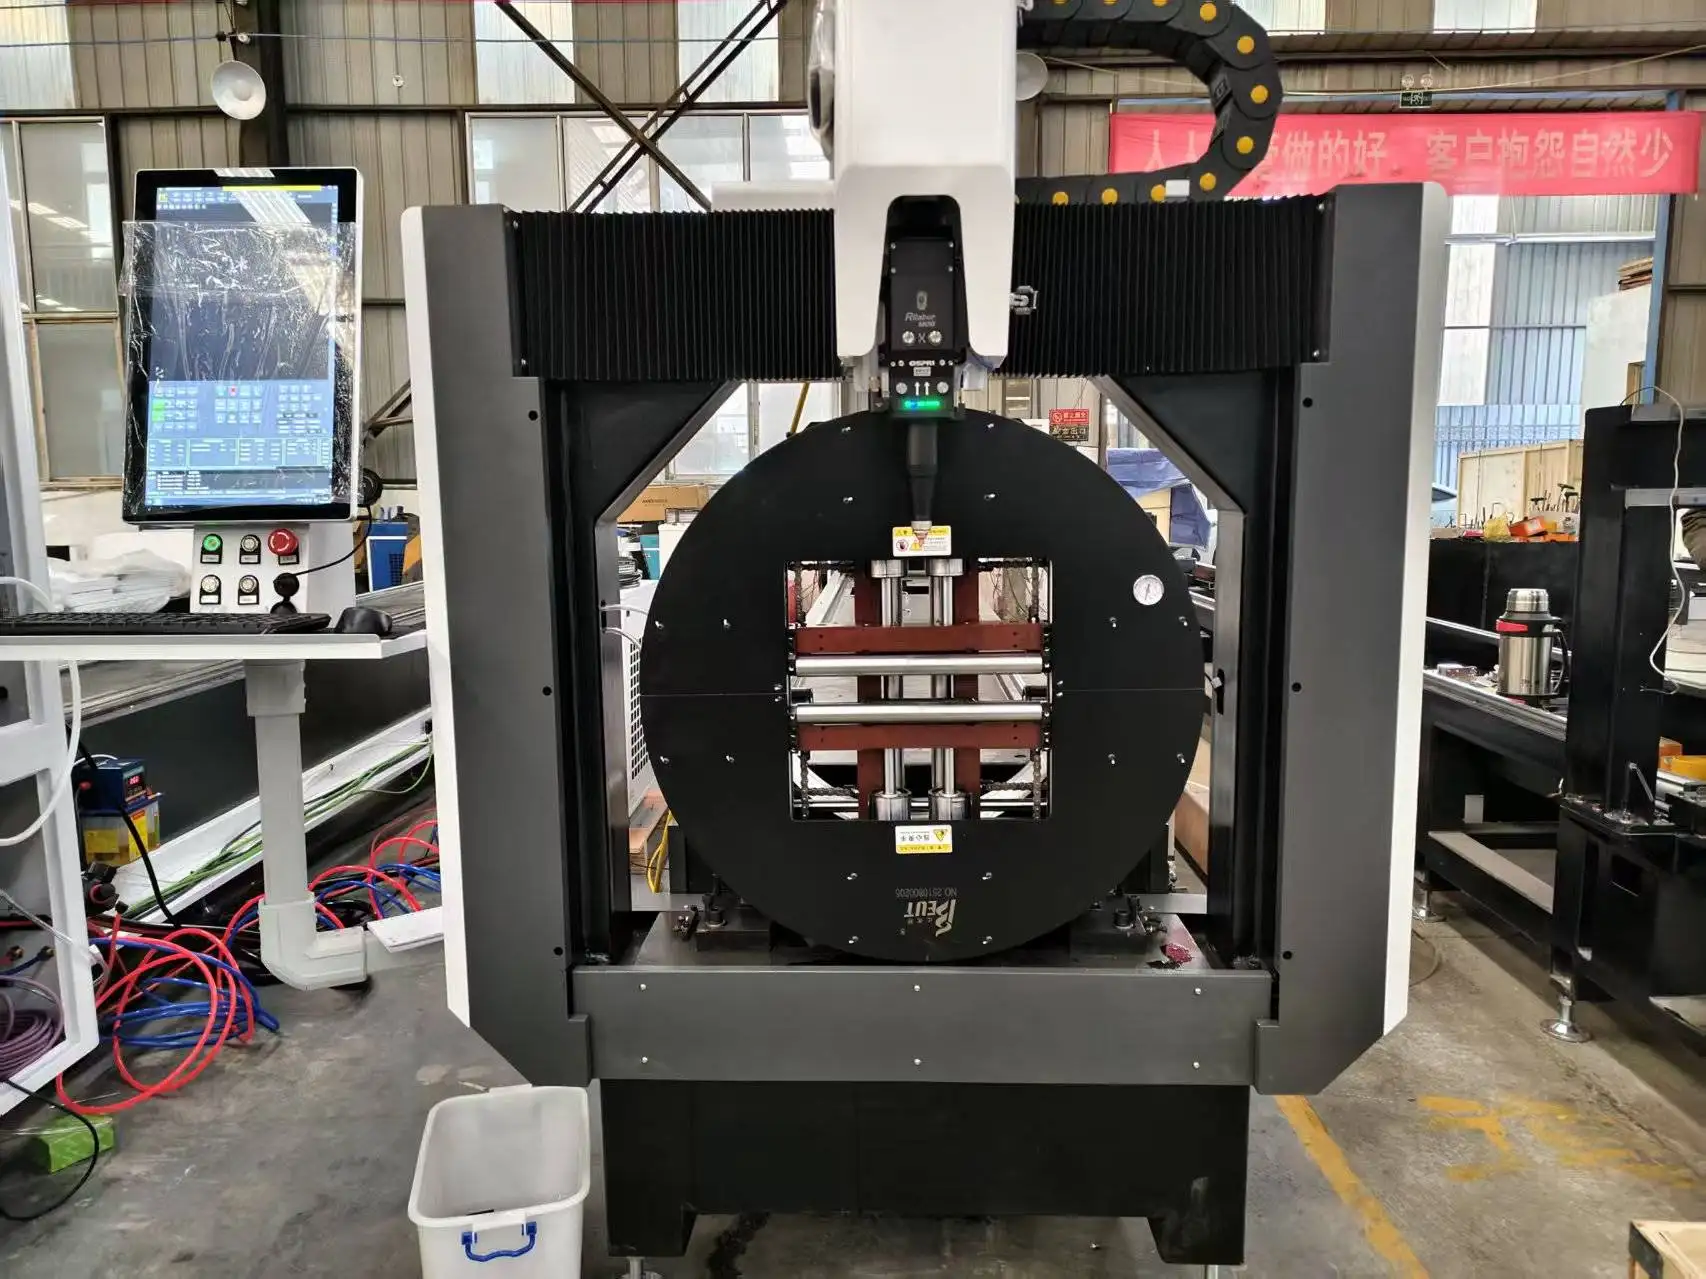
Der LT240 ist unser universeller Rohrlaser für runde, quadratische, rechteckige und ovale Rohre von Ø20 bis 240 mm mit Strahlquellen von 1,5 kW bis 6 kW. Vollhub-pneumatikspannfutter zentrieren jedes Rohr automatisch, sodass ein Formatwechsel extrem schnell erledigt ist.

Technische Daten
| Rohrdurchmesser | 20–240 mm |
|---|---|
| Profile | Rund, quadratisch, rechteckig, oval |
| Laserquelle | 1500–6000 W Faserlaser |
| Wiederholgenauigkeit | ±0.03 mm |
| Spannfutter | Vollhub-Pneumatik, selbstzentrierend |
| Materialien | Baustahl, Edelstahl, Aluminium |
| Software | Rohrschneidesoftware mit Nesting |
| Zertifizierung | CE, ISO 9001 |
| Garantie | 24 Monate auf die gesamte Maschine (Verschleißteile ausgenommen) |
Drei Dinge, die über die Stabilität entscheiden
Zwei Rohrlaser mit denselben Datenblättern können sich nach einem Jahr im Betrieb stark voneinander unterscheiden. Stabilität basiert auf drei Kernkomponenten: der Faserlaserquelle, die Stunde für Stunde exakt dieselbe Leistung liefern muss; den Linearführungen, deren Wälzkörper die Verfahrachsen reibungsarm und präzise auf Kurs halten; und den Servomotoren, die die Steuerungsbefehle verzögerungsfrei in Vorschub und Position für Schneidkopf und Spannfutter umsetzen. Fragen Sie im Angebot gezielt nach den Marken dieser Komponenten und vergleichen Sie Angebote genau an diesen Punkten.
Schneiden von Vierkant- und Rechteckrohren
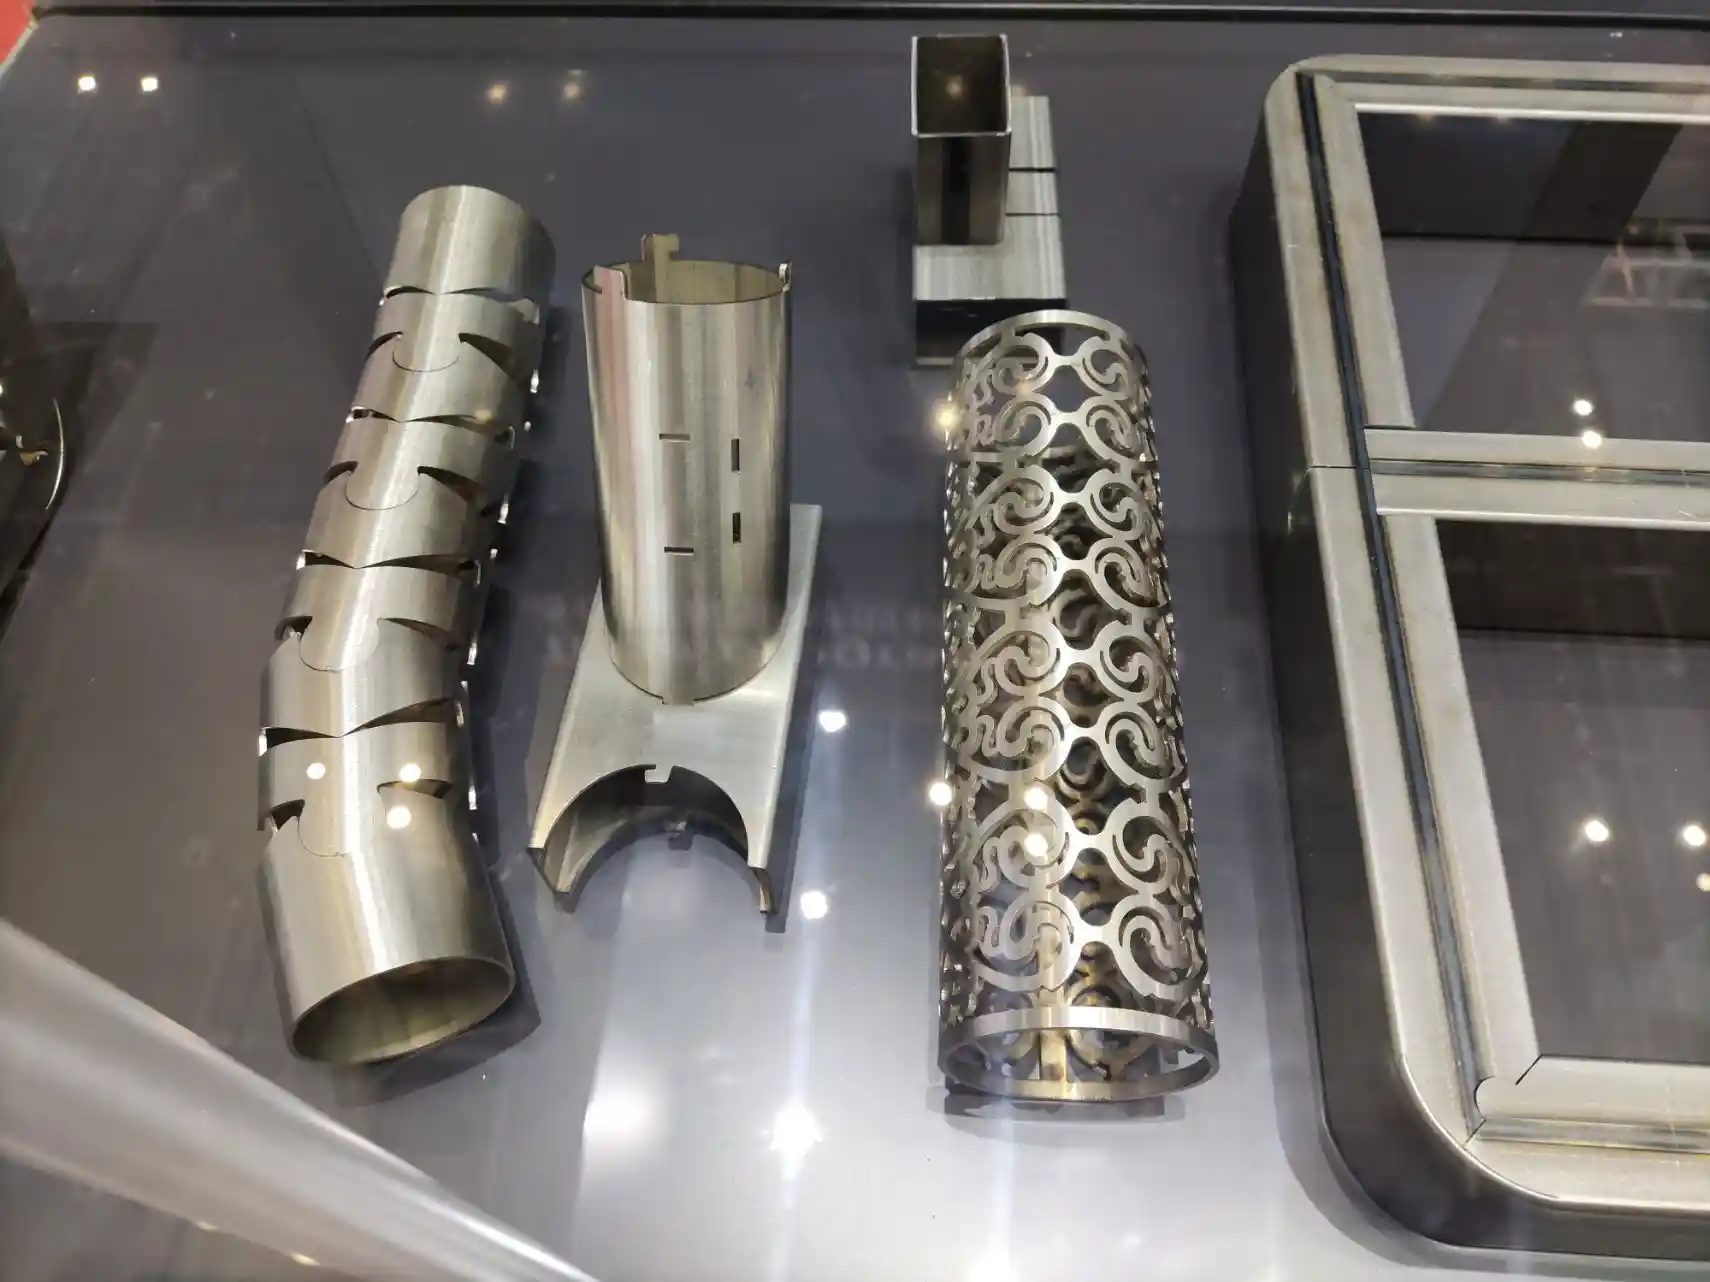
Runde Rohre sind unkompliziert, da die Oberfläche stets im gleichen Abstand unter dem Schneidkopf verläuft. Bei Vierkant- und Rechteckrohren muss der Kopf während der Drehung des Rohrs den Ecken präzise folgen. Passen sich Vorschub und Leistung hier nicht dynamisch an, brennen die Ecken aus oder es entsteht starker Grat. Eine gute Rohrschneidesoftware verringert die Geschwindigkeit an den Ecken, regelt die Leistung nach und kompensiert den jeweiligen Eckenradius, der je nach Lieferant variieren kann. Testen Sie daher immer Musterteile aus dem Material Ihres tatsächlichen Lieferanten und nicht nur von einer Vorführmaschine.
Kantenerkennung und reale Rohre
Rohrrohmaterial ist in der Praxis nie zu 100 % gerade, rechtwinklig oder exakt zentriert. Hier kommt die Kantenerkennung ins Spiel: Vor dem eigentlichen Schnitt tastet der Schneidkopf das Rohr ab, um die exakte Position und eventuelle Verdrehungen zu ermitteln, wonach das Schneidprogramm automatisch angepasst wird. Stellen Sie sicher, dass diese Funktion in Ihrer Software enthalten ist. Gerade bei langen Rohren mit Bohrungen über die gesamte Länge entscheidet dieser Schritt darüber, ob das letzte Loch exakt dort sitzt, wo es laut Zeichnung sein soll.
Nesting und Materialausnutzung
Die Software platziert die Bauteile nahtlos hintereinander auf der Rohrlänge. Teilen sich zwei Bauteile einen geraden Trennschnitt, reicht ein gemeinsamer Schnitt für beide aus (Common-Line-Schneiden), was Zeit und Material spart. Der verbleibende Rest ist der sogenannte Reststück- oder Resthubbereich, den die Spannfutter am Ende noch halten müssen. Wenn Sie teure Materialien verarbeiten, lohnt sich ein Vergleich der Reststücklängen verschiedener Angebote – das Zwei-Spannfutter-Modell LT240S ist beispielsweise darauf ausgelegt, diesen Verschnitt minimal zu halten.
Definieren Sie zuerst Ihre Rohranforderungen
| Kriterium | Worauf zu achten ist | Häufiger Fehler |
|---|---|---|
| Durchmesser | Kleinster und größter Durchmesser heute sowie in den nächsten drei Jahren | Nur auf die aktuellen Aufträge schauen |
| Wandstärke | Maximale Wandstärke je Materialart | Mit dem Durchschnittswert statt mit dem Maximum rechnen |
| Materialien | Anteile von Baustahl, Edelstahl, Aluminium, Messing | Vergessen, dass reflektierende Metalle besondere Aufmerksamkeit erfordern |
| Bearbeitung | Gerade Schnitte, Bohrungen, Ausklinkungen, Fasen | Aufwand für Ausklinkungen (Saddle Cuts) und Fasenschnitte unterschätzen |
| Losgrößen | Wenige Dimensionen in Großserien oder viele Dimensionen in Kleinserien | Beladungskonzept wählen, ohne die typischen Losgrößen zu berücksichtigen |
| Toleranzen | Genaue Zahlenwerte für Längen-, Winkel- und Kantenvorgaben | Sich mit vagen Begriffen wie „gute Genauigkeit“ zufriedengeben |
Sobald diese Liste steht, fallen Maschinen, die diese Kriterien nicht erfüllen, direkt aus der Wahl – und der anschließende Angebotsvergleich wird deutlich übersichtlicher.
Manuelle oder automatische Beladung
Ein automatisches Bündelladen rechnet sich vor allem dann, wenn die Maschine täglich viele Rohre gleicher Dimension verarbeitet oder im Zwei-Schicht-Betrieb läuft. Bei hoher Teilevielfalt und kleinen Losgrößen wechselt das Rohrmaß so häufig, dass ein manuelles Beladen durch Bediener flexibler ist und ein halbautomatisches Racksystem meist völlig ausreicht. Treffen Sie die Entscheidung daher anhand Ihrer Rohrstangen pro Tag und der Formatwechsel pro Schicht, statt sich von der Ausstattung der Demo-Maschine blenden zu lassen.
Häufige Probleme und deren Behebung
| Problem | Mögliche Ursache | Empfohlenes Vorgehen |
|---|---|---|
| Verbrannte oder gratige Ecken am Vierkantrohr | Vorschub und Leistung an den Ecken nicht optimal angepasst | Eckenparameter aktivieren; realen Eckenradius des Rohrs hinterlegen |
| Löcher versetzt bei langen Rohren | Rohrbiegung oder -verdrehung wurde nicht kompensiert | Kantenerkennung (Edge-Finding) durchführen; Material außerhalb der Toleranz reklamieren |
| Schweißspritzer im Rohrinneren | Laserstrahl tritt durch und trifft auf die gegenüberliegende Wand | Durchbruchsparameter und Schnittreihenfolge anpassen |
| Schweißnaht verläuft genau durch eine Bohrung | Rohrausrichtung wurde nicht auf die Schweißnaht abgestimmt | Rohr vor dem Schneiden so ausrichten, dass die Naht geschont wird (sofern das Bauteil es erlaubt) |
| Schwankende Schnittkantenqualität über die Rohrlänge | Abstandsregelung durch Schmutz oder beschädigte Düse gestört | Sensor reinigen und kalibrieren; Schneiddüse austauschen |
Wovon der Preis abhängt
| Kriterium | Optionen | Auswirkung auf Preis und Nutzen |
|---|---|---|
| Laserleistung | 1.5–6 kW | Mehr Leistung für dicke Wandstärken und hohen Durchsatz bei mittleren Stärken |
| Bettlänge | Standard-Rohrlänge oder Überlänge | Längeres Rohrmaterial bedeutet weniger Ladevorgänge und weniger Reststückverschnitt |
| Beladung | Manuell, halbautomatisch oder Bündellader | Auswahl richtet sich nach Stückzahlen und Häufigkeit der Formatwechsel |
| Software | Nesting, 3D-Import, Common-Line-Schneiden | Einfluss auf Programmiergeschwindigkeit und Materialausbeute |
Der LT240 ist auf Anfrage erhältlich.
Einordnung in die PCL Rohrlaser-Baureihe
| Modell | Rohrformat | Leistung | Optimal geeignet für |
|---|---|---|---|
| MAK100 | Ø10–100 mm | 1.5 kW | Einstiegsmodell, kleine Rohre |
| LT120S | Ø120 / □120 mm | 1.5–3 kW | Seitlich gespannt, schwere Wände bis 10 mm |
| LT240 (dieses Modell) | Ø20–240 mm | 1.5–6 kW | Runde, quadratische, rechteckige und ovale Rohre |
| LT240S | Ø/□20–240 mm | 1.5–6 kW | Seitlich gespannt, Doppelspannfutter, Rohre bis 200 kg |
| LT360 | Ø20–360 mm | 1.5–6 kW | Große Durchmesser, 6-m- oder 9-m-Rohrstangen |
Von der Anfrage bis zur Produktion
- Rohrliste und Muster. Senden Sie uns Ihre gängigen Rohrabmessungen, Werkstoffe, Tagesstückzahlen sowie Bauteilzeichnungen.
- Konfiguration und Hallenlayout. Wir legen Spannfuttergröße, Bettlänge, Laserquelle sowie Beladung fest und übermitteln einen Aufstellplan inklusive Platzbedarf sowie Strom- und Druckluftanschlüssen.
- Fertigung und Werksprüfung. Die Maschine wird vor dem Versand montiert und getestet; die Lieferzeit bestätigen wir Ihnen im offiziellen Angebot.
- Vorbereitung am Aufstellort. Ein ebener Hallenboden, die Stromversorgung, Druckluft für Spannfutter und Gase sowie die Absauganlage müssen bei Anlieferung bereitstehen.
- Installation und Schulung. Die Montage und Einweisung des Bedienpersonals sind im Maschinenangebot enthalten; die Bediener lernen Programmierung, Nesting, tägliche Wartungsroutinen und die Feinabstimmung der Schneidparameter.
- Service und Support. 24 Monate Gewährleistung auf die gesamte Maschine mit Ausnahme von Verschleißteilen.
Bevor Sie bestellen
- Rohrdimensionen, die den Großteil Ihres Volumens ausmachen, sowie das maximale Format.
- Profile: rund, quadratisch, rechteckig, oval oder Sonderformen.
- Rohrlieferant und genauer Eckenradius der Vierkantrohre.
- Tägliches Volumen und Losgrößen zur Bestimmung der optimalen Beladungsvariante.
- Zuständigkeit für die Programmierung und verwendete CAD-Formate.
Wartung
| Wann | Was |
|---|---|
| Täglich | Schutzglas und Düse reinigen; Spannbacken prüfen; Schlackebehälter entleeren. |
| Wöchentlich | Staub von Spannbacken und Führungen entfernen; Wartungseinheit (Luftfilter) entleeren; Höhensensor prüfen. |
| Regelmäßig | Führungen und Zahnstangen schmieren; Luftdichtungen der Spannbacken prüfen; Kühlwasser wechseln. |
Sicherheit an einer Rohrlaser-Anlage
Beim Rohrlaserschneiden gibt es zwei spezifische Gefahrenquellen. Das Rohr rotiert, oft ragen mehrere Meter davon außerhalb der Schutzkassung heraus, weshalb der Bereich entlang des Betts während des Drehens der Spannfutter freigehalten werden muss. Zudem tritt der Laserstrahl beim Durchtrennen auf der Rückseite des Rohrs aus, weshalb die Schneidzone eingehaust oder abgeschirmt bleiben muss. Achten Sie darauf, dass die Türverriegelungen und Lichtvorhänge intakt sind, tragen Sie beim offenen Schneidbereich eine auf die Laserwellenlänge abgestimmte Laserschutzbrille und schalten Sie die Absaugung ein, bevor Sie beschichtete oder verzinkte Rohre schneiden.
Stärken und Grenzen
Stärken
- Vier Profiltypen auf einer Maschine
- Zentrierende Spannfutter für schnelle Umrüstzeiten
- Großer Leistungsbereich bis zu 6 kW
Zu beachten
- Stirnseitige Beladung für schwere Rohre ist langsamer als Seitenbeschickung (LT240S)
- Etwas mehr Reststück (Butzen) als bei Ausführungen mit Doppelspannfutter
- Für Rohre über 240 mm empfehlen wir die LT360
LT240 FAQ
Welche Rohrdimensionen kann die LT240 schneiden?
Ø20 bis 240 mm für Rund-, Vierkant-, Rechteck- und Ovalrohre.
Welche Laserleistung sollte ich wählen?
1,5 kW bis 6 kW. Geringere Leistungen eignen sich wirtschaftlich für dünne Wandstärken; höhere Leistungen sind für dicke Wände und maximalen Durchsatz gedacht.
Wie wird mit krummen oder verdrehten Rohren umgegangen?
Mithilfe der Kantensuche: Das Rohr wird vor dem Schneiden angetastet, und das Programm wird auf die reale Position und den Drall angepasst. Senden Sie uns ein paar Ihrer Rohre für einen Test, wenn Ihr Vormaterial stark schwankt.
LT240 oder LT240S?
Gleicher Abmessungsbereich. Die LT240S bietet zusätzlich eine seitliche Beschickung für schwere Rohre sowie Doppelspannfutter für kürzere Reststücke.
Werden Ecken von Vierkantrohren sauber geschnitten?
Ja, durch spezielle Eckenparameter und die Eingabe des echten Eckenradius Ihres Rohrs – prüfen Sie dies am besten anhand von Mustern Ihres Lieferanten.
Können Mustervorlagen geschnitten werden?
Ja. Senden Sie uns dazu einfach die Zeichnung, die Rohrdimension und das Material.
Lohnt sich eine automatische Beladung?
Bei hohen täglichen Stückzahlen derselben Abmessung oder im Zwei-Schicht-Betrieb in der Regel ja. Bei vielen verschiedenen Formaten in kleinen Losgrößen ist eine manuelle oder halbautomatische Beschickung flexibler.
Vergleichen Sie alle Faserlaser-Rohrschneideanlagen direkt miteinander in unserem Auswahlratgeber.
Teilen Sie uns Ihre Rohrdimensionen und Jahresstückzahlen mit. Wir empfehlen Ihnen die passende Laserleistung und erstellen Ihnen ein Angebot für die LT240.
Angebot anfordern