LT120S: Übersicht
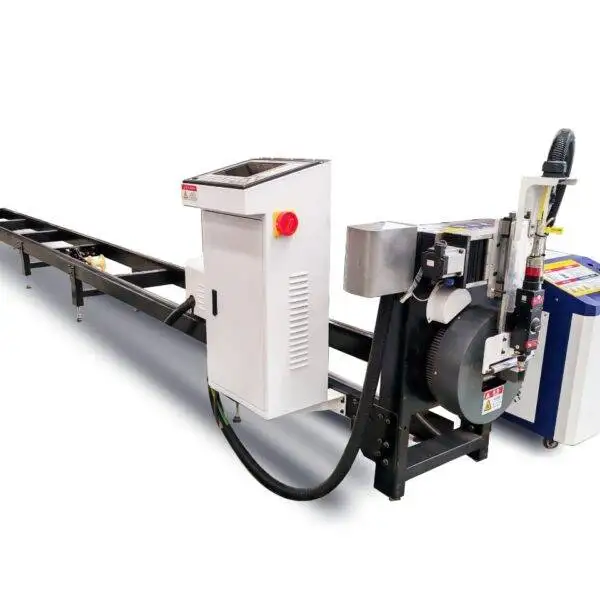
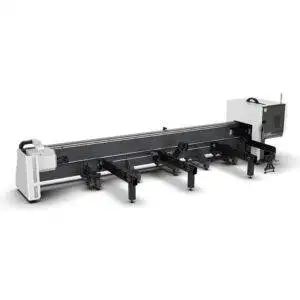
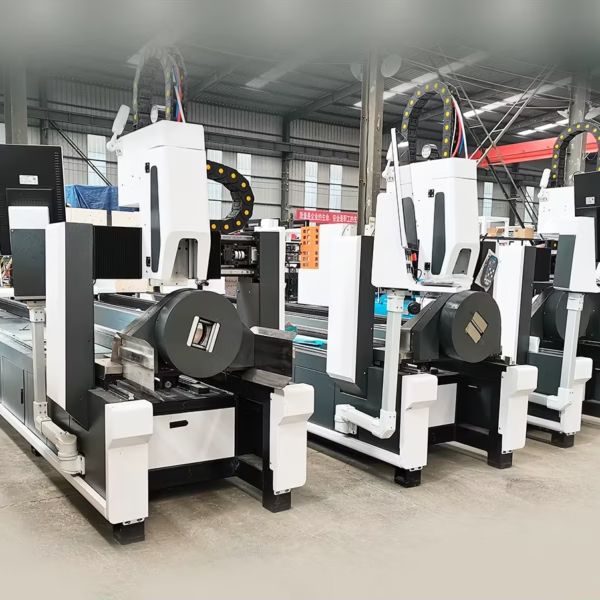
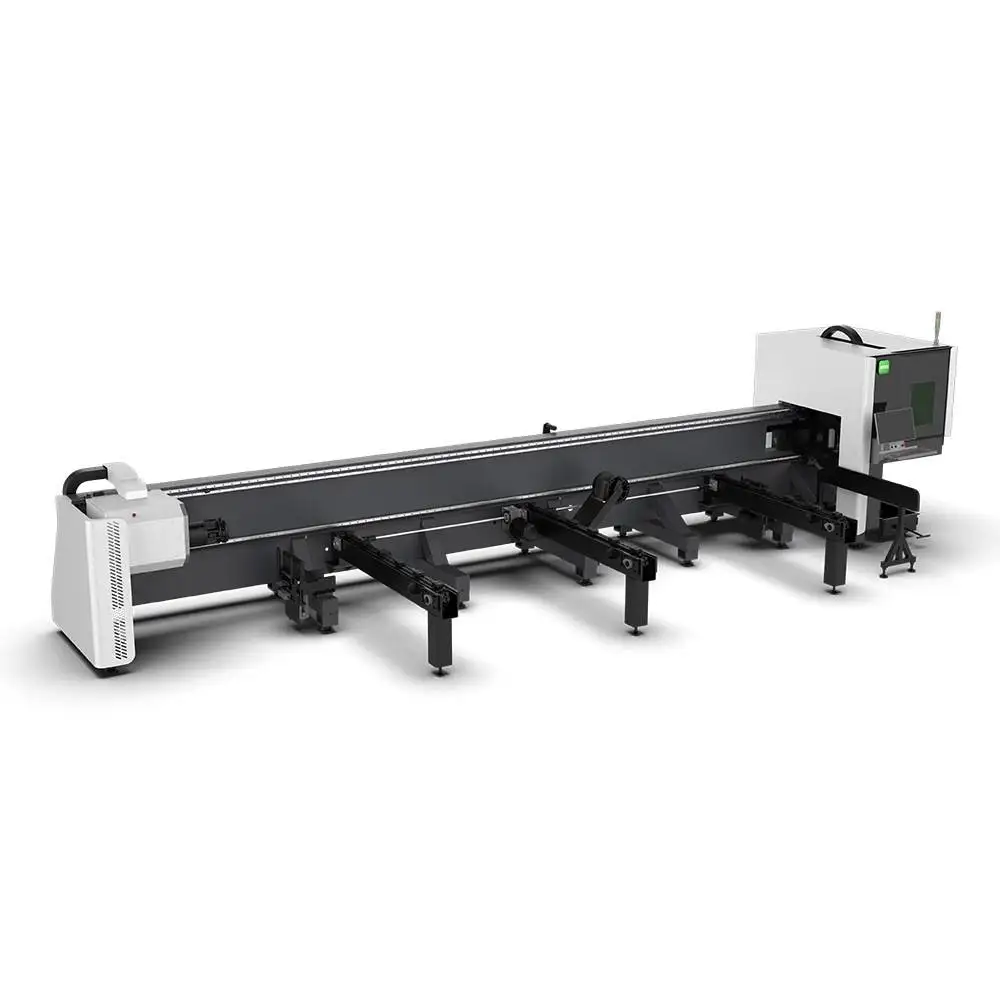
Der LT120S ist ein seitlich gelagerter Rohrlaser für kleine Rohre mit schweren Wandstärken: bis zu Ø120 mm rund oder 120 × 120 mm quadratisch, Kohlenstoffstahl-Wandstärken bis 10 mm, Einzelrohre bis 180 kg. Das Maschinenbett ist zur Seite gedreht, sodass ein Gabelstapler schwere Rohre direkt in die Spannfutter einlegen kann.
Technische Daten
| Max. Rohrgröße | Rund Ø120 mm, quadratisch 120 × 120 mm |
|---|---|
| Wandstärke | Kohlenstoffstahl bis zu 10 mm |
| Laserquelle | 1.5–3 kW Faserlaser |
| Positioniergenauigkeit | ±0.03 mm |
| Max. Einzelrohrgewicht | 180 kg |
| Spannung | Pneumatische Doppelspannfutter mit vollem Hub |
| Bettaufbau | Seitlich gelagert |
| Zertifizierung | CE, ISO 9001 |
| Garantie | 24 Monate auf die gesamte Maschine (Verschleißteile ausgenommen) |
Schwere Wandstärken verschieben die Prioritäten
Bei dünnen Edelstahlrohren wird ein Rohrlaser nach Geschwindigkeit und reibungslosem Beladen bewertet. Bei dickwandigem Kohlenstoffstahl zählen andere Dinge zuerst: wie fest die Spannfutter spannen können, wie steif die Struktur ist und wie sicher ein schweres Rohr gehandelt werden kann. Ein 6-m-Rohr mit einer 10-mm-Wand ist für seinen Durchmesser schwer. Wenn es sich während der Drehung in den Spannbacken verschiebt, ist die Genauigkeit dahin und das Rohr kann die Maschine beschädigen.
Der LT120S antwortet darauf mit pneumatischen Vollhub-Spannfuttern für 180-kg-Rohre und einem seitlich gelagerten Maschinenbett. Das Laden von der Seite bedeutet, dass der Gabelstapler das Rohr in der Mitte des Spannfutters absetzt, anstatt dass jemand es mühsam von der Stirnseite einfädelt, was bei schwerem Material langsamer und risikoreicher ist.
Warum herabfallende Schlacke wichtig ist
Dicke Wände erzeugen mehr geschmolzenes Metall. Auf einem herkömmlichen Bett landet ein Teil davon auf den Führsschienen und Zahnstangen unter dem Schneidbereich. Beim seitlich gelagerten LT120S fällt sie auf den Boden, sodass die Führungen sauber bleiben. Das ist wichtig für die Langzeitgenauigkeit: Schmutz auf einer Schiene oder Zahnstange führt zu Verschleiß und zeigt sich später in Form von Löchern, die leicht außerhalb der Toleranz liegen.
Laserleistung für dicke Wände
Rohrwände werden mit einer viel geringeren Geschwindigkeit geschnitten als flache Bleche gleicher Dicke, da der Schneidkopf auf einer gekrümmten, rotierenden Oberfläche arbeitet und die Schmelze aus dem Rohr entweichen muss. Eine gängige Faustregel für Rohrlaser:
| Quellenleistung | Kohlenstoffstahl | Edelstahl | Typische Branchen |
|---|---|---|---|
| 1.5–2 kW | ca. 6 mm | ca. 4 mm | Möbelbau, Fitnessgeräte, dünnwandige Rohre |
| 3–4 kW | ca. 12 mm | ca. 8 mm | Stahlbau, Baumaschinen, Gerüstbau |
| 6–8 kW | ca. 20 mm | ca. 12 mm | Druckrohrleitungen, Schwermaschinenbau |
Wählen Sie die Laserquelle für Ihre dickste Wand mit etwas Reserve, oft 20–30 %, wenn Sie auch Anfasungen (Gehrungen) planen oder später schwerere Rohre erwarten. Die Tabelle der genannten Quelle und ein Probeschnitt an Ihrem Rohr sind das, was zählt.
Für den LT120S bedeutet das: Bei 10 mm Kohlenstoffstahl-Wandstärke als Ziel nehmen Sie das obere Ende seines 1.5–3-kW-Bereichs.
Häufige Probleme und deren Behebung
| Problem | Mögliche Ursache | Abhilfe |
|---|---|---|
| Rohr rutscht während der Drehung durch | Spannkraft zu gering für das Rohrgewicht | Spannfutterdruck erhöhen; Spannbacken und Luftversorgung prüfen |
| Langsames oder fehlgeschlagenes Einstechen bei 8–10 mm Wänden | Einstelleistung für dünne Wände eingestellt | Gestuftes Einstechen aus der Materialbibliothek verwenden; Düse reinigen |
| Starke Schlackebildung an der Unterseite | Geschwindigkeit zu hoch oder Gasdruck zu niedrig für die Wandstärke | Geschwindigkeit reduzieren, Sauerstoffdruck und Düsengröße überprüfen |
| Spritzer an der gegenüberliegenden Wand | Laserstrahl tritt aus dem Schnitt aus und trifft die Rückwand | Durchbruchsparameter anpassen; Schnittreihenfolge planen |
| Löcher driften im Laufe der Schicht ab | Schmutz auf Schienen oder Zahnstangen oder abfallender Luftdruck | Führungen reinigen; Kompressor und Lufttrockner überprüfen |
Was den Preis bestimmt
| Komponente | Optionen | Auswirkung auf Preis und Einsatz |
|---|---|---|
| Laserleistung | 1.5–3 kW | Höhere Leistung schneidet dicke Wände schneller und mit saubererer Schnittkante |
| Spannfutter | Pneumatische Doppelspannfutter mit vollem Hub | Standard beim LT120S; ausgelegt für 180-kg-Rohre |
| Beschickung | Manuelle Seitenbeladung oder Beschickungsregal | Beschickungsregale zahlen sich aus, wenn pro Schicht viele schwere Rohre geschnitten werden |
| Software | Nestingsoftware, 3D-Import | Bestimmt den Programmieraufwand für neue Teile |
Der LT120S wird auf Anfrage angeboten; senden Sie uns Ihre Rohrliste und wir erstellen ein Angebot für die passende Konfiguration.
Wo er sich im PCL-Rohrlaser-Sortiment einordnet
| Modell | Rohrgröße | Leistung | Optimal für |
|---|---|---|---|
| MAK100 | Ø10–100 mm | 1.5 kW | Einstiegsmodell, kleine Rohre |
| LT120S (diese Maschine) | Ø120 / □120 mm | 1.5–3 kW | Seitlich gelagert, dicke Wände bis 10 mm |
| LT240 | Ø20–240 mm | 1.5–6 kW | Rund, quadratisch, rechteckig, oval |
| LT240S | Ø/□20–240 mm | 1.5–6 kW | Seitlich gelagert, Doppelspannfutter, 200-kg-Rohre |
| LT360 | Ø20–360 mm | 1.5–6 kW | Große Durchmesser, 6-m- oder 9-m-Stangenmaterial |
Von der Anfrage zur Produktion
- Rohrliste und Muster. Senden Sie uns die Rohrdimensionen, Wandstärken, das schwerste Rohr und die Bauteilzeichnungen.
- Konfiguration und Aufstellung. Wir legen Spannfuttergröße, Bettlänge, Strahlquelle und Beschickung fest und senden Ihnen einen Aufstellplan mit Platzbedarf, Strom- und Druckluftanschlüssen.
- Bau und Test. Die Maschine wird vor dem Versand montiert und getestet; die Lieferzeit wird im Angebot bestätigt.
- Vorbereitung des Aufstellorts. Ein ebener Boden, Stromanschluss, Druckluft für Spannfutter und Schneidgas sowie eine Absauganlage müssen bei Ankunft bereitstehen.
- Installation und Schulung. Installation und BedienerInnenschulung werden gemeinsam mit der Maschine angeboten; das Personal lernt Programmierung, Nesting, tägliche Prüfungen und Parametereinstellung.
- Service. 24 Monate Gewährleistung auf die gesamte Maschine, ausgenommen Verschleißteile.
Vor der Bestellung
- Schwerstes Rohr (Länge × Gewicht), das Sie laden möchten.
- Dickste Wandstärke und Werkstoff.
- Wie die Rohre die Maschine erreichen: Gabelstapler, Kran, Regal.
- Am Maschinenstandort verfügbare Strom- und Druckluftanschlüsse.
Wartung
| Wann | Was |
|---|---|
| Täglich | Schutzglas und Düse reinigen; Schlacke unter dem Schneidbereich entfernen; Spannbacken prüfen. |
| Wöchentlich | Führungsschienen und Zahnstangen reinigen; Wartungseinheit (Kondensat) entleeren und Spannfutter-Luftdruck prüfen. |
| Regelmäßig | Führungen und Zahnstangen schmieren; Verschleiß der Spannbacken prüfen; Kühlwasser wechseln. |
Sicherheit am Rohrlaser
Beim Rohrschneiden gibt es zwei spezifische Gefahrenquellen. Das Rohr rotiert, oft ragen mehrere Meter davon aus der Umhausung heraus, weshalb der Bereich entlang des Maschinenbetts während des Drehens der Spannfutter freigehalten werden muss. Zudem tritt der Laserstrahl beim Durchtrennen auf der Rückseite des Rohrs aus, weshalb der Schneidbereich eingehaust oder abgeschirmt bleiben muss. Halten Sie die Verriegelungen an den Türen und Lichtschranken funktionsfähig, tragen Sie Laserschutzbrillen, die für die Wellenlänge des Lasers im offenen Schneidbereich ausgelegt sind, und schließen Sie die Absaugung an, bevor Sie beschichtete oder verzinkte Rohre schneiden.
Stärken und Grenzen
Stärken
- Gebaut für dicke Wände bei kleinen Rohren
- Gabelstapler-Seitenbeladung
- Schlacke fällt frei von Schienen und Zahnstangen vorbei
- Kompakte Stellfläche
Bekannte Grenzen
- Beschränkt auf 120 mm
- Maximale Laserleistung 3 kW
- Größere Rohre erfordern den LT240S
LT120S FAQ
Was ist das maximale Rohrformat für den LT120S?
Runde Rohre bis Ø120 mm und Vierkantrohre bis 120 × 120 mm.
Wie dick dürfen die Wände sein?
Baustahlwände bis 10 mm.
Wie schwer darf ein Rohr sein?
Bis zu 180 kg für ein einzelnes Rohr.
Warum seitlich montiert?
Gabelstaplerbeschickung auf Spannfuttermitte, sauberere Führungen, da Schlacke auf den Boden fällt, und eine kompaktere Stellfläche.
Welche Laserleistung sollte ich wählen?
1,5 kW bis 3 kW. Für überwiegend 8–10 mm Wandstärke wählen Sie die höhere Leistung.
Können Sie Muster schneiden?
Ja. Senden Sie uns Zeichnung, Rohrgröße und Material.
Vergleichen Sie alle Rohrlaser-Schneidmaschinen direkt in unserem Auswahlratgeber.
Senden Sie uns Ihre Rohrdimensionen und Wandstärken. Wir erstellen Ihnen ein Angebot für den LT120S inklusive Mustercchnitt mit Ihrem Material.
Angebot anfordern