LT240: Przegląd
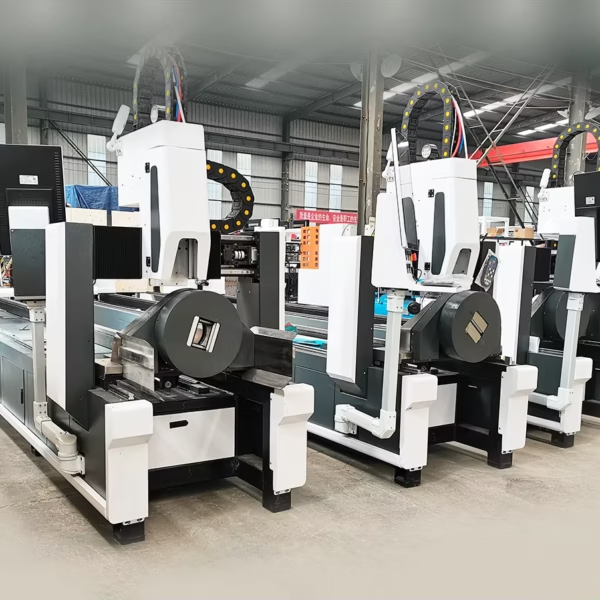
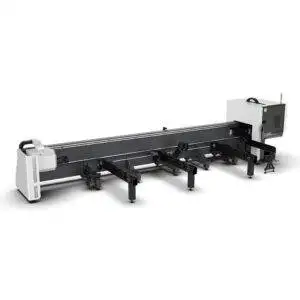
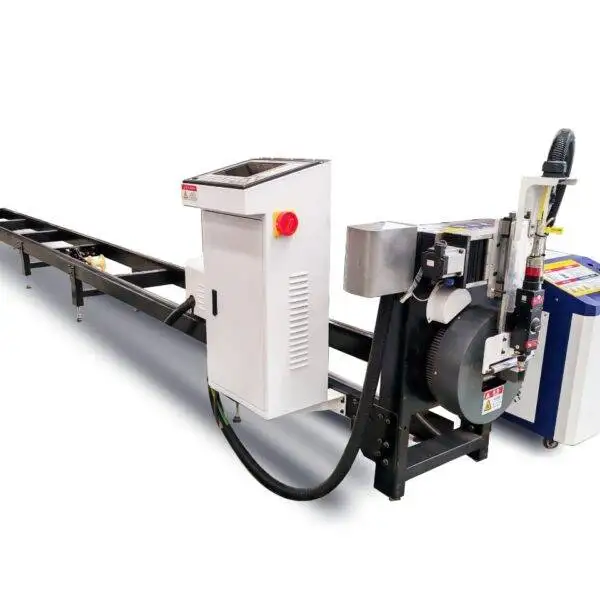
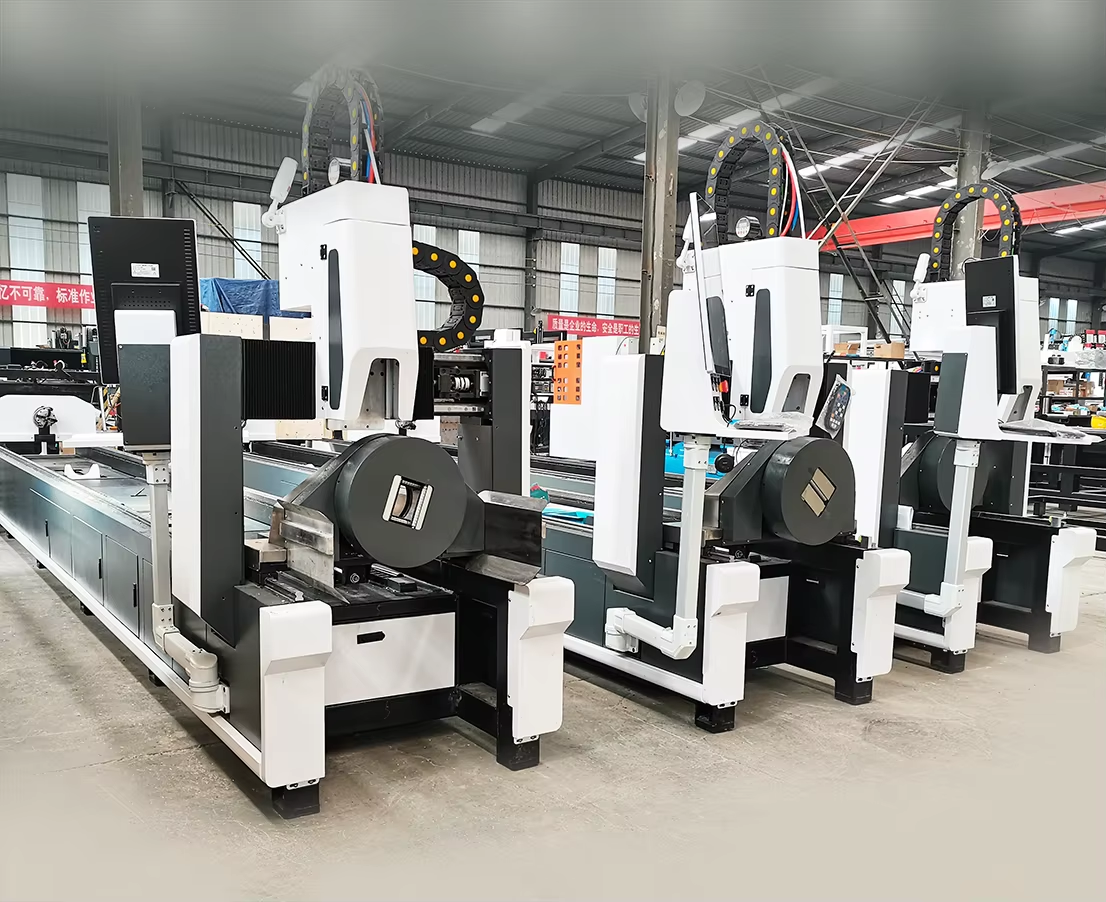
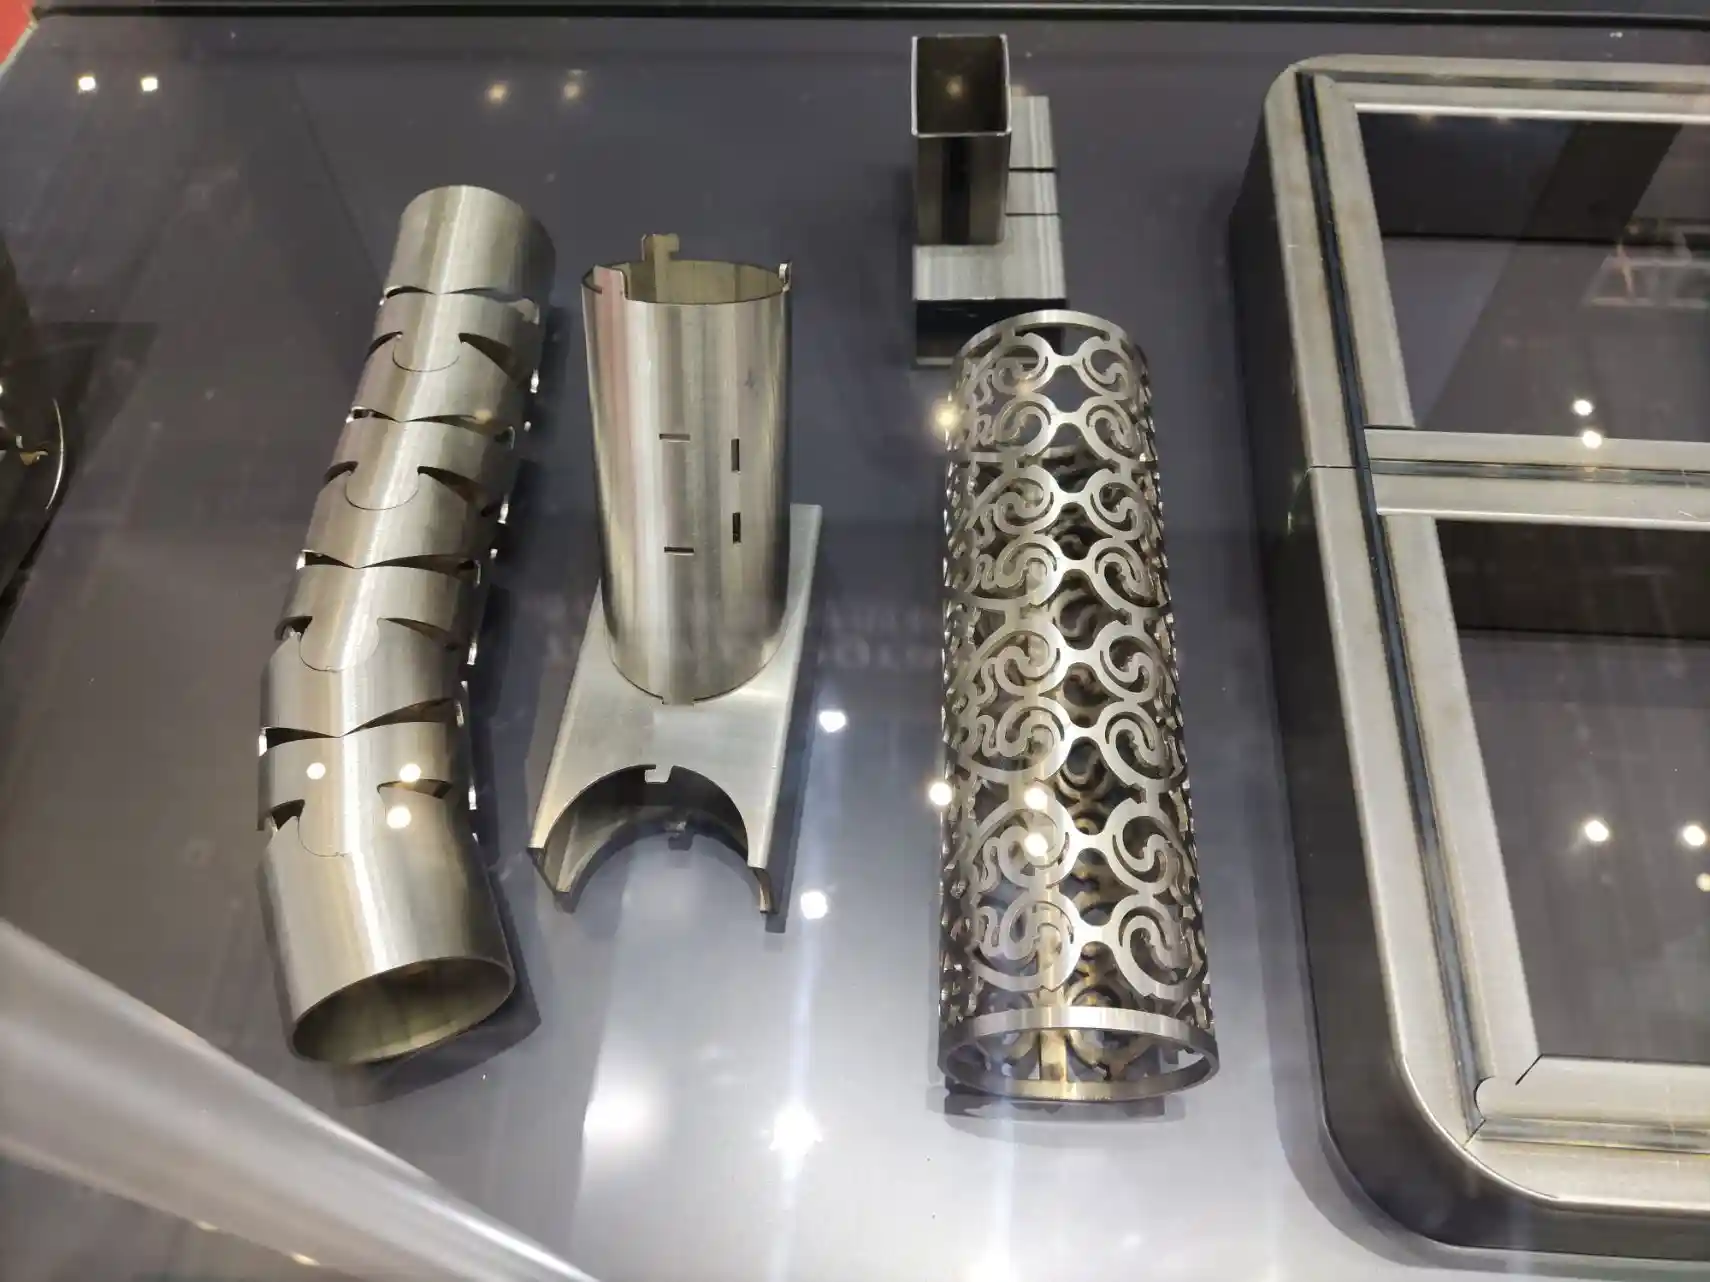
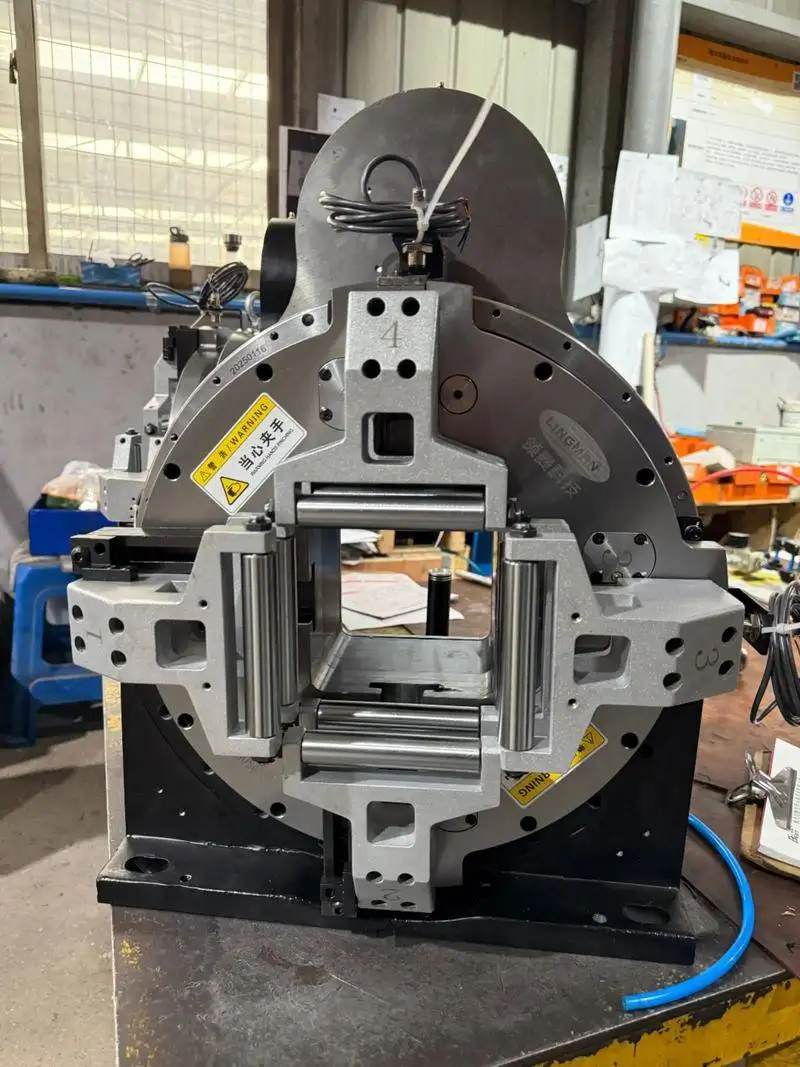
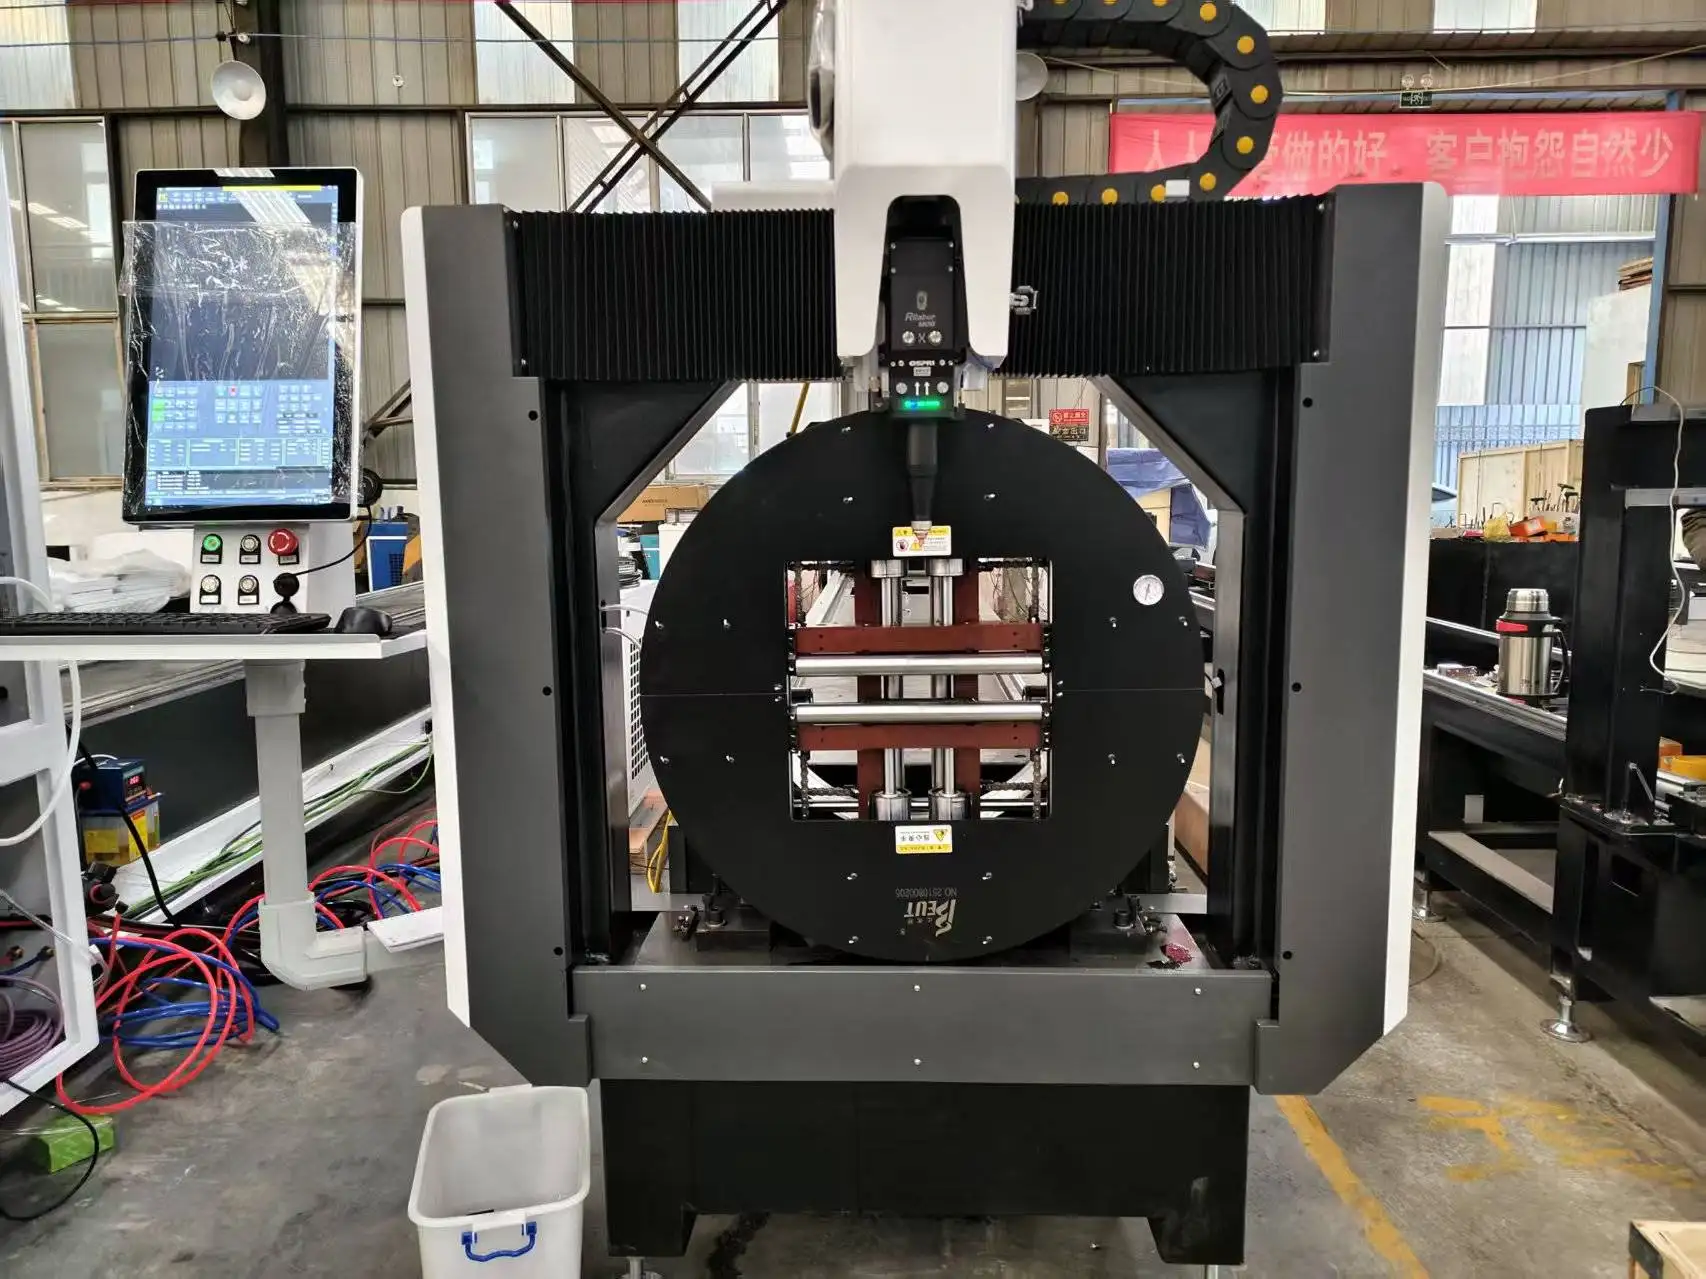
Model LT240 to nasza uniwersalna wycinarka laserowa do rur okrągłych, kwadratowych, prostokątnych i owalnych o średnicach od Ø20 do 240 mm, wyposażona w źródła o mocy od 1,5 kW do 6 kW. Pneumatyczne uchwyty pełnoskokowe automatycznie centrują każdą rurę, dzięki czemu zmiana średnicy rury wymaga minimalnego czasu ustawiania.

Specyfikacja techniczna
| Średnica rury | 20–240 mm |
|---|---|
| Profile | Okrągłe, kwadratowe, prostokątne, owalne |
| Źródło lasera | Światłowodowe 1500–6000 W |
| Dokładność pozycjonowania | ±0,03 mm |
| Uchwyty | Pneumatyczne pełnoskokowe, samocentrujące |
| Materiały | Stal węglowa, stal nierdzewna, aluminium |
| Oprogramowanie | Oprogramowanie do cięcia rur z nestingiem |
| Certyfikacja | CE, ISO 9001 |
| Gwarancja | 24 miesiące na całą maszynę (z wyłączeniem materiałów eksploatacyjnych) |
Trzy czynniki decydujące o stabilności
Dwie wycinarki do rur o takich samych danych technicznych mogą zachowywać się zupełnie inaczej po roku pracy. Stabilność zależy od trzech elementów: źródła lasera, które musi dostarczać tę samą moc godzinę po godzinie; prowadnic liniowych, których elementy toczne poruszają osiami zminimalizowanym tarciem i utrzymują je w linii prostej; oraz serwonapędów, które zamieniają polecenia sterownika na prędkość i pozycję głowicy oraz uchwytów. Zapytaj w zapytaniu ofertowym o markę każdego z tych komponentów i porównuj oferty właśnie pod tym kątem.
Cięcie rur kwadratowych i prostokątnych
Rura okrągła to prosty przypadek: jej powierzchnia przechodzi pod głowicą w stałej odległości. W przypadku rur kwadratowych i prostokątnych głowica musi podążać za narożnikami podczas obrotu rury. Jeśli prędkość i moc nie zostaną dostosowane, narożniki przepalą się lub powstaną na nich zadziory. Dobre oprogramowanie do cięcia rur zwalnia i dostosowuje moc w narożnikach oraz kompensuje promień gięcia narożnika, który bywa różny u różnych dostawców rur. Przetestuj detale próbne wykonane z rur Twojego dostawcy, a nie tylko z rury demonstracyjnej.
Wyszukiwanie krawędzi a rzeczywiste rury
Rura z magazynu nigdy nie jest idealnie prosta, kwadratowa czy wycentrowana. Do tego służy funkcja wyszukiwania krawędzi: przed cięciem głowica sonduje rurę, aby określić jej faktyczne położenie i skręcenie, a program zostaje skorygowany. Upewnij się, że oprogramowanie w Twojej ofercie to uwzględnia. W przypadku długich rur z otworami na całej długości ten krok decyduje o tym, czy ostatni otwór znajdzie się dokładnie tam, gdzie przewiduje to rysunek.
Nesting i wykorzystanie materiału
Oprogramowanie układa detale jeden za drugim na całej długości sztangi. Jeśli dwa detale dzielą prostą linię cięcia, jedno cięcie służy obu (cięcie po wspólnej linii), co oszczędza czas i materiał. Pozostały odpad to tzw. końcówka (odpadd), czyli kawałek, który uchwyty trzymają na końcu. Jeśli Twoje rury są drogie, porównaj długość odpadu końcowego między ofertami – dwuchwytowy model LT240S został zaprojektowany tak, aby zminimalizować te straty.
Najpierw spisz wymagania dotyczące rur
| Parametr | Na co zwrócić uwagę | Typowy błąd |
|---|---|---|
| Średnica | Najmniejsza i największa obecnie oraz przewidywana za trzy lata | patrzenie tylko na dzisiejsze zamówienia |
| Grubość ścianki | Najgrubsza ścianka dla danego materiału | Używanie średniej grubości zamiast maksymalnej |
| Materiały | Udział stali węglowej, nierdzewnej, aluminium, mosiądzu | Zapominanie, że metale refleksyjne wymagają uwagi |
| Funkcje | Cięcia proste, otwory, połączenia siodłowe, ukosowanie | Niedoszacowanie prac związanych z cięciem siodłowym i ukosowaniem |
| Wielkość partii | Niewiele wymiarów w dużych partiach lub wiele wymiarów w małych partiach | Wybór załadunku bez patrzenia na wielkość partii |
| Tolerancje | Wymagania dotyczące długości, kątów i krawędzi podane w liczbach | Wpisanie „dobra dokładność” zamiast konkretnej wartości |
Gdy taka lista powstaje, każdą maszynę, która nie spełnia choćby jednego punktu, można odrzucić, a porównanie pozostałych staje się znacznie szybsze.
Załadunek ręczny czy automatyczny
Automatyczny załadunek wiązkowy zwraca się wtedy, gdy maszyna codziennie tnie wiele rur o tym samym rozmiarze lub pracuje na dwie zmiany. Przy wielu wymiarach i małych partiach rozmiar rur zmienia się tak często, że operator ładujący ręcznie zapewnia większą elastyczność, a półautomatyczny podajnik zazwyczaj w zupełności wystarcza. Decyduj na podstawie liczby rur na dobę i zmian rozmiarów na zmianę roboczą, a nie sposobu wyposażenia maszyny demonstracyjnej.
Najczęstsze problemy i sposoby ich rozwiązywania
| Problem | Typowa przyczyna | Co zrobić |
|---|---|---|
| Przypalone lub zadziorowate narożniki rury kwadratowej | Prędkość i moc nie zostały dostosowane w narożnikach | Użyj ustawień narożników; wprowadź rzeczywisty promień narożnika rury |
| Otwory poza pozycją na długiej rurze | Brak kompensacji wygięcia lub skręcenia rury | Uruchom wyszukiwanie krawędzi; odrzuć materiał spoza tolerancji prostoliniowości |
| Odpryski wewnątrz rury | Wiązka wychodzi i uderza w przeciwległą ściankę | Dostosuj parametry przebijania i kolejność cięcia |
| Szew spawalniczy przechodzi przez otwór | Orientacja rury nie została zgrana z szwem | Zorientuj szew przed cięciem, jeśli konstrukcja detalu na to pozwala |
| Jakość krawędzi zmienia się wzdłuż rury | Kontrola wysokości zakłócana przez brud lub uszkodzoną dyszę | Oczyść i wyskaluj czujnik; wymień dyszę |
Co decyduje o cenie
| Element | Opcje | Wpływ na cenę i użytkowanie |
|---|---|---|
| Moc lasera | 1,5–6 kW | Wyższa moc do grubych ścianek i wyższej wydajności przy średnich ściankach |
| Długość łoża | Standardowa długość sztangi lub dłuższa | Dłuższy materiał oznacza mniej załadunków i mniejszy odpad na detalu |
| Załadunek | Ręczny, półautomatyczny lub wiązkowy | Wybierz w zależności od wolumenu i częstotliwości zmiany wymiarów rur |
| Oprogramowanie | Nesting, import 3D, cięcie po wspólnej linii | Prędkość programowania i wykorzystanie materiału |
Model LT240 wyceniany jest na zapytanie.
Gdzie ten model wpisuje się w gamę wycinarek do rur PCL
| Model | Rozmiar rury | Moc | Najlepszy do |
|---|---|---|---|
| MAK100 | Ø10–100 mm | 1,5 kW | Model budżetowy, małe rury |
| LT120S | Ø120 / □120 mm | 1,5–3 kW | Konstrukcja boczna, grube ścianki do 10 mm |
| LT240 (ta maszyna) | Ø20–240 mm | 1,5–6 kW | Okrągłe, kwadratowe, prostokątne, owalne |
| LT240S | Ø/□20–240 mm | 1,5–6 kW | Konstrukcja boczna, podwójne uchwyty, rury 200 kg |
| LT360 | Ø20–360 mm | 1,5–6 kW | Duże średnice, materiał 6 m lub 9 m |
Od zapytania do produkcji
- Lista rur i próbki. Prześlij główne wymiary rur, materiały, dzienne zapotrzebowanie oraz rysunki detali.
- Konfiguracja i układ. Ustalamy wielkość uchwytów, długość łoża, źródło i system załadunku oraz wysyłamy rysunek zagospodarowania z wymaganą powierzchnią oraz przyłączami zasilania i sprężonego powietrza.
- Budowa i testy. Maszyna jest montowana i testowana przed wysyłką; czas realizacji jest potwierdzany w ofercie.
- Przygotowanie stanowiska. Równe posadzka, przyłącze elektryczne, sprężone powietrze do uchwytów i gazu pomocniczego oraz instalacja odciągowa powinny być gotowe przed przybyciem maszyny.
- Instalacja i szkolenie. Montaż i szkolenie operatorów są wyceniane razem z maszyną; operatorzy uczą się programowania, nestingu, codziennych przeglądów i regulacji parametrów.
- Wsparcie. 24-miesięczna gwarancja na całą maszynę z wyłączeniem materiałów eksploatacyjnych.
Przed złożeniem zamówienia
- Rozmiary rur stanowiące większą część Twojego wolumenu oraz rozmiar największy.
- Profile: okrągłe, kwadratowe, prostokątne, owalne lub inne.
- Dostawca rur i promień narożnika rur kwadratowych.
- Dzienne zapotrzebowanie i wielkości partii, które decydują o metodzie załadunku.
- Kto programuje detale i w jakim formacie CAD.
Konserwacja
| Kiedy | Co |
|---|---|
| Codziennie | Wyczyść szkiełko ochronne i dyszę; sprawdź szczęki uchwytu; opróżnij szufladę na żużel. |
| Co tydzień | Oczyść z pyłu uchwyty i prowadnice; spuść skropliny z filtra powietrza; sprawdź czujnik wysokości. |
| Okresowo | Smaruj prowadnice i listwy zębate; sprawdź uszczelnienia pneumatyczne uchwytu; wymień wodę w chłodziarce. |
Bezpieczeństwo przy wycinarce do rur
Dwa zagrożenia są specyficzne dla cięcia profili. Rura obraca się, często na długość kilku metrów poza obudową, dlatego obszar wzdłuż łoża musi być wolny podczas obrotu uchwytów. Ponadto promień laserowy wychodzi po przeciwnej stronie rury podczas przepalania, więc strefa cięcia musi pozostawać zamknięta lub osłonięta. Utrzymuj blokady drzwi i kurtyny świetlne w stanie sprawności, zakładaj okulary ochronne o odpowiedniej długości fali, gdy strefa cięcia jest otwarta, oraz włącz odciąg pyłu przed cięciem rur powlekanych lub ocynkowanych.
Zalety i ograniczenia
Zalety
- Cztery rodzaje profili na jednej maszynie
- Samocentrujące uchwyty do szybkiej zmiany średnic
- Szeroki zakres mocy do 6 kW
Ograniczenia, o których warto wiedzieć
- Ładowanie czołowe dla ciężkich rur jest wolniejsze niż ładowanie boczne (LT240S)
- Większe odpady końcowe (kawałki resztkowe) niż w konstrukcji z dwoma uchwytami
- Dla średnic powyżej 240 mm sprawdź model LT360
FAQ – LT240
Jakie rozmiary rur tnie LT240?
Od Ø20 do 240 mm, w przekrojach okrągłych, kwadratowych, prostokątnych i owalnych.
Jaką moc powinienem wybrać?
Od 1.5 kW do 6 kW. Mniejsza moc ekonomicznie obsługuje cienkie ścianki; wyższa moc służy do grubych ścianek i wysokiej wydajności.
Jak urządzenie radzi sobie z wygiętymi lub skręconymi rurami?
Za pomocą wyszukiwania krawędzi: rura jest sondowana przed cięciem, a program jest korygowany pod kątem jej rzeczywistego położenia i skręcenia. Wyślij kilka swoich rur do testów, jeśli materiał mocno się różni.
LT240 czy LT240S?
Ten sam zakres wymiarów. Model LT240S dodaje ładowanie boczne dla ciężkich rur oraz podwójne uchwyty dla krótszych odpadów końcowych.
Czy narożniki rur kwadratowych są cięte czysto?
Tak, przy zastosowaniu odpowiednich ustawień naroży i wprowadzeniu rzeczywistego promienia gięcia rury od dostawcy; sprawdź próbki.
Czy można wyciąć próbki?
Tak. Wyślij rysunek, wymiar rury i materiał.
Czy automatyczny załadunek się opłaca?
Przy dużej dziennej liczbie rur o tym samym wymiarze lub pracy dwuzmianowej zazwyczaj tak. W przypadku wielu wymiarów w małych partiach załadunek ręczny lub półautomatyczny jest bardziej elastyczny.
Porównaj wszystkie lasery do cięcia rur i profili obok siebie w naszym przewodniku.
Wyślij wymiary rur i roczne zapotrzebowanie. Dobierzemy moc i przygotujemy wycenę modelu LT240.
Uzyskaj wycenę