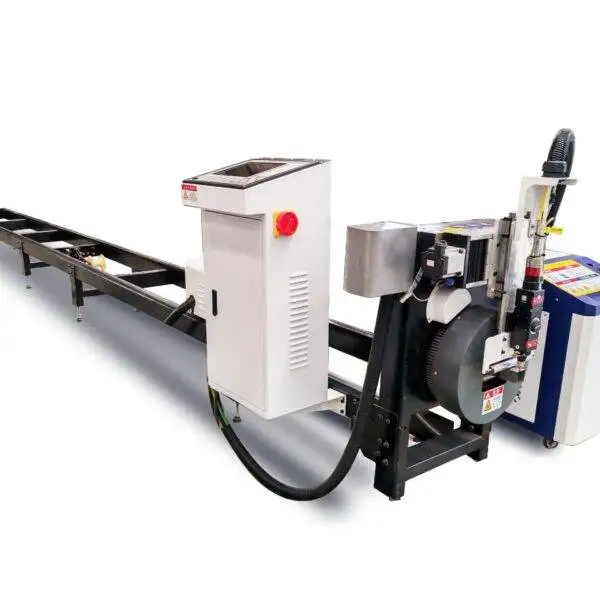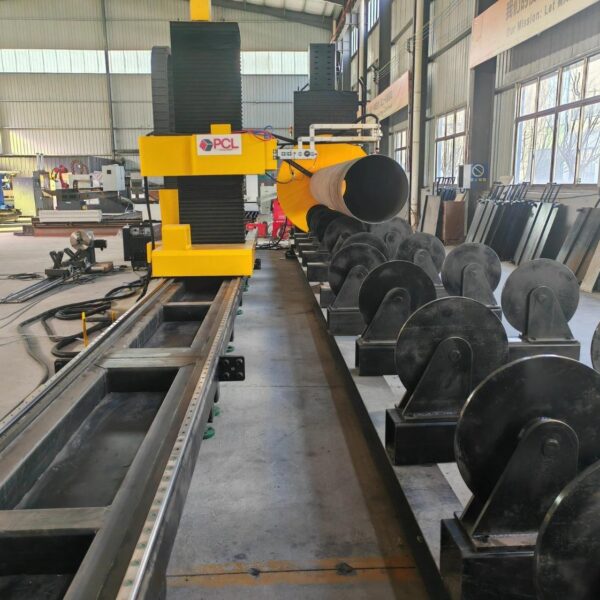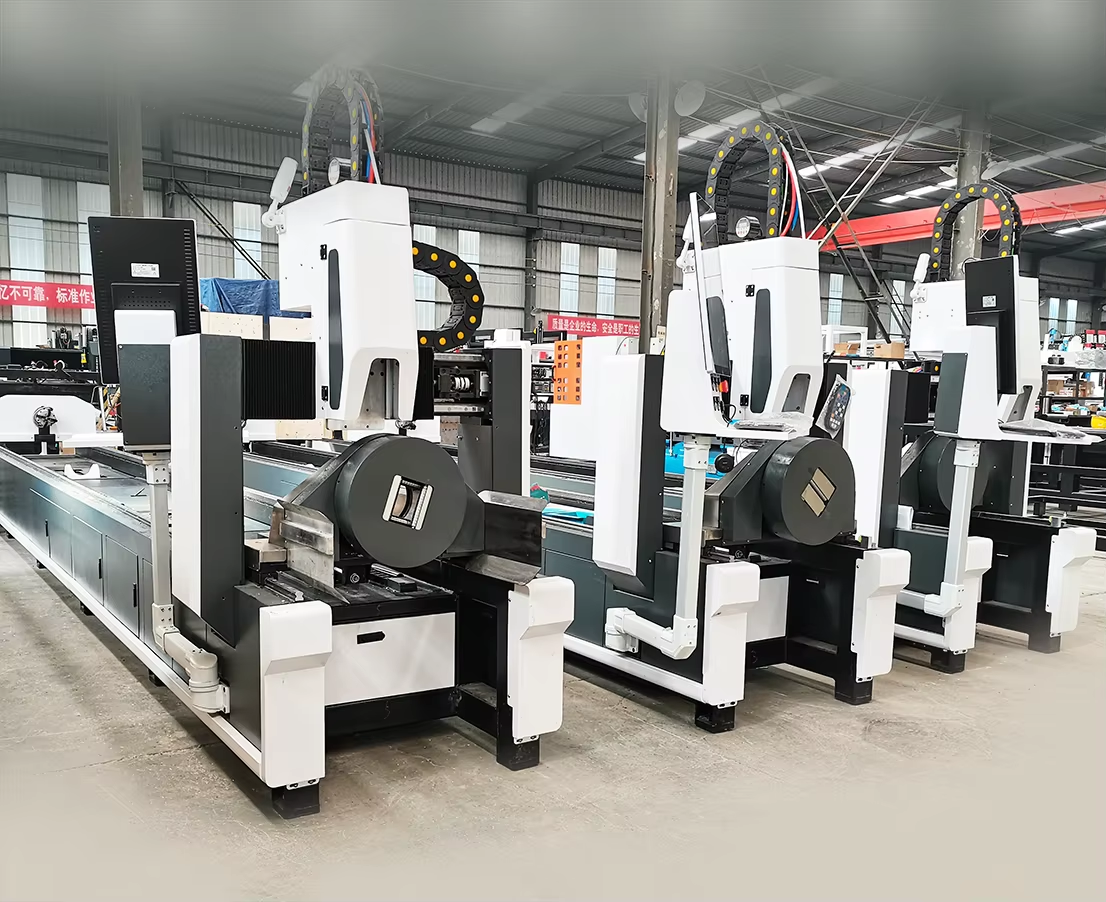
LT240: Genel Bakış
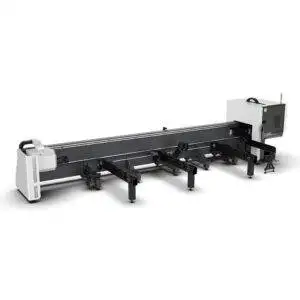
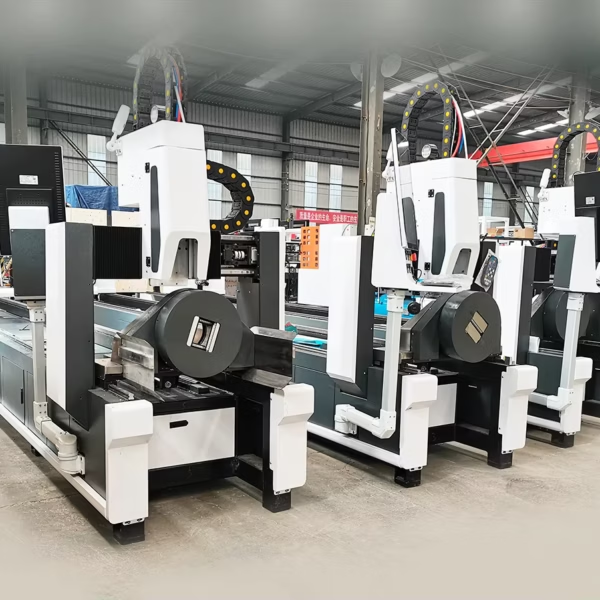
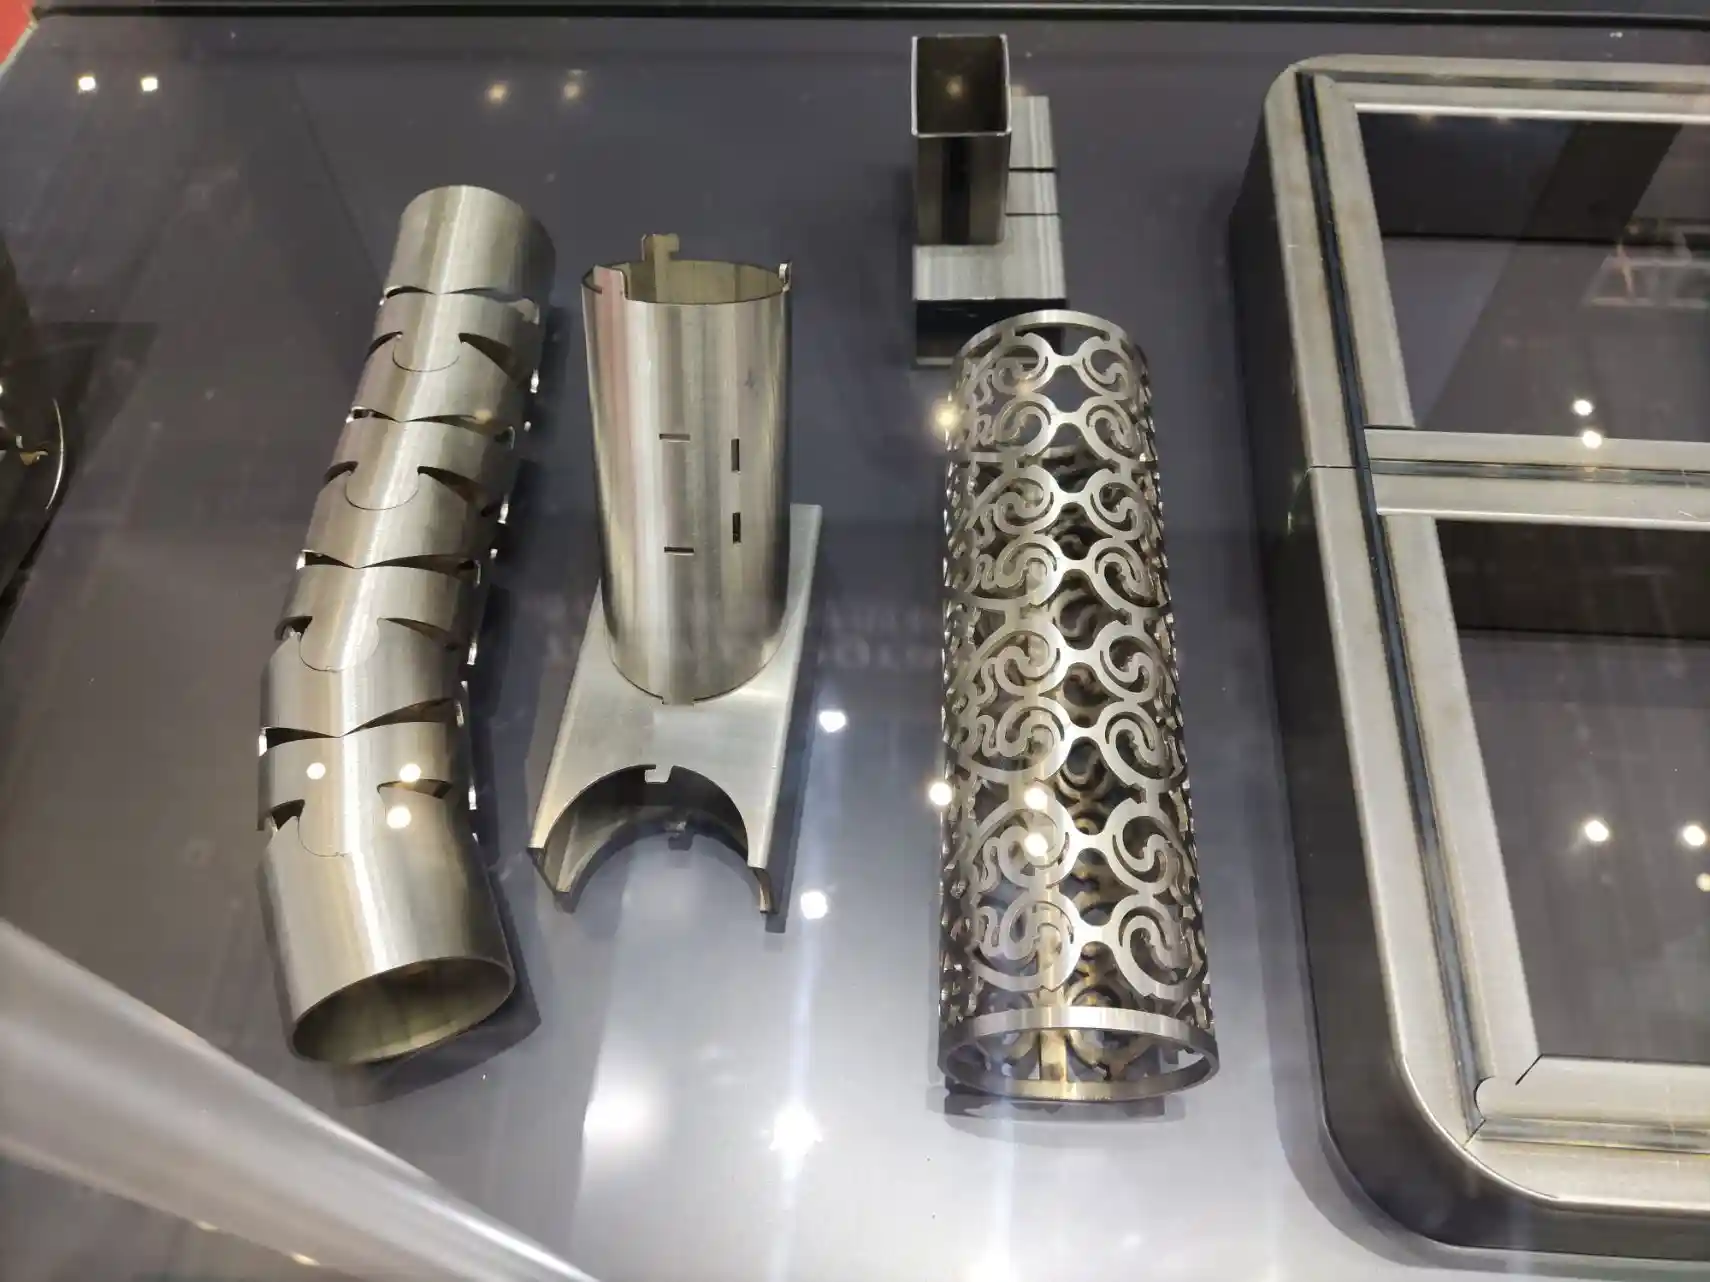
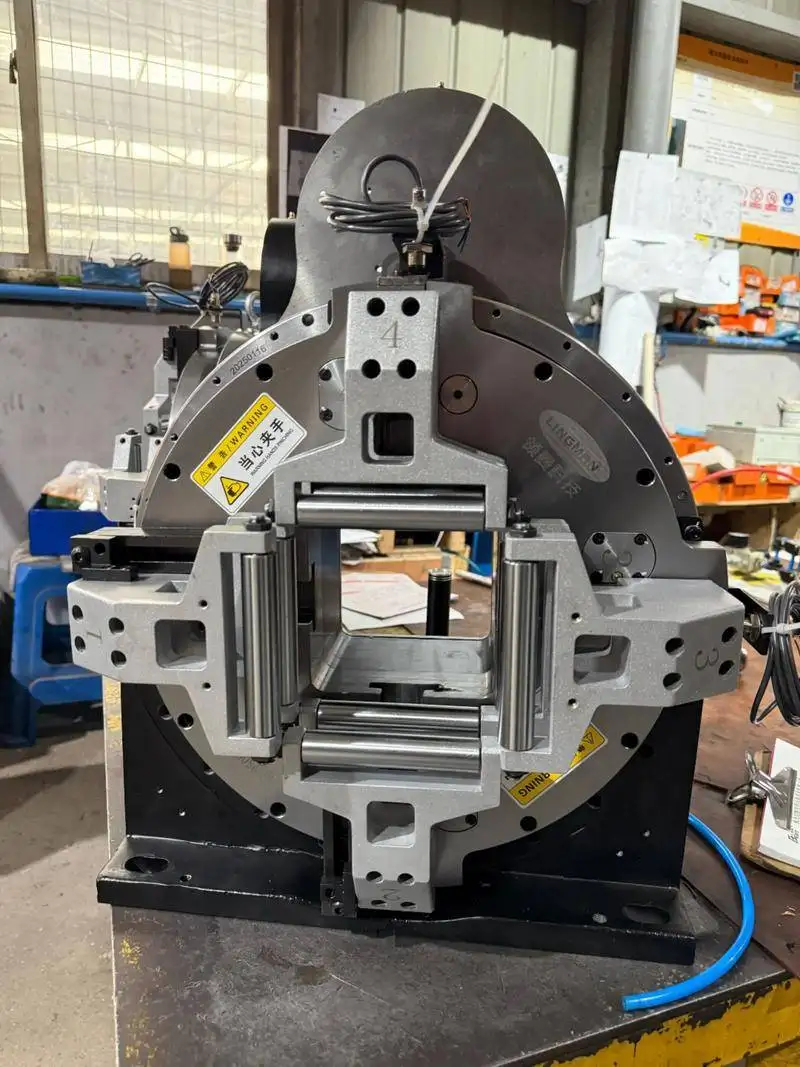
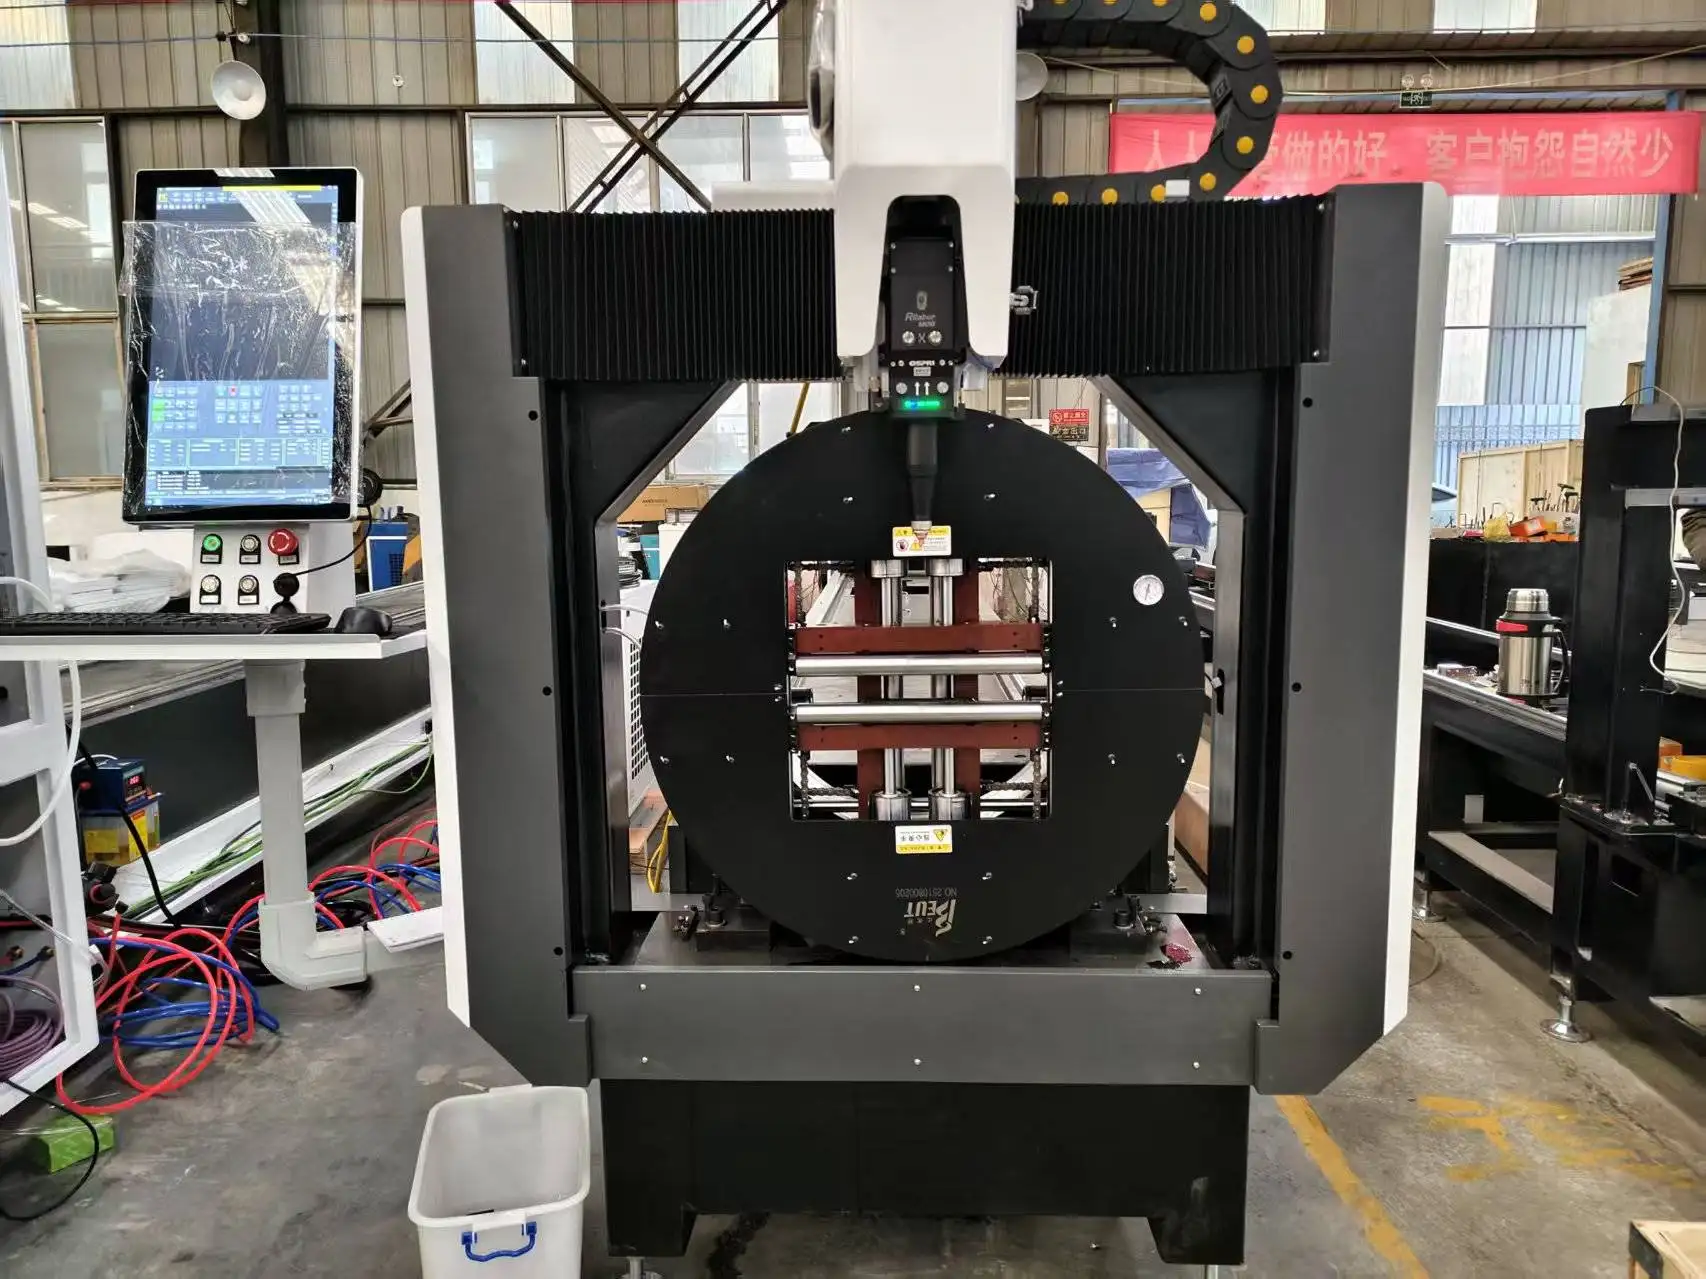
LT240, Ø20 - 240 mm arası yuvarlak, kare, dikdörtgen ve oval borular için 1.5 kW ile 6 kW arası güç kaynaklarıyla sunulan genel amaçlı boru lazer kesim makinemizdir. Tam stroklu pnömatik mandrarlar her boruyu otomatik olarak merkezler, böylece boru ebadı değişiminde çok az ayar gerekir.

Teknik Özellikler
| Boru çapı | 20–240 mm |
|---|---|
| Profiller | Yuvarlak, kare, dikdörtgen, oval |
| Lazer kaynağı | 1500–6000 W fiber |
| Konumlandırma hassasiyeti | ±0.03 mm |
| Mandrarlar | Tam stroklu pnömatik, otomatik merkezlemeli |
| Malzemeler | Karbon çelik, paslanmaz çelik, alüminyum |
| Yazılım | Nestleme özellikli boru kesim yazılımı |
| Sertifikasyon | CE, ISO 9001 |
| Garanti | Tüm makinede 24 ay (sarf malzemeleri hariç) |
Kararlılığı Belirleyen Üç Unsur
Aynı veri sayfasını paylaşan iki boru lazeri, bir yılın ardından çok farklı performans gösterebilir. Kararlılık üç parçadan gelir: Saatten saate aynı gücü sunması gereken lazer kaynağı; hareketli eksenleri az sürtünmeyle taşıyan ve düzgün tutan yuvarlanma elemanlarına sahip linear kızaklar; ve kontrol ünitesinin komutlarını kesme kafası ile mandrarların hız ve konumuna dönüştüren servo sürücüler. Teklif alırken her birinin markasını mutlaka sorun ve teklifleri bu kalemler üzerinden karşılaştırın.
Kare ve Dikdörtgen Boru Kesimi
Yuvarlak boru en kolay durumdur: Yüzey, sabit bir mesafeden kafanın altından geçer. Kare ve dikdörtgen borularda ise boru dönerken kafanın köşeleri takip etmesi gerekir. Hız ve güç uyum sağlamazsa köşeler yanar veya çapak bırakır. Kaliteli boru yazılımı, köşelerde hızı yavaşlatır ve gücü ayarlar, ayrıca boru tedarikçileri arasında değişiklik gösteren köşe yarıçapını telafi eder. Yalnızca demo borudan değil, kendi tedarikçinizin borusundan alınan numune parçaları mutlaka kontrol edin.
Kenar Bulma ve Gerçek Borular
Stok boru hiçbir zaman kusursuz derecede düz, kare veya merkezinde değildir. Kenar bulma bu durumu çözer: Kesimden önce kafa, borunun gerçek konumunu ve burulmasını bulmak için prob yapar ve program buna göre düzeltilir. Teklifinizdeki yazılımın bunu içerdiğini teyit edin. Boyunca delikler bulunan uzun borularda bu adım, son deliğin çizimdeki konumda olup olmayacağını belirler.
Nestleme ve Malzeme Verimi
Yazılım, parçaları stok boyu boyunca uç uca yerleştirir. İki parçanın düz bir kesimi paylaştığı durumlarda tek kesim her iki parçaya da hizmet eder (ortak kenar kesim), bu da zamandan ve malzemeden tasarruf sağlar. Geriye kalan fire ise mandrarların uçta tuttuğu parça olan artık malzemedir (tailing). Borularınız pahalıysa, teklifler arasındaki artık parça uzunluğunu kıyaslayın; çift mandrarlı LT240S, bu kısmı kısa tutmak için tasarlanmıştır.
Öncelikle Boru Gereksinimlerinizi Not Edin
| Kalem | Neye dikkat edilmeli? | Yaygın hata |
|---|---|---|
| Çap | Bugünkü en küçük ve en büyük çaplar ile üç yıl sonra beklenenler | Yalnızca bugünkü siparişlere odaklanmak |
| Et kalınlığı | Malzeme başına en kalın et | Maksimum değer yerine ortalama et kalınlığını kullanmak |
| Malzemeler | Karbon çelik, paslanmaz, alüminyum, pirinç payı | Yansıtıcı metallerin özen gerektirdiğini unutmak |
| Özellikler | Düz kesimler, delikler, semer (saddle) kesimler, pahlar | Semer ve pah işlerini küçümsemek |
| Parti yapısı | Büyük partiler halinde az ebat veya küçük partiler halinde çok ebat | Parti boyutuna bakmadan yükleme sistemi seçmek |
| Toleranslar | Sayısal olarak boy, açı ve kenar gereksinimleri | Bir değer yazmak yerine "iyi hassasiyet" yazmak |
Bu liste oluşturulduktan sonra, tek bir kalemi bile eksik olan her makine elenebilir ve kalanı kıyaslamak çok daha kısa sürer.
Manuel veya Otomatik Yükleme
Otomatik demet yükleme, makine her gün aynı ebatta çok sayıda boru kestiğinde veya çift vardiya çalıştığında maliyetini çıkarır. Küçük partiler halinde birçok ebat olduğunda, boru ebadı o kadar sık değişir ki elle yükleme yapan bir personel daha esnektir ve yarı otomatik bir sehpa genellikle yeterlidir. Demo makinenin nasıl donatıldığına göre değil, günlük boru miktarına ve vardiya başına ebat değişimine göre karar verin.
Yaygın Sorunlar ve Çözüm Yolları
| Sorun | Olası neden | Ne yapılmalı? |
|---|---|---|
| Kare boruda yanık veya çapaklı köşeler | Köşelerde hız ve gücün uyarlanmamış olması | Köşe ayarlarını kullanın; borunuzun gerçek köşe yarıçapını girin |
| Uzun bir boru boyunca deliklerin konum dışı olması | Boru eğriliğinin veya burulmasının telafi edilmemiş olması | Kenar bulma çalıştırın; doğruluk toleransı dışındaki stokları reddedin |
| Boru içinde çapak oluşması | Işın çıkış yapıp karşı duvara çarpması | Delme (break-through) parametrelerini ve kesim sırasını ayarlayın |
| Kaynak dikişinin bir deliğin içinden geçmesi | Boru yöneliminin dikişe göre ayarlanmamış olması | Parçanın izin verdiği durumlarda kesimden önce dikişi yönlendirin |
| Boru boyunca kenar kalitesinin değişmesi | Kir veya hasarlı bir meme nedeniyle yükseklik algılamasının bozulması | Sensörü temizleyin ve kalibre edin; memeyi değiştirin |
Fiyatı Ne Belirler?
| Kalem | Opsiyonlar | Fiyat ve kullanım üzerindeki etkisi |
|---|---|---|
| Lazer gücü | 1.5–6 kW | Kalın etler için daha yüksek güç ve orta kalınlıktaki etlerde verimlilik |
| Şase boyu | Standart stok boyu veya daha uzun | Daha uzun stok, parça başına daha az yükleme ve daha az artık malzeme demektir |
| Yükleme | Manuel, yarı otomatik veya demet yükleyici | Hacme ve boru ebadının ne sıklıkla değiştiğine göre seçin |
| Yazılım | Nestleme, 3D içe aktarım, ortak kenar | Programlama hızı ve malzeme verimi |
LT240 fiyatı talep üzerine verilmektedir.
PCL Boru Lazer Serisindeki Yeri
| Model | Boru ebadı | Güç | En iyi kullanım alanı |
|---|---|---|---|
| MAK100 | Ø10–100 mm | 1.5 kW | Giriş seviyesi model, küçük borular |
| LT120S | Ø120 / □120 mm | 1.5–3 kW | Yandan monteli, 10 mm'ye kadar kalın etler |
| LT240 (bu makine) | Ø20–240 mm | 1.5–6 kW | Yuvarlak, kare, dikdörtgen, oval |
| LT240S | Ø/□20–240 mm | 1.5–6 kW | Yandan monteli, çift mandral, 200 kg borular |
| LT360 | Ø20–360 mm | 1.5–6 kW | Büyük çaplar, 6 m veya 9 m stok |
Talepten Üretime
- Boru listesi ve numuneler. Başlıca boru ebatlarınızı, malzemelerinizi, günlük hacminizi ve parça çizimlerinizi gönderin.
- Konfigürasyon ve yerleşim. Mandral ebadını, şase boyunu, kaynağı ve yüklemeyi kesinleştiriyor; fabrika yerleşimi, elektrik ve hava bağlantılarını içeren bir yerleşim şeması gönderiyoruz.
- Üretim ve test. Makine sevkıyattan önce monte edilir ve test edilir; teslim süresi teklifte onaylanır.
- Saha hazırlığı. Varış öncesinde düz bir zemin, elektrik bağlantısı, mandrarlar ve asistan gaz için basınçlı hava ile duman tahliye sisteminin hazır edilmesi gerekir.
- Kurulum ve eğitim. Kurulum ve operatör eğitimi makineyle birlikte tekliflendirilir; operatörler programlama, nestleme, günlük kontroller ve parametre ayarlarını öğrenir.
- Destek. Sarf malzemeleri hariç tüm makinede 24 ay garanti.
Sipariş Vermeden Önce
- Hacminizin büyük kısmını oluşturan boru ebatları ve en büyüğü.
- Profiller: yuvarlak, kare, dikdörtgen, oval veya diğerleri.
- Boru tedarikçisi ve kare borunun köşe yarıçapı.
- Yükleme yöntemini belirleyen günlük hacim ve parti boyutları.
- Parçaları kimin programlayacağı ve CAD formatı.
Bakım
| Ne Zaman | Ne Yapılmalı |
|---|---|
| Günlük | Koruyucu camı ve nozulu temizleyin; çeneli aynaları kontrol edin; cüruf tepsisini boşaltın. |
| Haftalık | Aynalardaki ve kızaklardaki tozları temizleyin; hava filtresini tahliye edin; yükseklik sensörünü kontrol edin. |
| Periyodik | Kızakları ve kramayerleri yağlayın; ayna hava sızdırmazlık contalarını kontrol edin; Chiller suyunu değiştirin. |
Borulazer Güvenliği
Borulazer kesimde özellikle dikkat edilmesi gereken iki tehlike vardır. Boru döner; genellikle gövdenin dışında metrelerce uzantısı kalır, bu yüzden aynalar dönerken yatak boyunca alanın boş tutulması gerekir. Kesim sırasında lazer ışını borunun karşı tarafına geçer, bu nedenle kesim bölgesinin kapalı veya korumalı kalması şarttır. Kapılardaki emniyet kilitlerini ve ışık bariyerlerini çalışır durumda tutun, kesim alanının açık olduğu durumlarda lazer dalga boyuna uygun lazer koruma gözlüğü takın ve kaplamalı veya galvanizli boruları kesmeden önce havalandırma sistemini bağlayın.
Güçlü ve Zayıf Yönleri
Artıları
- Tek makinede dört profil tipi
- Hızlı ebat değişimi için merkezlemeli aynalar
- 6 kW'a kadar geniş güç aralığı
Bilmeniz Gereken Sınırlar
- Ağır borular için önden yükleme, yandan yüklemeye göre daha yavaştır (LT240S)
- Çift aynalı tasarıma kıyasla daha uzun son parça (fire) artığı
- 240 mm üzeri için LT360 modeline bakın
LT240 SSS
LT240 hangi boru ebatlarını keser?
Yuvarlak, kare, dikdörtgen ve oval kesitlerde Ø20 - 240 mm arası.
Hangi güç seçeneğini tercih etmeliyim?
1.5 kW - 6 kW arası. Düşük güçler ince et kalınlıkları için ekonomiktir; yüksek güçler ise kalın etler ve yüksek verimlilik içindir.
Eğri veya bükülmüş borular nasıl işlenir?
Kenar bulma özelliği ile: Kesim öncesi boru taranır ve program, borunun gerçek konumuna ve bükülmesine göre düzeltilir. Stok malzemeniz çok değişkenlik gösteriyorsa test için birkaç borunuzu bize gönderin.
LT240 mı, LT240S mi?
Aynı ebat aralığına sahiptir. LT240S modeli; ağır borular için yandan yükleme ve daha kısa son parça artıkları için çift ayna sunar.
Kare boru köşe kesimlerini temiz yapar mı?
Evet, köşe ayarları ve tedarikçinizden aldığınız borunun gerçek köşe yarıçapı girildiğinde temiz kesim yapar; numunelerinizi kontrol edin.
Numune kesimi yapıyor musunuz?
Evet. Teknik resmi, boru ebatını ve malzemeyi gönderin.
Otomatik yükleme buna değer mi?
Aynı ebatta günlük yüksek boru adetleri veya iki vardiyalı çalışma için genellikle evet. Küçük partiler halinde çok sayıda farklı ebat için manuel veya yarı otomatik yükleme daha esnektir.
Seçim rehberimizde tüm boru lazer kesim makineleri modellerini yan yana karşılaştırın.
Boru ebatlarınızı ve yıllık hacminizi bize iletin. Size uygun gücü önerelim ve LT240 için teklif verelim.
Teklif Alın