LT240S: Übersicht
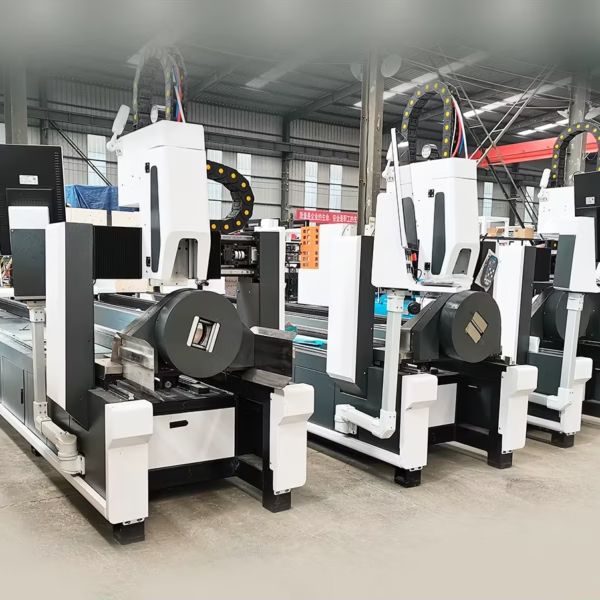
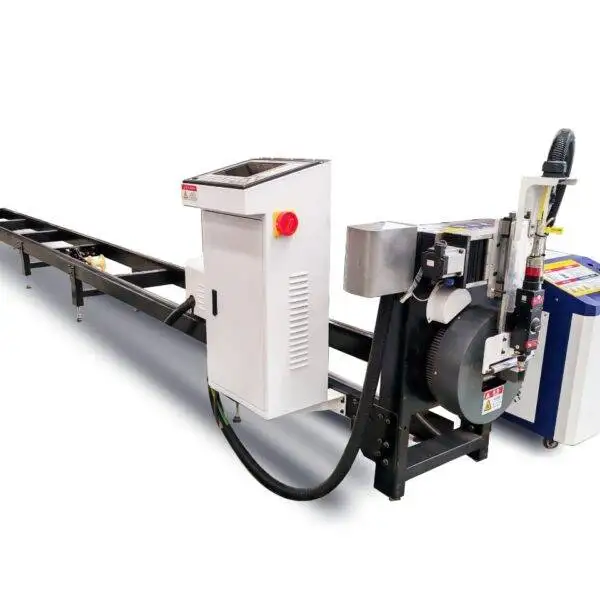
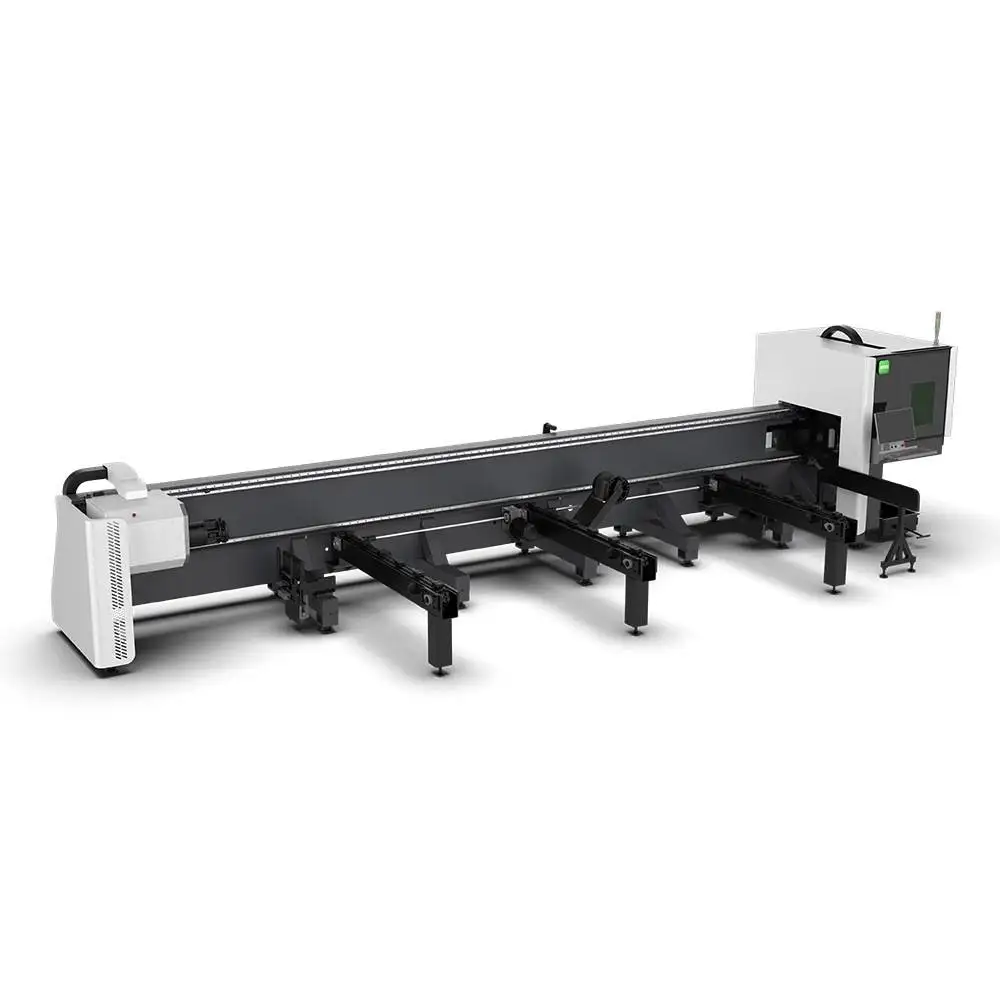
Die LT240S erweitert den Bereich von 20–240 mm der LT240 und ist speziell für schwere Rohre konzipiert: Ein seitlich montiertes Maschinenbett für die Gabelstaplerbeladung, pneumatische Doppelspannfutter mit vollem Hub für Einzeltuhre bis zu 200 kg sowie die Fähigkeit, zwischen den Futtern zu schneiden, damit das Reststück kurz bleibt.
Technische Daten
| Rohrgröße | Rund Ø20–240 mm, Quadrat 20–240 mm |
|---|---|
| Laserquelle | 1.5–6 kW Faser |
| Spannung | Pneumatische Doppelspannfutter mit vollem Hub |
| Positioniergenauigkeit | ±0.03 mm |
| Max. Einzelturhgewicht | 200 kg |
| Bettanordnung | Seitlich montiert, offen zugängliche Beladung |
| Antrieb | Hiwin-Linearführungen, YYC-Zahnstangen |
| Zertifizierung | CE, ISO 9001 |
| Gewährleistung | 24 Monate auf die gesamte Maschine (Verschleißteile ausgenommen) |
Reststücke: Die Kosten am Ende jedes Rohrs
Ein herkömmlicher Rohrlaser kann dort nicht schneiden, wo das hintere Spannfutter das Rohr hält, sodass jedes Rohr mit einem Stück endet, das in den Schrott wandert. Mit Doppelspannfuttern kann der Kopf dazwischen arbeiten und das Rohr wird von einem Futter an das andere übergeben, wodurch das unbrauchbare Ende erheblich verkürzt wird.
Um den Wert zu sehen, multiplizieren Sie das eingesparte Reststück pro Rohr mit der Anzahl der Rohre pro Jahr und dem Preis pro Meter. Bei Edelstahl und Messing ist der Betrag meist hoch genug, um die Entscheidung zwischen zwei Angeboten zu fällen. Fragen Sie jeden Lieferanten nach der Reststücklänge bei Ihren eigenen Rohrgrößen – gemessen, nicht geschätzt.
Beladung von 200 kg schweren Rohren
Das Einfädeln eines schweren Rohrs von der Stirnseite der Maschine aus kostet Zeit und erfordert Vorsicht. Bei der LT240S setzt der Gabelstapler es von der Seite direkt auf die Futtermitte. Die Futter spannen es dann mit voller pneumatischer Kraft ein, so dass es bei der Rotationsbeschleunigung nicht verrutscht. Schlacke und Funken fallen auf den Boden, weg von den Hiwin-Führungen und YYC-Zahnstangen.
Wählen Sie nach Ihren Hauptabmessungen
Legen Sie die Maschinengröße auf die Rohre aus, die den Großteil Ihrer Arbeit ausmachen (ca. 80 % des Volumens), und prüfen Sie, ob die größten Rohre trotzdem passen. Eine Maschine, die für das gelegentliche größte Rohr ausgelegt ist, kostet mehr und ist bei den alltäglichen Rohren langsamer.
Zwei, drei oder vier Spannfutter
Die Anzahl der Spannfutter bestimmt, wie viel von jedem Rohr als Schrott endet und was die Maschine kostet. Mehr Futter verkürzen das Reststück, machen die Maschine aber länger, fügen Servoachsen hinzu und treiben den Preis nach oben. Die LT240S liegt in der zweiten Reihe dieser Tabelle:
| Anordnung | Vorteil | Preis | Passt zu |
|---|---|---|---|
| Zwei Spannfutter | Kompakt, günstiger Preis, einfach zu installieren | Reststück am Ende jedes Rohrs | Dünne und mittlere Rohre, meist unter 1 t, hohe Geschwindigkeit |
| Zwei Spannfutter mit Übergabe | Schneidkopf kann zwischen den Futtern arbeiten | Mehr Futtermechanik | Kürzere Reststücke bei mittleren und schweren Rohren |
| Drei Spannfutter | Das mittlere Futter fährt zur Seite; Reststück geht gegen Null | Längere Maschine, mehr Servoachsen, höherer Preis | Gemischte Stahlbauarbeiten mit schweren Rohren |
| Vier Spannfutter | Fasen an beiden Enden eines Teils; sehr lange, schwere Rohre | Höchste Kosten und Platzbedarf | Schiffbau, Offshore, Energieanlagen |
Was ein Reststück kostet
Eine herkömmliche Maschine mit zwei Spannfuttern hinterlässt typischerweise 100–300 mm am Ende jedes Rohrs. Bei einem 6-m-Rohr sind das etwa 1,7–5 % des Materials. Multiplizieren Sie dies mit Ihrer jährlichen Rohrtonnage und dem Preis pro Tonne und vergleichen Sie es mit dem Preisunterschied zwischen den Maschinen. Fragen Sie, ob die vom Lieferanten genannte Reststücklänge in der Produktion oder unter idealen Bedingungen gemessen wurde; Rohrtoleranzen und Teileaufteilung sorgen dafür, dass sie niemals exakt bei Null liegt.
Häufige Probleme und deren Behebung
| Problem | Mögliche Ursache | Abhilfe |
|---|---|---|
| Lange Reststücke bei teuren Rohren | Hinteres Spannfutter hält das Rohrende | Doppelspannfutter-Übergabe nutzen und das letzte Teil nah am Ende verschachteln |
| Schweres Rohr rutscht bei hoher Geschwindigkeit | Spannkraft zu gering oder Backen abgenutzt | Luftdruck und Backen prüfen; Rotationsbeschleunigung verringern |
| Löcher verlaufen bei langen, schweren Rohren | Rohrdurchhang oder -biegung zwischen den Auflagern | Kantensuche durchführen; Rohrstützen überprüfen |
| Schmutz im Inneren des Rohrs | Strahl tritt aus und trifft auf die gegenüberliegende Wand | Durchbruchsparameter anpassen; Schnittreihenfolge planen |
| Verschmutzte Führungen und Zahnstangen | Ablagerungen von der Beladung oder dem Schnitt | Wöchentlich reinigen; das seitlich montierte Bett hält den Großteil der Schlacke fern |
Was den Preis bestimmt
| Komponente | Optionen | Auswirkung auf Preis und Einsatz |
|---|---|---|
| Laserleistung | 1.5–6 kW | Höhere Leistung für dicke Wandungen und Geschwindigkeit |
| Spannfutter | Pneumatische Doppelspannfutter mit vollem Hub | Kurze Reststücke und sicheres Spannen von 200 kg schweren Rohren |
| Beladung | Gabelstapler-Seitenbeladung oder Beschickungsgestell | Gestelle zahlen sich bei hohem Volumen aus |
| Software | Nesting mit Reststückoptimierung | Materialausbeute bei jedem Rohr |
Die LT240S wird auf Anfrage angeboten; senden Sie uns Ihre Rohrliste und das Jahresvolumen.
Wo sie im PCL Rohrlaser-Sortiment eingeordnet ist
| Modell | Rohrgröße | Leistung | Ideal für |
|---|---|---|---|
| MAK100 | Ø10–100 mm | 1.5 kW | Einstiegsmodell, kleine Rohre |
| LT120S | Ø120 / □120 mm | 1.5–3 kW | Seitlich montiert, dicke Wände bis 10 mm |
| LT240 | Ø20–240 mm | 1.5–6 kW | Rund, quadratisch, rechteckig, oval |
| LT240S (diese Maschine) | Ø/□20–240 mm | 1.5–6 kW | Seitlich montiert, Doppelspannfutter, 200 kg Rohre |
| LT360 | Ø20–360 mm | 1.5–6 kW | Große Durchmesser, 6 m oder 9 m Stangenmaterial |
Von der Anfrage bis zur Produktion
- Rohrliste und Muster. Senden Sie uns Ihre Rohrgrößen, das schwerste Rohr, die Materialien und den jährlichen Rohrbedarf, damit wir die Reststückersparnis kalkulieren können.
- Konfiguration und Aufstellung. Wir legen Futtergröße, Bettlänge, Quelle und Beladung fest und senden eine Aufstellungszeichnung mit Platzbedarf sowie Strom- und Druckluftanschlüssen.
- Bau und Test. Die Maschine wird vor dem Versand montiert und getestet; die Lieferzeit wird im Angebot bestätigt.
- Vorbereitung des Aufstellorts. Ein ebener Boden, der Stromanschluss, Druckluft für die Futter und das Schneidgas sowie die Absaugung müssen bei Ankunft bereitstehen.
- Installation und Schulung. Installation und Bedienernschulung werden mit der Maschine angeboten; Bediener lernen Programmierung, Nesting, tägliche Prüfungen und Parameteranpassung.
- Support. 24 Monate Gewährleistung auf die gesamte Maschine, Verschleißteile ausgenommen.
Bevor Sie bestellen
- Die Rohrgrößen, die etwa 80 % Ihres Volumens ausmachen.
- Das schwerste Rohr und wie es zur Maschine gelangt.
- Jährlicher Rohrverbrauch und Preis pro Meter zur Bewertung kürzerer Reststücke.
- Platzbedarf an der Seite der Maschine für den Gabelstaplerzugang.
Wartung
| Zeitraum | Aktivität |
|---|---|
| Täglich | Schutzglas und Düse reinigen; Spannbacken beider Futter prüfen; Schlacke unter der Maschine entfernen. |
| Wöchentlich | Führungen und Zahnstangen reinigen; Luftfilter entleeren; Rohrstützen überprüfen. |
| Regelmäßig | Führungen und Zahnstangen schmieren; Luftdichtungen der Futter und Backenverschleiß prüfen; Kühlwasser wechseln. |
Sicherheit im Umgang mit einem Rohrlaser
Zwei Gefahren sind spezifisch für das Rohrschnittverfahren. Das Rohr rotiert, oft mit mehreren Metern Länge außerhalb der Einhausung, weshalb der Bereich entlang des Bettes während der Drehung der Futter freizuhalten ist. Und der Strahl verlässt beim Durchtrennen die gegenüberliegende Seite des Rohrs, sodass die Schneidzone eingehaust oder abgeschirmt bleiben muss. Halten Sie die Verriegelungen an den Türen und Lichtvorhängen betriebsbereit, tragen Sie Laserschutzbrillen, die für die Laserwellenlänge bei offenem Schneidbereich ausgelegt sind, und schließen Sie die Absaugung an, bevor Sie beschichtete oder verzinkte Rohre schneiden.
Stärken und Grenzen
Stärken
- Kurze Reststücke dank Doppelspannfutter
- Gabelstapler-Seitenbeladung von Rohren bis 200 kg
- Schlacke fällt frei an Führungen und Zahnstangen vorbei
Zu beachten
- Rund- und Vierkantrohre; andere Profile auf Anfrage
- Über 240 mm siehe LT360
- Mehr Futtermechanik zu warten als bei einer Einsfutter-Maschine
LT240S FAQ
Wie schwer darf ein Rohr auf der LT240S sein?
Bis zu 200 kg für ein einzelnes Rohr.
Welche Rohrgrößen werden geschnitten?
Rund Ø20–240 mm und Vierkant 20–240 mm.
Wie viel Reststück (Reststücklänge) wird eingespart?
Das hängt von Rohr und Bauteil ab; senden Sie uns Ihre Maße, wir messen es an einem Muster nach.
Warum seitlich montiert?
Gabelstaplerbeladung auf Futtermitte, sauberere Führungen und geringerer Platzbedarf.
Welche Laserleistung sollte ich wählen?
Dünner Edelstahl profitiert von Geschwindigkeit und gutem Handling; dicker Baustahl verlangt nach mehr Leistung und starker Spannung. Nennen Sie uns Ihren Materialmix.
Können Sie Muster schneiden?
Ja. Senden Sie uns Zeichnung, Rohrgröße und Material.
Ist null Reststück wirklich null?
Keine Maschine lässt absolut gar nichts übrig; Rohrtoleranzen und die Schachtelung hinterlassen immer ein kurzes Stück. Fragen Sie nach dem Reststückmaß für Ihre Rohre in der Produktion.
Brauche ich drei oder vier Spannfutter?
Nur für schwere Rohre in großen Stückzahlen oder bei Fasenschnitten an beiden Enden. Für die meisten Anwendungen von 20–240 mm sind zwei Futter mit Übergabe die wirtschaftlichere Wahl.
Vergleichen Sie alle Rohrlaser-Schneidmaschinen direkt in unserem Auswahlratgeber.
Senden Sie uns Ihr schwerstes Rohr und den Jahresbedarf. Wir erstellen Ihnen ein Angebot für die LT240S inklusive der Reststücklänge für Ihre Rohre.
Angebot anfordern