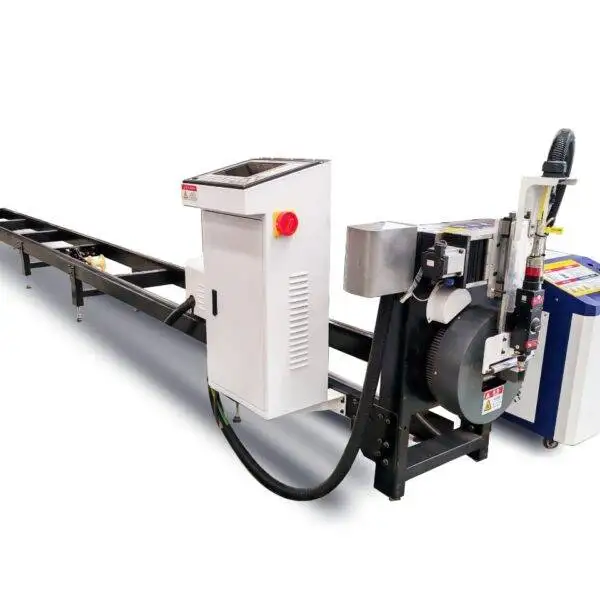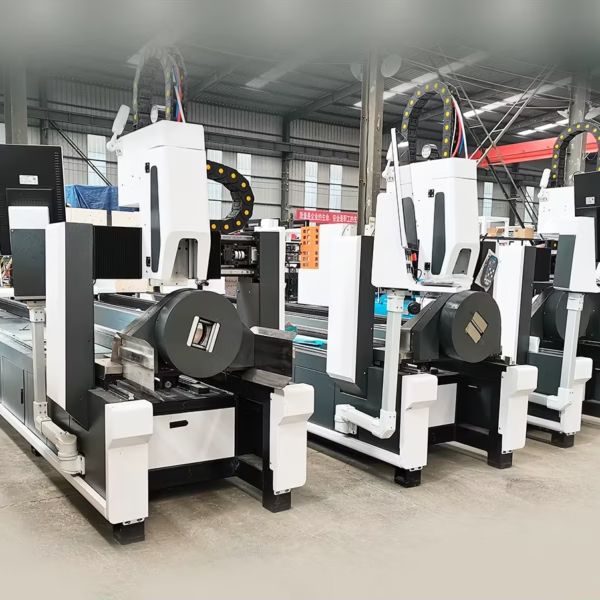
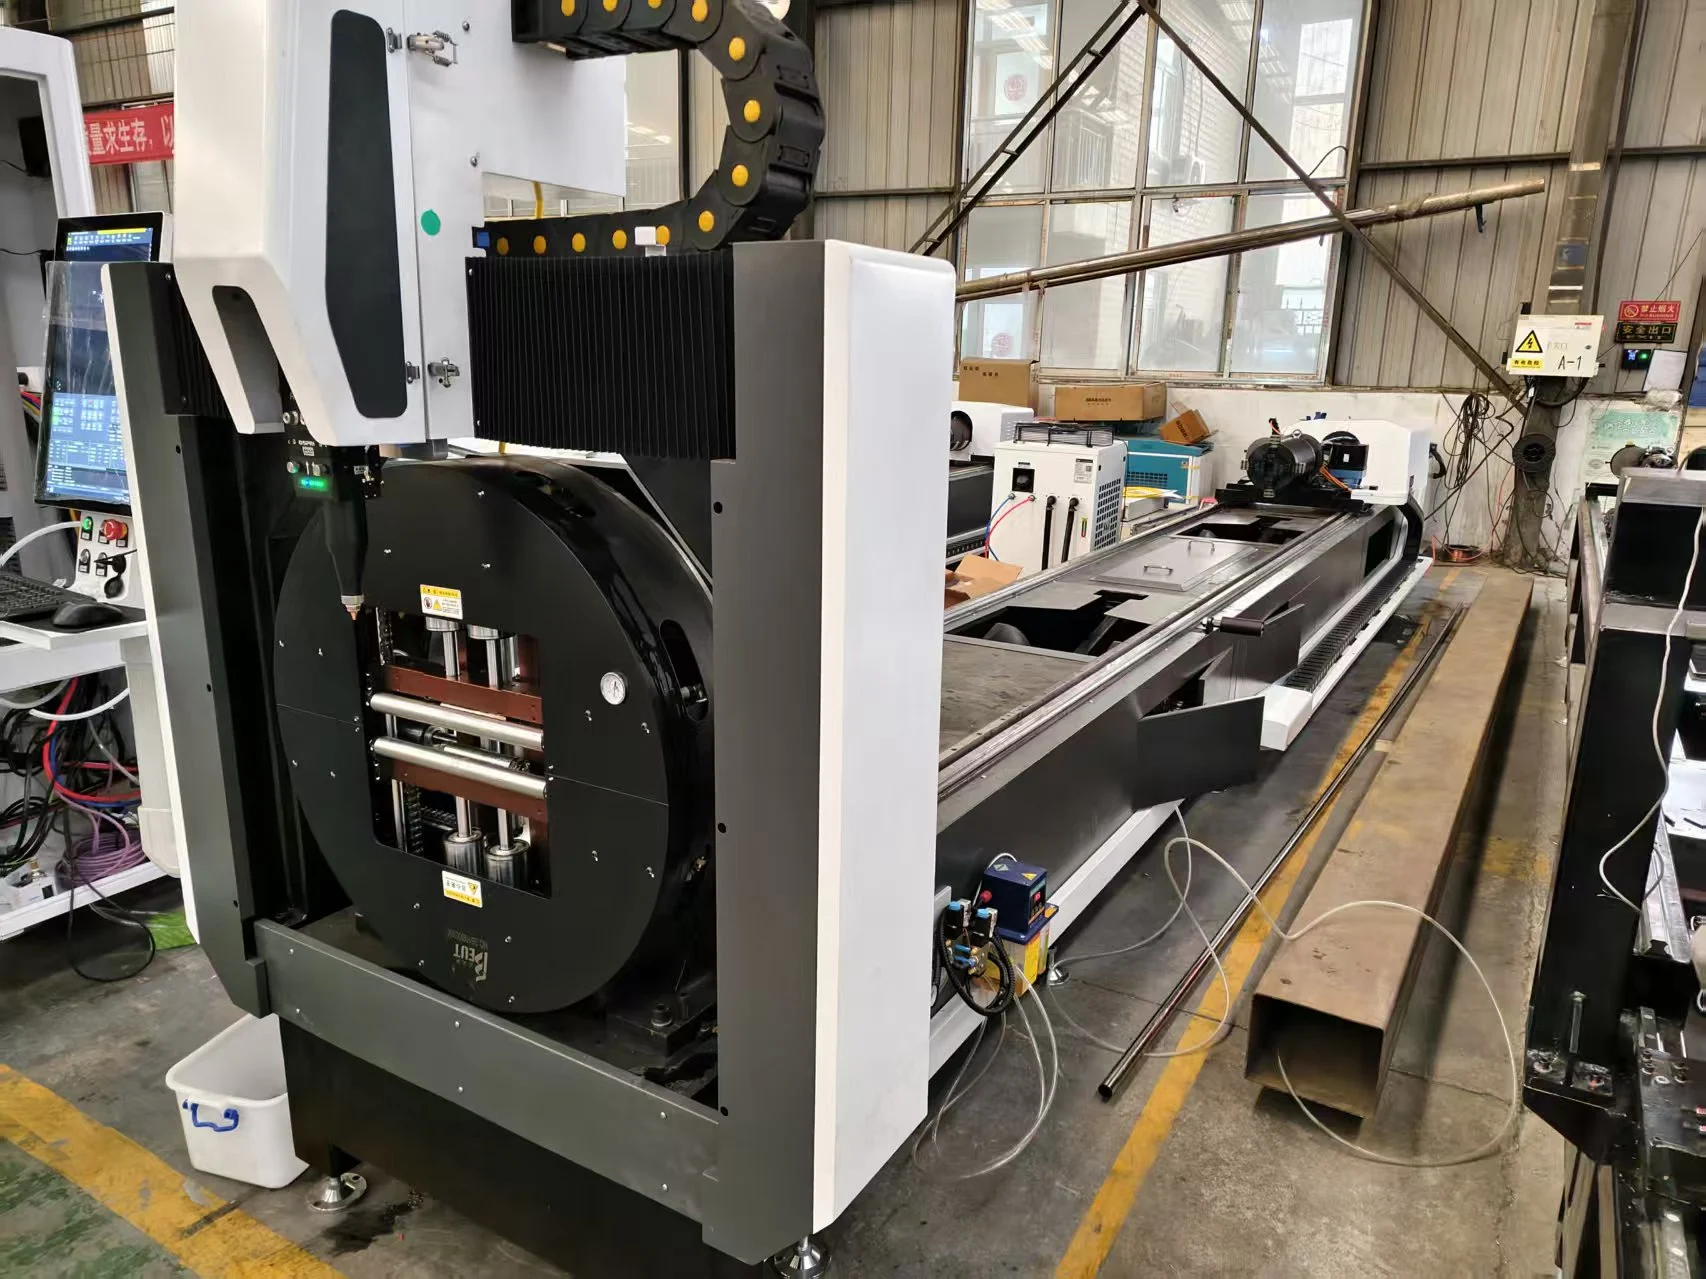
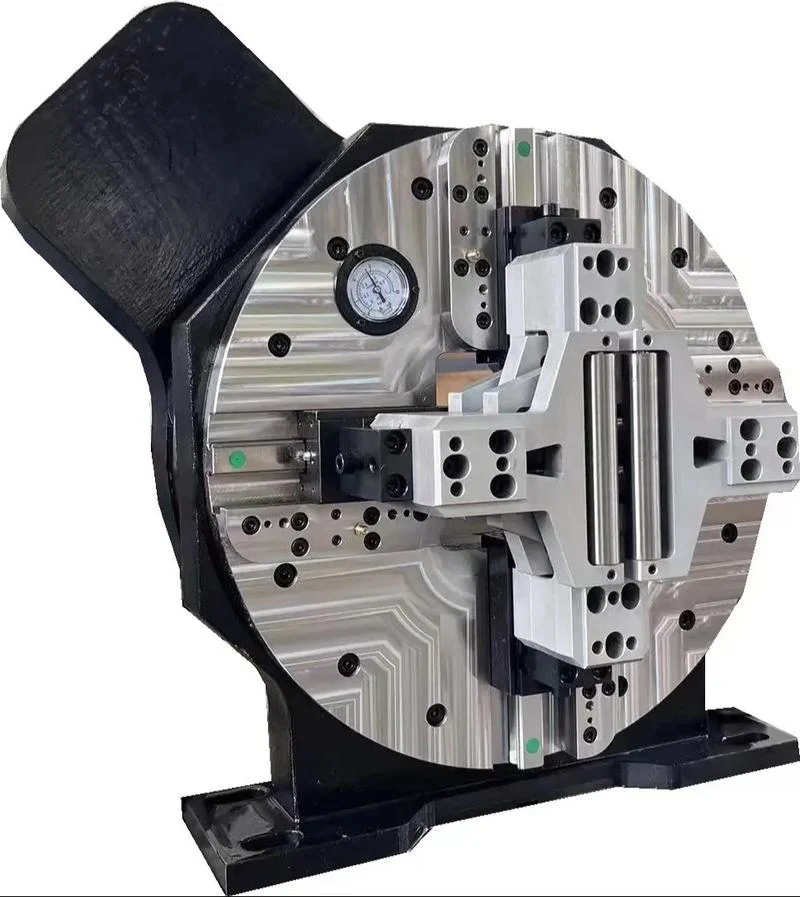
LT360: Übersicht
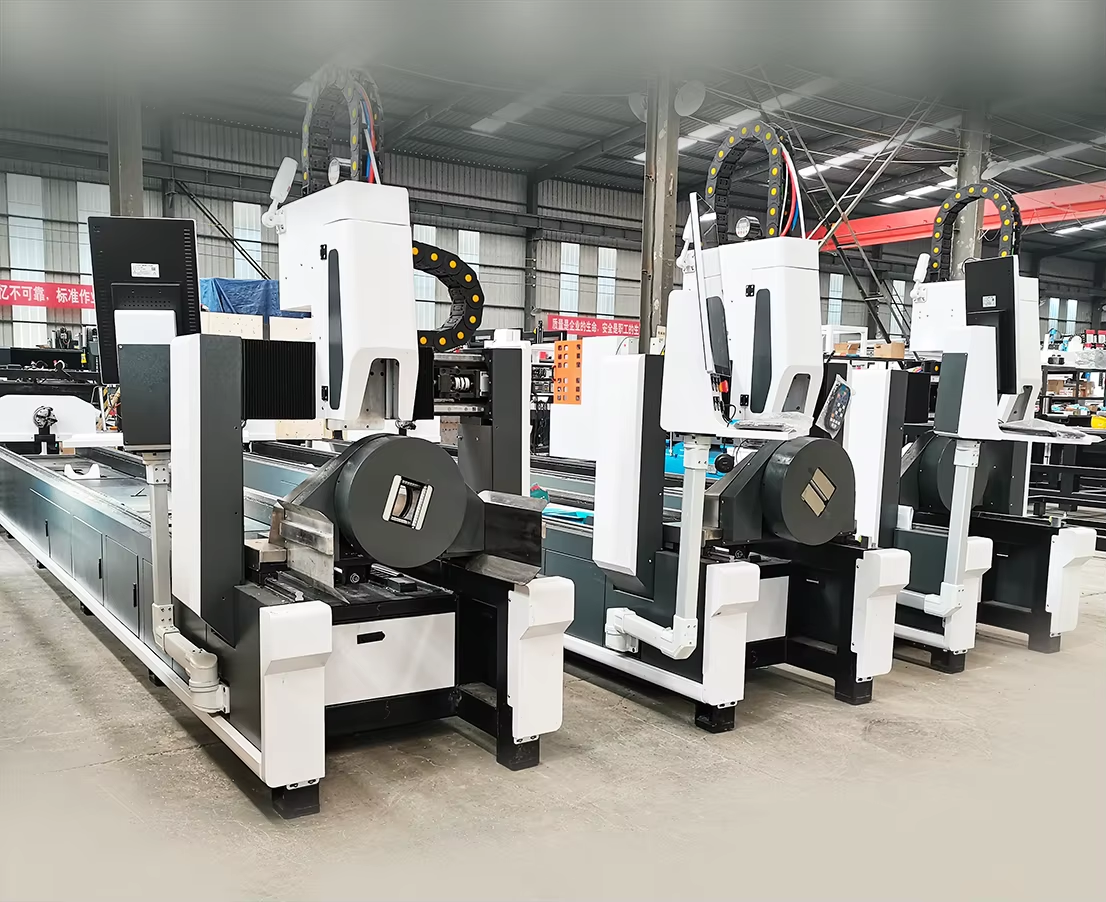
Der LT360 ist das Rohrlaser-Modell für große Durchmesser in unserem Sortiment: Ø20 bis 360 mm, 6 m oder 9 m Rohrlänge, 1,5 kW bis 6 kW und bis zu 120 U/min. Er wird für Konstruktionsrohre, Maschinen- und Fahrzeugrahmen sowie für alle Anwendungen eingesetzt, bei denen große Rohre früher von Hand gesägt, gebohrt und ausgeklinkt wurden.
LT360 Schneiddemonstration
Der LT360 beim Schneiden eines großen Rohrs.

Technische Daten
| Rohrdurchmesser | Ø20–360 mm |
|---|---|
| Bearbeitungslänge | 6000 mm oder 9000 mm |
| Laserquelle | 1,5–6 kW Faser |
| Positioniergenauigkeit | ±0,03 mm |
| Max. Drehzahl | 120 U/min |
| Profile | Rund, quadratisch, rechteckig und Sonderprofile |
| Materialien | Baustahl, Edelstahl, Aluminium, Messing |
| Zertifizierung | CE, ISO 9001 |
| Gewährleistung | 24 Monate auf die gesamte Maschine (Verschleißteile ausgenommen) |
Lange, schwere Rohre benötigen Unterstützung
Ein 9 m langes Rohr mit 300 mm Durchmesser biegt sich zwischen den Spannfuttern durch und schwingt beim Drehen auf. Mitlaufende Lünetten unter dem Rohr heben und senken sich mit dessen Profil ab und halten es in der Spur, sodass der Schneidkopf das Rohr dort vorfindet, wo das Programm es erwartet. Bei großen Rohren sind Anzahl und Ausführung dieser Unterstützungen ebenso wichtig wie die Futtergenauigkeit; fragen Sie nach, wie viele die angebotene Maschine besitzt und wie sie mit Vierkantrohren umgeht.
Stahlbau: Die Toleranzen werden enger
Im Stahlbau reichten früher meist einfache Löcher, durch die ein Bolzen passte, und das Brennschneiden war ausreichend. Heute arbeiten Verarbeiter bei Anschlüssen zunehmend mit Toleranzen von wenigen Millimetern oder weniger, und lasergeschnittene Rohre mit exakt positionierten Löchern und Ausklinkungen sorgen dafür, dass Bauteile bei der Montage ohne Nachreiben oder Schleifen zusammenpassen. Für Träger anstelle von Rohren siehe die HF30120 H-Träger-Laseranlage.
Planen Sie die Stromversorgung für die gesamte Anlage
Die Nennleistung der Quelle ist nur ein Teil der Last. Als Beispiel für einen 4 kW Rohrlaser: Die Maschine selbst verbraucht mit Servos und Zubehör rund 10 kW, der Chiller rund 6 kW und ein Schraubenkompressor beim Schneiden mit Druckluft etwa 5,5 kW, hinzu kommt die Absaugung. Maschinen laufen selten unter Volllast, aber der Anschluss muss dies abdecken. Fordern Sie vor der Elektroplanung die vollständige Lastenliste Ihrer Konfiguration an.
Schweißnahtvorbereitung an Rohren
Rohre, die im Stahlbau, im Anlagenbau und im Maschinenbau stumpf verschweißt werden, benötigen in der Regel eine Fase, meist zwischen 30° und 45°. Es gibt zwei Möglichkeiten, diese auf einem Rohrlaser zu schneiden: einen speziellen Fasenschneidkopf mit schwenkbarer Optik, der stabile Ergebnisse liefert, aber in Anschaffung und Wartung teurer ist, oder einen Schwenkmechanismus mit einem Standardkopf, der günstiger ist, bei dicken Wänden jedoch eine Fokuskompensation erfordert. So oder so bedeutet „±45°“ auf einem Datenblatt noch lange keine schweißfertige Fase bei dicken Wänden. Lassen Sie Fasen an Ihren eigenen Rohren schneiden und prüfen Sie Winkel und Steg, bevor Sie kaufen.
Der LT360 schneidet in der Standardausführung gerade Enden, Löcher, Ausklinkungen und Sattelschnitte. Wenn die Mehrheit Ihrer Rohre Schweißfasen benötigt, sprechen Sie uns an; für schweres Rohr- und Profilmaterial mit Fasen bietet der 8-Achsen-Profil-Plasmaschneider Fasen bis zu ±60°.
Software für den Stahlbau
Im Stahlbau enthält das Detaillierungsmodell bereits jedes einzelne Bauteil. Ein Rohrlaser, dessen Software das 3D-Modell direkt importiert, spart die Zeit für das Neuzeichnen jedes Teils. Wenn Ihr Büro mit Tekla oder einem ähnlichen Paket arbeitet, senden Sie uns einige Beispieldateien, und wir prüfen den Import vor Ihrer Bestellung.
Häufige Probleme und deren Behebung
| Problem | Mögliche Ursache | Abhilfe |
|---|---|---|
| Löcher bei langen Rohren versetzt | Durchhang oder Schlagen zwischen den Futtern | Mitlaufende Lünetten prüfen; Drehzahl für schwere Rohre reduzieren |
| Rohrverdrehung verschiebt Konturen | Verwundenes Vormaterial | Kantenfindung entlang des Rohrs vor dem Schneiden durchführen |
| Schlacke im Inneren großer Rohre | Laserstrahl tritt aus und trifft die gegenüberliegende Wand | Durchbruchsparameter anpassen; Schnittreihenfolge planen |
| Schlechtere Kantenqualität bei dicken Wänden | Leistung oder Gas nicht auf Wandstärke abgestimmt | Materialbibliothek nutzen; leistungsstärkere Quelle in Betracht ziehen |
| Langsames Entladen langer Teile | Keine Entladeunterstützung vorhanden | Auf Teillänge abgestimmten Entladetisch ergänzen |
Was den Preis bestimmt
| Komponente | Optionen | Auswirkung auf Preis und Einsatz |
|---|---|---|
| Länge | 6 m oder 9 m | 9 m erlaubt längeres Ausgangsmaterial, weniger Beschickungsvorgänge, weniger Reststück pro Teil |
| Laserleistung | 1,5–6 kW | Dicke Wände und Durchsatz |
| Lünetten und Entladung | Anzahl der mitlaufenden Lünetten, Entladetisch | Genauigkeit und Handling bei schweren Rohren |
| Beschickung | Manuell oder Bündellader | Rechnet sich bei hohem Volumen |
Der LT360 wird auf Anfrage angeboten.
Wo er sich im PCL Rohrlaser-Sortiment einreiht
| Modell | Rohrgröße | Leistung | Ideal für |
|---|---|---|---|
| MAK100 | Ø10–100 mm | 1,5 kW | Einstiegsmodell, kleine Rohre |
| LT120S | Ø120 / □120 mm | 1,5–3 kW | Seitlich gespannt, dicke Wände bis 10 mm |
| LT240 | Ø20–240 mm | 1,5–6 kW | Rund, quadratisch, rechteckig, oval |
| LT240S | Ø/□20–240 mm | 1,5–6 kW | Seitlich gespannt, Doppelspannfutter, 200 kg Rohre |
| LT360 (diese Maschine) | Ø20–360 mm | 1,5–6 kW | Große Durchmesser, 6 m oder 9 m Rohrlänge |
Für Rohre über 360 mm oder sehr dicke Wände deckt der Rohr-Plasmaschneider den Bereich von Ø50–1500 mm ab.
Von der Anfrage bis zur Produktion
- Rohrliste und Muster. Senden Sie uns Ihre größten Rohre, die Rohrlänge, Werkstoffe und typische Konstruktionszeichnungen.
- Konfiguration und Hallenlayout. Wir legen Futtergröße, Bettlänge, Strahlquelle und Beschickung fest und senden Ihnen eine Aufstellungszeichnung mit Platzbedarf, Strom- und Druckluftanschlüssen.
- Bau und Test. Die Maschine wird vor dem Versand montiert und getestet; die Lieferzeit wird im Angebot bestätigt.
- Vorbereitung am Aufstellort. Ein ebener Boden, der Stromanschluss, Druckluft für Spannfutter und Schneidgas sowie die Absaugung müssen bei Ankunft bereitstehen.
- Installation und Schulung. Aufstellung und Bediener-Schulung werden mit der Maschine angeboten; Bediener lernen Programmierung, Nesting, tägliche Prüfungen und Parameteranpassung.
- Service. 24 Monate Gewährleistung auf die gesamte Maschine, Verschleißteile ausgenommen.
Bevor Sie bestellen
- Größter Durchmesser, Wandstärke und Gewicht der Rohre.
- Von Ihrem Lieferanten gelieferte Rohrlänge: 6 m oder 9 m.
- Toleranzvorgaben auf Ihren Konstruktionszeichnungen.
- Verfügbarer Stromanschluss inklusive Chiller, Kompressor und Absaugung.
- Platzbedarf für das Be- und Entladen langer Teile.
Wartung
| Intervall | Maßnahme |
|---|---|
| Täglich | Schutzglas und Düse reinigen; Spannbacken prüfen; Schlacke entfernen. |
| Wöchentlich | Führungen und Zahnstangen reinigen; mitlaufende Lünetten prüfen; Wartungseinheit (Druckluftfilter) entwässern. |
| Regelmäßig | Führungen und Zahnstangen schmieren; Luftdichtungen der Futter prüfen; Kühlwasser des Chillers wechseln. |
Sicherheit im Umgang mit einem Rohrlaser
Beim Rohrschneiden gibt es zwei spezifische Gefahrenquellen. Das Rohr rotiert, oft ragen mehrere Meter davon aus der Einhausung heraus, sodass der Bereich entlang des Maschinenbetts während der Drehung der Spannfutter freigehalten werden muss. Zudem tritt der Laserstrahl beim Durchtrennen auf der Rückseite des Rohrs aus, weshalb die Schneidzone sicher eingehaust oder abgeschirmt sein muss. Achten Sie darauf, dass die Türverriegelungen und Lichtvorhänge intakt sind, tragen Sie Laserschutzbrillen, die für die Wellenlänge des Lasers im offenen Schneidbereich ausgelegt sind, und schalten Sie die Absaugung ein, bevor Sie beschichtete oder verzinkte Rohre schneiden.
Stärken und Grenzen
Stärken
- Große Durchmesser bis zu 360 mm
- 9-m-Stangenmaterial als Option
- Ersetzt Sägen, Bohren und Ausklinken bei großen Rohren
Zu beachtende Grenzen
- Erfordert Platzbedarf für langes Material und Fertigteile
- Netzanschluss muss Kühler, Kompressor und Absaugung abdecken
- Sehr große oder dicke Rohre sind mit Plasmaschneiden günstiger
LT360 FAQ
Was ist das größte Rohr, das die LT360 schneiden kann?
Ø360 mm, in 6 m oder 9 m Länge.
Welche Materialien kann sie schneiden?
Baustahl, Edelstahl, Aluminium und Messing.
Wie viel Leistung benötigt die gesamte Maschine?
Mehr als die Nennleistung der Laserquelle: Maschine, Kühler, Kompressor und Absaugung zusammen. Wir senden Ihnen die Leistungsliste für Ihre Konfiguration zu.
Warum sind nachfolgende Materialstützen wichtig?
Sie halten lange, schwere Rohre während der Rotation in der Waagerechten, damit Löcher und Ausschnitte an der richtigen Stelle sitzen.
Kann sie unregelmäßige Profile schneiden?
Senden Sie uns eine Zeichnung des Querschnitts und wir bestätigen dies.
Können Sie Probestücke schneiden?
Ja. Senden Sie uns die Zeichnung, die Abmessungen des Rohrs und das Material.
Kann die LT360 Schweißfasen schneiden?
Die aufgeführte Konfiguration schneidet quadratische Enden, Löcher, Ausschnitte und Sattelschnitte. Teilen Sie uns mit, wenn Sie Fasen benötigen; für schwere Profi-Fasenschnitte vergleichen Sie bitte den 8-Achsen-Profil-Plasmaschneider.
Können unsere Konstruktionsmodelle importiert werden?
Senden Sie uns einige Bauteildateien aus Ihrer Software und wir prüfen den Import vor Ihrer Bestellung.
Vergleichen Sie alle Rohrlaser-Schneidmaschinen direkt nebeneinander in unserem Auswahlratgeber.
Senden Sie uns die Maße Ihres größten Rohrs und der Stangenlänge. Wir erstellen Ihnen ein Angebot für die LT360 mit der passenden Länge und Leistung.
Angebot anfordern