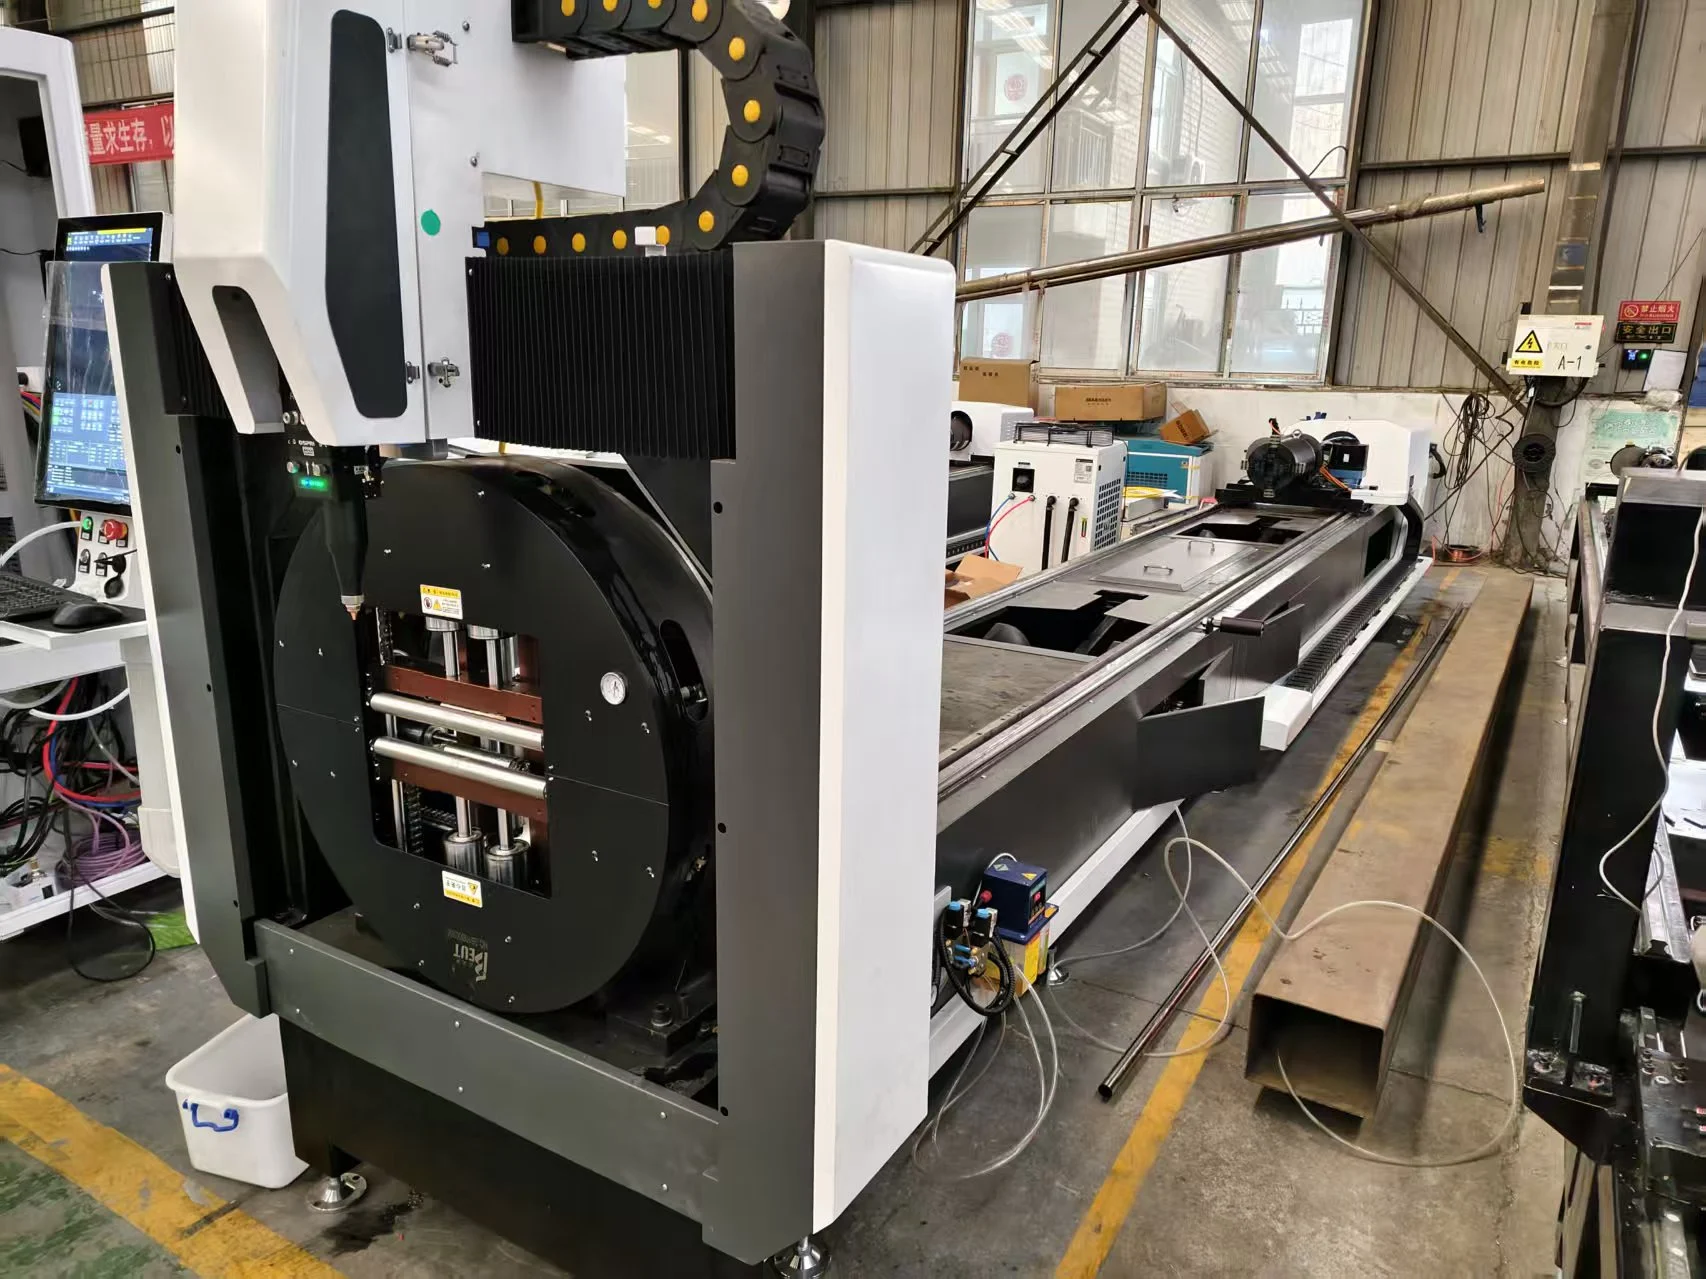
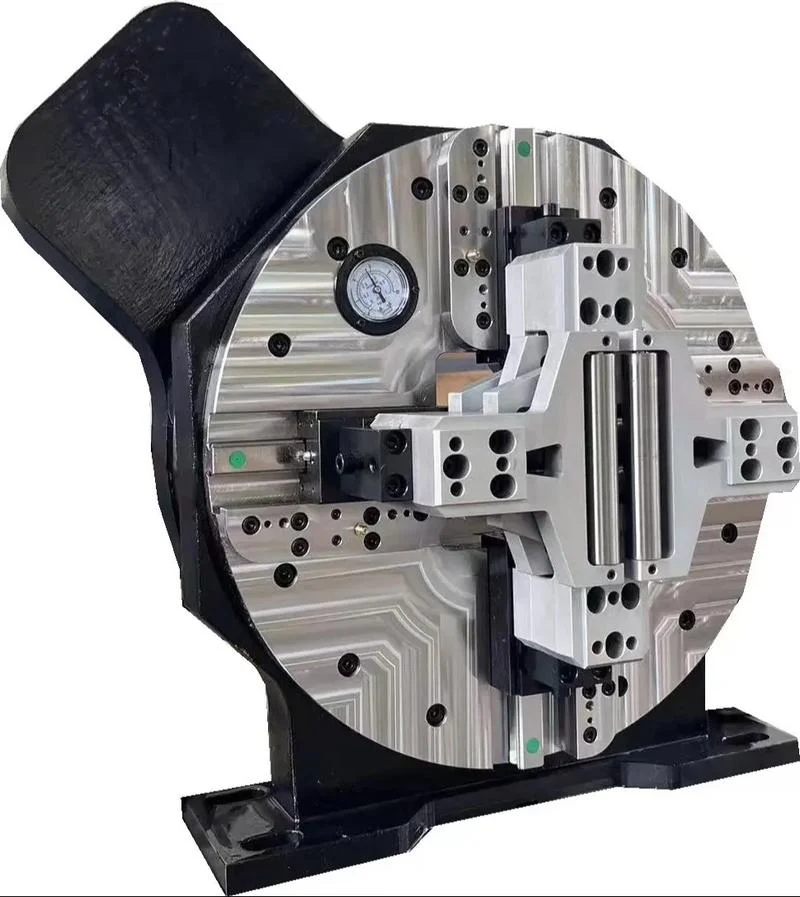
LT360:概要
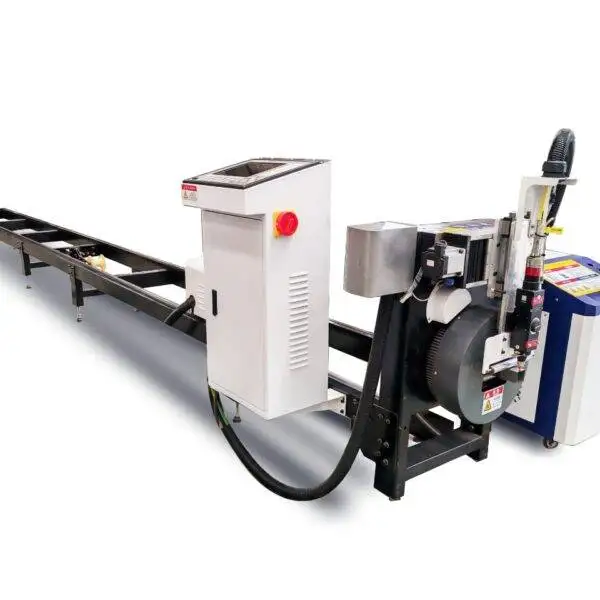
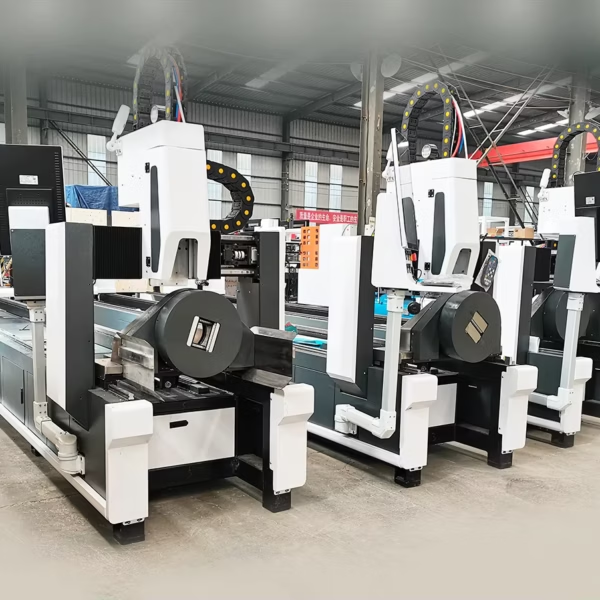
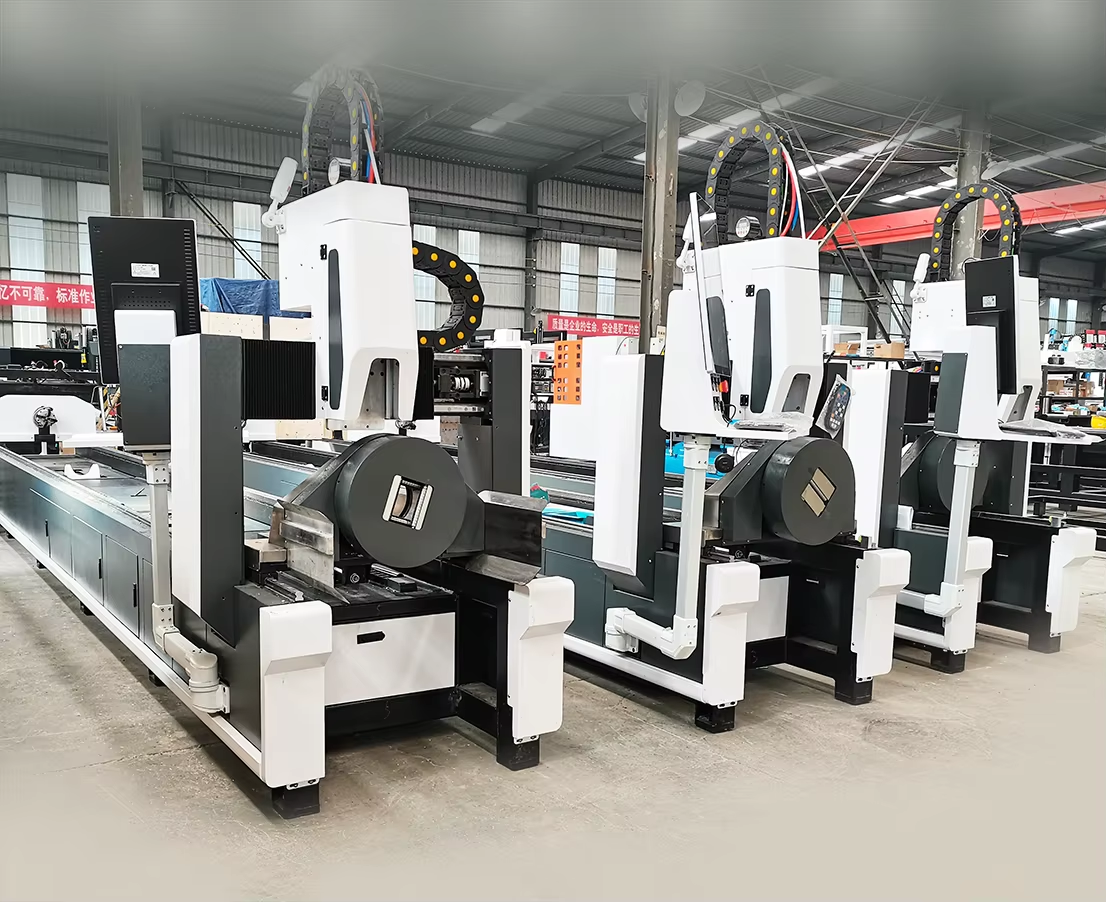
LT360は、PCLのパイプ切断機ラインナップにおける大径パイプ対応モデルです。対応径はØ20〜360 mm、定尺は6 mまたは9 m、レーザー出力は1.5 kW〜6 kW、最大回転速度は120 r/minを誇ります。構造用パイプ、機械や車両のフレームなど、これまで大型パイプを手作業で切断・穴あけ・開先加工していたあらゆる現場で活躍します。
LT360の切断デモ
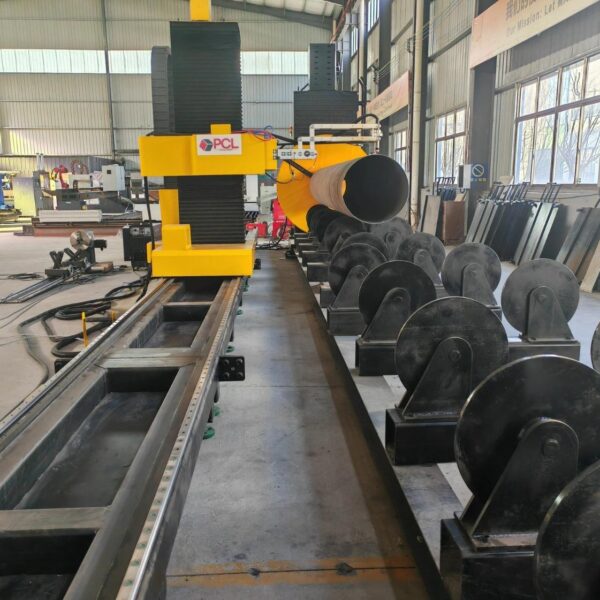
大径パイプを切断するLT360。

技術仕様
| パイプ径 | Ø20–360 mm |
|---|---|
| 加工長 | 6000 mmまたは9000 mm |
| レーザー発振器 | 1.5–6 kW ファイバー |
| 位置決め精度 | ±0.03 mm |
| 最大回転速度 | 120 r/min |
| 対応形状 | 丸パイプ、角パイプ、矩形パイプ、異形管 |
| 対応材質 | 炭素鋼、ステンレス鋼、アルミニウム、真鍮 |
| 認証 | CE、ISO 9001 |
| 保証 | 機械本体2年間(消耗品を除く) |
長尺・重量物のパイプにはサポートが不可欠
径300 mmで長さ9 mのパイプは、チャック間で自重によりたわみ、回転時に振れが生じます。パイプ下の追従サポートはプロファイルに合わせて昇降し、パイプを正しい位置に保持するため、プログラム通りの位置をレーザーヘッドが正確にとらえられます。大型パイプ加工では、これらサポートの数と設計がチャック精度と同等に重要です。お見積りの機械にサポートがいくつ搭載されているか、また角パイプにどのように対応するかをぜひご確認ください。
鉄骨構造:厳しさを増す公差要求
かつての鉄骨構造物はボルトが通る程度の穴あけで十分であり、ガス切断でまかなえていました。しかし現在では、ジョイント部の公差を数ミリ以下に抑えることが求められており、位置や開先が正確に加工されたレーザー切断パイプを使えば、リーマ加工やグラインダーでの修正なしに組み立て時に部材がぴったりと噛み合います。パイプではなく形鋼をお探しの場合は、HF30120 H形鋼レーザー切断機をご覧ください。
ライン全体を見据えた電源計画
発振器の定格出力は消費電力の一部に過ぎません。例えば4 kWのパイプレーザーの場合、サーボや付属品を含めた本体だけで約10 kW、チラーが約6 kW、エア切断時のコンプレッサーが約5.5 kW、さらに集塵機が必要です。すべての機器が同時に全負荷で稼働することは稀ですが、受電容量はそれらをカバーできる必要があります。電気工事を計画する前に、お見積り構成の総消費電力リストをご請求ください。
パイプの溶接開先加工
鉄骨構造、配管、機械などで突き合わせ溶接されるパイプには、通常30°から45°の開先が必要です。パイプレーザーでの加工方法には、主に2つのアプローチがあります。1つ目は、傾動光学系を備えた専用の開先ヘッドを使用する方法で、安定した結果が得られますが導入・維持コストが高くなります。2つ目は、標準ヘッドを傾動機構に搭載する方法で、コストは抑えられますが厚肉時には焦点補正が必要になります。いずれにせよ、仕様書の「±45°」という記載だけでは、厚肉材に対してそのまま溶接可能な開先品質が得られるとは限りません。ご購入前に、自社のパイプで実際に開先加工を行い、角度とルート面を必ずご確認ください。
LT360は、直角切断、穴あけ、コピング(切り欠き)、サドルカットを行います。お使いのパイプの多くに溶接開先が必要な場合はお知らせください。厚肉のパイプや形鋼の開先加工には、最大±60°まで対応可能な8軸形鋼プラズマ切断機をご提案いたします。
鉄骨構造向けソフトウェア
鉄骨構造の現場では、詳細設計モデルにすでにすべての部材情報が含まれています。3Dモデルを直接インポートできるソフトウェアを備えたパイプレーザーであれば、各パーツの再描画にかかる時間を大幅に削減できます。Teklaなどの互換ソフトをお使いの場合は、部材ファイルをお送りいただければ、ご注文前にインポートの検証を行います。
よくあるトラブルと対処法
| トラブル | 主な原因 | 対処法 |
|---|---|---|
| 長尺パイプで穴の位置がズレる | チャック間のたわみや振れ | 追従サポートを確認する。重量パイプでは回転速度を下げる |
| パイプのねじれによる加工位置のズレ | 材料自体のねじれ | 切断前にパイプのエッジ検出を実行する |
| 大径パイプの内側のスパッタ | レーザー光が反対側の壁に当たっている | 突き抜けパラメータを調整する。切断順序を見直す |
| 厚肉部の切断品質低下 | 肉厚に対して出力やガスが不適切 | 材料ライブラリを使用する。高出力発振器の検討 |
| 長尺ワークのアンロードが遅い | アンロードサポートがない | ワークの長さに合わせたアンロードテーブルを追加する |
価格を決定する要素
| 項目 | オプション | 価格と用途への影響 |
|---|---|---|
| 長さ | 6 mまたは9 m | 9 m仕様は長尺材対応、段取り回数の削減、パーツあたりの端材低減が可能 |
| レーザー出力 | 1.5–6 kW | 厚肉加工とスループットに影響 |
| サポートとアンロード | 追従サポートの数、アンロードテーブル | 重量パイプの精度とハンドリングに影響 |
| ローディング | 手動またはバンドルローディング | 大量生産で高い効果を発揮 |
LT360は都度お見積りとなります。
PCLパイプレーザーシリーズにおける位置づけ
| モデル | パイプサイズ | 出力 | 最適な用途 |
|---|---|---|---|
| MAK100 | Ø10–100 mm | 1.5 kW | エントリーモデル、小径パイプ |
| LT120S | Ø120 / □120 mm | 1.5–3 kW | サイドマウント型、最大10 mmの厚肉対応 |
| LT240 | Ø20–240 mm | 1.5–6 kW | 丸、角、矩形、楕円パイプ |
| LT240S | Ø/□20–240 mm | 1.5–6 kW | サイドマウント型、ダブルチャック、200 kgパイプ対応 |
| LT360(本機) | Ø20–360 mm | 1.5–6 kW | 大径サイズ、6 mまたは9 m定尺 |
360 mmを超えるパイプや非常に厚い肉厚には、Ø50〜1500 mmに対応するパイププラズマ切断機をご用意しています。
お問い合わせから生産開始までの流れ
- パイプリストとサンプルのご提供。 最も大きなパイプのサイズ、定尺長さ、材質、代表的な接続図面をお送りください。
- 構成とレイアウトの決定。 チャックサイズ、ベッド長、発振器、ローディング装置を確定し、設置スペース、電源、エア配管の位置を示したレイアウト図面をお送りします。
- 製造とテスト。 出荷前に機械の組立てとテストを実施します。納期は御見積書にてご案内いたします。
- 設置準備。 到着までに、水平な床面、電源、チャック・アシストガス用の圧縮空気、集塵機のご準備をお願いします。
- 据付とトレーニング。 据付およびオペレータートレーニングは機械本体と合わせてお見積りいたします。プログラミング、ネスティング、日常点検、パラメータ調整などを習得いただけます。
- サポート。 機械本体の2年保証(消耗品を除く)。
ご注文前のチェックリスト
- パイプの最大径、肉厚、重量。
- サプライヤーから納入される定尺長さ(6 mまたは9 m)。
- 接続図面に求められる公差。
- チラー、コンプレッサー、集塵機を含む利用可能な電源容量。
- 長尺ワークの搬出入に必要なスペース。
メンテナンス
| 頻度 | 作業内容 |
|---|---|
| 毎日 | 保護ガラスとノズルの清掃、チャック爪の点検、スラグの除去。 |
| 毎週 | ガイドとラックの清掃、追従サポートの点検、エアフィルターのドレン抜き。 |
| 定期 | ガイドとラックへの給油、チャックのエアシール点検、チラー水の交換。 |
パイプレーザー周辺の安全管理
パイプ切断には2つの特有の危険性があります。パイプが回転し、その多くがエンクロージャーの外側に数メートルも突き出すため、チャックの回転中はベッド沿いのエリアを空けておく必要があります。また、切断時にレーザービームがパイプの反対側に抜けるため、切断ゾーンを完全に密閉またはシールドする必要があります。ドアのインターロックやライトカーテンを常に正常に作動させ、切断エリアが開放されている場所ではレーザーの波長に適格なレーザー保護メガネを着用し、コーティングされたパイプや亜鉛メッキパイプを切断する前には必ず集塵機を接続してください。
メリットと制限
メリット
- 最大360 mmの大口径に対応
- 9 mの長尺材オプション
- 大型パイプの切断、穴あけ、開先加工をこれ一台で代替
知っておくべき制限
- 長尺材やワークの搬送に十分なフロアスペースが必要
- 電源容量は、チラー、コンプレッサー、集塵機の合計をカバーする必要がある
- 非常に大型または厚肉のパイプの場合、プラズマ切断機の方がコスト効率が良い場合がある
LT360 よくある質問(FAQ)
LT360で切断できる最大のパイプは何ですか?
最大Ø360 mmで、6 mまたは9 mの長さに対応します。
どのような材質を切断できますか?
炭素鋼、ステンレス鋼、アルミニウム、真鍮に対応しています。
マシン全体の消費電力はどれくらいですか?
発振器の定格出力以上になります(本体、チラー、コンプレッサー、集塵機の合計)。お客様の仕様に合わせた消費電力リストをお送りします。
従動サポートが重要な理由は何ですか?
回転中に長くて重いパイプの水平を保持し、穴あけや開先加工の位置ズレを防ぐためです。
異形断面の切断は可能ですか?
断面図面をお送りいただければ確認いたします。
サンプルカットは可能ですか?
はい、可能です。図面、パイプサイズ、材質をお送りください。
LT360で溶接開先加工はできますか?
標準仕様では、直角切断、穴あけ、スカラップ加工、サドルカットに対応しています。開先加工が必要な場合はお知らせください。厚肉の開先加工パーツには、8軸プロファイルプラズマ切断機との比較をおすすめします。
詳細設計モデルをインポートできますか?
ご利用のソフトウェアからいくつかの部材ファイルをお送りいただければ、ご注文前にインポートの可否を確認いたします。
選定ガイドで、すべてのパイプレーザー切断機を並べて比較できます。
最大のパイプサイズとストック長をお知らせください。最適な長さと出力のLT360のお見積りを作成いたします。
見積もりを依頼する