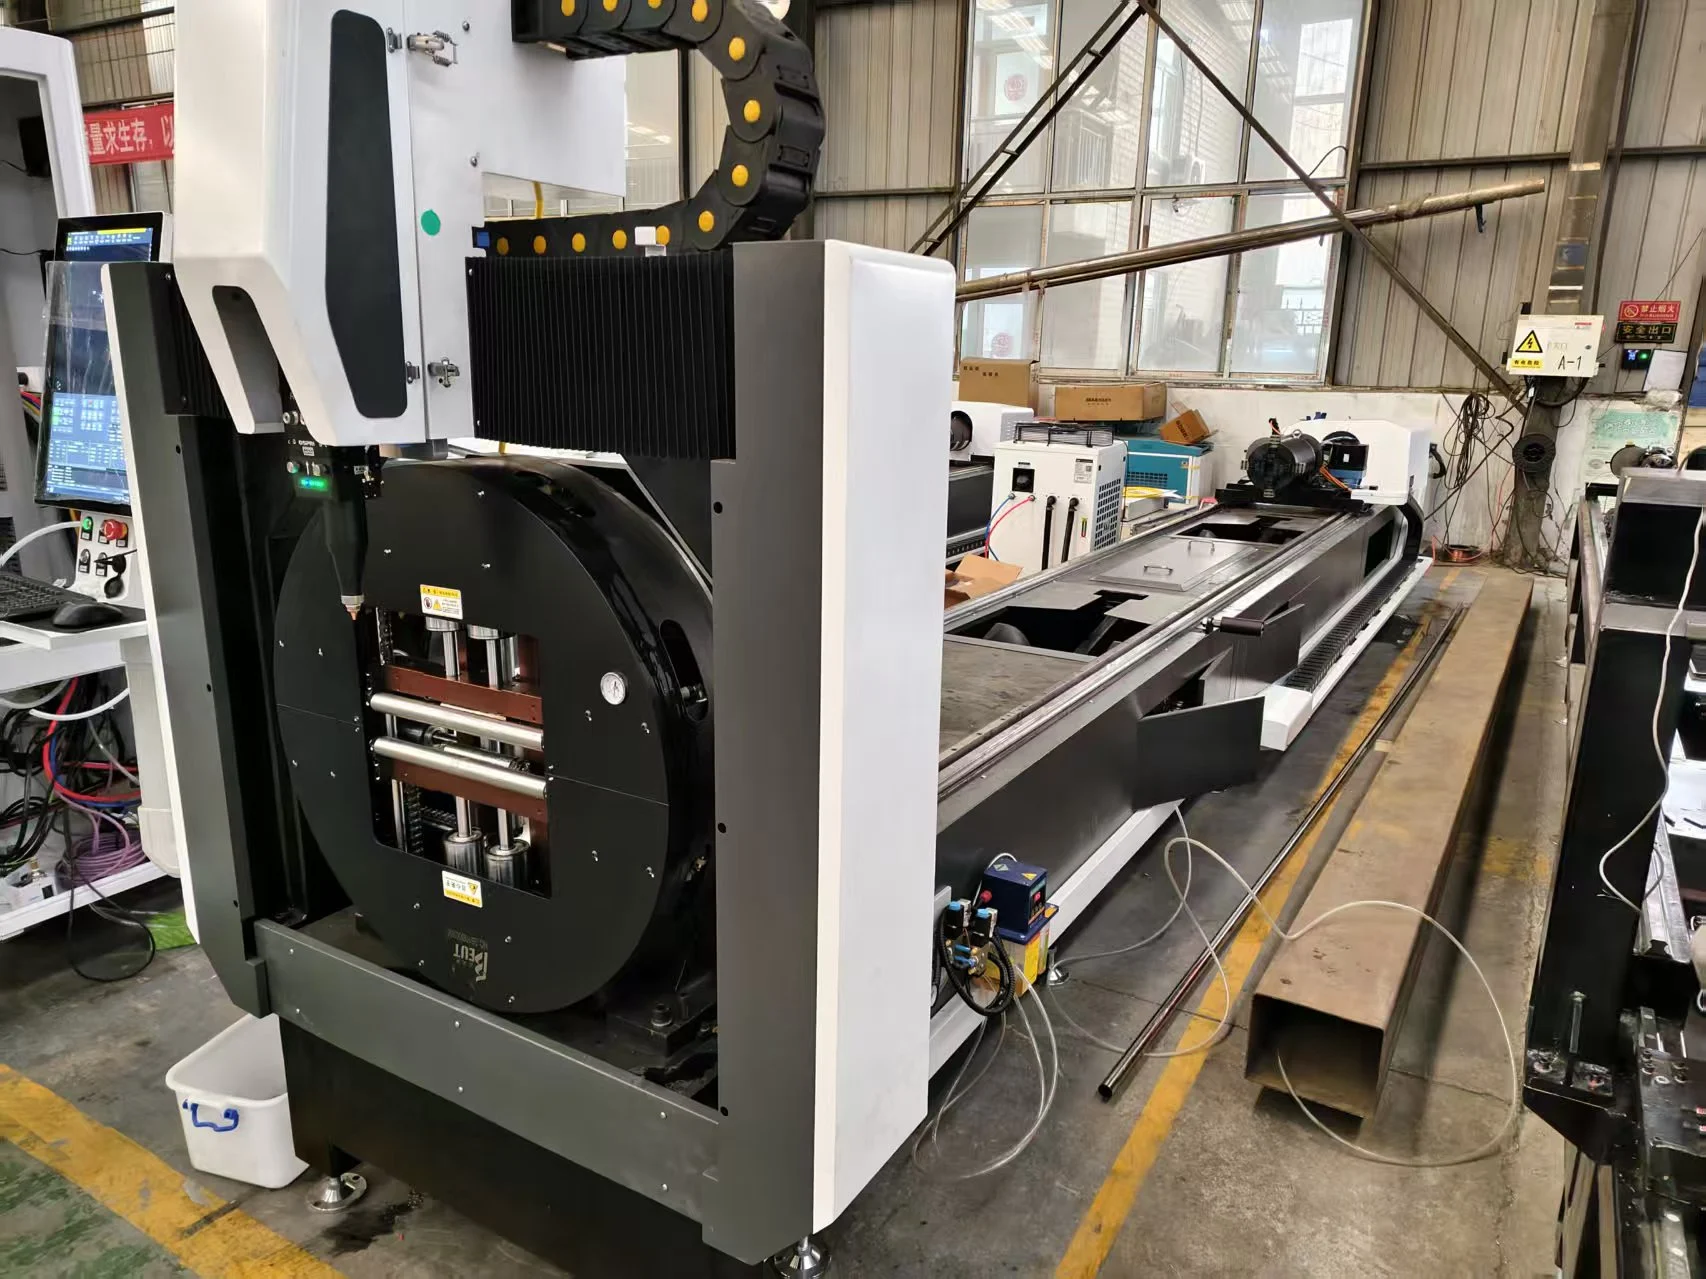
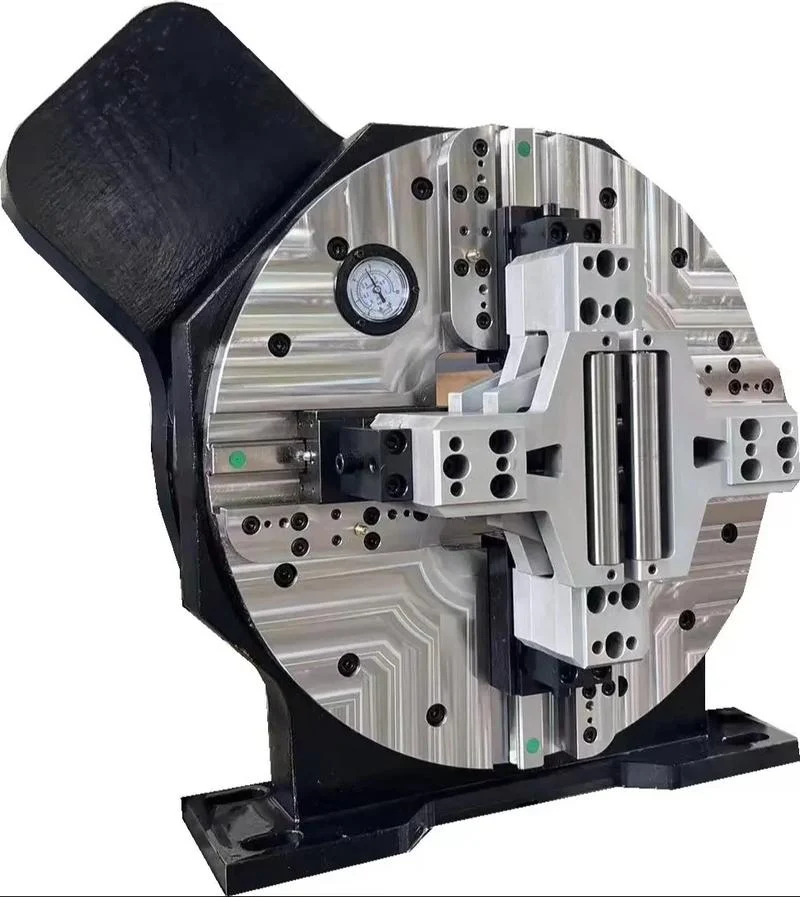
LT360 : Vue d'ensemble
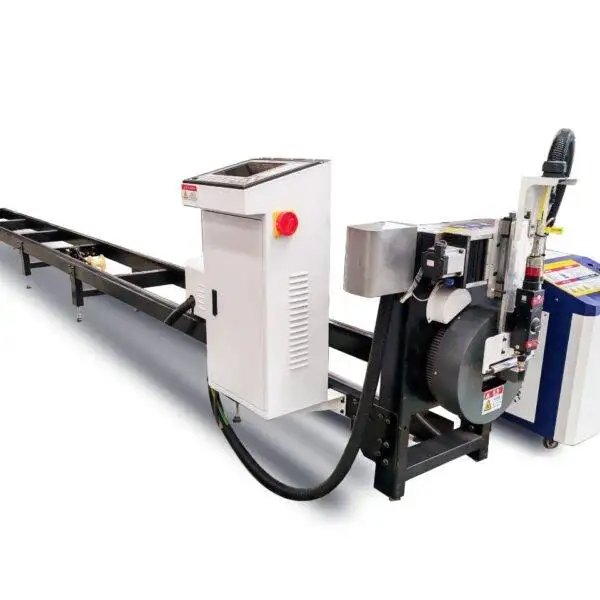
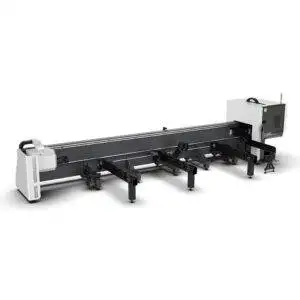
Le LT360 est le laser tube de grand diamètre de notre gamme : Ø20 à 360 mm, barres de 6 m ou 9 m, 1,5 kW à 6 kW, et jusqu'à 120 tr/min. Il est idéal pour les profilés de charpente, les châssis de machines et de véhicules, et toutes les applications où de gros tubes étaient auparavant sciés, percés et découpés à la main.
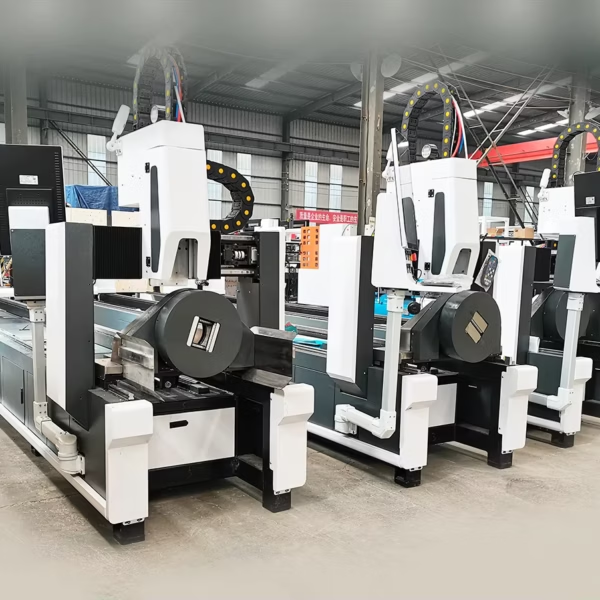
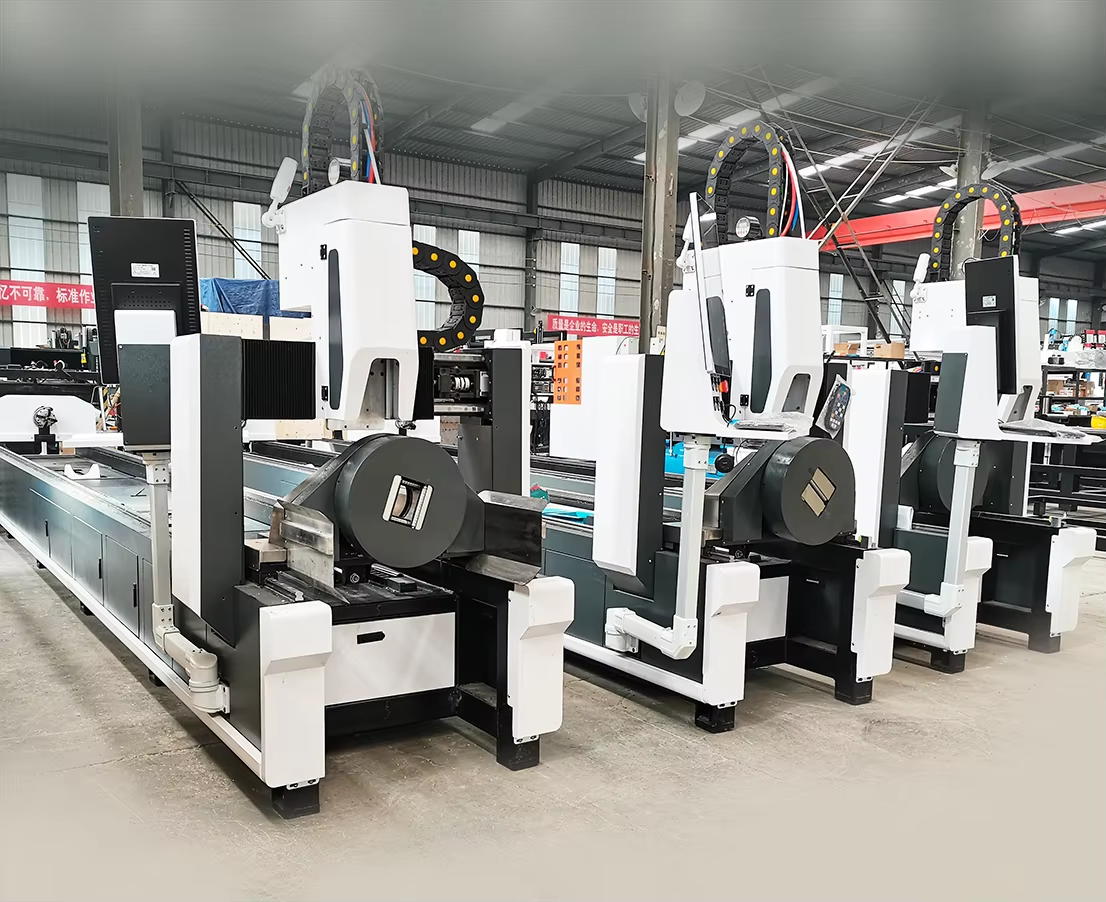
Démonstration de découpe du LT360
Le LT360 en train de découper un gros tube.

Spécifications techniques
| Diamètre de tube | Ø20–360 mm |
|---|---|
| Longueur d'usinage | 6000 mm ou 9000 mm |
| Source laser | Fibre 1,5–6 kW |
| Précision de positionnement | ±0,03 mm |
| Vitesse de rotation max. | 120 tr/min |
| Profilés | Ronds, carrés, rectangulaires et irréguliers |
| Matériaux | Acier au carbone, acier inoxydable, aluminium, laiton |
| Certification | CE, ISO 9001 |
| Garantie | 24 mois sur l'ensemble de la machine (consommables exclus) |
Les tubes longs et lourds ont besoin d'un bon soutien
Un tube de 9 m et de 300 mm de diamètre fléchit entre les mandrins et vibre lors de sa rotation. Les lunettes de suivi situées sous le tube montent et descendent selon son profil pour le maintenir aligné, garantissant ainsi que la tête de coupe voit le tube là où le programme l'attend. Pour les gros tubes, le nombre et la conception de ces supports comptent autant que la précision du mandrin ; renseignez-vous sur le nombre de supports inclus sur la machine proposée et sur leur gestion des tubes carrés.
Constructions métalliques : les tolérances se resserrent
Auparavant, la charpente métallique nécessitait à peine plus que des trous pour laisser passer les boulons, et l'oxycoupage suffisait. Aujourd'hui, les fabricants travaillent de plus en plus avec des tolérances de l'ordre de quelques millimètres ou moins sur les assemblages. Les tubes découpés au laser, dotés de trous et de coupes d'about précis, permettent aux éléments de s'emboîter parfaitement lors du montage, sans alésage ni meulage. Pour les profilés en H plutôt que les tubes, consultez la ligne laser pour profilés H HF30120.
Planifier l'alimentation électrique pour l'ensemble de la ligne
La puissance de la source ne représente qu'une partie de la charge totale. À titre d'exemple pour un laser tube de 4 kW : la machine elle-même, avec ses servomoteurs et accessoires, consomme environ 10 kW, le refroidisseur (chiller) environ 6 kW, et un compresseur d'air environ 5,5 kW lors de la coupe à l'air, sans oublier l'aspiration des fumées. Les machines fonctionnent rarement à pleine charge en permanence, mais l'installation électrique doit pouvoir l'encaisser. Demandez la liste complète des consommations électriques de votre configuration avant d'entamer vos travaux d'électricité.
Réaliser des chanfreins de soudure sur tube
Les tubes soudés bout à bout dans la charpente métallique, la tuyauterie et la construction mécanique nécessitent généralement un chanfrein, le plus souvent compris entre 30° et 45°. Il existe deux méthodes pour le réaliser sur un laser tube : une tête de chanfreinage dédiée avec optique inclinable, qui offre des résultats stables mais s'avère plus coûteuse à l'achat et à l'entretien, ou un mécanisme d'inclinaison supportant une tête standard, plus économique mais nécessitant une compensation de mise au point (focus) sur les parois épaisses. Quoi qu'il en soit, la mention "±45°" sur une fiche technique ne garantit pas un chanfrein de qualité soudure sur paroi épaisse. Faites découper des chanfreins sur vos propres tubes et contrôlez l'angle ainsi que le méplat avant d'acheter.
Le LT360 découpe des coupes droites, des trous, des coupes d'about et des emmanchements en sifflet. Si la majorité de vos tubes nécessite des chanfreins de soudure, dites-le-nous ; pour les tuyaux lourds et profilés à chanfreiner, la machine de découpe plasma pour profilés 8 axes réalise des chanfreins jusqu'à ±60°.
Logiciel pour la charpente métallique
Dans les travaux de charpente métallique, la maquette numérique (modèle 3D) contient déjà tous les éléments. Un laser tube dont le logiciel importe directement ce modèle 3D évite de redessiner chaque pièce. Si votre bureau d'études travaille sur Tekla ou un logiciel similaire, envoyez-nous quelques fichiers de profilés afin que nous puissions vérifier l'importation avant votre commande.
Problèmes courants et solutions
| Problème | Cause habituelle | Solution |
|---|---|---|
| Trous désalignés sur les tubes longs | Fléchissement ou vibration entre les mandrins | Vérifier les lunettes de suivi ; réduire la vitesse de rotation pour les tubes lourds |
| La torsion du tube décale les usinages | Barre vrillée | Effectuer un البحث de contour (edge-finding) le long du tube avant la coupe |
| Projections à l'intérieur des gros tubes | Le faisceau traverse la matière et touche la paroi opposée | Ajuster les paramètres de fin de coupe ; planifier l'ordre des découpes |
| Qualité de coupe dégradée sur parois épaisses | Puissance ou gaz inadaptés à l'épaisseur | Utiliser la bibliothèque de matériaux ; envisager une source plus puissante |
| Déchargement lent des pièces longues | Absence de support de déchargement | Ajouter une table de déchargement adaptée à la longueur des pièces |
Ce qui détermine le prix
| Élément | Options | Impact sur le prix et l'utilisation |
|---|---|---|
| Longueur | 6 m ou 9 m | Le modèle 9 m accepte des barres plus longues, nécessite moins de chargements et génère moins de chutes par pièce |
| Puissance laser | 1,5–6 kW | Capacité sur parois épaisses et productivité |
| Supports et déchargement | Nombre de lunettes de suivi, table de déchargement | Précision et manutention sur tubes lourds |
| Chargement | Manuel ou par faisceau (fagot) | Rentable en cas de forte cadence |
Le LT360 est chiffré sur demande.
Sa position dans la gamme de lasers tube PCL
| Modèle | Capacité tube | Puissance | Idéal pour |
|---|---|---|---|
| MAK100 | Ø10–100 mm | 1,5 kW | Modèle d'entrée de gamme, petits tubes |
| LT120S | Ø120 / □120 mm | 1,5–3 kW | Montage latéral, parois épaisses jusqu'à 10 mm |
| LT240 | Ø20–240 mm | 1,5–6 kW | Ronds, carrés, rectangulaires, ovales |
| LT240S | Ø/□20–240 mm | 1,5–6 kW | Montage latéral, double mandrin, tubes de 200 kg |
| LT360 (cette machine) | Ø20–360 mm | 1,5–6 kW | Grands diamètres, barres de 6 m ou 9 m |
Pour les tuyaux supérieurs à 360 mm ou à parois très épaisses, la machine de découpe plasma pour tuyaux couvre les diamètres de Ø50 à 1500 mm.
De la demande à la production
- Liste de tubes et échantillons. Envoyez-nous vos plus gros tubes, la longueur des barres, les matériaux et les plans d'assemblage types.
- Configuration et implantation. Nous définissons la taille du mandrin, la longueur du bâti, la source et le système de chargement, et vous fournissons un plan d'implantation indiquant l'encombrement au sol ainsi que les arrivées électriques et pneumatiques.
- Fabrication et tests. La machine est assemblée et testée avant expédition ; le délai de livraison est confirmé dans le devis.
- Préparation du site. Un sol plan, l'alimentation électrique, l'air comprimé pour les mandrins et le gaz d'assistance, ainsi que l'aspiration des fumées doivent être prêts avant l'arrivée de la machine.
- Installation et formation. L'installation et la formation des opérateurs sont incluses dans le devis de la machine ; les opérateurs apprennent la programmation, l'imbrication (nesting), les contrôles quotidiens et le réglage des paramètres.
- Support. Garantie de 24 mois sur l'ensemble de la machine, hors consommables.
Avant de commander
- Diamètre maximal, épaisseur de paroi et poids du tube.
- Longueur des barres livrées par votre fournisseur : 6 m ou 9 m.
- Tolérances exigées sur vos plans d'assemblage.
- Puissance électrique disponible, incluant le refroidisseur, le compresseur et l'aspiration.
- Espace nécessaire pour le chargement et le déchargement des pièces longues.
Maintenance
| Fréquence | Action |
|---|---|
| Quotidienne | Nettoyer la vitre de protection et la buse ; vérifier les mors de mandrin ; évacuer les scories. |
| Hebdomadaire | Nettoyer les guides et les crémaillères ; vérifier les lunettes de suivi ; purger le filtre à air. |
| Périodique | Graisser les guides et les crémaillères ; vérifier les joints pneumatiques du mandrin ; vidanger l'eau du refroidisseur. |
Sécurité autour d'un laser tube
Deux dangers sont spécifiques à la découpe de tubes. Le tube tourne, souvent sur plusieurs mètres à l'extérieur de l'enceinte, la zone le long du bâti doit donc être dégagée pendant la rotation des mandrins. De plus, le faisceau traverse le tube lors de la découpe, la zone de coupe doit donc rester confinée ou protégée. Veillez au bon fonctionnement des interverrouillages des portes et des barrières immatérielles, portez des lunettes de protection laser adaptées à la longueur d'onde lorsque la zone de coupe est ouverte, et raccordez l'aspiration avant de couper des tubes revêtus ou galvanisés.
Points forts et limites
Points forts
- Grands diamètres jusqu'à 360 mm
- Option de barre de 9 m
- Remplace le sciage, le perçage et le grugeage de grands tubes
Limites à connaître
- Nécessite de l'espace au sol pour les barres longues et les pièces
- Le raccordement électrique doit couvrir le refroidisseur, le compresseur et l'aspiration
- Les tuyaux très grands ou très épais reviennent moins chers en plasma
FAQ LT360
Quel est le plus grand tube que le LT360 peut couper ?
Ø360 mm, en longueurs de 6 m ou 9 m.
Quelles matières peut-il couper ?
Acier au carbone, acier inoxydable, aluminium et laiton.
Quelle est la puissance totale nécessaire pour la machine ?
Plus que la puissance de la source : machine, refroidisseur, compresseur et aspiration combinés. Nous vous fournissons la liste des puissances pour votre configuration.
Pourquoi les supports suiveurs sont-ils importants ?
Ils maintiennent les tubes longs et lourds bien alignés pendant la rotation afin que les perçages et les grugeages soient positionnés au bon endroit.
Peut-il couper des profils irréguliers ?
Envoyez-nous un plan du profil et nous vous confirmerons la faisabilité.
Pouvez-vous découper des échantillons ?
Oui. Envoyez-nous le plan, les dimensions du tube et la nuance de matière.
Le LT360 peut-il réaliser des chanfreins de soudage ?
La configuration standard réalise des coupes d'équerrage, des perçages, des grugeages et des coupes en sifflet. Indiquez-nous si vous avez besoin de chanfreins ; pour les profils lourds chanfreinés, comparez avec notre machine de découpe plasma pour profilés à 8 axes.
Peut-il importer nos modèles de détail ?
Envoyez quelques fichiers de profilés générés par votre logiciel et nous vérifierons l'importation avant votre commande.
Comparez toutes les machines de découpe laser de tubes côte à côte dans notre guide de choix.
Communiquez-nous les dimensions de votre plus grand tube et la longueur des barres. Nous vous chiffrerons le LT360 avec la longueur et la puissance adaptées.
Demander un devis