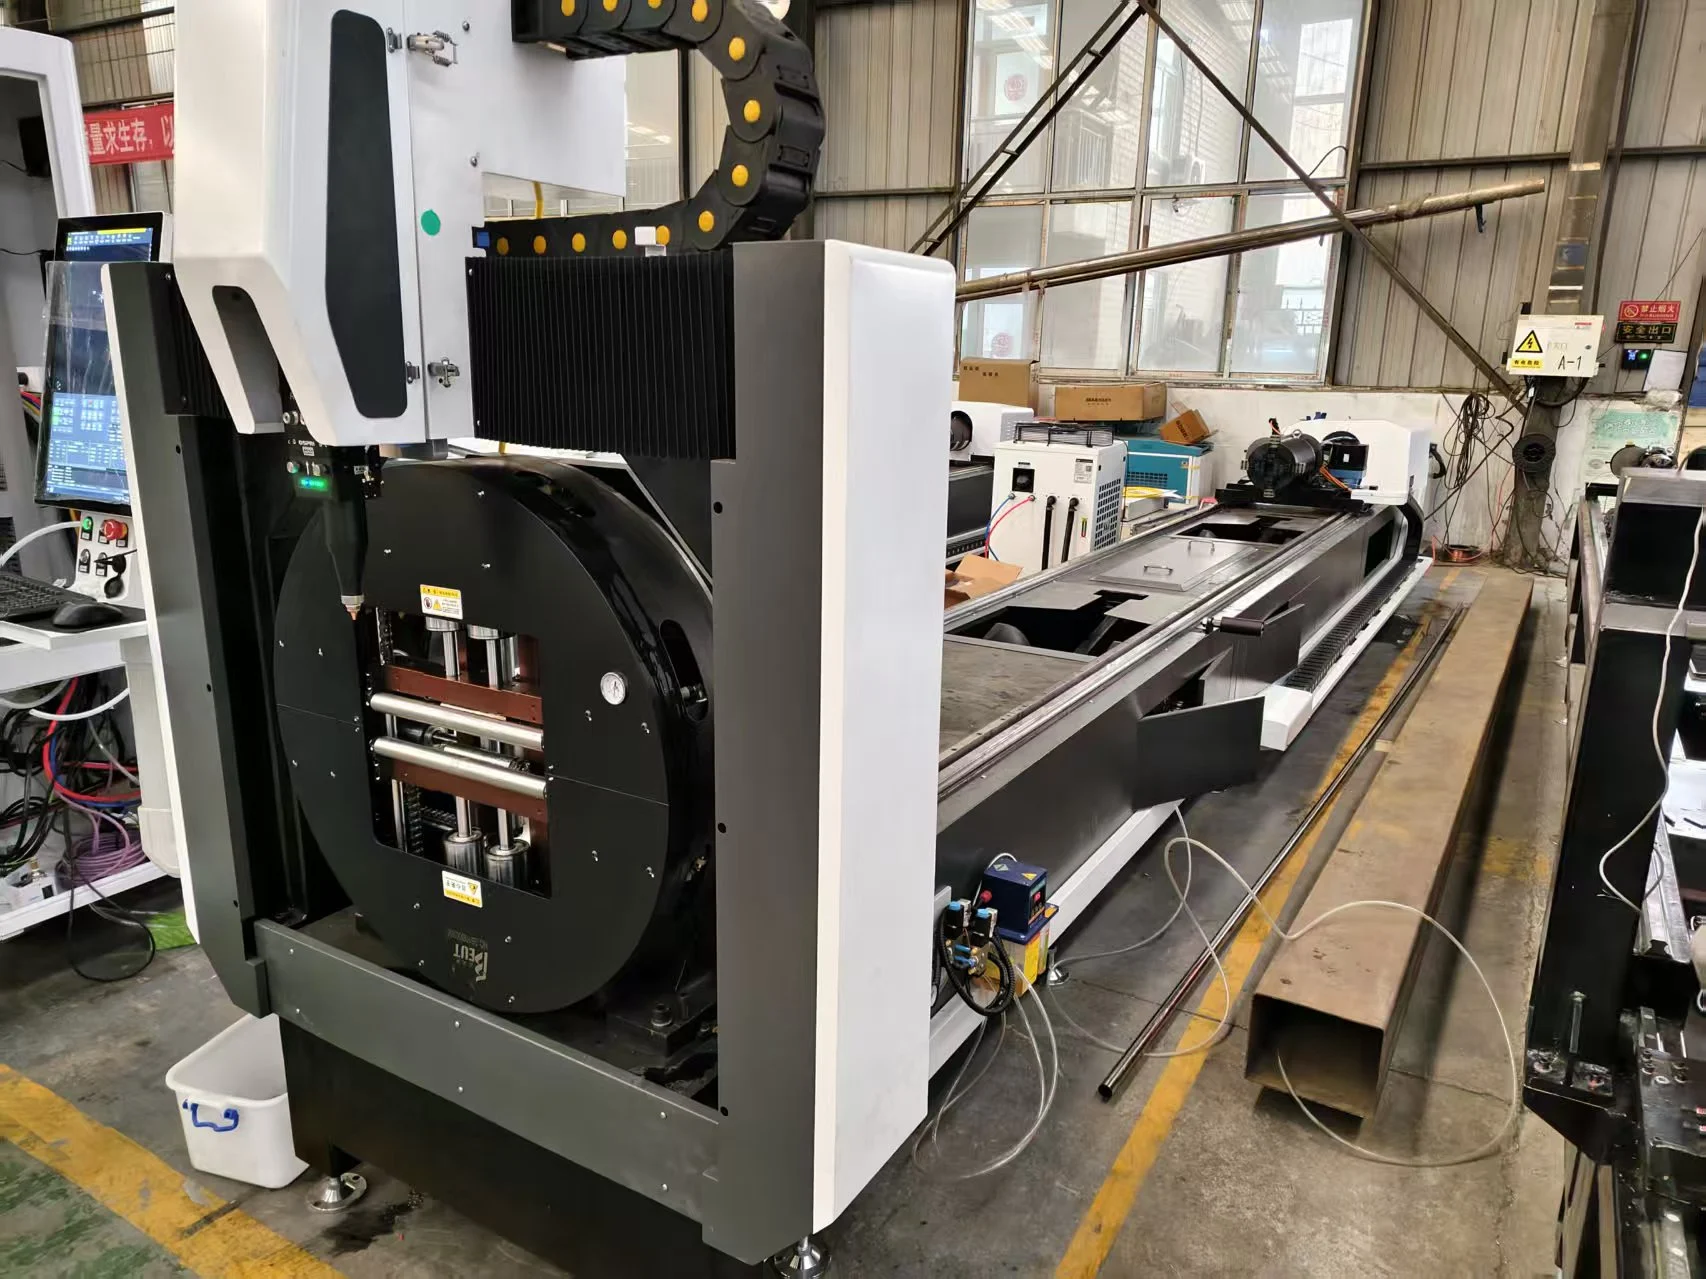
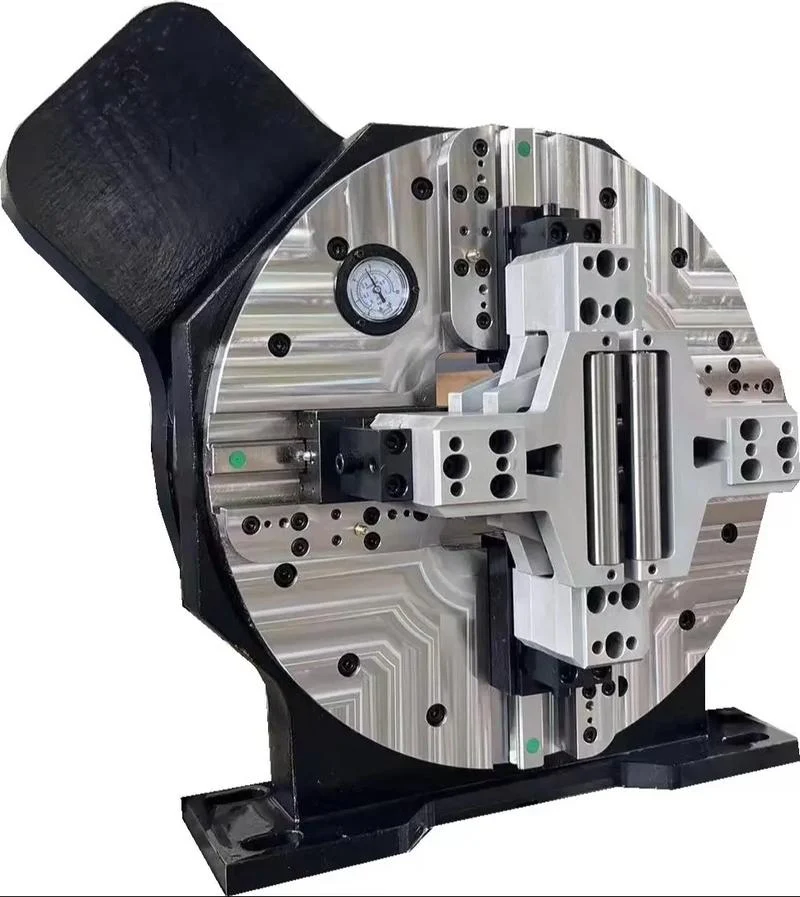
LT360: Przegląd
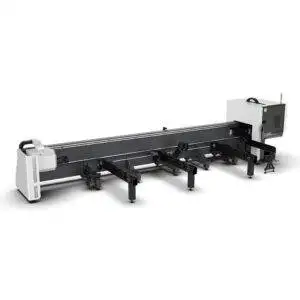
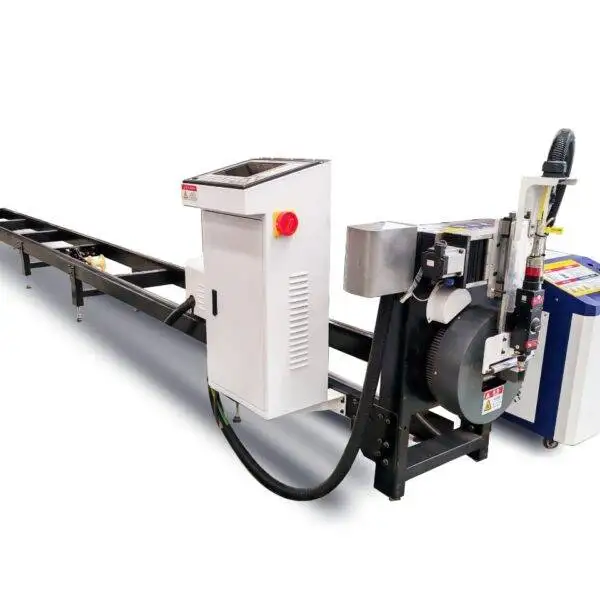
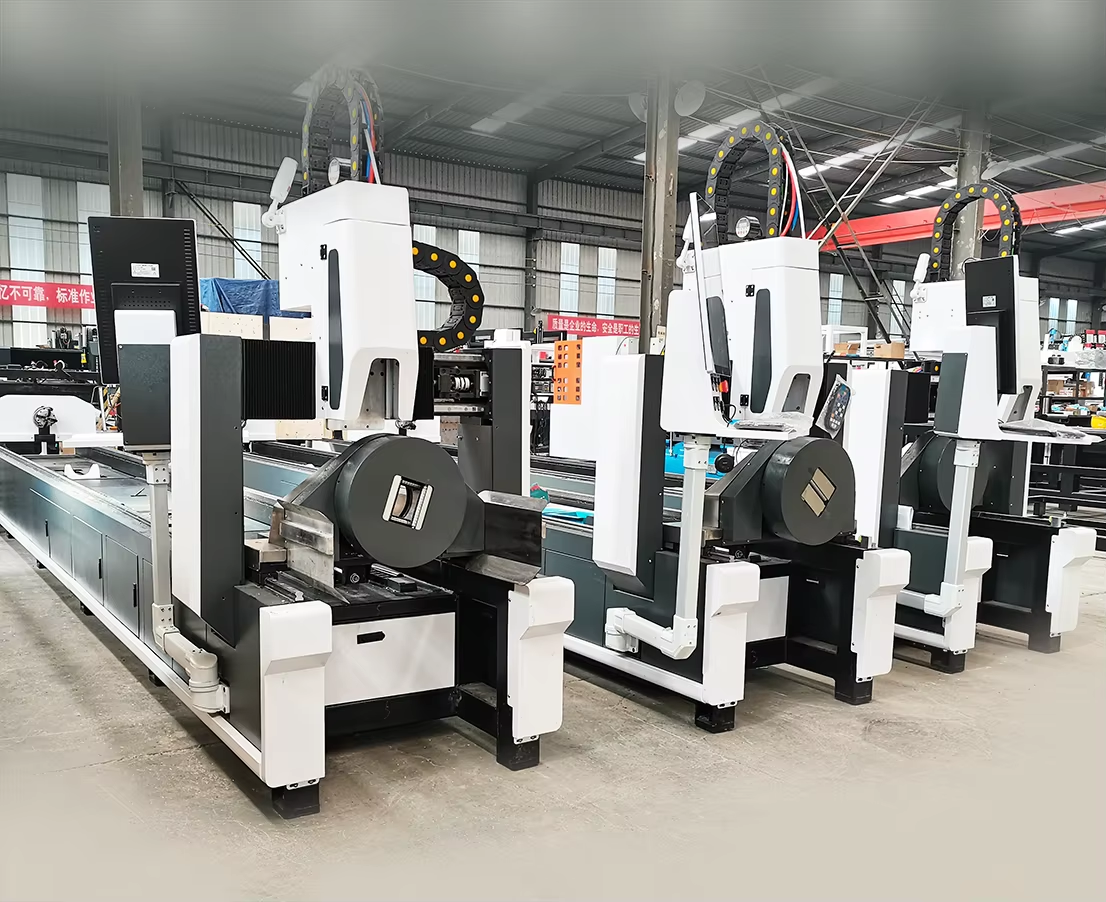
LT360 to wycinarka laserowa do rur o dużych średnicach z naszej oferty: od Ø20 do 360 mm, dla detali o długości 6 m lub 9 m, mocy od 1,5 kW do 6 kW oraz prędkości obrotowej do 120 obr./min. Znajduje zastosowanie przy profilach konstrukcyjnych, ramach maszyn i pojazdów oraz wszędzie tam, gdzie duże rury były dotychczas piłowane, wiercone i docinane ręcznie.
LT360 – pokazy cięcia
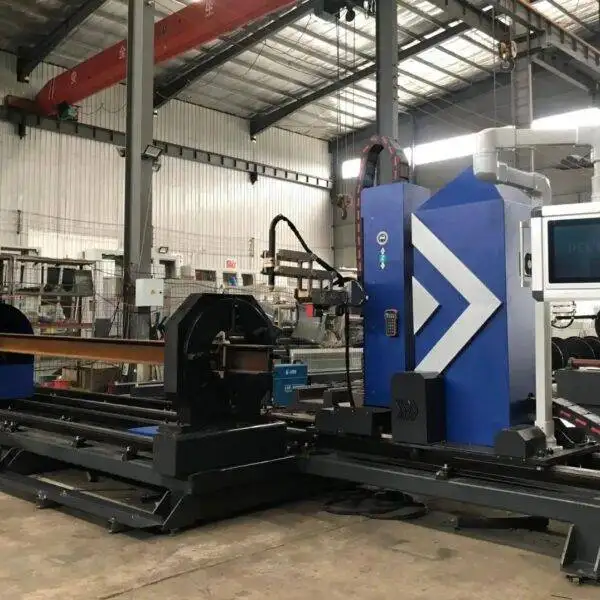
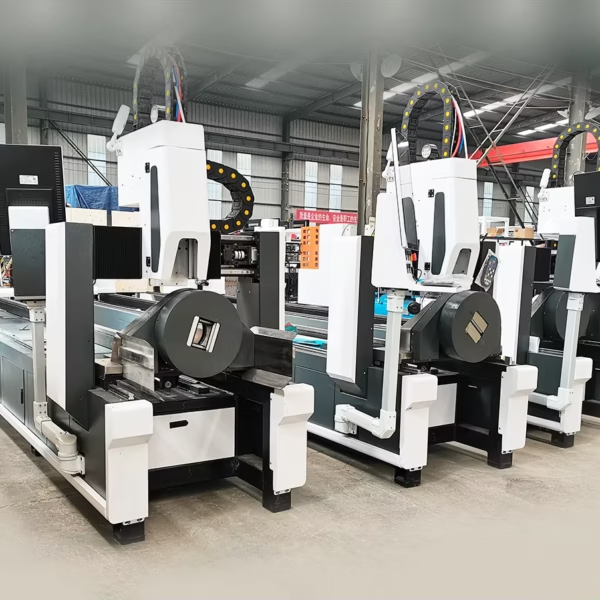
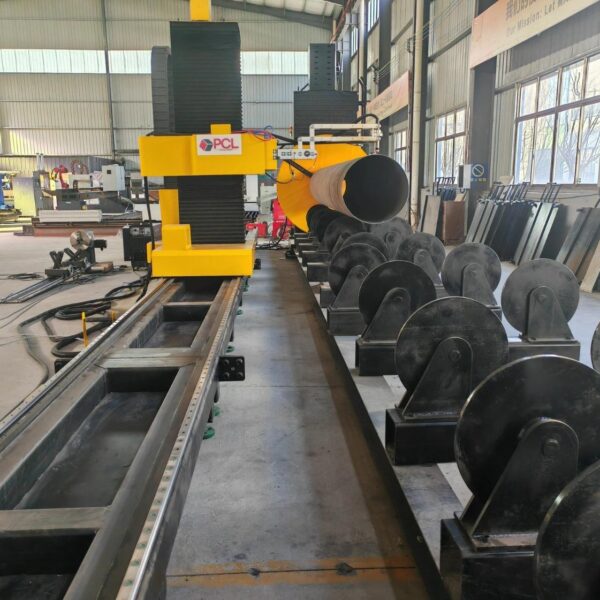
Model LT360 podczas cięcia dużej rury.

Specyfikacja techniczna
| Średnica rury | Ø20–360 mm |
|---|---|
| Długość robocza | 6000 mm lub 9000 mm |
| Źródło laserowe | 1,5–6 kW fiber |
| Dokładność pozycjonowania | ±0,03 mm |
| Maks. prędkość obrotowa | 120 obr./min |
| Profile | Okrągłe, kwadratowe, prostokątne i nieregularne |
| Materiały | Stal węglowa, stal nierdzewna, aluminium, mosiądz |
| Certyfikacja | CE, ISO 9001 |
| Gwarancja | 24 miesiące na całą maszynę (z wyłączeniem części eksploatacyjnych) |
Długie i ciężkie rury wymagają podparcia
9-metrowa rura o średnicy 300 mm ugięłaby się pomiędzy uchwytami i wpadała w wibracje podczas obrotu. Podtrzymki (podpory podążające) przemieszczają się w górę i w dół wraz z profilem rury, utrzymując ją w osi, dzięki czemu głowica tnąca widzi materiał dokładnie tam, gdzie przewiduje to program. W przypadku dużych rur liczba i konstrukcja tych podpór mają równie duże znaczenie, co dokładność uchwytów – zapytaj sprzedawcę, ile podpór posiada oferowana maszyna i jak radzi sobie z profilem zamkniętym.
Konstrukcje stalowe: tolerancje stają się coraz bardziej rygorystyczne
W konstrukcyjnych profilach stalowych dawniej wystarczały otwory pasowane na śruby, a cięcie tlenowe było w zupełności wystarczające. Obecnie producenci coraz częściej pracują z tolerancjami rzędu ułamków milimetra na połączeniach, a wycinane laserem rury z precyzyjnie wykonanymi otworami i wycięciami pozwalają na montaż bez konieczności rozwiercania czy szlifowania. Jeśli szukasz maszyn do belek zamiast rur, sprawdź linię do cięcia belek H HF30120.
Zaplanuj zasilanie dla całej linii
Moc źródła to tylko część całkowitego zapotrzebowania na energię. Przykład dla laserowej wycinarki do rur o mocy 4 kW: sama maszyna wraz z serwonapędami i akcesoriami pobiera około 10 kW, chiller (chłodziarka) około 6 kW, a sprężarka powietrza około 5,5 kW przy cięciu z użyciem powietrza assist, dając w sumie zapotrzebowanie również na układ odciągowy. Maszyny rzadko pracują cały czas pod pełnym obciążeniem, ale przyłącze elektryczne musi to wytrzymać. Poproś o pełną listę zapotrzebowania na moc dla Twojej konfiguracji przed rozpoczęciem prac instalacyjnych.
Cięcie faz pod spaw na rurach
Rury łączone doczołowo w konstrukcjach stalowych, instalacjach rurociągowych i maszynach zazwyczaj wymagają fazowania, najczęściej pod kątem od 30° do 45°. Istnieją dwa sposoby na wykonanie tego na wycinarce laserowej: dedykowana głowica do fazowania z uchylną optyką, która zapewnia stabilne rezultaty, ale jest droższa w zakupie i utrzymaniu, lub mechanizm uchylny z zamontowaną standardową głowicą, tańszy w zakupie, lecz wymagający kompensacji ogniskowej przy grubych ściankach. Tak czy inaczej, zapis „±45°” w karcie katalogowej nie gwarantuje gotowej do spawania fazy na grubym materiale. Przetnij kilka próbnych faz na własnych rurach i sprawdź kąt oraz strefę tępą przed zakupem.
Model LT360 w wersji standardowej wykonuje proste cięcia prostopadłe, otwory, wycięcia pod trójniki i siodłowe. Jeśli większość Twoich rur wymaga fazowania pod spaw, daj nam znać – do ciężkich rur i profili z fazowaniem dedykowana jest 8-osiowa przecinarka plazmowa do profili, która fazuje do ±60°.
Oprogramowanie dla konstrukcji stalowych
W pracach konstrukcyjno-stalowych model wykonawczy zawiera już każdy pojedynczy element. Wycinarka laserowa, której oprogramowanie bezpośrednio importuje model 3D, pozwala zaoszczędzić czas na ponownym rysowaniu każdej części. Jeśli Twoje biuro projektowe pracuje w Tekla lub podobnym programie, wyślij nam kilka plików elementów, a my sprawdzimy poprawność importu przed złożeniem zamówienia.
Najczęstsze problemy i sposoby ich rozwiązania
| Problem | Typowa przyczyna | Co robić |
|---|---|---|
| Otwory przesunięte w osi na długich rurach | Ugięcie lub bicie materiału między uchwytami | Sprawdzić podpory podążające; zmniejszyć prędkość obrotową dla ciężkich rur |
| Skręcenie rury przemieszcza detale | Skręcony materiał wsadowy | Uruchomić funkcję wyszukiwania krawędzi wzdłuż rury przed cięciem |
| Żużel we wnętrzu dużych rur | Wiązka wychodzi i uderza w przeciwległą ściankę | Skorygować parametry przebicia; zaplanować kolejność cięć |
| Gorsza jakość krawędzi na grubych ściankach | Nieodpowiednia moc lub gaz do danej grubości | Skorzystać z biblioteki materiałów; rozważyć mocniejsze źródło laserowe |
| Wolny odbiór długich detali | Brak podpory odbiorczej | Dodać stół odbiorczy dopasowany do długości detali |
Co decyduje o cenie
| Element | Opcje | Wpływ na cenę i użytkowanie |
|---|---|---|
| Długość | 6 m lub 9 m | 9 m pozwala na dłuższy materiał wsadowy, mniej załadunków i mniej odpadu końcowego na detalu |
| Moc lasera | 1,5–6 kW | Grubość ścianek i wydajność (throughput) |
| Podpory i rozładunek | Liczba podpór podążających, stół rozładunkowy | Dokładność i obsługa ciężkich rur |
| Załadunek | Ręczny lub z magazynka wiązkowego | Opłacalny przy dużej skali produkcji |
Model LT360 wyceniany jest indywidualnie na zapytanie.
Miejsce modelu w ofercie wycinarek do rur PCL
| Model | Wymiar rury | Moc | Najlepszy do |
|---|---|---|---|
| MAK100 | Ø10–100 mm | 1,5 kW | Model budżetowy, małe rury |
| LT120S | Ø120 / □120 mm | 1,5–3 kW | Mocowanie boczne, grube ścianki do 10 mm |
| LT240 | Ø20–240 mm | 1,5–6 kW | Profile okrągłe, kwadratowe, prostokątne, owalne |
| LT240S | Ø/□20–240 mm | 1,5–6 kW | Mocowanie boczne, podwójne uchwyty, rury do 200 kg |
| LT360 (ta maszyna) | Ø20–360 mm | 1,5–6 kW | Duże średnice, materiał 6 m lub 9 m |
Do rur o średnicy powyżej 360 mm lub bardzo grubych ścianek dedykowana jest przecinarka plazmowa do rur obsługująca średnice Ø50–1500 mm.
Od zapytania do produkcji
- Lista rur i próbki. Wyślij nam rysunki swoich największych rur, długość wsadu, gatunki materiałów oraz typowe rysunki połączeń.
- Konfiguracja i układ. Ustalamy wielkość uchwytów, długość łoża, źródło i system załadunku oraz przesyłamy rysunek layoutu z wymaganą powierzchnią, przyłączami prądu i sprężonego powietrza.
- Budowa i testy. Maszyna jest montowana i testowana przed wysyłką; czas realizacji potwierdzamy w ofercie handlowej.
- Przygotowanie fundamentu / posadzki. Wypoziomowana posadzka, przyłącze elektryczne, sprężone powietrze do uchwytów i gazu roboczego oraz instalacja odprowadzania pyłów gotowe przed przyjazdem maszyny.
- Instalacja i szkolenie. Montaż i szkolenie operatorów są wyceniane razem z maszyną; operatorzy uczą się programowania, netyzacji (nestingu), codziennych przeglądów oraz regulacji parametrów.
- Wsparcie posprzedażowe. 24-miesięczna gwarancja na całą maszynę z wyłączeniem materiałów eksploatacyjnych.
Przed złożeniem zamówienia
- Największa średnica, grubość ścianki i waga rury.
- Długość materiału dostarczanego przez dostawcę: 6 m lub 9 m.
- Tolerancje na rysunkach konstrukcyjnych połączeń.
- Dostępne przyłącze zasilania, uwzględniające chiller, sprężarkę i odciąg.
- Przestrzeń wokół maszyny na załadunek i odbiór długich elementów.
Konserwacja
| Kiedy | Czynność |
|---|---|
| Codziennie | Oczyścić szkiełko ochronne (szybkę) i dyszę; sprawdzić szczęki uchwytu; usunąć żużel. |
| Co tydzień | Oczyścić prowadnice i listwy zębate; sprawdzić podpory podążające; spuścić wodę z filtra powietrza. |
| Okresowo | Smarować prowadnice i listwy zębate; sprawdzić uszczelnienia pneumatyczne uchwytu; wymienić wodę w chillerze. |
Bezpieczeństwo pracy w pobliżu wycinarki do rur
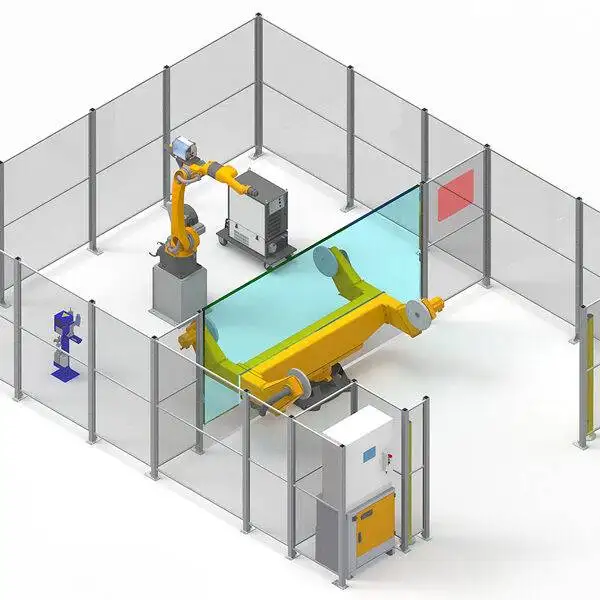
Dwa zagrożenia są specyficzne dla cięcia rur. Rura obraca się, często jej kilkumetrowy odcinek wystaje poza obudowę, dlatego obszar wzdłuż łoża musi być wolny podczas obrotu uchwytów. Ponadto wiązka opuszcza drugą stronę rury podczas jej przecięcia, więc strefa cięcia musi pozostawać zamknięta lub osłonięta. Utrzymuj blokady drzwi i kurtyny świetlne w stanie sprawności, zakładaj okulary ochronne o certyfikacie dopasowanym do długości fali lasera w miejscach, gdzie obszar cięcia jest odsłonięty, oraz podłącz wyciąg przed cięciem rur powlekanych lub ocynkowanych.
Zalety i ograniczenia
Zalety
- Duże średnice do 360 mm
- Opcja załadunku materiału 9 m
- Zastępuje piłę, wiercenie i wycinanie otworów w dużych rurach
Ograniczenia, o których warto wiedzieć
- Wymaga miejsca na podłodze dla długiego materiału i detali
- Przyłącze zasilania musi uwzględniać chiller, kompresor i wyciąg
- Bardzo duże lub grube rury taniej ciąć na plazmie
LT360 FAQ
Jaką największą rurę może ciąć model LT360?
Ø360 mm, w długościach 6 m lub 9 m.
Jakie materiały może ciąć?
Stal węglową, stal nierdzewną, aluminium i mosiądz.
Jakiej mocy potrzebuje cała maszyna?
Więcej niż moc samego źródła: maszyna, chiller, kompresor i wyciąg razem. Przesyłamy listę zapotrzebowania na moc dla Twojej konfiguracji.
Dlaczego podpory podtrzymujące są ważne?
Podtrzymują długie, ciężkie rury w osi podczas obrotu, dzięki czemu otwory i wycięcia trafiają we właściwe miejsce.
Czy może ciąć profile nieregularne?
Prześlij rysunek przekroju, a my to zweryfikujemy.
Czy możecie wyciąć próby?
Tak. Prześlij rysunek, wymiar rury i materiał.
Czy LT360 potrafi ciąć ukosy pod spawanie?
Wskazana konfiguracja tnie proste krawędzie, otwory, wycięcia i połączenia siodłowe. Daj nam znać, jeśli potrzebujesz ukosowania; dla ciężkich profili ze skosami porównaj 8-osiową wycinarkę plazmową do profili.
Czy można importować nasze modele konstrukcyjne?
Wyślij kilka plików elementów ze swojego oprogramowania, a sprawdzimy import przed złożeniem zamówienia.
Porównaj wszystkie lasery do rur i profili obok siebie w naszym przewodniku wyboru.
Wyślij wymiary największej rury oraz długość materiału. Przygotujemy wycenę LT360 o odpowiedniej długości i mocy.
Uzyskaj wycenę