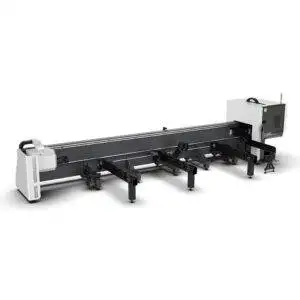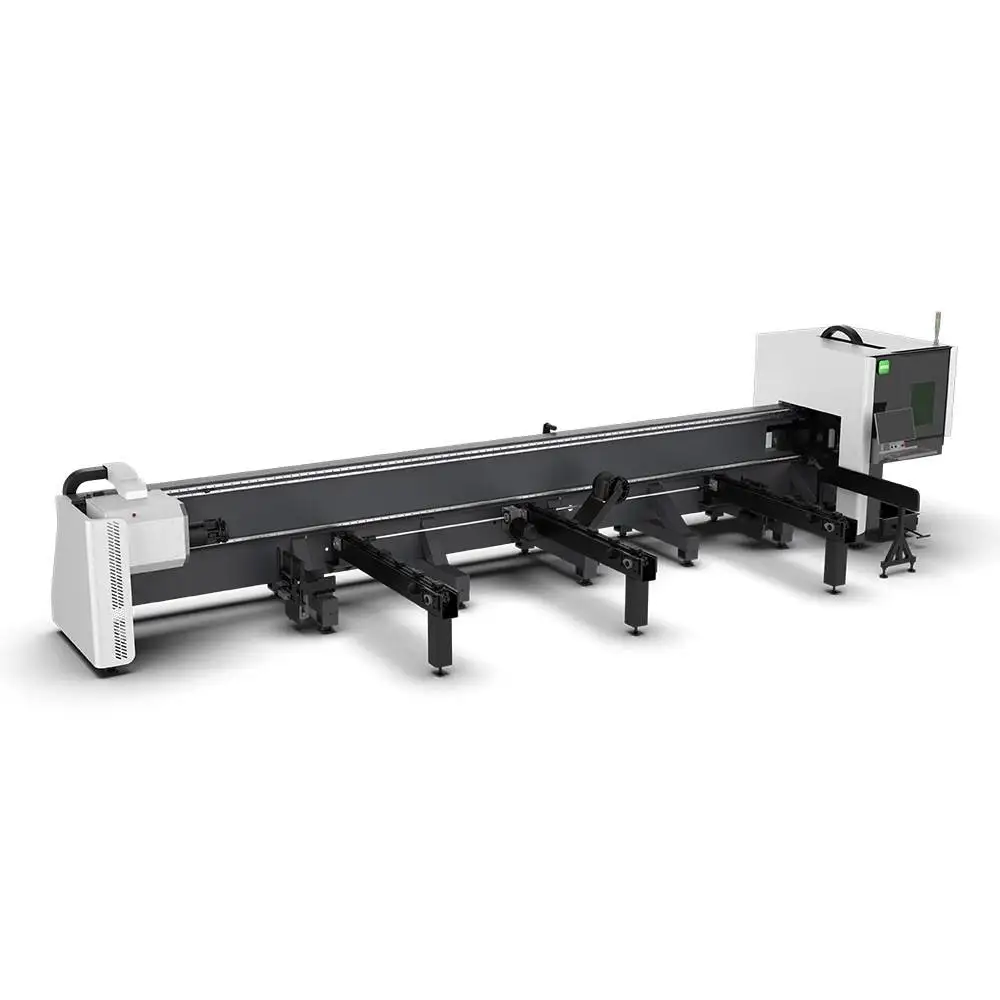
LT120S : Vue d'ensemble
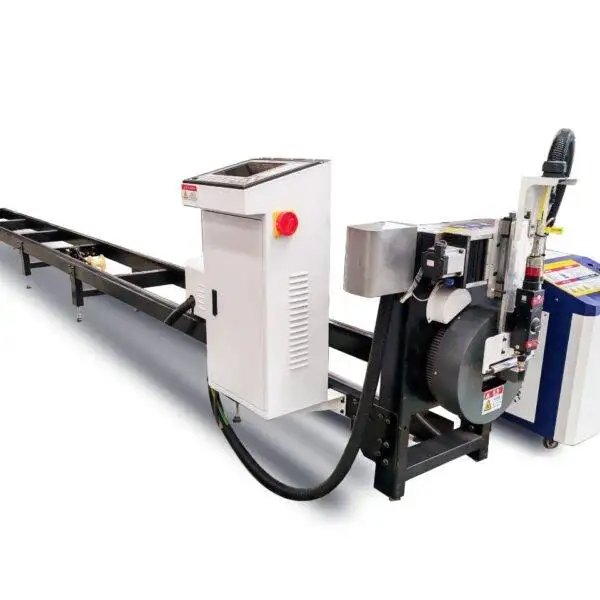
Le LT120S est un découpeur laser de tubes à montage latéral pour les petits tubes à parois épaisses : jusqu'à Ø120 mm en rond ou 120 × 120 mm en carré, des parois en acier au carbone jusqu'à 10 mm, et des tubes unitaires pesant jusqu'à 180 kg. Le bâti est basculé sur le côté afin qu'un chariot élévateur puisse positionner directement les tubes lourds dans les mandrins.
Spécifications techniques
| Taille max. du tube | Rond Ø120 mm, carré 120 × 120 mm |
|---|---|
| Épaisseur de paroi | Acier au carbone jusqu'à 10 mm |
| Source laser | Fibre 1.5–3 kW |
| Précision de positionnement | ±0.03 mm |
| Poids max. tube unitaire | 180 kg |
| Serrage | Double mandrin pneumatique à course complète |
| Agencement du bâti | Montage latéral |
| Certification | CE, ISO 9001 |
| Garantie | 24 mois sur toute la machine (consommables exclus) |
Les parois épaisses modifient les priorités
Pour les tubes fins en acier inoxydable, un laser tube est jugé sur sa vitesse et la fluidité de son chargement. Pour l'acier au carbone à paroi épaisse, d'autres critères priment : la puissance de serrage des mandrins, la rigidité de la structure et la sécurité de manipulation d'un tube lourd. Un tube de 6 m avec une paroi de 10 mm est lourd pour son diamètre. S'il glisse dans les mors pendant la rotation, la précision disparaît et le tube peut endommager la machine.
Le LT120S répond à ce défi avec des mandrins pneumatiques à course complète dimensionnés pour des tubes de 180 kg et un bâti à montage latéral. Le chargement par le côté signifie que le chariot élévateur place le tube au centre des mandrins au lieu de devoir l'enfiler par l'extrémité, ce qui est plus lent et plus risqué avec des charges lourdes.
Pourquoi l'évacuation des scories est cruciale
Les parois épaisses génèrent davantage de métal en fusion. Sur un bâti conventionnel, une partie tombe sur les rails et les crémaillères sous la zone de coupe. Sur le LT120S à montage latéral, elles tombent directement au sol, ce qui maintient les guides propres. C'est essentiel pour la précision à long terme : des débris sur un rail ou une crémaillère provoquent une usure prématurée et entraînent des décalages sur les perçages.
Puissance laser pour parois épaisses
Les parois de tubes sont découpées à une vitesse bien inférieure à celle d'une tôle plane de même épaisseur, car la tête travaille sur une surface courbe et rotative, et le métal fondu doit s'évacuer du tube. Une règle empirique courante pour les lasers tubes :
| Puissance source | Acier au carbone | Acier inoxydable | Secteurs typiques |
|---|---|---|---|
| 1.5–2 kW | environ 6 mm | environ 4 mm | Mobilier, équipement de fitness, tubes à paroi mince |
| 3–4 kW | environ 12 mm | environ 8 mm | Charpentes métalliques, machines de BTP, échafaudages |
| 6–8 kW | environ 20 mm | environ 12 mm | Tuyauterie sous pression, machines lourdes |
1Dimensionnez la source pour votre paroi la plus épaisse en prévoyant une réserve, souvent de 20 à 30 %, si vous prévoyez également des chanfreins ou des tubes plus lourds par la suite. Le tableau de la source mentionnée et une découpe d'essai sur votre tube sont les éléments qui comptent.
Pour le LT120S, cela signifie : avec des parois en acier au carbone de 10 mm comme objectif, optez pour la limite supérieure de sa plage de 1.5–3 kW.
Problèmes courants et solutions
| Problème | Cause habituelle | Que faire |
|---|---|---|
| Le tube glisse pendant la rotation | Force de serrage trop faible par rapport au poids du tube | Augmenter la pression du mandrin ; vérifier les mors et l'alimentation en air |
| Perçage lent ou raté sur parois de 8–10 mm | Paramètres de perçage prévus pour parois minces | Utiliser le perçage étagé de la bibliothèque de matériaux ; nettoyer la buse |
| Laitier important sur la face inférieure | Vitesse trop élevée ou pression de gaz trop faible pour l'épaisseur | Réduire la vitesse, vérifier la pression d'oxygène et la taille de la buse |
| Projections sur la paroi opposée | Le faisceau traverse la coupe et touche la paroi en face | Ajuster les paramètres de fin de coupe ; optimiser l'ordre de coupe |
| Dérive des perçages au fil du poste | Présence de débris sur les rails ou crémaillères, ou chute de pression d'air | Nettoyer les guidages ; vérifier le compresseur et le sécheur d'air |
Ce qui détermine le prix
| Élément | Options | Impact sur le prix et l'utilisation |
|---|---|---|
| Puissance laser | 1.5–3 kW | Une puissance supérieure découpe les parois épaisses plus rapidement et avec un meilleur état de surface |
| Mandrins | Double mandrin pneumatique à course complète | Standard sur le LT120S ; dimensionné pour des tubes de 180 kg |
| Chargement | Chargement latéral manuel ou râtelier de chargement | Les râteliers sont rentabilisés lorsque de nombreux tubes lourds sont découpés par poste |
| Logiciel | Nesting, import 3D | Détermine le temps de programmation pour les nouvelles pièces |
Le LT120S est chiffré sur demande ; envoyez-nous votre liste de tubes et nous établirons un devis pour la configuration adaptée.
Positionnement dans la gamme de lasers tubes PCL
| Modèle | Taille du tube | Puissance | Idéal pour |
|---|---|---|---|
| MAK100 | Ø10–100 mm | 1.5 kW | Modèle d'entrée de gamme, petits tubes |
| LT120S (cette machine) | Ø120 / □120 mm | 1.5–3 kW | Montage latéral, parois épaisses jusqu'à 10 mm |
| LT240 | Ø20–240 mm | 1.5–6 kW | Rond, carré, rectangulaire, ovale |
| LT240S | Ø/□20–240 mm | 1.5–6 kW | Montage latéral, double mandrin, tubes de 200 kg |
| LT360 | Ø20–360 mm | 1.5–6 kW | Grands diamètres, barres de 6 m ou 9 m |
De la demande à la production
- Liste des tubes et échantillons. Envoyez les dimensions des tubes, les épaisseurs de paroi, le tube le plus lourd et les plans des pièces.
- Configuration et implantation. Nous fixons la taille du mandrin, la longueur du banc, la source et le chargement, et envoyons un plan d'implantation avec l'encombrement au sol, les raccordements électriques et pneumatiques.
- Fabrication et tests. La machine est assemblée et testée avant l'expédition ; le délai de livraison est confirmé dans le devis.
- Préparation du site. Un sol de niveau, le raccordement électrique, l'air comprimé pour les mandrins et le gaz d'assistance, ainsi que l'aspiration des fumées doivent être prêts avant l'arrivée.
- Installation et formation. L'installation et la formation des opérateurs sont devisées avec la machine ; les opérateurs apprennent la programmation, l'imbrication, les contrôles quotidiens et le réglage des paramètres.
- Assistance. Garantie de 24 mois sur l'ensemble de la machine, consommables exclus.
Avant de commander
- Tube le plus lourd (longueur × poids) que vous chargerez.
- Paroi la plus épaisse et matière.
- Mode d'acheminement des tubes vers la machine : chariot élévateur, pont roulant, râtelier.
- Alimentation électrique et air comprimé disponibles à l'emplacement de la machine.
Maintenance
| Quand | Quoi |
|---|---|
| Quotidien | Nettoyer la vitre de protection et la buse ; évacuer les scories sous la zone de coupe ; vérifier les mors. |
| Hebdomadaire | Nettoyer les rails et les crémaillères ; purger le filtre à air et vérifier la pression d'air du mandrin. |
| Périodique | Lubrifier les rails et les crémaillères ; vérifier l'usure des mors ; remplacer l'eau du refroidisseur. |
Sécurité autour d'un laser tube
Deux risques sont spécifiques à la découpe de tubes. Le tube tourne, souvent sur plusieurs mètres en dehors de l'enceinte, la zone le long du banc doit donc être maintenue dégagée pendant la rotation des mandrins. De plus, le faisceau traverse le tube de part en part lors de la coupe, la zone de découpe doit donc rester fermée ou protégée. Maintenez les interrupteurs de sécurité des portes et les barrières immatérielles en état de marche, portez des lunettes de protection laser adaptées à la longueur d'onde du laser lorsque la zone de coupe est ouverte, et raccordez l'aspiration avant de découper des tubes revêtus ou galvanisés.
Points forts et limites
Points forts
- Conçu pour les fortes épaisseurs sur petits tubes
- Chargement latéral par chariot élévateur
- Les scories tombent loin des rails et des crémaillères
- Encombrement compact
Limites à connaître
- Limité à 120 mm
- Puissance maximale de 3 kW
- Les tubes plus grand nécessitent le LT240S
FAQ LT120S
Quel est le tube le plus grand que le LT120S peut découper ?
Tubes ronds jusqu'à Ø120 mm et tubes carrés jusqu'à 120 × 120 mm.
Quelle peut être l'épaisseur des parois ?
Parois en acier au carbone jusqu'à 10 mm.
Quel peut être le poids d'un tube ?
Jusqu'à 180 kg pour un seul tube.
Pourquoi un montage latéral ?
Chargement par chariot élévateur au centre du mandrin, guides plus propres car les scories tombent au sol, et encombrement réduit.
Quelle puissance laser dois-je choisir ?
1,5 kW à 3 kW. Pour des parois principalement de 8 à 10 mm, optez pour la puissance supérieure.
Pouvez-vous découper des échantillons ?
Oui. Envoyez le plan, les dimensions du tube et la matière.
Comparez toutes nos machines de découpe laser pour tubes côte à côte dans notre guide de choix.
Envoyez vos dimensions de tubes et épaisseurs de paroi. Nous vous établissons un devis pour le LT120S avec des échantillons sur votre tube.
Obtenir un devis