LT120S: 개요
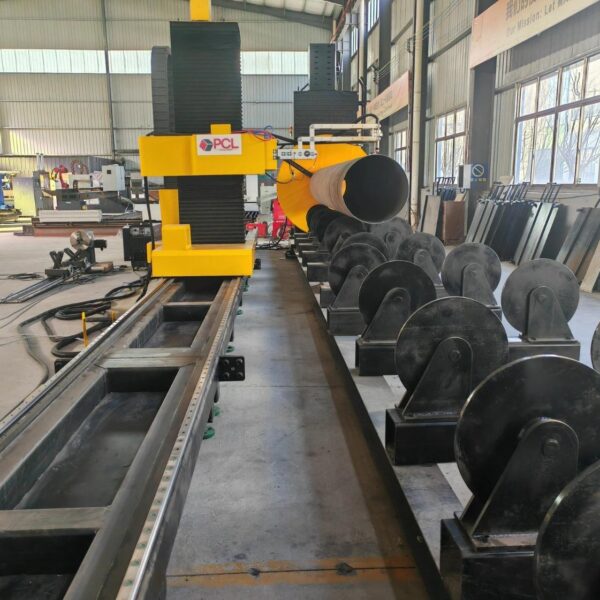
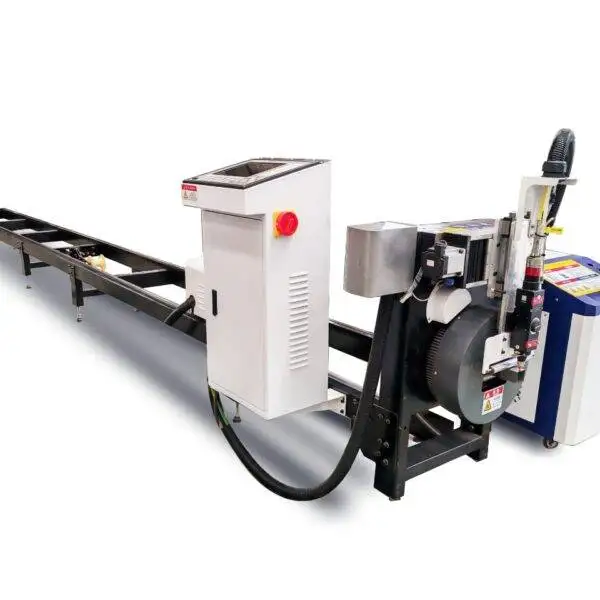
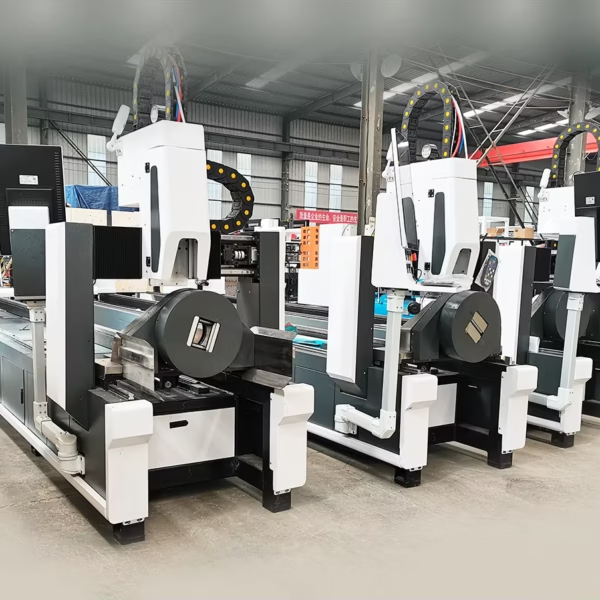
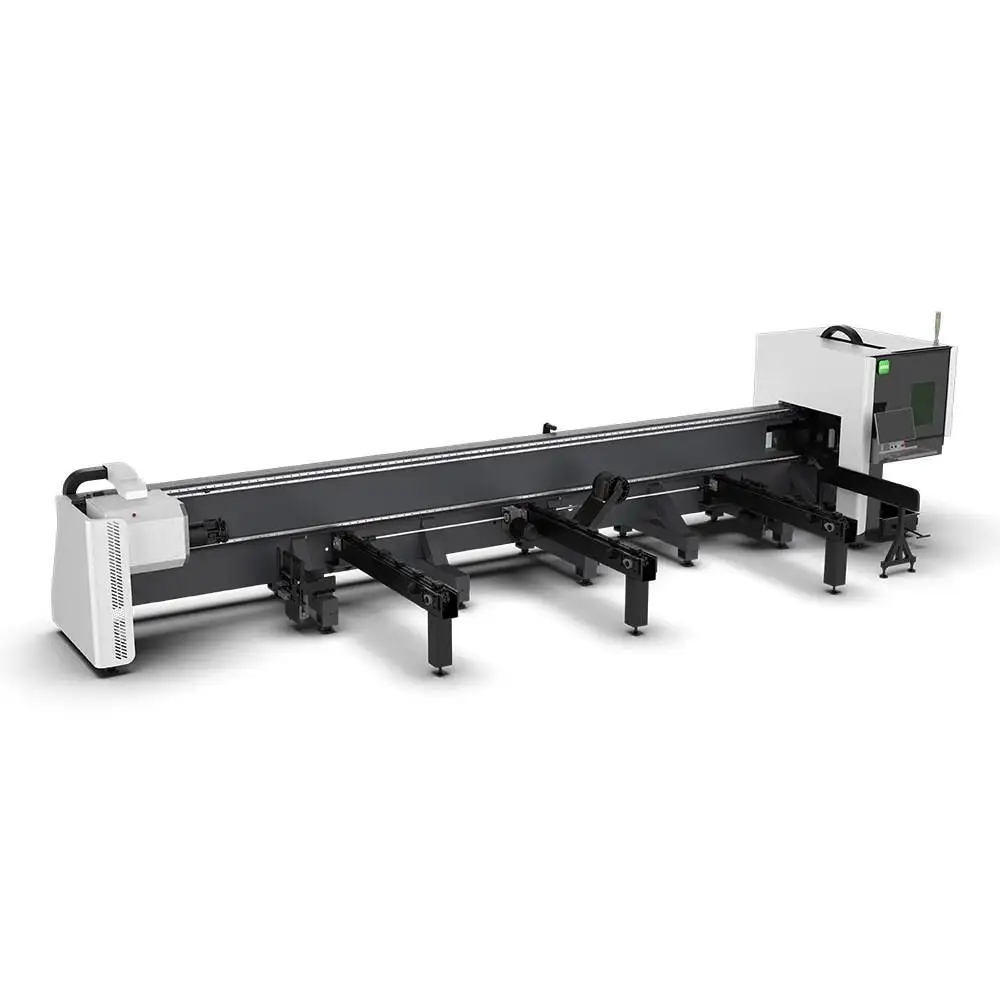
LT120S는 후육 소형 파이프 가공에 특화된 측면 적재형 파이프 레이저 절단기입니다. 최대 외경 Ø120 mm 원형 파이프, 120 × 120 mm 각형 파이프, 최대 10 mm 두께의 탄소강, 그리고 최대 180 kg 중량의 단일 파이프를 가공할 수 있습니다. 베드가 측면을 향하도록 설계되어 지게차로 무거운 파이프를 척에 곧바로 안착시킬 수 있습니다.
기술 사양
| 최대 파이프 규격 | 원형 Ø120 mm, 각형 120 × 120 mm |
|---|---|
| 두께 | 탄소강 최대 10 mm |
| 레이저 소스 | 1.5–3 kW 파이버 |
| 반복 포지셔닝 정밀도 | ±0.03 mm |
| 최대 단일 파이프 중량 | 180 kg |
| 클램핑 | 풀스트로크 공압식 듀얼 척 |
| 베드 구조 | 측면 적재형 |
| 인증 | CE, ISO 9001 |
| 보증 | 본체 24개월 (소모품 제외) |
후육 파이프 가공 시 고려해야 할 핵심 요소
박판 스테인리스 파이프의 경우, 파이프 레이저 절단기는 속도와 부드러운 로딩 성능이 중요합니다. 하지만 후육 탄소강의 경우 척의 강력한 클램핑력, 견고한 구조, 그리고 무거운 파이프의 안전한 핸들링이 최우선 고려 대상이 됩니다. 10 mm 두께의 6 m 파이프는 직경에 비해 무게가 매우 무겁습니다. 회전 중 척 바이스에서 파이프가 미끄러지면 정밀도가 틀어지고 장비가 손상될 수 있습니다.
LT120S는 180 kg 파이프에 적합한 풀스트로크 공압식 척과 측면 적재형 베드로 이러한 문제를 완벽히 해결합니다. 측면 적재 방식을 사용하면 작업자가 파이프 끝부분에서 끼워 넣는 기존 방식(무거운 자재 취급 시 작업 속도가 느리고 위험함) 대신 지게차가 척 중심부에 파이프를 바로 거치할 수 있습니다.
슬래그 낙하 구조가 중요한 이유
후육 가공 시에는 더 많은 용융물이 발생합니다. 일반적인 베드 구조에서는 용융물의 일부가 절단 영역 하단의 레일과 랙 위에 쌓이게 됩니다. 하지만 측면 적재형 구조의 LT120S는 슬래그가 바닥으로 곧바로 떨어지므로 가이드가 항상 깨끗하게 유지됩니다. 레일이나 랙에 낀 이물질은 장기적인 정밀도 저하를 유발하며, 나중에 홀 가공 위치가 미세하게 어긋나는 원인이 되므로 이는 매우 중요합니다.
후육 가공을 위한 레이저 출력
파이프는 곡면을 회전하며 절단하고 용융물이 파이프 밖으로 원활하게 배출되어야 하므로, 동일 두께의 평판 철판을 절단할 때보다 훨씬 느린 속도로 가공됩니다. 파이버 파이프 레이저 가공 시 일반적으로 적용되는 기준은 다음과 같습니다:
| 발진기 출력 | 탄소강 | 스테인리스강 | 주요 적용 산업 |
|---|---|---|---|
| 1.5–2 kW | 약 6 mm | 약 4 mm | 가구, 피트니스 장비, 박판 파이프 |
| 3–4 kW | 약 12 mm | 약 8 mm | 철골 구조물, 건설 기계, 비계 |
| 6–8 kW | 약 20 mm | 약 12 mm | 압력 배관, 중장비 |
베벨(개선) 가공을 계획 중이거나 향후 더 두꺼운 파이프를 다룰 예정이라면, 가장 두꺼운 자재 두께를 기준으로 발진기 출력을 20~30% 정도 여유 있게 선정하는 것이 좋습니다. 실제 가공 결과는 제안된 출력 데이터와 고객의 파이프 샘플 테스트를 통해 확인해야 합니다.
LT120S의 경우, 10 mm 탄소강 가공을 목표로 한다면 1.5~3 kW 범위 중 상위 사양을 선택하는 것이 적합합니다.
주요 문제점 및 해결 방법
| 문제 상황 | 주요 원인 | 해결 방법 |
|---|---|---|
| 회전 중 파이프 미끄러짐 | 파이프 중량 대비 클램핑 압력 부족 | 척 압력 상향 조정, 조(jaw) 및 에어 공급 상태 점검 |
| 8–10 mm 두께 피어싱 지연 또는 실패 | 박판용으로 설정된 피어싱 파라미터 적용 | 소재 라이브러리의 다단 피어싱 적용, 노즐 청소 |
| 절단면 하단에 과도한 슬래그(드라스) 발생 | 두께 대비 절단 속도가 너무 빠르거나 가스 압력이 낮음 | 속도 감소, 산소 압력 및 노즐 사이즈 점검 |
| 반대편 벽면 스패터 발생 | 레이저 빔이 절단면을 관통해 반대편 벽에 닿음 | 관통 파라미터 조정, 절단 순서 재설정 |
| 교대 근무 중 홀 위치 미세 어긋남 | 레일/랙의 이물질 유입 또는 에어 압력 저하 | 가이드 청소, 컴프레서 및 에어 드라이어 점검 |
가격 결정 요인
| 항목 | 옵션 | 가격 및 용도에 미치는 영향 |
|---|---|---|
| 레이저 출력 | 1.5–3 kW | 고출력일수록 후육 파이프를 더 빠르게 절단하고 절단면이 깨끗해짐 |
| 척 | 풀스트로크 공압식 듀얼 척 | LT120S 기본 사양, 180 kg 파이프 대응 규격 |
| 로딩 시스템 | 수동 측면 적재 또는 오토 로딩 랙 | 근무 교대당 고중량 파이프 절단량이 많을 때 효율 극대화 |
| 소프트웨어 | 네스팅, 3D 파일 임포트 | 신제품 프로그래밍 소요 시간 단축 |
LT120S는 요청 시 맞춤 견적이 제공됩니다. 가공하실 파이프 리스트를 보내주시면 최적의 사양으로 견적을 안내해 드립니다.
PCL 파이프 레이저 라인업에서의 위치
| 모델명 | 파이프 규격 | 출력 | 추천 용도 |
|---|---|---|---|
| MAK100 | Ø10–100 mm | 1.5 kW | 입문형 모델, 소형 파이프 |
| LT120S (본 장비) | Ø120 / □120 mm | 1.5–3 kW | 측면 적재형, 최대 10 mm 후육 파이프 가공 |
| LT240 | Ø20–240 mm | 1.5–6 kW | 원형, 각형, 사각, 타원형 파이프 |
| LT240S | Ø/□20–240 mm | 1.5–6 kW | 측면 적재형, 듀얼 척, 200 kg 파이프 대응 |
| LT360 | Ø20–360 mm | 1.5–6 kW | 대구경, 6m 또는 9m 원자재 가공 |
문의부터 생산까지의 절차
- 튜브 규격 및 샘플 확인. 파이프 치수, 두께, 가장 무거운 파이프 규격 및 도면을 보내주세요.
- 구성 및 배치 설계. 척 사이즈, 베드 길이, 레이저 소스 및 로딩 방식을 확정하고, 설치 공간, 전력 및 에어 공급 위치가 포함된 도면을 제공합니다.
- 제작 및 테스트. 출고 전 장비 조립 및 테스트를 거치며, 납기는 견적서에 명시됩니다.
- 현장 준비. 장비 반입 전까지 수평 바닥, 전원, 척 및 보조 가스용 압축 공기, 집진기 배기 라인을 준비해 주세요.
- 설치 및 교육. 장비 견적에 설치와 오퍼레이터 교육이 포함되어 있습니다. 프로그래밍, 네스팅, 일상 점검 및 파라미터 조정을 교육해 드립니다.
- 기술 지원. 소모품을 제외한 장비 전체 24개월 무상 보증.
주문 전 확인 사항
- 적재할 파이프의 최대 중량 (길이 × 중량).
- 최대 두께 및 재질.
- 파이프 투입 방식: 지게차, 크레인, 랙.
- 장비 설치 위치의 전원 및 압축 공기 공급 여부.
장비 유지보수
| 주기 | 점검 항목 |
|---|---|
| 매일 | 보호 렌즈 및 노즐 청소; 절단부 하단 슬래그 제거; 척 조(Jaw) 점검. |
| 매주 | 가이드 레일 및 랙 청소; 에어 필터 드레인 배출 및 척 공압 확인. |
| 정기 | 레일 및 랙 구동부 윤활유 도포; 조 마모 상태 확인; 칠러 냉각수 교체. |
파이프 레이저 가공 안전 수칙
파이프 절단 작업 시 주의해야 할 두 가지 주요 위험 요소가 있습니다. 파이프가 회전할 때 인클로저 외부로 수 미터까지 튀어나올 수 있으므로, 척이 회전하는 동안 베드 주변 공간을 비워두어야 합니다. 또한 절단 시 레이저 빔이 파이프 반대쪽을 관통할 수 있으므로 절단 구역은 반드시 밀폐되거나 차단되어야 합니다. 도어 인터락과 라이트 커튼을 정상 작동 상태로 유지하고, 절단 구역이 개방된 곳에서는 레이저 파장에 맞는 보안경을 착용하며, 코팅 파이프나 아연도금 파이프 절단 시 반드시 집진기를 연결하세요.
장점과 한계
장점
- 소형 파이프의 고후판 가공에 특화
- 지게차 측면 로딩 방식
- 레일과 랙에서 멀어진 위치로 슬래그 낙하
- 컴팩트한 풋프린트
참고사항 (한계)
- 최대 120 mm까지 가공 가능
- 최대 3 kW 레이저 파워
- 대경관 파이프는 LT240S 모델 권장
LT120S 자주 묻는 질문
LT120S로 가공할 수 있는 최대 파이프 규격은 어떻게 되나요?
원형 파이프 최대 Ø120 mm, 사각 파이프 최대 120 × 120 mm까지 가능합니다.
최대 두께는 얼마나 되나요?
탄소강 기준 최대 10 mm 두께까지 가공 가능합니다.
파이프 최대 중량은 얼마나 되나요?
단일 파이프 기준 최대 180 kg까지 적재할 수 있습니다.
측면 장착 방식을 채택한 이유는 무엇인가요?
척 센터에 맞춘 지게차 로딩, 바닥으로 슬래그가 떨어져 가이드가 깨끗하게 유지되는 점, 그리고 공간을 적게 차지하는 풋프린트 때문입니다.
어떤 레이저 파워를 선택해야 하나요?
1.5 kW에서 3 kW 사이를 선택하실 수 있습니다. 주로 8~10 mm 두께를 가공하신다면 더 높은 출력을 권장합니다.
샘플 테스트 가공이 가능한가요?
네, 가능합니다. 도면, 파이프 규격 및 재질을 보내주세요.
파이프 레이저 커팅 머신 전체 라인업을 선정 가이드에서 비교해 보세요.
파이프 규격과 두께를 알려주세요. 고객님의 파이프로 샘플 테스트 및 LT120S 견적을 제공해 드립니다.
견적 문의하기