LFP4020: Übersicht
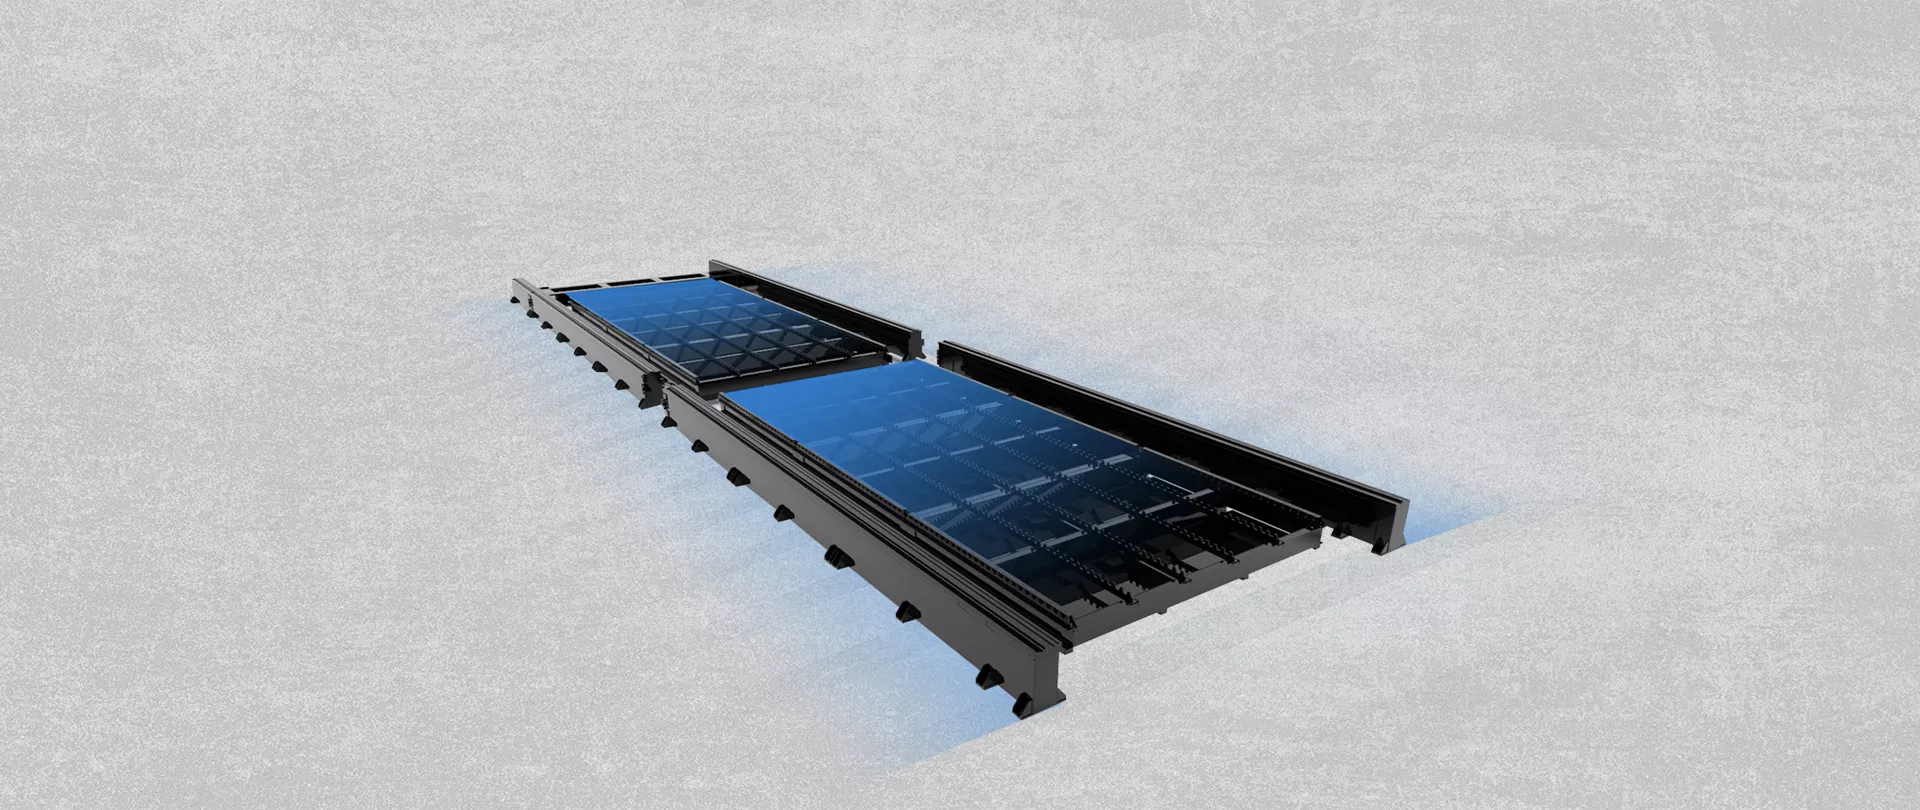
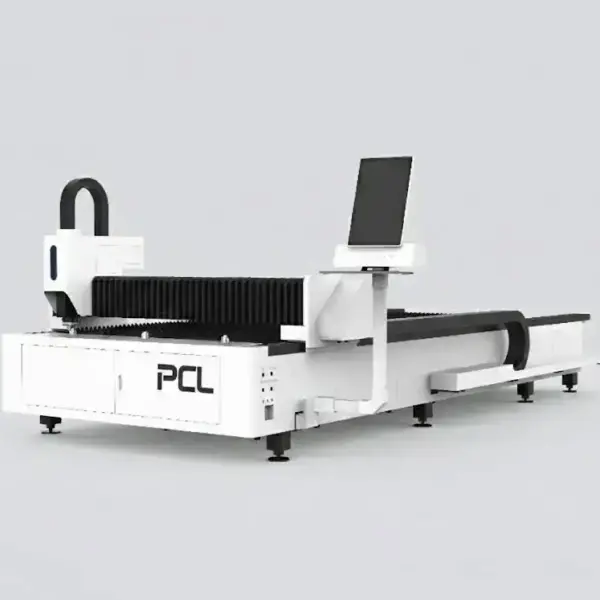
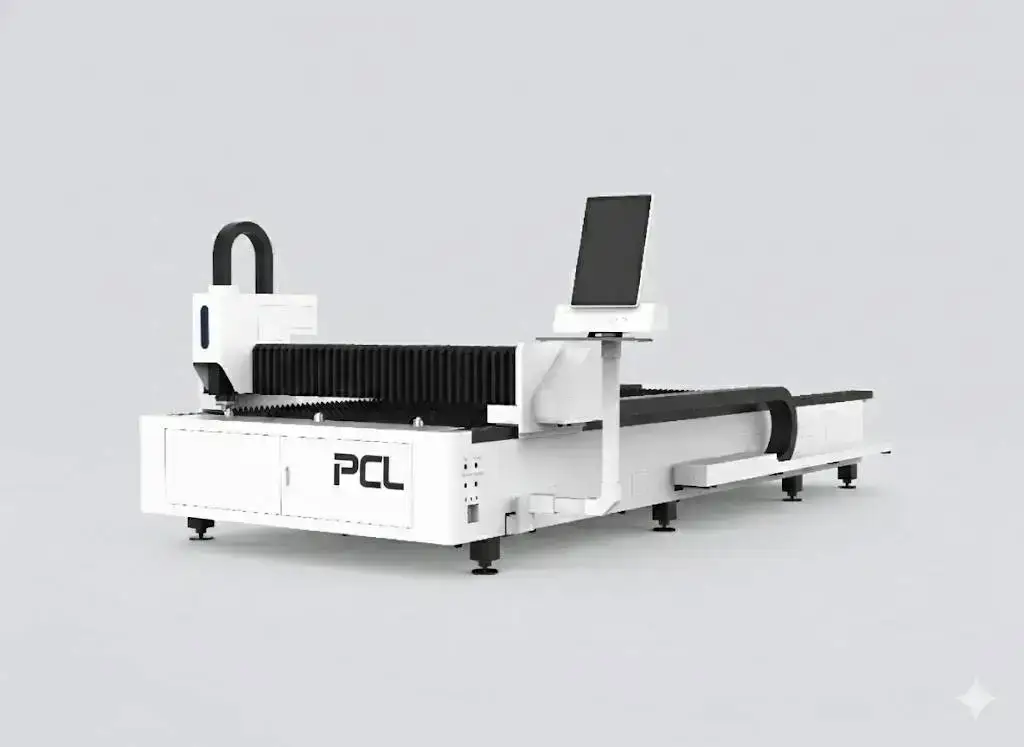
Die LFP4020 ist eine Produktions-Faserlaserschneidmaschine für 4000 × 2000 mm große Bleche mit automatischem Doppel-Wechseltisch. Während ein Blech geschnitten wird, wird das nächste auf den anderen Tisch geladen, und die beiden wechseln sich in 15–20 Sekunden ab. Sie nimmt Laserquellen von 1 kW bis 30 kW auf.
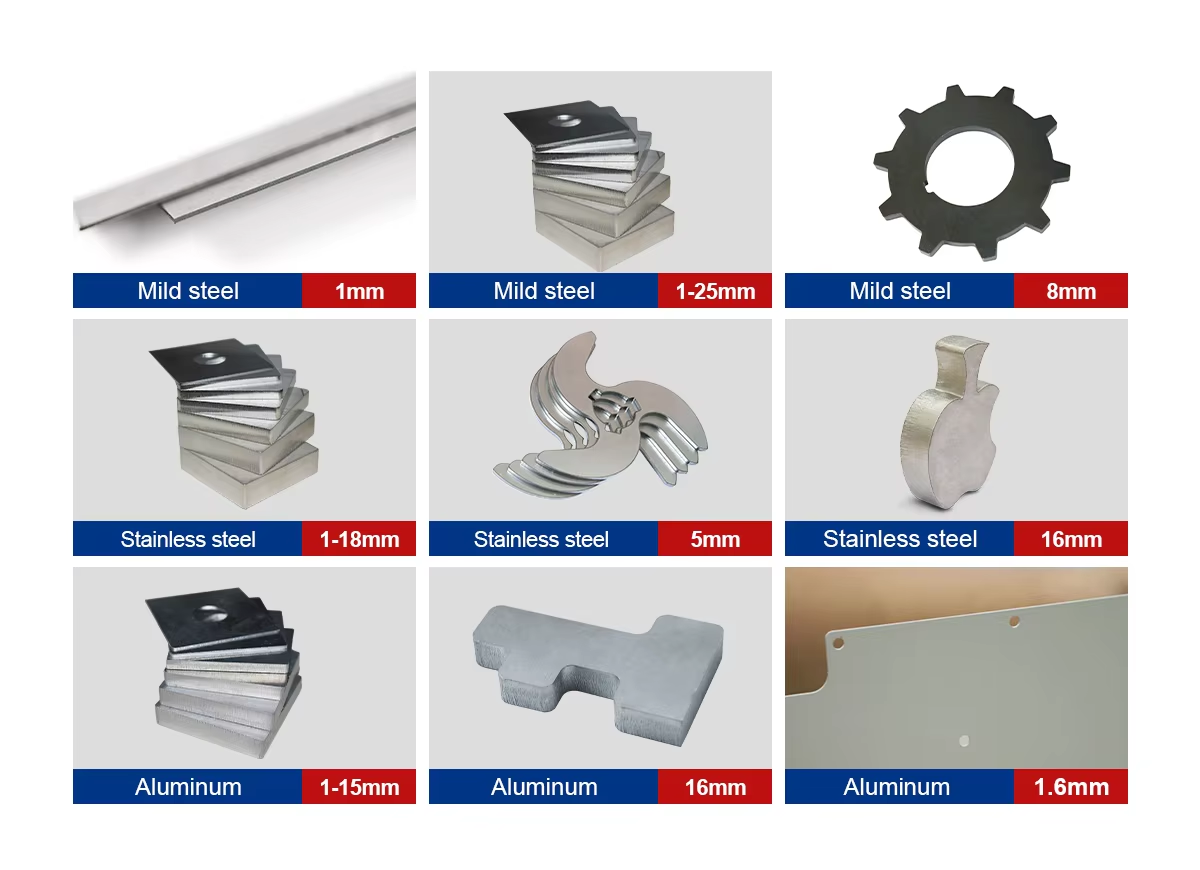
LFP-Serie im Betrieb
Schneiden auf der LFP-Großformatserie.
Technische Daten
| Arbeitsbereich | 4000 × 2000 mm |
|---|---|
| Laserquelle | 1–30 kW; Raycus oder IPG |
| Wechseltisch | Doppeltisch, automatisch, 15–20 s |
| Positioniergenauigkeit | ±0.03 mm |
| Max. Beschleunigung | 1.2–1.5 G |
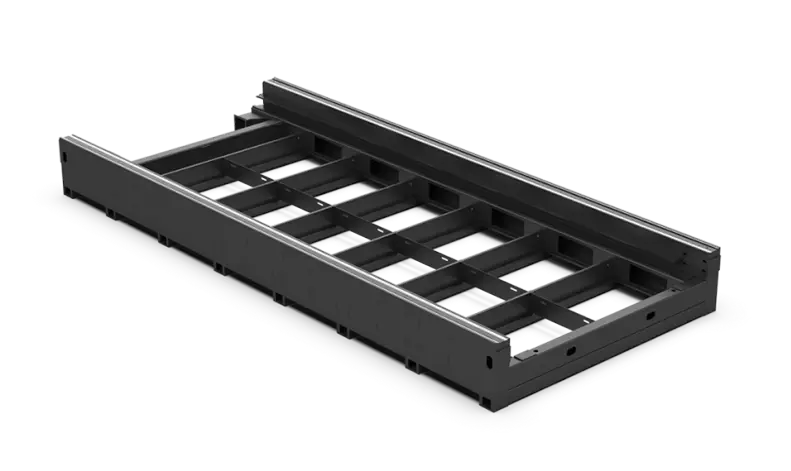
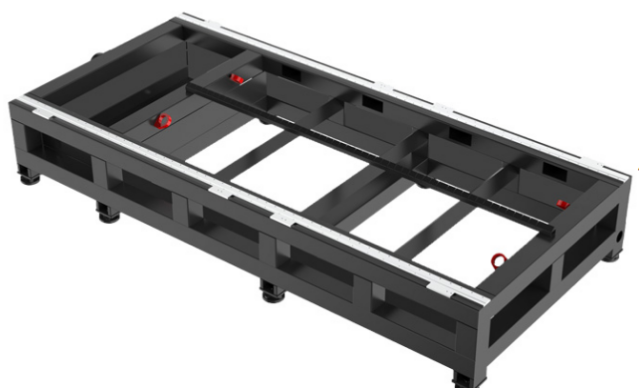
| Maschinenbett | Schwere Ausführung, stress-relieved |
| Zertifizierung | CE, ISO 9001 |
| Gewährleistung | 24 Monate auf die gesamte Maschine (Verschleißteile ausgenommen) |
Wo sich der Wechseltisch bezahlt macht
Zählen Sie mal nach, wie lange der Laser pro Blech heute stillsteht: Teile abräumen, Restgitter entfernen, das nächste Blech per Kran einlegen. Auf einem Einzeltisch geht diese Zeit bei jedem Blech verloren. Mit dem Wechseltisch passiert das während des Schneidens, und der Verlust schrumpft auf den 15–20-sekündigen Wechsel. Je mehr Bleche pro Schicht, desto schneller amortisiert sich der Tisch.
Was die Leistungsstufen schneiden
Typische maximale Dicke von 1 kW bis 60 kW; die letzte Spalte markiert die Leistungen, die diese Maschine tragen kann. Betrachten Sie die Zahlen als Obergrenze, nicht als täglichen Arbeitsbereich. Die Geschwindigkeitstabellen enden bei 12 kW; für 20–30 kW fragen Sie bitte nach dem Diagramm der genau angebotenen Quelle. Bei hoher Leistung liegen die Vorteile hauptsächlich in der Geschwindigkeit bei Mittel- und Grobblech.
| Laserleistung | Baustahl (O₂) | Edelstahl (N₂) | Aluminium (N₂) | Messing (N₂) | Dieses Modell |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | ✓ |
| 60 kW | 200 mm | 150 mm | – | – | – |
Die maximale Dicke ist eine Obergrenze, die langsam und mit einer rauere Schnittkante geschnitten wird. Planen Sie die tägliche Produktion ein paar Millimeter darunter und stimmen Sie sich mit der Schneidtabelle der genauen Quelle und des Schneidkopfes in Ihrem Angebot ab.
Typische Schneidgeschwindigkeiten
| Dicke | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Dicke | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
Geschwindigkeiten in m/min. Typische Werte für qualitativ hochwertiges Schneiden; Kantenanforderungen, Materialgüte, Gasreinheit und der Schneidkopf verändern diese. Ihr Angebot enthält die Tabelle für die genaue Konfiguration.
Die Wahl zwischen 1 kW und 30 kW
Der Maschinenrahmen ist derselbe; die Quelle bestimmt Kosten und Leistung. Bei dünnem Blech wird der Zyklus durch die Beschleunigung von 1.2–1.5 G begrenzt, nicht durch die Leistung. Leistung verdient ihr Geld auf Blechen: Eine 3-kW-Quelle schneidet 10 mm Baustahl mit Sauerstoff bei ca. 1.0–1.3 m/min, 6 kW bei 2.0–2.3 m/min, und höhere Leistung erhöht diese Geschwindigkeit sowie die Dicke, die Sie mit einer sauberen Kante schneiden können.
Wo sie sich in das PCL Lasersortiment einfügt
| Modell | Arbeitsbereich | Leistung | Am besten für |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Hohe Leistung auf kompaktem Bett |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Offener Einzeltisch; Standardformate |
| LFP4020 (diese Maschine) | 4000 × 2000 mm | 1–30 kW | Doppel-Wechseltisch für Stückzahlen |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Hochleistungs-Blechbearbeitung auf geschweißtem Bett |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Lange Bleche bei geringerem Investment |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | Großformatige Produktion |
| 2-in-1 Blech & Rohr | 3015 oder 4020 + Rohre Ø20–220 mm | 1–12 kW | Blech und Rohr auf einer Maschine |
Planen Sie den Aufstellort
- Ein Stromanschluss für Laserquelle, Kühler und Absaugung gemeinsam.
- Auf Ihren Stickstoffverbrauch ausgelegte Gasversorgung.
- Platzbedarf für beide Tische und das Blechhandling.
- Absaugung und ein gesicherter Arbeitsbereich.
Häufige Probleme und deren Behebung
| Problem | Mögliche Ursache | Abhilfe |
|---|---|---|
| Tischwechsel stoppt | Schlacke auf den Wechselschienen oder der Kette | Wechselschienen reinigen und Endschalter prüfen |
| Einblasen beim Einstechen in dickes Blech | Einzelschritt-Einstich bei starkem Blech | Mehrstufiges Einstechen verwenden und das Blech zwischen den Einstichen abkühlen lassen |
| Starke Schlacke unter dickem Baustahl | Vorschub zu hoch, Sauerstoffdruck zu niedrig, Fokus zu negativ, Düse teilweise verstopft | Vorschub um 5–8 % reduzieren; Sauerstoff auf 0,5–0,7 bar halten; Fokus auf +3 bis +4 mm einstellen; Düse prüfen |
| Schlacke unter Edelstahl oder Aluminium | Vorschub zu hoch, Stickstoffdruck zu niedrig oder Fokus nicht tief genug | Vorschub verringern oder Druck erhöhen; Fokus bei größerer Materialstärke nach unten (negativ) verstellen |
| Maßabweichungen über ein langes Blech | Verschmutzung auf Zahnstangen oder Führungsschienen oder thermische Ausdehnung des Blechs | Führungsschienen und Zahnstangen reinigen; in einer Reihenfolge schneiden, die die Wärme verteilt |
Wovon der Preis abhängt
| Komponente | Optionen | Auswirkung |
|---|---|---|
| Laserquelle | Marke (Raycus, IPG, Max) und Leistung | Der größte Einzelposten; höhere Leistung kostet mehr und erfordert einen größeren Kühler und eine stärkere Versorgung |
| Schneidkopf | Raytools oder WSX Autofokus | Autofokus und Kollisionsschutz |
| Antrieb | Servo-Marke, Führungsschienen und Zahnstangen | Langfristige Präzision |
| Wechseltisch | Automatischer Doppeltisch | Standard beim LFP4020; erhöht die Lasereinsatzzeit |
| Automatisierung | Be- und Entladesysteme | Für lange, mannlose Schichten |
Der LFP4020 wird auf Anfrage angeboten.
Von der Anfrage bis zur Produktion
- Teile und Muster. Senden Sie uns Ihr Produktionsvolumen, Ihre Blechformate und den Materialdickenmix; wir legen die Laserquelle aus und schätzen die Ausbringung.
- Konfiguration. Wir bestimmen Laserquelle, Schneidkopf, Tisch und Optionen und senden Ihnen einen Aufstellplan mit Platzbedarf sowie den Anschlüssen für Strom, Gas und Absaugung.
- Bau und Test. Die Maschine wird vor dem Versand montiert und getestet; die Lieferzeit wird im Angebot bestätigt.
- Vorbereitung des Aufstellorts. Ebener Boden, Stromversorgung, Schneidgas und Druckluft sowie Absaugung müssen vor der Ankunft bereitstehen.
- Installation und Schulung. Im Angebot der Maschine enthalten; die Bediener lernen Nesting, Schneidparameter, tägliche Checks und die einfache Fehlersuche.
- Service. 24 Monate Gewährleistung auf die gesamte Maschine, ausgenommen Verschleißteile.
Bevor Sie bestellen
- Bleche pro Schicht und durchschnittliche Schneidzeit pro Blech.
- Materialdickenmix zur Auslegung der Laserquelle zwischen 1 und 30 kW.
- Kran oder Gabelstapler zum Beschicken des Wechseltisches.
- Strom- und Stickstoffversorgung für das Hochleistungsschneiden.
Wartung
| Intervall | Maßnahme |
|---|---|
| Täglich | Schutzglas prüfen und reinigen; Zustand und Zentrierung der Düse prüfen; Gasdrücke überprüfen. Den Verfahrweg des Wechseltisches prüfen. |
| Wöchentlich | Schlacke von beiden Tischen und den Wechselschienen entfernen; Führungsschienen und Zahnstangen reinigen. |
| Regelmäßig | Auflagenroste austauschen; Führungsschienen, Zahnstangen und den Wechseltischantrieb schmieren; Kühlwasser und Filter wechseln. |
Sicherheit
Das vom Blech reflektierte Laserlicht ist unsichtbar und kann die Augen schädigen, daher muss der Schneidbereich eingehaust oder umzäunt sein und die Schutztürverriegelungen müssen intakt bleiben. Lassen Sie die Absaugung laufen und halten Sie die Filter sauber; Staub im Maschinenbett und in den Filtern kann Feuer fangen, insbesondere nach der Bearbeitung von Aluminium. Halten Sie Sauerstoffanlagen frei von Öl und Fett und sichern Sie Gasflaschen.
Vorteile und Grenzen
Vorteile
- Beladung während des Schneidens
- 1–30 kW auf einem Maschinenbett
- Hohe Beschleunigung
Zu beachten
- Benötigt mehr Platz als ein Einzeltisch
- Hohe Leistung erfordert große Strom- und Gasversorgung
- Wechselmechanismus muss gewartet werden
LFP4020 FAQ
Wie schnell wechselt der LFP4020 die Tische?
Der automatische Wechseltisch tauscht die Tische in 15–20 Sekunden aus.
Welche Laserleistung ist möglich?
1 kW bis 30 kW Faserlaserquellen von Raycus oder IPG.
Lohnt sich hohe Leistung bei dünnem Blech?
Selten. Bei dünnem Blech gibt die Beschleunigung den Takt vor; hohe Leistung zahlt sich bei Mittel- und Grobblech aus.
Kann ich Schnitte an meinem Material sehen?
Ja. Senden Sie uns eine Zeichnung, das Material und die Dicke.
Wie viel Platz benötigt der Wechseltisch?
Mehr als ein 4020 mit Einzeltisch, da der zweite Tisch neben dem Maschinenbett steht. Der Aufstellplan im Angebot zeigt den genauen Platzbedarf.
Lässt er sich weiter automatisieren?
Ja. Fragen Sie uns nach Be- und Entladesystemen für Ihre Blechformate.
Vergleichen Sie alle Faserlaser-Schneidmaschinen direkt in unserem Auswahlratgeber.
Senden Sie uns Ihr Volumen und Ihren Dickenmix. Wir legen die Laserquelle aus und erstellen ein Angebot für den LFP4020 inklusive der Anforderungen für den Aufstellort.
Angebot anfordern