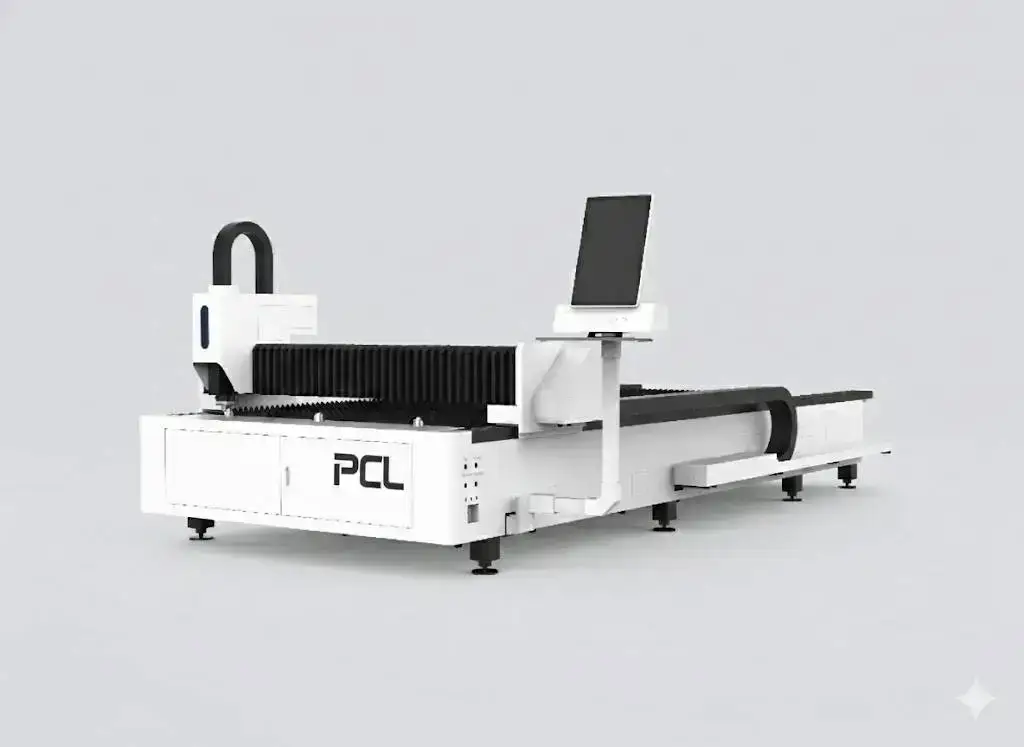
LFP4020: Áttekintés
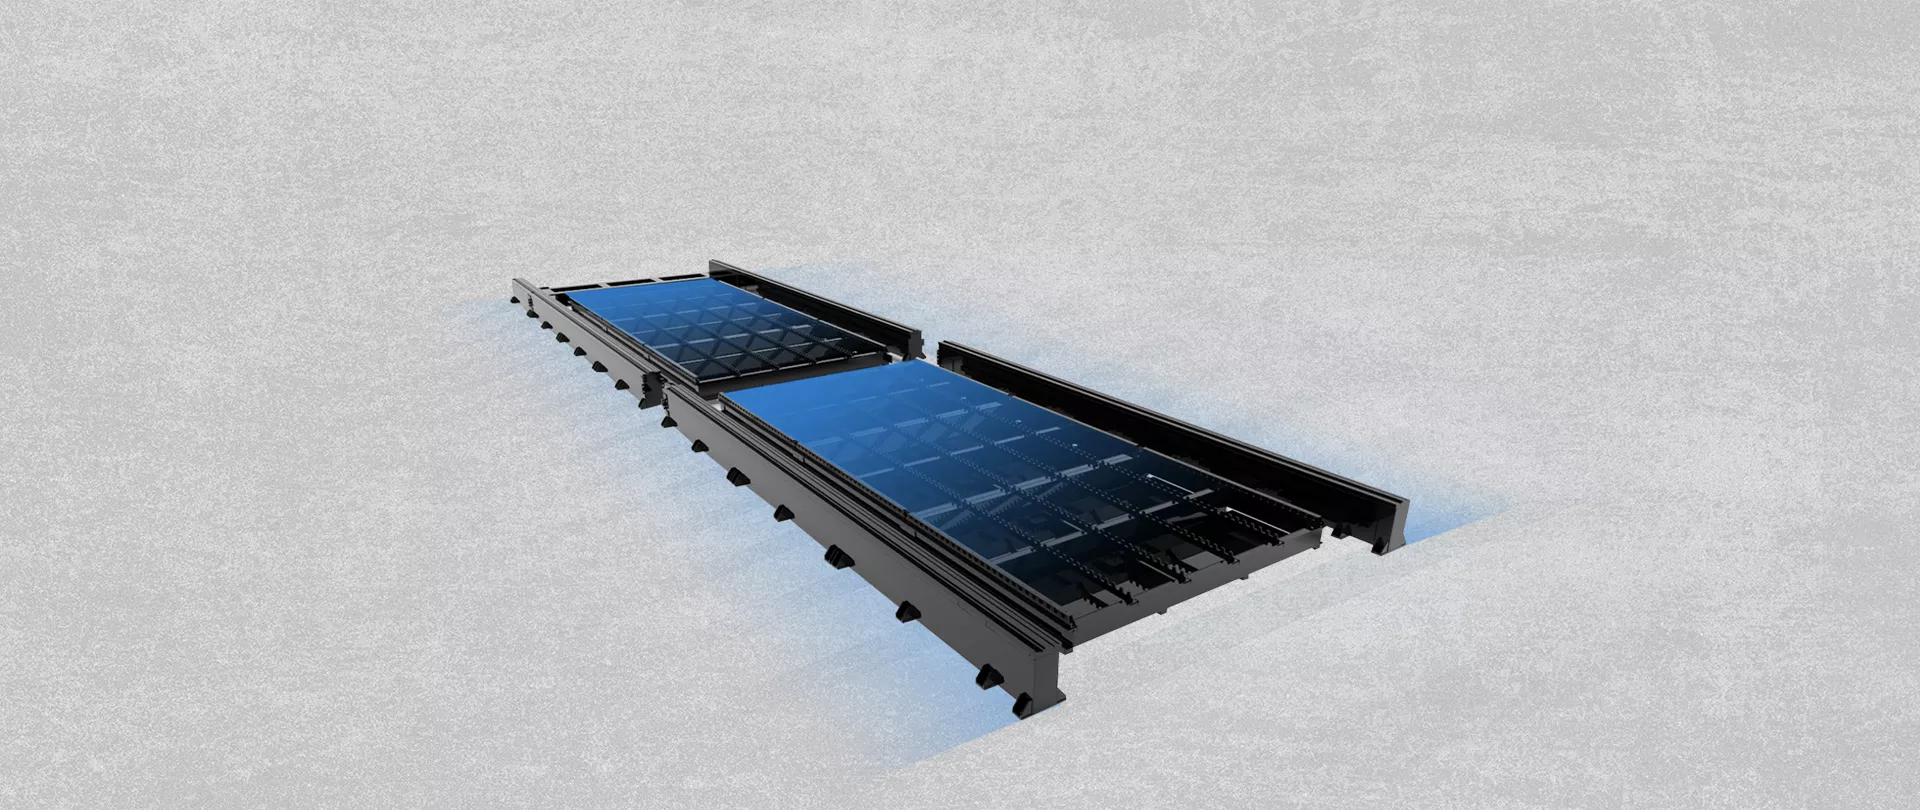
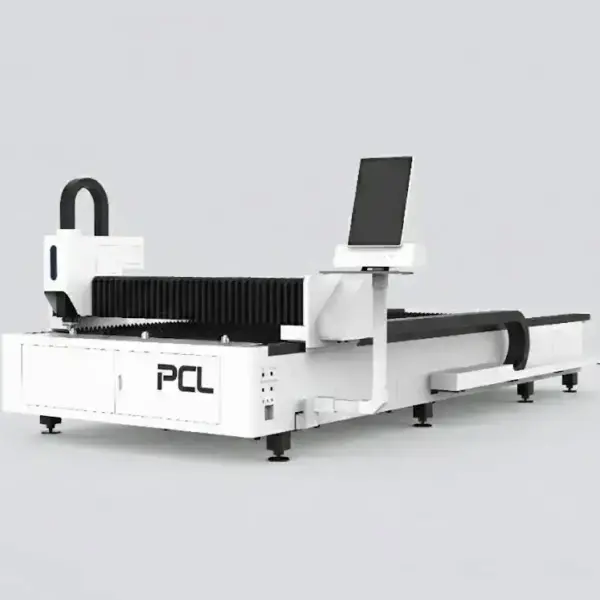
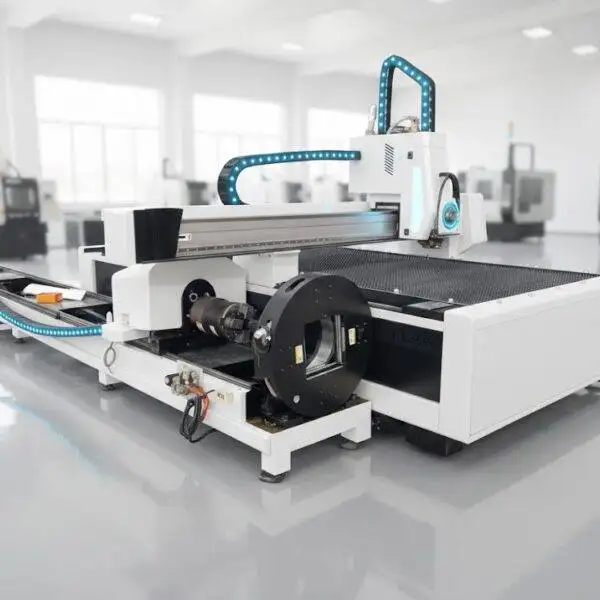
A LFP4020 egy nagy teljesítményű ipari laserszálas vágógép 4000 × 2000 mm-es táblamérethez, automata kétállású váltóasztallal. Amíg az egyik lemezt vágjuk, a másikat felrakjuk a másik asztalra, és a két asztal 15–20 másodperc alatt cserél helyet. 1 kW-tól 30 kW-os laserszálas forrásig rendelhető.
LFP sorozat munk közben
Vágás az LFP nagyméretű sorozattal.
Műszaki adatok
| Munkaterület | 4000 × 2000 mm |
|---|---|
| Laser forrás | 1–30 kW; Raycus vagy IPG |
| Váltóasztal | Kétállású asztal, automata, 15–20 s |
| Pozicionálási pontosság | ±0.03 mm |
| Max. gyorsulás | 1.2–1.5 G |
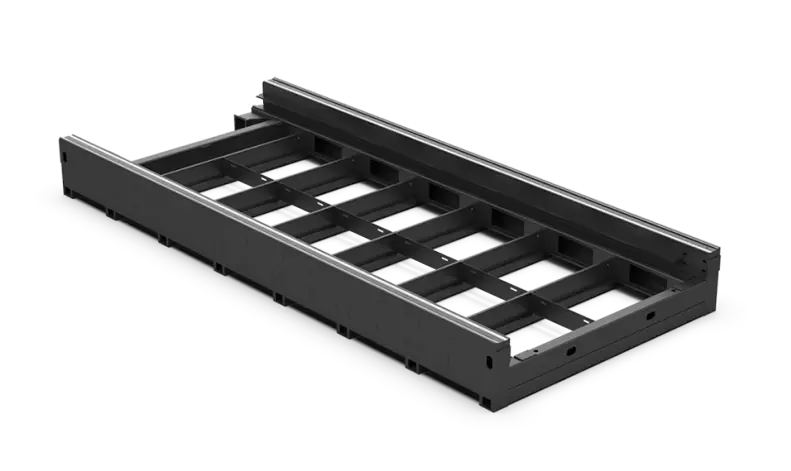
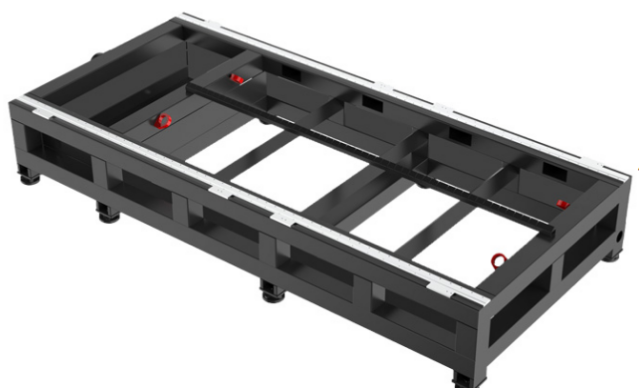
| Gépágy | Nagy teherbírású, feszültségmentesített |
| Tanúsítvány | CE, ISO 9001 |
| Garancia | 24 hónap a teljes gépre (kopóalkatrészek kivételével) |
Hol hozza vissza az árát a váltóasztal?
Számolja össze, mennyi időt áll a lézer ma lemezcserénként: alkatrészek takarítása, maradék rács leszedése, következő tábla daruzása. Egy egykezes asztalnál ez az idő minden lemeznél elvész. A váltóasztalnál ez a vágással párhuzamosan történik, így a holt idő a 15–20 másodperces cserére zsugorodik. Minél több lemezt vág műszakonként, annál gyorsabban megtérül az asztal.
Mit vágnak az egyes teljesítmények?
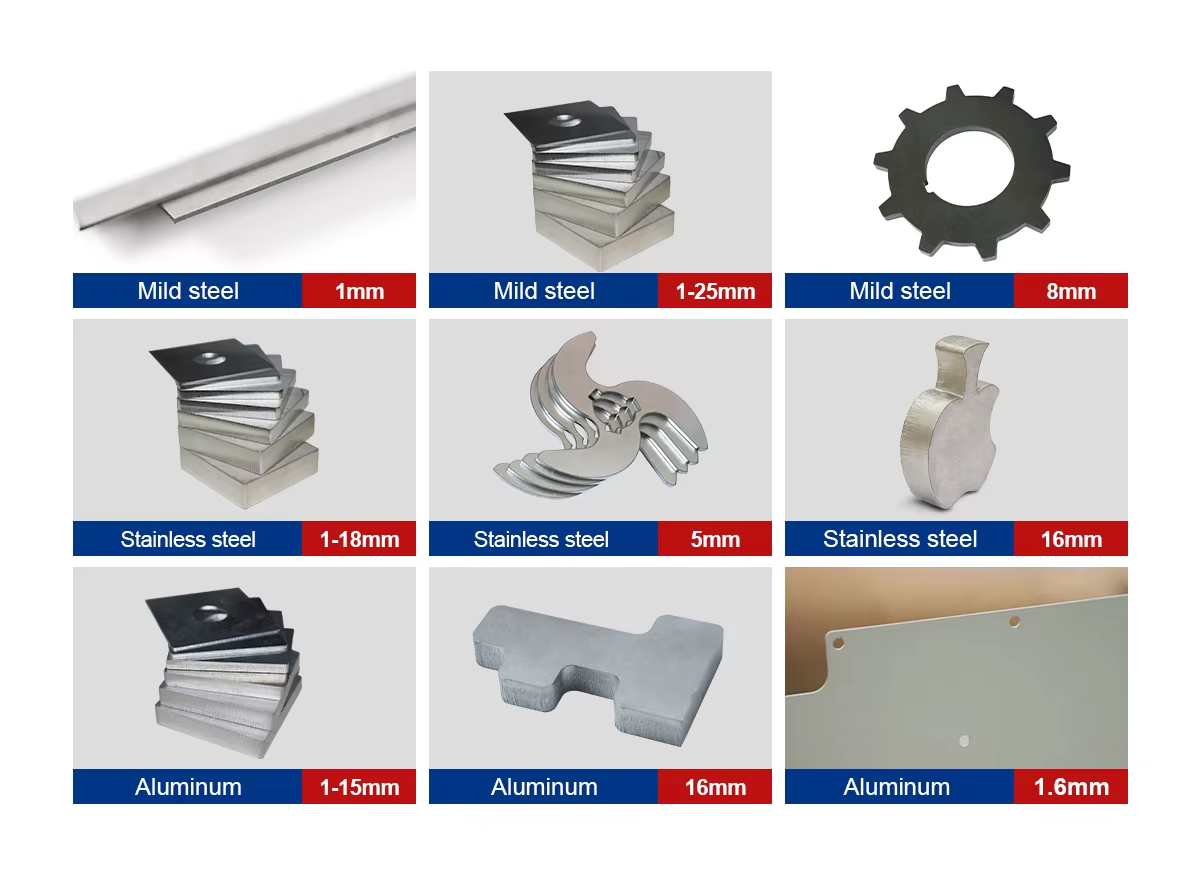
Tipikus maximális vastagság 1 kW-tól 60 kW-ig; az utolsó oszlop jelzi a gép által vihető teljesítményeket. Az értékeket érdemes felső határnak tekinteni, nem a napi munkatartománynak. A sebességtáblázatok 12 kW-nál állnak meg; 20–30 kW esetén kérje a pontos árajánlatban szereplő forrás diagramját. Nagy teljesítménynél a nyereség elsősorban a közepes és vastag lemezek vágási sebességében jelentkezik.
| Lézer teljesítmény | Szénacél (O₂) | Rozsdamentes (N₂) | Alumínium (N₂) | Sárgaréz (N₂) | Ez a modell |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | ✓ |
| 60 kW | 200 mm | 150 mm | – | – | – |
A maximális vastagság egy felső határ, amit lassabban és durvább élminőséggel vág a gép. A napi termelést tervezze ennél néhány milliméterrel lejjebb, és egyeztessen az árajánlatban szereplő pontos forrás és vágófej vágási táblázatával.
Tipikus vágási sebességek
| Vastagság | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Vastagság | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
Sebességek m/min-ben. Tipikus értékek jó minőségű vágáshoz; az élminőség, az anyagminőség, a gáz tisztasága és a vágófej módosíthatja ezeket. Az árajánlat tartalmazza az Ön pontos konfigurációjára vonatkozó táblázatot.
Választás 1 kW és 30 kW között
A gépágy ugyanaz; a lézerforrás határozza meg a költséget és a teljesítményt. Vékony lemeznél a ciklust az 1.2–1.5 G-s gyorsulás korlátozza, nem a teljesítmény. A teljesítmény a vastagabb lemezeknél hozza be az árát: egy 3 kW-os forrás 10 mm-es szénacélt kb. 1.0–1.3 m/min sebességgel vág oxigénnel, a 6 kW-os 2.0–2.3 m/min-nel, a nagyobb teljesítmény pedig növeli ezt a sebességet és a tiszta éllel vágható vastagságot.
Hová helyezkedik el a PCL lézer kínálatában
| Modell | Munkaterület | Teljesítmény | Ajánlott feladat |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Nagy teljesítmény kompakt méretben |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Nyitott egykezes asztal; standard lemezek |
| LFP4020 (ez a gép) | 4000 × 2000 mm | 1–30 kW | Kétállású váltóasztal sorozatgyártáshoz |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Nagy teljesítményű lemezvágás hegesztett gépágyon |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Hosszú lemezek kedvezőbb beruházással |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | Nagyméretű gyártás |
| 2 az 1-ben lemez- és csővágó | 3015 vagy 4020 + csövek Ø20–220 mm | 1–12 kW | Lemez és cső vágása egy gépen |
A helyszín előkészítése
- Elektromos csatlakozás a lézerforráshoz, a hűtőhöz és a porelszíváshoz egyben.
- A nitrogénfelhasználáshoz méretezett gázellátás.
- Elegendő alapterület mindkét asztal és a lemezek kezelése számára.
- Elszívórendszer és védett munkaterület.
Gyakori problémák és elhárításuk
| Probléma | Szokásos ok | Teendő |
|---|---|---|
| Az asztali csere megáll | Salak a váltósíneken vagy a láncon | Tisztítsa meg a váltósíneket, és ellenőrizze a végálláskapcsolókat |
| Átszúrási hiba vastag lemeznél | Egylépéses átszúrás nehéz lemeznél | Használjon lépcsőzetes átszúrást, és hagyja lehűlni a lemezt az átszúrások között |
| Erős sorjásodás vastag szénacélnál | Túl nagy vágási sebesség, alacsony oxigénnyomás, túl negatív fókusz, részben eltömődött fúvóka | Csökkentse a sebességet 5–8%-kal; tartsa az oxigénnyomást 0,5–0,7 bar értéken; állítsa a fókuszt +3 és +4 mm közé; ellenőrizze a fúvókát |
| Sorja rozsdamentes acél vagy alumínium alatt | Túl nagy sebesség, túl alacsony nitrogénnyomás vagy nem elég mély fókusz | Csökkentse a sebességet vagy növelje a nyomást; a vastagság növekedésével mozgassa lefelé (negatív irányba) a fókuszt |
| Mérettorzulás hosszú lemez vágásakor | Szennyeződés a fogasléceken vagy síneken, illetve a lemez hőtágulása | Tisztítsa meg a síneket és fogasléceket; olyan sorrendben vágjon, amely oszlatja a hőt |
Mi határozza meg az árat?
| Elem | Opciók | Hatás |
|---|---|---|
| Lézerforrás | Márka (Raycus, IPG, Max) és teljesítmény | A legnagyobb tétel; a nagyobb teljesítmény többe kerül, és nagyobb hűtőt, valamint betápot igényel |
| Vágófej | Raytools vagy WSX autofókusz | Autofókusz és ütközésvédelem |
| Hajtás | Szervómotor márka, sínek és fogaslécek | Hosszú távú pontosság |
| Csereasztal | Automatikus kétállású asztal | Alaptartozék az LFP4020 modelonnél; növeli a lézeridőt |
| Automatizálás | Fel- és lehordó rendszerek | Hosszú, felügyelet nélküli sorozatokhoz |
Az LFP4020 árára egyedi árajánlatot adunk.
Az érdeklődéstől a gyártásig
- Alkatrészek és minták. Küldje el a gyártási volument, a lemezméreteket és a vastagságokat; méretezzük a forrást és becsüljük a teljesítményt.
- Konfiguráció. Véglegesítjük a forrást, a fejet, az asztalt és az opciókat, valamint elküldjük a telepítési rajzot a helyigény-, áram-, gáz- és elszívó-csatlakozásokkal.
- Gyártás és tesztelés. A gépet kiszállítás előtt összeszereljük és teszteljük; az átfutási időt az árajánlatban igazoljuk vissza.
- Helyszíni előkészítés. Vízszintes padló, áramellátás, segédgáz és sűrített levegő, valamint az elszívó legyen készen az érkezés előtt.
- Telepítés és betanítás. Az árajánlat része; a gépkezelők elsajátítják a fészkelést (nesting), a vágási paramétereket, a napi ellenőrzéseket és az egyszerű hibakeresést.
- Támogatás. 24 hónapos garancia a teljes gépire, a kopóalkatrészek kivételével.
Rendelés előtt
- Műszakonkénti lemezszám és az átlagos vágási idő lemezenként.
- Vastagság-összetétel a forrás 1 és 30 kW közötti méretezéséhez.
- Daru vagy targonca a csereasztal megrakodásához.
- Áramellátás és nitrogénellátás a nagyteljesítményű vágáshoz.
Karbantartás
| Mikor | Mit |
|---|---|
| Naponta | Ellenőrizze és tisztítsa meg a védőüveget; ellenőrizze a fúvóka állapotát és központosítását; ellenőrizze a gáznyomást. Ellenőrizze a csereasztal mozgását. |
| Hetente | Távolítsa el a salakot mindkét asztalról és a váltósínekről; tisztítsa meg a síneket és a fogasléceket. |
| Időszakosan | Cserélje ki a rácsokat (lécek); zsírozza meg a síneket, fogasléceket és a csereasztal hajtását; cserélje le a hűtővizet és a szűrőket. |
Biztonság
A lemezről visszaverődő lézerfény láthatatlan és szemsérülést okozhat, ezért a vágási területet körbe kell zárni, és a biztonsági ajtóreteszeknek működőképesnek kell maradniuk. Tartsa üzemben az elszívót és tisztán a szűrőit; az ágyban és a szűrőkben lévő por lángra kaphat, különösen alumínium vágása után. Tartsa távol az olajat és zsírt az oxigénberendezésektől, és rögzítse a gázpalackokat.
Előnyök és korlátok
Előnyök
- Betöltés vágás közben
- 1–30 kW egyetlen gépvázon
- Magas gyorsulás
Fontos korlátok
- Nagyobb alapterületet igényel, mint az egyasztalos kivitel
- A nagy teljesítmény komolyabb betápot és gázellátást igényel
- A csere-mechanizmus karbantartást igényel
LFP4020 GYIK
Milyen gyorsan cserél asztalt az LFP4020?
Az automatikus csereasztal 15–20 másodperc alatt cserél.
Mekkora teljesítménnyel szerelhető?
1 kW-tól 30 kW-os Raycus vagy IPG szálaslézer forrásokkal.
Megéri a nagy teljesítmény vékony lemeznél?
Ritkán. Vékony lemeznél a gyorsulás határozza meg a tempót; a nagy teljesítmény közepes és vastag lemeznél fizetődik ki.
Megnézhetem a saját anyagom vágását?
Igen. Küldjön rajzot, anyagminőséget és vastagságot.
Mekkora alapterületet igényel a csereasztal?
Többet, mint az egyasztalos 4020, mivel a második asztal a gép mellett helyezkedik el. Az árajánlatban szereplő géprajz pontosan mutatja a helyigényt.
Automatizálható tovább a rendszer?
Igen. Kérjen ajánlatot az Ön lemezméreteihez illeszkedő fel- és lehordó rendszerekre.
Hasonlítsa össze az összes szálaslézer vágógépet egymás mellett a kiválasztási útmutatónkban.
Küldje el a volument és a vastagság-összetételt. Méretezzük a forrást, és árajánlatot adunk az LFP4020 gépre a helyszíni feltételekkel együtt.
Ajánlatkérés