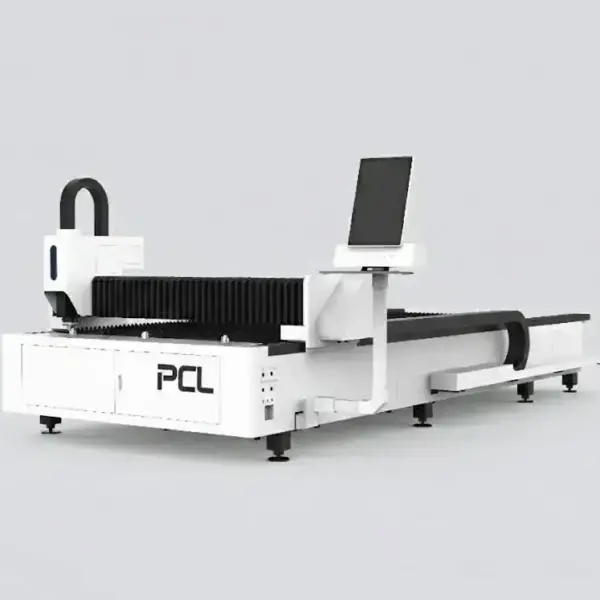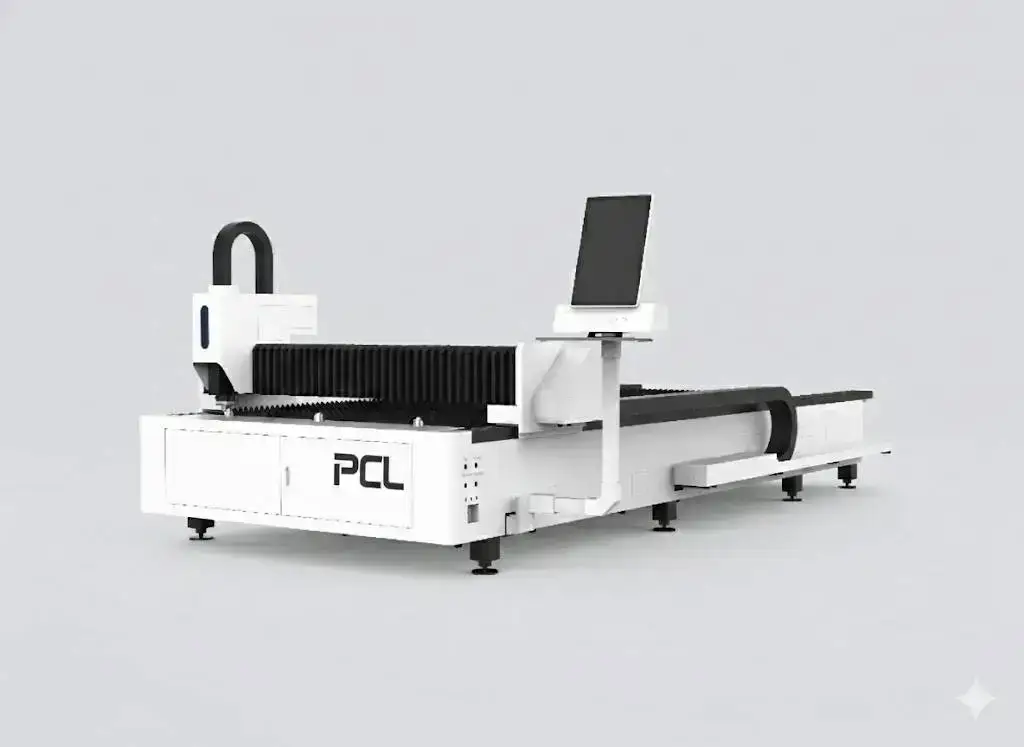
LFP4020 : Vue d'ensemble
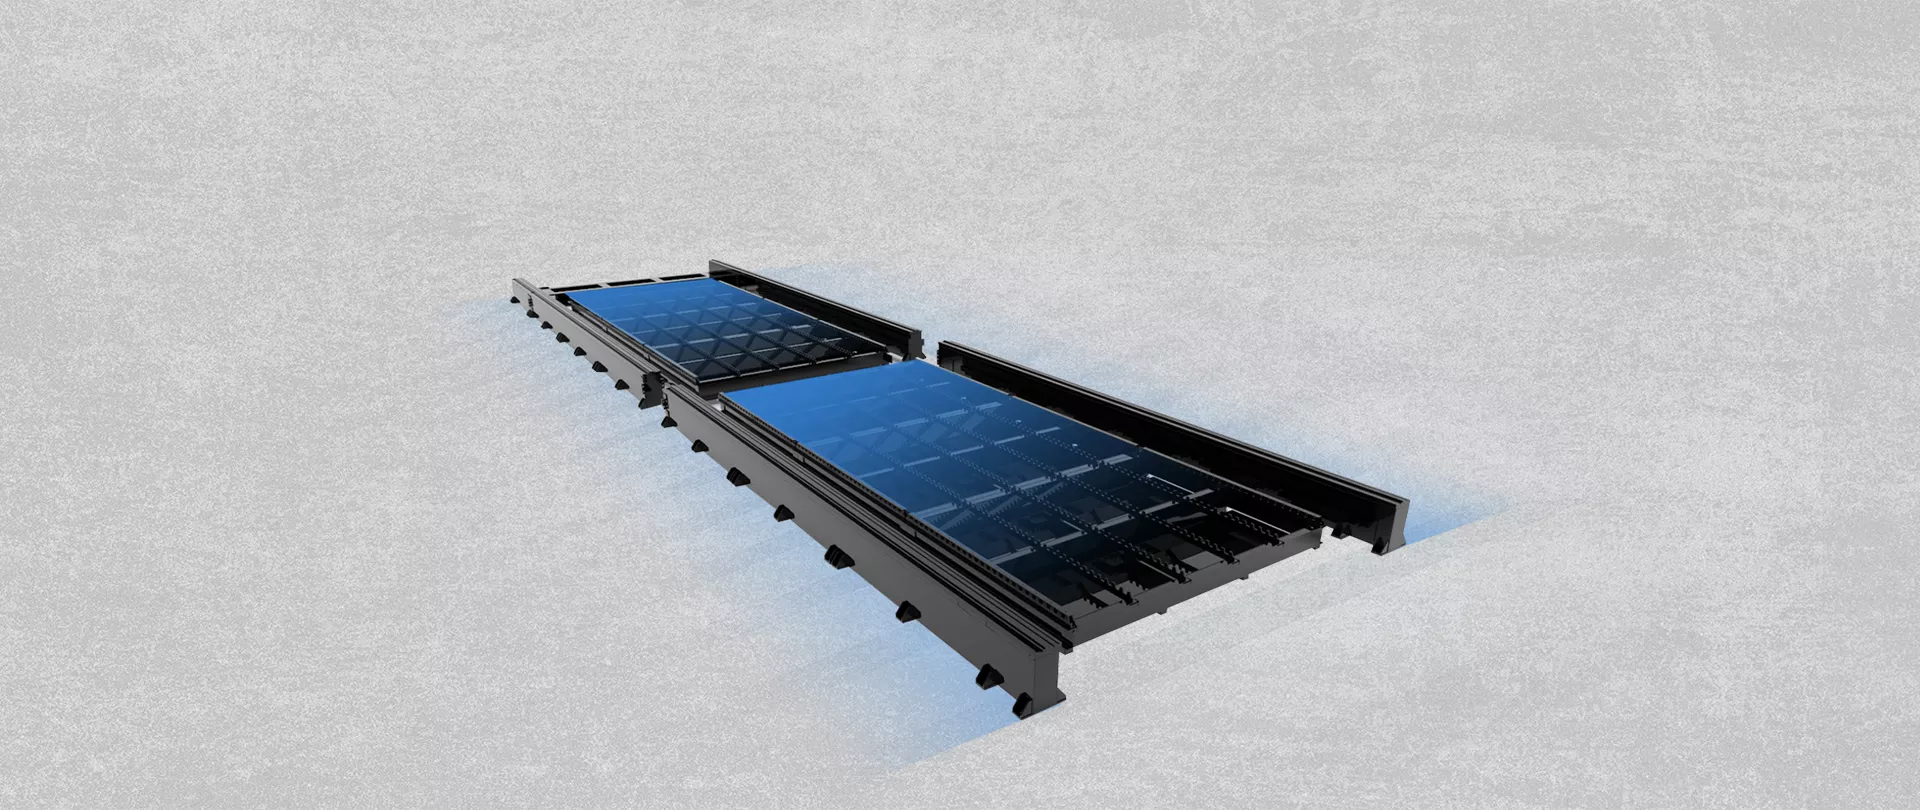
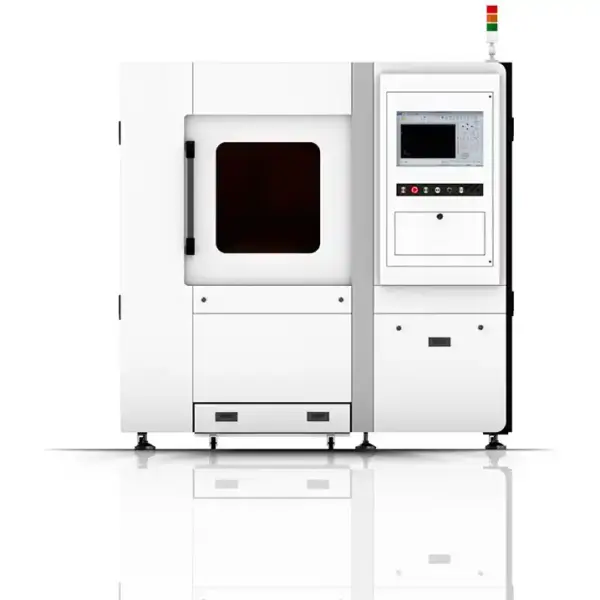
Le LFP4020 est un laser de production pour tôles de 4000 × 2000 mm doté d'une table de changement automatique double. Pendant qu'une tôle est découpée, la suivante est chargée sur l'autre table, et les deux s'échangent en 15 à 20 secondes. Il accepte des sources de 1 kW à 30 kW.
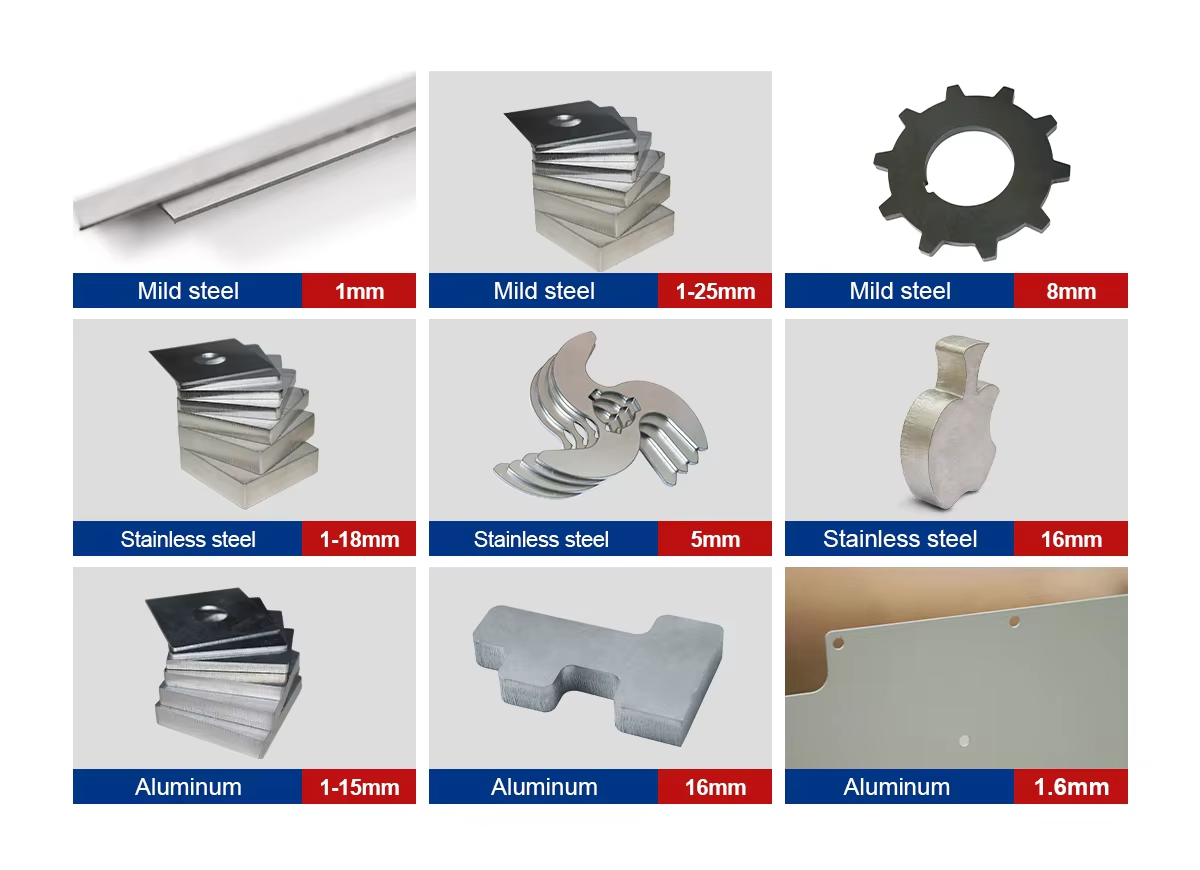
La série LFP en action
Découpe sur la série grand format LFP.
Spécifications techniques
| Surface de travail | 4000 × 2000 mm |
|---|---|
| Source laser | 1–30 kW ; Raycus ou IPG |
| Table de changement | Double table, automatique, 15–20 s |
| Précision de positionnement | ±0.03 mm |
| Accélération max. | 1.2–1.5 G |
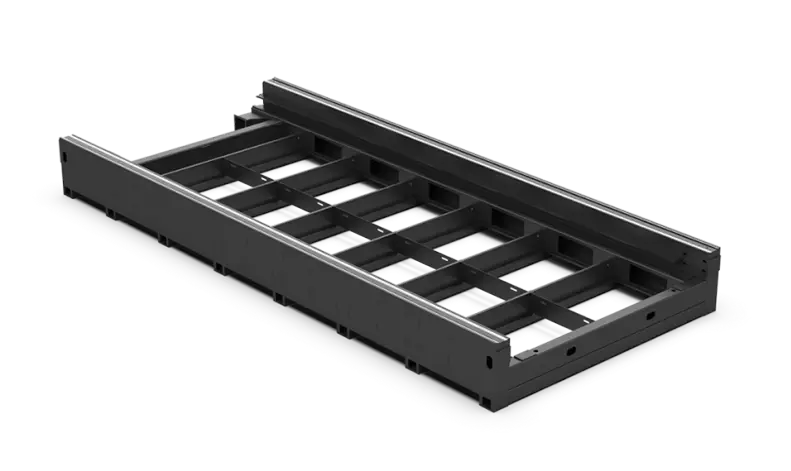
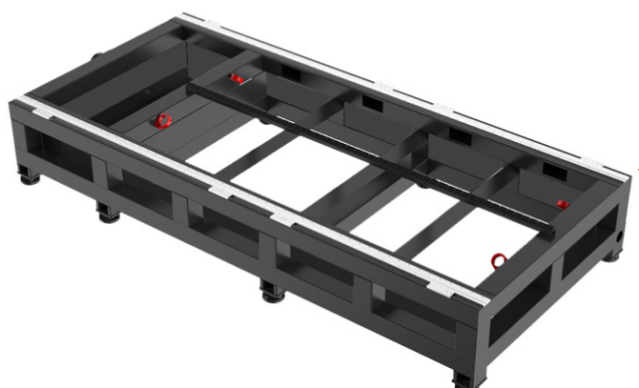
| Châssis | Robuste, détendu thermiquement |
| Certification | CE, ISO 9001 |
| Garantie | 24 mois sur toute la machine (consommables exclus) |
Où la table d'échange fait la différence
Calculez le temps pendant lequel le laser reste immobile par tôle aujourd'hui : évacuation des pièces, retrait de la chute, chargement de la tôle suivante à la grue. Sur une table unique, ce temps est perdu à chaque tôle. Avec la table d'échange, cela se fait pendant la coupe, et le temps perdu se résume au basculement de 15 à 20 secondes. Plus vous enchaînez les tôles par poste, plus la table est rentabilisée rapidement.
Ce que coupent les options de puissance
Épaisseur maximale typique de 1 kW à 60 kW ; la dernière colonne indique les puissances que cette machine peut embarquer. Considérez ces chiffres comme une limite maximale et non comme la plage de travail quotidienne. Les tableaux de vitesse s'arrêtent à 12 kW ; pour 20–30 kW, demandez le diagramme de la source exacte qui vous est proposée. À haute puissance, les gains se situent principalement sur la vitesse pour les tôles moyennes et épaisses.
| Puissance du laser | Acier au carbone (O₂) | Inox (N₂) | Aluminium (N₂) | Laiton (N₂) | Ce modèle |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | ✓ |
| 60 kW | 200 mm | 150 mm | – | – | – |
L'épaisseur maximale est un plafond, coupé lentement et avec un état de surface plus rugueux. Prévoyez votre production quotidienne quelques millimètres en dessous et confirmez avec le diagramme de coupe de la source et de la tête exactes de votre devis.
Vitesses de coupe typiques
| Épaisseur | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Épaisseur | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
Vitesses en m/min. Valeurs typiques pour une découpe de bonne qualité ; les exigences de chant, la nuance de matériau, la pureté du gaz et la tête de coupe les font varier. Votre devis inclut le diagramme pour la configuration exacte.
Choisir entre 1 kW et 30 kW
Le châssis reste le même ; c'est la source qui détermine le coût et les performances. Sur tôle fine, le cycle est limité par l'accélération de 1.2–1.5 G, et non par la puissance. La puissance devient rentable sur tôle forte : une source de 3 kW découpe de l'acier au carbone de 10 mm à environ 1.0–1.3 m/min avec de l'oxygène, 6 kW à 2.0–2.3 m/min, et une puissance supérieure augmente cette vitesse ainsi que l'épaisseur que vous pouvez couper avec un chant propre.
Positionnement dans la gamme laser PCL
| Modèle | Surface de travail | Puissance | Idéal pour |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Haute puissance sur table compacte |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Table ouverte simple ; tôles standard |
| LFP4020 (cette machine) | 4000 × 2000 mm | 1–30 kW | Double table d'échange pour la cadence |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Tôles fortes à haute puissance sur bâti mécano-soudé |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Grandes tôles à investissement réduit |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | Production grand format |
| 2-en-1 tôle et tube | 3015 ou 4020 + tubes Ø20–220 mm | 1–12 kW | Tôles et tubes sur une seule machine |
Préparer l'implantation
- Un raccordement électrique commun pour la source, le refroidisseur et l'aspiration.
- Une alimentation en gaz dimensionnée pour votre consommation d'azote.
- De l'espace au sol pour les tables et la manutention des tôles.
- Un système d'aspiration des fumées et une zone de travail sécurisée.
Problèmes courants et solutions
| Problème | Cause habituelle | Que faire |
|---|---|---|
| L'échange de table s'arrête | Présence de scories sur les rails ou la chaîne d'échange | Nettoyer les rails d'échange et vérifier les interrupteurs de fin de course |
| Éclatement au perçage sur tôle forte | Perçage en une seule étape sur tôle épaisse | Utiliser un perçage étagé et laisser la tôle refroidir entre les perçages |
| Laitier important sous l'acier au carbone épais | Vitesse trop élevée, pression d'oxygène basse, focalisation trop négative, buse partiellement obstruée | Réduire la vitesse de 5 à 8 % ; maintenir l'oxygène à 0,5–0,7 bar ; régler la focale à +3 ou +4 mm ; vérifier la buse |
| Laitier sous l'acier inoxydable ou l'aluminium | Vitesse trop élevée, pression d'azote trop basse ou focale pas assez profonde | Réduire la vitesse ou augmenter la pression ; abaisser la focale (valeur négative) à mesure que l'épaisseur augmente |
| Dérive dimensionnelle sur une grande tôle | Saleté sur les crémaillères ou les rails, ou dilatation thermique de la tôle | Nettoyer les rails et les crémaillères ; couper dans un ordre qui répartit la chaleur |
Ce qui détermine le prix
| Élément | Options | Effet |
|---|---|---|
| Source laser | Marque (Raycus, IPG, Max) et puissance | Le composant le plus coûteux ; une puissance plus élevée coûte plus cher et nécessite un refroidisseur et une alimentation plus grands |
| Tête de coupe | Mise au point automatique Raytools ou WSX | Mise au point automatique et protection contre les collisions |
| Entraînement | Marque des servomoteurs, rails et crémaillères | Précision dans le temps |
| Table d'échange | Double table automatique | De série sur la LFP4020 ; augmente le temps de coupe effectif |
| Automatisation | Systèmes de chargement et de déchargement | Pour les longues séries sans surveillance |
La LFP4020 est chiffrée sur demande.
De la consultation à la production
- Pièces et échantillons. Envoyez vos volumes de production, dimensions de tôles et gammes d'épaisseurs ; nous dimensionnons la source et estimons la cadence.
- Configuration. Nous validons la source, la tête, la table et les options, puis fournissons un plan d'implantation avec les raccordements au sol (électricité, gaz, aspiration).
- Fabrication et tests. La machine est assemblée et testée avant expédition ; le délai est confirmé dans le devis.
- Préparation du site. Sol plan, alimentation électrique, gaz d'assistance, air comprimé et aspiration des fumées prêts avant l'arrivée.
- Installation et formation. Incluses avec la machine ; les opérateurs apprennent la imbrication (nesting), les paramètres de coupe, les contrôles quotidiens et le diagnostic de pannes simples.
- Support. Garantie de 24 mois sur l'ensemble de la machine, hors consommables.
Avant de commander
- Nombre de tôles par poste et temps de coupe moyen par tôle.
- Gamme d'épaisseurs, pour dimensionner la source entre 1 et 30 kW.
- Pont roulant ou chariot élévateur pour charger la table d'échange.
- Alimentation électrique et approvisionnement en azote pour la découpe haute puissance.
Maintenance
| Fréquence | Action |
|---|---|
| Quotidienne | Vérifier et nettoyer la vitre de protection ; contrôler l'état et le centrage de la buse ; vérifier les pressions de gaz. Vérifier la course de la table d'échange. |
| Hebdomadaire | Éliminer les scories des deux tables et des rails d'échange ; nettoyer les rails et les crémaillères. |
| Périodique | Remplacer les lattes ; lubrifier les rails, les crémaillères et l'entraînement de la table ; vidanger l'eau du refroidisseur et changer les filtres. |
Sécurité
Le rayonnement laser réfléchi par la tôle est invisible et dangereux pour les yeux ; la zone de coupe doit donc être capotée ou clôturée et les interrupteurs de sécurité des portes doivent rester opérationnels. Maintenez l'aspiration en marche et ses filtres propres ; la poussière dans le bâti et les filtres peut s'enflammer, en particulier après la découpe d'aluminium. Conservez les équipements d'oxygène exempts d'huile et de graisse, et arrimez solidement les bouteilles de gaz.
Points forts et limites
Points forts
- Chargement pendant la coupe
- 1 à 30 kW sur un même châssis
- Forte accélération
Limites à connaître
- Nécessite plus d'espace au sol qu'une table simple
- Une forte puissance exige une alimentation électrique et en gaz importante
- Mécanisme d'échange à entretenir
FAQ LFP4020
En combien de temps la LFP4020 change-t-elle de table ?
La table d'échange automatique bascule en 15 à 20 secondes.
Quelle puissance peut-elle accepter ?
Des sources fiber de 1 kW à 30 kW de chez Raycus ou IPG.
La haute puissance en vaut-elle la peine sur tôle fine ?
Rarement. Sur tôle fine, c'est l'accélération qui dicte la cadence ; la haute puissance prend tout son sens sur tôles moyennes et fortes.
Puis-je voir des tests de coupe sur mon matériau ?
Oui. Envoyez-nous un plan, la matière et l'épaisseur.
De quel espace au sol la table d'échange a-t-elle besoin ?
Plus qu'une 4020 à table simple, car la deuxième table se positionne à côté du bâti. Le plan d'implantation fourni dans le devis indique l'encombrement exact.
Peut-on l'automatiser davantage ?
Oui. Renseignez-vous sur nos systèmes de chargement et de déchargement adaptés à vos dimensions de tôles.
Comparez toutes nos machines de découpe laser fibre côte à côte dans notre guide de sélection.
Communiquez-nous vos volumes et vos épaisseurs. Nous dimensionnons la source et chiffrons la LFP4020 avec les spécifications d'installation.
Obtenir un devis