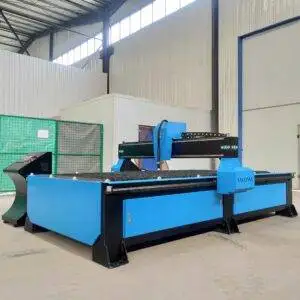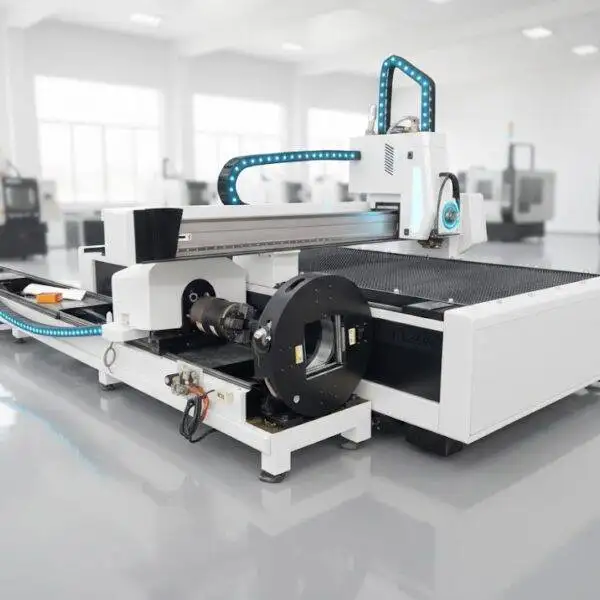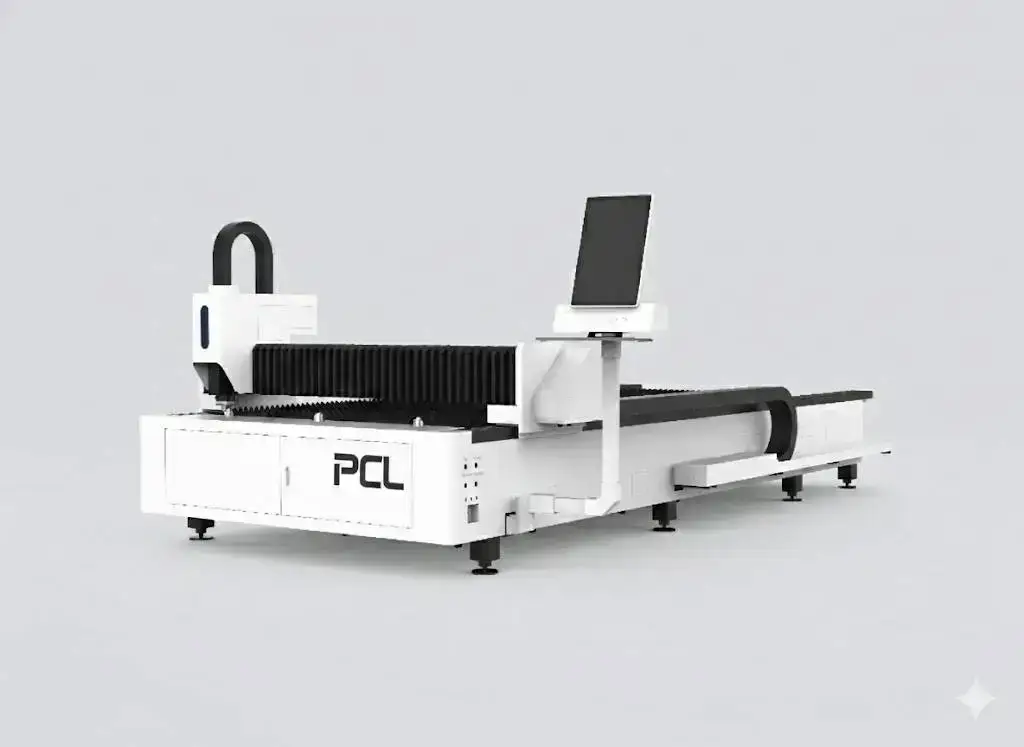
LFP4020: ภาพรวม
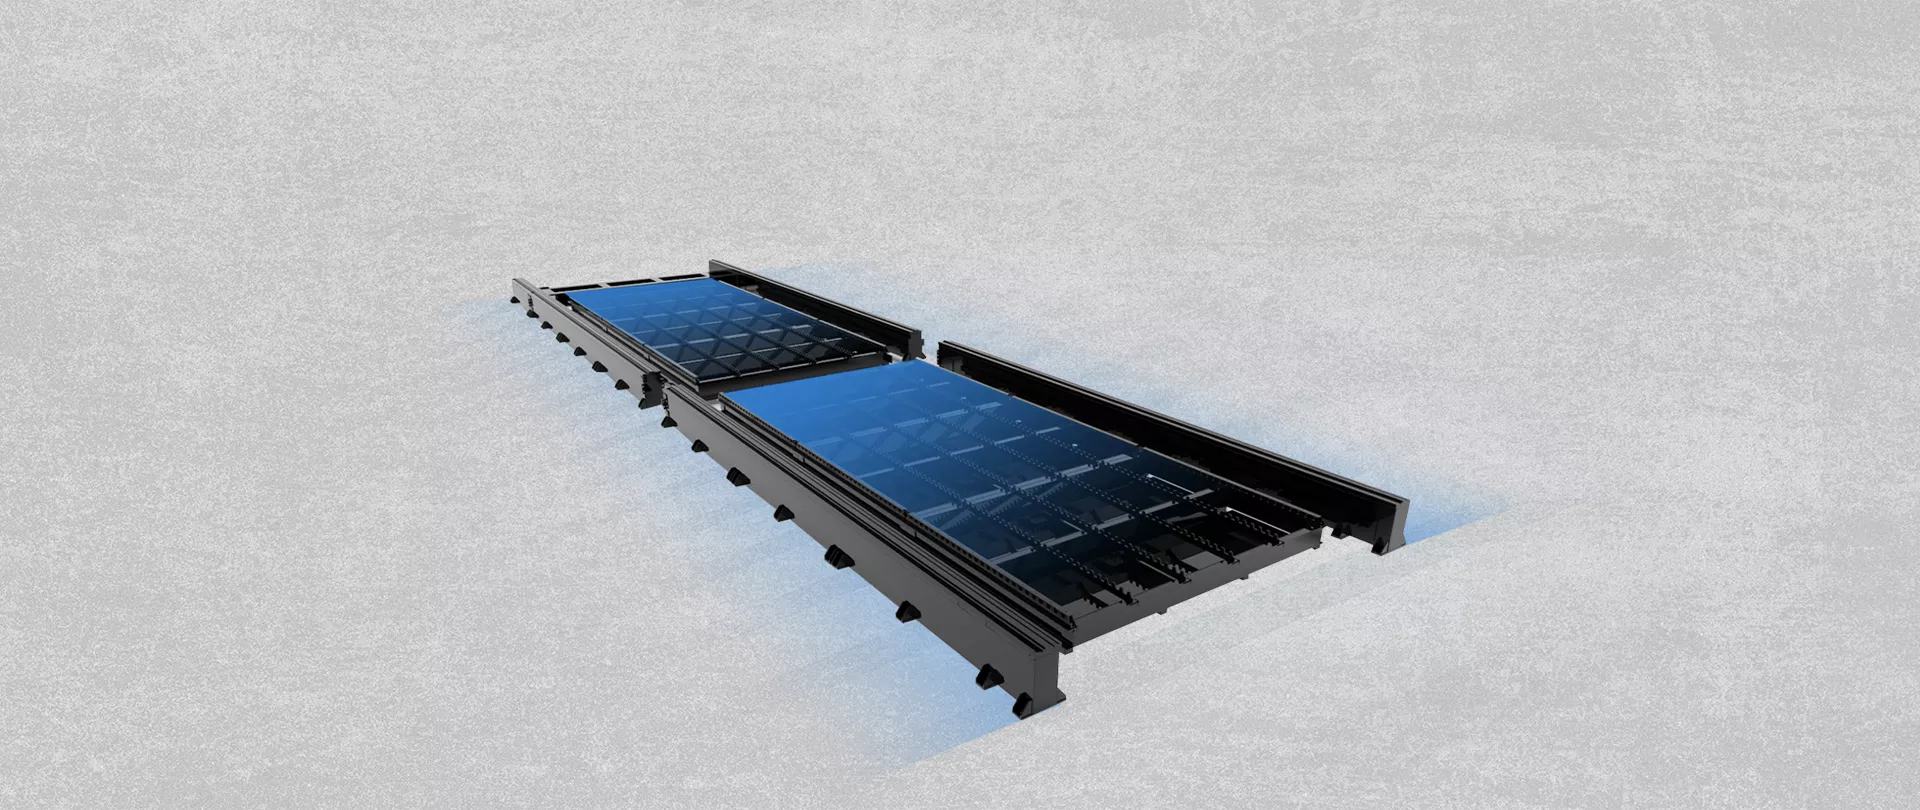
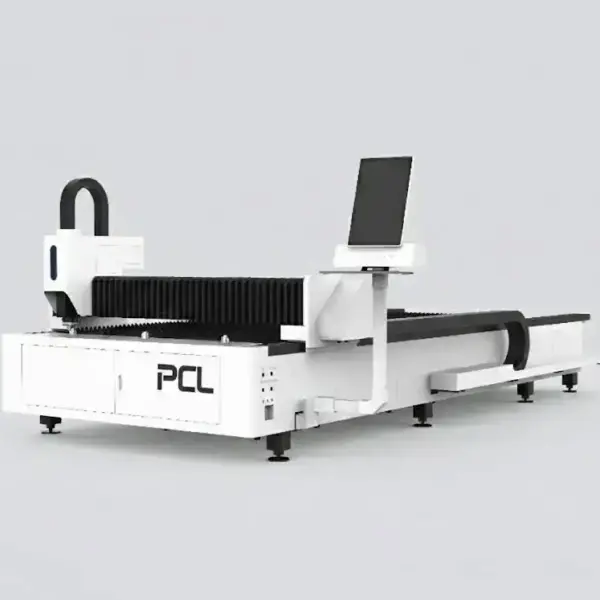
LFP4020 คือเครื่องตัดเลเซอร์สำหรับงานผลิตแผ่นโลหะขนาด 4000 × 2000 มม. มาพร้อมโต๊ะสลับ (Exchange Table) อัตโนมัติแบบคู่ ในขณะที่กำลังตัดแผ่นหนึ่งอยู่ อีกโต๊ะจะทำการโหลดแผ่นใหม่รอไว้ และจะสลับโต๊ะกันภายใน 15–20 วินาที รองรับแหล่งกำเนิดเลเซอร์ตั้งแต่ 1 kW ถึง 30 kW
ซีรีส์ LFP ขณะทำงาน
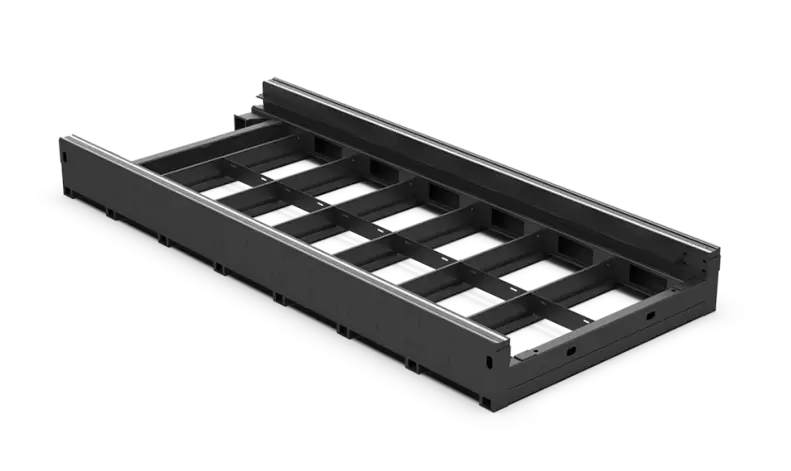
การตัดด้วยเครื่องเลเซอร์รุ่น LFP ฟอร์แมตใหญ่
ข้อมูลจำเพาะทางเทคนิค
| พื้นที่ทำงาน | 4000 × 2000 มม. |
|---|---|
| แหล่งกำเนิดเลเซอร์ | 1–30 kW; Raycus หรือ IPG |
| โต๊ะสลับชิ้นงาน | โต๊ะคู่ อัตโนมัติ, 15–20 วินาที |
| ความแม่นยำในการกำหนดตำแหน่ง | ±0.03 มม. |
| ความเร่งสูงสุด | 1.2–1.5 G |
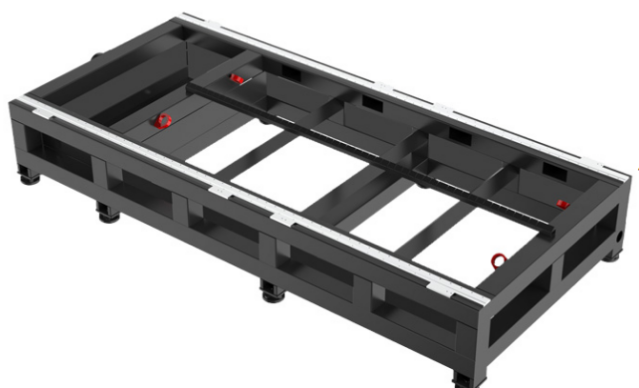
| โครงสร้างเครื่อง | งานหนัก โครงสร้างผ่านการคลายเครียด (Stress-relieved) |
| การรับรอง | CE, ISO 9001 |
| การรับประกัน | 24 เดือนสำหรับเครื่องทั้งหมด (ยกเว้นชิ้นส่วนสิ้นเปลือง) |
ความคุ้มค่าจากโต๊ะสลับชิ้นงาน
ลองนับดูว่าทุกวันนี้เครื่องเลเซอร์ของคุณต้องจอดรอนานแค่ไหนต่อหนึ่งแผ่น: เคลียร์ชิ้นงาน เก็บเศษโครงเหล็ก และเครนยกแผ่นใหม่เข้าเครื่อง สำหรับโต๊ะเดี่ยว เวลาเหล่านั้นคือความสูญเปล่าในทุก ๆ แผ่น แต่ด้วยโต๊ะสลับชิ้นงาน กระบวนการเหล่านี้จะเกิดขึ้นในระหว่างที่เครื่องกำลังตัด ทำให้เวลาสูญเสียลดลงเหลือเพียงการสลับโต๊ะ 15–20 วินาทีเท่านั้น ยิ่งตัดเยอะต่อกะ โต๊ะสลับชิ้นงานก็จะยิ่งคืนทุนได้เร็วขึ้น
ความสามารถในการตัดตามเรี่ยวแรงของเลเซอร์
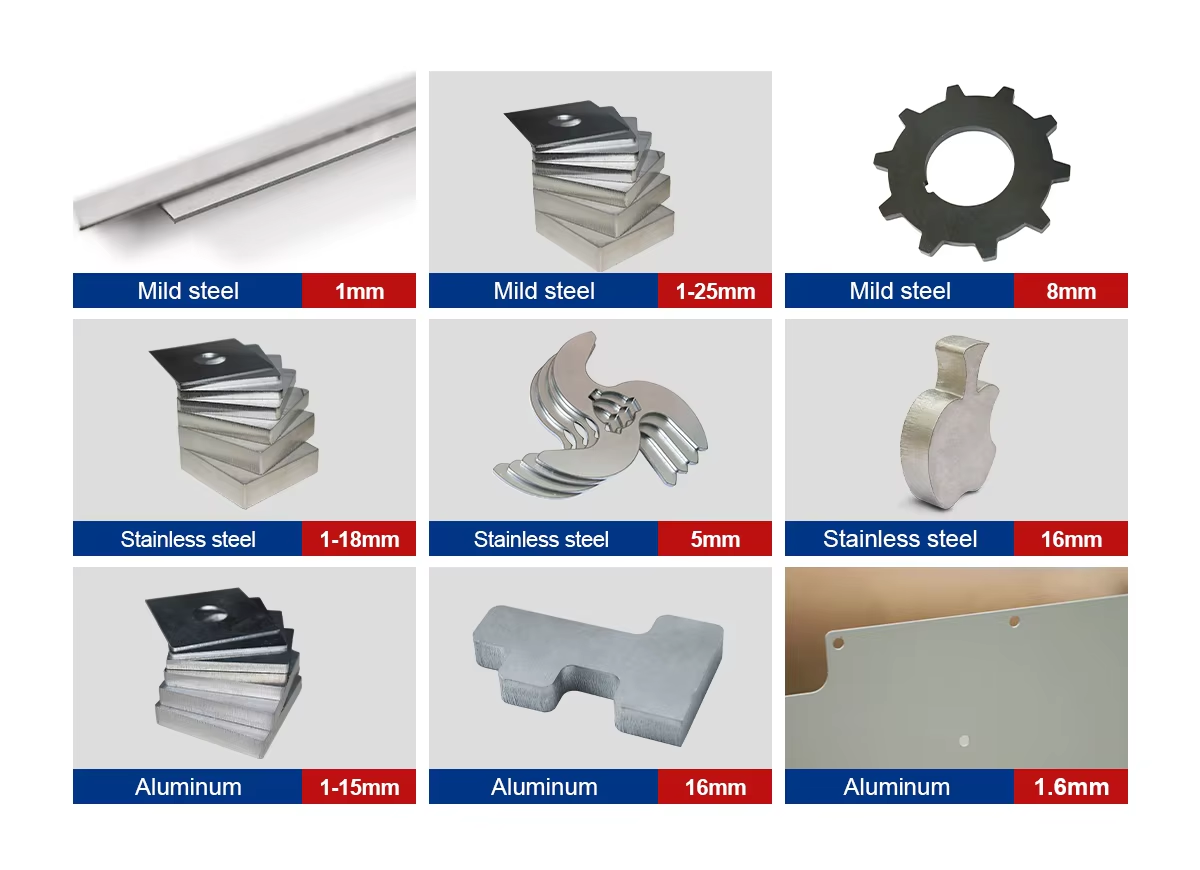
ความหนาตัดสูงสุดโดยทั่วไปตั้งแต่ 1 kW ถึง 60 kW; คอลัมน์สุดท้ายแสดงพิกัดกำลังที่เครื่องรุ่นนี้รองรับ โปรดถือว่าตัวเลขเหล่านี้คือขีดจำกัดสูงสุด (Ceiling) ไม่ใช่ช่วงการทำงานปกติในแต่ละวัน ตารางความเร็วจะสิ้นสุดที่ 12 kW ส่วนรุ่น 20–30 kW กรุณาขอตารางสเปกของแหล่งกำเนิดแสงที่คุณสนใจโดยเฉพาะ สำหรับงานกำลังสูง ประโยชน์ที่ได้รับหลัก ๆ คือความเร็วในการตัดแผ่นหนาและแผ่นปานกลาง
| กำลังเลเซอร์ | เหล็กคาร์บอน (O₂) | สแตนเลส (N₂) | อลูมิเนียม (N₂) | ทองเหลือง (N₂) | รุ่นนี้ |
|---|---|---|---|---|---|
| 1 kW | 10 มม. | 5 มม. | 3 มม. | 3 มม. | ✓ |
| 1.5 kW | 16 มม. | 6 มม. | 4 มม. | 3 มม. | ✓ |
| 2 kW | 20 มม. | 8 มม. | 6 มม. | 5 มม. | ✓ |
| 3 kW | 22 มม. | 10 มม. | 8 มม. | 6 มม. | ✓ |
| 4 kW | 25 มม. | 12 มม. | 10 มม. | 8 มม. | ✓ |
| 6 kW | 25 มม. | 20 มม. | 16 มม. | 12 มม. | ✓ |
| 8 kW | 40 มม. | 30 มม. | 30 มม. | 16 มม. | ✓ |
| 12 kW | 40 มม. | 40 มม. | 40 มม. | 16 มม. | ✓ |
| 20 kW | 80 มม. | 100 มม. | 60 มม. | 20 มม. | ✓ |
| 60 kW | 200 มม. | 150 มม. | – | – | – |
ความหนาตัดสูงสุดเป็นเพียงขีดจำกัด ซึ่งการตัดจะช้าและผิวขอบจะหยาบกว่าปกติ สำหรับการผลิตจริงควรเผื่อความหนาลดลงจากนี้เล็กน้อย และควรตรวจสอบกับตารางการตัดของแหล่งกำเนิดและหัวตัด (Cutting head) รุ่นจริงในใบเสนอราคาของคุณ
ความเร็วในการตัดโดยทั่วไป
| ความหนา | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 มม. | 5.0 | 3.8–4.2 | – | – |
| 3 มม. | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 มม. | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 มม. | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 มม. | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 มม. | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 มม. | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 มม. | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 มม. | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 มม. | – | – | 0.4–0.5 | 0.8–1.0 |
| ความหนา | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 มม. | 20 | 28–35 | 40–50 | 50–60 |
| 2 มม. | 7 | 18–24 | 25–30 | 40–45 |
| 3 มม. | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 มม. | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 มม. | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 มม. | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 มม. | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 มม. | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 มม. | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 มม. | – | – | 0.2–0.35 | 1.2–1.4 |
ความเร็วมีหน่วยเป็น ม./นาที เป็นค่าทั่วไปสำหรับการตัดที่มีคุณภาพดี ทั้งนี้ความต้องการด้านผิวขอบ เกรดวัสดุ ความบริสุทธิ์ของแก๊ส และหัวตัดอาจทำให้ค่าเปลี่ยนไป โดยในใบเสนอราคาของคุณจะมีตารางสำหรับสเปกเครื่องที่แน่นอนแนบมาด้วย
การเลือกระหว่าง 1 kW และ 30 kW
โครงสร้างเครื่องเหมือนกัน ต่างกันที่แหล่งกำเนิดแสงซึ่งเป็นตัวกำหนดต้นทุนและความสามารถ สำหรับแผ่นบาง รอบการทำงานจะถูกจำกัดด้วยความเร่ง 1.2–1.5 G ไม่ใช่กำลังของเลเซอร์ กำลังวัตต์จะคุ้มค่าก็ต่อเมื่อตัดแผ่นหนา: แหล่งกำเนิด 3 kW ตัดเหล็กคาร์บอน 10 มม. ด้วยออกซิเจนได้ที่ความเร็วประมาณ 1.0–1.3 ม./นาที, รุ่น 6 kW ตัดได้ 2.0–2.3 ม./นาที และกำลังที่สูงขึ้นก็จะช่วยเพิ่มความเร็วรวมถึงความหนาที่คุณสามารถตัดได้โดยที่ขอบยังสะอาดเรียบร้อย
ตำแหน่งของรุ่นนี้ในกลุ่มผลิตภัณฑ์ PCL Laser
| รุ่น | พื้นที่ทำงาน | กำลัง | เหมาะสำหรับ |
|---|---|---|---|
| GF3012 | 3000 × 1200 มม. | 6–60 kW | งานกำลังสูงบนพื้นที่ขนาดกะทัดรัด |
| LFP3015 | 3000 × 1500 มม. | 1–12 kW | โต๊ะเดี่ยวแบบเปิด; สำหรับแผ่นมาตรฐาน |
| LFP4020 (เครื่องนี้) | 4000 × 2000 มม. | 1–30 kW | โต๊ะสลับคู่สำหรับงานปริมาณมาก |
| LFH4020 | 4000 × 2000 มม. | 1–30 kW | ตัดแผ่นหนากำลังสูงบนเตียงเชื่อมแผ่นหนา |
| LFP6020 | 6000 × 2000 มม. | 1.5–3 kW | แผ่นยาวในงบลงทุนที่ย่อมเยากว่า |
| LFH6020 | 6000 × 2000 มม. | 1–12 kW | การผลิตงานฟอร์แมตใหญ่ |
| เครื่องตัดแผ่นและท่อ 2-in-1 | 3015 หรือ 4020 + ท่อ Ø20–220 มม. | 1–12 kW | ตัดทั้งแผ่นและท่อในเครื่องเดียว |
การเตรียมพื้นที่หน้างาน
- จุดเชื่อมต่อไฟฟ้าสำหรับแหล่งกำเนิดเลเซอร์ ชิลเลอร์ และระบบดูดควันรวมกัน
- ระบบจ่ายก๊าซที่มีขนาดเหมาะสมกับการใช้งานไนโตรเจนของคุณ
- พื้นที่ติดตั้งสำหรับโต๊ะทำงานทั้งสองฝั่งและการป้อนแผ่นโลหะ
- ระบบดูดควันและพื้นที่ทำงานที่มีการป้องกันความปลอดภัย
ปัญหาที่พบบ่อยและวิธีแก้ไข
| ปัญหา | สาเหตุทั่วไป | วิธีแก้ไข |
|---|---|---|
| โต๊ะสลับชิ้นงานค้าง | มีสะเก็ดโลหะ (Slag) บนรางหรือโซ่สลับโต๊ะ | ทำความสะอาดรางสลับโต๊ะและตรวจสอบลิมิตสวิตช์ |
| เกิดการระเบิดตอนเจาะแผ่นหนา | การเจาะแบบขั้นตอนเดียวบนแผ่นหนา | ใช้การเจาะแบบเป็นสเต็ปและปล่อยให้แผ่นโลหะเย็นลงระหว่างการเจาะ |
| มีสแล็กหนาใต้เหล็กคาร์บอนหนา | ความเร็วสูงเกินไป แรงดันออกซิเจนต่ำ โฟกัสติดลบมากเกินไป หัวตัดอุดตันบางส่วน | ลดความเร็วลง 5–8 %; รักษาแรงดันออกซิเจนที่ 0.5–0.7 บาร์; ตั้งค่าโฟกัส +3 ถึง +4 มม.; ตรวจสอบหัวตัด |
| มีสแล็กใต้สแตนเลสหรืออะลูมิเนียม | ความเร็วสูงเกินไป แรงดันไนโตรเจนต่ำเกินไป หรือโฟกัสไม่ลึกพอ | ลดความเร็วหรือเพิ่มแรงดัน; ปรับโฟกัสลง (ค่าลบ) ตามความหนาที่เพิ่มขึ้น |
| ขนาดคลาดเคลื่อนเมื่อตัดแผ่นยาว | มีสิ่งสกปรกบนรางเฟืองหรือรางนำทาง หรือการขยายตัวเนื่องจากความร้อนของแผ่นโลหะ | ทำความสะอาดรางนำทางและรางเฟือง; ตัดตามลำดับที่ช่วยกระจายความร้อน |
อะไรเป็นตัวกำหนดราคา
| รายการ | ตัวเลือก | ผลกระทบ |
|---|---|---|
| แหล่งกำเนิดเลเซอร์ (Laser source) | แบรนด์ (Raycus, IPG, Max) และกำลังวัตต์ | เป็นต้นทุนหลักที่ใหญ่ที่สุด; กำลังวัตต์สูงกว่าจะมีราคาสูงกว่าและต้องใช้ชิลเลอร์กับระบบจ่ายไฟที่ใหญ่ขึ้น |
| หัวตัดเลเซอร์ (Cutting head) | ระบบโฟกัสอัตโนมัติ Raytools หรือ WSX | ระบบโฟกัสอัตโนมัติและการป้องกันการชน |
| ระบบขับเคลื่อน (Drive) | แบรนด์เซอร์โอมอเตอร์, รางนำทางและรางเฟือง | ความ 100% แม่นยำในระยะยาว |
| โต๊ะสลับชิ้นงาน | โต๊ะคู่สลับอัตโนมัติ | มาตรฐานบนรุ่น LFP4020; เพิ่มเวลาตัดเลเซอร์ให้ยาวนานขึ้น |
| ระบบอัตโนมัติ (Automation) | ระบบขนถ่ายและป้อนแผ่นโลหะ | สำหรับการทำงานต่อเนื่องยาวนานโดยไม่ต้องมีคนเฝ้า |
รุ่น LFP4020 เสนอราคาตามคำขอ
จากใบสอบถามสู่กระบวนการผลิต
- ชิ้นงานและตัวอย่าง: ส่งปริมาณการผลิต ขนาดแผ่น และช่วงความหนาของคุณมาให้เรา เพื่อที่เราจะเลือกขนาดแหล่งกำเนิดเลเซอร์และประเมินกำลังการผลิตให้
- การกำหนดค่าสเปกเครื่อง: เรากำหนดสเปกแหล่งกำเนิด หัวตัด โต๊ะ และออปชันเสริม พร้อมส่งผังการติดตั้ง (Layout) ที่แสดงพื้นที่ติดตั้ง ระบบไฟฟ้า ก๊าซ และจุดต่อท่อดูดควัน
- การประกอบและทดสอบ: ประกอบและทดสอบเครื่องจักรก่อนจัดส่ง โดยยืนยันระยะเวลานำส่งในใบเสนอราคา
- การเตรียมหน้างาน: พื้นโรงงานที่เรียบ ระบบจ่ายไฟ ก๊าซช่วยตัด ลมอัด และระบบดูดควันต้องพร้อมก่อนเครื่องมาถึง
- การติดตั้งและฝึกอบรม: รวมอยู่ในใบเสนอราคาแล้ว ผู้ใช้งานจะได้เรียนรู้การจัดเรียงชิ้นงาน (Nesting) พารามิเตอร์การตัด การตรวจสอบประจำวัน และการแก้מתปัญหาเบื้องต้น
- การบริการหลังการขาย: รับประกัน 24 เดือนสำหรับตัวเครื่อง ยกเว้นวัสดุสิ้นเปลือง
ก่อนที่คุณจะสั่งซื้อ
- จำนวนแผ่นต่อกะและเวลาตัดเฉลี่ยต่อแผ่น
- ช่วงความหนาของวัสดุ เพื่อเลือกขนาดแหล่งกำเนิดเลเซอร์ระหว่าง 1 ถึง 30 kW
- เครนหรือรถフォークลิฟต์สำหรับยกแผ่นขึ้นโต๊ะสลับ
- ระบบจ่ายไฟและก๊าซไนโตรเจนสำหรับการตัดกำลังสูง
การบำรุงรักษา
| ช่วงเวลา | สิ่งที่ต้องทำ |
|---|---|
| ประจำวัน | ตรวจสอบและทำความสะอาดกระจกป้องกัน (Protective window); ตรวจสอบสภาพหัวตัดและการตั้งศูนย์; ตรวจสอบแรงดันก๊าซ ตรวจสอบการเคลื่อนที่ของโต๊ะสลับชิ้นงาน |
| ประจำสัปดาห์ | ทำความสะอาดสแล็กจากโต๊ะทั้งสองและรางสลับโต๊ะ; ทำความสะอาดรางนำทางและรางเฟือง |
| ตามรอบเวลา | เปลี่ยนระแนงรองตัด (Slats); หล่อลื่นรางนำทาง รางเฟือง และชุดขับเคลื่อนโต๊ะสลับ; เปลี่ยนน้ำในชิลเลอร์และไส้กรอง |
ความปลอดภัย
แสงเลเซอร์ที่สะท้อนจากแผ่นโลหะมองไม่เห็นด้วยตาเปล่าและอาจเป็นอันตรายต่อดวงตา ดังนั้นพื้นที่ตัดจึงต้องปิดทึบหรือมีแนวรั้วกั้น และระบบล็อกประตูนิรภัยต้องทำงานอยู่เสมอ เปิดระบบดูดควันและทำความสะอาดตัวกรองอยู่เสมอ ฝุ่นในเตียงตัดและฟิลเตอร์อาจติดไฟได้ง่าย โดยเฉพาะหลังจากการตัดอะลูมิเนียม รักษาอุปกรณ์ออกซิเจนให้ปราศจากน้ำมันและจาระบี และจัดเก็บถังG๊าซให้แน่นหนา
จุดเด่นและข้อจำกัด
จุดเด่น
- โหลดแผ่นพร้อมตัดได้ในเวลาเดียวกัน
- กำลังไฟ 1–30 kW บนโครงสร้างเดียว
- ความเร่งสูง (High acceleration)
ข้อจำกัดที่ควรทราบ
- ต้องการพื้นที่ใช้สอยมากกว่าแบบโต๊ะเดี่ยว
- กำลังไฟสูงต้องใช้ระบบจ่ายไฟและก๊าซขนาดใหญ่
- ต้องมีการบำรุงรักษากลไกการสลับโต๊ะ
คำถามที่พบบ่อยเกี่ยวกับ LFP4020
รุ่น LFP4020 สลับโต๊ะเร็วแค่ไหน?
โต๊ะสลับอัตโนมัติใช้เวลาสลับเพียง 15–20 วินาที
ใช้แหล่งกำเนิดเลเซอร์กำลังสูงสุดเท่าไหร่?
แหล่งกำเนิดเลเซอร์ไฟเบอร์ตั้งแต่ 1 kW ถึง 30 kW จากแบรนด์ Raycus หรือ IPG
กำลังไฟสูงคุ้มค่าไหมถ้าตัดแผ่นบาง?
ไม่ค่อยคุ้มค่านัก สำหรับแผ่นบาง ความเร่ง (Acceleration) คือตัวกำหนดความเร็ว ส่วนกำลังไฟสูงจะคุ้มค่าเมื่อตัดแผ่นหนาปานกลางถึงหนามาก
สามารถทดสอบตัดชิ้นงานจริงของฉันได้ไหม?
ได้ครับ ส่งแบบงาน ชนิดวัสดุ และความหนามาให้เรา
โต๊ะสลับชิ้นงานต้องใช้พื้นที่กี่ตารางเมตร?
มากกว่ารุ่นโต๊ะเดี่ยวขนาด 4020 เนื่องจากโต๊ะตัวที่สองจะวางอยู่ด้านข้างเตียงตัด แบบแปลนในใบเสนอราคาจะแสดงพื้นที่ที่แน่นอน
สามารถอัปเกรดระบบอัตโนมัติเพิ่มเติมได้ไหม?
ได้ครับ สอบถามข้อมูลเกี่ยวกับระบบโหลดและ unload แผ่นโลหะสำหรับขนาดแผ่นของคุณได้เลย
เปรียบเทียบ เครื่องตัดเลเซอร์ไฟเบอร์ ทุกรุ่นเคียงข้างกันได้ในคู่มือการเลือกซื้อของเรา
ส่งข้อมูลปริมาณการผลิตและความหนาของคุณมาได้เลย เราจะคำนวณขนาดแหล่งกำเนิดและเสนอราคา LFP4020 พร้อมข้อกำหนดในการเตรียมหน้างาน
ขอใบเสนอราคา