LT360: Обзор
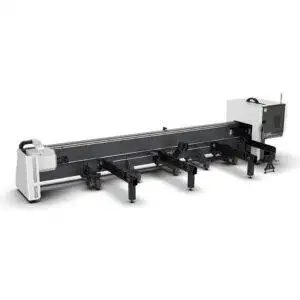
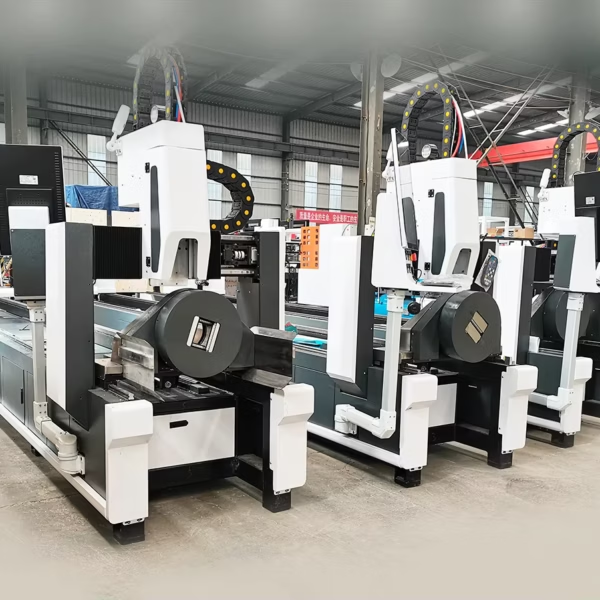
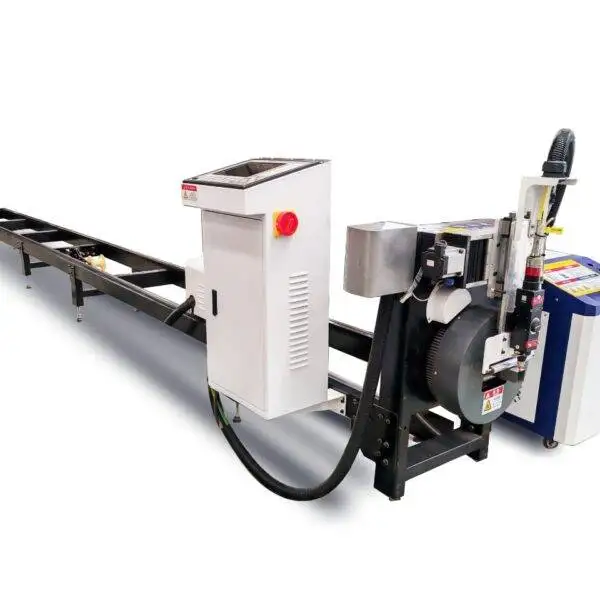
LT360 — это труборез большого диаметра в нашей линейке: Ø20–360 мм, заготовки 6 или 9 м, мощность от 1.5 до 6 кВт и скорость вращения до 120 об/мин. Он используется для обработки конструкционных труб, рам машин и техники, а также для любых задач, где раньше трубы большого диаметра приходилось резать, сверлить и подгонять вручную.
Демонстрация работы LT360
LT360 режет трубу большого диаметра.

Технические характеристики
| Диаметр трубы | Ø20–360 мм |
|---|---|
| Длина обработки | 6000 мм или 9000 мм |
| Лазерный источник | 1.5–6 кВт волоконный |
| Точность позиционирования | ±0.03 мм |
| Макс. скорость вращения | 120 об/мин |
| Профили | Круглая, квадратная, прямоугольная и нестандартная труба |
| Материалы | Углеродистая сталь, нержавеющая сталь, алюминий, латунь |
| Сертификация | CE, ISO 9001 |
| Гарантия | 24 месяца на всю машину (кроме расходников) |
Длинным и тяжелым трубам нужна поддержка
Девятиметровая труба диаметром 300 мм провисает между патронами и бьет при вращении. Поддерживающие люнеты под трубой поднимаются и опускаются в соответствии с ее профилем и удерживают ее на линии реза, чтобы режущая голова видела трубу именно там, где заложено в программе. На трубах большого диаметра количество и конструкция таких люнетов важны не меньше, чем точность патрона — уточняйте, сколько их поставляется в комплекте и как они работают с квадратной трубой.
Металлоконструкции: допуски становятся жестче
Раньше для строительных металлоконструкций требовались лишь отверстия под болты, и плазменной резки было вполне достаточно. Сегодня производители все чаще работают с допусками на соединения в пару миллиметров и менее, а лазерная резка труб с точно расположенными отверстиями и примыканиями позволяет собирать узлы на монтаже без дополнительной развертки или зачистки. Если речь идет о балках, а не о трубах, ознакомьтесь с линией лазерной резки балок HF30120.
Рассчитайте электропитание для всей линии
Мощность самого источника — это лишь часть нагрузки. Например, для лазерного трубореза на 4 кВт: сама машина с сервоприводами и аксессуарами потребляет около 10 кВт, чиллер — около 6 кВт, воздушный компрессор при резке с воздухом — около 5.5 кВт, плюс система вытяжки. Оборудование редко работает на полную мощность одновременно, но вводная сеть должна ее покрывать. Запросите полный список энергопотребления вашей конфигурации до начала электромонтажных работ.
Снятие фаски под сварку на трубе
Трубы под стыковку в металлоконструкциях, трубопроводах и машиностроении обычно требуют фаски, чаще всего под углом от 30° до 45°. На лазерном труборезе это можно сделать двумя способами: либо с помощью специализированной фаскообразующей головы с наклонными оптическими осями, которая дает стабильный результат, но стоит дороже при покупке и обслуживании, либо с помощью наклонного механизма для стандартной головы, что дешевле, но требует компенсации фокуса на толстых стенках. В любом случае, надпись «±45°» в каталоге еще не гарантирует качественную фаску под сварку на толстой стенке. Перед покупкой закажите тестовую резку фасок на ваших трубах и проверьте угол и притупление.
В базовой комплектации LT360 режет перпендикулярные торцы, отверстия, вырезы под примыкания и седлообразные резы. Если вам постоянно нужно снимать фаски под сварку, сообщите нам — для тяжелых труб и фасонного проката со снятием фаски отлично подойдет 8-осевой портал плазменной резки профиля.
Программное обеспечение для металлоконструкций
В производстве металлоконструкций трехмерная модель изделия уже содержит все детали. Труборез, ПО которого напрямую импортирует 3D-модели, избавляет вас от необходимости перечерчивать каждую деталь заново. Если в вашем конструкторском бюро используют Tekla или аналогичный софт, отправьте нам несколько файлов деталей, и мы проверим импорт перед заказом.
Частые проблемы и способы их решения
| Проблема | Возможная причина | Что делать |
|---|---|---|
| Отверстия смещены на длинных трубах | Провисание или биение между патронами | Проверьте люнеты; снизьте скорость вращения для тяжелых труб |
| Скручивание трубы смещает элементы реза | Кривой исходный прокат | Выполните поиск краев по всей длине трубы перед резкой |
| Брызги внутри труб большого диаметра | Луч проходит насквозь и бьет по противоположной стенке | Настройте параметры врезки; оптимизируйте порядок резки |
| Хуже качество реза на толстых стенках | Мощность или газ не соответствуют толщине стенки | Используйте материал из библиотеки режимов; рассмотрите источник большей мощности |
| Медленная выгрузка длинных деталей | Нет поддерживающего стола выгрузки | Добавьте стол выгрузки под длину ваших изделий |
От чего зависит цена
| Параметр | Опции | Влияние на цену и применение |
|---|---|---|
| Длина | 6 м или 9 м | 9 м позволяет использовать более длинные хлысты, реже делать загрузку и получать меньше отходов на деталь |
| Мощность лазера | 1.5–6 кВт | Толщина стенки и общая производительность |
| Поддержка и выгрузка | Количество люнетов, разгрузочный стол | Точность и удобство работы с тяжелыми трубами |
| Загрузка | Ручная или пачковая загрузка | Окупается при больших объемах производства |
Стоимость LT360 рассчитывается по запросу.
Место модели в линейке лазерных труборезов PCL
| Модель | Диаметр трубы | Мощность | Назначение |
|---|---|---|---|
| MAK100 | Ø10–100 мм | 1.5 кВт | Начальная модель для мелких труб |
| LT120S | Ø120 / □120 мм | 1.5–3 кВт | Боковое расположение, толстые стенки до 10 мм |
| LT240 | Ø20–240 мм | 1.5–6 кВт | Круглые, квадратные, прямоугольные, овальные трубы |
| LT240S | Ø/□20–240 мм | 1.5–6 кВт | Боковое расположение, сдвоенные патроны, трубы до 200 кг |
| LT360 (эта модель) | Ø20–360 мм | 1.5–6 кВт | Большие диаметры, заготовки 6 или 9 м |
Для труб диаметром более 360 мм или с очень толстыми стенками отлично подойдет труборез плазменной резки для труб Ø50–1500 мм.
От запроса до запуска в производство
- Спецификация труб и образцы. Отправьте нам параметры ваших самых крупных труб, длину хлыстов, материалы и чертежи типичных узлов.
- Конфигурация и компоновка. Мы подбираем размер патронов, длину станины, мощность источника и систему загрузки, после чего отправляем чертеж компоновки с указанием занимаемой площади, точек подключения питания и сжатого воздуха.
- Сборка и тесты. Станок собирается и тестируется перед отгрузкой; срок поставки фиксируется в коммерческом предложении.
- Подготовка площадки. К моменту прибытия станка у вас должны быть готовы ровный пол, силовой ввод питания, сжатый воздух для патронов и газов, а также система вытяжки.
- Монтаж и обучение. Шефмонтаж и обучение операторов включаются в стоимость станка; операторы осваивают программирование, нестинг, ежедневное обслуживание и регулировку параметров.
- Поддержка. Гарантия 24 месяца на всю машину, кроме расходных материалов.
Прежде чем сделать заказ
- Максимальный диаметр, толщина стенки и вес трубы.
- Длина поставляемых поставщиком хлыстов: 6 или 9 метров.
- Требования к точности на чертежах ваших узлов.
- Доступная мощность электросети с учетом чиллера, компрессора и вытяжки.
- Наличие свободного пространства для зоны загрузки и выгрузки длинных заготовок.
Техническое обслуживание
| Периодичность | Операция |
|---|---|
| Ежедневно | Очистите защитное стекло и сопло; проверьте кулачки патрона; удалите шлак. |
| Еженедельно | Очистите направляющие и зубчатые рейки; проверьте люнеты; слейте конденсат из воздушного фильтра. |
| Периодически | Смажьте направляющие и рейки; проверьте воздушные уплотнения патрона; замените воду в чиллере. |
Безопасность при работе с лазерным труборезом
При резке труб возникают две специфические опасности. Труба вращается, причем значительная ее часть часто выступает за пределы защитного кожуха, поэтому зону вдоль станины необходимо держать свободной во время работы патронов. Кроме того, при сквозном прорезании лазерный луч выходит с противоположной стороны трубы, поэтому зона резки должна оставаться закрытой или экранированной. Следите за исправностью блокировок дверей и световых завес, используйте защитные очки, рассчитанные на длину волны используемого лазера, если зона резки открыта, а перед резкой оцинкованных труб или труб с покрытием обязательно включайте вытяжную вентиляцию.
Преимущества и ограничения
Преимущества
- Большие диаметры до 360 мм
- Опция загрузки материала длиной до 9 м
- Заменяет операции пиления, сверления и подгонки профилей для крупных труб
Ограничения
- Требуется достаточная площадь цеха для длинного проката и готовых деталей
- Подводимая электрическая мощность должна с запасом покрывать чиллер, компрессор и вытяжку
- Резка труб очень больших диаметров или большой толщины зачастую выгоднее на плазме
Часто задаваемые вопросы по LT360
Трубу какого максимального диаметра может резать LT360?
Ø360 мм при длине хлыста 6 или 9 м.
Какие материалы станок может обрабатывать?
Углеродистую сталь, нержавеющую сталь, алюминий и латунь.
Какая общая электрическая мощность требуется для станка?
Больше, чем мощность самого лазерного источника: учитывается энергопотребление станка, чиллера, компрессора и вытяжки в сборе. Мы предоставляем полный расчет нагрузок для вашей конфигурации.
Почему так важны поддерживающие люнеты?
Они удерживают длинные и тяжелые трубы на оси во время вращения, чтобы отверстия и вырезы позиционировались с высокой точностью.
Может ли станок резать нестандартные профили?
Отправьте нам чертеж сечения, и мы подтвердим возможность обработки.
Возможна ли тестовая резка образцов?
Да. Пришлите чертеж, размеры трубы и марку материала.
Может ли LT360 выполнять фаску под сварку?
Стандартная конфигурация позволяет выполнять резку торцов под прямым углом, делать отверстия, вырезы и седловидные сопряжения. Сообщите нам, если требуется резка под фаску; для тяжелых профилей с разделкой кромок рассмотрите наш 8-осевой профильный плазморез.
Можно ли импортировать наши КМД-модели?
Отправьте несколько файлов деталей из вашего ПО, и мы проверим их импорт перед оформлением заказа.
Сравните все труборезы лазерные бок о бок в нашем руководстве по выбору.
Сообщите максимальный диаметр и длину заготовки. Мы подберем оптимальную длину стана и мощность LT360.
Получить расчет