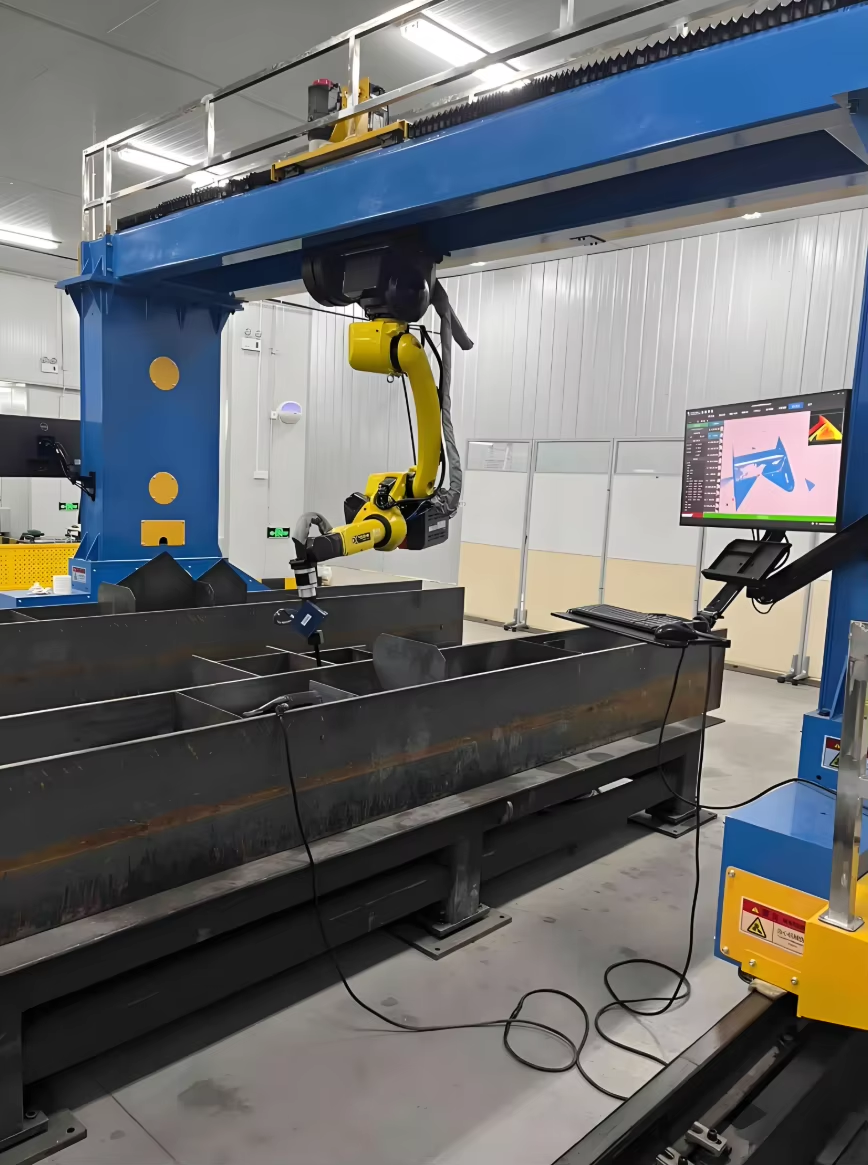
Портальный сварочный робот: обзор
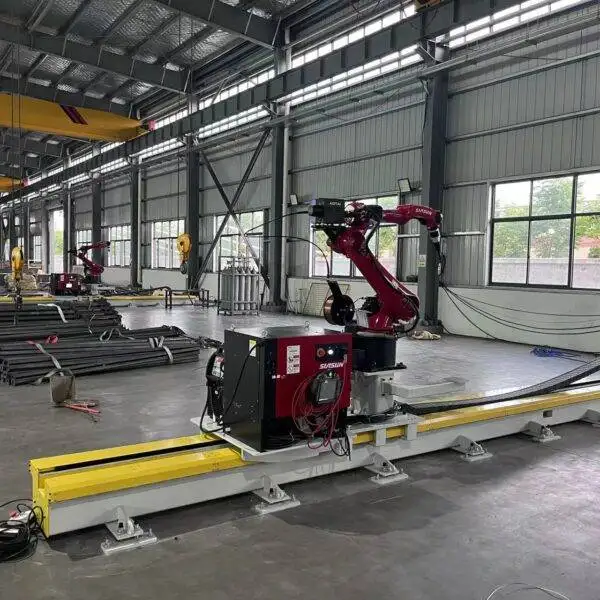
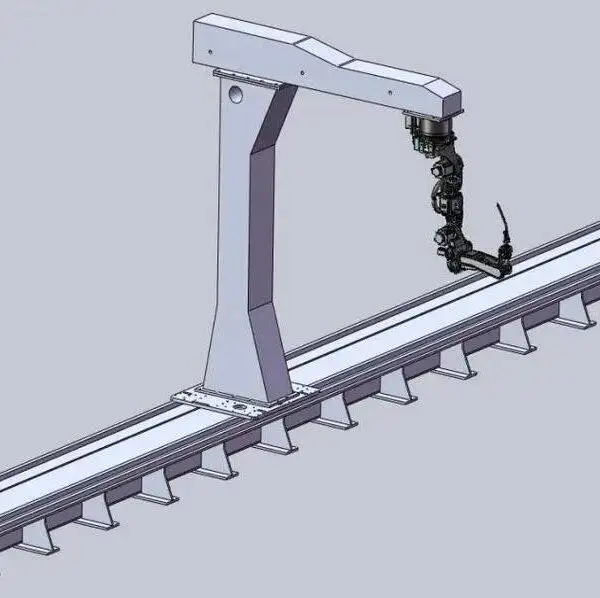
Портальный сварочный робот представляет собой 6-осевой сварочный робот, подвешенный на надземном портале или установленный на колонне, перемещающейся по напольному рельсу. Портал выполняет роль дополнительных осей, благодаря чему робот дотягивается до каждого шва на изделиях, значительно превосходящих по размеру вылет его собственной руки: шасси прицепов, судовых панелей, балок мостов и крупногабаритных металлоконструкций.
Ход оси подбирается под ваши детали — например, 12 м × 4 м × 2 м, при этом балки длиной около 20 м могут свариваться за один проход по всей длине. Поскольку робот перемещается на большой площади, один портал может обслуживать сразу несколько станций: он производит сварку на одном конце, пока операторы устанавливают следующую деталь на другом.
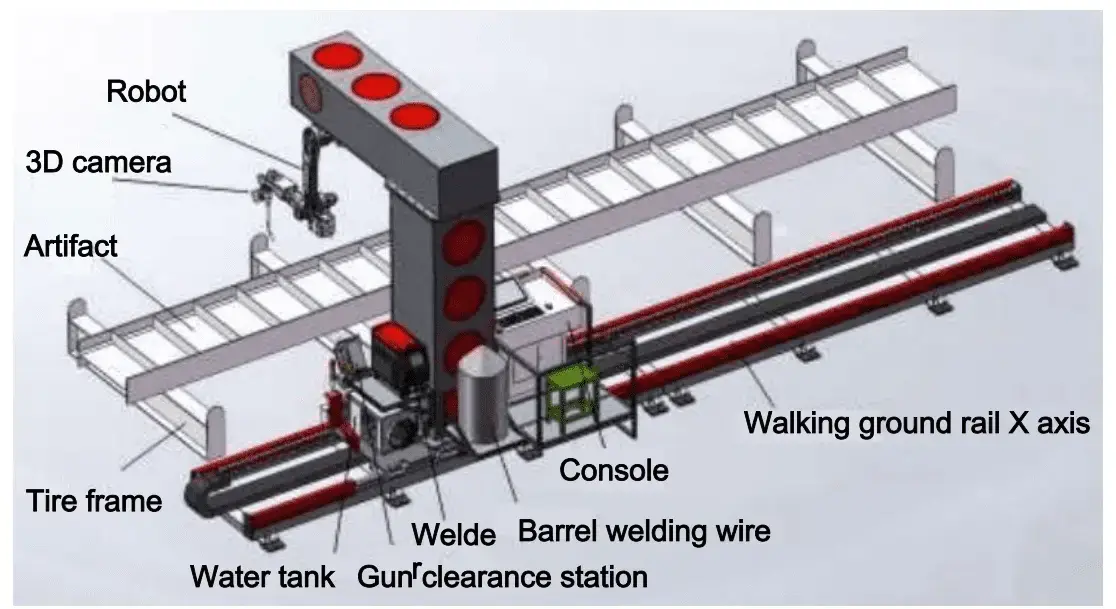
Технические характеристики
| Конфигурация рамы | Подвесной портал или колонна на напольном рельсе |
|---|---|
| Ход (X / Y / Z) | Полная кастомизация, например 12 м × 4 м × 2 м |
| Робот | 6-осевой сварочный робот; портал добавляет оси перемещения |
| Привод | Прецизионная реечная передача с серводвигателями переменного тока |
| Сварочные процессы | MIG / MAG / TIG / тандемная двухпроволочная сварка |
| Поиск шва | Лазерное отслеживание шва и контроль дуги (опции) |
| Программирование | Автономное программирование или генерация траекторий без обучения |
| Источник питания для сварки | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller или другие по запросу |
| Стандарты сварки | Технологические процессы могут быть аттестованы по ISO, AWS D1.1 и правилам классификационных обществ (ABS, LR, CCS) |
| Сертификация | CE, ISO 9001 |
| Срок изготовления | 20–45 дней в зависимости от конфигурации |
| Гарантия | 24 месяца на всю машину (за исключением расходных материалов) |
Подвесной портал или колонна на напольном рельсе?
| Исполнение | Принцип работы | Рекомендуется для |
|---|---|---|
| Подвесной портал | Робот подвешен на балке моста, перемещающейся по двум рельсам | Широкие детали и многопостовые схемы; пространство вокруг детали остается свободным |
| Колонна на напольном рельсе | Робот установлен на колонне, перемещающейся по одному напольному рельсу | Длинные узкие детали; требования к меньшей высоте цеха |
Как работает портальная станция
- Загрузка детали. Деталь устанавливается на сварочный стол или в приспособление с помощью крана. При наличии двух станций одна деталь загружается, пока на другой идет сварка.
- Создание программы. Импортируйте 3D-модель для автономного программирования или доверьте системе генерацию траекторий без обучения (зависит от конфигурации).
- Поиск реального шва. Лазерное отслеживание шва и контроль дуги корректируют положение горелки с учетом отклонений при сборке и тепловых деформаций.
- Непрерывная сварка длинных швов. Портал перемещает робота по всей длине детали, что позволяет выполнять протяженные швы без остановок и перезапусков.
Типичные изделия и отрасли
Изделия
- Шасси грузовиков и прицепов
- Судовые панели и секции корпусов
- Мостовые и строительные балки
- Компоненты строительной техники
- Рамы железнодорожных вагонов
- Резервуары и сосуды под давлением
Преимущества портала
- Зона досягаемости задается порталом, а не вылетом руки робота
- Несколько станций под одним порталом повышают коэффициент горения дуги
- Длинные швы свариваются за один непрерывный проход
- Пол вокруг детали остается свободным для загрузки краном (подвесная версия)
- Отслеживание шва в реальном времени компенсирует деформации
Сравнение с другими сварочными роботами
| Система | Преимущество | Выбирайте, если |
|---|---|---|
| Консольный сварочный робот CWR500A | Открытый доступ спереди и сзади для крана; вылет 3,5 м | Длинные листовые элементы, Н-образные балки и коробчатые балки, загружаемые краном |
| Портальный сварочный робот (данная модель) | Покрытие всей прямоугольной зоны, например 12 м × 4 м | Очень широкие детали, такие как судовые секции и рамы прицепов |
| Рельсовый 7-осевой сварочный робот | Компактная однороботизированная линия с 3D-сканированием | Элементы металлоконструкций схожих размеров |
| Мобильный сварочный робот | Перемещается к изделию самостоятельно; рельсы не нужны | Детали слишком велики или тяжелы для перемещения на станцию |
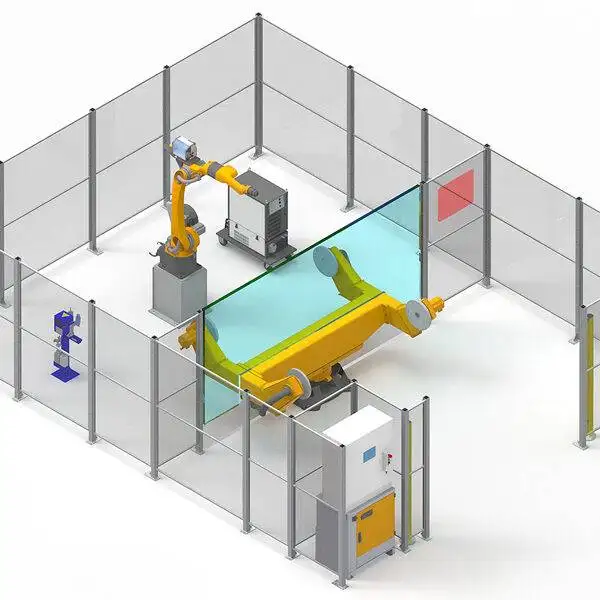
| Роботизированный сварочный комплекс | Позиционер поворачивает деталь под оптимальным углом сварки | Серийные повторяющиеся детали весом до нескольких тонн |
| Станция с коллаборативным роботом | Обучение ручным перемещением, отсутствие защитных ограждений после оценки рисков | Мелкосерийные разнородные детали с частой переналадкой |
Что определяет цену портального сварочного робота
Портал проектируется под ваши производственные площади и детали, поэтому стоимость рассчитывается индивидуально для каждого проекта. Основные ценообразующие факторы:
| Фактор затрат | Варианты | Влияние на цену |
|---|---|---|
| Ход осей | Длина, ширина и высота рабочей зоны | Металлоконструкция и рельсы увеличиваются вместе с рабочей зоной |
| Количество роботов | На проект | Каждый дополнительный робот добавляет руку, источник питания и комплект горелок |
| Компоновка | Подвесной портал или колонна на напольном рельсе | Для подвесного портала требуется больше стали, но он оставляет пол свободным |
| Процесс сварки | Одинарная проволока или тандемная двухпроволочная | Тандем требует второго источника питания и специальной горелки |
| Поиск шва и программирование | Лазерное отслеживание, контроль дуги, автономное или бесшовное обучение | Программное обеспечение и датчики определяют скорость освоения новых деталей |
| Сварочный источник | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Импортные бренды стоят дороже; местную поддержку отечественных брендов проще обеспечить в некоторых регионах |
| Сервис | Монтаж и пусконаладка на объекте | Рассчитывается отдельно, обычно занимает около недели на площадке |
Для получения коммерческого предложения отправьте чертежи ваших самых крупных и типичных деталей, толщину металла, материал и доступную площадь цеха. Мы работаем на условиях FOB Циндао.
Доставка, монтаж и поддержка
- Конфигурация и чертежи. Наши инженеры разработают компоновку портала, ход осей и посты под ваши площади и номенклатуру деталей.
- Производство и заводские испытания. Срок изготовления составляет 20–45 дней в зависимости от конфигурации. Перед отгрузкой система собирается и проходит тестовую сварку.
- Подготовка площадки. Подготовьте фундамент под рельсы, подвод электропитания и защитного газа, а также проверьте высоту подъемного крана над порталом. Согласуйте требования к фундаменту с нашими инженерами до прибытия оборудования.
- Монтаж и обучение. Шеф-монтаж, пусконаладка и обучение операторов обычно занимают около недели и рассчитываются отдельно. Операторы учатся программированию, ежедневному обслуживанию и текущему уходу.
- Сервисная поддержка. Гарантия 24 месяца на всю машину (кроме расходников), с удаленной технической поддержкой по вопросам ПО и технологии сварки.
Типичные проблемы крупногабаритных сварных конструкций и их решение с помощью портала
Крупные детали создают ряд трудностей: длинные швы, тепловые деформации и долгая загрузка. Вот как портальная станция справляется с ними:
| Проблема | Типичная причина | Как система решает эту задачу |
|---|---|---|
| Смещение шва в процессе сварки | Тепловые деформации на длинных швах | Лазерный трекер шва и дуговые датчики корректируют положение горелки в реальном времени |
| Зазоры при сборке отличаются от детали к детали | Допуски на резку и сборку крупных каркасов | Шов определяется перед сваркой, а не по номинальной 3D-модели |
| Робот не достает до глубоких или удаленных швов | Фиксированное основание робота и ограниченный вылет руки | Портал перемещает робота по осям X, Y и Z по всей рабочей зоне |
| Робот простаивает во время загрузки деталей | Только одна станция | Две или более станций под одним порталом: пока на одной идет сварка, на другой — загрузка |
| Следы остановки и пуска на длинных швах | Перепозиционирование стационарного робота | Непрерывные швы длиной до 20 м за один проход |
Перед покупкой: контрольный список планирования портальной системы
Портал проектируется под ваши детали и особенности цеха. Сначала подготовьте следующие данные:
- Габариты и масса самых крупных и самых ходовых деталей.
- Грузоподъемность крана и высота крюка над планируемой рабочей зоной.
- Доступная длина и ширина пола, а также высота цеха.
- Состояние пола и пространство для установки фундаментов под рельсы.
- Количество станций, которые вы хотите разместить под порталом.
- Способ сварки: одиночная проволока или сдвоенный тандем, а также толщина металла.
- Данные для программирования: наличие 3D-моделей для автономного программирования или деталей под сканирование.
- Параметры электросети, защитного газа и системы вытяжной вентиляции.
Ежедневное и периодическое обслуживание
| Интервал | Операция |
|---|---|
| Каждая смена | Очистить сопло от брызг; проверить токосъемный наконечник и заменить его при износе отверстия; проверить подачу и запас проволоки; убедиться в стабильности расхода защитного газа |
| Еженедельно | Проверить кабели и шланги горелки на предмет износа; проверить соединения газовой магистрали на утечки; очистить станцию очистки горелки или блок нанесения антипригарной жидкости (при наличии) |
| Ежемесячно | Очистить рельсы и зубчатые рейки; смазать зубчатую передачу (рейка-шестерня) и направляющие; проверить кабелеукладчики и кабели внутри них |
| Ежегодно | Проверить выравнивание рельсов и крепежные болты; провести техобслуживание робота и приводов портала в соответствии с инструкциями производителей |
Соблюдайте рекомендации производителей робота и сварочного источника по интервалам замены смазки в редукторах и резервных батарей. Создавайте резервные копии программ робота и сварочных технологических карт (WPS) после каждого изменения.
Безопасность при работе на портальной станции
- Оградите рабочую зону периметром безопасности и сблокируйте защитные ворота с контроллером робота.
- Используйте световые барьеры или лазерные сканеры безопасности между сварочной и загрузочной станциями.
- Координируйте работу цехового крана с порталом, чтобы исключить перемещение грузов над работающим роботом.
- Установите систему вытяжной вентиляции с производительностью, соответствующей техпроцессу сварки и длине рабочей зоны.
Преимущества и ограничения
Преимущества
- Сварка деталей значительно крупнее зоны досягаемости любой руки робота
- Многостанционная компоновка исключает простои робота во время загрузки деталей
- Непрерывные длинные швы до 20 м
- Подвесной вариант исполнения не загромождает пространство цеха
- Возможность конфигурации под тандемную сварку толстого листового металла
Ограничения
- Требуется свободное место в цехе, фундамент и запас по высоте для крана
- Стационарное исполнение: для крупногабаритных деталей, разбросанных по всему цеху, лучше подойдет мобильный сварочный робот
- Для мелких серийных деталей рабочая станция с позиционером быстрее и выгоднее
- Для тонкого листового металла больше подходит лазерная сварка
Справочник диаметров проволоки для MAG сварки
Типичные диапазоны токов для полуавтоматической (MAG) сварки сплошной проволокой. Библиотека режимов выбирает параметры автоматически, но эта таблица поможет при планировании запасов проволоки и подборе под толщину металла.
| Диаметр проволоки | Короткое замыкание (А) | Капельный перенос (А) | Струйный перенос (А) | Толщина металла |
|---|---|---|---|---|
| 0.8 mm | 40–120 | 120–170 | 170–200 | 0.8–4.0 mm |
| 1.0 mm | 60–140 | 140–190 | 190–300 | 2.0–8.0 mm |
| 1.2 mm | 80–180 | 180–240 | 240–400 | от ~4 мм |
| 1.6 mm | 130–220 | 220–280 | 280–500 | от ~8 мм |
Перенос с коротким замыканием происходит при напряжении около 14–22 В, капельный перенос — при 22–26 В (эту зону брызгообразования лучше обходить), а струйный перенос — при напряжении выше 26 В.
Часто задаваемые вопросы о портальных сварочных роботах
Каков максимальный размер обрабатываемой детали?
Ход портала проектируется под ваши задачи. Стандартная рабочая зона составляет 12 м × 4 м × 2 м, а балки длиной около 20 м свариваются по всей длине. Возможно изготовление порталов с большим ходом.
Что лучше выбрать: подвесной портал или колонну на напольных рельсах?
Подвесной портал отлично подходит для широких деталей, многостанционных схем и не захламляет пол цеха. Напольная колонна на рельсах оптимальна для длинных и узких деталей, к тому же она требует меньшей высоты потолков.
Может ли один портал обслуживать несколько станций?
Да. Робот выполняет сварку на одной станции, пока операторы разгружают и загружают соседнюю, что максимально повышает коэффициент горения дуги.
Как программируется робот?
В зависимости от конфигурации — с помощью автономного программирования (CAM) по 3D-модели детали или с помощью генерации траекторий без обучения.
Как система компенсирует деформации и сварочные зазоры?
Лазерный трекер шва и дуговые датчики корректируют положение горелки в реальном времени непосредственно в процессе сварки.
Соответствуют ли сварные швы стандартам AWS D1.1 или требованиям морских регистров?
Технология сварки может быть аттестована по стандартам ISO, AWS D1.1 и правилам классификационных обществ (например, ABS, LR, CCS) под ваши конкретные соединения и материалы.
Требуется ли фундамент под портального сварочного робота?
Да. Для рельсов необходим ровный и прочный фундамент. Обязательно согласуйте технические требования к фундаменту с нашими инженерами до прибытия оборудования.
Сколько времени проходит от заказа до запуска в производство?
Срок изготовления составляет 20–45 дней в зависимости от конфигурации, плюс около недели на монтаж и пусконаладку на вашей площадке. Строительство фундамента должно быть завершено до отгрузки оборудования.
Какой привод используется для перемещения портала?
Прецизионная зубчатая рейка-шестерня в паре с мощными серводвигателями переменного тока.
Ознакомьтесь со всеми сварочными роботами, чтобы сравнить консольные, портальные, мобильные системы, рабочие станции и коботы.
Пришлите чертежи деталей и план вашего цеха. Наши инженеры предложат оптимальную конфигурацию портала, длину хода и техпроцесс, а также подготовят расчет стоимости на условиях FOB Циндао.
Получить расчет и коммерческое предложение