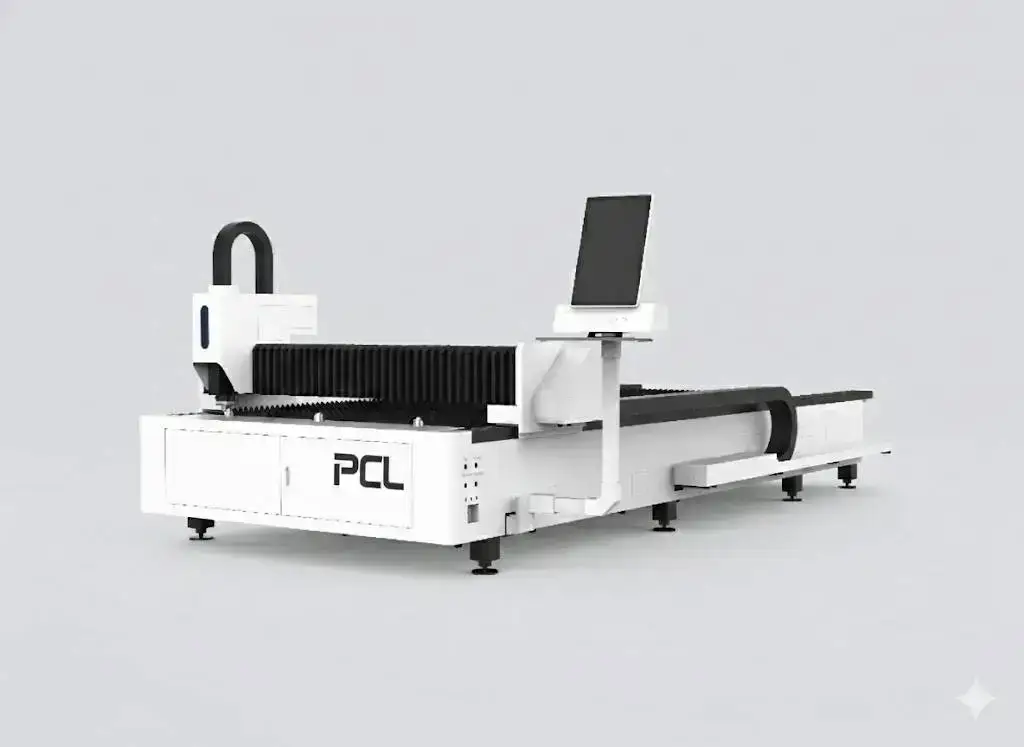
LFP3015: Áttekintés
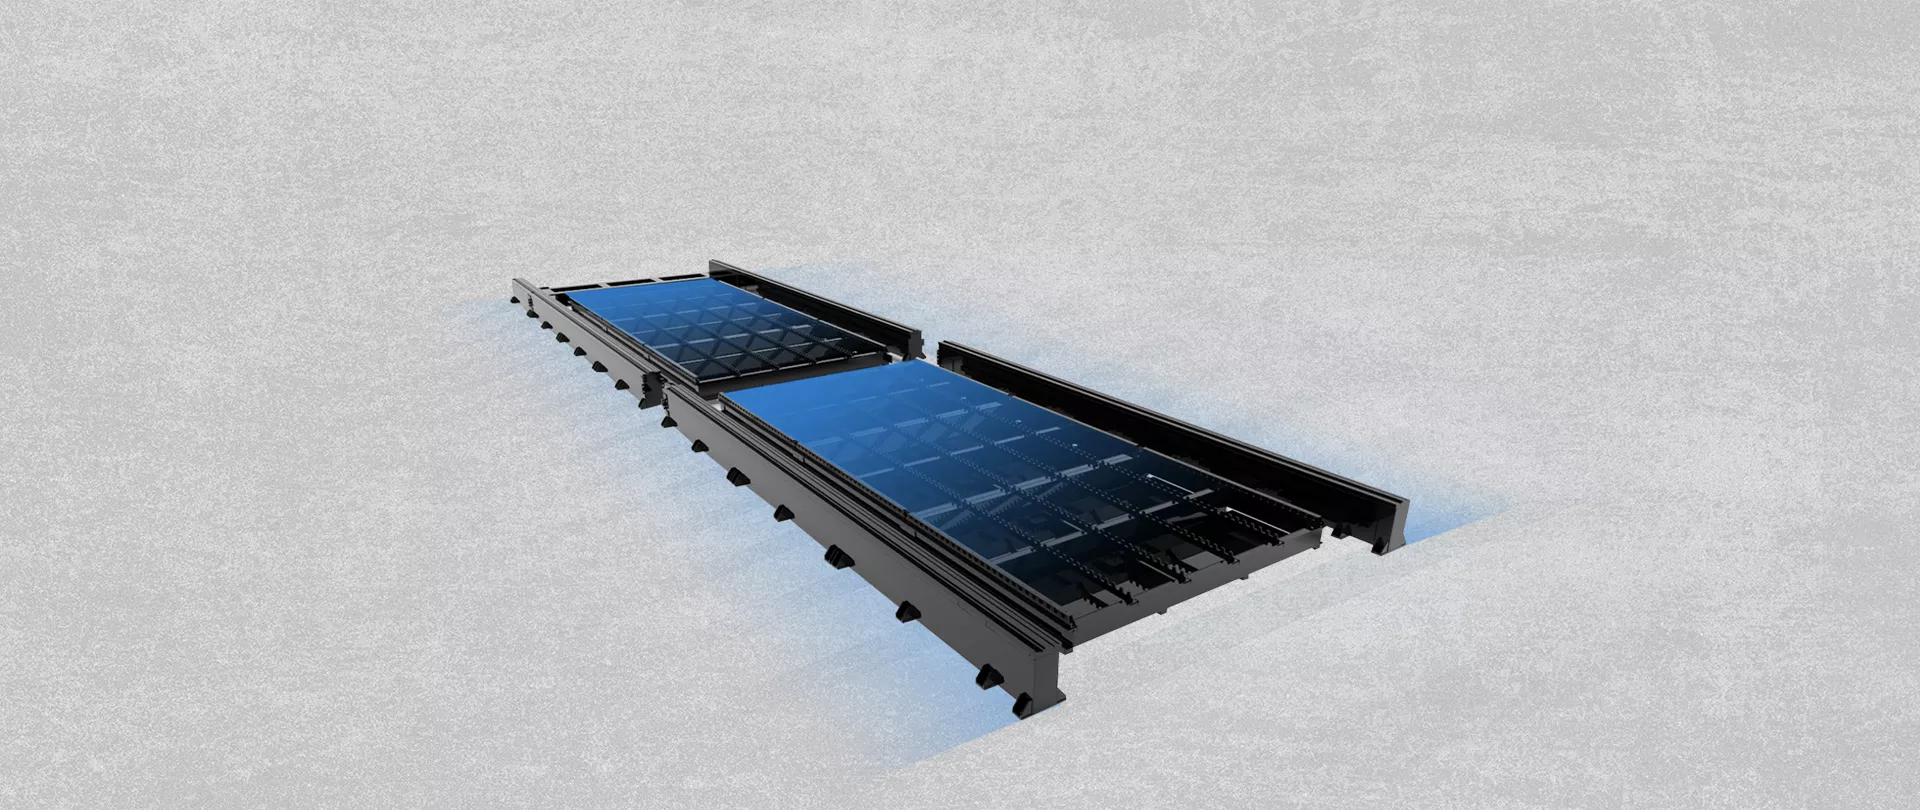
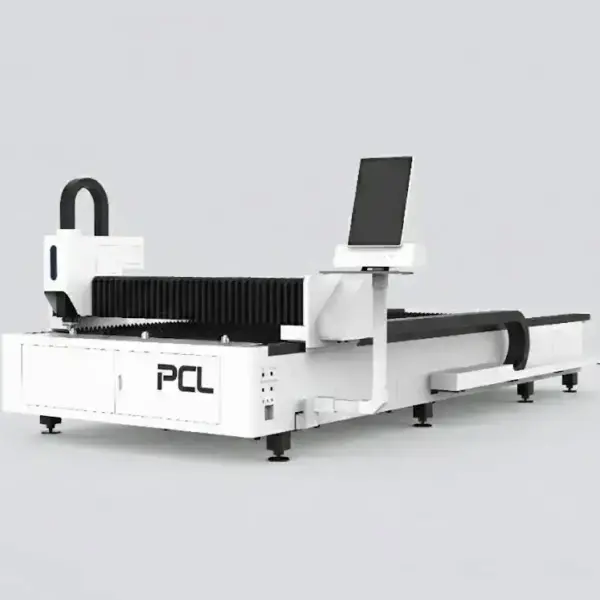
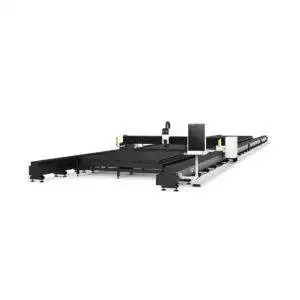
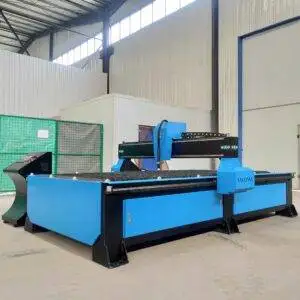
Az LFP3015 a nyitott, egyasztalos szálaslézeres vágógépünk 3000 × 1500 mm-es lemezekhez. A legtöbb vevőnk első lézerként választja: befogadja a raktáron lévő standard lemezeket, nincs szükség csereasztalra vagy zárt kabinra, és 1 kW-tól egészen 12 kW-os lézerforrásig rendelhető.
LFP3015 vágási bemutató
Az LFP3015 nyitott asztalon végez vágást.
Műszaki adatok
| Munkaterület | 3000 × 1500 mm |
|---|---|
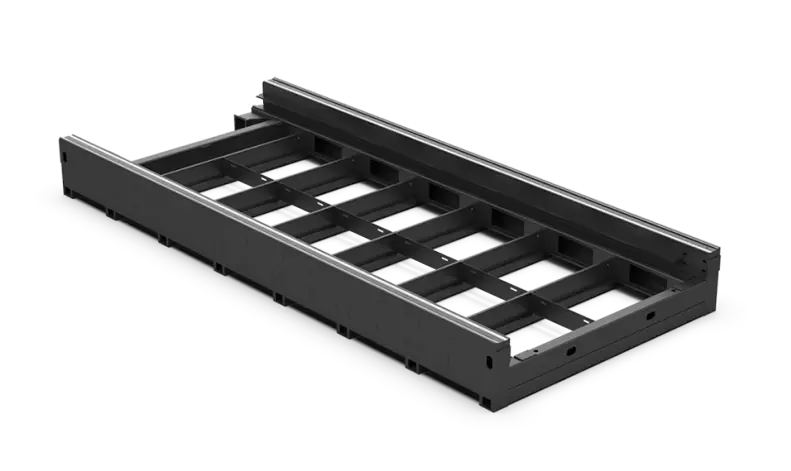
| Kialakítás | Nyitott váz, egyasztalos |
| Lézerforrás | 1–12 kW; Raycus, IPG vagy Max |
| Pozicionálási pontosság | ±0.03 mm |
| Max. pozicionálási sebesség | 100–120 m/min |
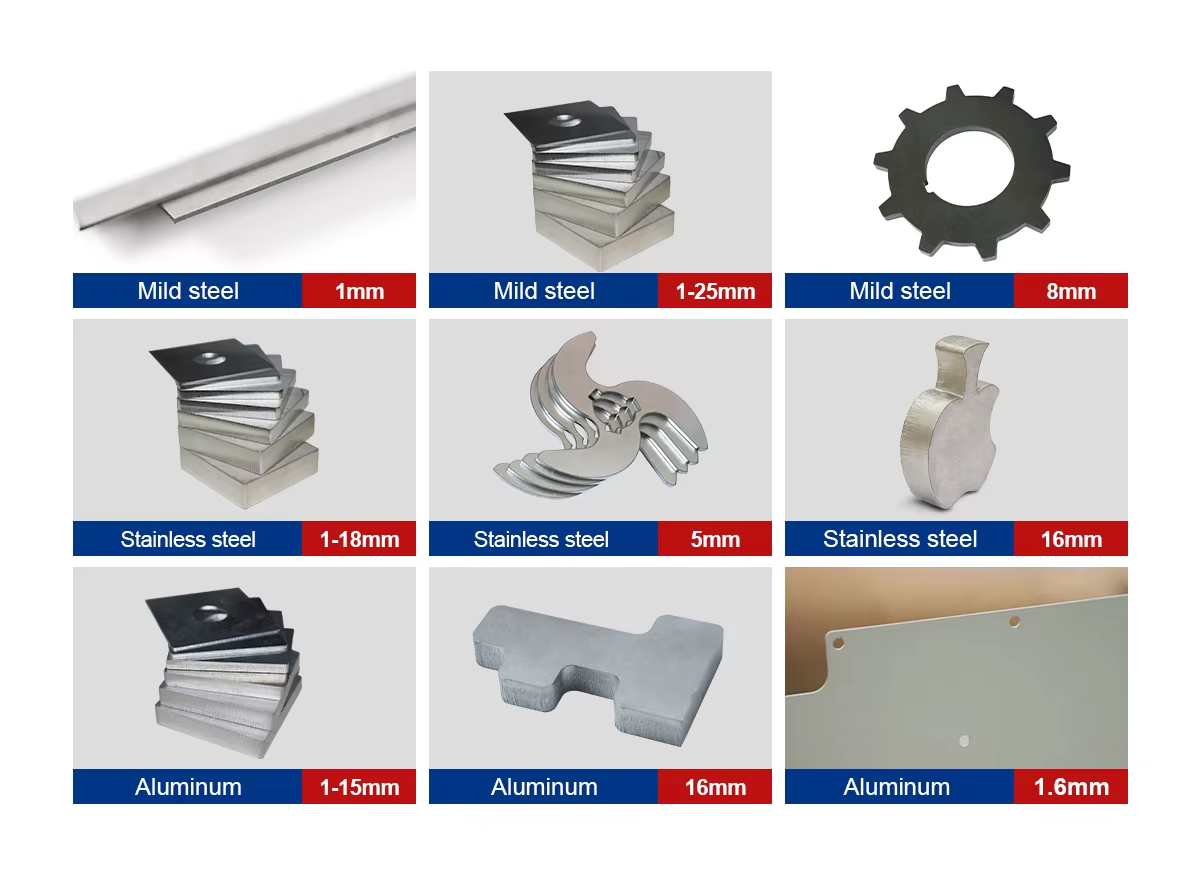
| Alapanyagok | Szénacél, rozsdamentes acél, alumínium, sárgaréz |
| Ár | USD 18,000–35,000 FOB Qingdao, a forrástól és az opcióktól függően |
| Tanúsítvány | CE, ISO 9001 |
| Garancia | 24 hónap a teljes gépre (a kopóalkatrészek kivételével) |
Mit vágnak az egyes teljesítmények?
Tipikus maximális vastagságok 1 kW-tól 60 kW-ig; az utolsó oszlop mutatja, hogy ez a gép mekkora teljesítménnyel szerelhető fel. Az értékek a felső határt jelölik, nem a napi munkatartományt. Már egy 1.5 kW-os gép is megbirkózik a kb. 16 mm-es szénacéllal, így az alacsonyabb teljesítmények is sok acélmunkát lefednek; a nagyobb források főként a rozsdamentes acél és az alumínium esetében adnak plusz vastagságot és sebességet.
| Lézer teljesítmény | Szénacél (O₂) | Rozsdamentes (N₂) | Alumínium (N₂) | Sárgaréz (N₂) | Ez a modell |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | – |
| 60 kW | 200 mm | 150 mm | – | – | – |
A maximális vastagság egy abszolút felső határ, amit lassabban és durvább vágási éllel vág a gép. A napi termelést érdemes néhány milliméterrel ez alatt tervezni, és az árajánlatban szereplő pontos forrás és vágófej vágástáblázata alapján véglegesíteni.
Tipikus vágási sebességek
| Vastagság | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Vastagság | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
A sebességek m/min-ben értendők. Tipikus értékek a jó minőségű vágáshoz; az élminőségi elvárások, az alapanyag minősége, a gáz tisztasága és a vágófej befolyásolhatják ezeket. Az árajánlat tartalmazza az adott konfigurációhoz tartozó táblázatot.
Élet egy nyitott asztalas géppel
Minden kézre esik: szemmel tarthatja a vágófejet, félbehagyhat egy munkát egy alkatrészért, és oldalról, targoncával is feltehet egy lemezt. Ennek ára a holtidő, mivel a lézer vár, amíg a lemunkált lemezt eltávolítják és az újat felhelyezik. Egyedi gyártásnál és kis sorozatoknál ez alig számít. Amikor a gép már egész műszakban ugyanazokat az alkatrészeket gyártja, a csereasztalos LFP4020 már gazdaságosabb választás.
A nyitott gépnél a környezetet is megfelelően kell kialakítani: egy elkerített zónát, hogy senki ne tévedjen a lézersugár útjába, valamint az asztalhoz csatlakoztatott elszívórendszert.
Hová pozicionálódik a PCL lézeres termékcsaládban?
| Modell | Munkaterület | Teljesítmény | Legjobb ehhez |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Nagy teljesítmény kompakt ágyon |
| LFP3015 (ez a gép) | 3000 × 1500 mm | 1–12 kW | Nyitott egymasatos; standard táblák |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Váltóasztalos kivitel sorozatgyártáshoz |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Nagy teljesítményű lemezvágás hegesztett ágyon |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Hosszú lemezek alacsonyabb beruházással |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | Nagyméretű gyártás |
| 2 az 1-ben lemez- és csővágó | 3015 vagy 4020 + csövek Ø20–220 mm | 1–12 kW | Lemez és cső egyetlen gépen |
Tipikus feladatok
- Acél és alumínium reklámbetűk.
- Légcsatorna elemek és tartók.
- Villamos szekrények és panelek.
- Bútorvázak.
- Kis szériás alkatrészek helyi ügyfeleknek.
Gyakori problémák és elhárításuk
| Probléma | Szokásos ok | Teendő |
|---|---|---|
| Sorja rozsdamentes acélon vagy alumíniumon | Túl nagy sebesség, alacsony nitrogénnyomás vagy nem elég mély fókusz | Csökkentse a sebességet vagy növelje a nyomást; vigye le a fókuszt (negatív irányba) ahogy nő a vastagság |
| Nem vágja át | A beszúrás nem fejeződött be, a fókusz nem elég pozitív oxigénnel való vágáskor, szennyezett védőüveg | Hagyja az összes beszúrási fázist befejeződni; emelje a fókuszt 1 mm-es lépésekben; tisztítsa meg vagy cserélje ki a védőüveget |
| Megégett sarkok és kis lyukak | Hőtorlódás ott, ahol a vágófej lelassul | Használjon sarok-teljesítményszabályzást; változtassa meg a vágási sorrendet a hő eloszlatásához |
| Az alkatrészek felbillennek és eltalálják a fejet | A kis alkatrészek leesnek a lécek közé | Hagyjon meg mikró-hírakat; cserélje ki a kopott léceket; vágja a kis alkatrészeket a végén |
| Sárga vagy barna él rozsdamentes acélnál | A nitrogén tisztasága 99,99% alatt van, alacsony nyomás, túl nagy fúvókatávolság vagy szivárgás | Használjon legalább 99,99%-os nitrogént; állítsa a fúvókatávolságot kb. 0,5 mm-re; adjon hozzá 1–2 bar nyomást; ellenőrizze a csatlakozások tömítettségét |
Mi határozza meg az árat?
| Elem | Opciók | Hatás |
|---|---|---|
| Lézerforrás | Márka (Raycus, IPG, Max) és teljesítmény | A legnagyobb önálló költségelem; a nagyobb teljesítmény többe kerül, és nagyobb hűtőt meg tápellátást igényel |
| Vágófej | Raytools vagy WSX autofókuszos fej | Autofókusz és védelem az ütközések ellen |
| Hajtás | Szervómárka, sínek és fogaslécek | Hosszú távú pontosság |
| Asztal | Nyitott egymasatos asztal | A legalacsonyabb költség ebben a kategóriában; nincs váltóasztal |
Az LFP3015 ára 18 000–35 000 USD FOB Qingdao; a forrás márkája és teljesítménye határozza meg leginkább az árat.
A megkereséstől a gyártásig
- Alkatrészek és minták. Küldjön néhány tipikus rajzot, anyagot és vastagságot; mi levágjuk a mintákat a választott teljesítménnyel.
- Konfiguráció. Véglegesítjük a forrást, a fejet, az asztalt és az opciókat, majd küldünk egy elrendezési rajzot a helyigényről, a tápellátásról, a gáz- és elszívócsatlakozásokról.
- Gyártás és tesztelés. A gépet összeszerelik és tesztelik szállítás előtt; az átfutási időt az árajánlatban megerősítjük.
- Helyszíni előkészítés. Vízszintes padló, áramellátás, segédgáz és sűrített levegő, valamint a füstelszívás legyen kész az érkezés előtt.
- Telepítés és betanítás. A gép árában szerepel; a gépkezelők elsajátítják a fészkelést (nesting), a vágási paramétereket, a napi ellenőrzéseket és az egyszerű hibakeresést.
- Támogatás. 24 hónap garancia az egész gépzetre, a fogyóeszközök kivételével.
Megrendelés előtt
- Az Ön lemezmérete, és hogy vásárol-e 1250 × 2500 mm-es táblákat is.
- Vastagságonkénti megoszlás havi órákban kifejezve.
- Gáz: sűrített levegő vékony lemezhez, nitrogén rozsdamenteshez, oxigén vastag acélhoz.
- Hely az ágy körül a körbekerített zónához és a targoncás adagoláshoz.
Karbantartás
| Mikor | Mit kell tenni |
|---|---|
| Naponta | Ellenőrizze és tisztítsa meg a védőüveget; ellenőrizze a fúvóka állapotát és központosítását; ellenőrizze a gáznyomást. |
| Hetente | Távolítsa el a salakot a lécekről; tisztítsa meg a port a sínekről és fogaslécekről; ellenőrizze a hűtővíz szintjét. |
| Időszakosan | Cserélje ki a kopott léceket; zsírozza a síneket és fogasléceket; cserélje le a hűtővizet; cserélje ki az elszívószűrőket. |
Biztonság
A nyitott gépnek nincs burkolata a nyaláb körül, a lemezről visszaverődő fény pedig láthatatlan, és szemkárosodást okozhat. Vágás közben kerítse el az asztal körüli területet, adjon a benne tartózkodóknak a hullámhosszhoz megfelelő lézerbiztonsági szemüveget, és járassa az elszívást. Az ágyban lévő salak és por meggyulladhat, különösen alumínium vágása után; rendszeresen tisztítsa meg az ágyat, és tartson kéznél tűzoltókészüléket. Az oxigénpalackokat és -vezetékeket olaj- és zsírmentesen kell tartani.
Előnyök és korlátok
Előnyök
- Kezeli a standard 1500 × 3000 mm-es lemezeket
- A kategória legalacsonyabb befektetési költsége
- Nyitott hozzáférés a betöltéshez és az ellenőrzéshez
Fontos korlátok
- A lézer várakozik a betöltés közben
- Biztonsági zónát igényel
- Nem hosszú, felügyelet nélküli sorozatokra tervezték
LFP3015 GyIK
Milyen lemezméretet kezel az LFP3015?
Legfeljebb 3000 × 1500 mm-es lemezeket, ami a standard 10 × 5 lábas formátum.
Mennyibe kerül az LFP3015?
18 000–35 000 USD FOB Qingdao. A forrás márkája és teljesítménye határozza meg leginkább az árat.
Milyen teljesítményt válasszak?
Azt a vastagságot válassza, amelyet a legtöbb órában vág, ne a legvastagabb lemezt, amit talán évente egyszer lát. Ezután ellenőrizze ezt a vastagságot a megajánlott forrás diagramján.
Burkolt az LFP3015?
Nem, ez egy nyitott gép. Váltóasztalos és nagyobb teljesítményű kivitelért tekintse meg az LFP4020 modellt.
Milyen gázra van szükségem az LFP3015-höz?
A sűrített levegő olcsón fedezi a vékony szénacél és rozsdamentes lemezeket; a nitrogén fényes rozsdamentes éleket ad; az oxigént vastagabb szénacélhoz használják.
Bővíthetem a teljesítményt később?
A lézerforrás egy fő alkatrész; tervezze meg a szükséges teljesítményt már a vásárláskor. Kérdezzen meg minket rendelés előtt, ha vastagabb lemezre szeretne áttérni.
Hasonlítsa össze az összes szálas lézeres vágógépet egymás mellett a kiválasztási útmutatónkban.
Küldje el lemezméreteit és vastagságeloszlását. Javasolunk egy forrást, és árajánlatot adunk az LFP3015 gépre minden egyes alkatrész márkamegjelölésével.
Kérjen árajánlatot