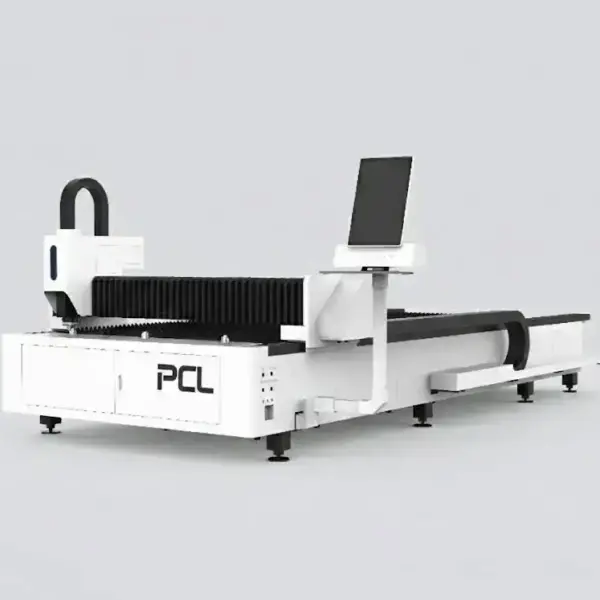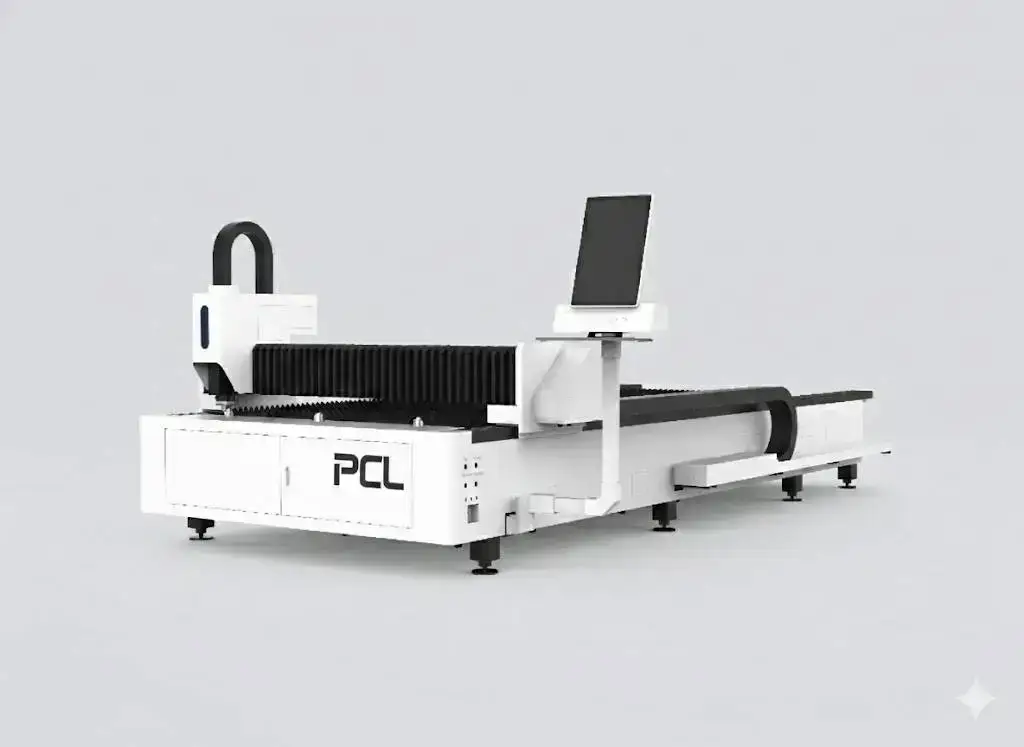
LFH6020: 개요
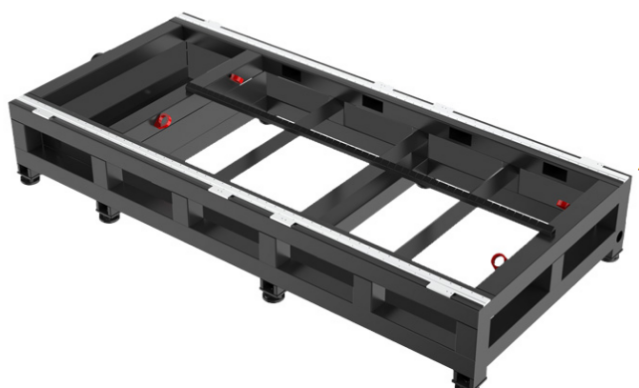
LFH6020은 1kW~12kW 출력의 발진기, 야스카와 또는 후지 서보 드라이브, Raytools 오토포커스 헤드, CypCut/FSCUT 제어 시스템, 그리고 이중 온도 조절 냉각기를 탑재한 6000 × 2000 mm 규격의 생산용 파이버 레이저 절단기입니다. 장축 철판을 온종일 연속으로 가공하기에 제격입니다.

기술 사양
| 작업 영역 | 6000 × 2000 mm |
|---|---|
| 레이저 발진기 | 1–12 kW; IPG, Raycus 또는 Max |
| 포지셔닝 정밀도 | ±0.03 mm/m |
| 최대 연동 속도 | 120 m/min |
| 구동 방식 | 야스카와 또는 후지 서보 모터 |
| CNC 시스템 | CypCut / FSCUT |
| 절단 헤드 | Raytools 오토포커스 |
| 냉각 장치 | 이중 온도 수냉식 칠러 |
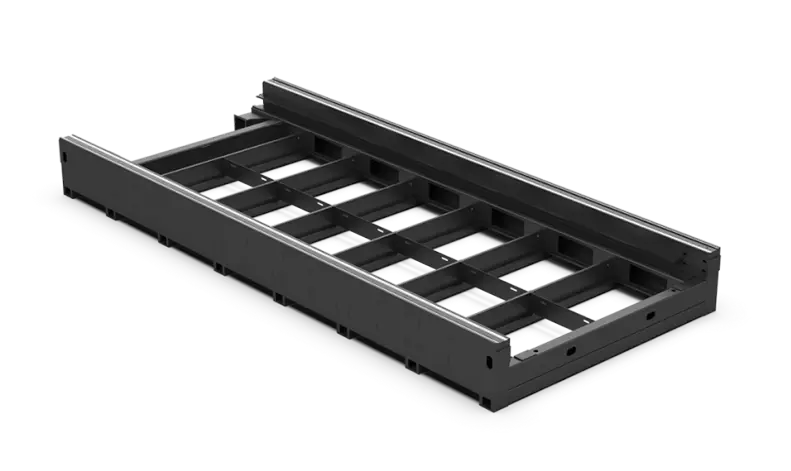
| 프레임 베드 | 열처리 및 응력 제거 완료 |
| 인증 | CE, ISO 9001 |
| 보증 | 기계 전체 24개월 (소모품 제외) |
출력 옵션별 절단 능력
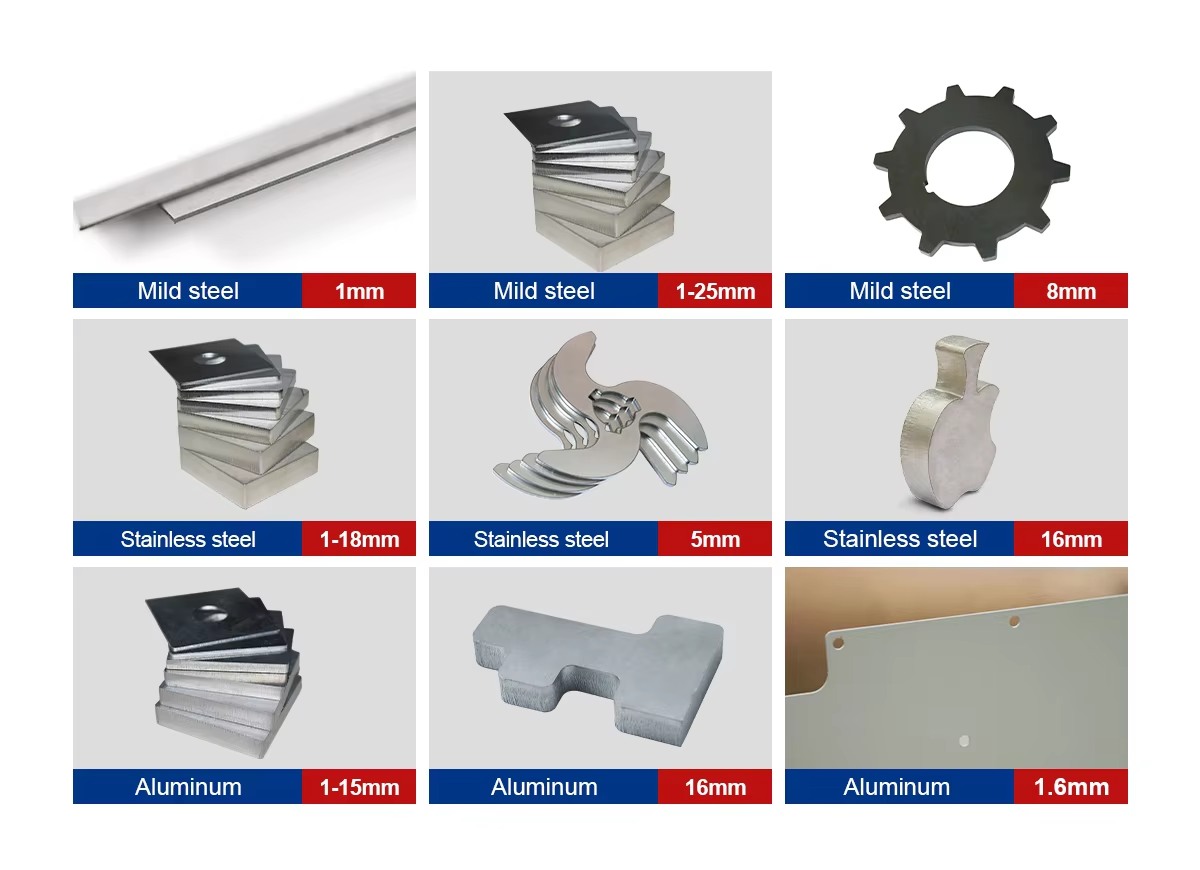
1kW에서 60kW까지의 일반적인 최대 두께입니다. 마지막 열은 본 장비가 소화할 수 있는 출력을 나타냅니다. 해당 수치는 일상적인 작업 범위가 아니라 최대 한계치로 참고해 주세요.
| 레이저 출력 | 탄소강 (O₂) | 스테인리스 (N₂) | 알루미늄 (N₂) | 황동 (N₂) | 본 모델 |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | – |
| 60 kW | 200 mm | 150 mm | – | – | – |
최대 두께는 절단 속도가 매우 느려지고 절단면이 거칠어지는 한계 수치입니다. 안정적인 일일 생산을 원하신다면 이보다 몇 밀리미터 낮은 두께로 계획하시고, 정확한 사양은 견적서에 포함된 절단 데이터표를 확인해 주시기 바랍니다.
일반적인 절단 속도
| 두께 | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| 두께 | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
속도 단위: m/min. 고품질 절단을 위한 표준 참고값이며, 절단면 품질 요구 사항, 자재 등급, 가스 순도, 레이저 헤드 상태에 따라 달라질 수 있습니다. 정확한 사양별 절단표는 견적서에 포함됩니다.
주요 구성품 안내
이중 온도 칠러는 발진기와 헤드 광학계에 각각 다른 온도를 공급하기 위해 두 개의 회로로 나뉘어 작동합니다. 두 부품은 요구하는 냉각 온도가 다르기 때문에 단일 회로 칠러는 어느 한쪽에는 타협안이 될 수밖에 없습니다. CypCut/FSCUT은 국내외 레이저 절단기 시장에서 가장 널리 쓰이는 제어 시스템이므로, 다른 장비를 다뤄본 작업자라면 손쉽게 조작할 수 있고 네스팅(Nesting) 지원도 받기 쉽습니다. 응력 제거 프레임은 3m 베드보다 6m 베드에서 훨씬 중요합니다. 길이에 비례해 미세한 뒤틀림도 크게 증폭될 수 있기 때문입니다.

PCL 레이저 라인업에서의 위치
| 모델 | 작업 영역 | 출력 | 추천 용도 |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | 컴팩트한 베드에서의 고출력 가공 |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | 오픈형 단일 테이블; 표준 철판 가공 |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | 다량 생산을 위한 셔틀 교환 테이블 |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | 판금 용접 베드 기반의 고출력 철판 가공 |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | 합리적인 투자 비용으로 대형 철판 가공 |
| LFH6020 (본 장비) | 6000 × 2000 mm | 1–12 kW | 대형 포맷 양산 가공 |
| 2-in-1 판재 및 파이프 겸용 | 3015 또는 4020 + 파이프 Ø20–220 mm | 1–12 kW | 한 대로 판재와 파이프 동시 가공 |
자주 발생하는 문제 및 해결 방법
| 문제 상황 | 주요 원인 | 조치 방법 |
|---|---|---|
| 롱시트 가공 시 치수 오차 발생 | 랙이나 가이드 레일의 이물질 오염, 또는 철판의 열 변형 | 레일과 랙 청소; 열 분산이 골고루 이루어지는 순서로 절단 경로 설정 |
| 스테인리스 또는 알루미늄 절단면 하단에 슬래그(Dross) 발생 | 절단 속도가 너무 빠름, 질소 압력이 부족함, 초점 심도가 깊지 않음 | 속도를 낮추거나 압력을 높임; 두께가 두꺼워질수록 초점을 더 아래로(마이너스) 이동 |
| 두꺼운 연강 절단 시 과도한 슬래그 발생 | 절단 속도가 너무 빠름, 산소 압력 부족, 초점이 너무 마이너스임, 노즐 일부 막힘 | 속도를 5~8% 낮춤; 산소 압력을 0.5~0.7 bar로 유지; 초점을 +3~+4 mm로 설정; 노즐 점검 |
| 두꺼운 철판 천공(Piercing) 시 버스트 발생 | 두꺼운 철판에 단일 단계 천공 적용 | 다단계 천공 방식을 사용하고 천공 사이에 철판을 식혀줌 |
| 절단 관통 불량 | 천공 미완료, 산소 절단 시 초점이 충분히 플러스가 아님, 보호 렌즈 오염 | 모든 천공 단계가 끝날 때까지 대기; 1 mm씩 초점을 높임; 보호 렌즈 세척 또는 교체 |
가격 결정 요인
| 항목 | 옵션 | 영향 |
|---|---|---|
| 레이저 소스 | 브랜드(Raycus, IPG, Max) 및 출력 | 가장 큰 비중을 차지하는 부품; 출력이 높을수록 비용이 증가하며 더 큰 냉각기(칠러)와 전원 공급이 필요합니다. |
| 커팅 헤드 | Raytools 또는 WSX 오토 포커스 | 오토 포커스 및 충돌 방지 기능 |
| 구동부 | 서보 브랜드, 가이드 레일 및 랙 | 오랜 기간 유지되는 정밀도 |
| 출력 | 1–12 kW | 두께가 두꺼운 철판 가공 및 속도 향상을 위한 고출력 |
| 냉각 | 이중 온도 냉각기(칠러) | 소스 출력에 최적화됨 |
LFH6020 모델은 요청 시 견적이 제공됩니다.
문의부터 생산까지
- 부품 및 샘플. 판재 규격, 물량, 두께 구성을 보내주세요.
- 사양 구성. 소스, 헤드, 테이블, 옵션을 확정하고 설치 공간, 전력, 가스, 집진기 연결 사양이 포함된 레이아웃을 제공합니다.
- 제작 및 테스트. 출하 전 장비 조립 및 테스트가 진행되며 납기는 견적서에서 확인하실 수 있습니다.
- 현장 준비. 장비 반입 전 수평 바닥, 전원 공급 장치, 보조 가스, 압축 공기, 집진 설비를 준비해 주세요.
- 설치 및 교육. 장비 견적에 포함되어 있으며, 작업자는 네스팅, 절단 파라미터 설정, 일상 점검 및 간단한 트러블슈팅을 교육받습니다.
- A/S 지원. 소모품을 제외한 장비 전체 24개월 보증.
주문 전 확인 사항
- 교대 근무당 판재 사용량 및 두께 구성.
- 6 m 베드 주변 크레인 진입 여부.
- 선택한 소스에 맞는 전원 및 가스 공급 여부.
- CypCut/FSCUT에 익숙한 작업자 유무 또는 추가 교육 필요 여부.
유지보수
| 주기 | 작업 내용 |
|---|---|
| 매일 | 보호 렌즈 점검 및 세척; 노즐 상태 및 센터링 확인; 가스 압력 확인. |
| 매주 | 슬래그 제거; 레일 및 랙 세척; 냉각기(칠러) 두 회로 모두 점검. |
| 정기적 | 슬랫 교체; 레일 및 랙 윤활; 냉각수 및 필터 교체; 높이 센서 캘리브레이션. |
안전 수칙
철판에서 반사되는 레이저 빛은 눈에 보이지 않으며 시력에 손상을 줄 수 있으므로 절단 영역은 밀폐하거나 울타리로 차단해야 하며 도어 인터록이 정상 작동해야 합니다. 집진기를 가동하고 필터를 깨끗하게 유지하세요. 베드와 필터 내부의 분진은 특히 알루미늄 가공 후 화재를 일으킬 수 있습니다. 산소 장비에 오일이나 그리스가 묻지 않도록 하고 가스 용기는 단단히 고정하세요.
장점과 한계
장점
- 최대 12 kW 사양의 6 m 베드
- 널리 사용되는 CypCut/FSCUT 제어 시스템
- 이중 온도 냉각기(칠러)
참고사항 (한계)
- 단일 테이블 구조: 자재 로딩 시간 소요
- 넓은 설치 공간 필요
- 고출력 장비는 대용량 전원 공급 필요
LFH6020 자주 묻는 질문
어떤 출력 범위를 선택할 수 있나요?
IPG, Raycus 또는 Max 제품으로 1 kW부터 12 kW까지 선택 가능합니다.
어떤 제어기를 사용하나요?
CypCut / FSCUT을 사용합니다.
CypCut / FSCUT.
절단 정밀도는 어느 정도인가요?
미터당 포지셔닝 정밀도 ±0.03 mm, 최대 연동 속도 120 m/min입니다.
LFH6020과 LFP6020의 차이점은 무엇인가요?
LFP6020은 1.5–3 kW 사양의 경제적인 오픈형 6 m 장비입니다. LFH6020은 최대 12 kW를 지원하며 풀타임 양산용으로 제작되었습니다.
6 m 철판을 로딩하는 데 얼마나 걸리나요?
공장의 크레인 사양과 작업자에 따라 다르며, 레이저가 로딩 대기하는 시간을 고려하여 사이클 타임을 계획해야 합니다.
다른 장비를 다루던 작업자도 바로 조작할 수 있나요?
대개 그렇습니다. CypCut/FSCUT은 널리 사용되므로 세부적인 차이점만 교육받으면 쉽게 다룰 수 있습니다.
당사의 선택 가이드에서 모든 파이버 레이저 절단기를 비교해 보세요.
판재 규격과 물량을 알려주세요. 적합한 소스를 선정하여 LFH6020 견적을 안내해 드립니다.
견적 문의하기