LFH6020: Обзор
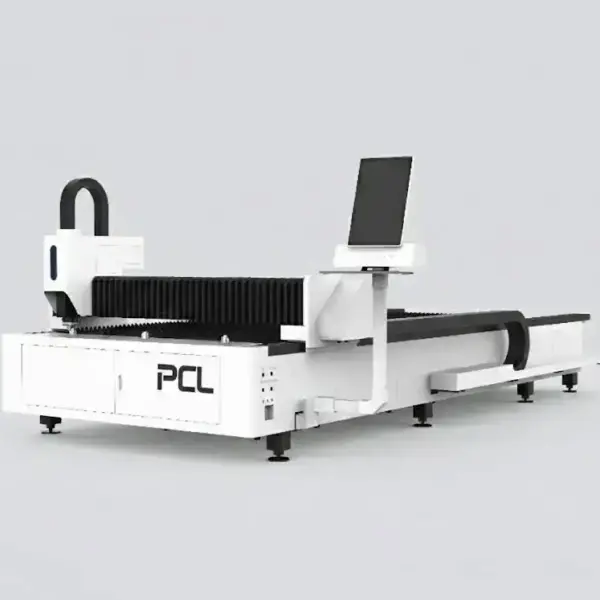
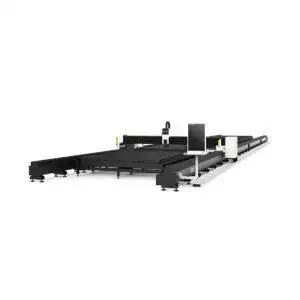
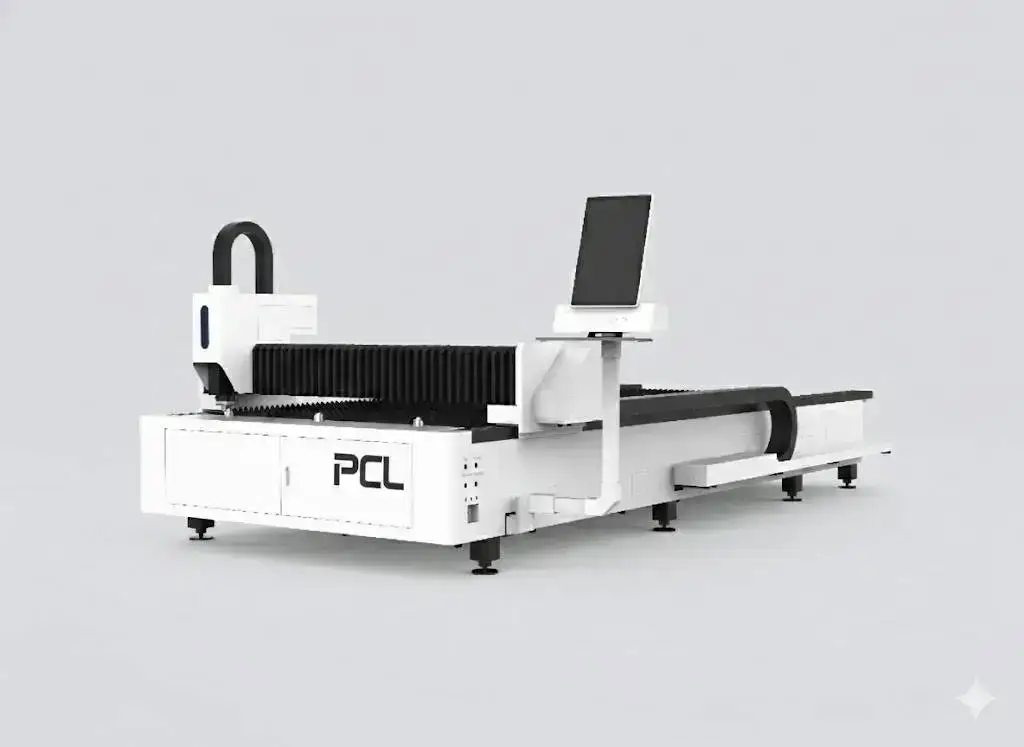
LFH6020 — это наш промышленный лазерный станок с рабочим размером 6000 × 2000 мм, источником мощностью от 1 кВт до 12 кВт, сервоприводами Yaskawa или Fuji, лазерной режущей головкой Raytools с автофокусом, системой ЧПУ CypCut/FSCUT и двухконтурным чиллером. Он разработан для раскроя длинномеров в круглосуточном режиме.

Технические характеристики
| Зона обработки | 6000 × 2000 мм |
|---|---|
| Лазерный источник | 1–12 кВт; IPG, Raycus или Max |
| Точность позиционирования | ±0,03 мм/м |
| Макс. скорость перемещения | 120 м/мин |
| Привод | Серводвигатели Yaskawa или Fuji |
| Система ЧПУ | CypCut / FSCUT |
| Режущая головка | Raytools с автофокусом |
| Охлаждение | Двухконтурный водяной чиллер |
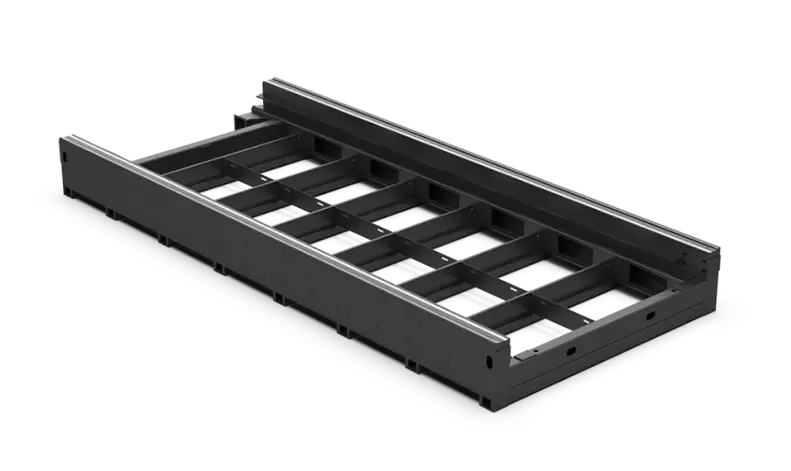
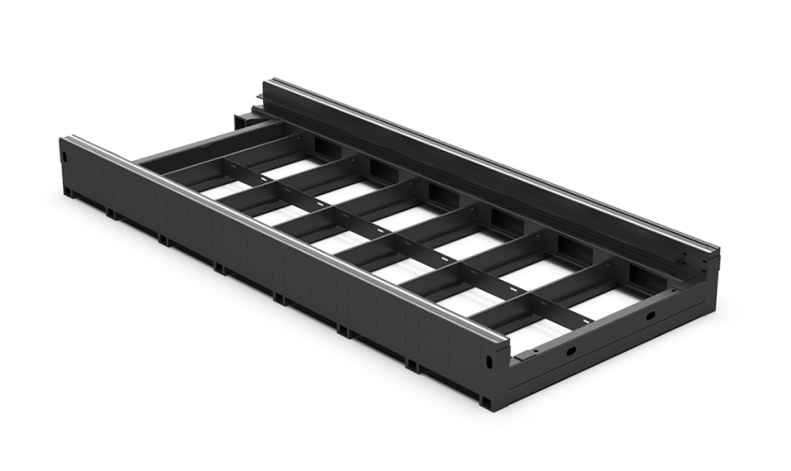
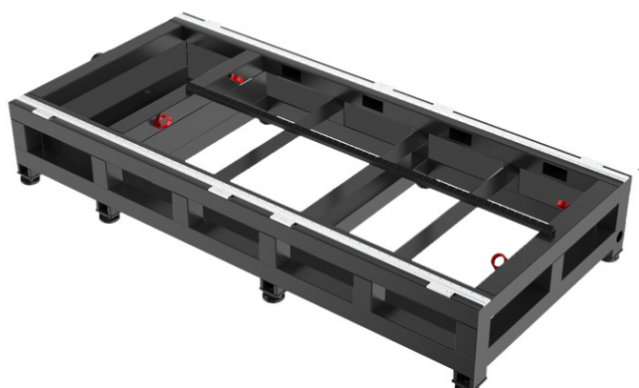
| Станина | Термообработанная, с возможностью снятия внутренних напряжений |
| Сертификация | CE, ISO 9001 |
| Гарантия | 24 месяца на весь станок (за исключением расходников) |
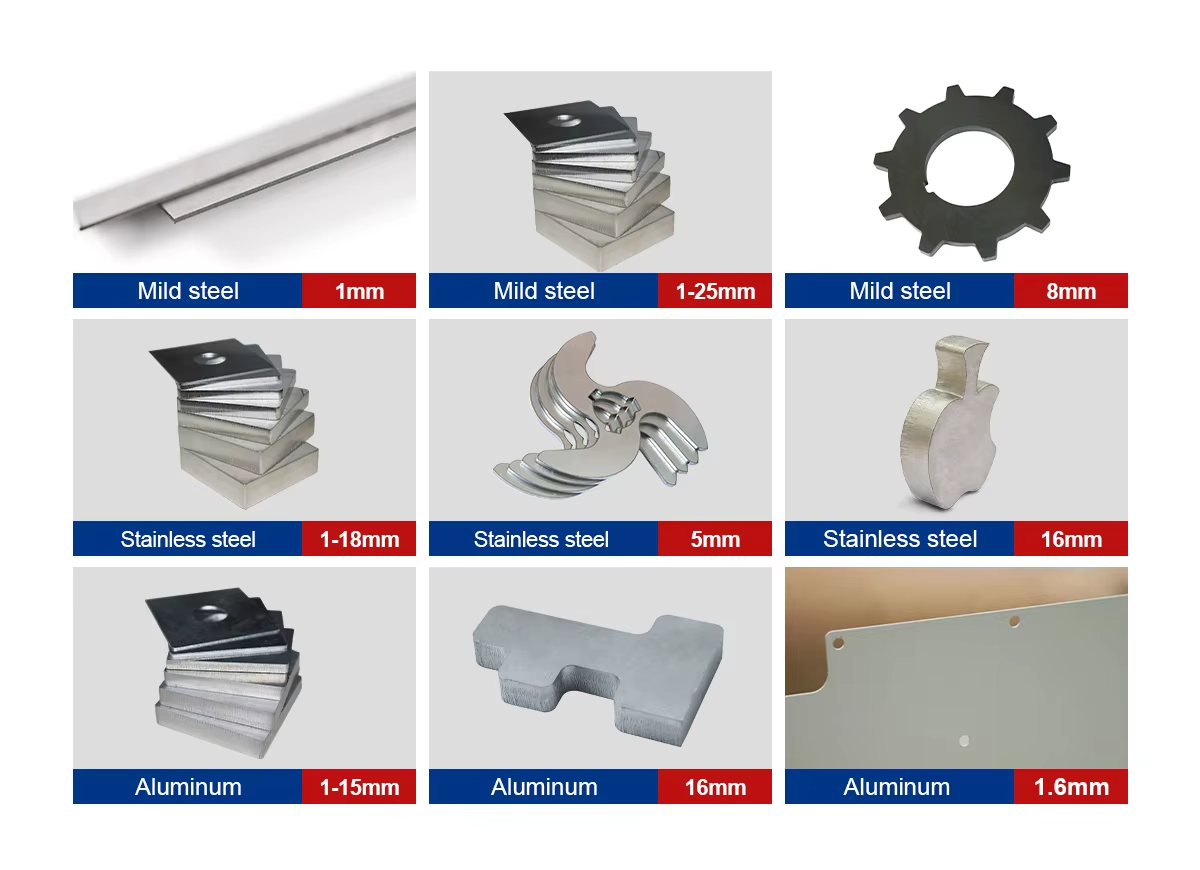
Толщины резки для различных мощностей
Типичная максимальная толщина для источников от 1 кВт до 60 кВт; в последнем столбце указаны мощности, доступные для этой модели. Эти цифры следует рассматривать как верхний предел, а не как диапазон для повседневной работы.
| Мощность лазера | Углеродистая сталь (O₂) | Нержавейка (N₂) | Алюминий (N₂) | Латунь (N₂) | Эта модель |
|---|---|---|---|---|---|
| 1 кВт | 10 мм | 5 мм | 3 мм | 3 мм | ✓ |
| 1.5 кВт | 16 мм | 6 мм | 4 мм | 3 мм | ✓ |
| 2 кВт | 20 мм | 8 мм | 6 мм | 5 мм | ✓ |
| 3 кВт | 22 мм | 10 мм | 8 мм | 6 мм | ✓ |
| 4 кВт | 25 мм | 12 мм | 10 мм | 8 мм | ✓ |
| 6 кВт | 25 мм | 20 мм | 16 мм | 12 мм | ✓ |
| 8 кВт | 40 мм | 30 мм | 30 мм | 16 мм | ✓ |
| 12 кВт | 40 мм | 40 мм | 40 мм | 16 мм | ✓ |
| 20 кВт | 80 мм | 100 мм | 60 мм | 20 мм | – |
| 60 кВт | 200 мм | 150 мм | – | – | – |
Максимальная толщина — это предел, при котором резка идет медленно и с грубоватой кромкой. Планируйте ежедневное производство с запасом в несколько миллиметров и сверяйтесь с технологическими таблицами резки для конкретного источника и лазерной головки в вашем коммерческом предложении.
Типичные скорости резки
| Толщина | 1.5 кВт | 3 кВт | 6 кВт | 12 кВт |
|---|---|---|---|---|
| 2 мм | 5.0 | 3.8–4.2 | – | – |
| 3 мм | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 мм | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 мм | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 мм | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 мм | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 мм | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 мм | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 мм | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 мм | – | – | 0.4–0.5 | 0.8–1.0 |
| Толщина | 1.5 кВт | 3 кВт | 6 кВт | 12 кВт |
|---|---|---|---|---|
| 1 мм | 20 | 28–35 | 40–50 | 50–60 |
| 2 мм | 7 | 18–24 | 25–30 | 40–45 |
| 3 мм | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 мм | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 мм | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 мм | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 мм | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 мм | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 мм | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 мм | – | – | 0.2–0.35 | 1.2–1.4 |
Скорость указана в м/мин. Это типичные значения для качественного реза; требования к кромке, марка материала, чистота газа и настройки головки могут их изменять. Коммерческое предложение будет содержать таблицу для вашей конкретной комплектации.
Примечания по компонентам
Двухконтурный чиллер обслуживает два контура раздельно: один для источника, а второй для оптических элементов головки, поскольку им требуются разные температуры; одноконтурный чиллер — это компромисс, ухудшающий работу одного из узлов. CypCut/FSCUT — самая распространенная система ЧПУ на китайских станках лазерной резки, поэтому операторы, работавшие на подобном оборудовании, быстро освоят этот станок, а найти ПО для раскладывания деталей (нестинга) не составит труда. Термообработанная станина особенно важна при длине стола 6 метров, а не 3 метра, так как любые погрешности увеличиваются пропорционально длине.

Место станка в линейке лазерного оборудования PCL
| Модель | Зона обработки | Мощность | Назначение |
|---|---|---|---|
| GF3012 | 3000 × 1200 мм | 6–60 кВт | Высокая мощность при компактных размерах стола |
| LFP3015 | 3000 × 1500 мм | 1–12 кВт | Открытый сменный стол; стандартные листы |
| LFP4020 | 4000 × 2000 мм | 1–30 кВт | Двухпаллетный сменный стол для серийного производства |
| LFH4020 | 4000 × 2000 мм | 1–30 кВт | Высокая мощность для толстого листового металла на сварной станине |
| LFP6020 | 6000 × 2000 мм | 1.5–3 кВт | Раскрой длинных листов при меньших инвестициях |
| LFH6020 (эта модель) | 6000 × 2000 мм | 1–12 кВт | Крупноформатное производство |
| Комбинированный для листа и труб 2-в-1 | 3015 или 4020 + трубы Ø20–220 мм | 1–12 кВт | Резка листового металла и труб на одном станке |
Частые проблемы и способы их устранения
| Проблема | Возможная причина | Что делать |
|---|---|---|
| Уход размеров при резке длинного листа | Загрязнение зубчатых реек или направляющих, либо тепловое расширение металла | Очистить направляющие и рейки; оптимизировать порядок резки для равномерного распределения тепла |
| Град (грат) на нижней кромке нержавейки или алюминия | Слишком высокая скорость, недостаточное давление азота или недостаточная глубина фокуса | Снизить скорость или увеличить давление газа; сместить фокус ниже (в отрицательную зону) при увеличении толщины |
| Сильный град на толстой углеродистой стали | Слишком высокая скорость, низкое давление кислорода, избыточно отрицательный фокус, частичный засор сопла | Уменьшить скорость на 5–8 %; поддерживать давление кислорода в пределах 0,5–0,7 бар; установить фокус от +3 до +4 мм; проверить состояние сопла |
| Выброс металла (пробой) при врезке в толстый лист | Одноэтапная пробивка на толстом металле | Использовать многоэтапную (ступенчатую) прошивку и давать металлу остыть между врезками |
| Сквозной рез не выполняется до конца | Процесс пробивки не завершен, фокус недостаточно положителен при резке кислородом, загрязнен защитный элемент (стекло) | Дождаться завершения всех этапов пробивки; поднимать фокус шагами по 1 мм; очистить или заменить защитное стекло |
Из чего складывается цена
| Компонент | Опции | Влияние |
|---|---|---|
| Лазерный источник | Бренд (Raycus, IPG, Max) и мощность | Самый крупный узел; более высокая мощность стоит дороже и требует более мощного чиллера и электросети |
| Режущая голова | Автофокус Raytools или WSX | Автофокус и защита от столкновений |
| Привод | Сервоприводы, направляющие и рейки | Точность на протяжении многих лет |
| Мощность | 1–12 кВт | Высокая мощность для толстого металла и скорости |
| Охлаждение | Двухконтурный чиллер | Подобрано под мощность источника |
Стоимость LFH6020 рассчитывается по запросу.
От запроса до производства
- Детали и образцы. Отправьте ваши форматы листов, объемы и диапазон толщин.
- Конфигурация. Мы подбираем источник, голову, стол и опции, а также отправляем схему размещения с указанием площади, требований к электросети, газам и вытяжке.
- Сборка и тесты. Станок собирается и тестируется перед отгрузкой; сроки поставки подтверждаются в коммерческом предложении.
- Подготовка площадки. Ровный пол, электроснабжение, вспомогательный газ, сжатый воздух и система аспирации должны быть готовы к моменту прибытия.
- Монтаж и обучение. Включено в стоимость станка; операторы учатся работать с нестингом, параметрами резки, ежедневным обслуживанием и базовой диагностикой неисправностей.
- Поддержка. Гарантия 24 месяца на весь станок, кроме расходных материалов.
Перед заказом
- Количество листов за смену и диапазон толщин.
- Доступ для кран-балки вдоль 6-метрового стола.
- Подключение питания и газов для выбранного источника.
- Наличие у операторов опыта работы с CypCut/FSCUT или необходимость обучения.
Обслуживание
| Периодичность | Что делать |
|---|---|
| Ежедневно | Проверяйте и очищайте защитное стекло; проверяйте состояние и центровку сопла; контролируйте давление газов. |
| Еженедельно | Удаляйте шлак; очищайте направляющие и зубчатые рейки; проверяйте оба контура чиллера. |
| Периодически | Меняйте ламели; смазывайте направляющие и рейки; меняйте воду и фильтры в чиллере; калибруйте датчик высоты. |
Безопасность
Отраженное от металла лазерное излучение невидимо и опасно для глаз, поэтому зона резки должна быть закрыта кожухом или ограждением, а концевые выключатели дверей должны быть исправны. Следите за работой вытяжки и чистотой ее фильтров; пыль в рабочей зоне и фильтрах может воспламениться, особенно после алюминия. Не допускайте попадания масел и жиров на кислородное оборудование и надежно закрепляйте газовые баллоны.
Преимущества и ограничения
Плюсы
- Зона обработки 6 м с мощностью до 12 кВт
- Широко известная система управления CypCut/FSCUT
- Двухконтурный чиллер
Что учесть
- Сменный стол отсутствует: время на загрузку влияет на цикл
- Большая занимаемая площадь
- Высокая мощность требует мощного ввода питания
Часто задаваемые вопросы по LFH6020
Какой диапазон мощности доступен?
От 1 кВт до 12 кВт от IPG, Raycus или Max.
Какая система управления используется?
CypCut / FSCUT.
Какова точность станка?
±0.03 мм на метр по точности позиционирования, максимальная скорость перемещений 120 м/мин.
Что выбрать: LFH6020 или LFP6020?
LFP6020 — это открытый 6-метровый станок начального уровня с мощностью 1.5–3 кВт. LFH6020 поддерживает мощность до 12 кВт и создан для работы в полную смену.
Сколько времени занимает загрузка 6-метрового листа?
Это зависит от вашего крана и персонала; закладывайте это время в цикл, так как во время загрузки лазер простаивает.
Смогут ли работать операторы с других станков?
Обычно да; CypCut/FSCUT очень популярна, а обучение покроет все нюансы.
Сравните все аппараты волоконной лазерной резки бок о бок в нашем руководстве по выбору.
Пришлите размеры ваших листов и объемы. Мы подберем мощность и рассчитаем стоимость LFH6020.
Получить расчет