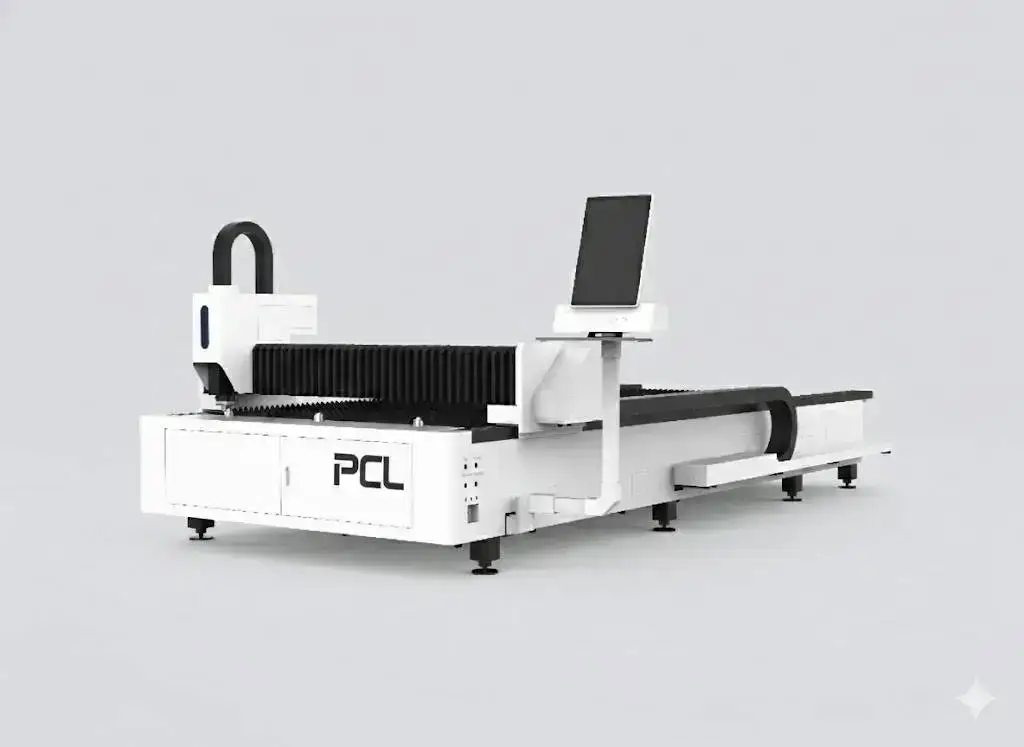
LFH4020: Обзор
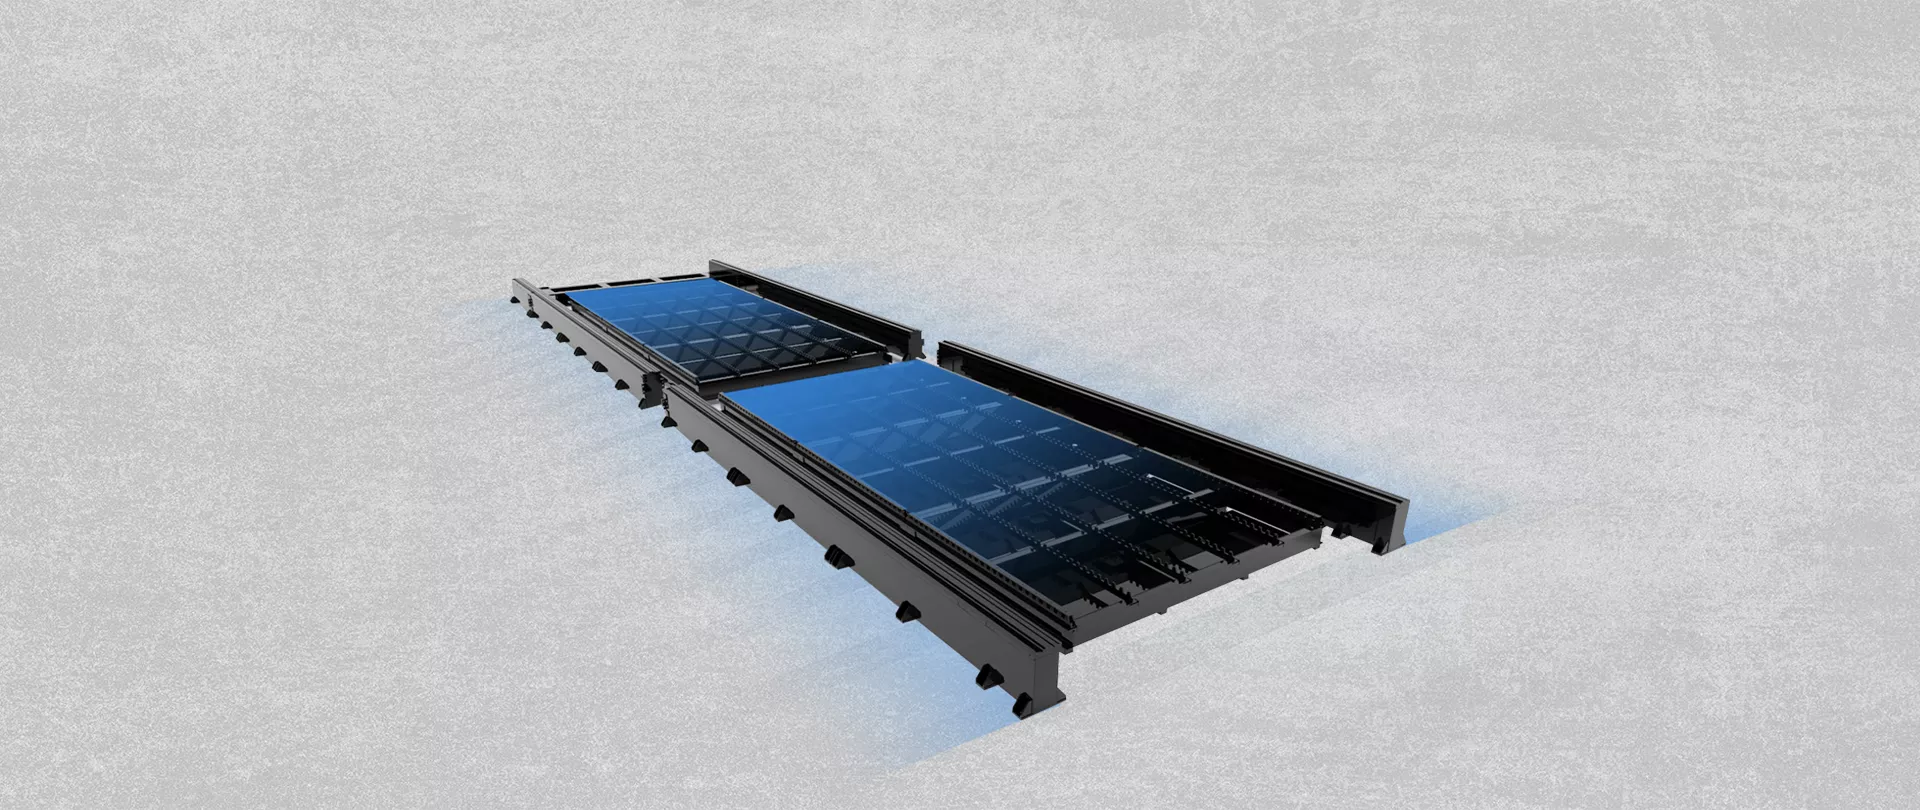
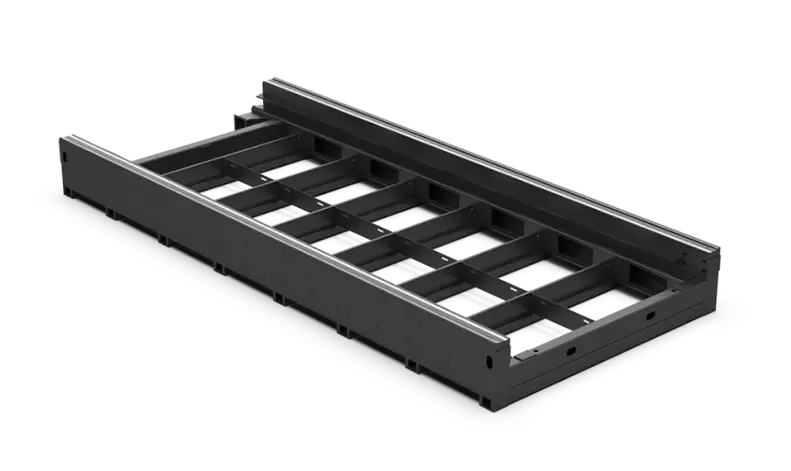
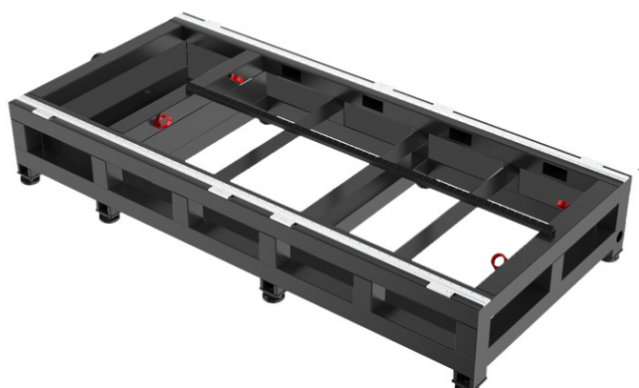
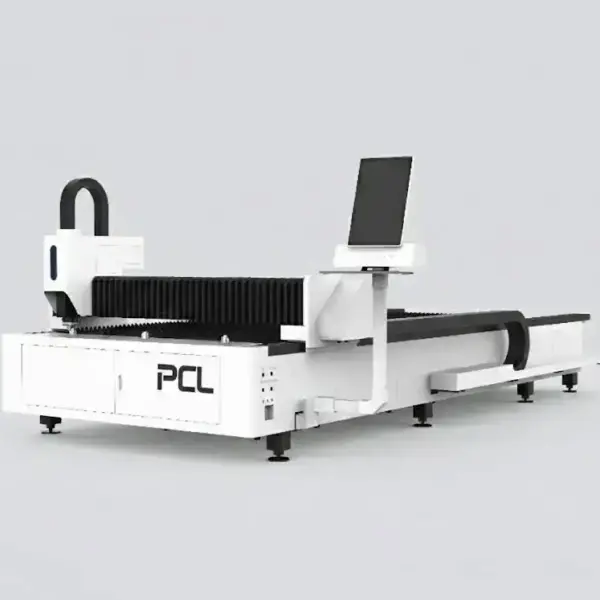
LFH4020 — это станок лазерной резки с рабочей зоной 4000 × 2000 мм для раскроя толстого листового металла. Станина сварена из толстого листа и прошла термообработку для снятия напряжений перед механообработкой. Устанавливаются волоконные лазерные источники мощностью от 1 кВт до 30 кВт. Основные заказчики — предприятия судостроения, производители закладных деталей и тяжелого машиностроения.

Технические характеристики
| Модель | LFH-4020 |
|---|---|
| Рабочая зона | 4000 × 2000 mm |
| Мощность лазера | 1–30 kW; IPG, Raycus или MAX |
| Максимальное ускорение | 1.2–1.5 G |
| Станина | Сварная из листа, с термообработкой и снятием напряжений |
| Режущая голова | Raytools с автофокусом |
| Сертификация | CE, ISO 9001 |
| Гарантия | 24 месяца на весь станок (кроме расходников) |
Почему для толстого металла нужна станина с термообработкой
В сварной раме всегда остаются внутренние напряжения после сварки. Если обработать ее на станке без их снятия, металл будет медленно «вести» в течение месяцев, и станок потеряет точность. При резке толстого металла нагрузки и нагрев многократно возрастают. Термообработка перед механообработкой полностью снимает эти напряжения, поэтому станина сохраняет идеальную геометрию при ежедневной тяжелой работе.
Что можно резать при разной мощности
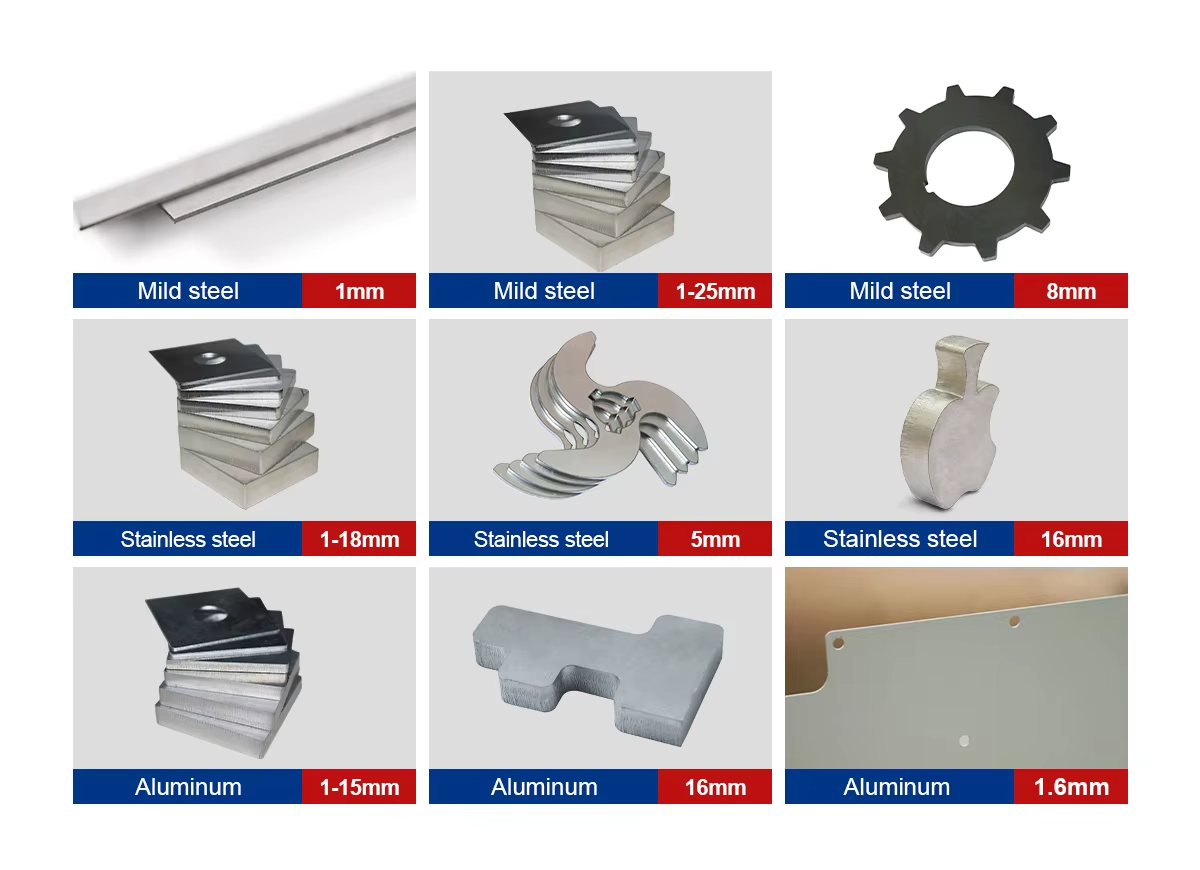
Типичная максимальная толщина для мощностей от 1 кВт до 60 кВт; в последней колонке указаны мощности, доступные для этой модели. Эти цифры — абсолютный предел, а не повседневный рабочий диапазон. Для углеродистой стали переход с 3 кВт на 6 кВт дает небольшой прирост по толщине (с 22 до 25 мм), а для нержавейки показатель удваивается с 10 до 20 мм. Для конфигураций 20–30 кВт запрашивайте карту резки для конкретного выбранного источника.
| Мощность лазера | Углеродистая сталь (O₂) | Нержавеющая сталь (N₂) | Алюминий (N₂) | Латунь (N₂) | Эта модель |
|---|---|---|---|---|---|
| 1 кВт | 10 мм | 5 мм | 3 мм | 3 мм | ✓ |
| 1.5 кВт | 16 мм | 6 мм | 4 мм | 3 мм | ✓ |
| 2 кВт | 20 мм | 8 мм | 6 мм | 5 мм | ✓ |
| 3 кВт | 22 мм | 10 мм | 8 мм | 6 мм | ✓ |
| 4 кВт | 25 мм | 12 мм | 10 мм | 8 мм | ✓ |
| 6 кВт | 25 мм | 20 мм | 16 мм | 12 мм | ✓ |
| 8 кВт | 40 мм | 30 мм | 30 мм | 16 мм | ✓ |
| 12 кВт | 40 мм | 40 мм | 40 мм | 16 мм | ✓ |
| 20 кВт | 80 мм | 100 мм | 60 мм | 20 мм | ✓ |
| 60 кВт | 200 мм | 150 мм | – | – | – |
Максимальная толщина — это предельный режим: резка идет медленно, а кромка получается грубее. Планируйте ежедневное производство с запасом в несколько миллиметров и сверяйтесь с картой резки для конкретного источника и лазерной головки из вашего коммерческого предложения.
Типичные скорости резки
| Толщина | 1.5 кВт | 3 кВт | 6 кВт | 12 кВт |
|---|---|---|---|---|
| 2 мм | 5.0 | 3.8–4.2 | – | – |
| 3 мм | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 мм | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 мм | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 мм | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 мм | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 мм | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 мм | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 мм | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 мм | – | – | 0.4–0.5 | 0.8–1.0 |
| Толщина | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
Скорость указана в м/мин. Это типичные значения для качественной резки; итоговые показатели зависят от требований к кромке, марки стали, чистоты газа и оптики. Карта резки под вашу точную конфигурацию всегда входит в коммерческое предложение.
LFH4020 или LFP4020
Тот же размер стола, тот же диапазон мощности. Модель LFP4020 оснащена сменными столами и отлично подходит для потокового раскроя листового металла. Станок LFH4020 ориентирован на тяжелый толстый металл, когда лист подолгу лежит на решетке и частая смена столов не требуется. Присылайте вашу номенклатуру, и мы посчитаем оба варианта в сравнении.
Место модели в линейке лазерных станков PCL
| Модель | Рабочая зона | Мощность | Назначение |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Высокая мощность на компактном столе |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Открытый однопаллетный стол; стандартный лист |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Двухпаллетный сменный стол для серийного производства |
| LFH4020 (эта модель) | 4000 × 2000 mm | 1–30 kW | Мощный раскрой толстого листа на сварной станине |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Длинные листы при умеренных инвестициях |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | Крупноформатное производство |
| 2 в 1: лист и труба | 3015 или 4020 + трубы Ø20–220 mm | 1–12 kW | Резка листового металла и труб на одном станке |
Частые проблемы и способы их решения
| Проблема | Возможная причина | Что делать |
|---|---|---|
| Выброс металла (прострел) при врезке в толстый лист | Одноэтапный пробой на толстой стали | Используйте многоступенчатую врезку и давайте металлу остыть между этапами |
| Сильный грат снизу при резке толстой углеродистой стали | Слишком высокая скорость, низкое давление кислорода, сильно отрицательный фокус, частично забитое сопло | Снизить скорость на 5–8 %; держать кислород на уровне 0.5–0.7 бар; установить фокус от +3 до +4 мм; проверить сопло |
| Непропил металла | Врезка не завершена до конца, недостаточно положительный фокус на кислороде, грязное защитное стекло | Дождаться завершения всех этапов врезки; поднимать фокус с шагом 1 мм; прочистить или заменить защитное стекло |
| Уход размеров при резке длинного листа | Грязь на зубчатой рейке или рельсах, либо тепловые деформации листа | Очистить рельсы и рейки; изменить порядок резки для равномерного распределения тепла |
Из чего складывается цена станка
| Узел | Варианты | Влияние на стоимость |
|---|---|---|
| Лазерный источник | Бренд (Raycus, IPG, Max) и мощность | Основная доля стоимости; чем выше мощность, тем дороже источник и мощнее чиллер с системой подачи газа |
| Режущая голова | Автофокус Raytools или WSX | Наличие автоматической фокусировки и защита от столкновений |
| Привод | Бренд сервоприводов, рельсы и рейки | Точность и ресурс работы на годы вперед |
| Станина | Сварная из листа, с термообработкой | Запас прочности под тяжелый толстый металл и долгий срок службы |
| Мощность | 1–30 kW | Для толстого листа требуется высокая мощность и соответствующая система газов |
Стоимость станка LFH4020 рассчитывается по запросу.
Этапы работы от заявки до запуска
- Детали и образцы. Вы присылаете чертежи самых тяжелых деталей и материал, мы режем тестовый образец на мощности, которую вы планируете приобрести.
- Конфигурация. Мы подбираем источник, голову, стол и опции, а также отправляем чертеж с привязкой к цеху, требованиями к электричеству, газам и вытяжке.
- Сборка и проверка. Станок собирается и тестируется на заводе перед отгрузкой; точные сроки прописаны в договоре.
- Подготовка площадки. К моменту доставки в цехе должны быть подготовлены ровный пол, электропитание, газы, сжатый воздух и система аспирации.
- Монтаж и обучение. Входят в стоимость станка; операторы учаятся работать с нестингом, подбирать параметры резки, проводить ежедневное обслуживание и устранять мелкие ошибки.
- Поддержка. Гарантия 24 месяца на весь станок, за исключением расходных материалов.
Перед тем как сделать заказ
- Максимальная толщина и металл, который вы режете большую часть смен.
- Грузоподъемность цехового крана для загрузки тяжелых листов.
- Наличие надежной подачи кислорода для толстой углеродистой стали.
- Допустимая нагрузка на пол и фундамент под тяжелый станок.
Обслуживание
| Когда | Что делать |
|---|---|
| Ежедневно | Осмотр и очистка защитного стекла; проверка состояния и юстировки сопла; контроль давления газов. |
| Еженедельно | Удаление шлака; очистка направляющих и зубчатых реек; проверка работы емстного датчика высоты. |
| Периодически | Замена ламелей; смазка направляющих и реек; замена воды и фильтров в чиллере. |
Безопасность
Отраженное от листа лазерное излучение невидимо и опасно для глаз, поэтому зона резки должна быть закрыта или ограждена, а защитные блокировки дверей — исправны. Не выключайте вытяжку и вовремя меняйте фильтры; скопившаяся в столе пыль может воспламениться, особенно при резке алюминия. Кислородное оборудование должно быть абсолютно чистым от масел и жиров, а газовые баллоны — надежно закреплены.
Плюсы и минусы
Преимущества
- Термообработанная станина для тяжелого листового металла
- 1–30 кВт
- Высокое ускорение для тяжелого станка
О чем важно знать
- Сменный стол отсутствует: уходит время на загрузку
- Высокая мощность требует мощной электросети
- Для тяжелого листа нужна кран-балка
Часто задаваемые вопросы по LFH4020
Какой диапазон мощности доступен?
От 1 кВт до 30 кВт от IPG, Raycus или MAX.
В чем особенности станины LFH?
Станина сварена из толстого листа и прошла термообработку для снятия внутренних напряжений, что гарантирует точность при работе с толстым металлом.
Какую толщину может резать станок?
Зависит от лазерного источника. Ориентировочный максимум: 25 мм для углеродистой стали и 20 мм для нержавейки при 6 кВт, и около 40 мм для обоих материалов при 12 кВт. Запросите карту резки для выбранного источника.
Могу ли я увидеть резку моего материала?
Да. Отправьте чертеж вашей самой толстой детали для тестовой резки образца.
Нужен ли специальный фундамент?
Для тяжелых станков и работы с толстым листом требуется ровный и прочный пол; требования к фундаменту мы отправляем вместе с компоновочным чертежом.
Какой газ использовать для толстой углеродистой стали?
Кислород под низким давлением; значения для каждой толщины уже заложены в базе данных режимов резки.
Сравните все волоконные лазерные станки для резки металла в нашем каталоге.
Присылайте параметры ваших самых тяжелых деталей и номенклатуру. Мы подберем подходящий лазерный источник и подготовим коммерческое предложение на LFH4020.
Получить расчет