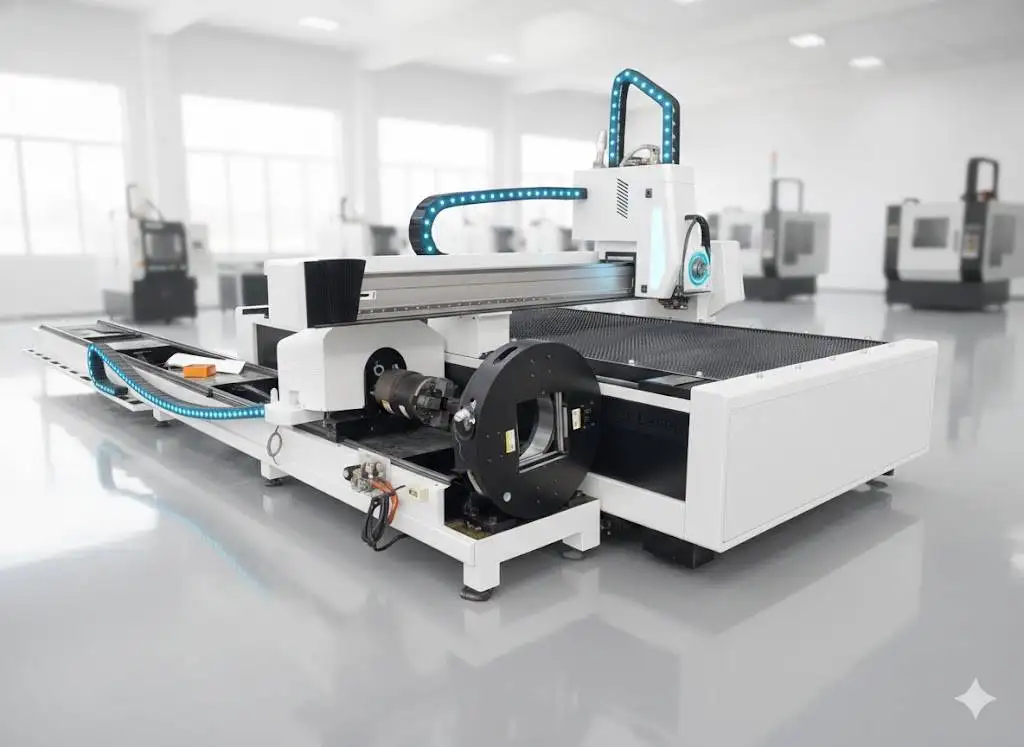
板金・パイプ兼用レーザー切断機:概要
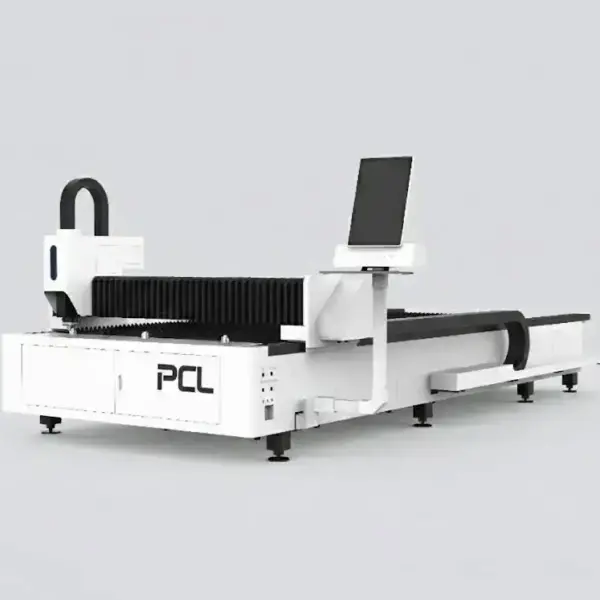
板金用のフラットベッドとパイプ用のエアチャックを一体化し、1台の発振器と制御システムを共有する2-in-1モデルです。板金加工がメインでパイプ加工も少し行いたい、しかし2台目のマシンを購入し専任スタッフを置きたくないという工場に最適です。
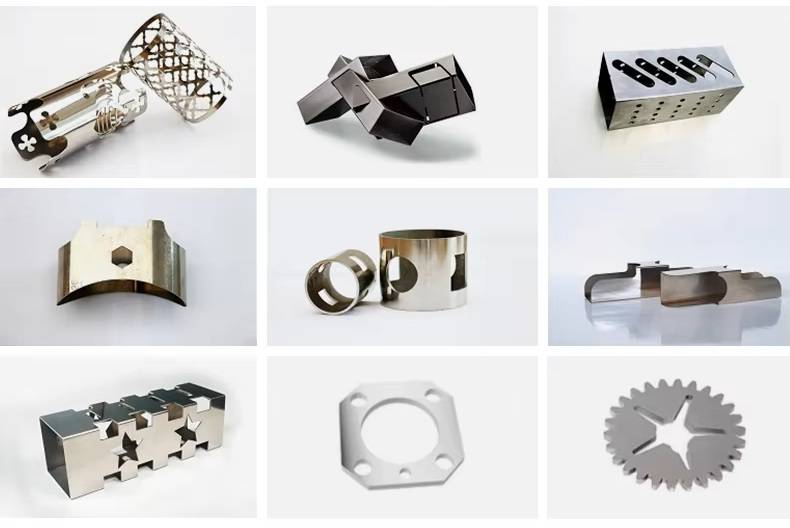
技術仕様
| フラットベッド | 3000 × 1500 mm または 4000 × 2000 mm |
|---|---|
| パイプ | Ø20~220 mm、長さ6000 mm;丸パイプ、角パイプ、長方形パイプ、楕円パイプ対応 |
| レーザー発振器 | 1~12 kW;RaycusまたはIPG |
| 位置決め精度 | ±0.03 mm |
| 最大加速度 | 1.0~1.2 G |
| パイプクランプ | エアチャック |
| 認証 | CE、ISO 9001 |
| 保証 | 2年間(消耗品を除く本体全体) |
出力オプションごとの切断能力
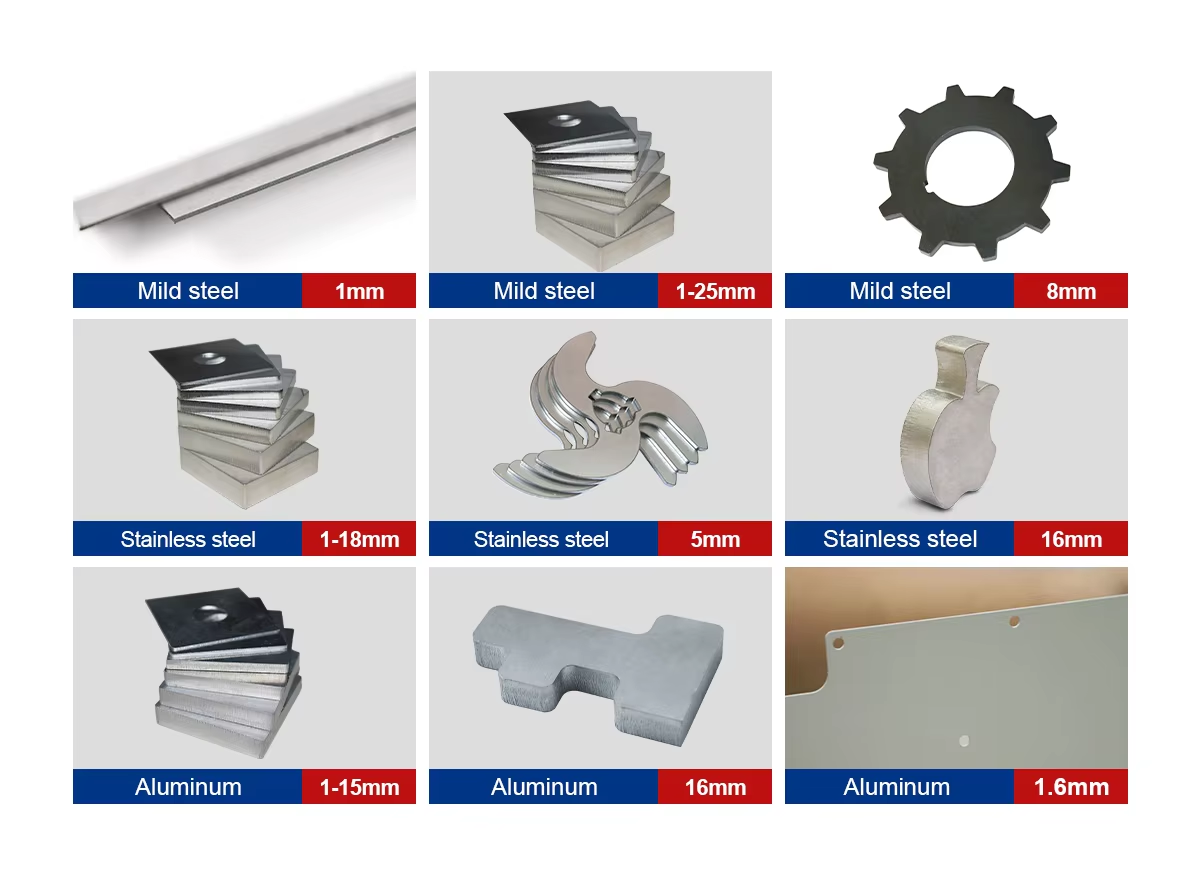
1 kWから60 kWまでの一般的な最大板厚です。右端の列は、本機で対応可能な出力を示しています。これらの数値は限界値であり、日常的な作業範囲ではありませんのでご注意ください。
| レーザー出力 | 炭素鋼(O₂) | ステンレス(N₂) | アルミ(N₂) | 真鍮(N₂) | 本モデル |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | – |
| 60 kW | 200 mm | 150 mm | – | – | – |
最大板厚はあくまで限界値であり、加工速度が遅くなり切断面も粗くなります。実際の日常生産では数ミリ余裕を持たせた板厚で計画し、お見積書に記載されている正確な発振器と切断ヘッドの加工条件表をご確認ください。
標準的な切断速度
| 板厚 | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| 板厚 | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
速度単位は m/min。高品質切断時の標準値であり、切断面の要求品質、材質、アシストガスの純度、ヘッドの仕様によって変動します。お見積書には、お客様の構成に合わせた専用の切断条件表が付属します。
導入におけるメリット・デメリット
1台の発振器と1人のオペレーターで2つの作業をこなせるため、パイプ加工の割合が少ない場合は非常に効率的です。ただし、本機は同時に両方の作業を行うことはできません(パイプ切断中はフラットベッドは待機状態となり、その逆も同様です)。パイプ加工がシフトの大半を占めるようになったり、Ø220 mm超や長さ6 m超のパイプが必要になったりした場合は、専用のパイプレーザー切断機を導入する方がより良い選択となります。

PCL レーザー製品ラインナップにおける位置づけ
| モデル | 加工範囲 | 出力 | 主な用途 |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | コンパクトなベッドで高出力を発揮 |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | オープン式シングルテーブル;標準板金用 |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | 量産向けデュアルパレットチェンジャー |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | プレート溶接ベッド採用の高出力・厚板対応機 |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | 低イニシャルコストで長尺板金を加工 |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 大判サイズの量産加工 |
| 板金・パイプ兼用(本機) | 3015または4020 + パイプ Ø20–220 mm | 1–12 kW | 1台で板金とパイプの両方を加工 |
よくあるトラブルと対処法
| トラブル | 主な原因 | 対処法 |
|---|---|---|
| パイプ加工品の位置がずれる | パイプの曲がりやねじれが補正されていない | 切断前に芯出し(エッジファインディング)を実行する;チャック爪を確認する |
| ステンレスやアルミの切断面にドロスが付着する | 速度が速すぎる、アシストガスの圧力が低い、または焦点位置が浅すぎる | 速度を下げるかガス圧を上げる;板厚に応じて焦点を下げる(負焦点側に移動) |
| 下まで貫通しない | ピアシングが完了していない、酸素切断時に焦点が十分な正焦点になっていない、保護ガラスの汚れ | ピアシングの全工程を完了させる;焦点を1 mm刻みで上げる;保護ガラスを清掃または交換する |
| 切り抜いた部品が傾いて切断ヘッドに衝突する | 小さな部品がスラットの間から落下する | マイクロジョイント(微小接合)を残す;摩耗したスラットを交換する;小さな部品は最後に切断する |
価格を決定する要素
| 項目 | オプション | 影響 |
|---|---|---|
| レーザー発振器 | ブランド(Raycus、IPG、Max)および出力 | コストの大半を占める要素です。高出力ほど価格が高くなり、より大型のチラーと電源が必要になります |
| 切断ヘッド | RaytoolsまたはWSX製オートフォーカスヘッド | 自動焦点調整と衝突防止機能 |
| 駆動システム | サーボモーターのブランド、ガイドレールとラック | 長期間使用しても変わらない高精度 |
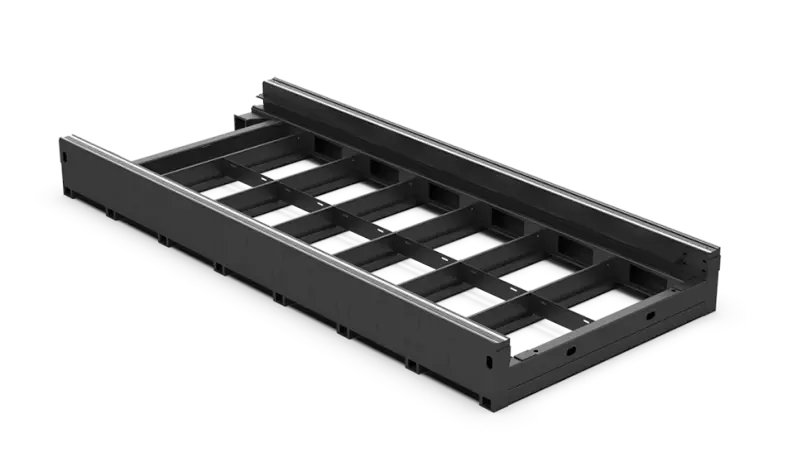
| ベッド | 3015または4020サイズ | 大判板金に対応する大型ベッド |
| パイプ加工ユニット | 気圧式チャック、Ø20~220 mm × 6 m | 2台目の機械を追加することなくパイプ切断が可能 |
1台2役(ファイバーレーザーパイプ・板金兼用機)のお見積もりはお問い合わせください。
お問い合わせからご導入までの流れ
- ワークとサンプルのご提供。 代表的な板金部品およびパイプ部品のサイズと材質をお送りください。
- 仕様の決定。 発振器、ヘッド、テーブル、オプションを確定し、設置スペース、電源、ガス、集塵機の接続図を含むレイアウトをご提案いたします。
- 製造とテスト。 出荷前に組み立てとテストを行います。納期はお見積書にてご確認いただけます。
- 設置前の準備。 到着までに、床面の水平出し、電源、アシストガス、圧縮空気、集塵機のご準備をお願いします。
- 据付と操作トレーニング。 機械本体の費用に含まれます。ネスティングソフトの使い方、切断パラメータの設定、日常点検、簡単なトラブルシューティングを習得していただけます。
- サポート。 機械本体は24ヶ月保証(消耗品を除く)。
ご注文前の確認事項
- 板金加工とパイプ加工の稼働時間の割合。
- 最大パイプ径とその長さ。
- 6mのパイプを扱うための機械周辺のスペース。
- 板金およびパイプ部品のプログラミング担当者。
メンテナンス
| 時期 | 内容 |
|---|---|
| 毎日 | 保護ガラスの点検・清掃、ノズルの状態と芯出しの確認、ガス圧力の確認。チャックジョーの点検。 |
| 毎週 | スラグの除去、ガイドレール・ラック・チャックの清掃、エアフィルターの水抜き。 |
| 定期的に | スラット(サポートグリッド)の交換、ガイドレールとラックの給油、チャックのエアシール点検、チラー水の交換。 |
安全性
板金で反射したレーザー光は目に見えず、目を痛める原因となるため、切断エリアは完全に囲うかフェンスで保護し、ドアインターロックを常に機能させておく必要があります。集塵機を稼働させ、フィルターを清潔に保ってください。ベッド内やフィルターに溜まった粉塵は、特にアルミ切断後などに引火する恐れがあります。酸素機器は油分やグリスを付着させないようにし、ガスボンベはしっかりと固定してください。
1台2役レーザー機に関するよくあるご質問
どのようなパイプを切断できますか?
外径Ø20~220 mm、長さ最大6000 mmまでで、丸パイプ、角パイプ、長方形パイプ、楕円パイプに対応しています。
フラットベッドのサイズは?
3000 × 1500 mmまたは4000 × 2000 mmとなります。
板金とパイプを同時に切断できますか?
いいえ。フラットベッドモードとチャックモードを切り替えて使用します。
専用のパイプレーザー切断機の方が優れているのはどのような場合ですか?
パイプ加工のシフトが大半を占める場合や、直径220 mm超、長さ6 m超のパイプを扱う場合です。
板金とパイプの切り替えには時間がかかりますか?
フラットベッドモードとチャックモードの切り替え自体はスムーズで、大半の時間はパイプや板金のワークの段取り(ローディング)に費やされます。
パイプの加工精度は専用のパイプレーザー機と同等ですか?
位置決め精度は±0.03 mmです。パイプ加工の生産量が多い場合は、資材の自動ローディングや長尺パイプに対応した専用のパイプレーザー機の方が効率的です。
当社の選定ガイドにて、すべてのファイバーレーザー切断機を比較検討いただけます。
板金とパイプの加工比率をお聞かせください。 1台2役機と2台導入のどちらが費用対効果が高いかご提案いたします。
お見積もりを依頼する