パイプレーザー切断機
Ø10~360 mmの丸、角、長方形、楕円パイプに対応するファイバーパイプレーザー切断機:1.5~6 kWの発振器と±0.03 mmの位置決め精度を備えた、コンパクトなサイドマウント型および大口径モデル。
- 5 モデル
- USD 5,000 FOB Qingdao
- 24 ヶ月保証
- CE ISO 9001
-
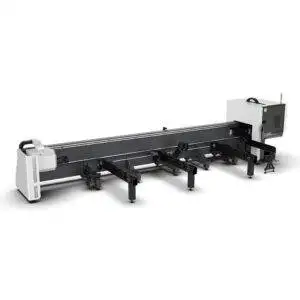
LT120S パイプレーザー切断機
価格はお問い合わせください 詳細を見る -
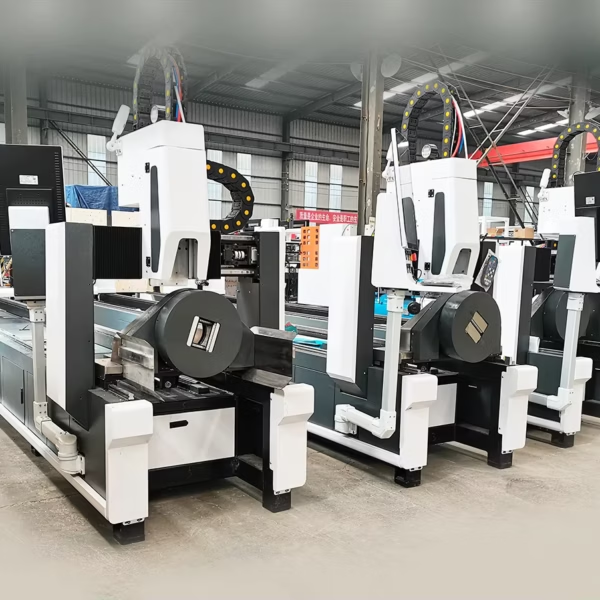
LT240 レーザー切断機
価格はお問い合わせください 詳細を見る -
LT240S パイpレーザ切断機
価格はお問い合わせください 詳細を見る -
LT360 パイプレーザー切断機
価格はお問い合わせください 詳細を見る -
セール
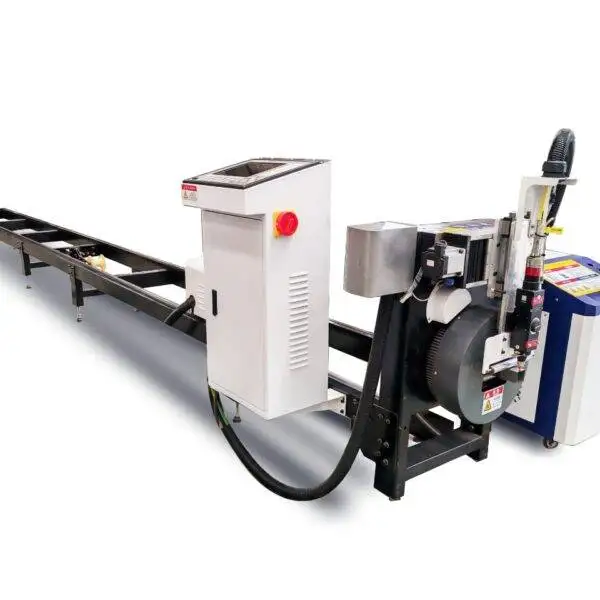
MAK100 パイプレーザー切断機
元の価格は $5,500.00 でした。$5,000.00現在の価格は $5,000.00 です。 詳細を見る
自社のパイプに最適なレーザー切断機とは?
パイプレーザーは、クランプできる最大パイプ径、回転させられる最大重量、および対応する定尺長によって選定します。まず普段最もよく切断するパイプから検討を始め、次に最大サイズのパイプを確認してください。
| 機種 | パイプサイズ | レーザー出力 | 主な特徴 |
|---|---|---|---|
| MAK100 | Ø10~100 mm;長さ3 mまたは6 m | 1.5 kW | コンパクトなエントリーモデル;150 r/minチャック;在庫品 USD 5,000 |
| LT120S | Ø120 mm(丸)、120×120 mm(角);炭素鋼の肉厚最大10 mm | 1.5~3 kW | フォークリフト積み込み用サイドマウントベッド;最大180 kgのパイプ対応 |
| LT240 | Ø20~240 mm;丸、角、長方形、楕円 | 1.5~6 kW | フルストローク空気圧式自動芯出しチャック |
| LT240S | Ø20~240 mm(丸)、20~240 mm(角) | 1.5~6 kW | サイドマウントベッド;残材を短くするデュアルチャック;最大200 kgのパイプ対応 |
| LT360 | Ø20~360 mm;長さ6 mまたは9 m | 1.5~6 kW | 大口径パイプおよび形鋼;120 r/min |
4つのLTモデルすべてが±0.03 mmの位置決め精度を備えています。220 mm未満のパイプを少量加工する場合は、板金・パイプ兼用ファイバーレーザー切断機が選択肢となります。肉厚の厚いパイプや形鋼、チャンネル材、開先加工には、8軸形鋼プラズマ切断機およびパイププラズマ切断機をご覧ください。
要件リストから始める
現在および3年後の最小・最大径、各材質の最大肉厚、加工する形状(穴あけ、サドルカット、開先)、バッチのパターン、そして公差の数値を書き出してください。これらのいずれかを満たさない機械は、価格を比較する前に候補から外すことができます。
パイプレーザーが代替する工程
従来のパイプ加工現場では、切断機、ドリルやパンチ、ノッチングプレス、バリ取り機の間を部品が移動し、それぞれの間で測定とハンドリングが行われていました。パイプレーザーなら、3Dモデルから1回のクランプですべてを完了できます:
- 任意の角度での直角切断および留め切り。
- 任意の面への穴、スロット、窓の加工。
- パイプ接合用のサドル(魚口)カット。
- 治具なしで溶接の位置決めができるスロット・タブ継ぎ手。
- レーザーによる部品番号や曲げ・溶接線のマーキング。
データからジオメトリが生成されるため、組み立て時に部品がぴったり合致します。加工現場では通常、切断時間の短縮よりも、仮組みの削減、治具の減少、溶接工程での手直しの減少に最大のメリットを感じています。
サイドマウントベッドか従来型ベッドか
LT120SおよびLT240Sでは、ベッドが横向きに配置されています。フォークリフトを使って端部から挿入するのではなく、チャックの中心に直接重いパイプを置くことができ、またスパッタやスラグがレールやラックではなく床に落ちるため、ガイドを清潔に保つことができます。サイドマウント構造は設置スペースも少なくて済みます。従来型ベッド(LT240、LT360)は、長尺の材料や、ベッドに沿った束ねた状態での材料投入(バンドルローディング)を予定している現場に適しています。
残材(テール):パイプ材料が無駄になる場所
どのパイプも、チャックが掴んでレーザーが届かない端材が生じます。通常の2チャック機では通常100~300 mm、6 mパイプの約1.7~5 %に相当します。ステンレスや真鍮の場合、この残材は高価です。LT240Sのようなデュアルチャック設計では、ヘッドがチャックの間を切断できるため、使用できない端材を大幅に短縮できます。お見積もりを比較される際は、各サプライヤーに自社のパイプサイズにおける残材の長さを尋ね、年間パイプ消費量に照らし合わせて計算してください。
チャックのレイアウトが残材と価格を決める
| レイアウト | メリット | 負担コスト | 適合用途 |
|---|---|---|---|
| 2チャック | コンパクト、低価格、設置が簡単 | 各パイプの端部の残材 | 薄肉・中肉パイプ、主に1 t未満、高速加工 |
| ハンドオーバー付き2チャック | チャック間でヘッドの切断が可能 | チャックのメカニズムが複雑化 | 中厚肉・重厚肉パイプの残材短縮 |
| 3チャック | 中間のチャックが退避し、残材がほぼゼロに | 機械が長くなり、サーボ軸が増加、高価格 | 重厚肉パイプを含む混合鉄骨構造物加工 |
| 4チャック | ワークの両端に開先加工、非常に長く重いパイプ | 最高コストと広い設置スペース | 造船、海洋開発、エネルギー機器 |
板厚とレーザー出力
出力は最大板厚に合わせるべきであり、大幅に大きすぎる必要はありません。過剰なキロワット数は購入費、電気代、メンテナンス費のコスト増につながります。パイプレーザーの一般的な経験則:
| 発振器出力 | 炭素鋼 | ステンレス鋼 | 主な業界 |
|---|---|---|---|
| 1.5~2 kW | 約6 mm | 約4 mm | 家具、フィットネス機器、薄肉パイプ |
| 3~4 kW | 約12 mm | 約8 mm | 鉄骨構造、建設機械、足場材 |
| 6~8 kW | 約20 mm | 約12 mm | 圧力配管、重機 |
開先加工を予定している場合や、将来的にさらに厚いパイプを扱うことが予想される場合は、通常20~30 %程度の余裕を持たせて最大肉厚に対する出力を選定してください。お見積もりの出力チャートと、実際のパイプでのサンプル切断結果が何よりも重要です。
開先加工:自社のパイプで確認する
パイプの溶接開先は通常30~45°です。専用の開先ヘッドは安定していますがメンテナンスコストが高くなります。標準ヘッドへの傾斜機構の追加は安価ですが、厚肉では焦点補正が必要になります。紙面上の「±45°」という数値は、溶接対応の開先ができることを証明するものではありません:必ず自社のパイプで切断テストを行ってください。
総コストを計算する
本体の購入価格だけでなく、ランニングコスト(電気代、アシストガス、消耗品)、メンテナンス費用、段替えやトラブルによるダウンタイム、端材やスクラップのロスを含めて比較してください。端材(テールピース)が長い安価なマシンや、すべての開先加工を旋盤に回さざるを得ないマシンは、1年以内に結果として高くつくことがあります。
ソフトウェアとネスティング
パイプ切断用ソフトウェアは、3Dパイプモデルをインポートして展開し、共通切断(コモンラインカット)を活用しながら1本の定尺材に対して複数の部品を効率よくネスティングします。設計部門が使用するデータ形式に対応しているか、対応する形状(丸パイプ、角パイプ、矩形管、楕円管、必要に応じて形鋼などのオープンプロファイル)をカバーしているか、そしてオペレーターが現場の操作盤で加工順序を変更できるかをご確認ください。
パイプレーザー加工機が活躍する分野
- 家具および店舗什器:椅子、テーブル、ラック、ディスプレイシステムなど
- フィットネス機器および遊具の構造体
- 農業機械およびトレーラー
- 自動車およびバイクのフレーム、マフラー、ロールケージ部品
- 足場材、手すり、バルコニー柵、軽量鉄骨構造物
導入チェックリスト
- 加工するパイプの最大サイズ・よく使うサイズ、肉厚、材質
- 1本の最大重量および定尺長さ(6 m、9 mなど)
- 対応すべきプロファイル形状(オープン形状や特殊形状を含む)
- 許容できる端材(テールピース)の長さ
- ローディング方式:手動投入、サイドローディング、またはバンドルローダー付き
- ソフトウェアのインポート形式とネスティング機能
- 自社材料を用いた実切断サンプルテストの実施
パイプレーザー加工機に関するよくある質問(FAQ)
パイプレーザー切断を最も低コストで始めるにはどうすればよいですか?
MAK100は、1.5 kWの発振器を搭載し、直径Ø10〜100 mmのパイプに対応します。標準機の青島(FOB Qingdao)価格は5,000米ドルからご用意しています。
厚肉パイプに対応しているモデルはどれですか?
加工できる最大パイプサイズはどれくらいですか?
LT360は、6 mまたは9 mの定尺で直径Ø20〜360 mmのパイプを切断できます。さらに大径または極厚のパイプの場合は、パイプ用プラズマ切断機の方が経済的である場合が一般的です。
矩形管や楕円管もレーザー切断できますか?
はい、可能です。LT240シリーズは丸、四角、矩形(長方形)、楕円の各断面に対応しています。特殊形状については図面にて事前にご確認ください。
自社のパイプ材料で切断サンプルを作ってもらえますか?
はい、承っております。図面または3Dデータ、パイプのサイズと材質をお送りいただければ、ご注文前にサンプルカットを実施いたします。
加工するパイプのサイズと年間生産量をお知らせください。最適なモデルのご提案と、端材の長さやローディングオプションを盛り込んだお見積りをお送りします。
今すぐお見積り依頼